■結論
フルペネ溶接(完全溶込み溶接)とは、
板の厚み全部を溶かして、2つの鋼材を一体にする溶接です。
隅肉溶接は部材の角に溶接金属を盛り、母材と融合させる接合です。部分溶込み溶接は厚さの一部を、完全溶込み溶接は接合する断面の全厚を有効に接合するものです。耐力は溶接形式だけでなく、のど厚・溶接長・材料と荷重条件で決まります。
👉 柱と梁の接合部など、地震のときに壊れてはいけない場所に指定される溶接です。
その代わり、開先の加工・裏当て金の取付け・温度の管理・UT検査と、溶接の前後にやることが一番多い溶接でもあります。この記事では、その全部を順番に説明します。
■フルペネ溶接とは?(隅肉・部分溶込みとの違い)
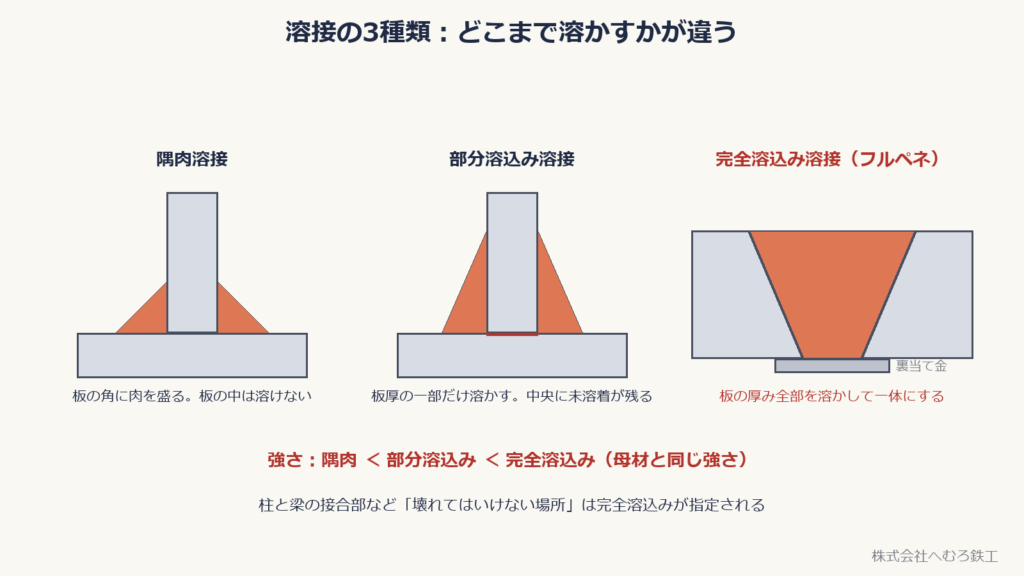
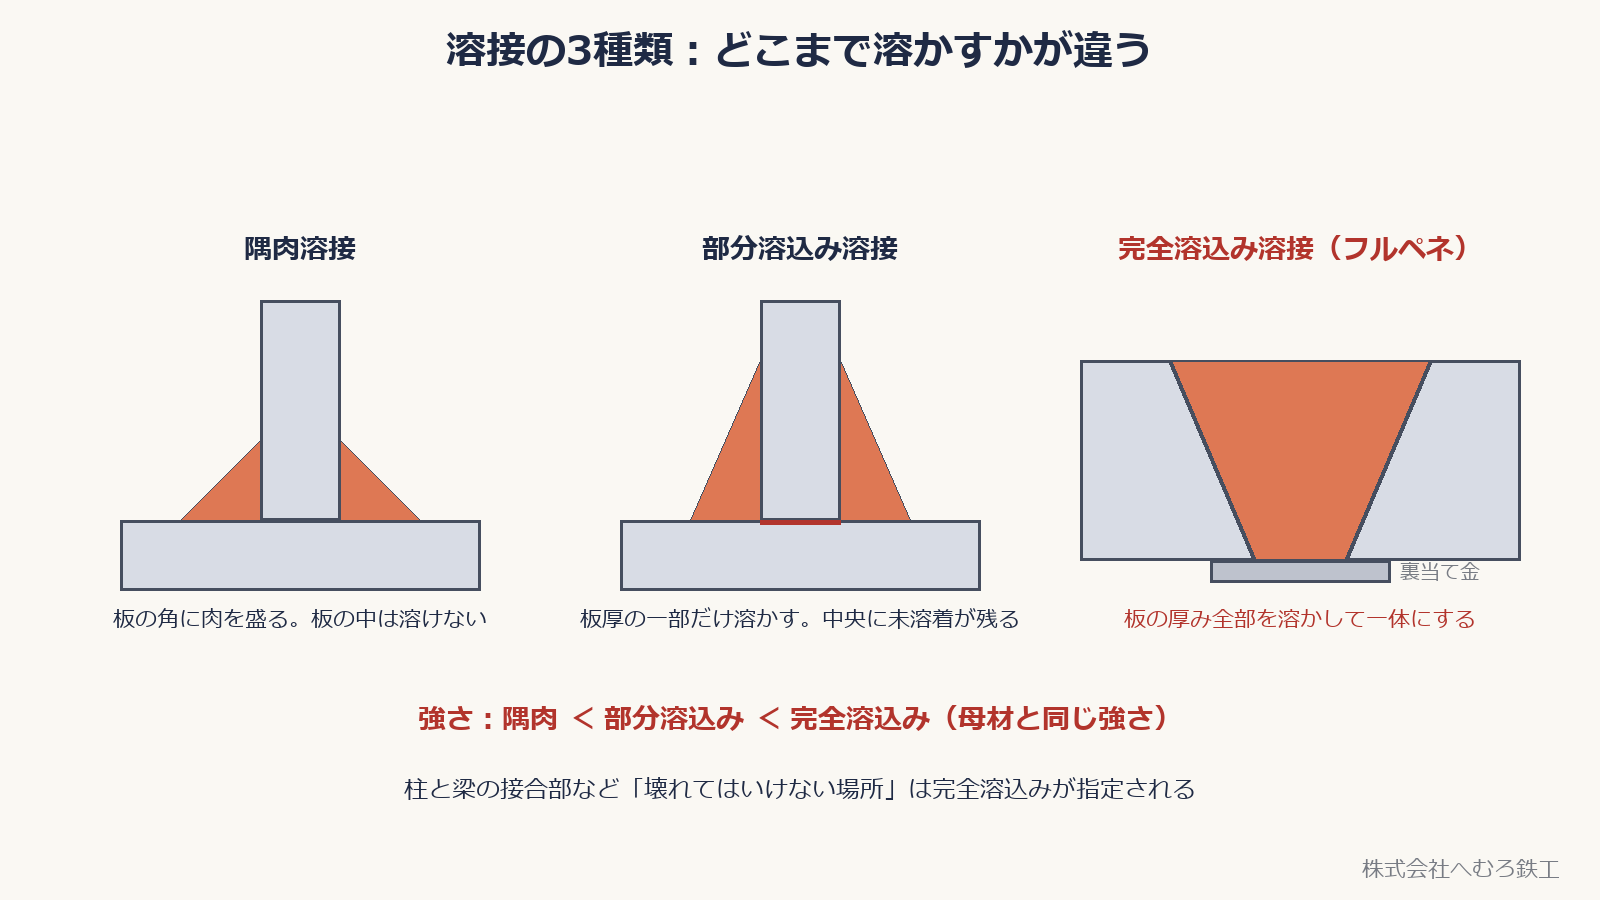
溶接には「どこまで溶かすか」で3つの種類があります。
① 隅肉溶接
T継手や重ね継手の角に溶接金属を盛り、両側の母材と融合させます。「板の中は溶けない」という意味ではありません。完全溶込みのように全厚の溶込みを前提とせず、有効のど厚などで設計します。
② 部分溶込み溶接
開先(溝)を切って、板厚の一部だけを溶かす溶接。中央に溶けていない部分(未溶着)が残ります。
③ 完全溶込み溶接(フルペネ)
開先を切り、板厚の全部を溶かして一体にする溶接。断面のどこを切っても溶接金属と母材がつながっています。
👉 完全溶込み溶接は、所定の材料、断面および施工品質が確保された場合、母材と同等の許容応力度を用いて設計できます。
ただし、隅肉・部分溶込み・完全溶込みを溶接種別だけで一律に強度順に並べることはできません。継手耐力は、有効のど厚、溶接長、荷重方向、材料および施工品質を含めて決まります。
「フルペネ」は英語の Full Penetration(完全な貫通)の略で、現場ではこの呼び方が定着しています。図面では「完全溶込み」「CJP(Complete Joint Penetration)」と書かれることもあります。
■開先の形と、寸法の言葉
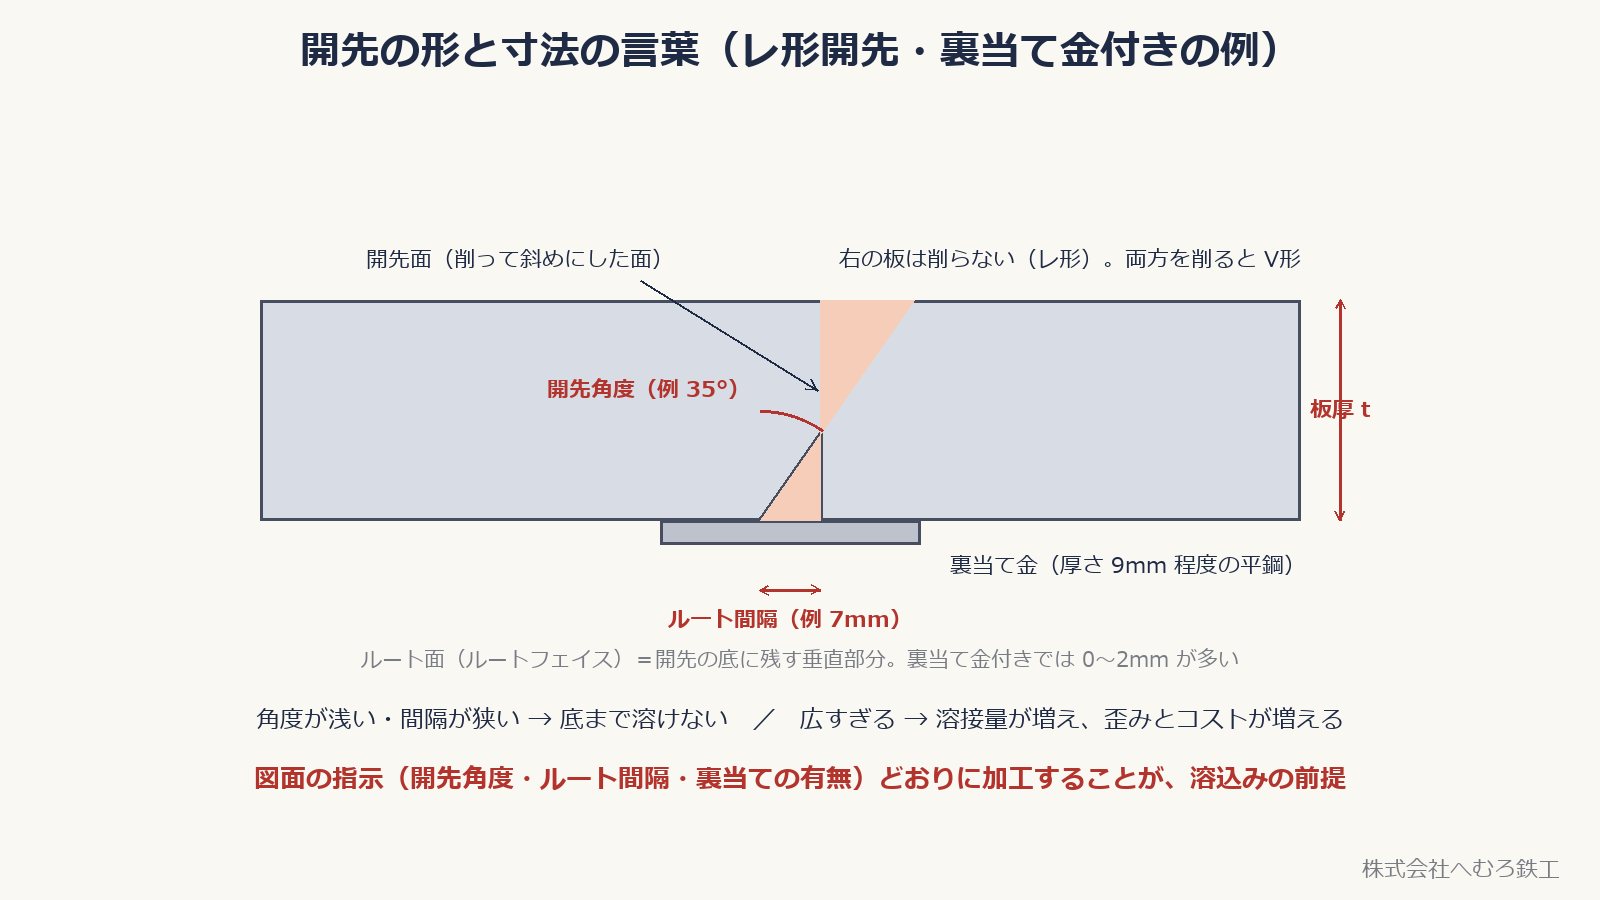
完全溶込み溶接では、板厚や溶接方法に応じて I形・V形・レ形・X形・K形 などの開先を用います。V形やレ形などでは端部を斜めに加工しますが、I形開先のように斜め加工を行わない形式もあります。溶接棒(ワイヤ)が板の底まで届くように設けるこの溝を開先(かいさき)と呼びます。
開先角度、ルート間隔、ルート面などは、設計図、標準図または溶接施工要領書に従って管理します。それぞれ次の意味です。
- 開先角度:削る角度。裏当て金付きのレ形開先では 35° が標準(日本鋼構造協会の溶接開先標準 JSS I 03 では「35°・ルート間隔 7mm」と「45°・6mm」の2種類。近年は前者が一般的)
- ルート間隔:向かい合う板のすき間。35° の開先では 7mm が標準
- ルート面:開先の底に残す垂直の部分。裏当て金付きでは 0〜2mm と小さい
JASS 6(日本建築学会 建築工事標準仕様書 鉄骨工事)の 2018 年版からは 30° の開先も加わり、開先角度・ベベル角度・ルート間隔それぞれに許容差が定められています。加工した開先が許容差に入っているかを、溶接前に測って記録します。
片側だけを削るのがレ形、両側を削るのがV形、板が厚いときは表裏から削るX形・K形もあります。どれにするかは板厚と、裏から溶接できるかで決まります。
👉 角度が浅い・間隔が狭いと底まで溶けません。
逆に広すぎると溶接量が増えて、時間・歪み・コストが増えます。
開先はガス切断やプラズマ切断で作ったあと、面をグラインダーで整えます。切断面の凹凸、錆、ミルスケール(黒皮)、油や水分はそのまま欠陥になるので、溶接の直前に落とします。
■どこに使うのか?(柱と梁の接合部)
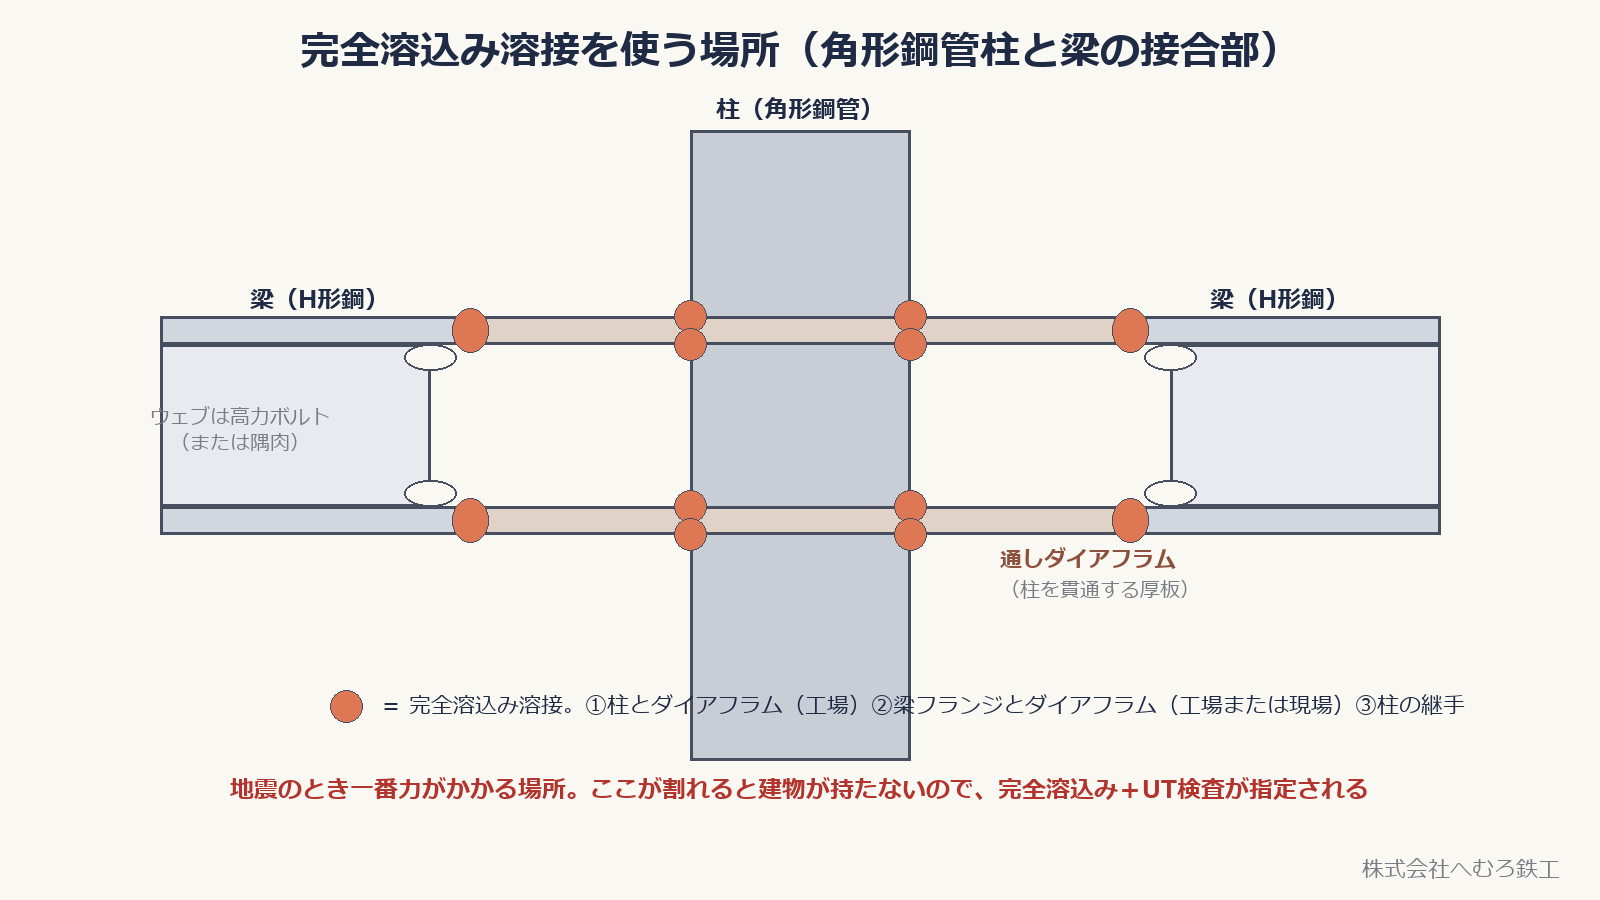
建築鉄骨で完全溶込みが指定されるのは、力が集中する場所です。
- 柱と通しダイアフラムの溶接:角形鋼管の柱を切り、間に厚い板(ダイアフラム)を挟んで上下を溶接する。工場で行う
- 梁フランジとダイアフラム(またはブラケット)の溶接:梁の上下のフランジを柱側に溶接する。工場溶接と現場溶接がある
- 柱の継手:長い柱を継ぐ突合せ溶接。現場で行うことが多い
- コア・仕口:柱の中に組み込む部材。荷重が大きい建物で使う
ダイアフラムは、梁から伝わる力を柱に流すための板です。ダイアフラムの板厚は、構造設計、接合詳細および設計図書に基づいて決定します。梁フランジとの取合いでは、フランジがダイアフラムの板厚の範囲に収まるように納めるのが基本で、JASS 6 でも梁フランジは通しダイアフラムの板厚の範囲内で溶接することとされています。中小規模の建物では 25〜40mm 程度の板厚が使われることもありますが、板厚は物件ごとに設計で決まるものです。
食違い(目違い)の許容値は、継手の種類を分けて考えます。完全溶込み溶接の突合せ継手では、板厚の小さい側を t として、t ≦ 15mm の場合は 1.5mm 以下、t > 15mm の場合は t/10 以下かつ 3mm 以下が一般的な管理基準です。なお、ダイアフラムと梁フランジの仕口のずれには別の判定基準があるため、両者を区別する必要があります。実際の管理値は工事仕様書と設計図書に従います。
👉 つまり、地震で一番力がかかる場所=壊れてはいけない場所=完全溶込み。
だからこの部分だけは、UT検査(後述)で中まで確認することが仕様で決まっています。
一方、梁のウェブ(縦の板)は高力ボルトで留めるか隅肉溶接で済ませます。全部を完全溶込みにするわけではなく、必要な場所にだけ使うのが設計の考え方です。
■裏当て金・エンドタブ・スカラップ
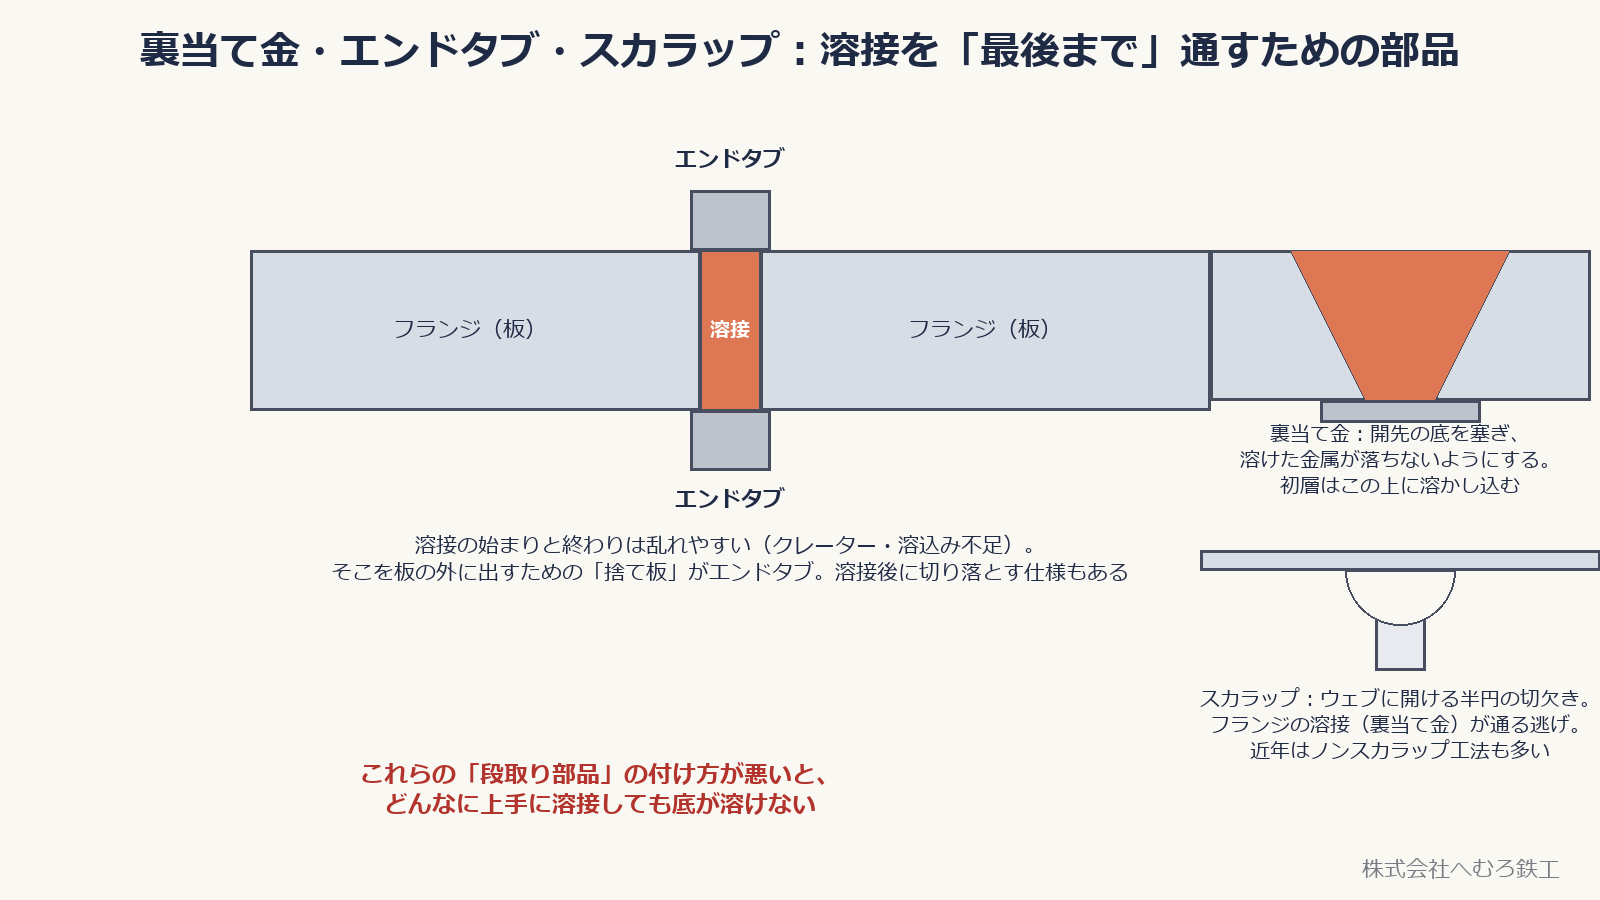
完全溶込みには、溶接そのものの前に付ける「段取り部品」があります。
裏当て金
開先の底(裏側)に当てる平鋼(厚さ 9mm 程度)。溶けた金属が裏に落ちるのを受け止め、初層をこの上に溶かし込みます。すき間があると溶け落ちや溶込み不良になるので、母材に密着させて仮付けします。
エンドタブ
溶接の始まり(アークスタート)と終わり(クレーター)は形が乱れやすく、欠陥が出やすい部分です。その部分を板の外に出すために、溶接線の両端に付ける捨て板がエンドタブです。溶接後に切り落として仕上げる仕様と、そのまま残す仕様があります。
スカラップ
梁のウェブに開ける半円の切欠き。フランジの溶接(裏当て金)がウェブに当たらずに通り抜けるための「逃げ」です。ただし、この切欠きの角に力が集中して割れた例が過去の地震で問題になり、いまは切欠きを付けないノンスカラップ工法や、形を改良したスカラップが使われています。どちらにするかは設計図の指示に従います。
👉 これらの部品の付け方が悪いと、どんなに上手に溶接しても底が溶けません。溶接工の腕の前に、段取りで結果が決まります。
■パス数とは?なぜ何層にも分けて溶接するのか
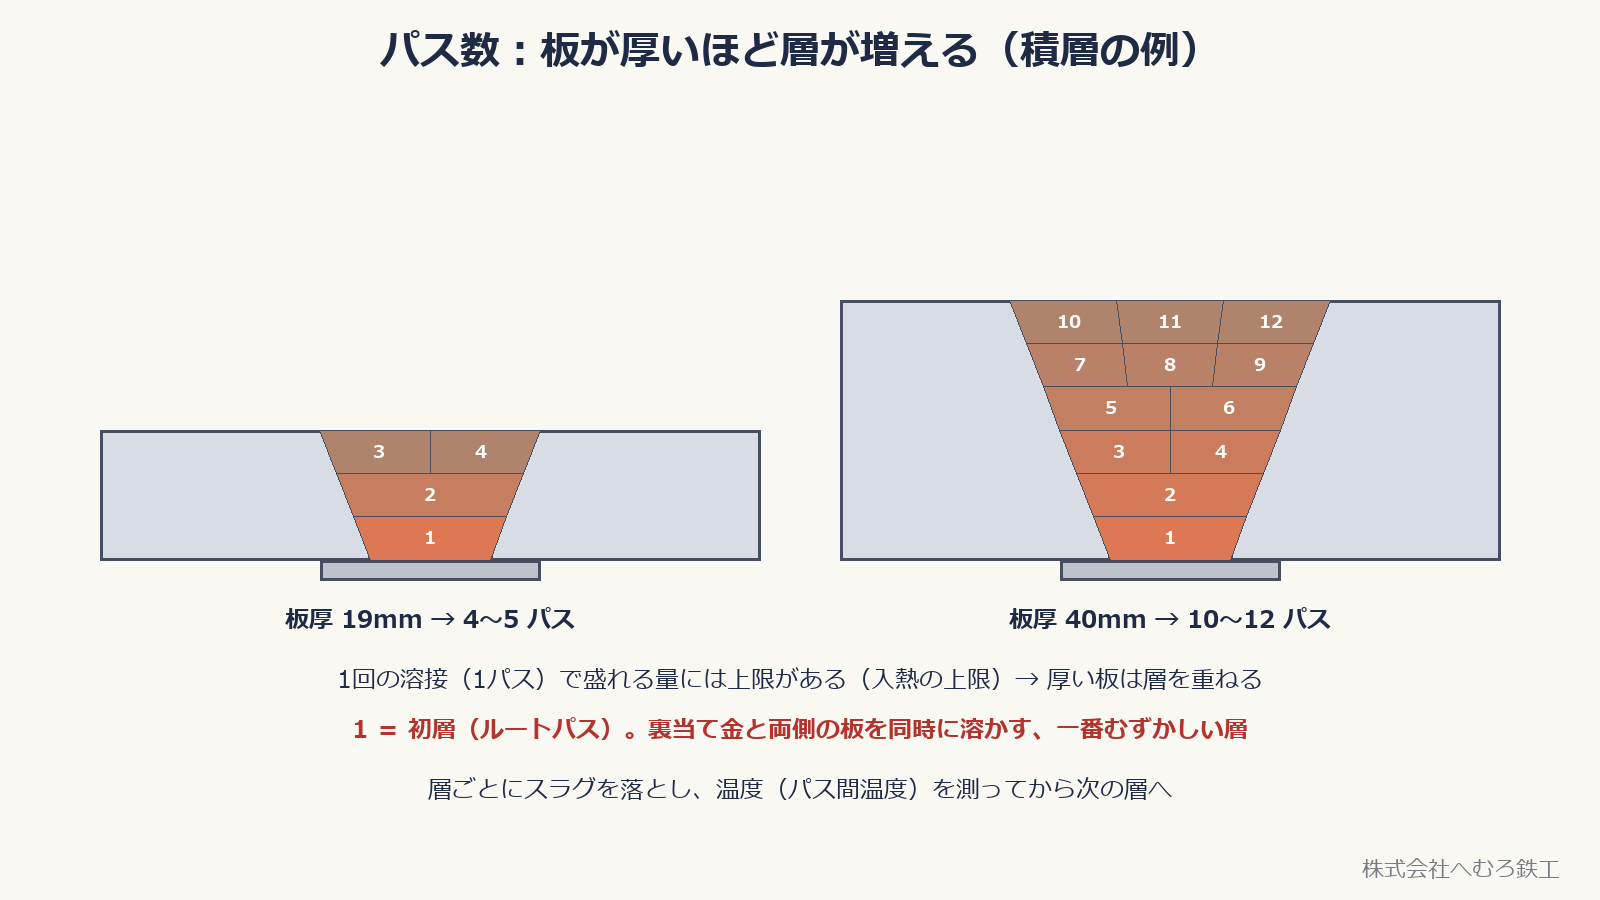
溶接は1回の運棒(1パス)で盛れる量に上限があります。一度にたくさん溶かそうとすると熱が入りすぎて(入熱過大)、鋼がもろくなるからです。
厚い板では、多層・多パスに分けて溶接します。パス数は運棒の回数、層数は積み重ねた層の数で、1層を複数パスで施工する場合があります。両者は同じ数とは限りません。
- 板厚 19mm 程度 → 4〜5 パス
- 板厚 28mm 程度 → 7〜9 パス
- 板厚 40mm 程度 → 10〜12 パス(ダイアフラムでよくある厚さ)
👉 数字は溶接法(半自動 CO2、サブマージなど)と開先の形で変わります。あくまで目安です。
初層(ルートパス)が一番むずかしいのは、裏当て金と両側の板を同時に溶かして一体にする層だからです。ここで溶込み不良が出ると、あとの層でいくら上から盛っても底の欠陥は消えません。
層を重ねるときは、前の層のスラグ(溶接のかす)をチッピングハンマーやワイヤブラシで完全に落とし、温度を測ってから次の層に入ります。この手間を惜しむと、スラグ巻込みという欠陥になります。
👉 厚い板ほど「パス数 × 1パスの時間 × 冷ます待ち時間」が積み上がります。厚くなるほど時間とコストが増えるのはこのためです。
■温度の管理:予熱・入熱・パス間温度
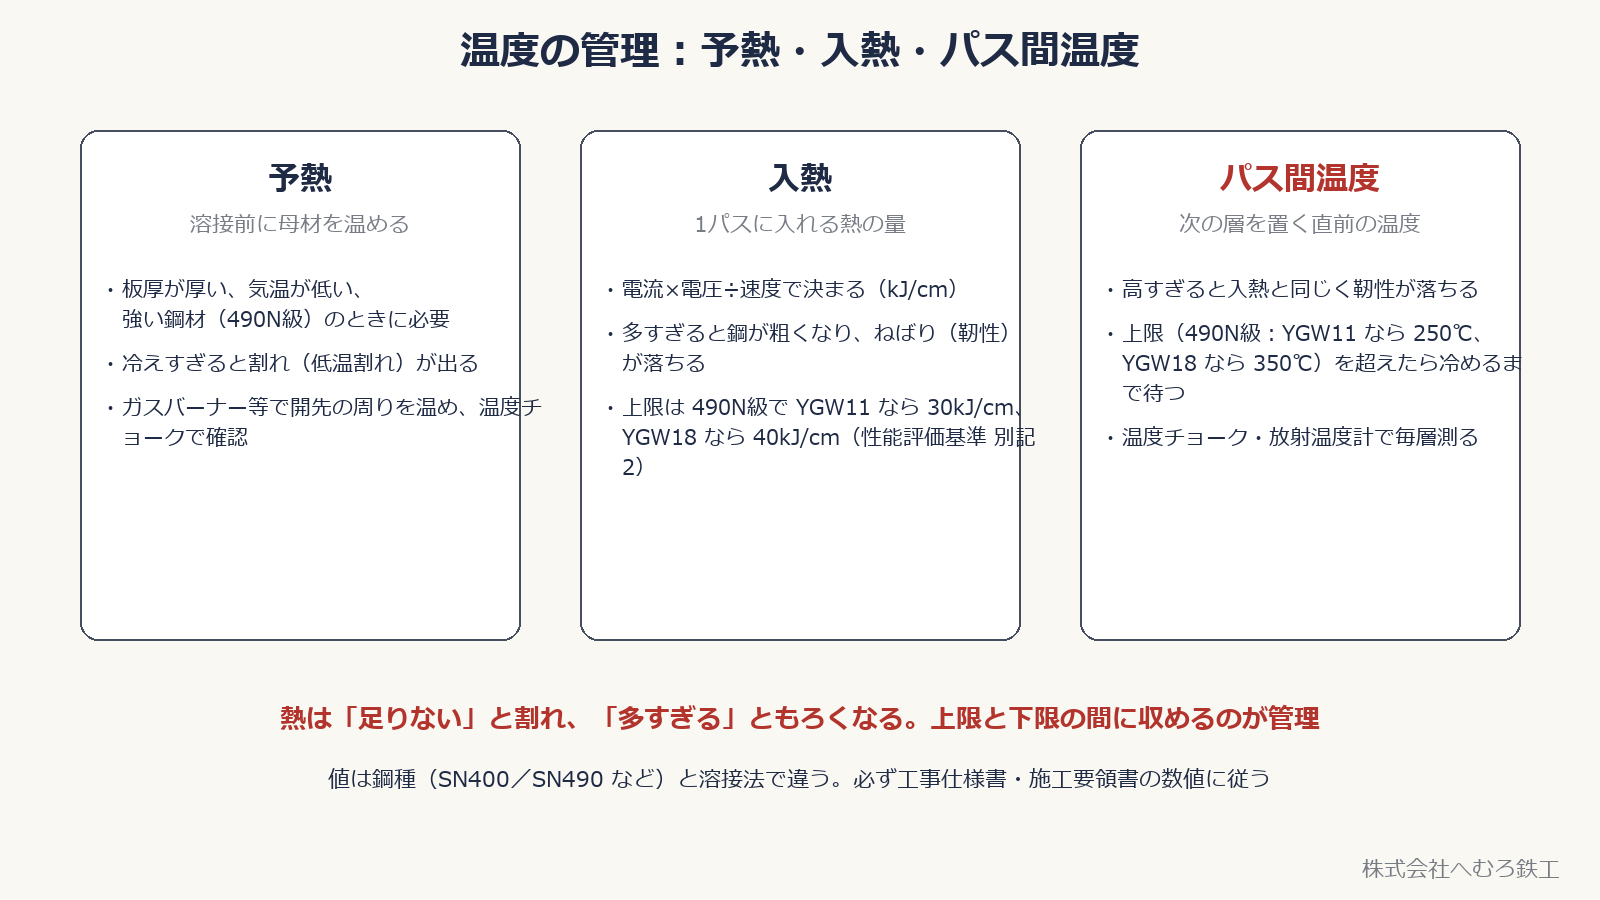
完全溶込み溶接では、施工技量とともに予熱・入熱・パス間温度を管理します。予熱・パス間温度は温度、入熱は溶接長さ当たりに与える熱量で、単位と管理方法が異なります。
① 予熱
溶接前に、開先の周りをガスバーナーなどで温めること。板が厚い、気温が低い、鋼材の強度が高い(490N級など)ときに必要です。冷えた板に溶接すると急冷されて低温割れが出るため、その予防です。予熱温度は溶接方法・鋼種・板厚の組合せで管理値が決まっています(鉄骨製作工場の性能評価基準 別記3)。温度は温度チョーク(決まった温度で溶けるクレヨン)や放射温度計で確認します。
② 入熱
1パスで鋼材に入れる熱の量。電流×電圧÷溶接速度で計算し、kJ/cm で表します。多すぎると溶接部の組織が粗くなり、ねばり(靭性)が落ちます。
③ パス間温度
次の層を置く直前の、溶接部の温度。高すぎると入熱過大と同じ害が出るので、上限を超えたら冷めるまで待ちます。層ごとに測って記録します。
入熱とパス間温度の上限は、鋼種・製品区分・溶接材料・指定ガスの組合せで決まります。以下はSN材などの代表例で、冷間成形角形鋼管などにはそのまま適用しません。YGW11・18はCO2用、YGW15・19はAr+CO2混合ガス用で、対応する施工条件を確認します。
- 490N級鋼(SN490B など)+ YGW11・YGW15 ワイヤ:入熱 30kJ/cm 以下、パス間温度 250℃ 以下
- 490N級鋼 + YGW18・YGW19 ワイヤ(大入熱・高パス間温度対応):入熱 40kJ/cm 以下、パス間温度 350℃ 以下
- 400N級鋼(SN400Bなど、冷間成形角形鋼管等を除く)+YGW11・YGW15の例:入熱40kJ/cm以下、パス間温度350℃以下。鋼管・別分類のワイヤは該当する別の管理条件を確認する
👉 同じ 490N級でも、ワイヤが YGW11 か YGW18 かで上限が 100℃ 違う。溶接材料の選び方が、待ち時間(=工期)に直結します。
👉 熱は「足りない」と割れ、「多すぎる」ともろくなる。上限と下限の間に収め続けるのが管理です。
実際の数値は、物件ごとの工事仕様書・溶接施工要領書に書かれた値に従います。
■熱による歪みと、溶接順序
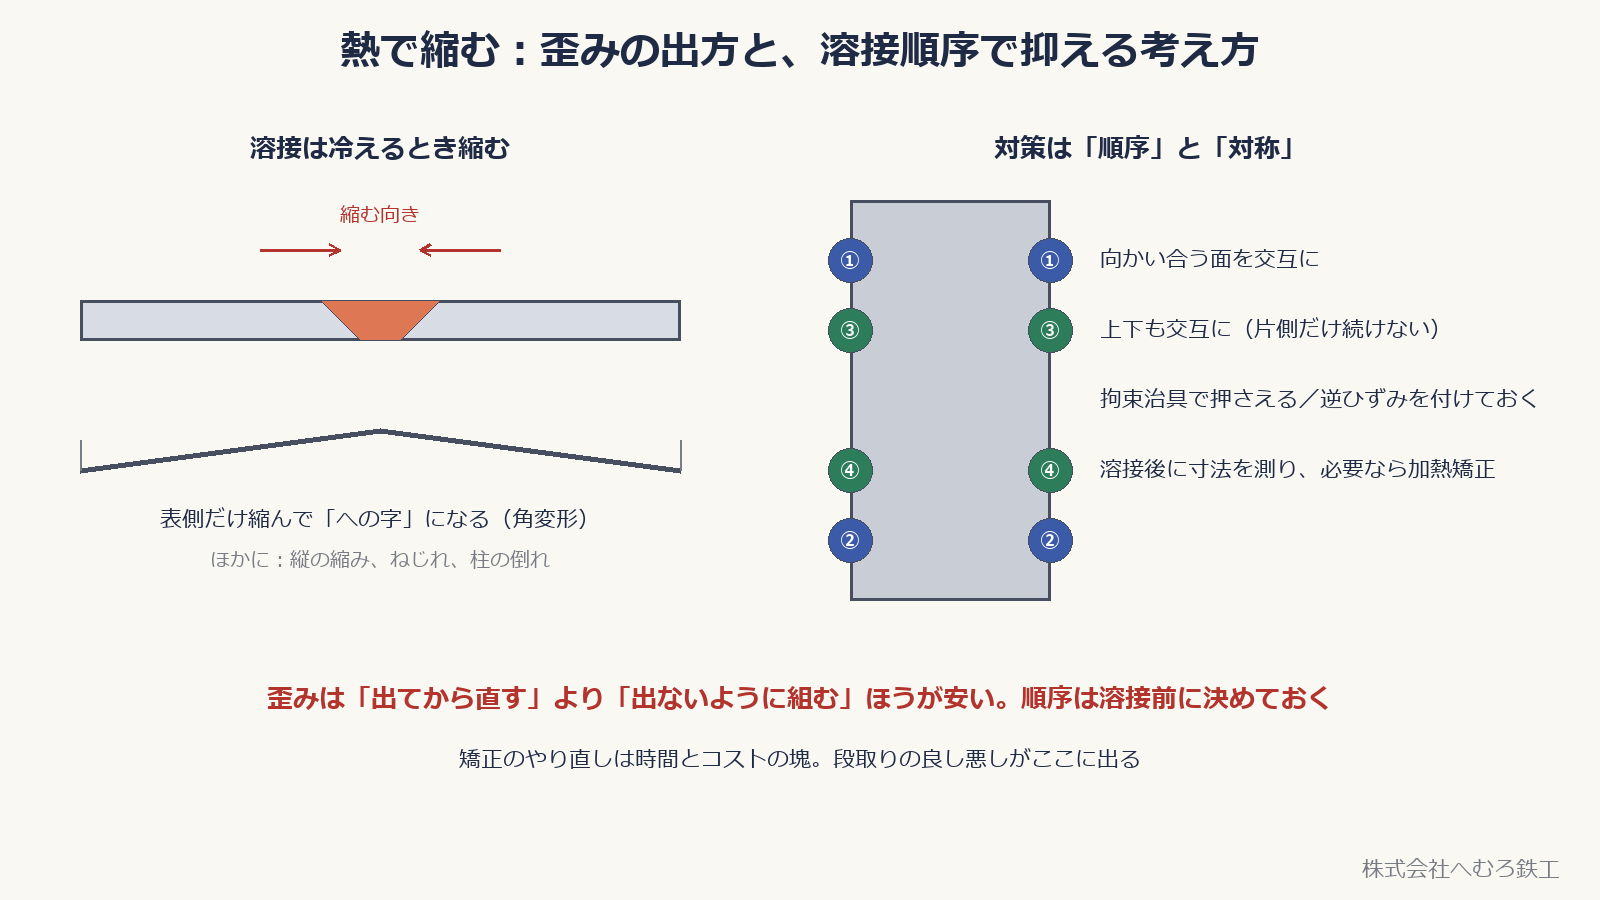
溶接金属は冷えるときに縮みます。完全溶込みは溶接量が多いので、その縮みで板が反る(角変形)、部材が縮む、ねじれる、柱が倒れるといった歪みが出ます。
歪みを抑える基本は「順序」と「対称」です。
- 向かい合う面を交互に溶接する(片側だけ続けない)
- 上下・左右のバランスを取りながら進める
- 拘束治具で押さえる、あらかじめ逆向きに反らせておく(逆ひずみ)
- 溶接後に寸法を測り、必要なら加熱して矯正する
👉 矯正は時間とコストの塊です。溶接前に順序を決めておくことが、歪み対策の一番安い方法です。
柱のダイアフラム溶接では、4面を対称に回す順序をあらかじめ決めておき、溶接工と検査担当が同じ表を見て進めるのが一般的なやり方です。
■よくある溶接欠陥(UTで見つかるもの)
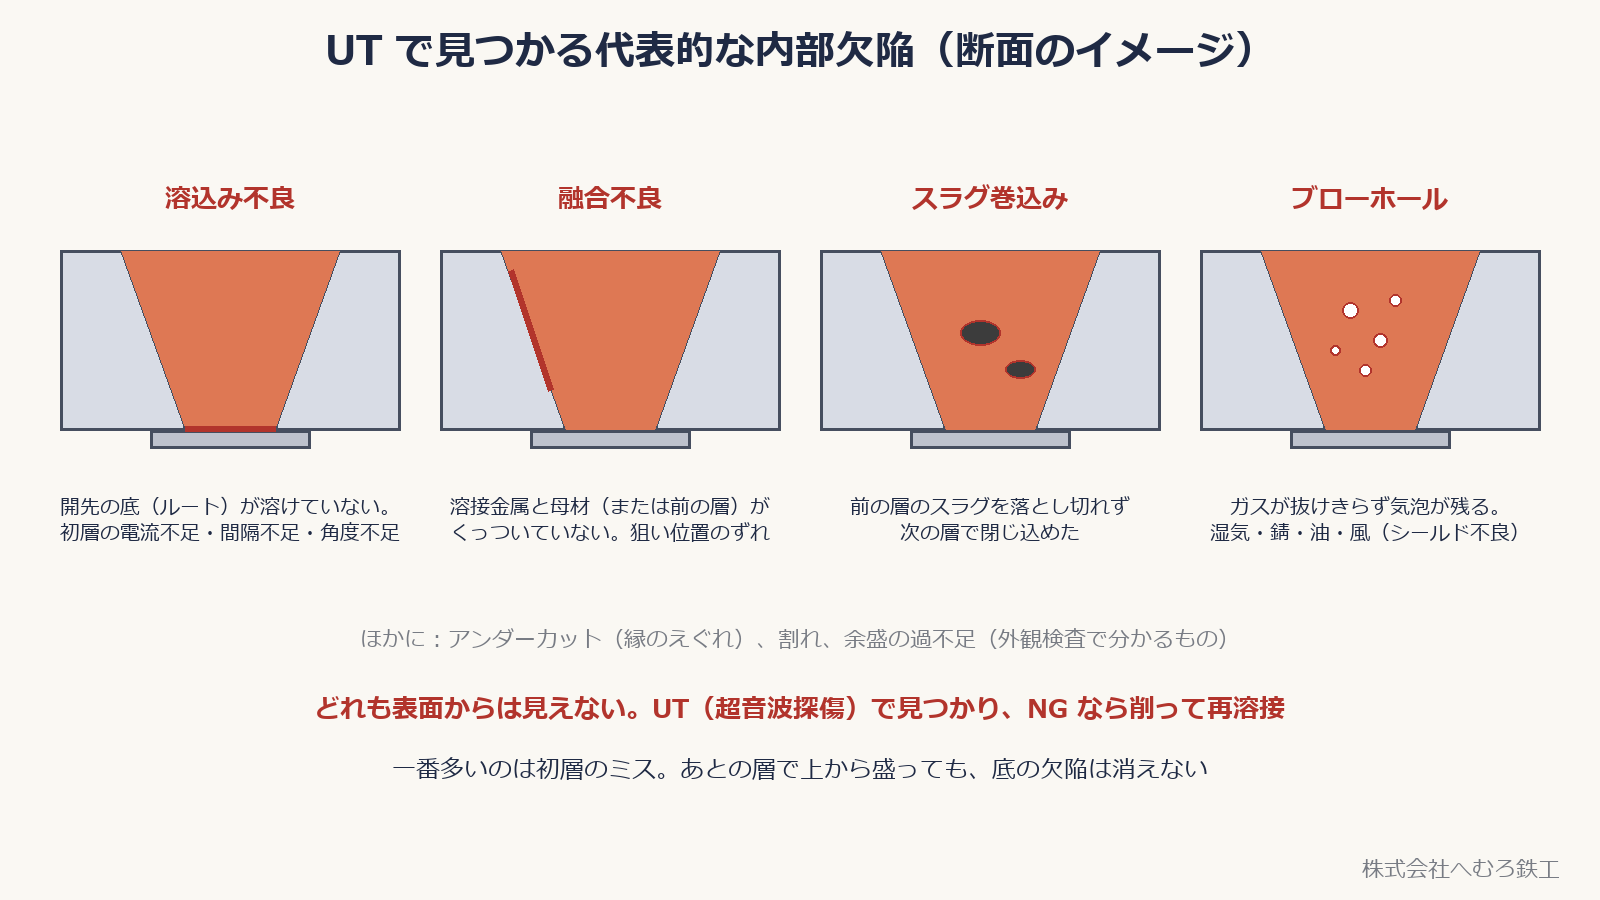
完全溶込みで問題になるのは、表面から見えない内部欠陥です。代表的なものは4つ。
溶込み不良
開先の底(ルート)が溶けていない。初層の電流不足、ルート間隔の不足、開先角度の不足、裏当て金のすき間が原因。
融合不良
溶接金属と母材(または前の層)がくっついていない。狙い位置のずれ、運棒の速さ、開先面の汚れが原因。
スラグ巻込み
前の層のスラグを落とし切れずに、次の層で閉じ込めた。多層溶接で最も多い。
ブローホール
ガスが抜けきらずに気泡として残る。湿気、錆、油、塗料、屋外の風(シールドガスが飛ぶ)が原因。
このほか、外観検査で分かるものとして、アンダーカット(縁のえぐれ)、余盛の過不足、割れ、スパッタの付着があります。
👉 いちばん多いのは初層のミスによる底の欠陥。あとから上に盛っても消えないので、削って再溶接するしかありません。
■検査:外観検査とUT(超音波探傷検査)
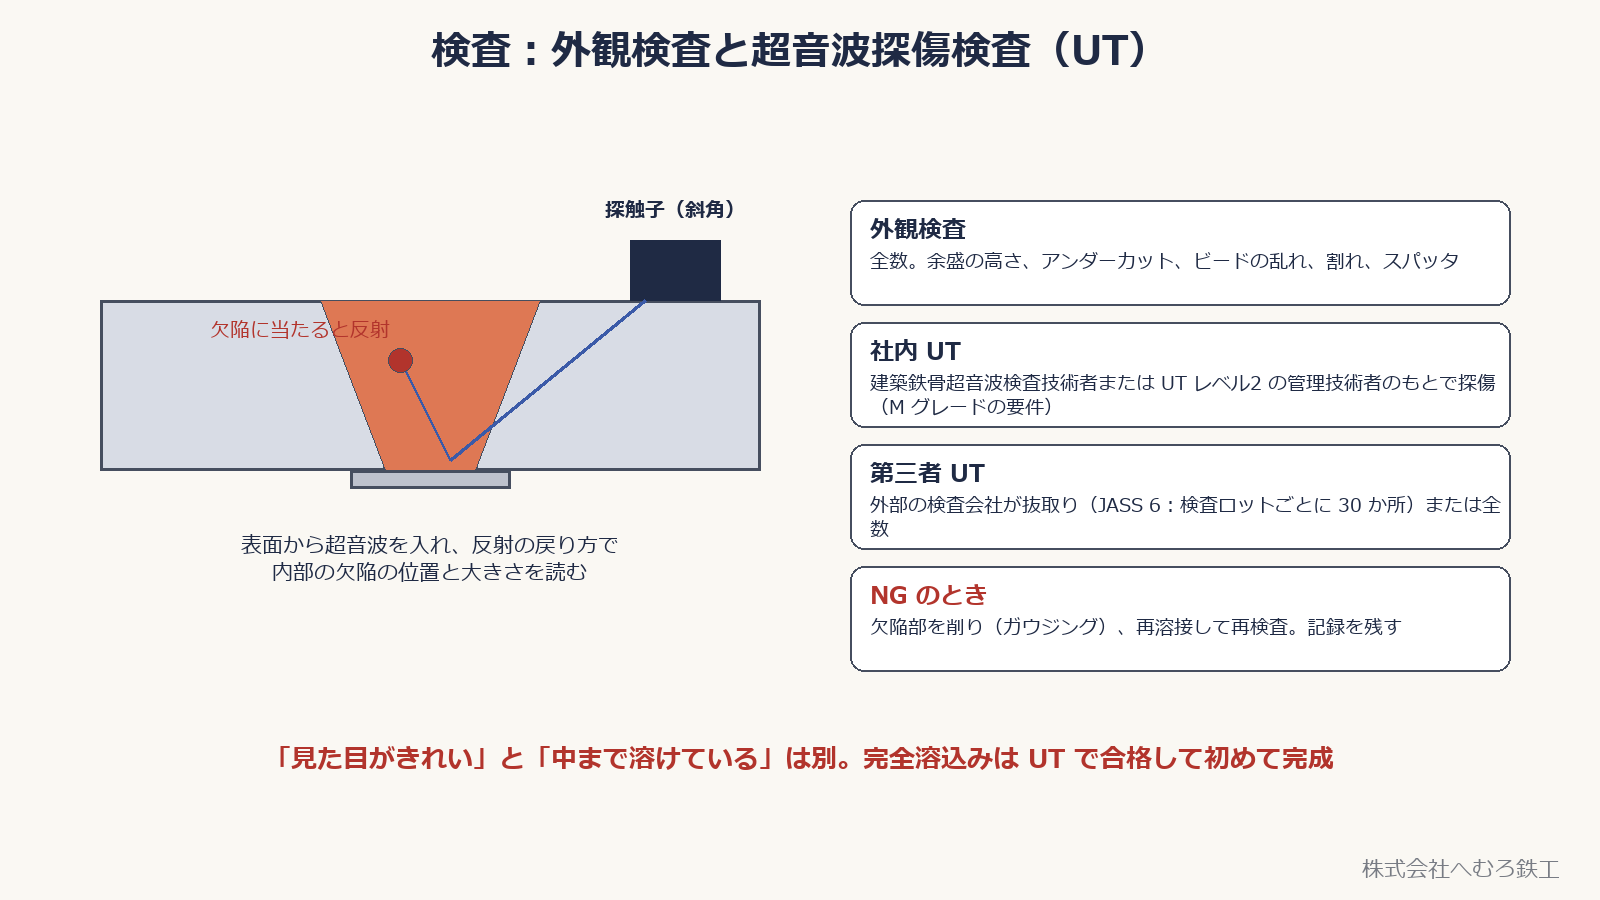
完全溶込み溶接は、溶接が終わったら検査に合格して初めて完成です。
外観検査
全数。余盛の高さ、アンダーカット、ビードの乱れ、割れ、スパッタを目視とゲージで確認します。
UT(超音波探傷検査)
表面から超音波を入れ、内部の欠陥に当たって戻る反射の位置と大きさから、欠陥の場所と長さを読む検査です。X線と違って被ばくがなく、厚い板でも検査できるため、建築鉄骨の完全溶込みではUTが標準です。斜めに超音波を入れる「斜角探傷」で溶接部を狙います。
検査には、工事の仕様に適合する資格者と管理体制が必要です。Mグレードの検査管理技術者の要件と、実際の自主検査・受入検査の担当を区別して確認します。UTを一律に「30か所、不合格1か所超で全数」とは扱いません。例えば令和7年版の公共建築工事標準仕様書はサンプル20か所で、AOQLと検査水準によりロットや判定が変わります。UTの抜取検査と合否判定で適用条件を説明しています。
NGが出た部分は、エアアークガウジングで欠陥を削り取り、再溶接して、もう一度検査します。手直しの記録も検査記録として残します。
👉 「見た目がきれい」と「中まで溶けている」は別。UTで合格して初めて、完全溶込み溶接は完成です。
■現場目線の本質:フルペネは段取りで9割決まる
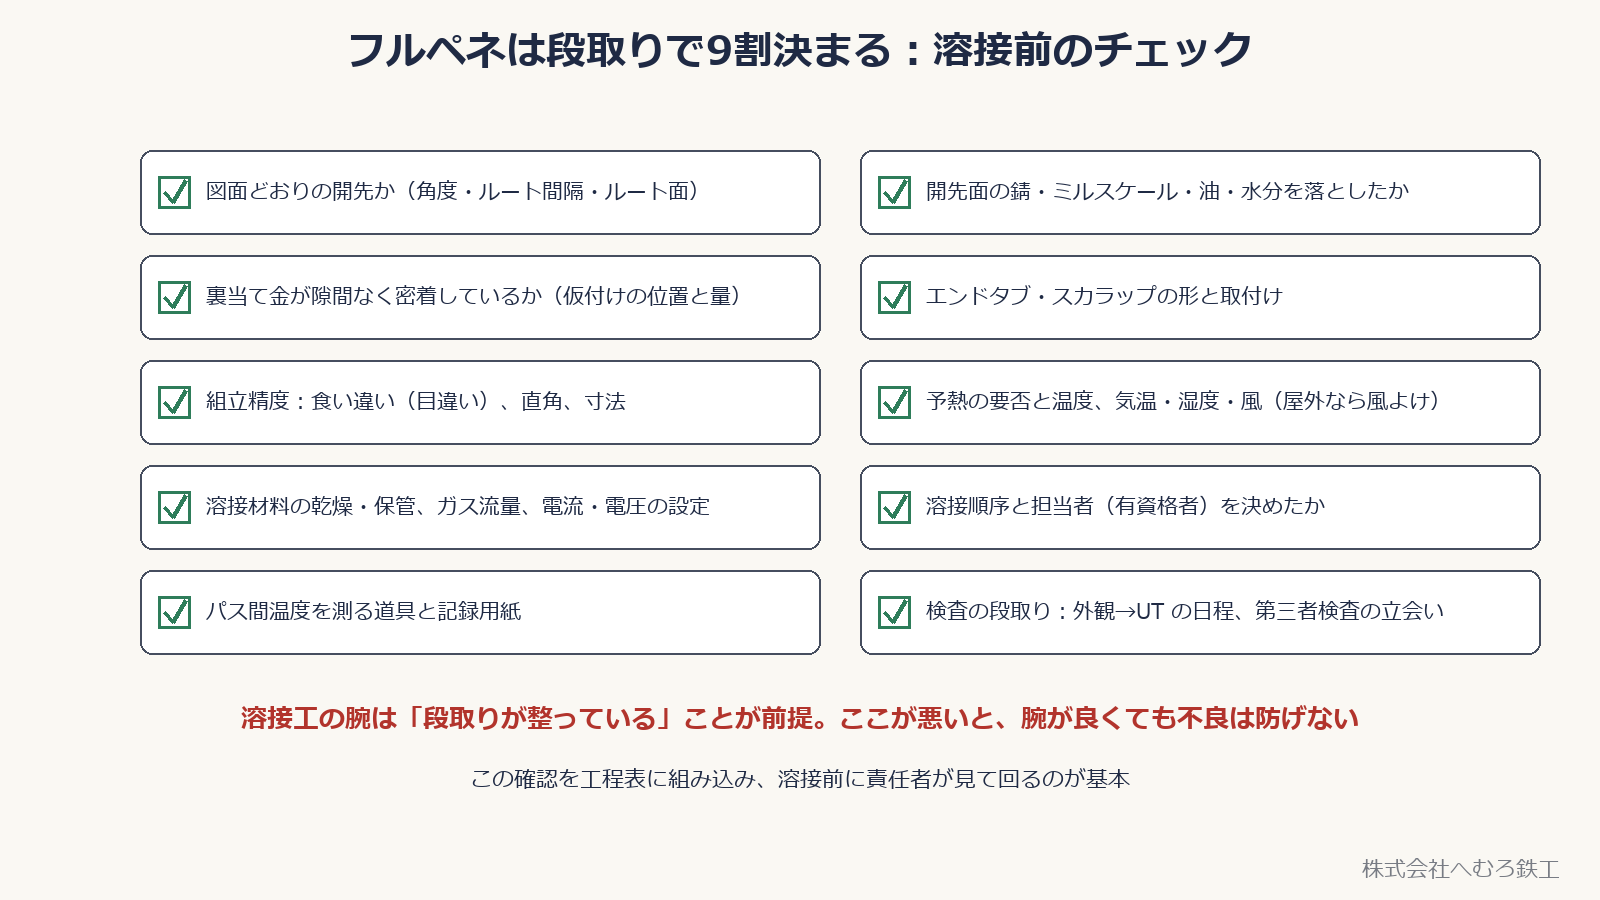
教科書にはあまり書かれませんが、現場で一番効くのはこれです。
👉 「フルペネは段取りで9割決まる」
溶接工の腕は、段取りが整っていることが前提です。開先が図面と違う、裏当て金が浮いている、開先面に錆がある、予熱していない。このどれか一つでも、腕が良くても不良は防げません。
鉄骨工場が溶接前に確認する項目は、おおむね次のとおりです。
- 図面どおりの開先か(角度・ルート間隔・ルート面)
- 開先面の錆・ミルスケール・油・水分を落としたか
- 裏当て金がすき間なく密着しているか(仮付けの位置と量)
- エンドタブ・スカラップの形と取付け
- 組立精度:食い違い(目違い)、直角、寸法
- 予熱の要否と温度、気温・湿度・風
- 溶接材料の乾燥・保管、ガス流量、電流・電圧の設定
- 溶接順序と担当者(有資格者)を決めたか
- パス間温度を測る道具と記録用紙
- 検査の段取り:外観→UTの日程、第三者検査の立会い
👉 この確認を工程に組み込み、溶接前に責任者が見て回る。それが手直しを減らし、工期と品質を守る一番の近道です。
■まとめ
- フルペネ溶接=完全溶込み溶接。板厚の全部を溶かし、所定の条件を満たす場合、母材と同等の耐力を期待できる
- 隅肉・部分溶込みとは「どこまで溶かすか」が違う
- 開先角度・ルート間隔・ルート面は図面の指示どおりに加工する
- 使う場所は柱とダイアフラム、梁フランジ、柱の継手など、力が集中する部分
- 裏当て金・エンドタブ・スカラップは「最後まで溶かす」ための段取り部品
- 厚い板は多層になる。初層(ルートパス)が最重要
- 予熱・入熱・パス間温度を管理する。値は仕様書に従う
- 歪みは溶接順序と対称施工で抑える
- 内部欠陥は外から見えない。UT検査に合格して完成
- 技術よりも段取りと管理。フルペネは段取りで9割決まる
■参考にした基準・資料
この記事の数値と用語は、次の基準・資料に基づいています。物件ごとの適用は、工事仕様書と溶接施工要領書が優先します。
- 日本建築学会『JASS 6 鉄骨工事』:開先・裏当て金・エンドタブ・スカラップ・食違いの施工条件。UTの抜取りは採用する仕様書と版を確認する
- 鉄骨製作工場の性能評価基準(別表第1・別記2・別記3):グレード別の適用範囲、鋼種と溶接材料の組合せによる入熱・パス間温度の管理値、予熱温度の管理値、検査管理技術者の資格
- 日本鋼構造協会『溶接開先標準 JSS I 03』:レ形開先の標準(35°・ルート間隔 7mm、45°・6mm)
- JIS Z 2305『非破壊試験技術者の資格及び認証』、JIS Z 3312『軟鋼、高張力鋼及び低温用鋼用のマグ溶接及びミグ溶接ソリッドワイヤ』(YGW11・YGW18 など)
- 日本建築学会『鉄骨工事技術指針・工場製作編』:溶接順序、歪みの対策、多層溶接の考え方
■この記事を書いた会社
株式会社へむろ鉄工(茨城県小美玉市)
建築鉄骨の製作(Mグレード認定工場)。鉄骨製作・溶接・検査・現場施工まで一貫して対応しています。
完全溶込み溶接を含む鉄骨製作のご相談、お見積りはお問い合わせからどうぞ。図面(PDF・DXF)を添えていただければ、1営業日を目安にご返事します。
関連記事:
👉 建築鉄骨はどうやって作られる?図面から建方まで、工場の工程を解説
👉 鉄骨工場の「グレード」とは?J・R・M・H・S の違い
確認:公共建築工事標準仕様書(令和7年版)7.6.12/溶接ワイヤと入熱・パス間温度の管理条件。(2026年9月28日改訂)