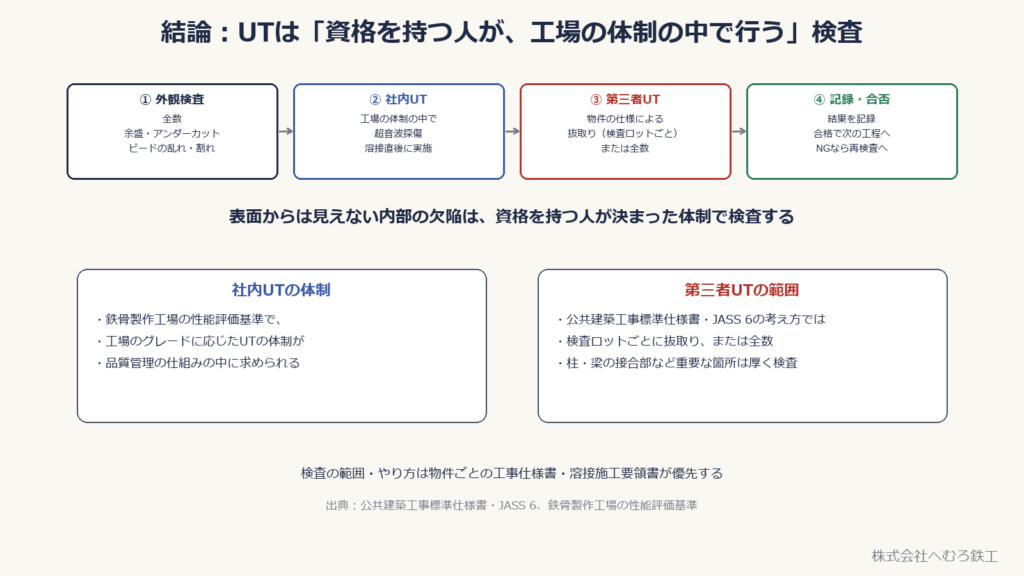
■結論:UT(超音波探傷検査)は「資格を持つ人が、工場の体制の中で行う」検査
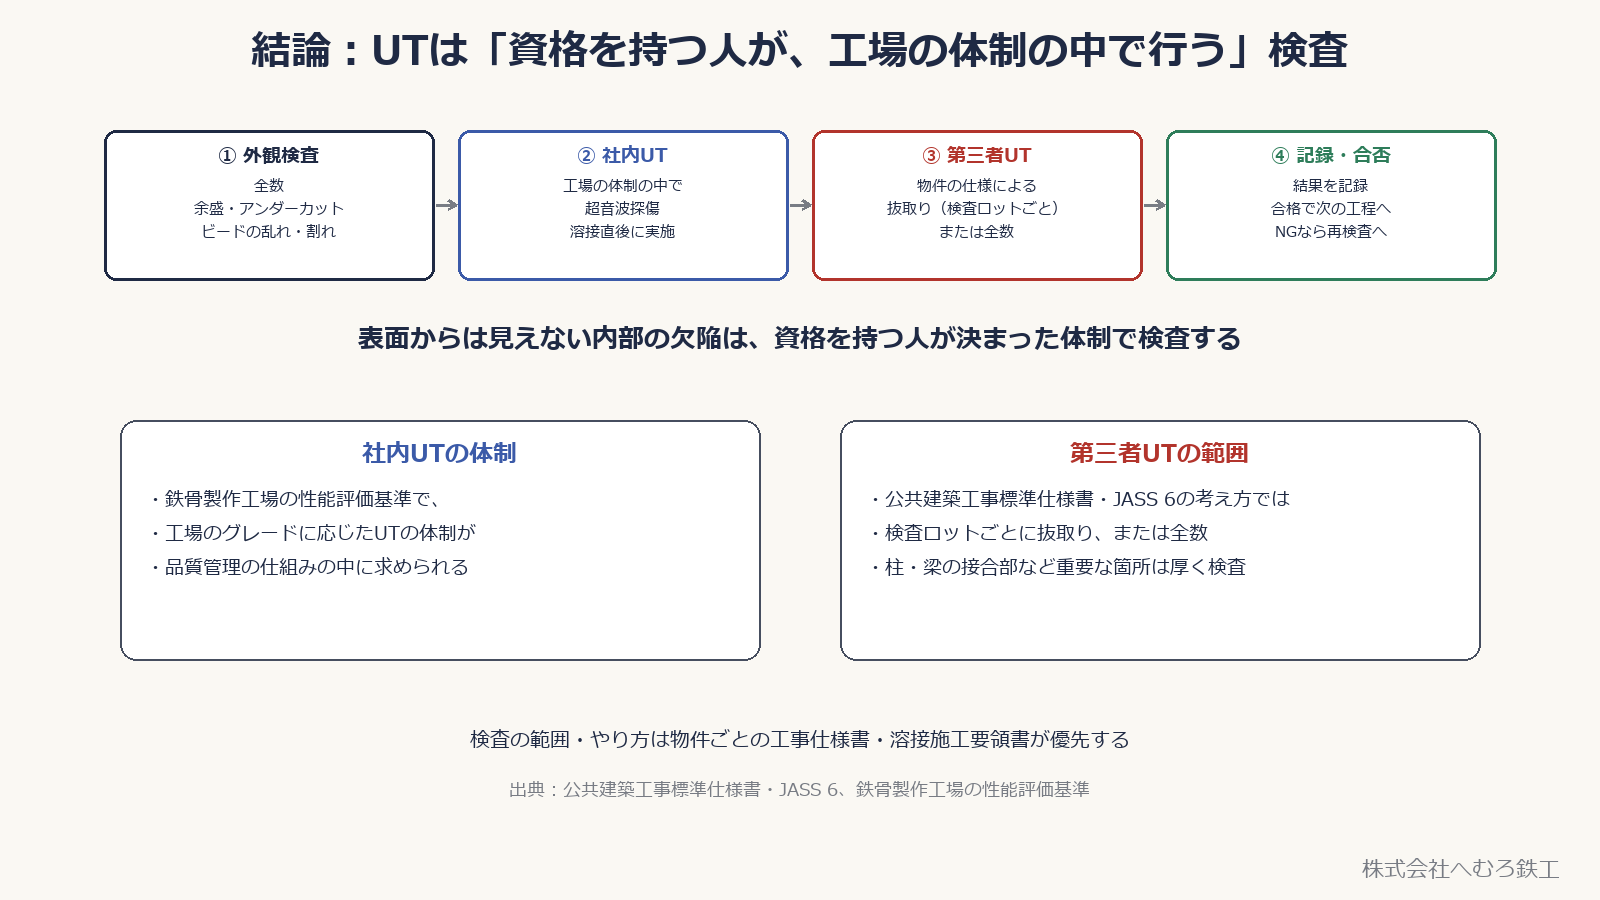
鉄骨の溶接、とくに柱と梁をつなぐ完全溶込み溶接の内部は、外から見ただけでは良し悪しが分かりません。そこで使うのが超音波探傷検査(UT)です。
UTは超音波を溶接部に当て、戻ってくる反射の様子から内部の欠陥(溶込み不良・融合不良・ブローホールなど)の有無と場所を調べる検査です。
柱と梁をつなぐ接合部は、地震のときに力が集まる場所です。ここの溶接が内部まで溶けていなければ、見た目がきれいでも強さが足りません。だからこそ、見えない部分を確かめるUTが欠かせません。
👉 誰が検査してよいかは決まっています。鉄骨製作工場の性能評価基準では、工場のグレードに応じた社内でUTを行う体制が品質管理の仕組みの中に求められ、物件によっては第三者(外部の検査会社)による抜取り・全数検査も入ります。
■UTは何を見つける検査か
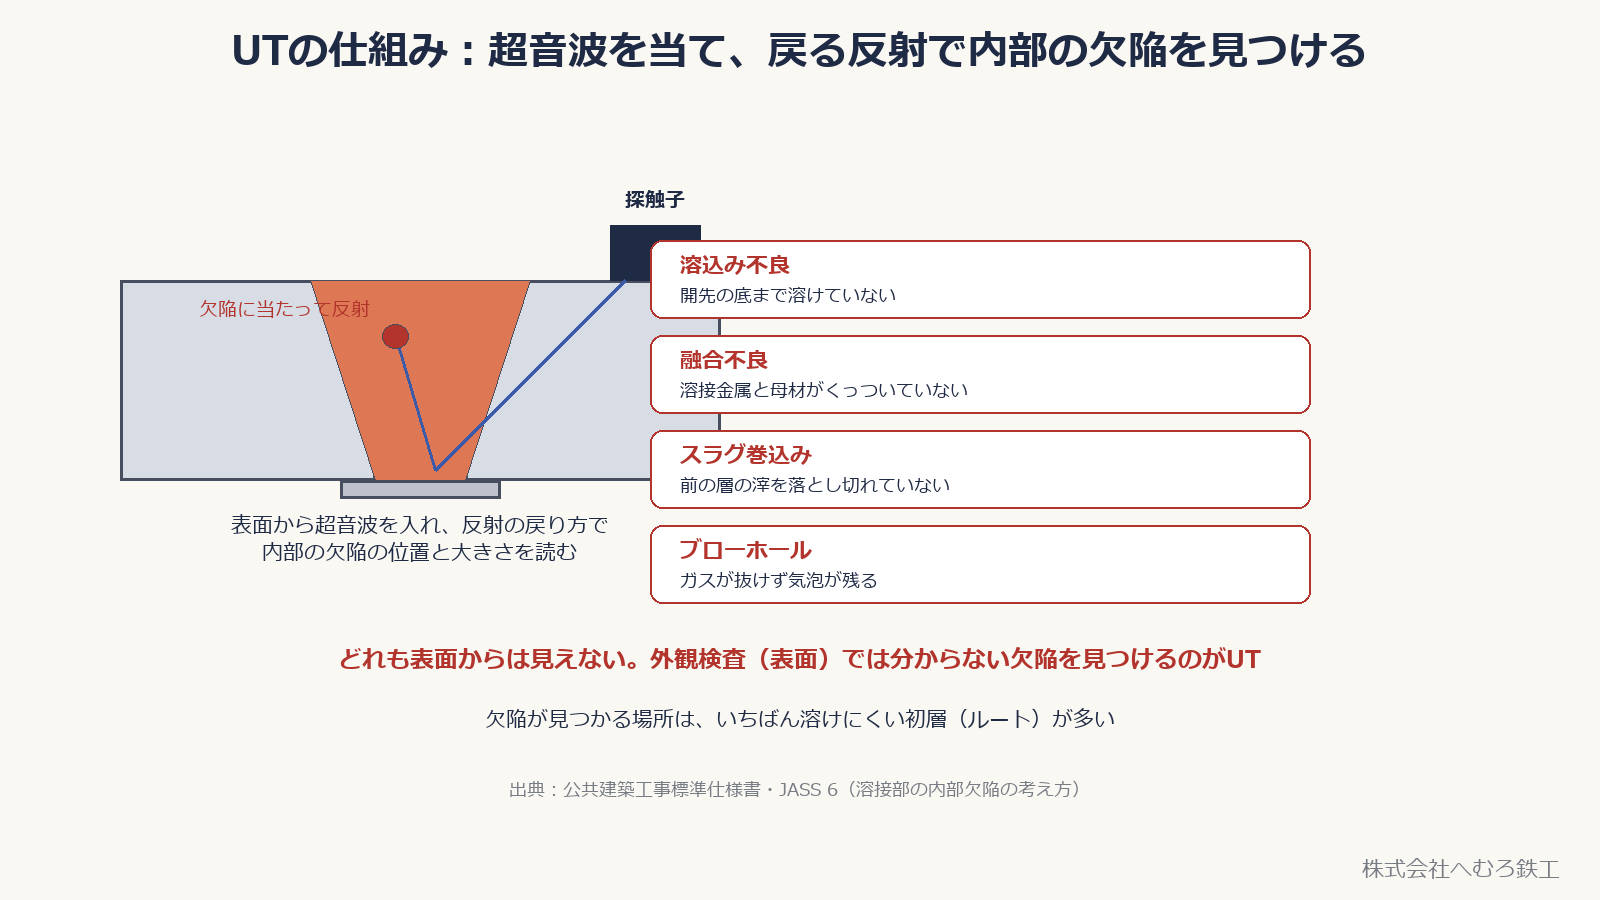
外観検査で分かるのは、溶接の表面(余盛の高さ、アンダーカット、ビードの乱れ、割れ)です。これに対してUTは表面からは見えない内部の欠陥を探します。
- 溶込み不良:開先の底まで溶けていない
- 融合不良:溶接金属と母材(または前の層)がくっついていない
- スラグ巻込み・ブローホール:前の層の滓や気泡が残る
超音波は、音響インピーダンス(密度と音速の積)が異なる境界で反射します。探触子を溶接部の周りで動かし、反射が戻るまでの時間やエコーの高さ、その変化から、きずの位置や広がりを評価します。きずの見つかりやすさは、その向き・形状や探傷条件によって変わるため、初層(ルート)だけでなく、定められた検査範囲を確認します。
斜めに角度を付けた探触子(斜角探触子)を使い、同じ場所を複数の角度から確認します。反射の出方を記録に残すので、あとから「どこを、どの条件で検査したか」を追うこともできます。
■検査の段取り:外観検査 → 社内UT → 第三者UT
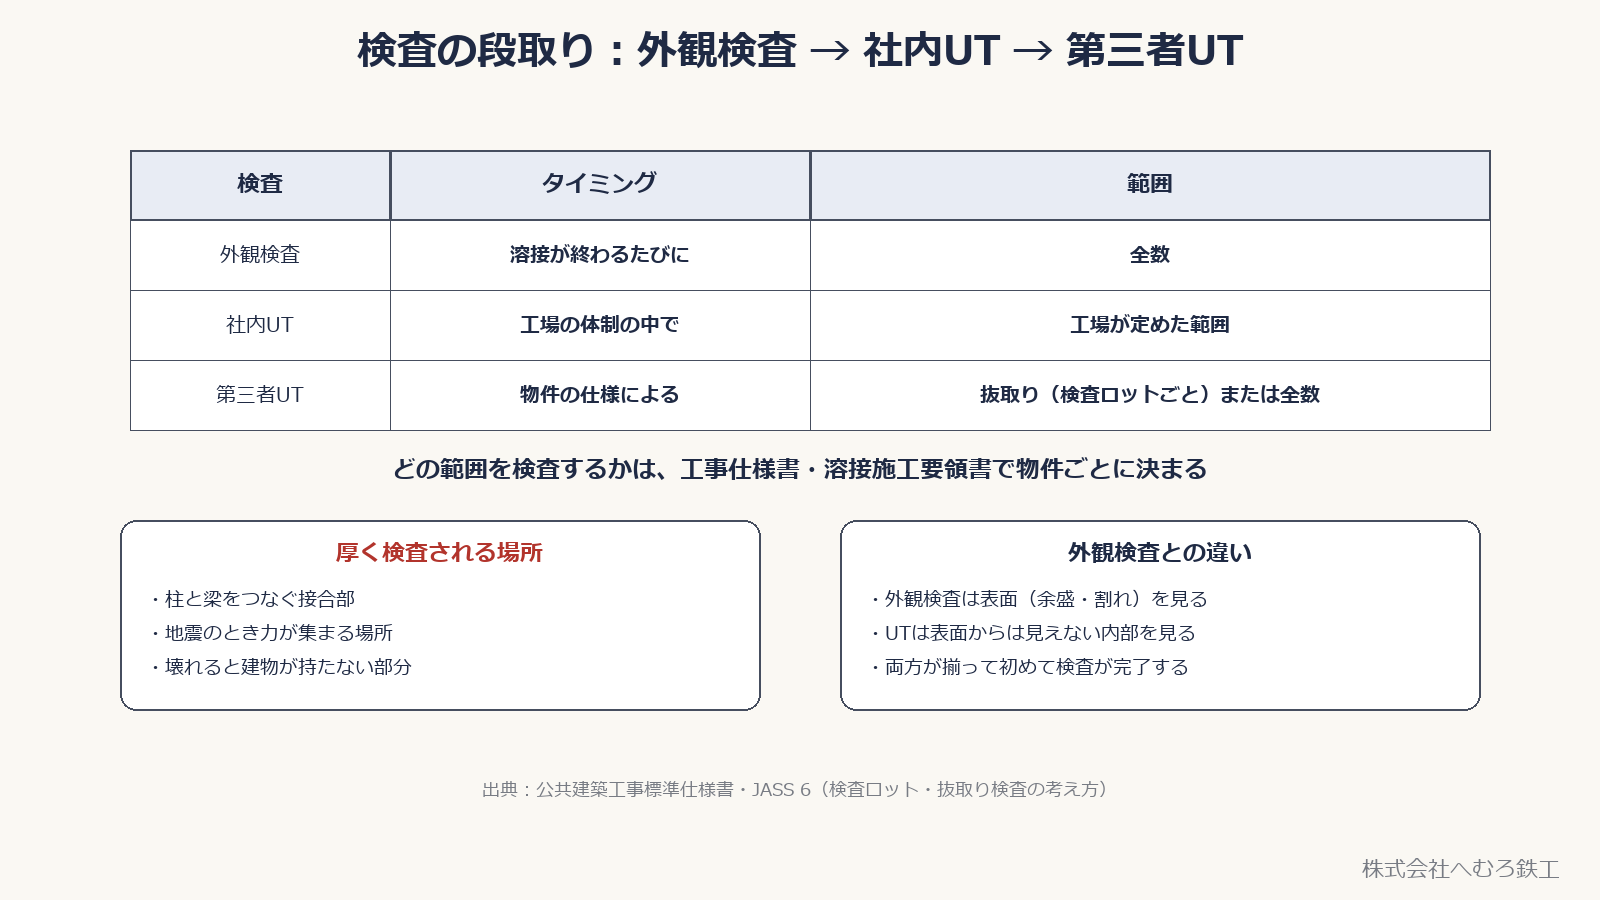
検査は1回で終わりではなく、段階を踏みます。
- 外観検査:溶接が終わるたびに全数
- 社内UT:工場の体制の中で行う内部検査
- 第三者UT:物件の仕様により、外部の検査会社が抜取り(公共建築工事標準仕様書・JASS 6の考え方では検査ロットごとに抜き取る)または全数で行う
どの範囲を検査するかは物件ごとの工事仕様書・溶接施工要領書で決まります。柱と梁をつなぐ接合部など、壊れると建物が持たない場所ほど厚く検査されます。
社内UTは製作中の品質管理、第三者UTは製作側から独立した立場での確認を担います。実施範囲と検査体制は、工事で採用した仕様書や検査計画に従います。公共建築工事標準仕様書(令和7年版)を適用する場合、7.6.12の試験を行う機関には、当該鉄骨製作工場に所属せず、当該工事の溶接部の品質管理試験を行っていないことが求められます。
■UTで欠陥が見つかったら
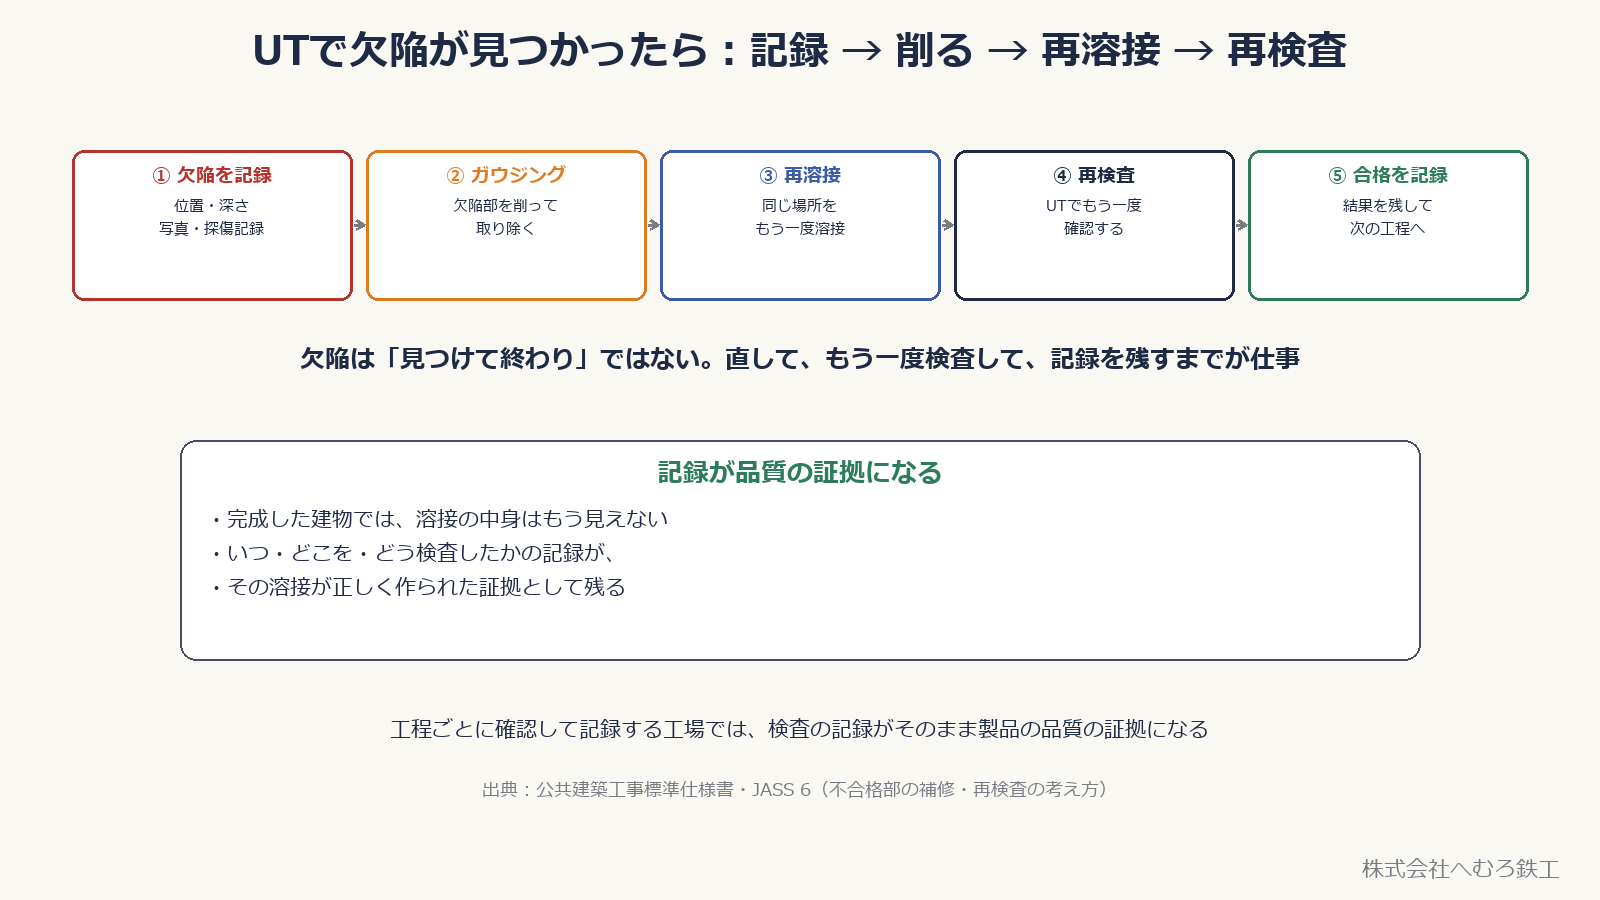
UTで欠陥が見つかったら、そこで終わりではありません。
- 欠陥の位置・深さを記録する
- 削り(ガウジング)で欠陥部を取り除く
- 同じ場所を再溶接する
- 再度UTで検査し、合格を確認して記録する
この記録が、完成後には見えなくなる溶接部の「中身」を証明する資料になります。工程ごとに確認して記録する工場(国土交通大臣認定のMグレード工場など)では、検査の記録がそのまま製品の品質の証拠です。
削って再溶接すれば、その分だけ時間がかかります。だからこそ、仮付けや開先の段取りを溶接前にきちんと整えておくことが、UTで引っかからないための近道になります。
■検査の仕事に就くまで
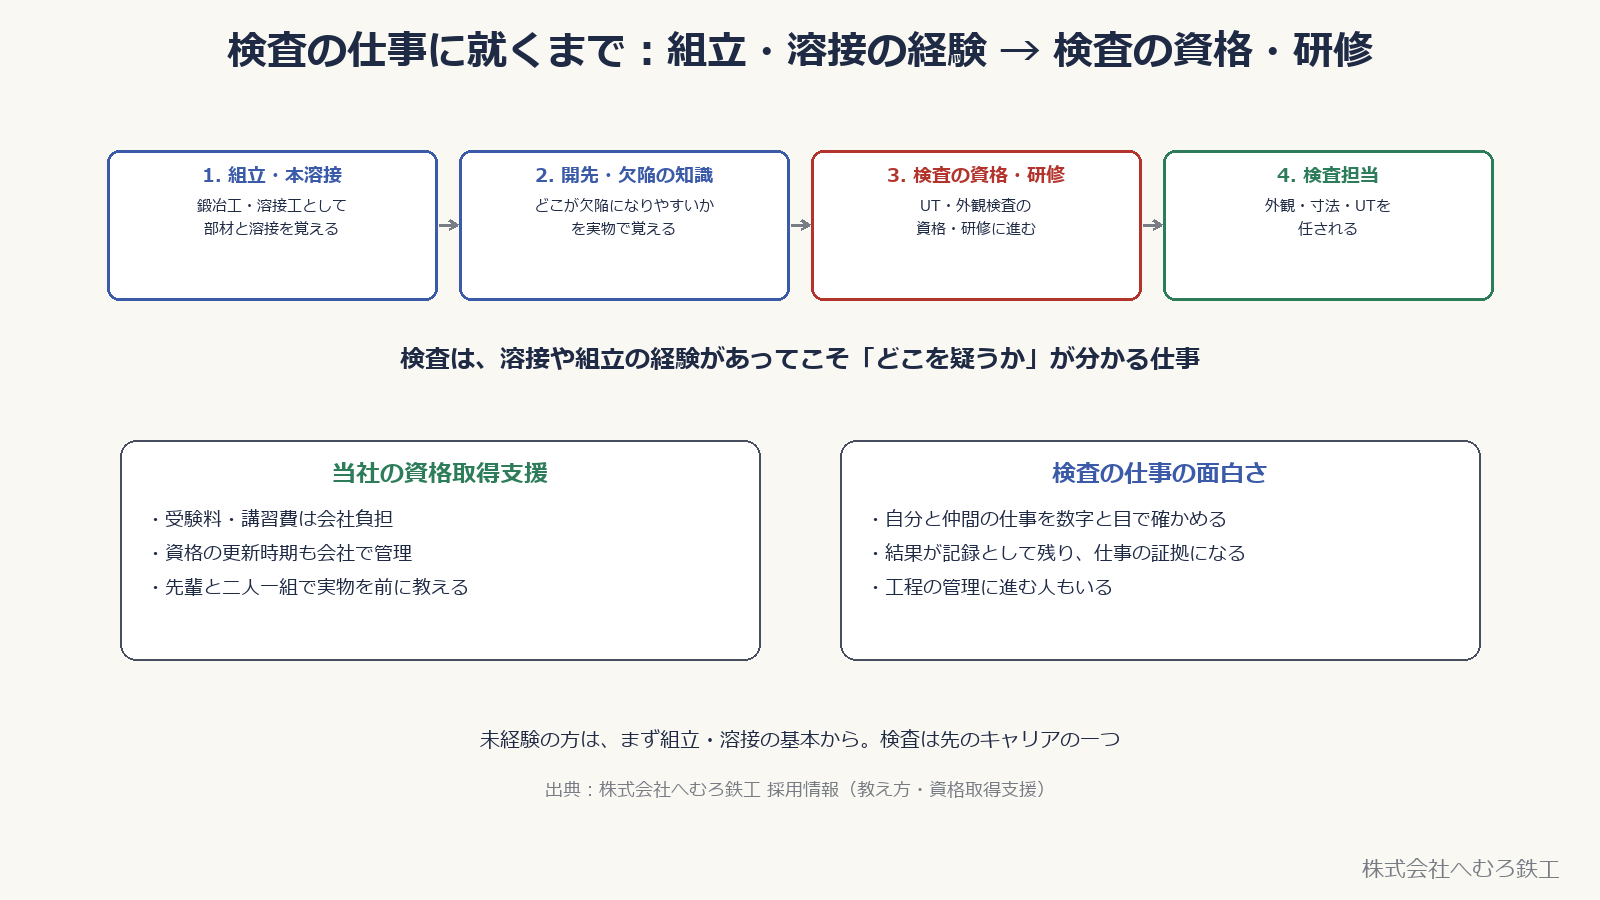
UTの検査は、溶接工や鍛冶工がいきなり担当するわけではありません。まず本溶接や組立の経験を積み、溶接記号・開先・欠陥の種類を実物で覚えます。そのうえで検査の資格・研修に進むのが一般的な流れです。
自分や仲間が組んで溶接した部材のどこに欠陥が出やすいかを知っているからこそ、検査で何を疑えばよいかが分かります。先に現場(工場内)の作業を経験することが、検査の仕事の土台になります。
👉 当社では資格取得にかかる受験料・講習費を会社が負担しており、資格の更新時期も会社で管理しています。未経験の方は、まず先輩と二人一組で組立や溶接の基本から始め、検査はその先のキャリアの一つになります。
■へむろ鉄工の場合(溶接工・鍛冶工・CADオペレーターを募集中)
株式会社へむろ鉄工(茨城県小美玉市)は、国土交通大臣認定Mグレードの鉄骨製作工場で、溶接工・鍛冶工・CADオペレーターを正社員で募集しています。溶接工・鍛冶工は就業時間 8:00〜17:00(日勤)、月給 201,000円〜330,000円(経験・資格による)、試用期間なし、資格取得支援あり(受験料・講習費は会社負担)、年間休日100日、マイカー通勤可・無料駐車場ありです。CADオペレーターは土日休み・年間休日118日、月給 188,000円〜330,000円(経験・資格による)です。
仕事内容・募集要項・応募方法は 採用情報 にまとめています。「工場を見てみたい」だけのご連絡も歓迎です。
■おわりに
UTの仕組みと検査の段取りは公共建築工事標準仕様書・JASS 6、鉄骨製作工場の性能評価基準に基づく一般論で、就業条件は当社の募集要項の値です。物件ごとの検査範囲・方法は、設計図書と工事仕様書・溶接施工要領書が優先します。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 検査の仕事を工場で覚える|外観・寸法・UTの順
👉 鉄骨製作管理技術者とは|溶接工・鍛冶工のその先にある管理の資格
👉 開先(かいさき)とは?|突合せ溶接のための溝
参考にした基準・資料:公共建築工事標準仕様書・JASS 6(検査ロット・抜取り検査、不合格部の補修・再検査の考え方)/鉄骨製作工場の性能評価基準(グレードごとの検査体制)/株式会社へむろ鉄工 採用情報・会社案内 2026年9月改訂版(設備:超音波探傷器 USM35XJE、教え方・資格取得支援)
- 鉄骨を発注・設計する方へ:当社は国土交通大臣認定Mグレード(400N・490N級、板厚40mm以下)の鉄骨製作工場です。→ Mグレード認定工場の認定範囲と品質確認の流れ / 鉄骨製作・製作分担のご相談
- 図面の相談・見積:図面(PDF・DXF)をお送りいただければ、図面・数量・希望工程を確認のうえ、まず対応可否をご回答いたします。→ 図面を送って相談する
- 溶接・鉄骨の仕事を探している方へ:未経験の方も先輩と二人一組で、開先・仮付け・本溶接の順に覚えられます(本社工場勤務・日勤)。→ 溶接工・鍛冶工・鉄骨CADオペレーター募集(茨城県小美玉市)
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する