Articles
記事一覧
新しい順に並んでいます。記事はすべて JASS 6・JIS・日本建築学会などの基準を確認したうえで、一般論として書いています。個別の物件の判断は設計図書と監理者の指示が優先します。
- アトラエース・バンドソー・ボール盤|鉄骨工場の加工機と新人が最初に触る機械【鉄骨ファブが解説】
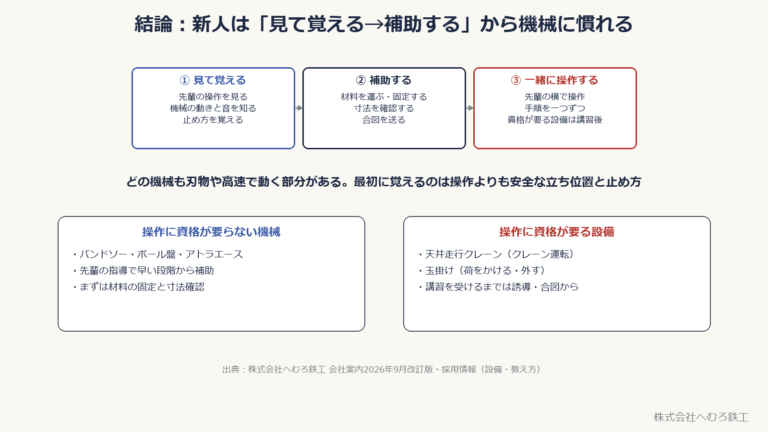 鉄骨製作工場でバンドソー・自動ガス切断機・直立ボール盤・アトラエース・梁ロボ ケガキ名人は何をする機械か。新人が最初に任される役割と、資格が要る天井走行クレーンとの違いを、茨城県小美玉市の鉄骨ファブが図でまとめます。
- 溶接面・手袋・前掛け|溶接工が体を守る道具の選び方【鉄骨ファブが解説】
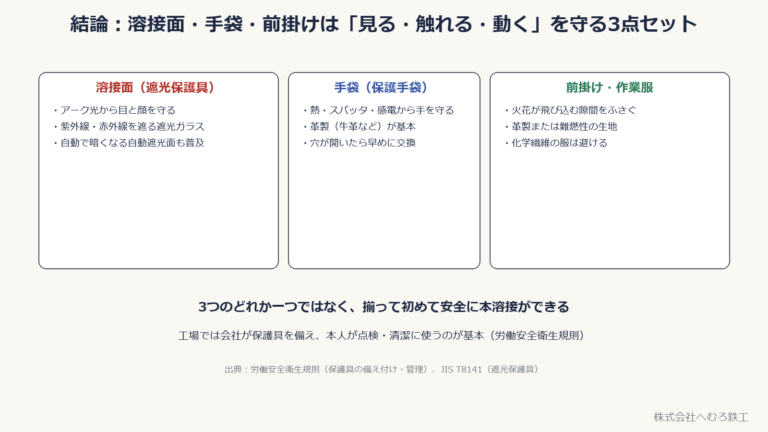 鉄骨製作工場の溶接工が身につける保護具の中心は、溶接面(遮光保護具)・溶接用の手袋・前掛けの3つです。それぞれが守るもの、素材の選び方、使い方の注意、会社が保護具を備える根拠(労働安全衛生規則)を、茨城県小美玉市の鉄骨ファブが図でまとめます。
- 鉄骨の数量拾い|製作重量と設計重量の差【鉄骨ファブが解説】
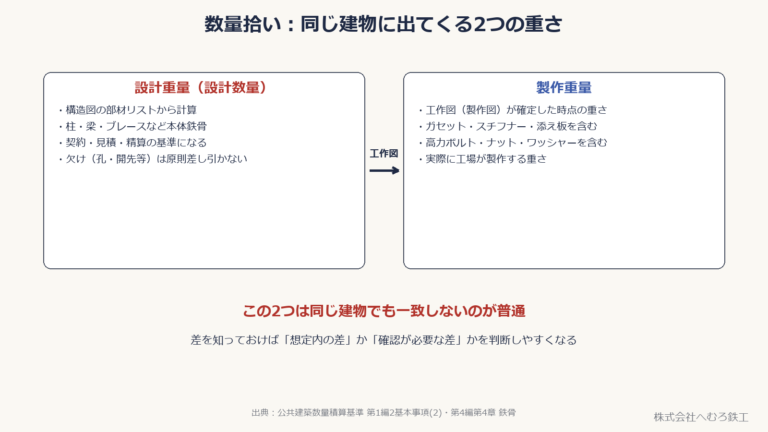 鉄骨の数量拾いでは、契約・見積の基準になる「設計重量」と、工作図が固まった時点で確定する「製作重量」という、2つの重さが出てきます。設計重量は構造図の部材リストから計算する重さ、製作重量はガセット・スチフナー・添え板・ボルト類まで含めた実際の重さです。差が生まれる理由と、精算・スクラップ控除で確認したい点を、公共建築数量積算基準などにもとづいて図で整理します。
- 鉄骨工場の安全の基本|朝礼・KY・保護具・吊り荷の下に入らない【鉄骨ファブが解説】
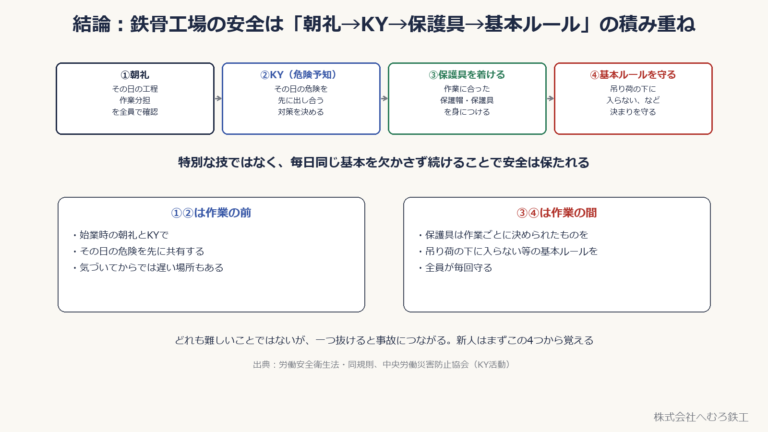 鉄骨製作工場の安全は、特別な技ではなく毎日同じ基本を続けることで保たれます。朝礼・KY(危険予知活動)・保護具・吊り荷の下に入らないなどの基本ルールを、労働安全衛生法と中央労働災害防止協会の考え方に沿って、茨城県小美玉市の鉄骨ファブが図でまとめます。
- ルート間隔の測り方・管理方法|組立から溶接前検査まで【鉄骨ファブが解説】
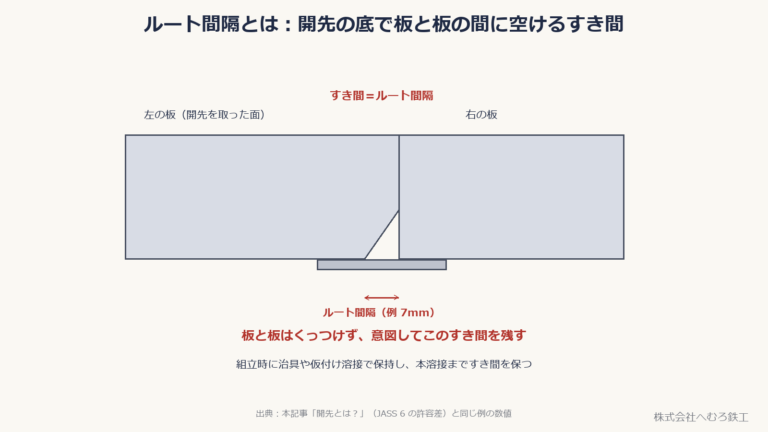 ルート間隔を鉄骨工場でどう測り、どう保持し、本溶接前にどう確認するかを解説。すき間ゲージ、治具・仮付け、裏当て金の確認など、組立から溶接前検査までの管理方法をまとめます。
- 溶接の姿勢(下向・横向・立向)と資格の関係|F・H・Vの意味【鉄骨ファブが解説】
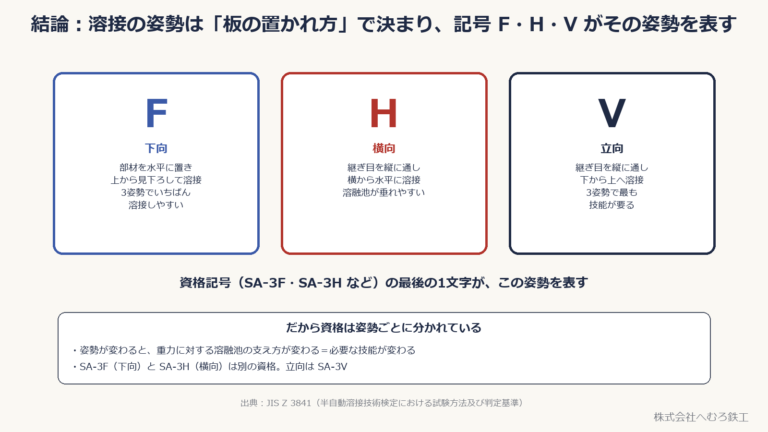 鉄骨の溶接には下向・横向・立向という姿勢があり、JIS Z 3841 の資格記号の最後の1文字(F・H・V)がその姿勢を表します。姿勢ごとの違い、Mグレード工場で要る資格(SA-3F・SA-3H)、未経験者が覚える順番を、茨城県小美玉市の鉄骨ファブが図でまとめます。
- 開先(かいさき)とは?|突合せ溶接のための溝【鉄骨ファブが解説】
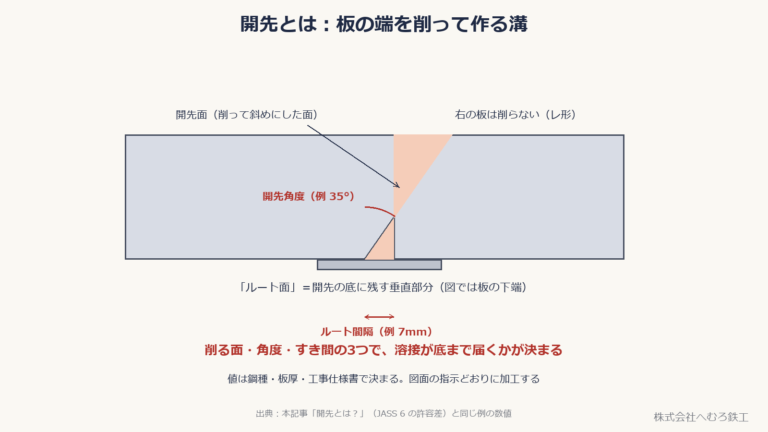 開先とは、突合せ溶接で板の端を削って作る溝のことです。開先角度・ルート間隔・ルート面という3つの寸法で形が決まります。鉄骨工場での扱いを図で短くまとめました。
- 分離発注とゼネコン経由の違い|鉄骨ファブから見た注意点【鉄骨ファブが解説】
 鉄骨工事の分離発注とゼネコン経由の違いを、契約相手・工事範囲・図面確認・工程調整から解説。「鉄骨一式」に含む内容、搬入と建方、追加変更、検査と安全管理の分担を、国土交通省などの公開資料をもとに整理します。
- 工作図の読み方入門|符号・寸法・溶接記号を新人はどこから覚えるか【鉄骨ファブが解説】
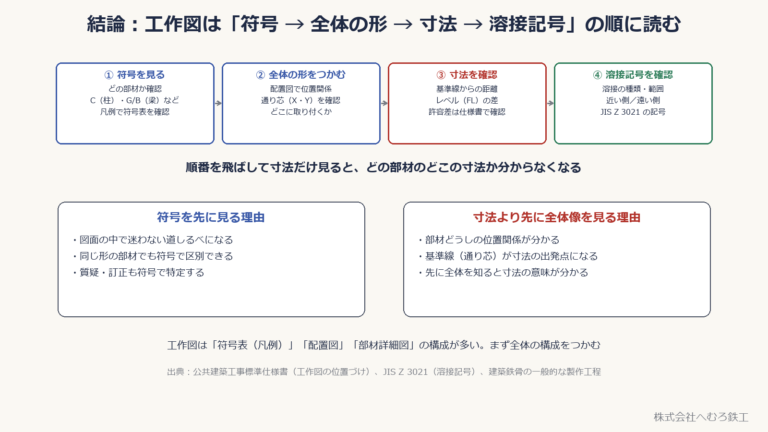 鉄骨製作工場で使う工作図(製作図)は、新人が最初にぶつかる壁です。意匠図・構造図との違い、部材符号(C・G・Bなど)の読み方、基準線(通り芯)からの寸法の測り方、JIS Z 3021 の溶接記号(△と矢印)の意味、そして新人がどの順番で覚えていけばよいかを、茨城県小美玉市の鉄骨ファブが図でまとめます。
- 鍛冶工の1日|ケガキ・切断・孔あけ・組立の流れと段取り【鉄骨ファブが解説】
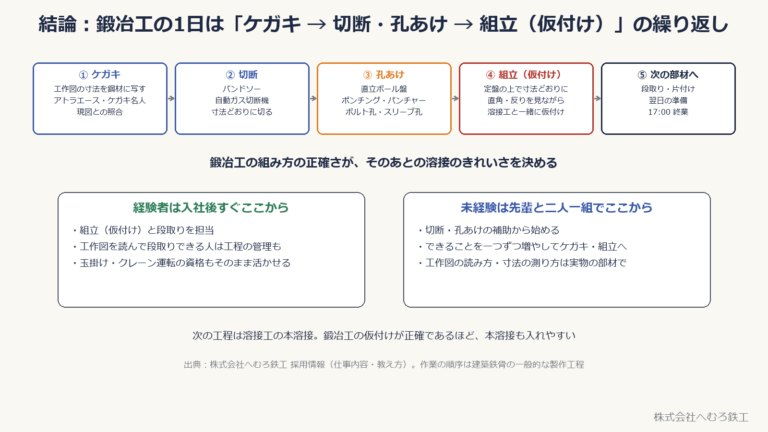 鉄骨製作工場の鍛冶工は何をする仕事か。ケガキ・切断・孔あけ・組立(仮付け)という工程の流れ、1日のスケジュール、使う道具と設備、段取りの考え方を、茨城県小美玉市の鉄骨ファブが図でまとめます。
- Mグレード工場で働くと何が違う?|工場のグレードと任される仕事の幅【鉄骨ファブが解説】
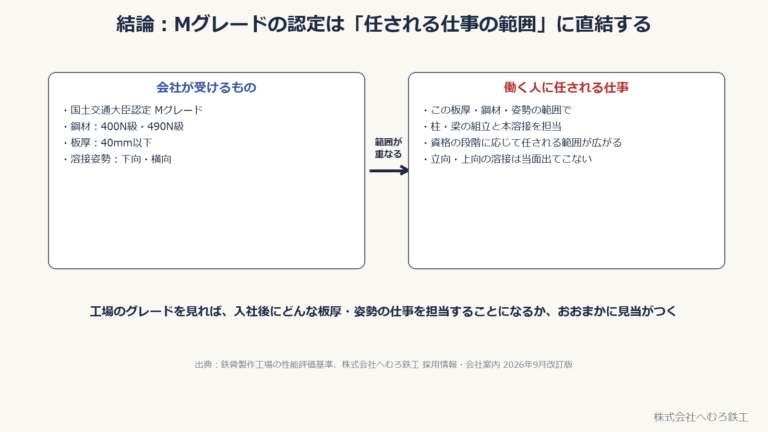 鉄骨製作工場の「グレード」(J・R・M・H・S)は会社が受ける認定ですが、そこで働く人にとっては担当する鋼材・板厚・溶接姿勢の範囲を示すものでもあります。国土交通大臣認定Mグレードの当社(茨城県小美玉市)を例に、グレードの意味、Mグレード工場に要る有資格者の体制、新人・経験者に任される仕事の幅を図でまとめます。
- 鉄工所と鉄骨ファブの違い|製缶・機械加工・建築鉄骨で仕事はどう違うか【鉄骨ファブが解説】
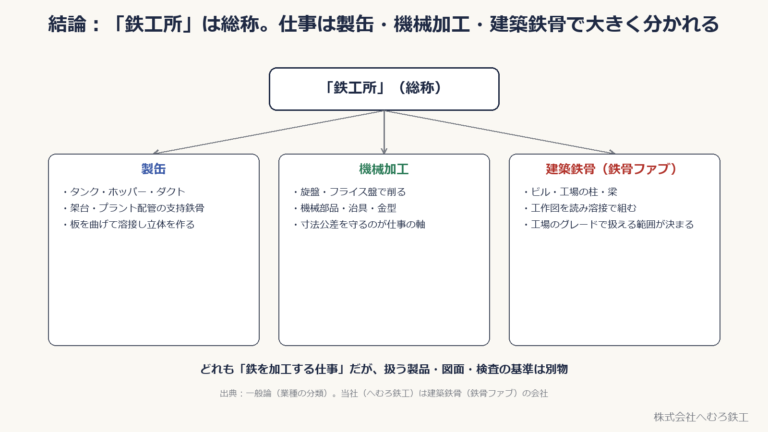 求人でよく見る「鉄工所」は、鉄を扱う会社をまとめて呼ぶ総称です。実際の仕事は、タンクや架台を作る製缶、旋盤・フライス盤で部品を削る機械加工、ビルや工場の骨組みを作る建築鉄骨(鉄骨ファブ)で大きく違います。それぞれの仕事の中身と、当社(茨城県小美玉市・建築鉄骨のMグレード工場)がどこに当たるかを図でまとめます。
- 質疑応答書の書き方|工場から設計者への確認事項【鉄骨ファブが解説】
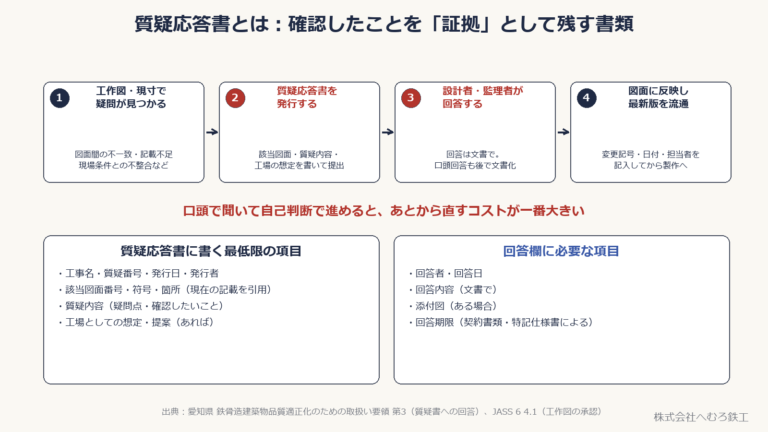 鉄骨工場は、工作図や現寸の検討で見つかった図面の不明点・食い違いを、質疑応答書(RFI)にまとめて設計者・工事監理者に確認します。良い質疑は「該当図面の引用」「疑問点の整理」「選べる案の提示」がそろっており、回答が早く返ってきます。質疑応答書に書く項目、良い質疑と悪い質疑の違い、回答を図面へ反映する手順、設計変更・指示書との違いまでを図で整理します。
- JIS 溶接技能者の試験当日|学科・実技・曲げ試験の流れ【鉄骨ファブが解説】
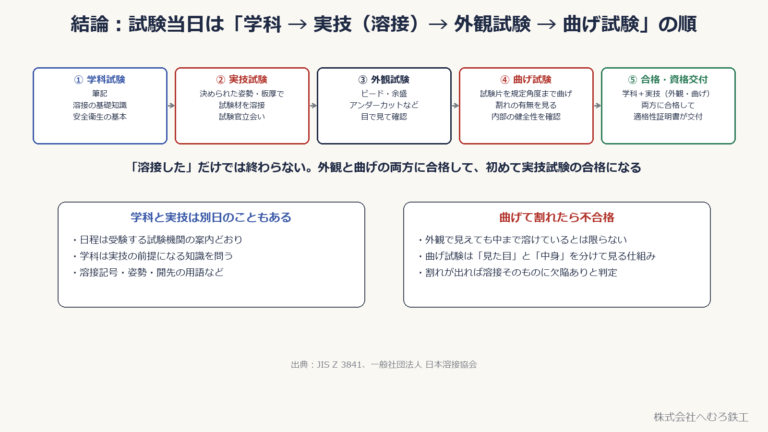 JIS Z 3841に対応する半自動溶接の技能者試験を解説。学科と実技、外観・曲げ試験の役割、基本級と専門級、日程や持参品を確認するポイントを紹介します。
- 溶接材料の管理|乾燥・保管・ロット【鉄骨ファブが解説】
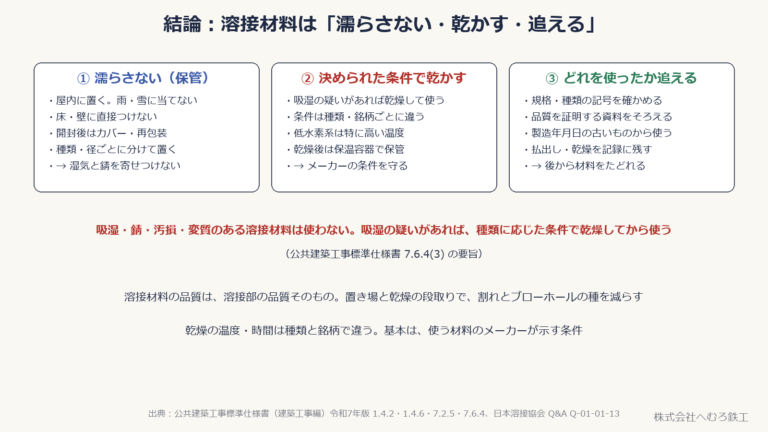 溶接棒やワイヤが湿気を吸うと、溶接金属の水素が増え、遅れ割れやブローホールの原因になります。公共建築工事標準仕様書は吸湿・錆のある溶接材料を使わないと定めています。屋内での保管、低水素系溶接棒の乾燥条件と乾燥後の扱い、ワイヤとフラックスの開封後の注意、ロットと記録の残し方まで、公開資料をもとに図で解説します。
- 図面承認の流れと遅れる原因|承認図・チェックバック・質疑書の回し方【鉄骨ファブが解説】
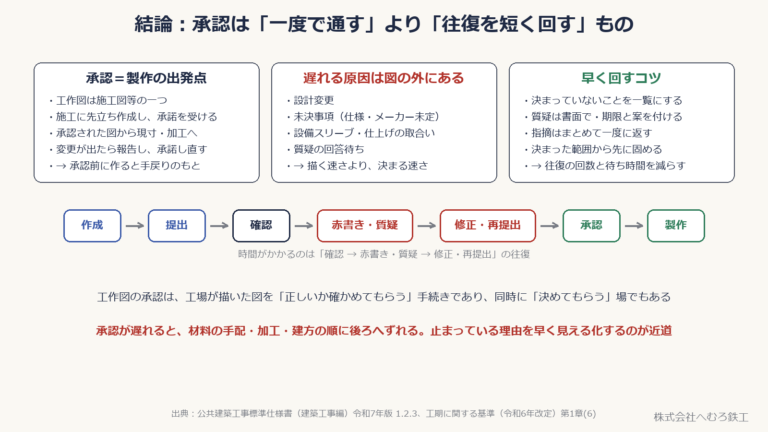 鉄骨の工作図は、監理者などの承認を受けてから製作に入ります。作成・提出・確認・チェックバック(赤書き・質疑)・修正・承認の流れ、誰が何を確認するのか、質疑書の役割、承認が遅れる典型原因(設計変更・未決事項・設備スリーブや仕上げの取合い・回答待ち)と、発注側・工場側それぞれが往復を短くするためにできることを、公共建築工事標準仕様書などをもとに図で解説します。
- 鋼材の重量計算|単位質量と見積の関係【鉄骨ファブが解説】
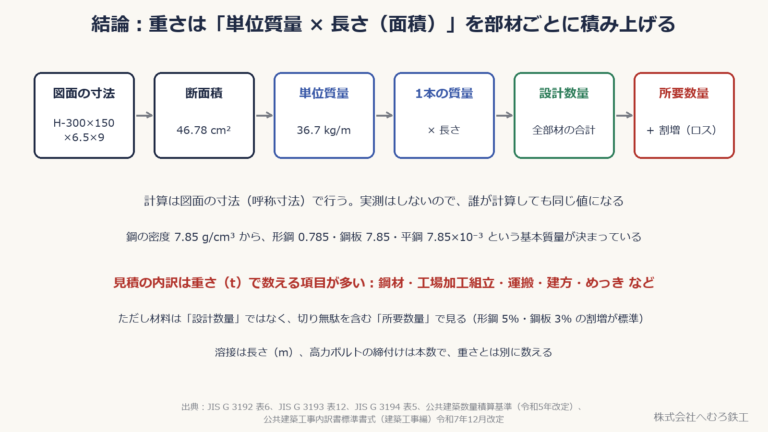 鋼材の重さは、JIS の基本質量(形鋼 0.785・鋼板 7.85)と断面積の式から、図面の寸法だけで誰でも同じ値を出せます。H形鋼・山形鋼・平鋼・角形鋼管の計算例を規格の表と照合し、部材表の積み上げ方、設計数量と所要数量(ロスの割増)の違い、重さが見積のベースになる理由まで、JIS と国土交通省の積算基準にもとづいて図で解説します。
- 鉄骨の見積はどう作る?重量・加工・溶接・塗装・運搬の内訳【鉄骨ファブが解説】
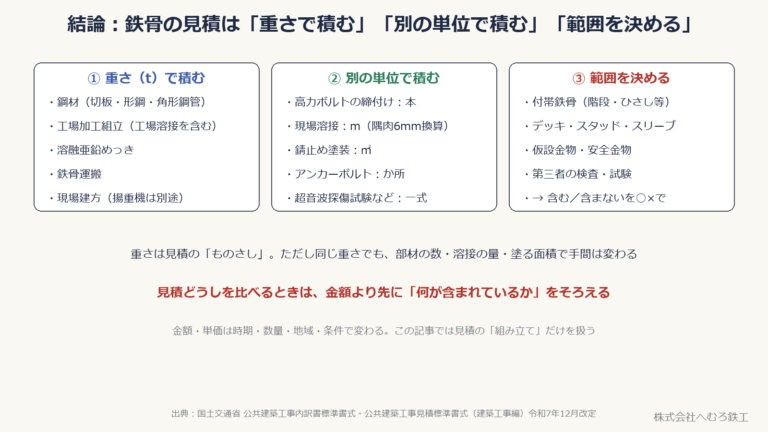 鉄骨の見積は、鋼材・工場加工・運搬・建方を重さ(t)で積み、高力ボルト締付け・現場溶接・塗装を本・m・㎡で積み、付帯鉄骨や検査などの範囲を○×で決めて組み立てます。公共建築工事の内訳書・見積標準書式・数量積算基準をもとに、内訳の構成、重さが基準になる理由と重さだけでは決まらない要素、見積依頼でそろえたい情報を図で解説します。
- 鉄骨工事の納期はどう決まる?図面承認から建方まで【鉄骨ファブが解説】
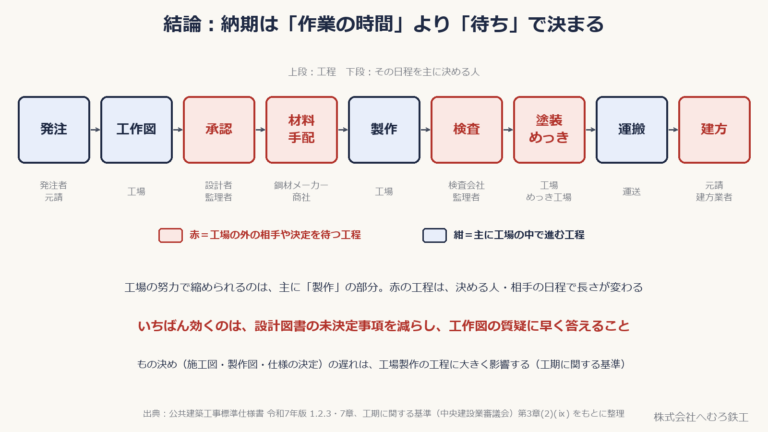 鉄骨工事の納期を左右する図面承認、鋼材手配、製作、検査、塗装・めっき、運搬を解説。過去資料の期間と実際の納期を区別し、工程を相談する際の確認点を紹介します。
- 鋼材の保管と錆|屋外保管の注意点【鉄骨ファブが解説】
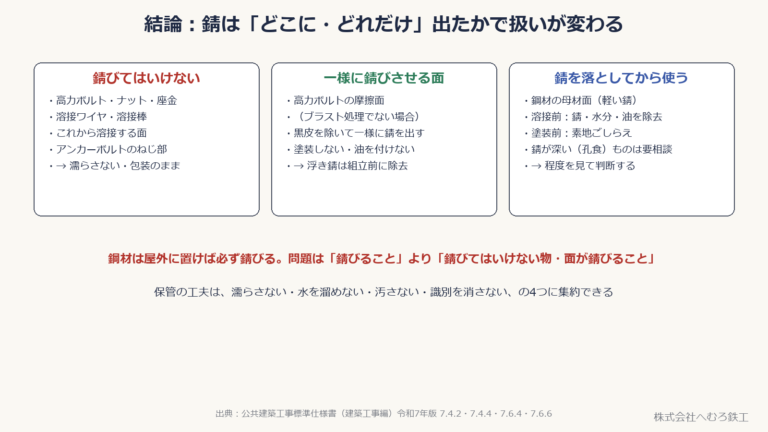 鋼材は屋外に置けば必ず錆びます。問題は、錆びてはいけない物(高力ボルト・溶接材料)や面(これから溶接する面)が錆びることです。錆の進み方 A〜D(ISO 8501-1)、屋外保管の基本、あえて一様に錆を発生させる高力ボルトの摩擦面、濡れたボルトを使わない理由、錆びたときの手当てまで、公共建築工事標準仕様書などにもとづいて図で解説します。
- 玉掛けとクレーン運転の講習|鉄骨工場で最初に受ける安全の資格【鉄骨ファブが解説】
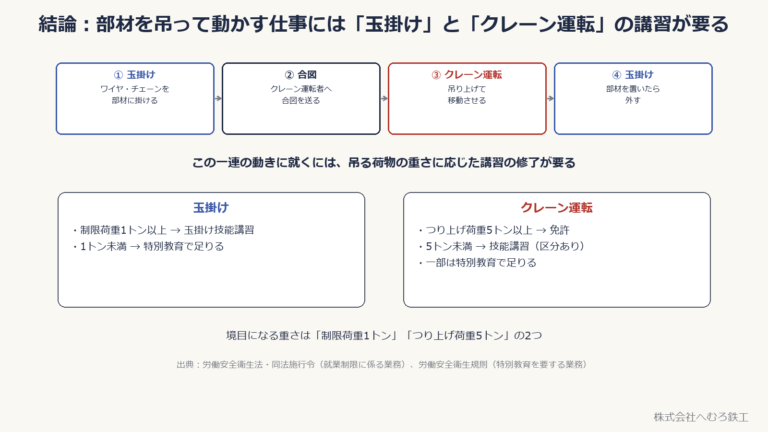 玉掛けと工場のクレーン運転に必要な資格を解説。実際の吊り荷ではなく機械のつり上げ荷重で区分し、1t・5tの境目、技能講習・特別教育・免許の違いを整理します。
- 未経験から鉄骨の溶接工になる1年目|覚える順番と最初に取る資格【鉄骨ファブが解説】
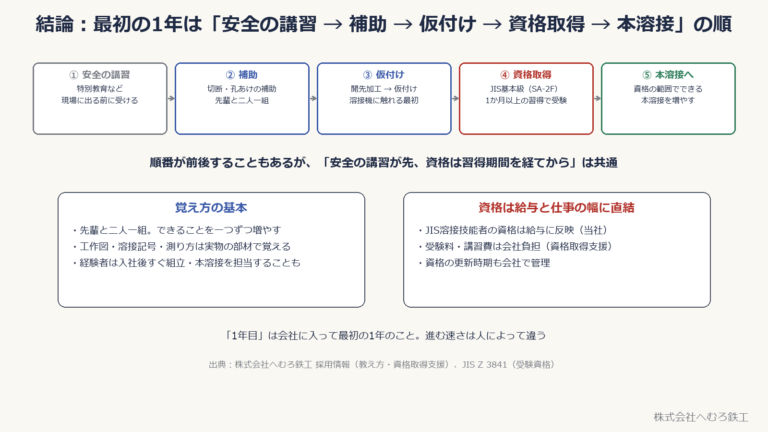 未経験から鉄骨の溶接工を目指す人へ、安全教育、補助作業、練習、技能資格取得の流れを紹介。SA-2F・SA-3Fと専門級の違い、製品施工を担当する条件も解説します。
- 鉄骨製作工場の職種一覧|鍛冶工・溶接工・検査・工作図・製作管理は何をする人か【鉄骨ファブが解説】
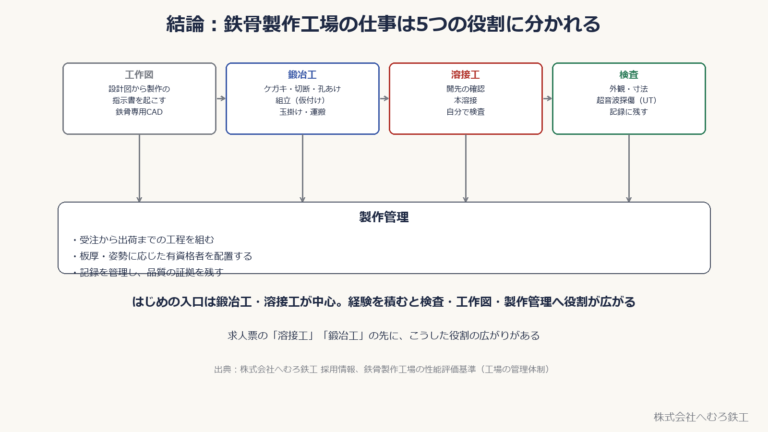 鉄骨製作工場の鍛冶工、溶接工、検査、工作図、製作管理の仕事を紹介。部材ができるまでの分担と、作業担当者・管理技術者に求められる技能や資格の違いを解説します。
- 鉄骨の溶接工の仕事内容と1日|鉄骨製作工場(Mグレード)で働くと何をするか【鉄骨ファブが解説】
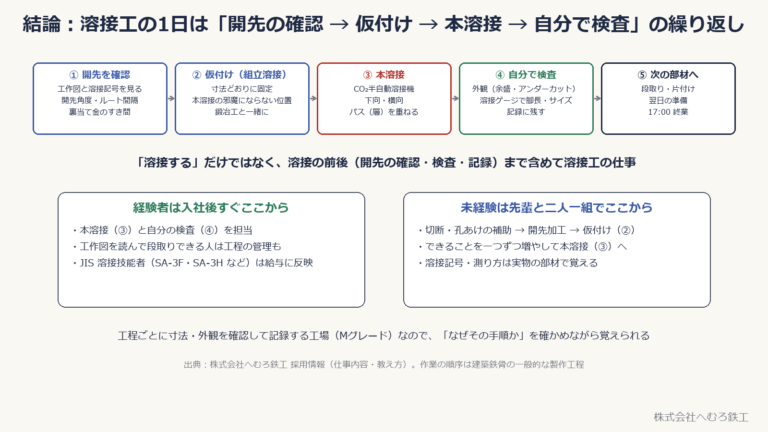 鉄骨工場の溶接工が行う開先確認、溶接、外観・寸法確認、記録を紹介。1日の流れ、使用する道具、SA-3F・SA-3Hの資格区分と未経験者の学び方を解説します。
- 鍛冶工と溶接工の違い|鉄骨製作工場の職種と、部材ができるまでの分担【鉄骨ファブが解説】
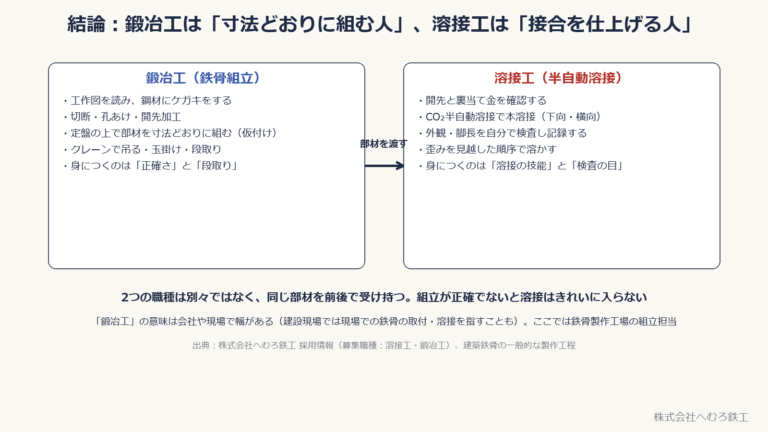 鍛冶工と溶接工の仕事内容を、切断・孔あけ・組立・溶接の工程で比較。必要な安全教育と技能資格、未経験から仕事を覚える流れを鉄骨製作工場の視点で解説します。
- 角形鋼管(コラム)BCR295・BCP325 の違い|ロール成形とプレス成形【鉄骨ファブが解説】
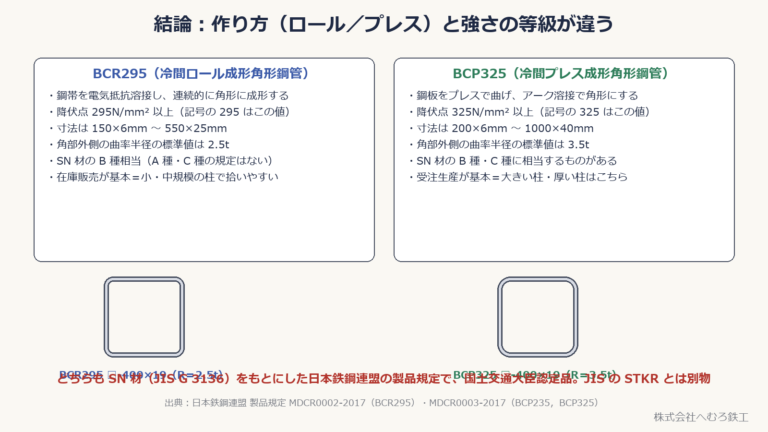 BCR295 は冷間ロール成形、BCP325 は冷間プレス成形の建築構造用角形鋼管です。作り方・降伏点・降伏比・寸法の範囲・角部の R(2.5t と 3.5t)がどう違うのか、日本鉄鋼連盟の製品規定 MDCR0002・MDCR0003 の数値で並べて解説します。STKR との違い、工場で柱を作るときの注意点まで、鉄骨ファブの目線でまとめました。
- 鋼材の発注から入荷まで|定尺・切板・ミル納期【鉄骨ファブが解説】
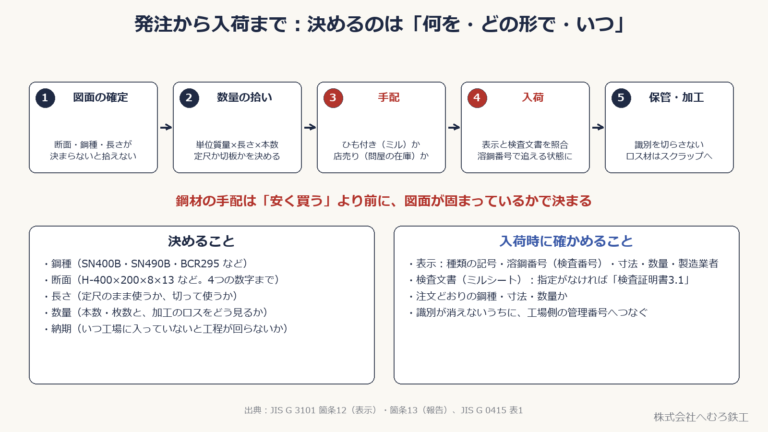 鉄骨用鋼材の発注方法と納期の考え方を解説。ひも付きと店売り、在庫・圧延予定の確認、寸法・材質・数量の指定、受入れ時のミルシート照合までを紹介します。
- H形鋼の寸法の読み方|H-400×200×8×13 の意味【鉄骨ファブが解説】
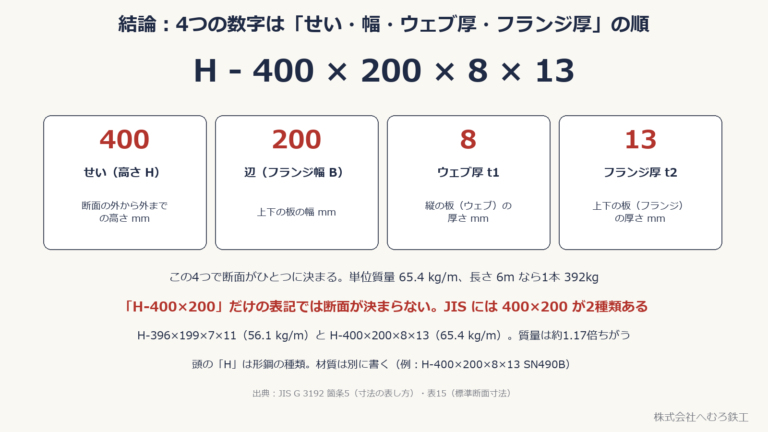 H-400×200×8×13 の4つの数字は、せい(高さ H)・辺(フランジ幅 B)・ウェブ厚 t1・フランジ厚 t2 の順です。JIS G 3192 には「400×200」が H-396×199×7×11 と H-400×200×8×13 の2種類あり、単位質量は 56.1 kg/m と 65.4 kg/m で約1.17倍ちがいます。記号の意味、細幅・中幅・広幅の区分、断面積と単位質量の計算式、寸法と質量の許容差、標準長さまで、JIS の本文と表にもとづいて図で解説します。
- SS400・SM490・SN400・SN490 の違い|建築で SN 材を使う理由【鉄骨ファブが解説】
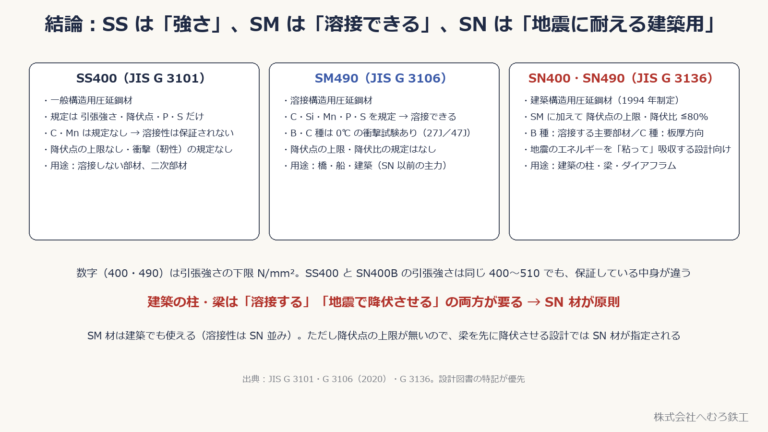 SS400・SM490・SN400・SN490の用途、化学成分、降伏点、溶接性を比較。A・B・C種や板厚による違いを整理し、設計図書とミルシートで確認するポイントを解説します。
- 高力ボルトの締付け|トルシア形・一次締め・本締め・マーキング【鉄骨ファブが解説】
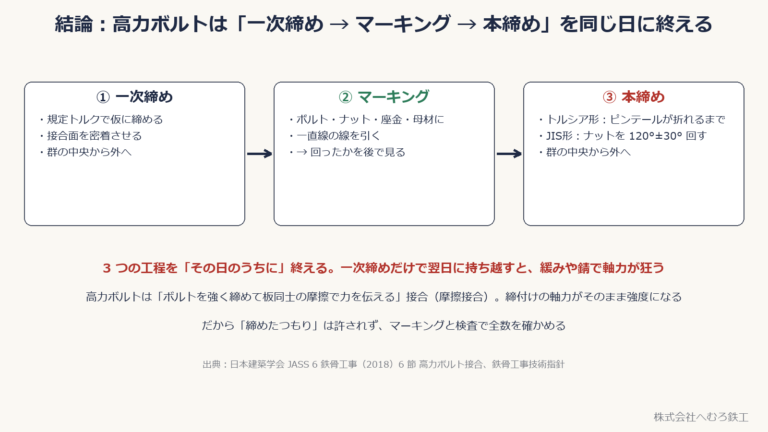 高力ボルトの一次締め、マーキング、本締めと検査を解説。トルシア形・JIS形の違い、回転量と基準トルクの確認、摩擦面や孔ずれの処置を適用仕様と分けて整理します。
- 建方当日までの段取り|符号・積込順・横持ち・搬入経路【鉄骨ファブが解説】
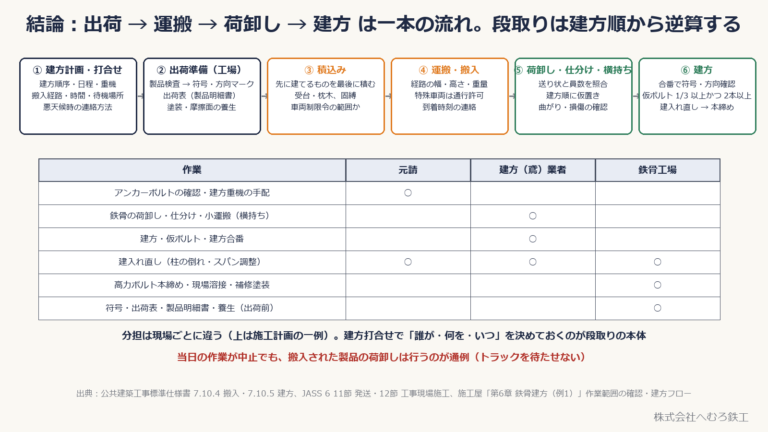 鉄骨の建方(現場で柱・梁を組み上げる作業)は現場の仕事ですが、当日の速さは工場の出荷段取りで半分決まります。製品の符号と方向マーク、建方順から逆算した積込順、出荷表と送り状、車両制限令(幅2.5m・長さ12m・高さ3.8m・総重量20t)の確認、搬入経路と横持ち(現場内の小運搬)、荷卸し・仕分け・仮置き、仮ボルト(1群の1/3以上かつ2本以上)、作業主任者と悪天候の基準(10分間平均風速10m/s)まで、建方当日を止めないための段取りを公共建築工事標準仕様書・JASS 6・労働安全衛生規則にもとづいて図でまとめます。
- 鉄骨の精度|柱の倒れ・梁の反りの許容差【鉄骨ファブが解説】
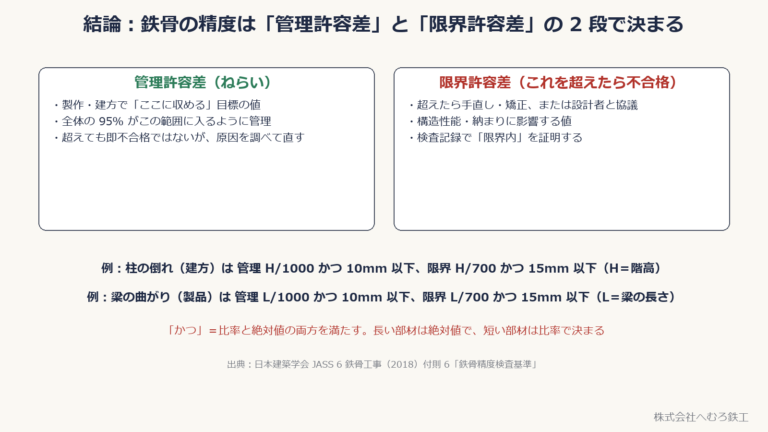 鉄骨の製品精度と建方精度、管理許容差と限界許容差を解説。柱の倒れと梁の曲がりの違い、測定条件、記録、不適合の処置まで、基準表を読むポイントを紹介します。
- 鉄骨製作の工程表の作り方|材料入荷から出荷まで【鉄骨ファブが解説】
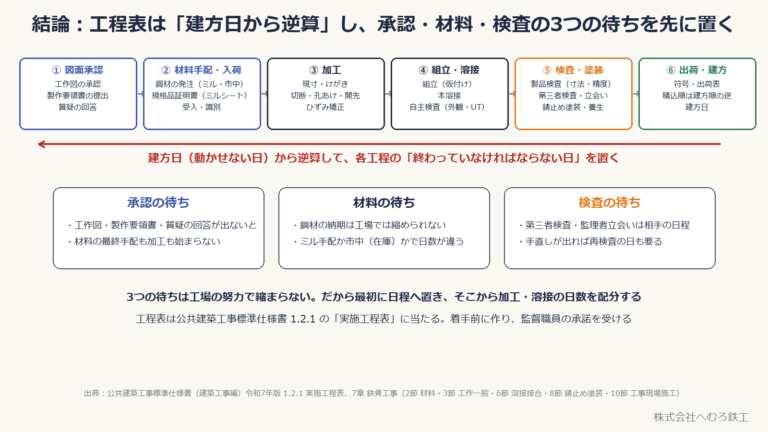 鉄骨製作の工程表は「建方日から逆算」して作ります。図面承認・鋼材の納期・検査日程という工場の努力で縮まらない3つの待ちを先に置き、材料入荷→現寸・けがき→切断・孔あけ→組立→溶接→検査→錆止め塗装→出荷の各工程を「始める条件」と「終わりの確認」でつなぐ考え方を、公共建築工事標準仕様書(実施工程表・施工計画書・7章 鉄骨工事)と JASS 6 にもとづいて図で解説します。工程表の種類(全体・月間・週間・工種別)、遅れの原因と対策もまとめます。
- 錆止め塗装の種類と膜厚|JIS K 5674・JIS K 5551・素地ごしらえ【鉄骨ファブが解説】
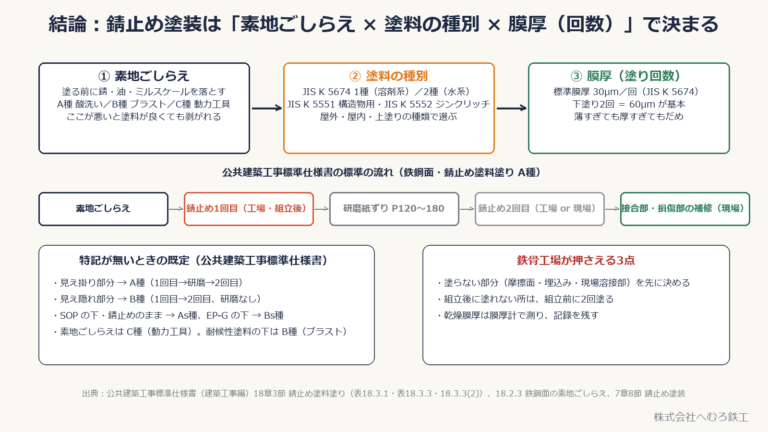 鉄骨の錆止め塗装は「素地ごしらえ・塗料の種別・膜厚(塗り回数)」の3つで決まります。公共建築工事標準仕様書の表をもとに、JIS K 5674(鉛・クロムフリーさび止めペイント 1種・2種)、JIS K 5551(構造物用さび止めペイント)、JIS K 5552(ジンクリッチプライマー)の使い分け、A種・B種・C種の素地ごしらえ、標準膜厚 30μm×2回の意味、高力ボルト摩擦面や現場溶接部など「塗らない部分」の決まりを、鉄骨ファブの立場から図でまとめます。
- 製作図(工作図)で決まること|寸法ミスの原因トップ5【鉄骨ファブが解説】
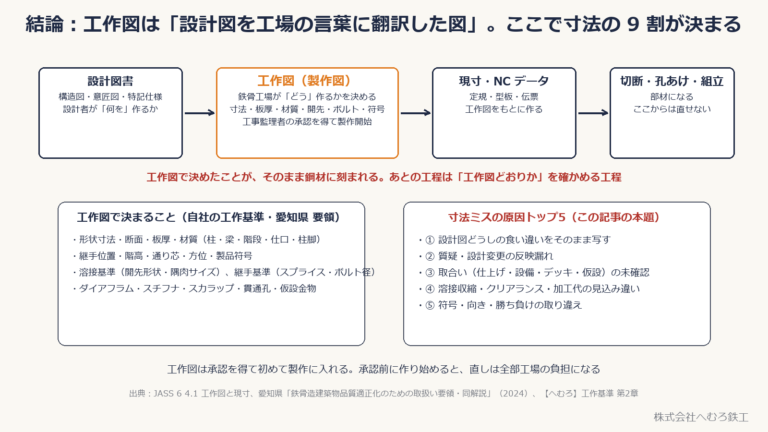 鉄骨工場が設計図をもとに作る「工作図(製作図)」で、部材の寸法・板厚・材質・開先・ボルト・符号のほぼすべてが決まります。工作図は工事監理者の承認を得て初めて製作に入れる図面です。この記事では、工作図の中身(一般図・基準図・詳細図)と、寸法ミスが起きる原因トップ5(設計図どうしの食い違いを写す/質疑・設計変更の反映漏れ/取合いの未確認/溶接収縮・クリアランスの見込み違い/符号・向きの取り違え)、そして工場が実際に使っている防ぎ方を図でまとめます。
- 溶融亜鉛めっきと塗装の選び方|納期・費用・めっき割れ【鉄骨ファブが解説】
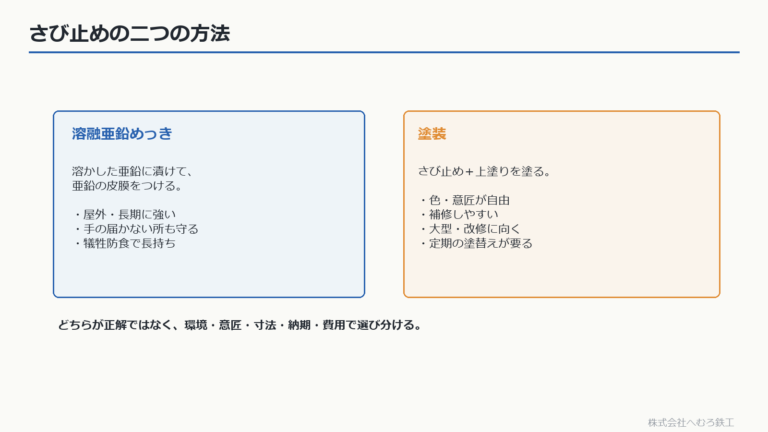 鉄骨のさび止め(防食)で、溶融亜鉛めっきと塗装をどう選ぶかを基礎から解説します。環境・耐用年数・意匠・寸法・納期・費用の観点で比べ、めっき特有の変形やめっき割れの注意点もまとめます。屋外や長期はめっき、色や大型・改修は塗装が向きます。
- 現図・ケガキ|デジタルとアナログの両立【鉄骨ファブが解説】
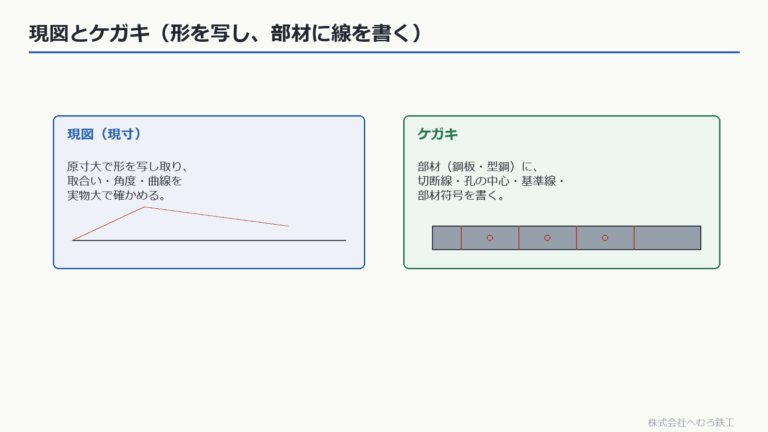 鉄骨製作の「現図(現寸)」と「ケガキ」を基礎から解説します。原寸で形を写し、部材に切断線や孔位置を書く作業で、今はCAD/CAMからNC加工で自動化が進む一方、現場合わせや特殊物では手作業も残ります。デジタルとアナログの使い分けと、精度づくりの考え方を図でまとめます。
- 仮組(仮組立)はいつやる?省略の条件【鉄骨ファブが解説】
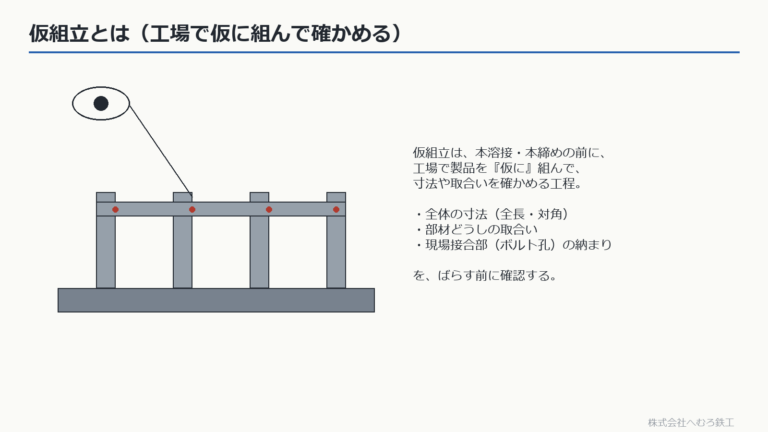 製作した鉄骨を工場で仮組立する目的と確認項目を解説。部材単体の組立溶接との違い、全体寸法・接合部の納まり、実施範囲や省略時の確認事項を整理します。
- 通しダイアフラムの板厚はなぜ梁より厚い?「2サイズアップ」の理由【鉄骨ファブが解説】
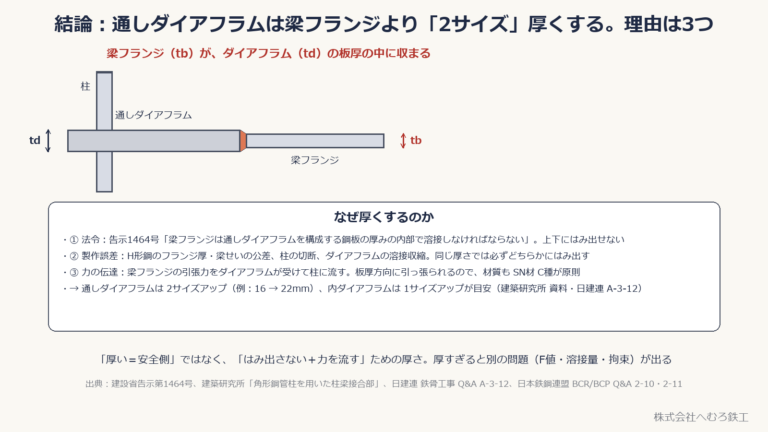 通しダイアフラムを梁フランジより厚くする理由を解説。2サイズアップの目安、製作誤差、力の伝達、材質と厚板の注意点を整理し、設計で確認する条件を紹介します。
- 第三者検査と社内検査の役割分担|誰が何を見るか【鉄骨ファブが解説】
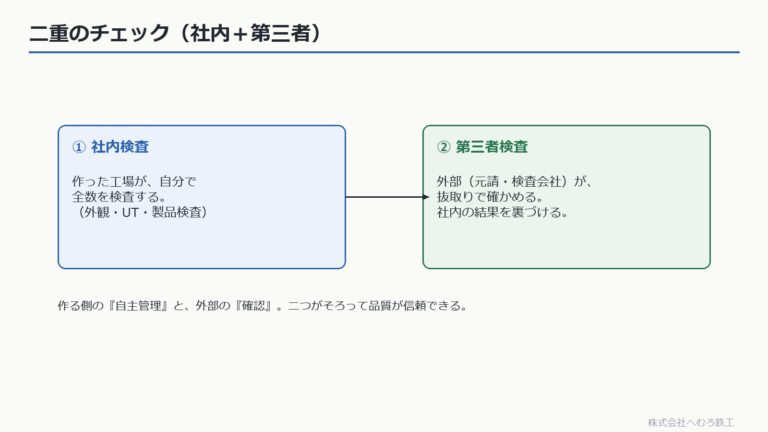 鉄骨の自主検査と受入検査の目的・担当を解説。第三者機関による確認、抜取りと全数の使い分け、検査記録、不合格時の調査・補修・再検査を整理します。
- ミルシートの見方|材質・ロット・化学成分と機械的性質【鉄骨ファブが解説】
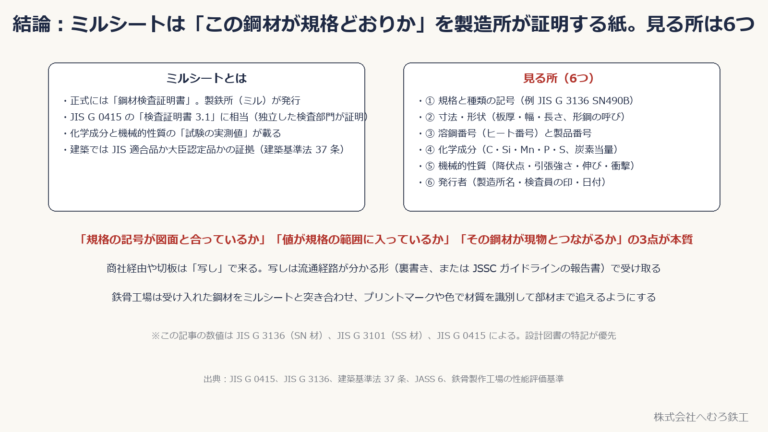 鋼材のミルシート(鋼材検査証明書)の見方を解説。規格・種類の記号、寸法、溶鋼番号(ヒート番号)、化学成分(C・Mn・P・S・炭素当量)、機械的性質(降伏点・引張強さ・降伏比・シャルピー)を、SN400B・SN490B・SS400 の規格値と並べて説明します。裏書きミルシートと JSSC 品質証明ガイドライン、受入時のチェック項目、建築基準法 37 条との関係も図でまとめます。
- 中間検査(鉄骨造)で確認されること|行政のチェックシートから【鉄骨ファブが解説】
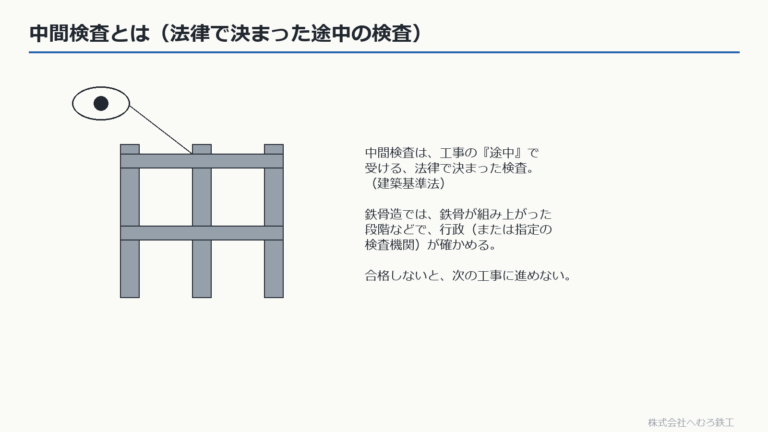 建築基準法に基づく中間検査の対象と特定工程を解説。鉄骨造で確認する記録、合格証交付前に進められない工程、建設地や適用時期による違いを整理します。
- 検査記録の残し方|写真・ロット・トレーサビリティ【鉄骨ファブが解説】
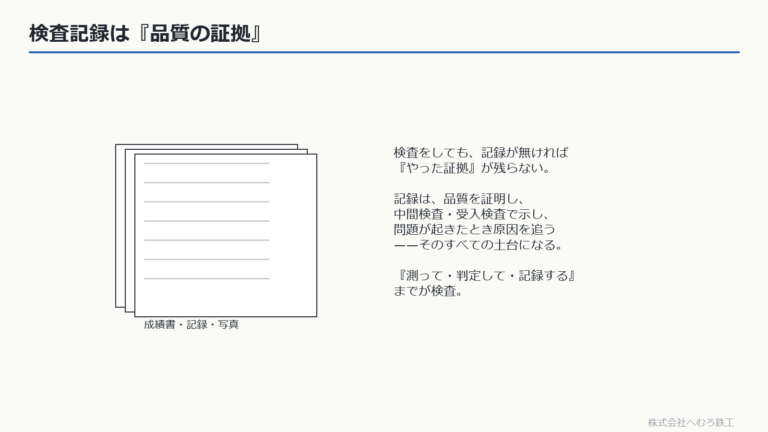 鉄骨の「検査記録」の残し方を基礎から解説します。何を残すか、材料から検査までをつなぐトレーサビリティ、写真の撮り方や保存の仕方まで、なぜ記録が品質の証拠になるのかを図でわかりやすくまとめます。
- 鋼材の切断|ガス・プラズマ・レーザー・鋸の使い分け【鉄骨ファブが解説】
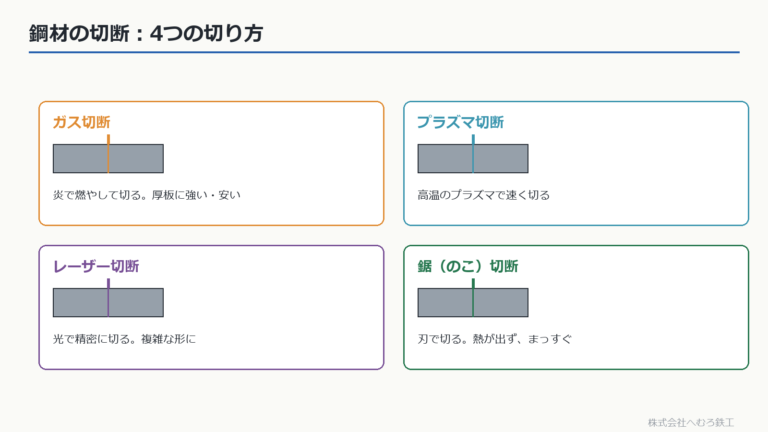 鉄骨の「鋼材の切断」を基礎から解説します。ガス・プラズマ・レーザー・鋸という4つの切り方の特長と、形鋼の定尺切断や開先つき・切板など、何をどう切るかの使い分けを、図でわかりやすくまとめます。
- 溶接部の手直し(ガウジング→再溶接)の手順と記録【鉄骨ファブが解説】
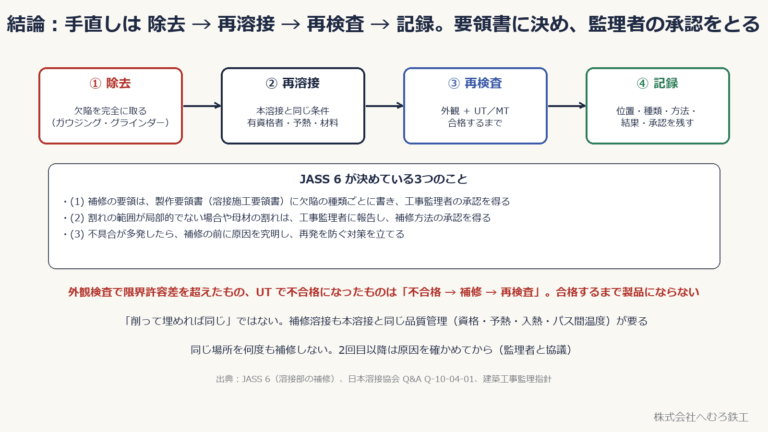 外観検査や UT で不合格になった溶接部の手直し(補修)を解説。JASS 6 が決めている3つの原則、欠陥の種類ごとの補修方法(グラインダー仕上げ・補修溶接・ガウジング再溶接)、割れは端から 50mm 以上除去、エアアークガウジングから再溶接・再検査までの8ステップ、繰り返し補修の注意、補修記録に残す項目を図でまとめます。
- 孔あけの精度|高力ボルト孔の径と許容差【鉄骨ファブが解説】
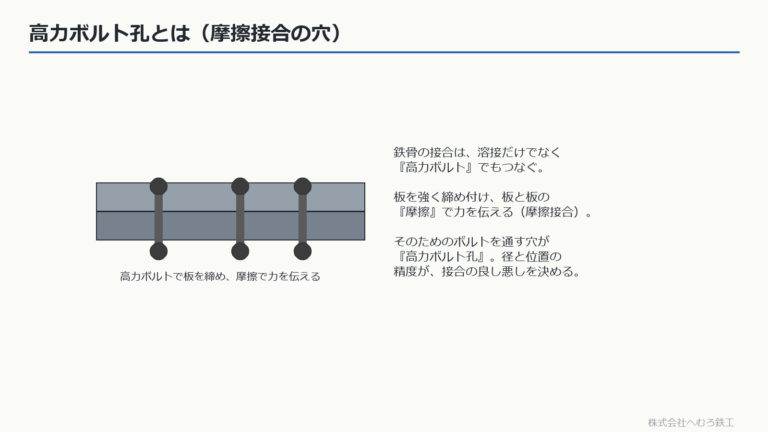 高力ボルト孔の径と加工方法、位置精度を解説。ピッチ・ゲージ・縁端距離の違い、ドリルと打抜きの適用範囲、孔ずれを修正する際の確認事項を紹介します。
- 柱の製作手順|角形鋼管・ダイアフラム・仕口【鉄骨ファブが解説】
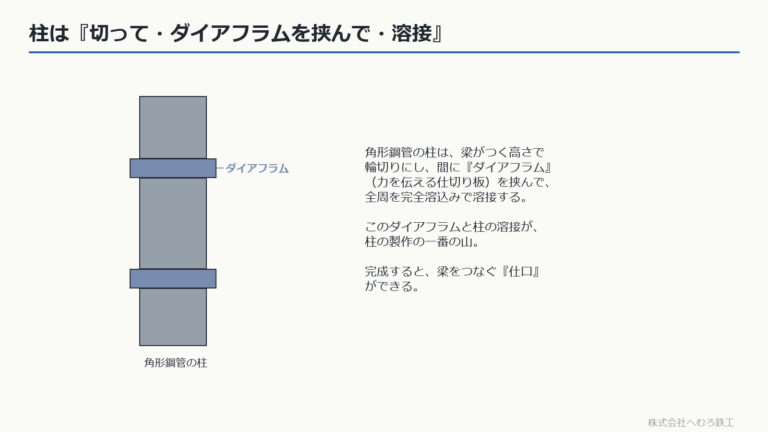 通しダイアフラム形式の角形鋼管柱を例に、切断、開先、組立、溶接、検査を解説。仕口の納まり、ロボットの施工方式、寸法・溶接品質の確認点を紹介します。
- 梁の製作手順|H形鋼・ブラケット・ガセット【鉄骨ファブが解説】
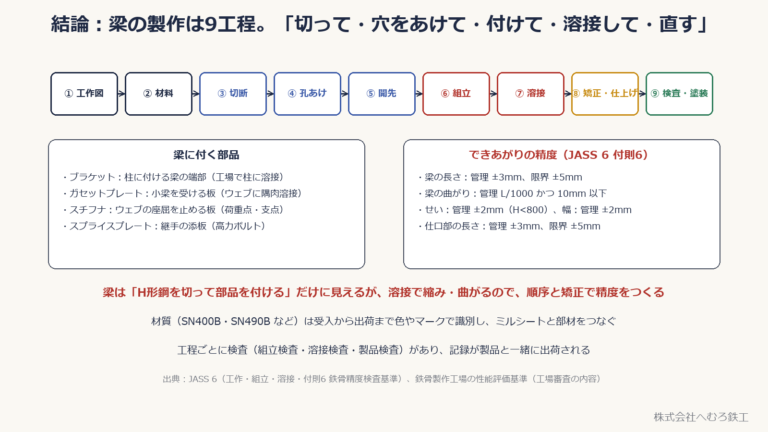 H形鋼の梁にブラケット、スチフナ、ガセット等を取り付ける製作工程を解説。組立・溶接、UT、歪み矯正、摩擦面処理、製品精度を確認するポイントを紹介します。
- 食違い(目違い)の許容値|「t/5 かつ 4mm」と「t/10 かつ 3mm」の違い【鉄骨ファブが解説】
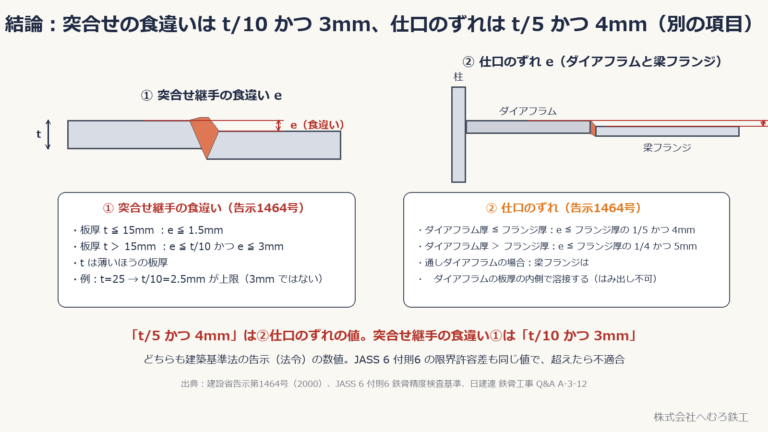 鉄骨溶接の食違い・目違いと、管理許容差・限界許容差を解説。板厚による数値の読み方、組立時の測定、段差処理や補修を判断する際の確認事項を整理します。
- 建築鉄骨の検査技術者資格|製品検査技術者・超音波検査技術者【鉄骨ファブが解説】
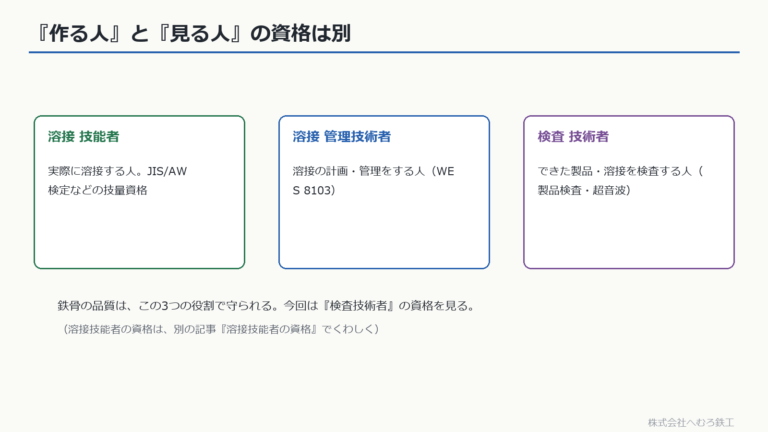 建築鉄骨の「検査技術者」の資格を基礎から解説します。作る人(溶接技能者)とは別に、寸法を見る製品検査技術者、UTで内部を見る超音波検査技術者、そして溶接管理技術者との役割の違いを、図でわかりやすくまとめます。
- 製品検査とは?寸法・精度の管理許容差と限界許容差【鉄骨ファブが解説】
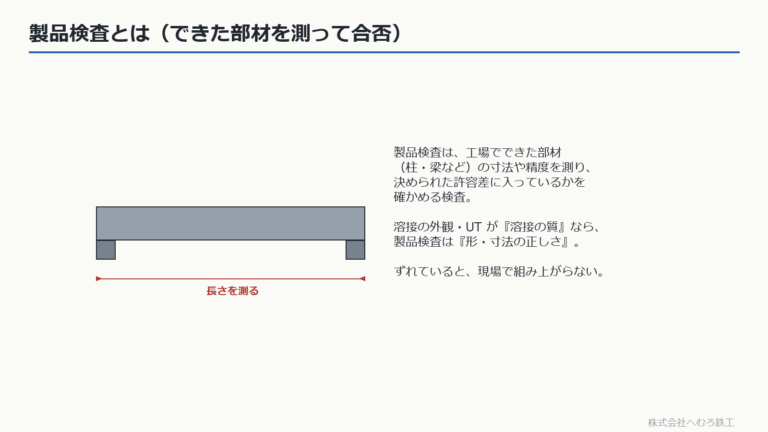 鉄骨製品検査で測る寸法、曲がり、仕口の精度などを解説。管理許容差と限界許容差、社内検査・受入検査の範囲、不適合の処置と記録を紹介します。
- 溶接記号の読み方|図面の△と矢印を現場語に翻訳【鉄骨ファブが解説】
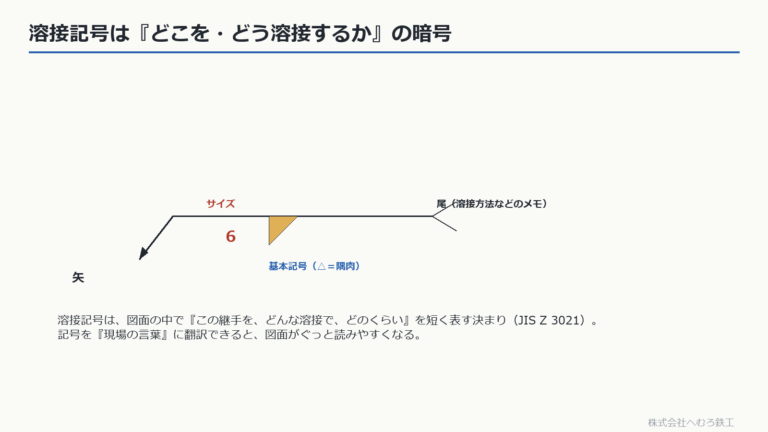 図面の「溶接記号」の読み方を基礎から解説します。基線・矢・尾の意味、△など基本記号、サイズと長さの書き方、全周・現場などの補助記号まで、JIS Z 3021 に沿って図でわかりやすくまとめます。
- 外観検査で見るもの|余盛・アンダーカット・ビード・スパッタ【鉄骨ファブが解説】
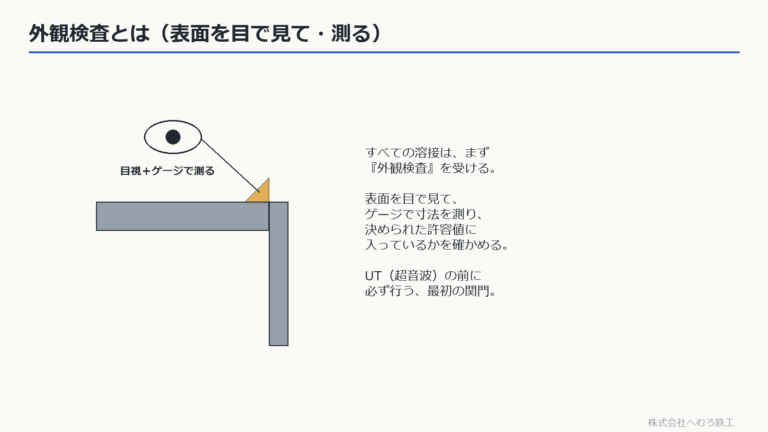 溶接の外観検査で見る形状、表面のきず、寸法を解説。余盛、アンダーカット、ピット、割れの確認と、内部のブローホールとの違い、補修・記録の流れを紹介します。
- UT(超音波探傷検査)とは?仕組み・抜取検査・合否判定【鉄骨ファブが解説】
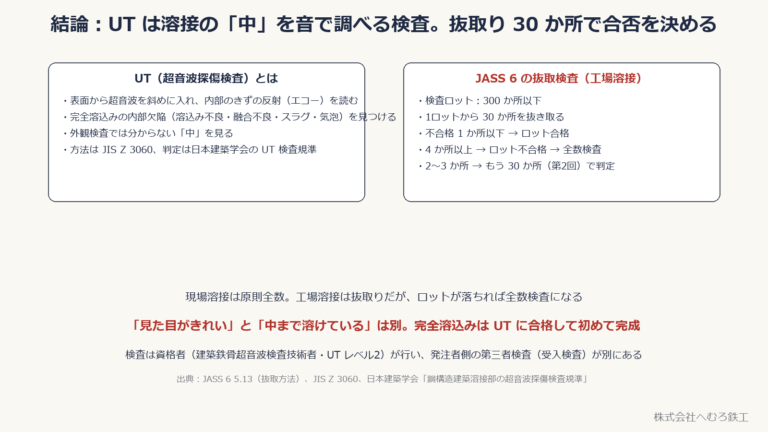 鉄骨溶接のUTの仕組みと判定を解説。抜取数が仕様書の版やAOQLで変わる理由、令和7年版の公共建築工事標準仕様書の例、探傷範囲と記録の確認点を紹介します。
- 鉄骨のロボット溶接とは?柱の溶接と人が担う仕事【鉄骨ファブが解説】
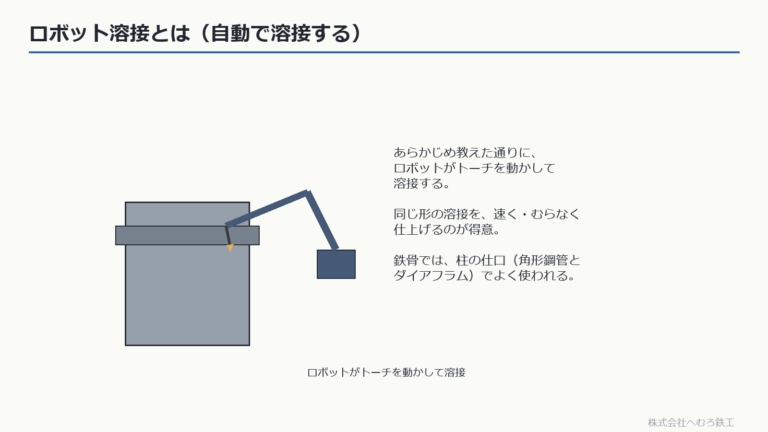 鉄骨柱のロボット溶接で行う教示、施工、検査を解説。単一トーチ・複数アークなど設備による違い、入熱管理、段取りや補修など人が担う仕事を紹介します。
- 溶接技能者の資格(JIS Z 3841 SA-3F/3H など)と鉄骨工場で必要な人数【鉄骨ファブが解説】
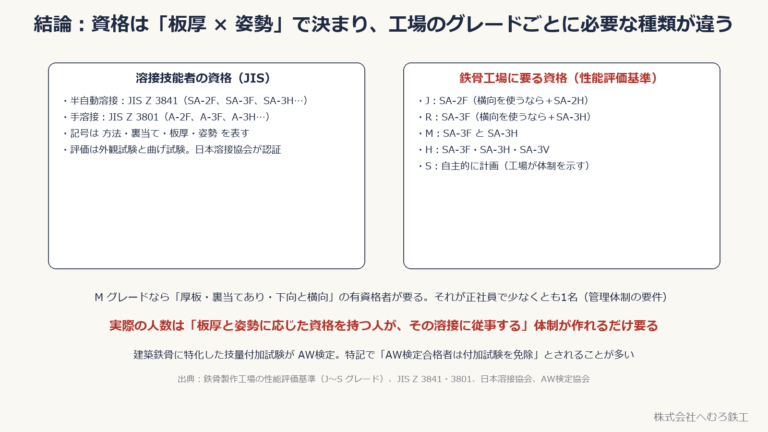 JIS Z 3841の資格記号、SA-3FとSA-3Hの違い、基本級・専門級と受験条件を解説。鉄骨工場のグレード別要件、資格者の配置、AW検定と期限管理も紹介します。
- 裏当て金の付け方|すき間・組立溶接の禁止位置【鉄骨ファブが解説】
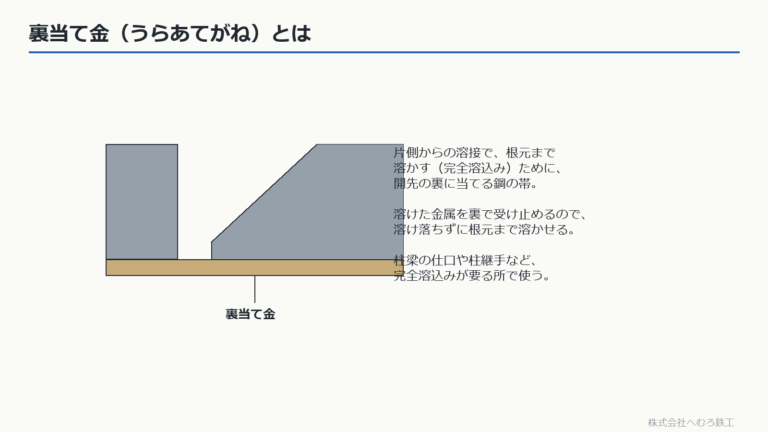 完全溶込み溶接で使う裏当て金の役割を解説。母材との密着、初層の融合、位置決め溶接の注意点を整理し、開先内の組立溶接を一律に認めない理由を紹介します。
- 予熱はいつ必要?板厚・鋼種・気温で決まる管理値【鉄骨ファブが解説】
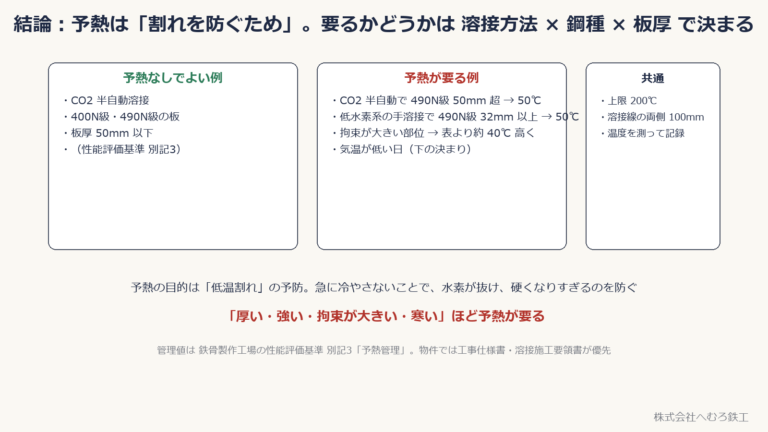 鉄骨溶接の「予熱」はいつ必要か。低温割れが起きる3つの条件、溶接方法×鋼種×板厚で決まる予熱温度の表(鉄骨製作工場の性能評価基準 別記3)、気温・結露・拘束の決まり、温める範囲と確認のしかたを、図でわかりやすく解説します。
- 溶接の歪みはなぜ出る?角変形・縦収縮・ねじれと工場の対策【鉄骨ファブが解説】
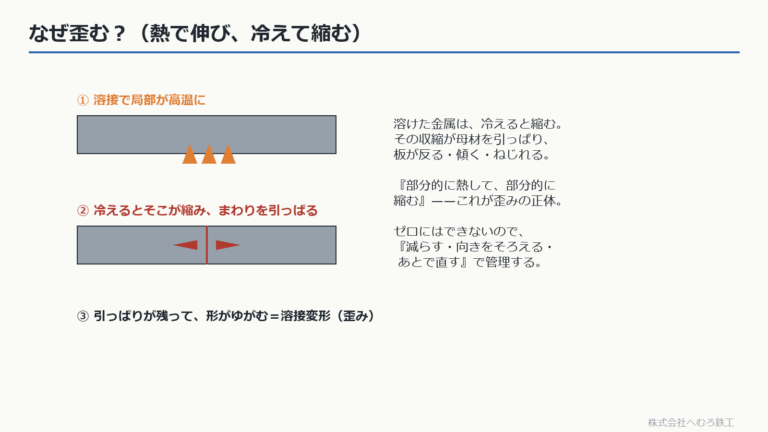 溶接で縮みや角変形が生じる理由と対策を解説。対称な溶接順序、スキップとバックステップの違い、拘束や逆ひずみ、矯正後の測定を紹介します。
- スカラップとノンスカラップ工法|地震で分かったこと【鉄骨ファブが解説】
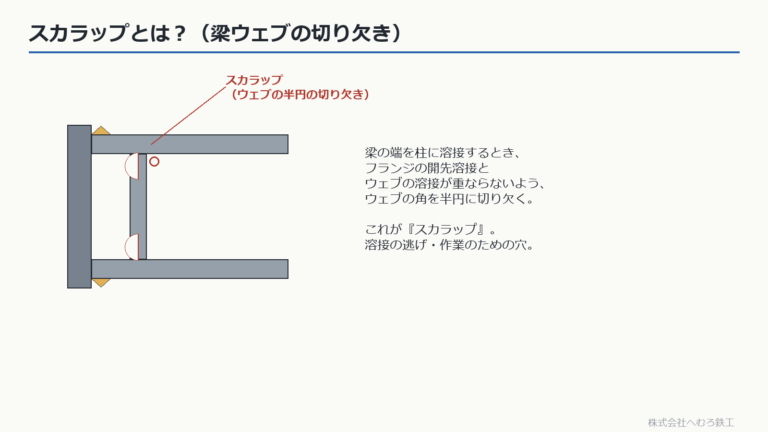 鉄骨の「スカラップ」を基礎から解説します。梁ウェブの切り欠きが何のためにあるのか、なぜ地震で弱点になったのか、そして改良型スカラップやノンスカラップ工法で梁端を強くする考え方を、図でわかりやすくまとめます。
- エンドタブとは?鋼製タブと固形タブ、切除の要否【鉄骨ファブが解説】
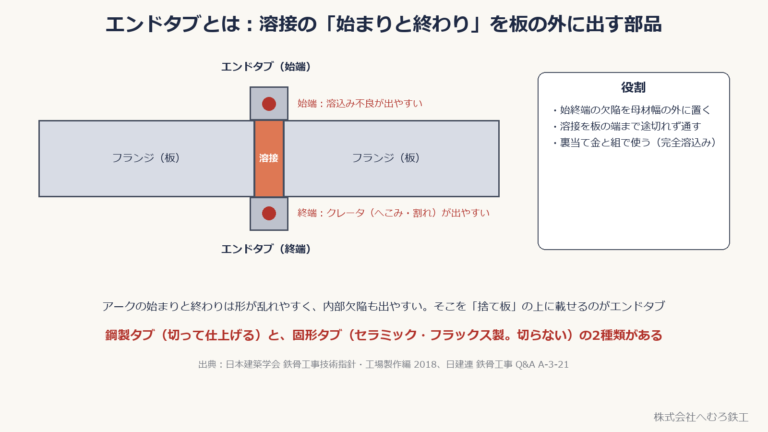 溶接の始終端に使うエンドタブの役割を解説。鋼製タブと固形タブの違い、切断・除去、施工法の適用確認、端部の検査と仕上げのポイントを紹介します。
- 溶接ワイヤ YGW11 と YGW18 の違い|入熱・パス間温度の上限が変わる理由【鉄骨ファブが解説】
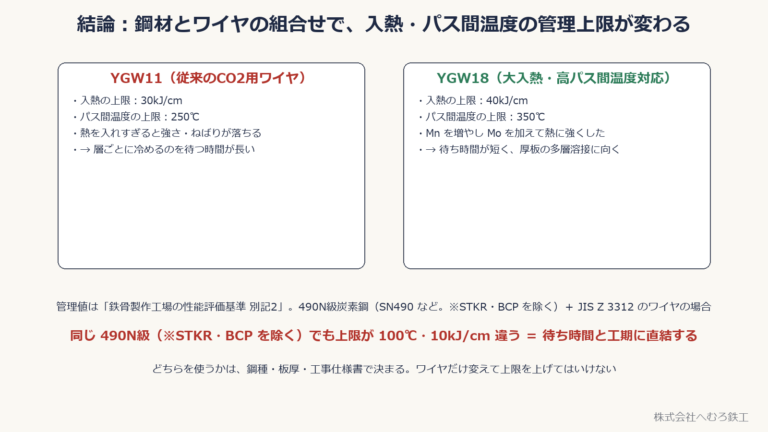 建築鉄骨の半自動溶接で使うソリッドワイヤ YGW11 と YGW18 の違いを解説。入熱・パス間温度の管理上限は鋼材とワイヤの組合せで決まり、490N級炭素鋼(STKR・BCP を除く)では YGW11 が 30kJ/cm・250℃、YGW18 が 40kJ/cm・350℃。その理由、JIS Z 3312 の種類、性能評価基準 別記2 の管理値の表、現場での選び方を図でまとめます。
- 半自動溶接(CO2/MAG)と被覆アーク溶接の違い|鉄骨工場での使い分け【鉄骨ファブが解説】
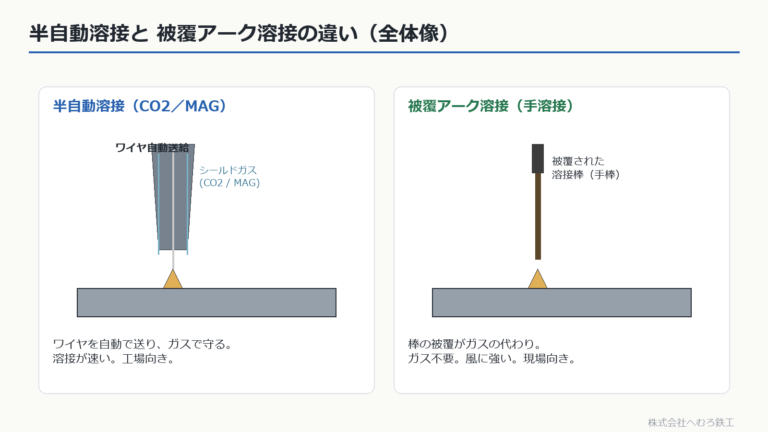 半自動溶接と被覆アーク溶接を、材料の送給と溶融金属の保護方法で比較。CO2とMAGの関係、ワイヤと指定ガス、防風対策、工場・現場での使い分けを解説します。
- 開先とは?開先角度・ルート間隔(ルートギャップ)・ルート面の意味と JASS 6 の許容差【鉄骨ファブが解説】
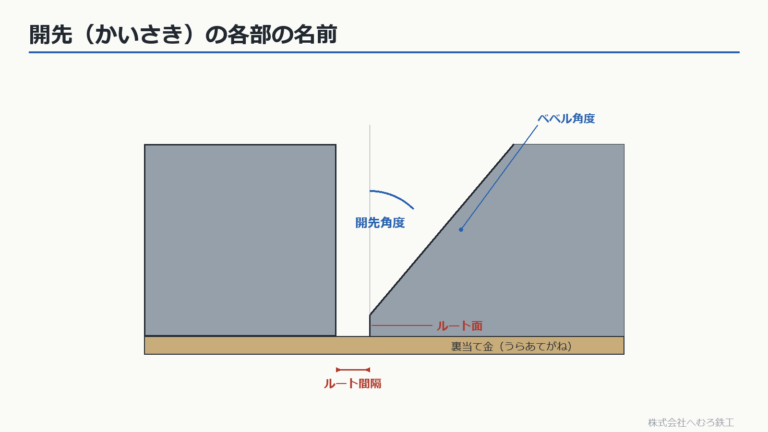 溶接の「開先(かいさき)」とは何かを基礎から解説。開先角度・ルート間隔(ルートギャップ)・ルート面の3つの意味、V形・レ形・X形などの種類、標準開先、JASS 6 の許容差の考え方を、茨城のMグレード鉄骨工場が図でまとめます。
- 隅肉溶接とは?サイズ(脚長)とのど厚 a=0.7S の関係、図面の記号の読み方【鉄骨ファブが解説】
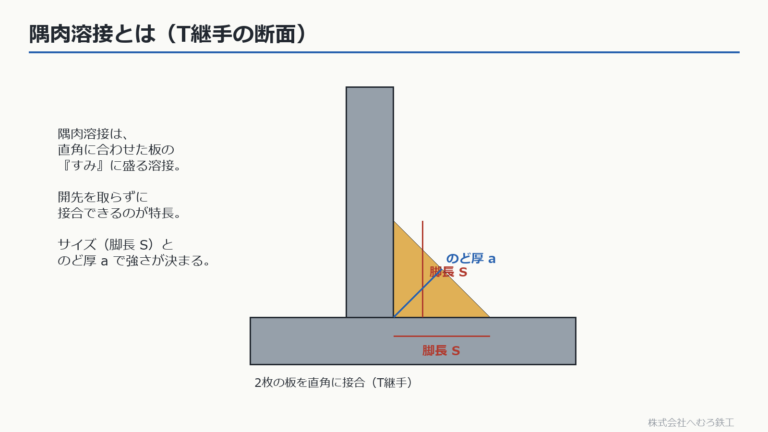 隅肉(すみにく)溶接とは何かを基礎から解説。溶接のサイズ(脚長)とのど厚の関係(a=0.7S)、T継手・重ね継手・角継手、JIS の溶接記号の読み方、板厚で決まるサイズの範囲を、茨城のMグレード鉄骨工場が図でまとめます。
- 鉄骨のグレードとは?鉄骨工場の J・R・M・H・S 5段階の違い一覧と、Mグレードでできること【鉄骨ファブが解説】
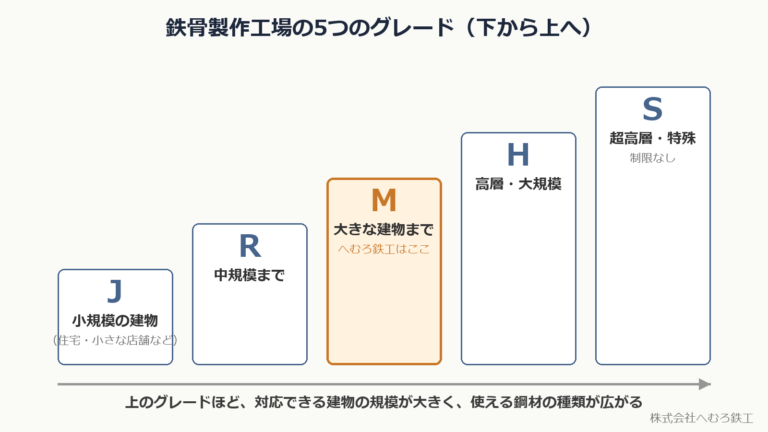 鉄骨製作工場のJ・R・M・H・Sグレードと適用範囲を解説。性能評価と国土交通大臣認定の違い、審査で確認する設備・資格・管理体制を紹介します。
- 建築鉄骨はどうやって作られる?図面から建方まで、工場の工程を解説【鉄骨ファブが解説】
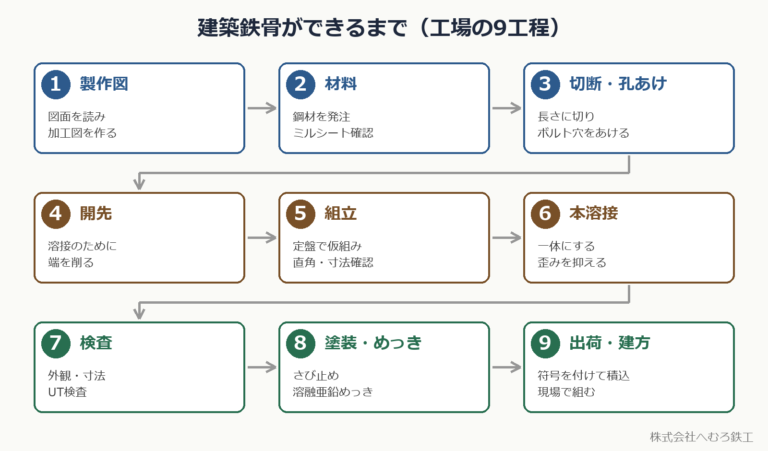 建築鉄骨ができるまでを、工作図、材料手配、切断・孔あけ、組立、溶接、検査、塗装、出荷・建方の順に解説。各工程で品質を確認するポイントを紹介します。
- フルペネ溶接(完全溶込み溶接)とは?開先・裏当て金・パス数・UT検査まで現場目線で解説【鉄骨ファブが解説】
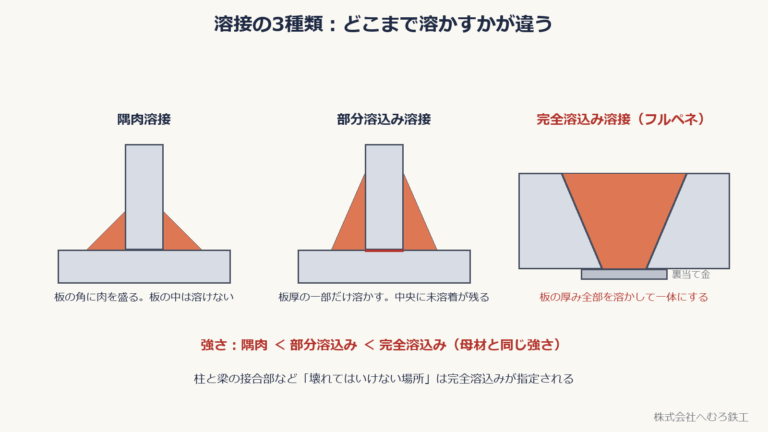 フルペネ溶接(完全溶込み溶接)の仕組みと、隅肉・部分溶込みとの違いを解説。開先、裏当て金、多層多パス、入熱・温度管理、UTによる品質確認を紹介します。
記事の内容に関わるご相談も、図面・数量・希望工程を確認のうえ、まず対応可否をご回答いたします
製作のみ・建方込み・製作分担、いずれの形でもご相談ください。
図面(PDF・DXF)はメール info@hemuro-tk.jp でも受け付けています。
へむろくんへむろ鉄工 案内役
AI が会社案内の内容をもとに答えます。納期・価格などは案件ごとに確認しますので、お問い合わせフォームか電話でお知らせください。