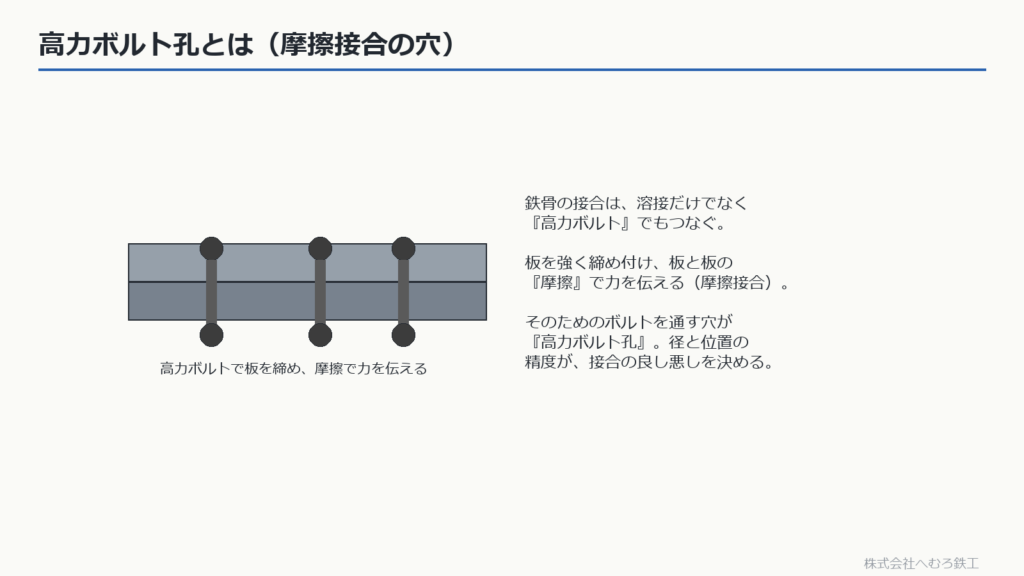
■結論:高力ボルト孔は、摩擦接合の穴
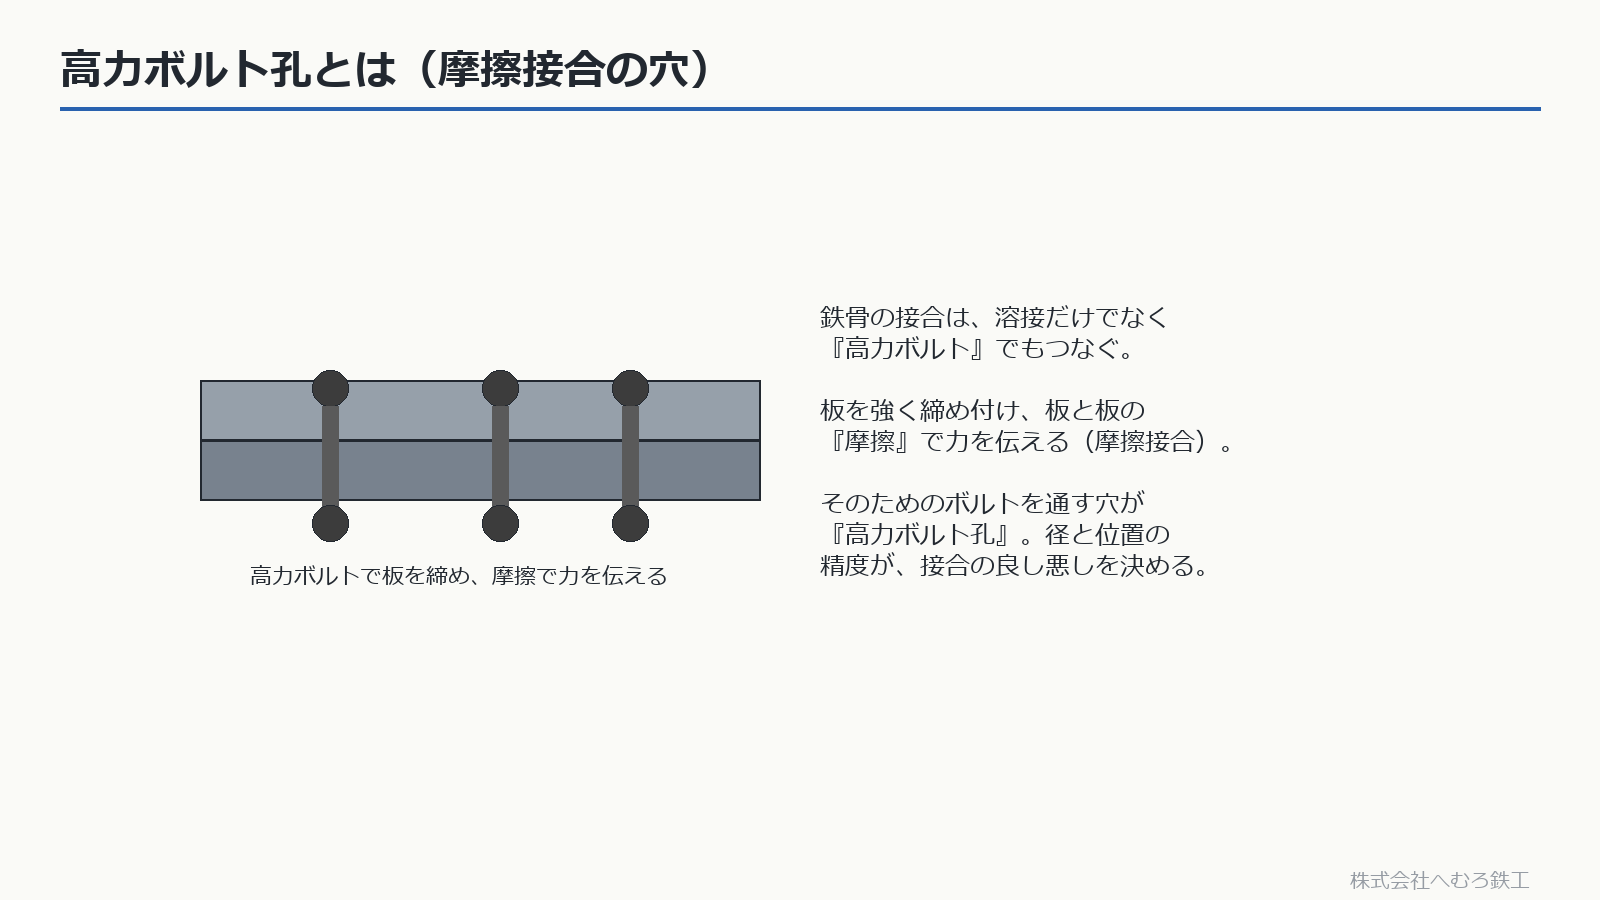
鉄骨の接合は、溶接だけでなく高力ボルトでもつなぎます。板を強く締め付け、板と板の摩擦で力を伝えます(摩擦接合)。そのためのボルトを通す穴が高力ボルト孔です。
この穴の径と位置の精度が、接合の良し悪しを決めます。ずれていると、現場でボルトが通らず、締められません。
■孔径の決まり(呼び径+2mm など)
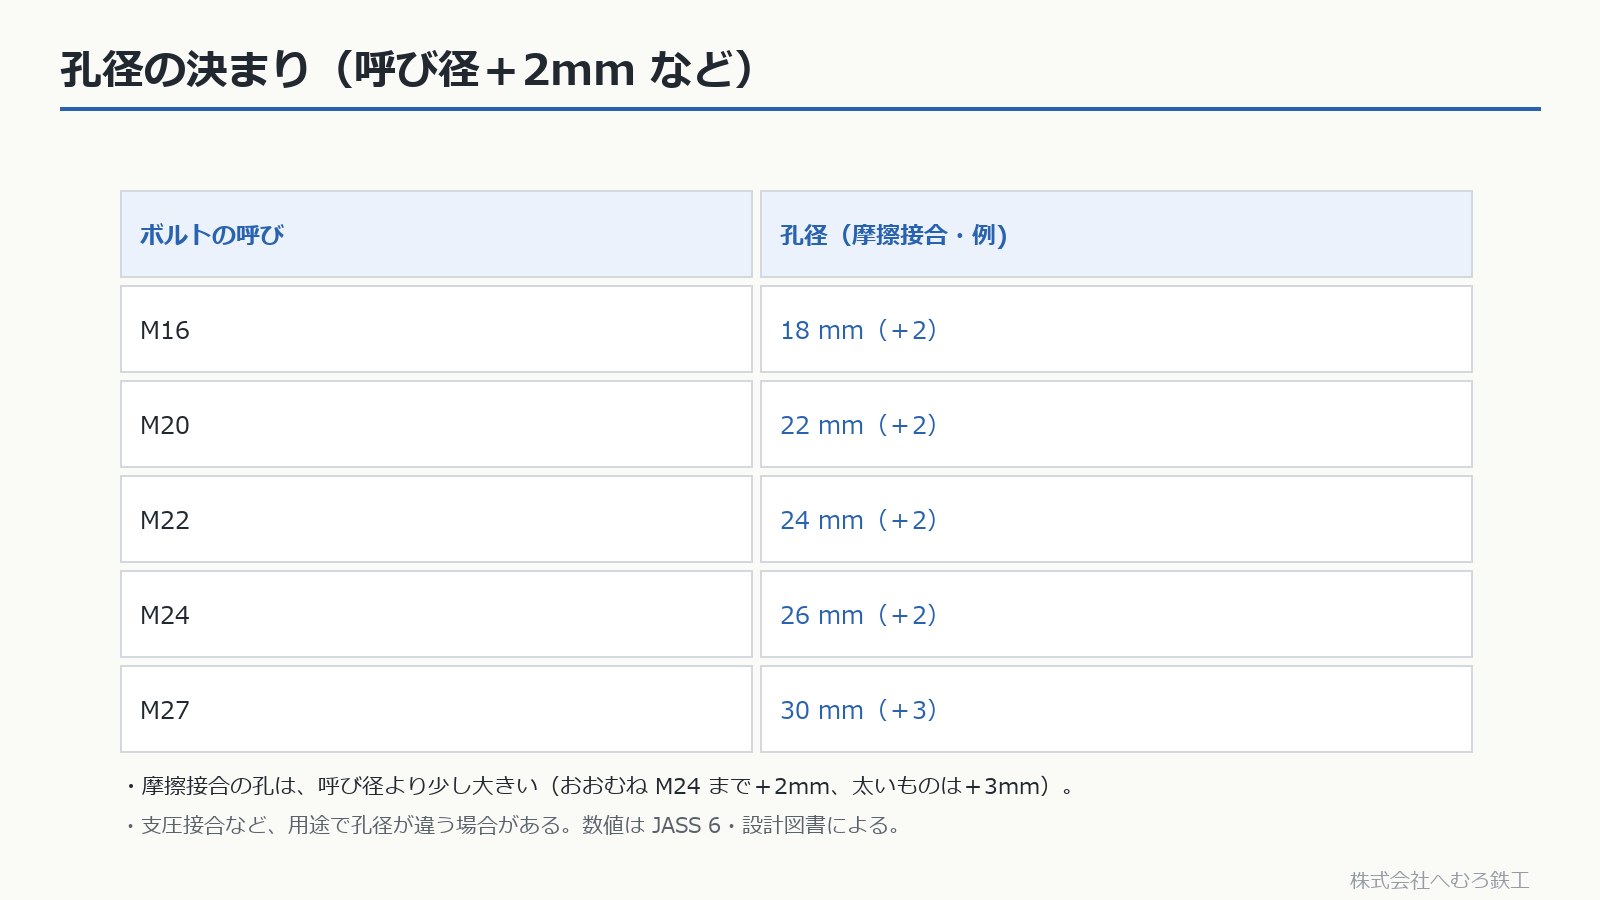
高力ボルト孔は呼び径より大きく加工します。例えば令和7年版の公共建築工事標準仕様書では、M20は22mm、M22は24mm、M24は26mmです。大径ボルトや特殊孔は個別の設計・仕様を確認し、「太ければ一律+3mm」とは判断しません。
■孔の作り方(ドリルとパンチ)
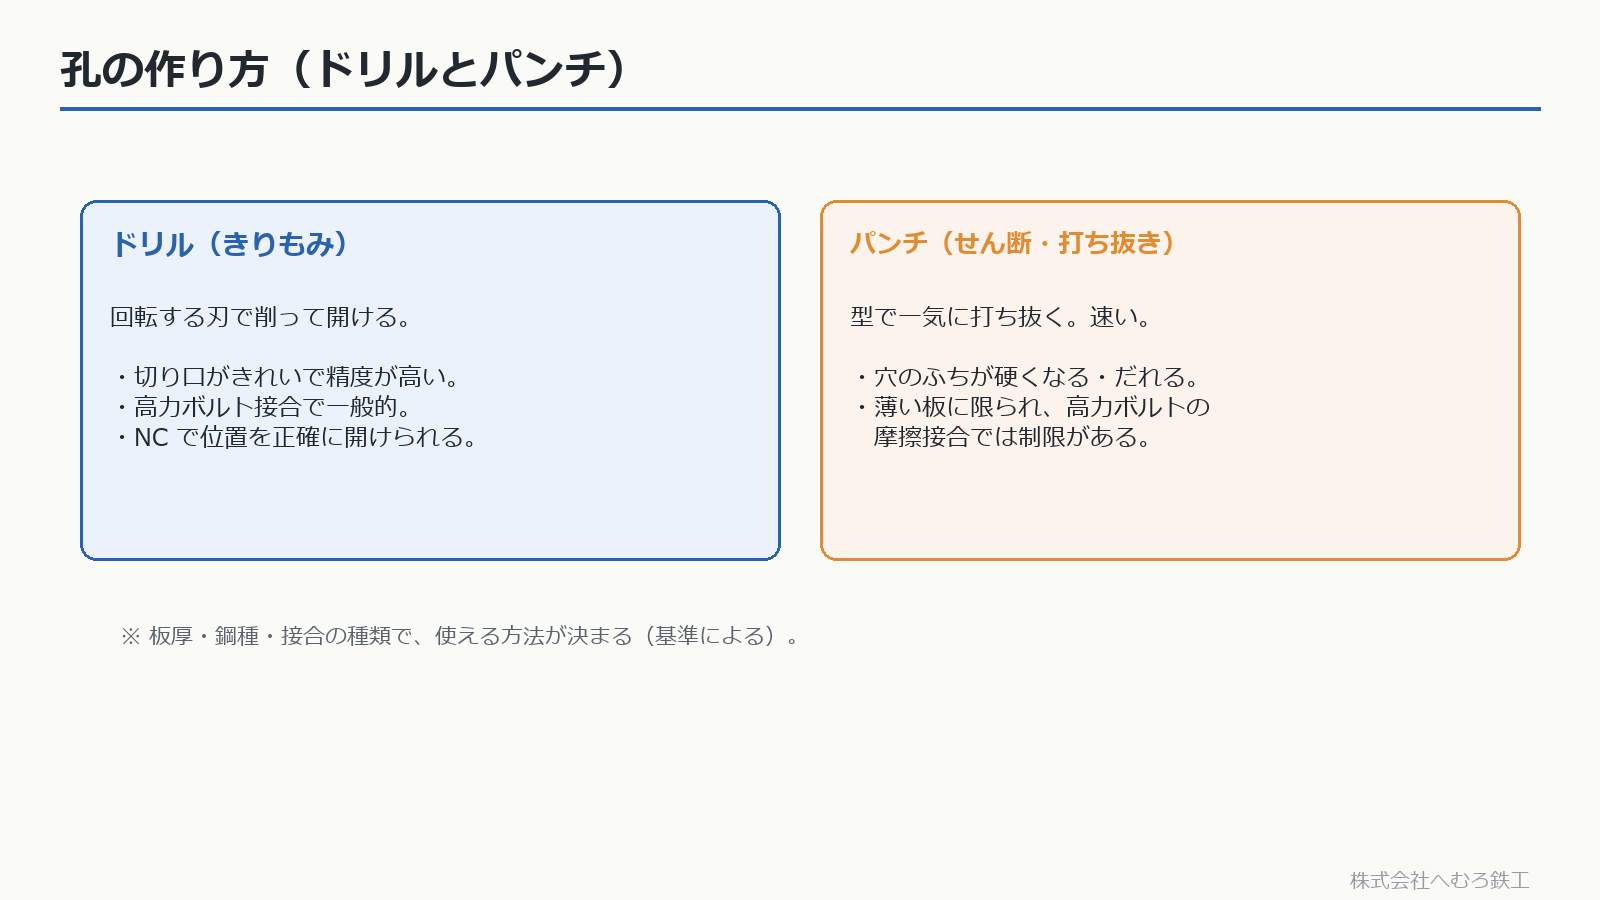
穴の開け方には、大きく2つあります。
板厚・鋼種・接合の種類で、使える方法が決まります(基準による)。
- ドリル(きりもみ):回転する刃で削る。切り口がきれいで精度が高い。高力ボルト接合で一般的。NC で正確に開ける
- パンチ(せん断・打抜き):令和7年版の公共建築工事標準仕様書では、高力ボルト孔の一般的な加工方法としては扱わない。板厚13mm以下でせん断孔あけを認める規定は、普通ボルト・アンカーボルト・鉄筋貫通孔が対象
■位置の精度(ピッチ・ゲージ・食違い)
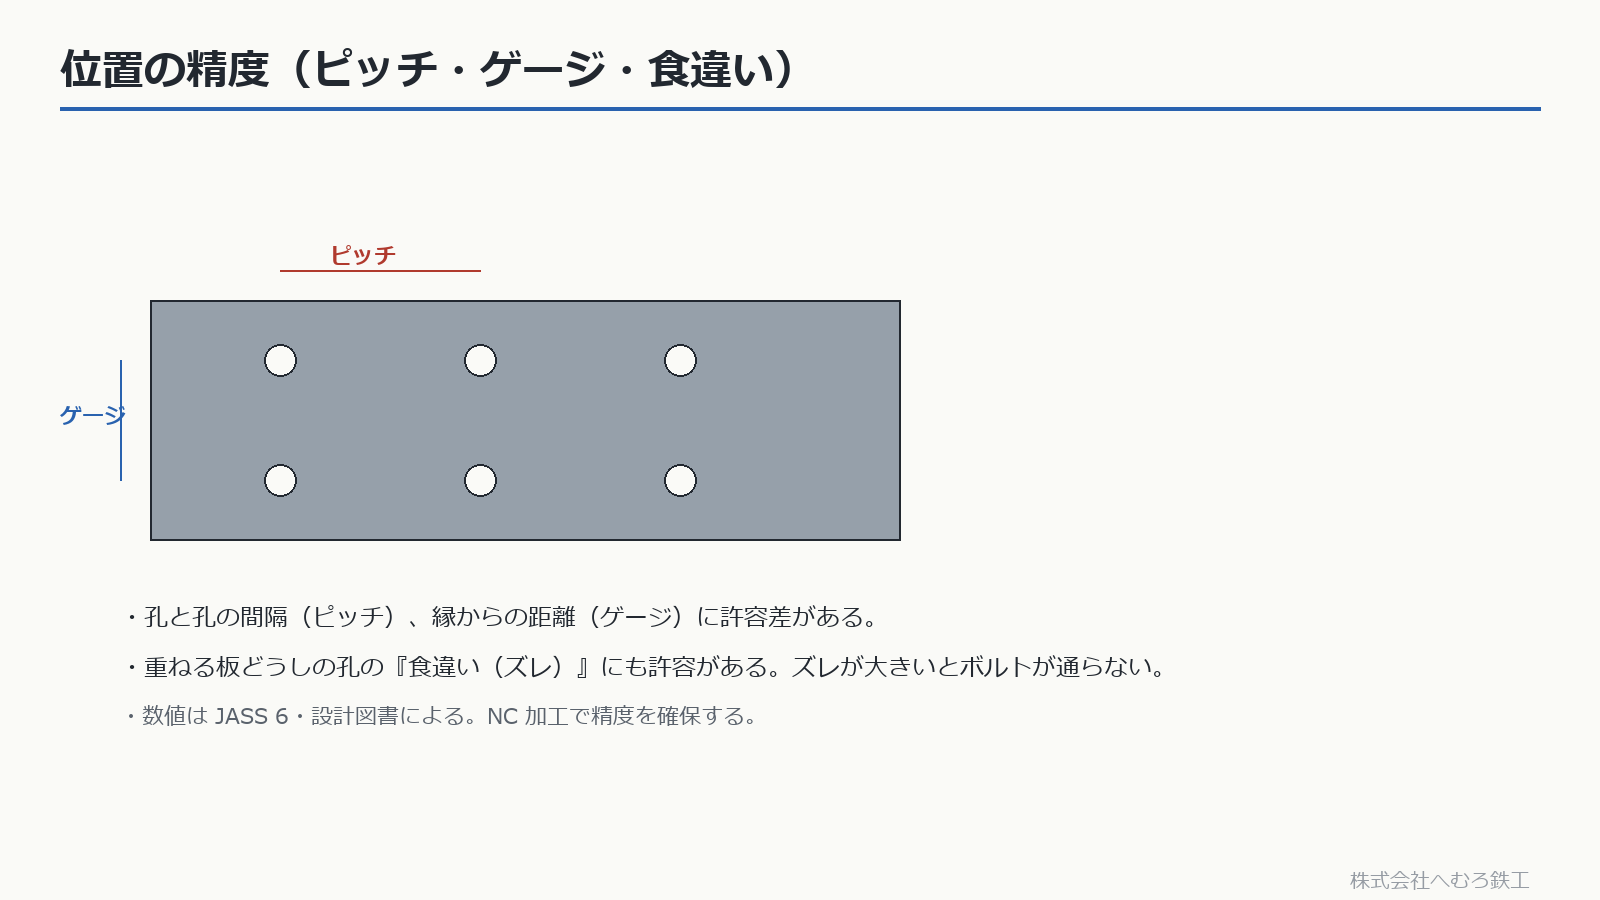
孔の位置は、ボルト列の方向の間隔であるピッチ、列と列の間隔であるゲージ、孔中心から板の縁や端までの縁端距離を区別します。ゲージを「縁からの距離」とは呼びません。方向や基準線を工作図で確認します。
重ねる板どうしの孔の食違い(ズレ)にも許容があります。ズレが大きいとボルトが通りません。数値は基準・設計図書によります。NC 加工で位置と径の精度を確保します。
■精度が悪いと?(入らない・リーマー)
孔の精度が悪いと、いろいろな不具合が出ます。
- 孔がずれると、ボルトが通らない・締められない
- 孔ずれがあっても無断で穴を広げない。孔心・孔径と設計上の縁端距離を確認し、適用仕様に従って取替えや承認された修正を行う
- 許容を超えるズレは、原因を直す。勝手に穴を大きく広げない
- 径が大きすぎると、締め付けの効きが落ちる
- だからこそ、NC で位置と径を正確に開けることが大事
■まとめ:径と位置の精度が接合を決める
高力ボルト孔は、径は呼び径+2mm など、作り方はドリルが基本、ピッチ・ゲージ・食違いに許容差があります。NC で正確に開けることで、現場でボルトがぴたりと通り、しっかり締まります。孔あけは組立の土台です。
鉄骨の製作・加工についてのご相談やお見積もりは、お問い合わせからお気軽にどうぞ。
参考:公共建築工事標準仕様書(令和7年版)7.3.8(孔あけ)・7.4.6(組立)。同仕様書の高力ボルト孔の表は呼び径27mm未満で+2mm。例えばM20は22mm、M22は24mm、M24は26mmです。大径や特殊孔を一律にこの値で扱わず、設計図書を確認します。(2026年9月28日改訂)
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する