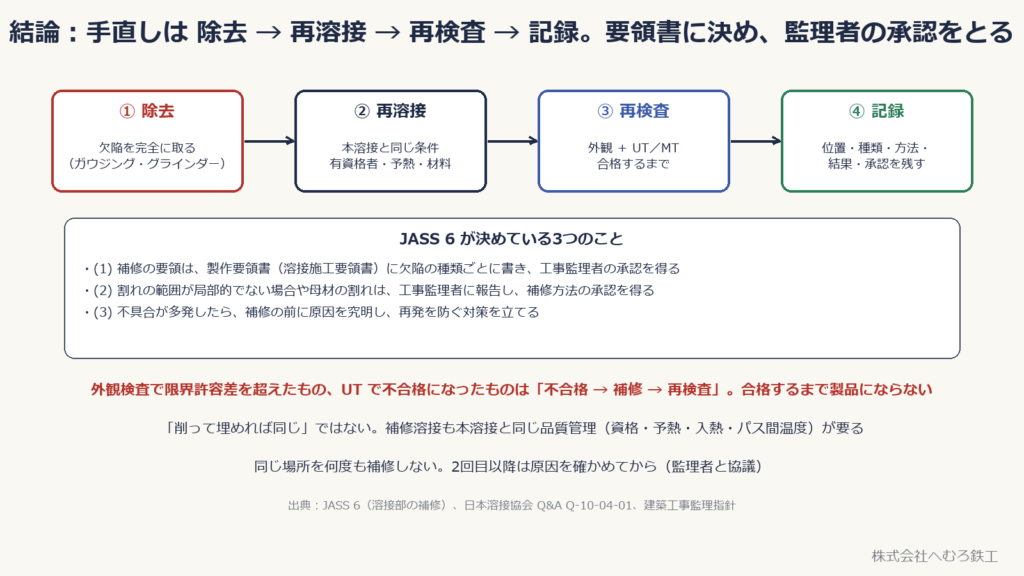
■結論:手直しは「除去 → 再溶接 → 再検査 → 記録」。やり方は要領書に決めて監理者の承認をとる
外観検査で限界許容差を超えた溶接、UT(超音波探傷検査)で不合格になった溶接は、不合格 → 補修 → 再検査の流れで、合格するまで製品になりません。手直しの基本は① 欠陥を完全に除去する → ② 本溶接と同じ条件で再溶接する → ③ 再検査する → ④ 記録を残すの4段階です。
JASS 6(日本建築学会 建築工事標準仕様書 鉄骨工事)は、補修について次の3つを求めています。
・(1) 補修の要領は、製作要領書(溶接施工要領書)に欠陥の種類ごとに具体的に書き、工事監理者の承認を得る。
・(2) 割れの範囲が局部的でない場合や、母材の割れである場合は、工事監理者に報告して補修方法の承認を得る。
・(3) 溶接の不具合が多発したときは、補修の前に発生原因を究明し、再発を防ぐ対策を立てる。
👉 「削って埋めれば同じ」ではありません。補修溶接は狭い溝の中で拘束が大きく、本溶接より欠陥が入りやすい作業です。資格・予熱・入熱・パス間温度の管理は本溶接と同じか、それ以上に必要です。この記事では、欠陥ごとの方法、ガウジングから再溶接までの手順、繰り返し補修の注意、記録の残し方を順に説明します。
■欠陥の種類ごとの手直し方法
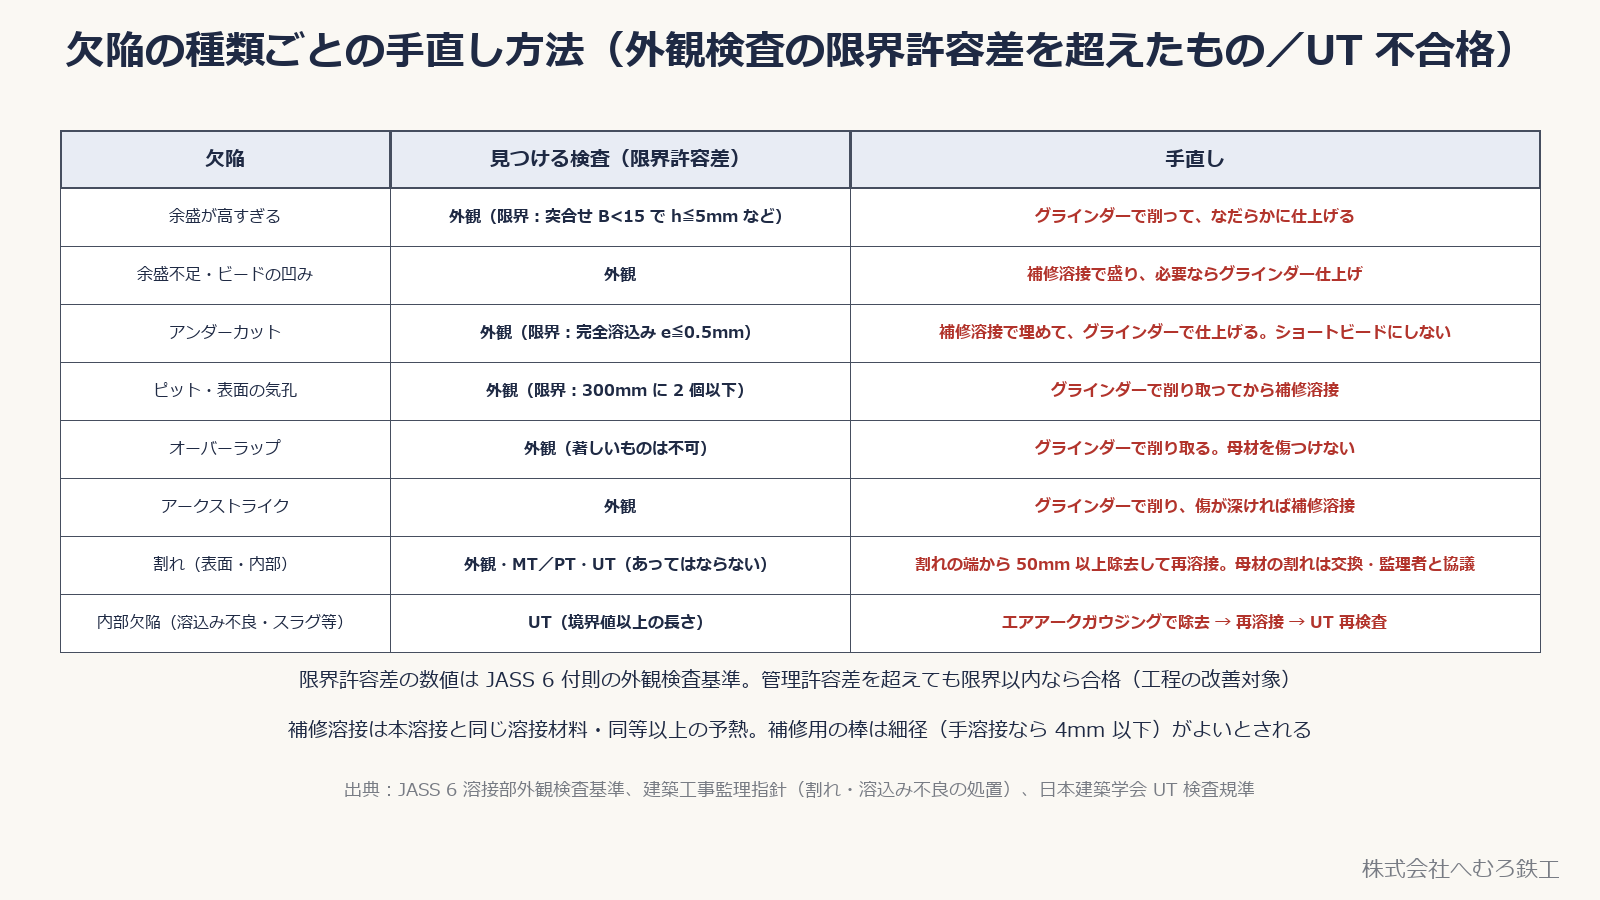
手直しの方法は欠陥の種類で決まります。外観検査の限界許容差(JASS 6 付則の溶接部外観検査基準)を超えたもの、UT で境界値以上の長さのきずが出たものが対象です。
・余盛が高すぎる:グラインダーで削り、なだらかに仕上げる(限界許容差は、突合せでビード幅 15mm 未満なら h≦5mm など)。
・余盛不足・ビードの凹み:補修溶接で盛り、必要ならグラインダーで仕上げる。
・アンダーカット(限界:完全溶込み溶接で e≦0.5mm):補修溶接で埋め、グラインダーで仕上げる。ショートビードにしない。
・ピット(限界:溶接長 300mm あたり 2 個以下):グラインダーで削り取ってから補修溶接。
・オーバーラップ:グラインダーで削り取る。母材を傷つけない。
・アークストライク:グラインダーで削り、傷が深ければ補修溶接。
・割れ(あってはならない):建築工事監理指針では、原則として溶接金属を全長にわたって削り取って再溶接し、割れの限界が明らかな場合でも欠陥部の端から 50mm 以上削り取って再溶接します。母材に割れが入った場合は交換で、工事監理者と協議します。
・溶込み不良・融合不良・スラグ巻込み・ブローホール(UT 不合格):エアアークガウジングで除去 → 再溶接 → UT 再検査。
👉 補修溶接の材料は本溶接と同じ規格のものを使い、補修用の溶接棒は細径(手溶接なら 4mm 以下)がよいとされています。管理許容差を超えても限界許容差以内なら合格ですが、工程を見直す対象です(外観検査の記事)。
■ガウジング → 再溶接の手順(8ステップ)
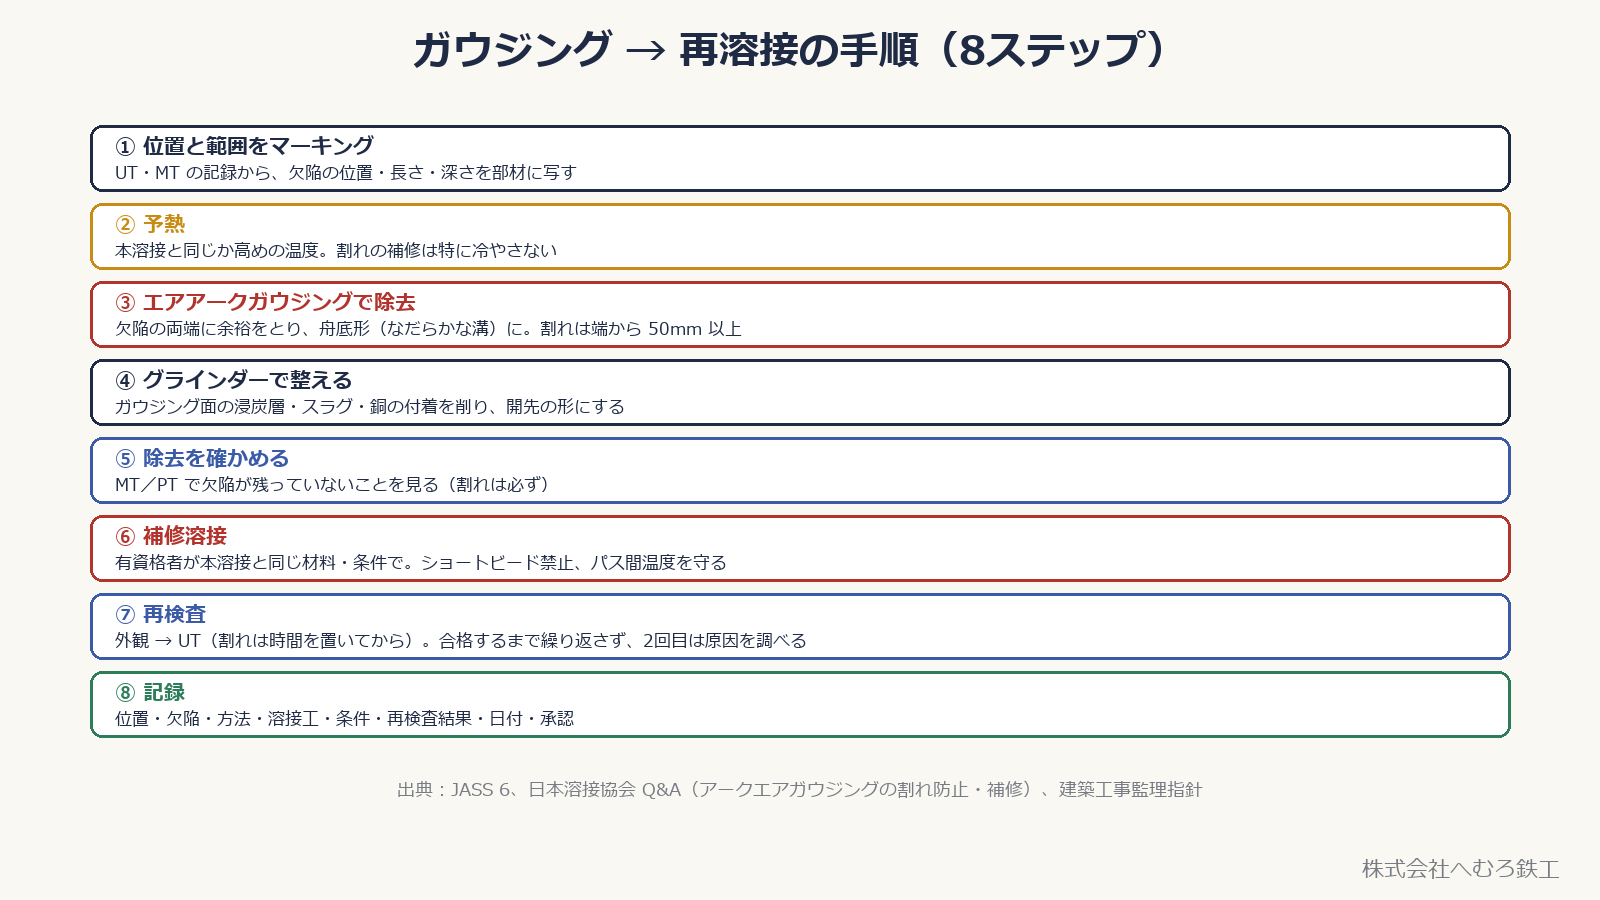
内部欠陥や割れの手直しは、次の順で進めます。
・① 位置と範囲をマーキング:UT・MT の記録から、欠陥の位置・長さ・深さを部材の上に写します。
・② 予熱:本溶接と同じか高めの温度にします。ガウジングも急熱急冷なので、高張力鋼や厚板は予熱してから削ります(予熱の記事)。
・③ エアアークガウジングで除去:炭素電極のアークで溶かし、圧縮空気で吹き飛ばして溝を掘ります。欠陥の両端に余裕をとり、溝は舟底形(底が丸く、壁がなだらか)に。割れは端から 50mm 以上。
・④ グラインダーで整える:ガウジング面は炭素で浸炭して硬くなり、スラグや銅も付くので、グラインダーで削って金属光沢を出し、開先の形に整えます。
・⑤ 除去を確かめる:MT(磁粉探傷)や PT(浸透探傷)で、欠陥が残っていないことを確かめます。割れは必ず確認します。
・⑥ 補修溶接:本溶接と同じ資格の溶接工が、同じ溶接材料・条件で溶接します。ショートビードにせず、パス間温度を守ります。
・⑦ 再検査:外観検査のあと UT。割れの補修は低温割れが出る時間を置いてから探傷します(UT の記事)。
・⑧ 記録:位置・欠陥・方法・溶接工・条件・再検査の結果・日付・承認を残します。
👉 板を貫通した割れは、表側の溶接が終わったあと裏側からもガウジングして溶接します。
■ガウジングの形:舟底形に、両端に余裕をとる
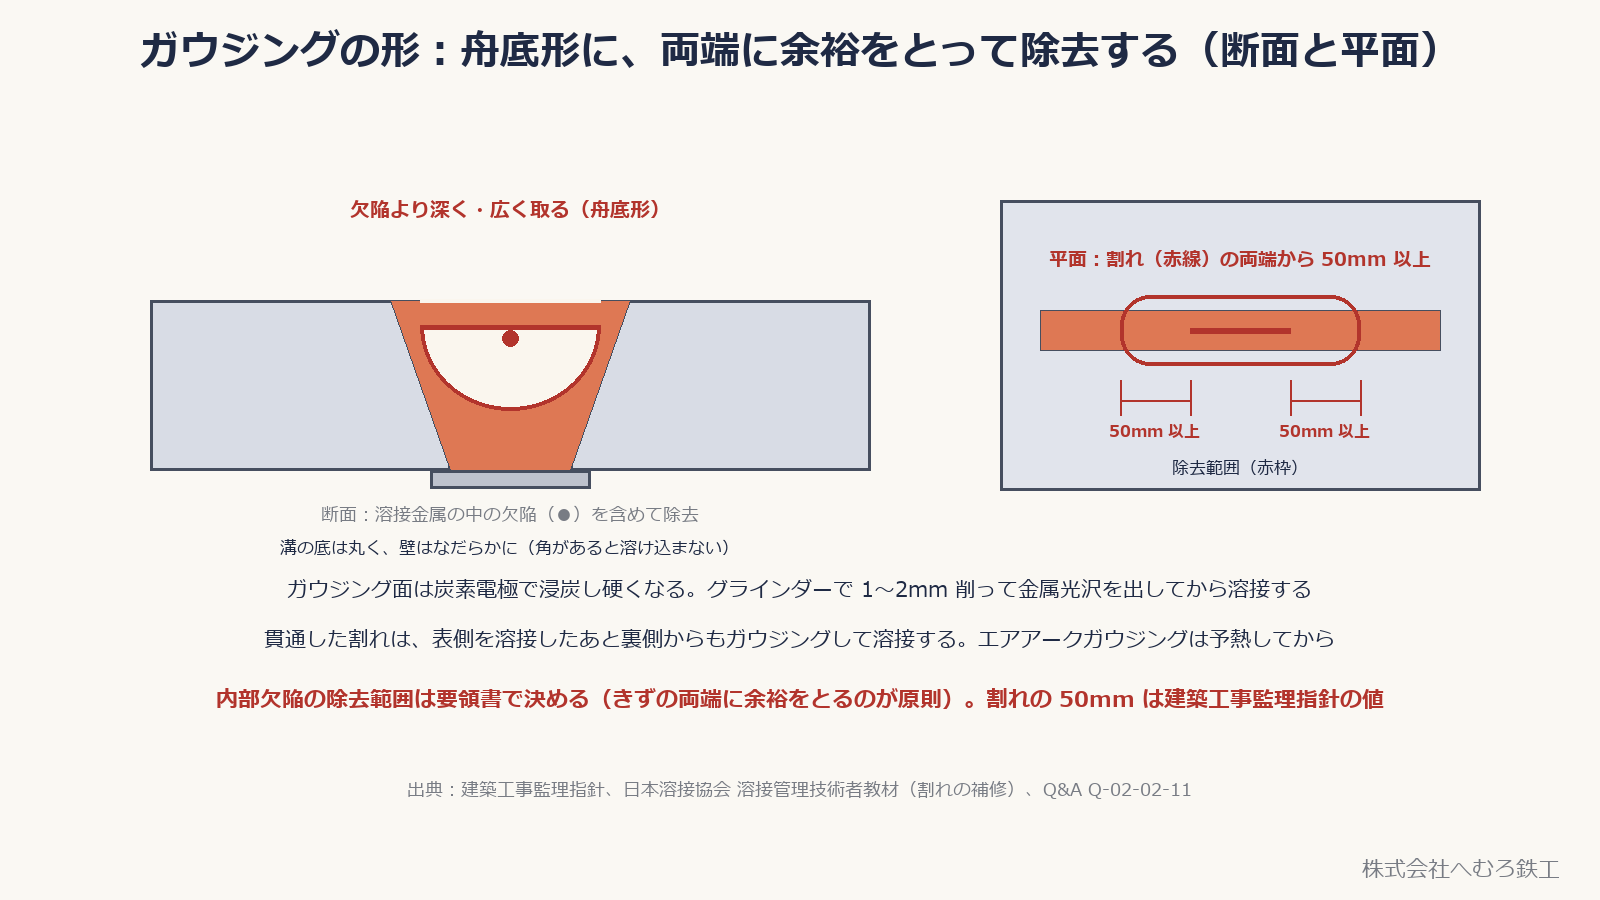
溝の形が悪いと、補修溶接そのものに融合不良が入ります。底は丸く、壁はなだらかに、溶接棒やワイヤが溝の底まで届く形にします。深さと幅は欠陥より一回り大きく、内部欠陥の除去範囲は要領書で決めます(きずの両端に余裕をとるのが原則)。
エアアークガウジングの注意点は3つ。予熱してから削る(急冷で割れる)、浸炭層を 1〜2mm グラインダーで除去する(硬化して割れの起点になる)、銅の付着を残さない(電極の銅被覆が付くと溶接金属に混ざり割れの原因になる)。
👉 ガウジング面は、溶接する前に必ず目で見て確かめます。溝の中に黒いスラグや光沢の無い面が残っていたら、削り直しです。
■繰り返しの手直しと注意:同じ場所を何度も補修しない
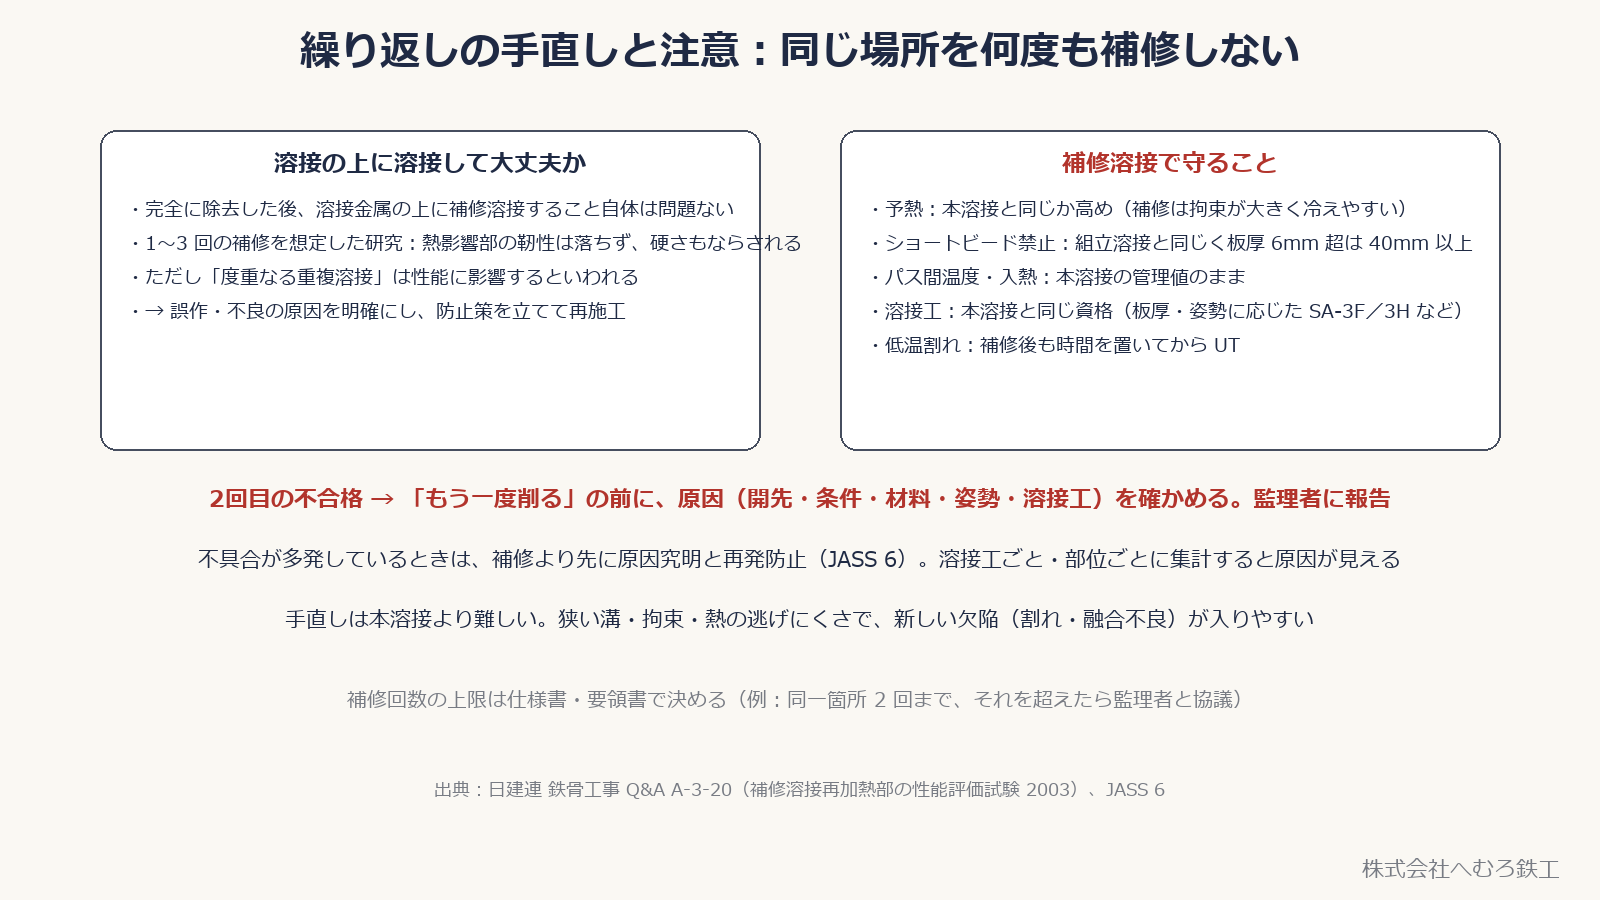
「溶接の上に溶接して大丈夫か」はよく聞かれます。日建連の鉄骨工事 Q&A(A-3-20)によると、欠陥をガウジングで完全に除去したあと溶接金属の上から補修溶接すること自体は問題なく、1〜3 回のガウジング・補修を想定した研究では、熱影響部のシャルピー衝撃値は落ちず(再熱で組織が細かくなり、むしろ上がる傾向)、硬さもならされるとされています。
ただし同じ Q&A は、同じ箇所へのあまりに度重なる重複溶接は性能に影響するともしています。誤作や不良の原因を明確にし、防止策を立ててから再施工するのが原則です。補修回数の上限(例:同一箇所 2 回まで、超えたら監理者と協議)は、仕様書や要領書で決めておきます。
補修溶接で守ることは、本溶接と同じです。予熱は本溶接と同じか高め(狭い溝は拘束が大きく冷えやすい)。ショートビード禁止(組立溶接と同じ考え方で、板厚 6mm 超は 40mm 以上)。パス間温度・入熱は管理値のまま。溶接工は板厚・姿勢に応じた資格者(溶接技能者資格の記事)。
👉 2回目の不合格は「もう一度削る」の前に原因を確かめる。開先精度・溶接条件・材料の乾燥・姿勢・溶接工のどれかに理由があります。不具合が多発しているなら、JASS 6 のとおり補修より先に原因究明と再発防止です。溶接工ごと・部位ごとに不合格を集計すると原因が見えます。
■補修記録に残す項目
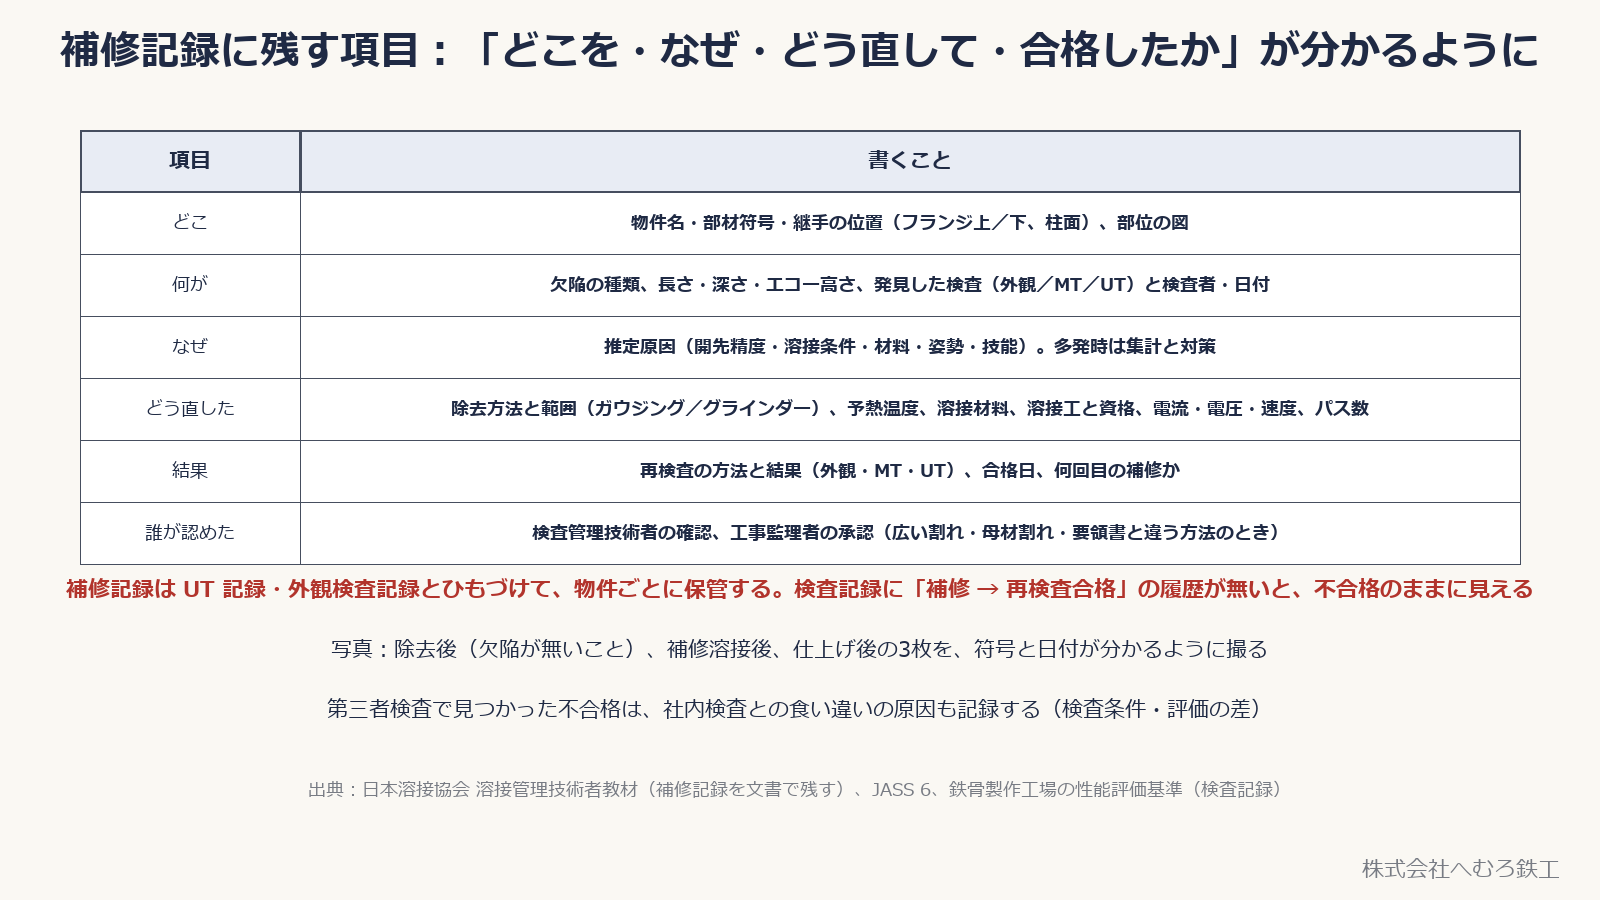
補修工事とその結果は、文書で補修記録として残します。項目は次の6つです。
・どこ:物件名、部材符号、継手の位置(フランジ上/下、柱面)、部位の図。
・何が:欠陥の種類、長さ・深さ・エコー高さ、発見した検査(外観/MT/UT)と検査者・日付。
・なぜ:推定原因。多発時は集計と対策。
・どう直した:除去方法と範囲、予熱温度、溶接材料、溶接工と資格、電流・電圧・速度、パス数。
・結果:再検査の方法と結果、合格日、何回目の補修か。
・誰が認めた:検査管理技術者の確認、工事監理者の承認(広い割れ・母材割れ・要領書と違う方法のとき)。
写真は除去後(欠陥が無いこと)・補修溶接後・仕上げ後の3枚を、符号と日付が分かるように撮ります。補修記録は UT 記録・外観検査記録とひもづけて物件ごとに保管します。
👉 第三者検査(受入検査)で見つかった不合格は、社内検査との食い違いの原因(探傷条件・評価の差)も記録します。
■まとめ
- 手直しは 除去 → 再溶接 → 再検査 → 記録。要領書に欠陥ごとの方法を書き、工事監理者の承認をとる(JASS 6)
- 表面の欠陥はグラインダーか補修溶接、内部の欠陥はエアアークガウジングで除去して再溶接。割れは端から 50mm 以上除去、母材の割れは交換・監理者と協議
- ガウジングは予熱してから。溝は舟底形、浸炭層はグラインダーで除去、MT/PT で除去を確かめてから溶接
- 補修溶接も本溶接と同じ資格・材料・予熱・パス間温度。ショートビード禁止。割れの補修は時間を置いてから UT
- 溶接の上の溶接は 1〜3 回なら性能への影響は小さいが、度重なる補修は避ける。2回目の不合格は原因を確かめてから
- 補修記録は どこ・何が・なぜ・どう直した・結果・誰が認めた を写真3枚とともに残し、検査記録とひもづけて保管
■参考にした基準・資料
- 日本建築学会『建築工事標準仕様書・同解説 JASS 6 鉄骨工事』:溶接部の補修(要領書への記載と監理者の承認、割れ・母材割れの報告、多発時の原因究明)、付則 溶接部外観検査基準(管理許容差・限界許容差)、組立溶接の最小ビード長さ
- 日本建築学会『鉄骨工事技術指針・工場製作編』:欠陥の種類別の補修方法
- 国土交通省大臣官房官庁営繕部監修『建築工事監理指針』:割れの処置(端から 50mm 以上削り取り再溶接、母材の割れは交換)、補修用溶接棒の径
- 日本建設業連合会 鉄骨工事 Q&A A-3-20「誤作した部分を取り替える場合、溶接の上に溶接を行うことになるが問題ないか?」(補修溶接再加熱部の性能評価試験、2003)
- 日本溶接協会 溶接情報センター Q&A Q-10-04-01(建築鉄骨の不良溶接部の補修)、Q-02-02-11(アークエアガウジングによる割れの原因と防止)、溶接管理技術者教材(割れの補修手順、補修記録)
- 日本建築学会「鋼構造建築溶接部の超音波探傷検査規準」:不合格きずの補修と再検査
■おわりに
除去範囲・予熱温度・補修回数の上限は、物件の仕様書と製作要領書(工事監理者の承認を受けたもの)が優先します。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 UT(超音波探傷検査)とは?斜角探傷・抜取検査・合否
👉 外観検査で見るもの|余盛・アンダーカット・ビード・スパッタ
👉 予熱はいつ必要?板厚・鋼種・気温で決まる管理値
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する