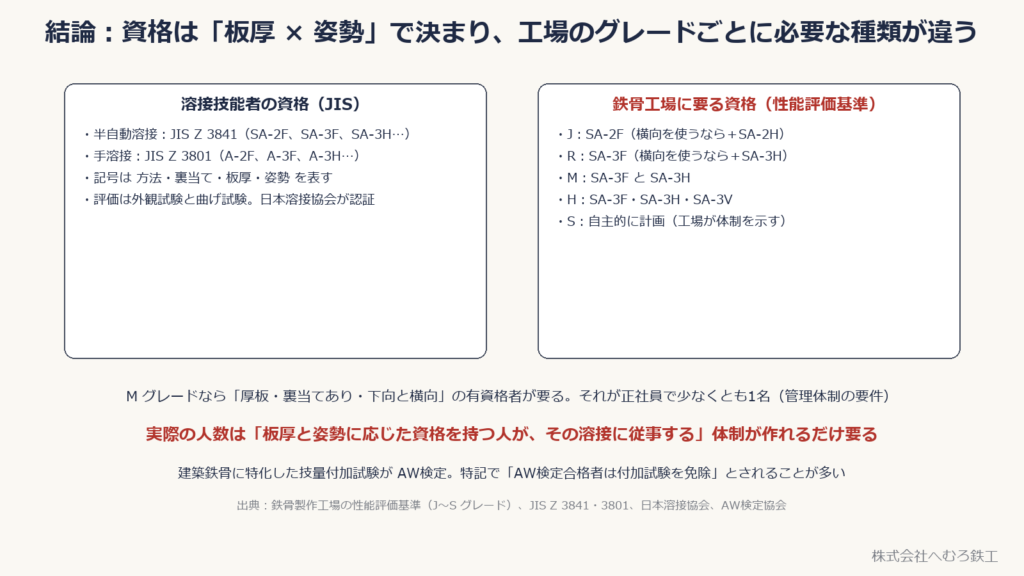
■結論:資格は「板厚 × 姿勢」で決まり、工場のグレードごとに要る種類が違う
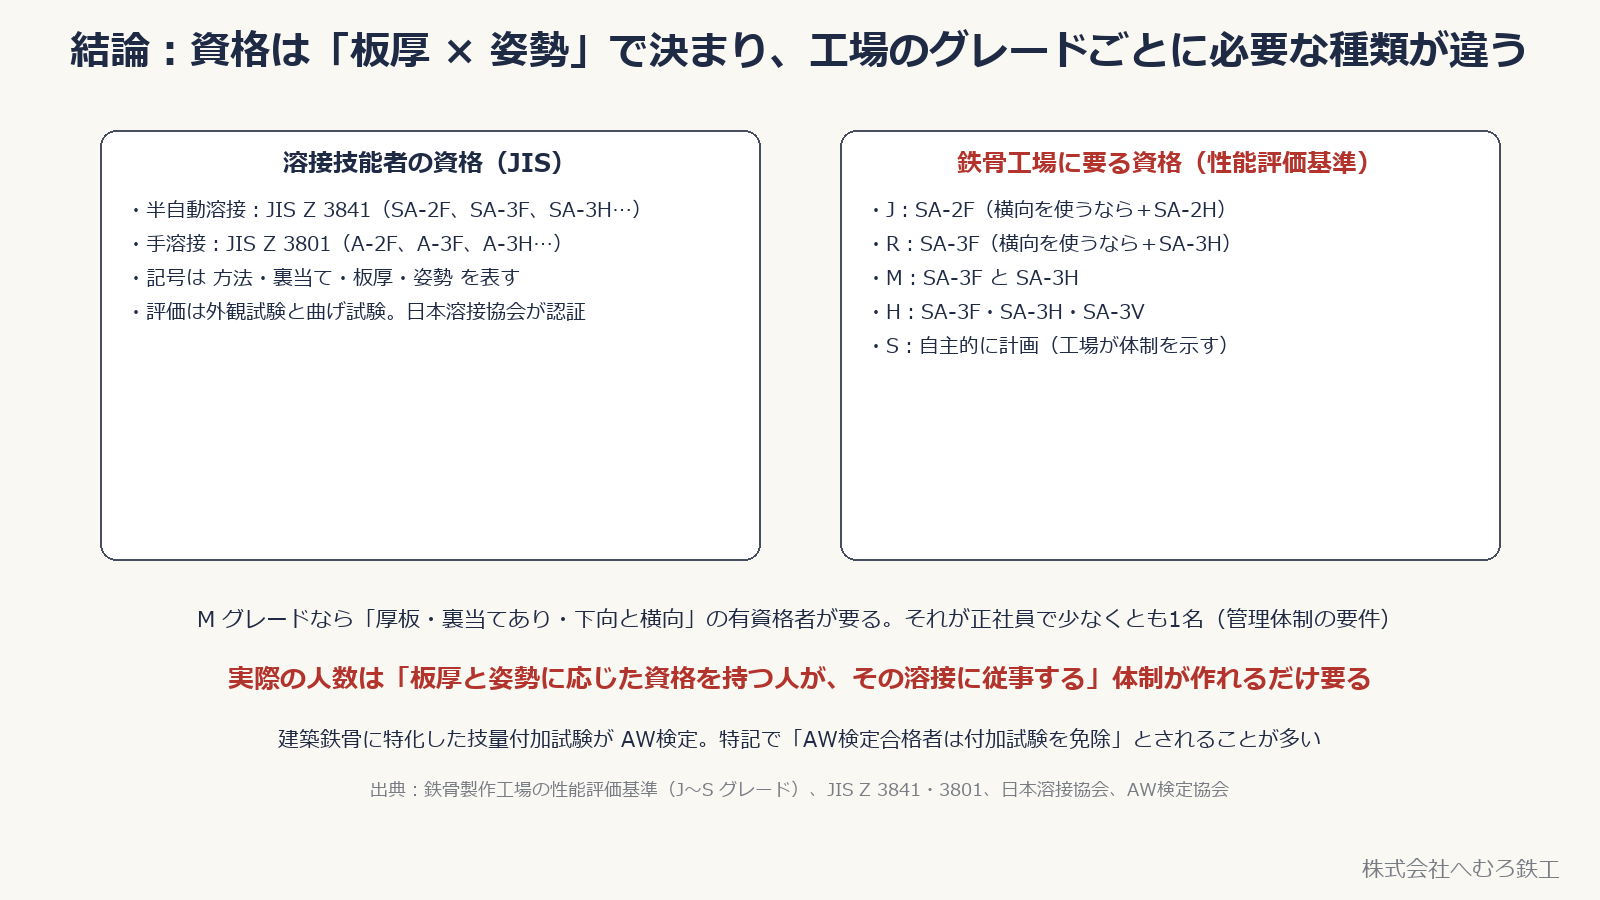
建築鉄骨の溶接技能者の資格は、半自動溶接なら JIS Z 3841、手溶接なら JIS Z 3801 の技術検定に合格して、日本溶接協会から適格性証明書を受けたものです。記号(SA-3H など)は溶接方法・裏当ての有無・板厚・姿勢を表します。
鉄骨製作工場の性能評価基準(国土交通大臣認定のグレード)は、グレードごとに要る資格を決めています。J は SA-2F、R は SA-3F、M は SA-3F と SA-3H、H はさらに SA-3V、S は工場が自主的に計画します。
👉 「必要な人数」は、基準が求める最低限(溶接技能者は正社員で1名)と、実際に板厚・姿勢に応じた資格者で工程を回せる人数の2つの意味があります。
さらに、建築鉄骨に特化した技量付加試験として AW検定 があり、特記仕様書で「合格者は付加試験を免除」とされることが多くあります。この記事では、記号の読み方から、グレード別の要件、人数の考え方、AW検定、資格の維持まで順に説明します。
■資格記号の読み方:SA-3H は「半自動・裏当てあり・厚板・横向」
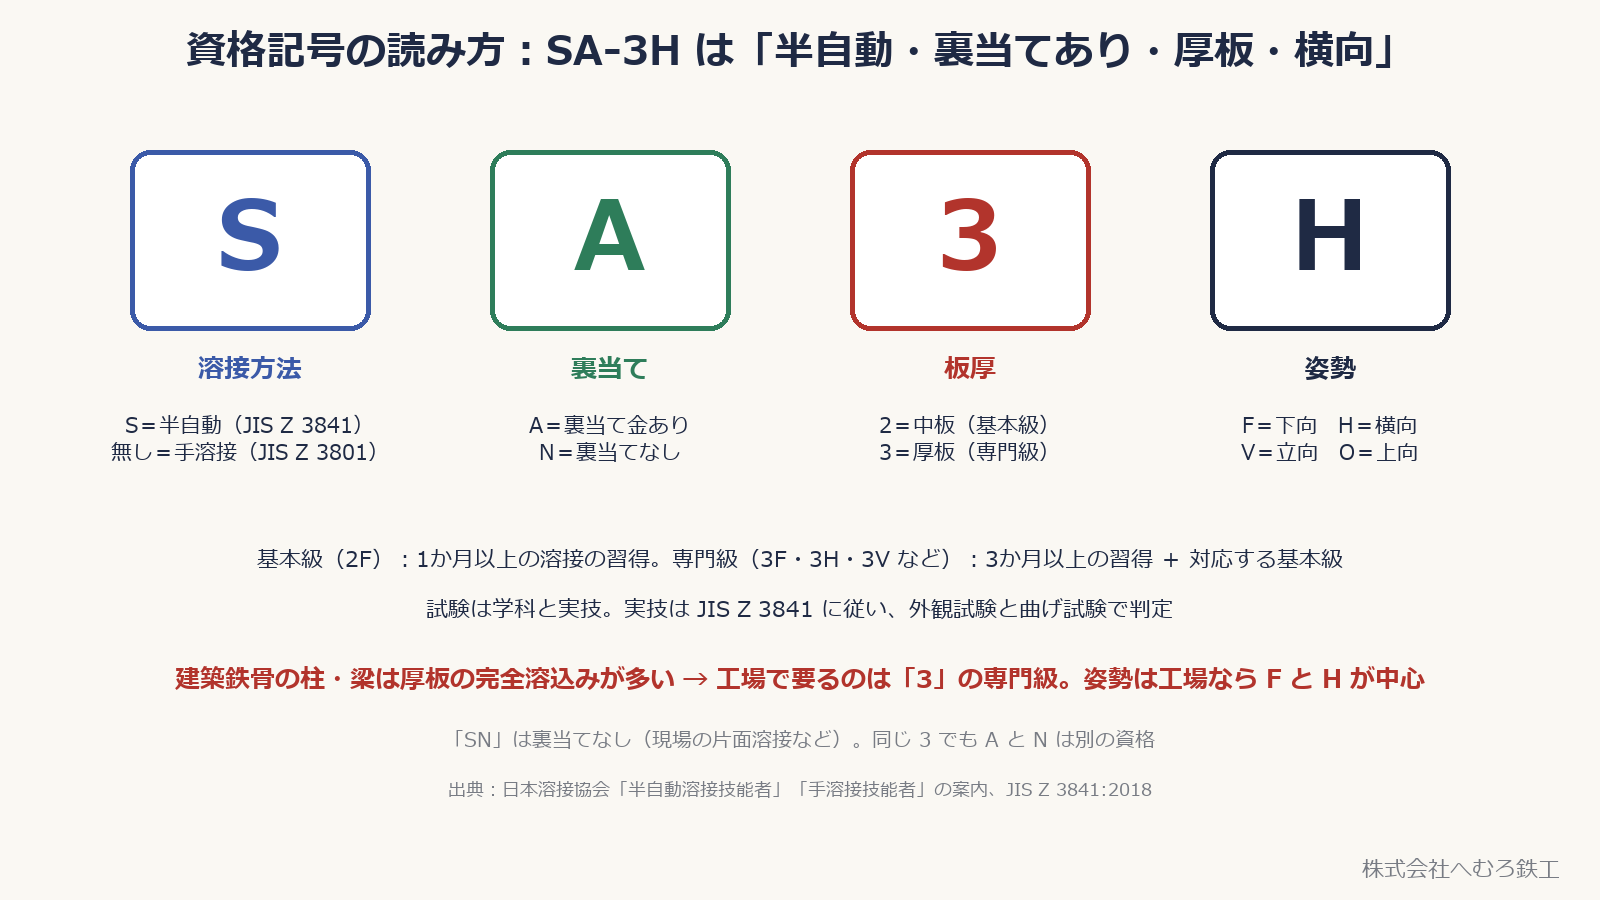
・S:半自動溶接(JIS Z 3841)。付かないものは手溶接(JIS Z 3801、A-3F など)。
・A / N:A=裏当て金あり、N=裏当てなし。同じ厚さ・姿勢でも A と N は別の資格です。
・2 / 3:2=中板、3=厚板です。数字は基本級・専門級を表しません。SA-2FとSA-3Fはいずれも基本級で、SA-3H・SA-3Vなどは専門級です。実際の施工に必要な資格は、方法・裏当て・板厚・姿勢と適用基準で確認します。
・F / H / V / O:F=下向、H=横向、V=立向、O=上向。工場溶接は F と H が中心、現場や大型部材では V も要ります。
日本溶接協会の受験条件は、基本級が満15歳以上で1か月以上の溶接習得、専門級が満15歳以上で3か月以上の習得と対応する基本級の資格です。同時受験の扱いを含め、申込み時は最新の受験案内を確認します。SA-3Fを受けるためにSA-2Fを先に取得する、という一律の順序はありません。
👉 例えば SA-3H は「半自動で、裏当て金付きの厚板を、横向姿勢で溶接できる」という証明です。M グレード工場が SA-3F と SA-3H を求めるのは、柱の四面や梁フランジの横向溶接を厚板で行うからです。
■グレード別:工場に要る溶接技能者の資格
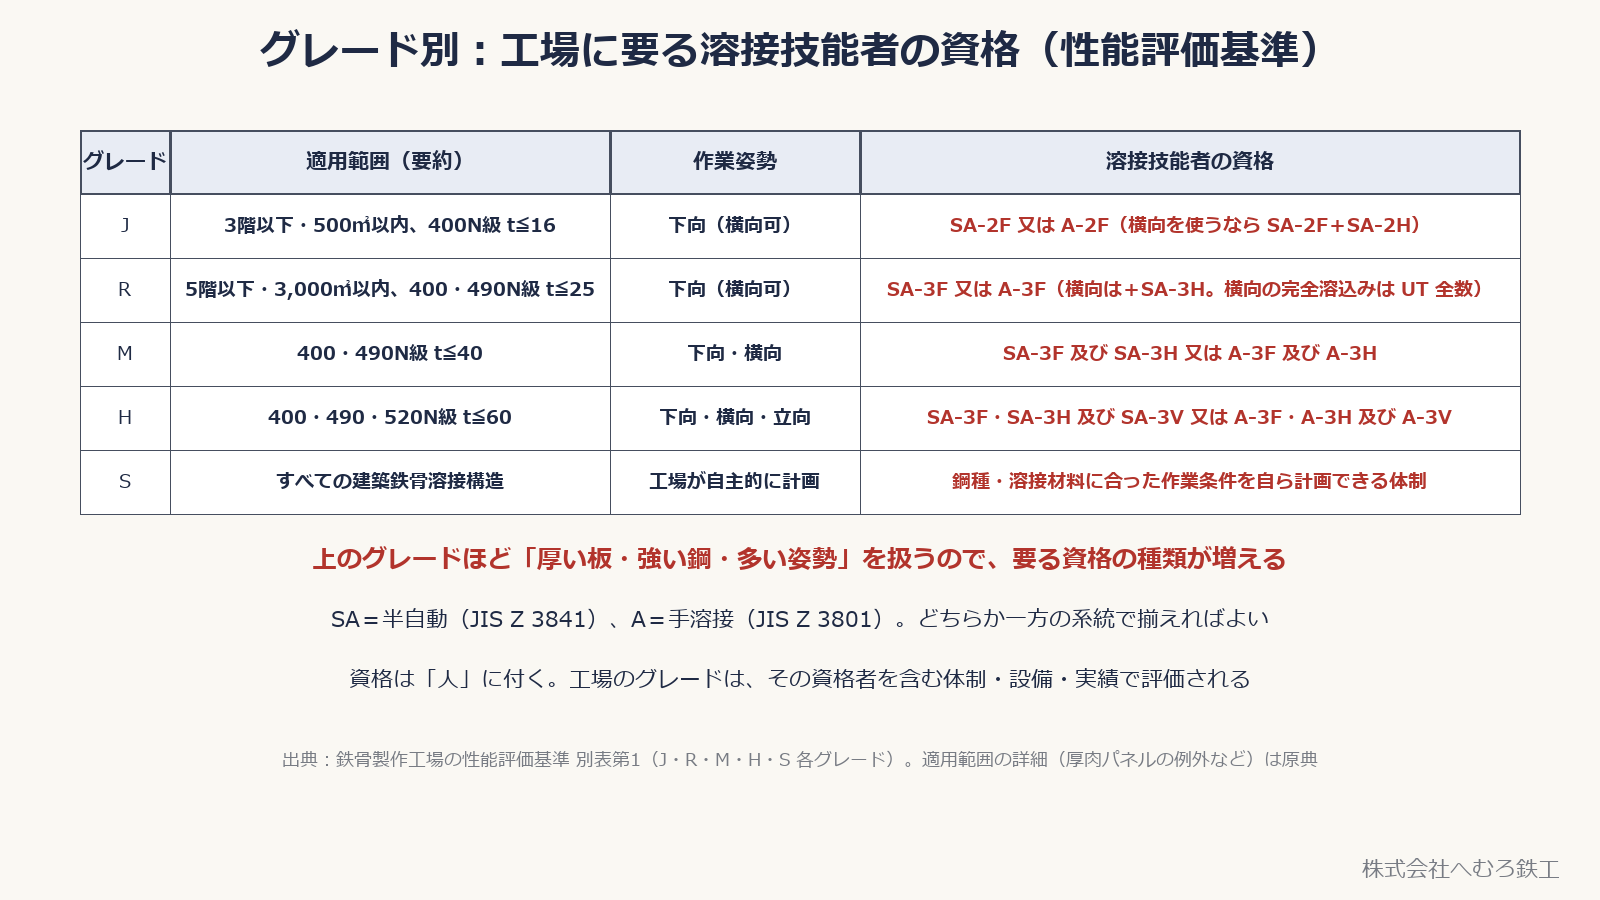
鉄骨製作工場の性能評価基準(別表第1)では、グレードごとに適用範囲と作業姿勢が決まっていて、それに合わせて溶接技能者の資格が指定されています。
・J グレード(3階以下・延べ 500㎡以内、400N級・板厚 16mm 以下):原則下向で SA-2F 又は A-2F。横向を使うなら SA-2F と SA-2H。
・R グレード(5階以下・3,000㎡以内、400・490N級・板厚 25mm 以下):原則下向で SA-3F 又は A-3F。横向を使うなら SA-3F と SA-3H とし、横向の完全溶込み溶接は UT 全数。
・M グレード(400・490N級・板厚 40mm 以下):下向・横向で SA-3F 及び SA-3H、又は A-3F 及び A-3H。
・H グレード(400・490・520N級・板厚 60mm 以下):下向・横向・立向で SA-3F・SA-3H 及び SA-3V(又は A 系統)。
・S グレード(すべての建築鉄骨溶接構造):鋼種・溶接材料に合った作業条件を自主的に計画できる体制を整えていること。
👉 資格は「人」に付き、グレードは「工場」に付きます。工場は、その資格者を含む体制・設備・実績で評価されます。
■「必要な人数」の考え方:M グレードの管理体制
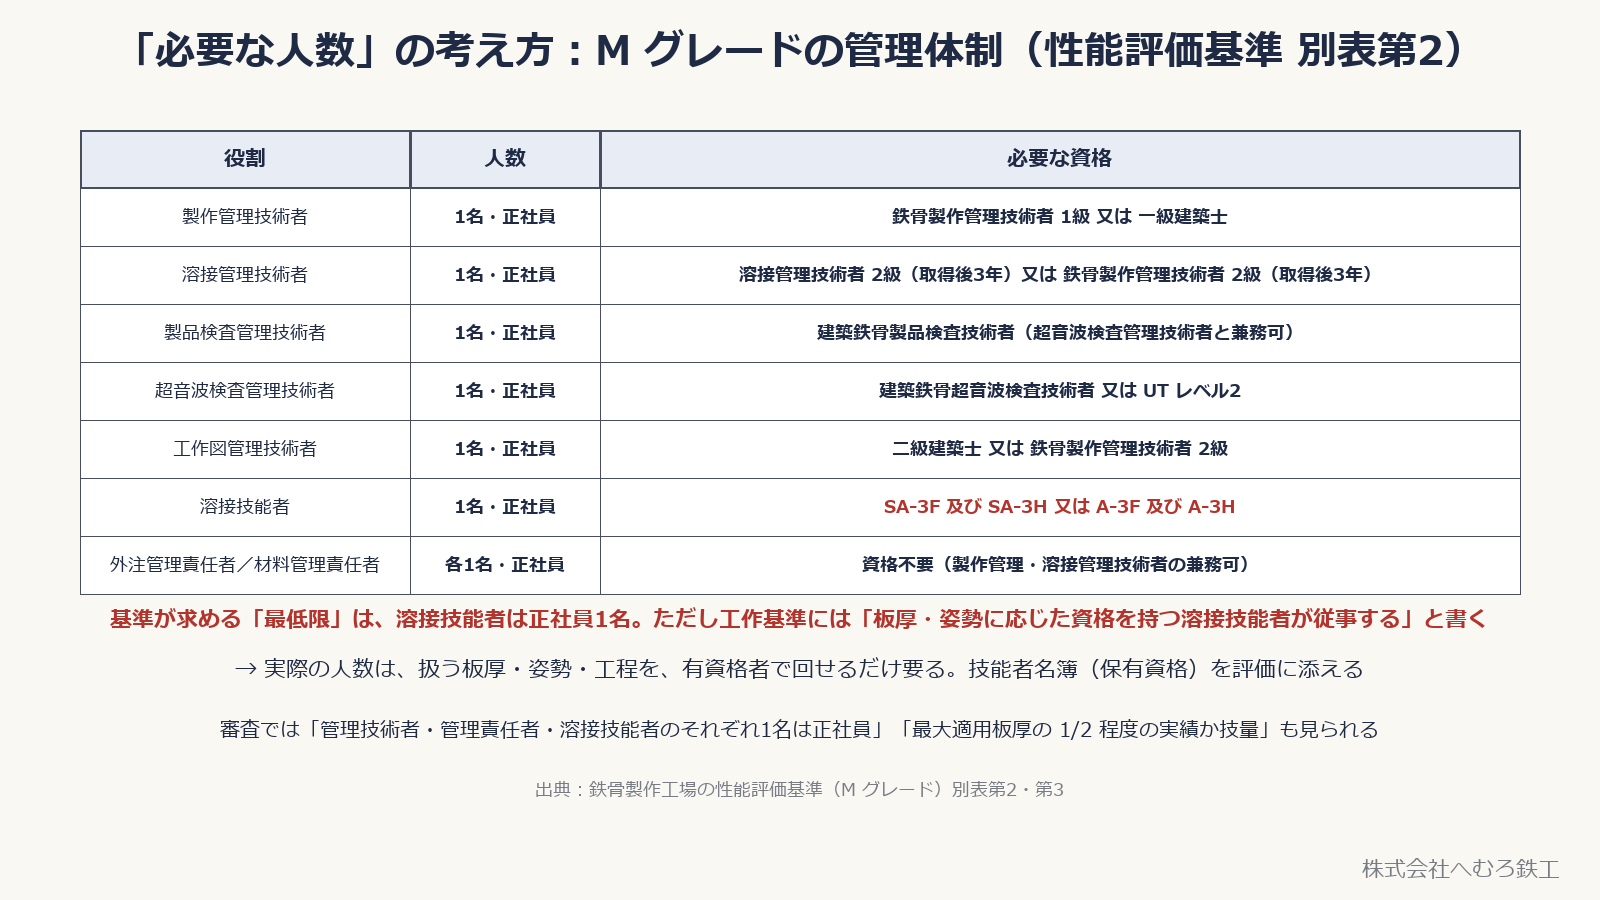
性能評価基準(M グレード 別表第2)は、品質管理責任者の下に次の人を置くことを求めています。それぞれ1名は正社員です。
・製作管理技術者:鉄骨製作管理技術者 1級 又は 一級建築士
・溶接管理技術者:溶接管理技術者 2級(取得後3年の経験)又は 鉄骨製作管理技術者 2級(同)
・製品検査管理技術者:建築鉄骨製品検査技術者(超音波検査管理技術者との兼務可)
・超音波検査管理技術者:建築鉄骨超音波検査技術者 又は 非破壊試験技術者 UT レベル2
・工作図管理技術者:二級建築士 又は 鉄骨製作管理技術者 2級
・溶接技能者:SA-3F 及び SA-3H、又は A-3F 及び A-3H
・外注管理責任者・材料管理責任者:資格不要(製作管理技術者・溶接管理技術者の兼務可)
つまり基準が求める最低限は、溶接技能者について「有資格の正社員が1名」です。ただし同じ基準は、工作基準に「板厚および溶接姿勢に応じた資格を有する溶接技能者の従事」を明記することも求めています。
👉 したがって実際の人数は、その工場が扱う板厚・姿勢・工程を、有資格者で回せるだけ要ります。評価申請には技能者名簿(保有資格)を添え、審査では「最大適用板厚の 1/2 程度の実績か技量」も見られます。
■AW検定:建築鉄骨に特化した技量付加試験
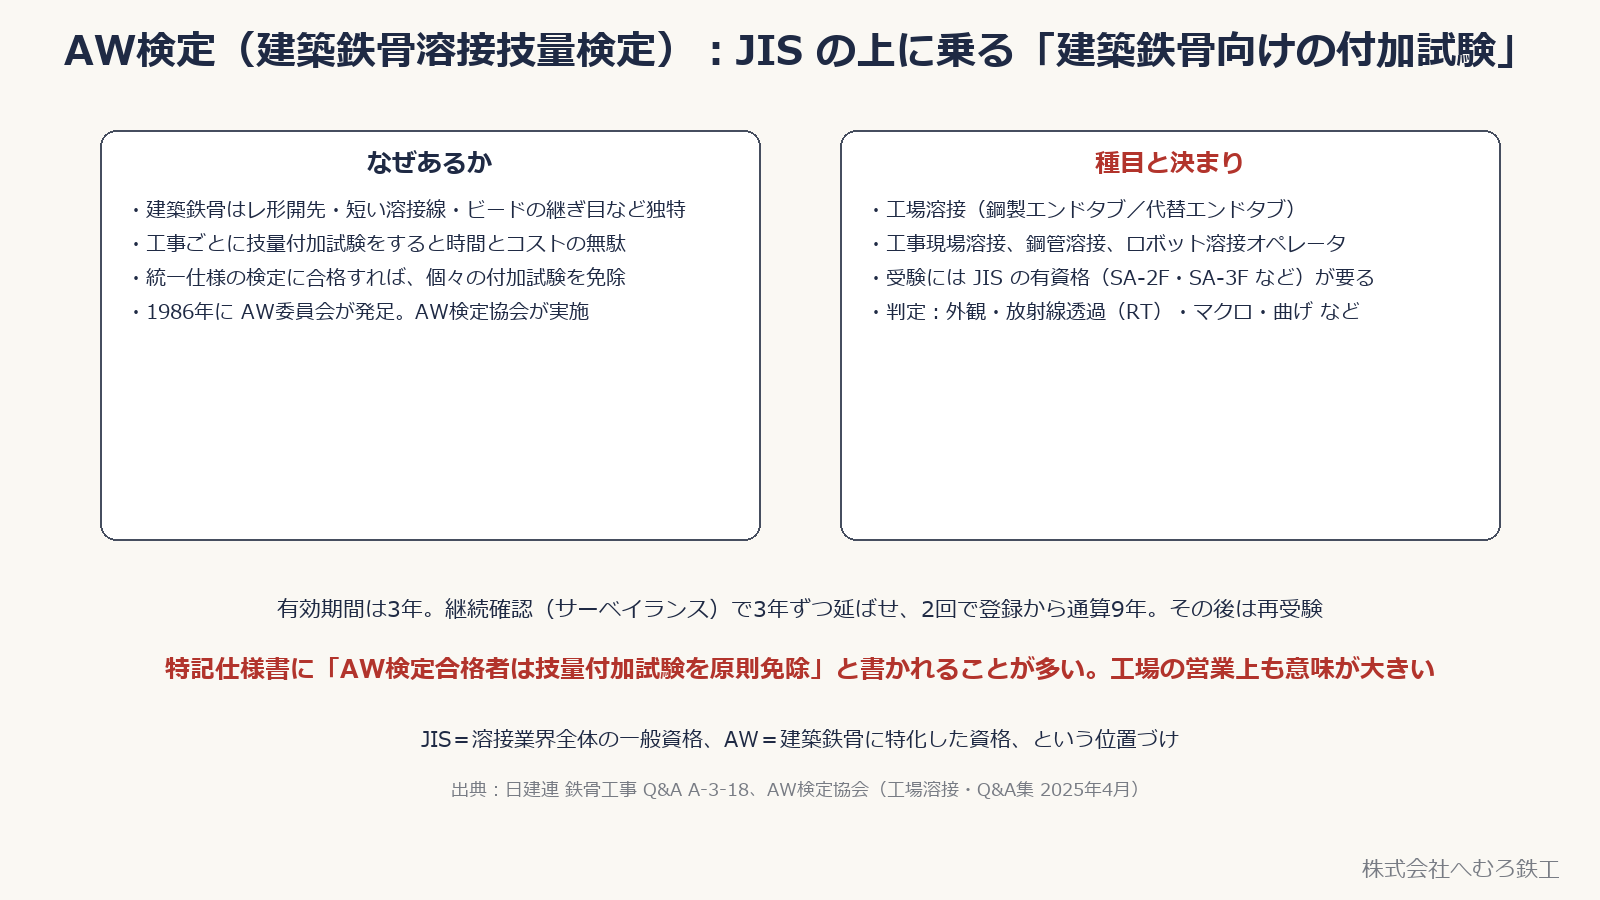
建築鉄骨の溶接は、レ形開先、短い溶接線、ビードの継ぎ目など独特のディテールがあり、高い技量が要ります。そのため以前は工事ごとに技量付加試験が行われていましたが、時間とコストの無駄が大きいことから、統一仕様の検定に合格すれば個々の付加試験を免除する仕組みができました。これが AW検定(建築鉄骨溶接技量検定) で、1986年の AW委員会発足に始まり、AW検定協会が実施しています。
種目は、工場溶接(鋼製エンドタブ/代替エンドタブ)、工事現場溶接(同)、鋼管溶接、ロボット溶接オペレータなど。受験には JIS の有資格(工場溶接の鋼製エンドタブなら SA-2F・SA-3F・SN-2F・SN-3F など)が要り、判定は外観・放射線透過試験・マクロ・曲げなど種目ごとに決まっています。
有効期間は3年で、継続確認(サーベイランス)を受けると3年ずつ延び、2回で登録から通算9年まで維持できます。その後は再受験です。
👉 特記仕様書に「AW検定協会の検定試験に合格した溶接技能者は、原則として技量付加試験を免除する」と書かれることが多く、工場にとっては受注の条件にもなります。
■資格を切らさない:試験・更新・記録の流れ
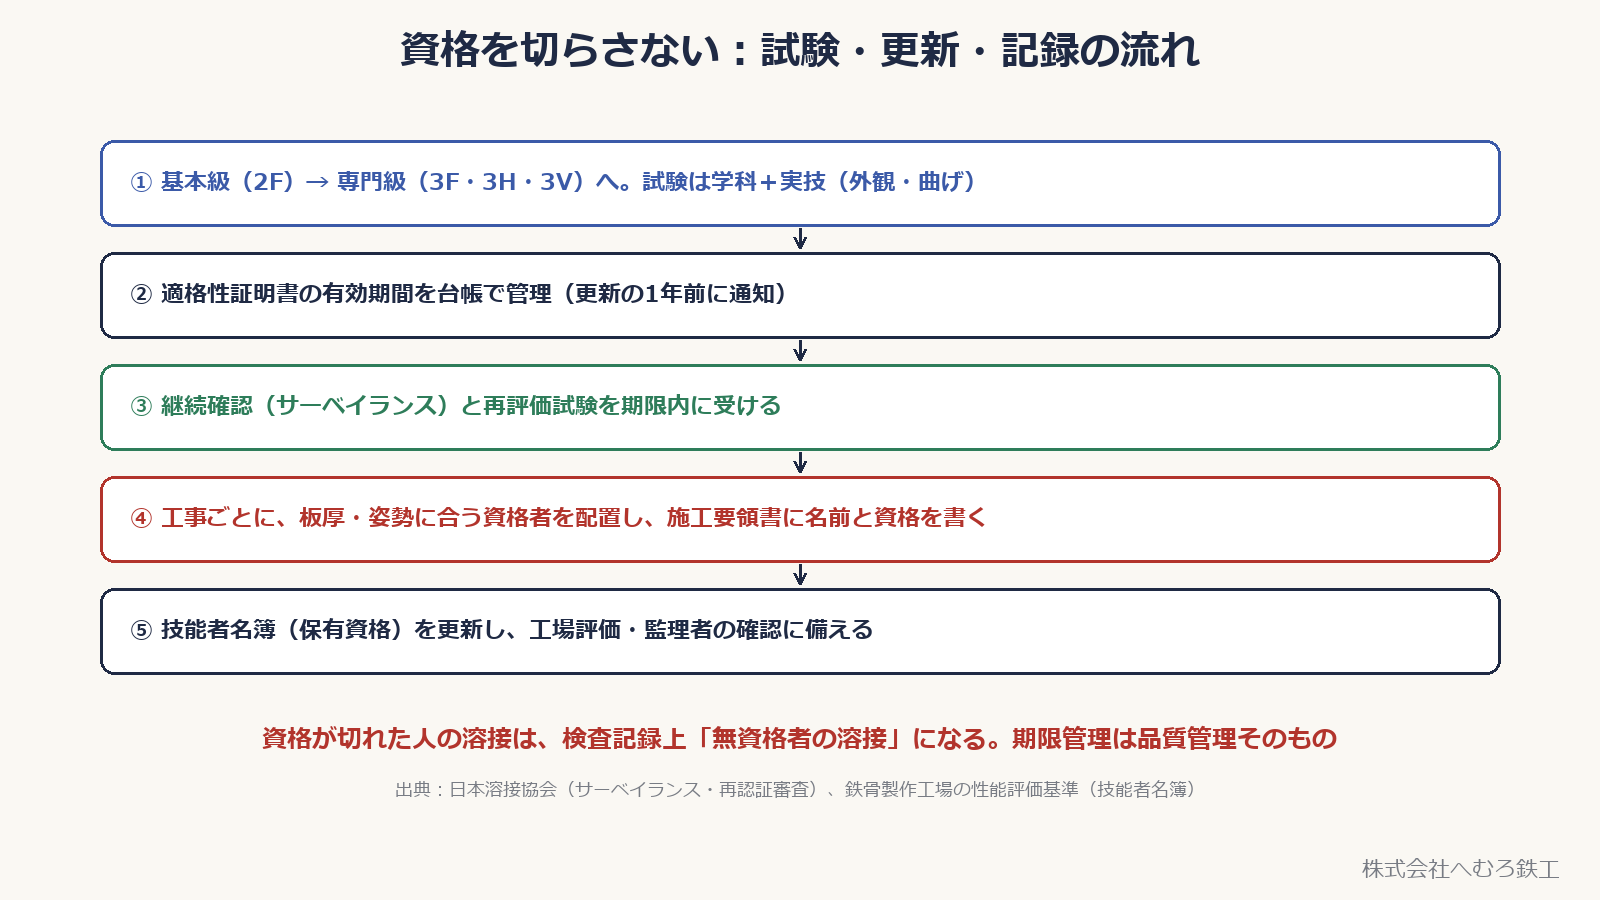
・① 作業に対応する基本級(SA-2F・SA-3Fなど)と専門級(SA-3H・SA-3Vなど)を選ぶ。厚板の下向SA-3Fも基本級です。
・② 適格性証明書の有効期間を台帳で管理する(更新の1年前に知らせる仕組みがあると切れない)。
・③ 日本溶接協会の継続確認(サーベイランス)と再評価試験を、期限内に受ける。
・④ 工事ごとに、板厚・姿勢に合う資格者を配置し、溶接施工要領書に氏名と資格を書く。
・⑤ 技能者名簿(保有資格)を更新し、工場評価と工事監理者の確認に備える。
👉 資格が切れた人が溶接すると、その部分は検査記録上「無資格者の溶接」になります。資格の期限管理は、品質管理そのものです。
■まとめ
- 溶接技能者の資格は JIS Z 3841(半自動)・JIS Z 3801(手溶接)。記号は 方法・裏当て・板厚・姿勢(SA-3H=半自動・裏当てあり・厚板・横向)
- 工場のグレードごとに要る資格が違う:J は SA-2F、R は SA-3F、M は SA-3F+SA-3H、H はさらに SA-3V、S は自主計画
- M グレードの基準が求める最低限は、溶接技能者「正社員1名」。ほかに製作管理・溶接管理・検査管理(製品・UT)・工作図管理の技術者が各1名
- 実際の人数は「板厚・姿勢に応じた資格者で工程を回せる」だけ要る。技能者名簿を評価に添える
- AW検定は建築鉄骨向けの技量付加試験。有効3年、継続確認で通算9年。特記で付加試験免除の根拠になることが多い
- 資格の期限管理は品質管理の一部。台帳・名簿・施工要領書で追う
■参考にした基準・資料
- 鉄骨製作工場の性能評価基準(J・R・M・H・S 各グレード)別表第1「適用範囲と別記事項」、別表第2「書類審査」、別表第3「工場審査」:グレード別の資格、管理体制の人数と資格、技能者名簿
- JIS Z 3841:2018「半自動溶接技術検定における試験方法及び判定基準」、JIS Z 3801「手溶接技術検定における試験方法及び判定基準」
- 日本溶接協会「半自動溶接技能者」「手溶接技能者」の資格案内、「サーベイランス・再認証審査」の案内、WES 8241「半自動溶接技能者の資格認証基準」
- 日本建設業連合会 鉄骨工事 Q&A A-3-18「AW検定とは?」、AW検定協会「工場溶接」および「AW検定 Q&A 集」(2025年4月改定)
■おわりに
資格の区分と人数の要件は上の基準に基づいています。物件ごとの適用は、設計図書の特記と溶接施工要領書が優先します。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 鉄骨工場の「グレード」とは?J・R・M・H・S の違い
👉 フルペネ溶接(完全溶込み溶接)とは?
👉 開先とは?角度・ルート間隔・ルート面と、JASS 6 の許容差
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
資格区分の確認:日本溶接協会「半自動溶接」試験種目・受験条件(2026年9月28日確認)。