スカラップとは?|鉄骨用語【鉄骨ファブが解説】
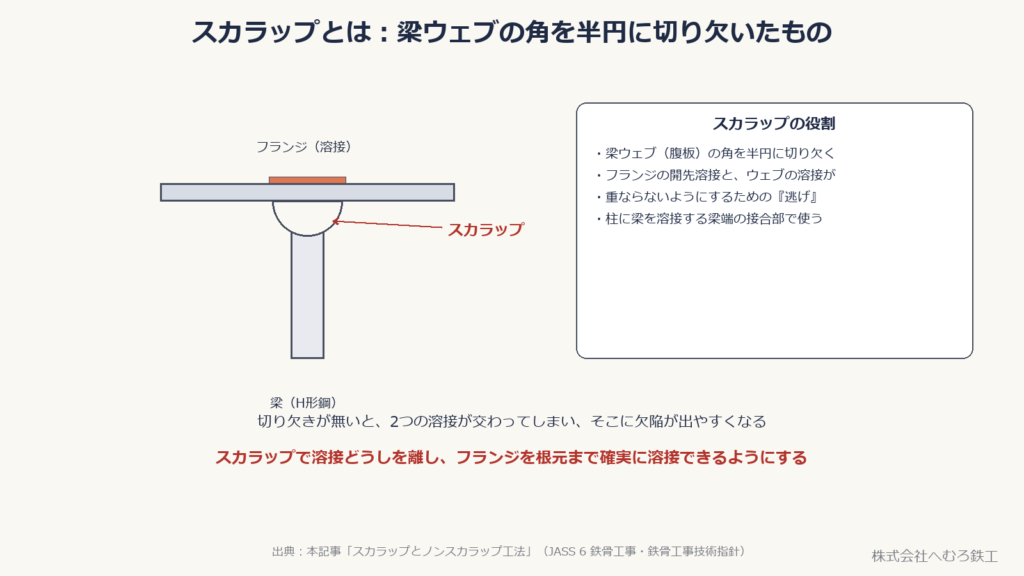
スカラップとは、梁の端を柱に溶接するとき、梁ウェブ(腹板)の角を半円に切り欠いたものです。フランジの開先溶接とウェブの溶接が重ならないようにするための「逃げ」ですが、地震で弱点になった経緯もあります。鉄骨工場での扱いを図で短くまとめました。
スカラップとは?|鉄骨用語【鉄骨ファブが解説】 続きを読む »
建築鉄骨の溶接(CO2半自動溶接、フルペネ溶接、隅肉溶接、開先・ルート間隔、裏当て金、エンドタブ、溶接記号、入熱・パス間温度、YGW11・YGW18、溶接技能者資格)をMグレード鉄骨製作工場が図解する技術コラム。
スカラップとは、梁の端を柱に溶接するとき、梁ウェブ(腹板)の角を半円に切り欠いたものです。フランジの開先溶接とウェブの溶接が重ならないようにするための「逃げ」ですが、地震で弱点になった経緯もあります。鉄骨工場での扱いを図で短くまとめました。
スカラップとは?|鉄骨用語【鉄骨ファブが解説】 続きを読む »
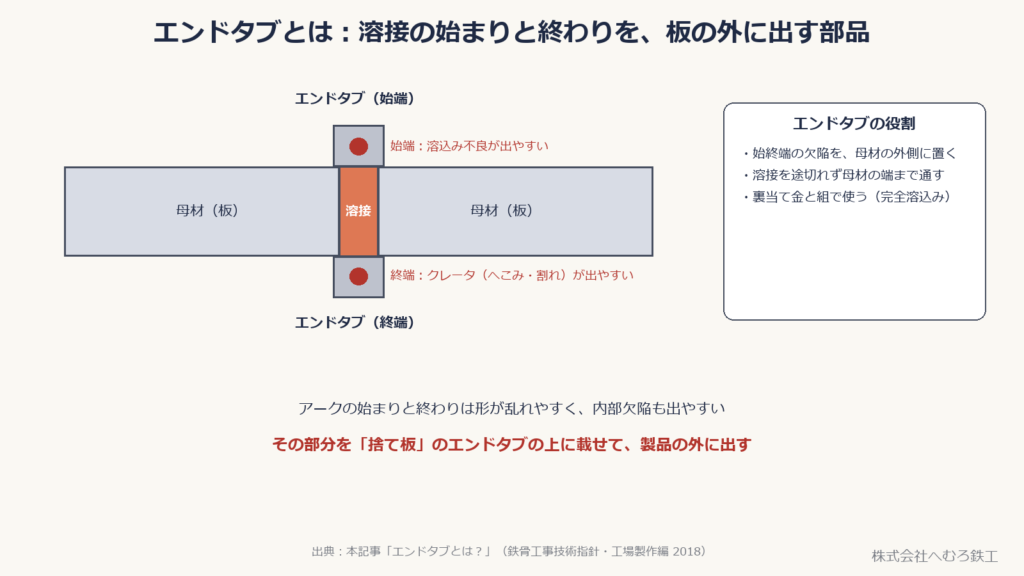
エンドタブとは、突合せ溶接の始まりと終わりの位置を母材の外に出すために取り付ける添え板のことです。欠陥が出やすい始終端を製品の外側へ押し出すための部材で、鋼製タブと固形タブの2種類があります。鉄骨工場での扱いを図で短くまとめました。
エンドタブとは?|鉄骨用語【鉄骨ファブが解説】 続きを読む »
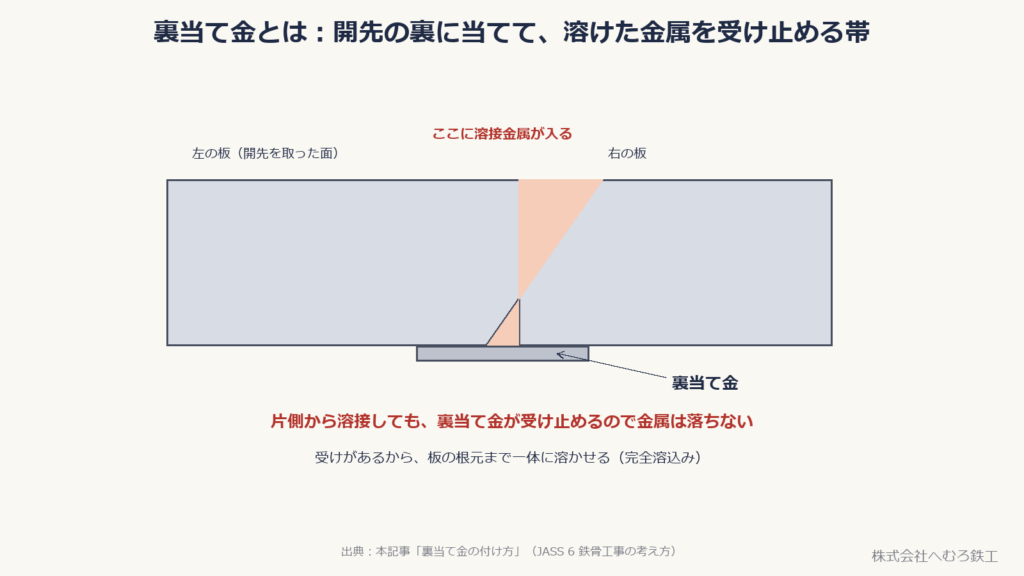
裏当て金とは、突合せ溶接で開先の裏に当てる鋼の帯のことです。片側からの溶接で溶けた金属を受け止め、根元まで一体に溶かす(完全溶込み)ための部材です。鉄骨工場での扱いを図で短くまとめました。
裏当て金とは?|鉄骨用語【鉄骨ファブが解説】 続きを読む »
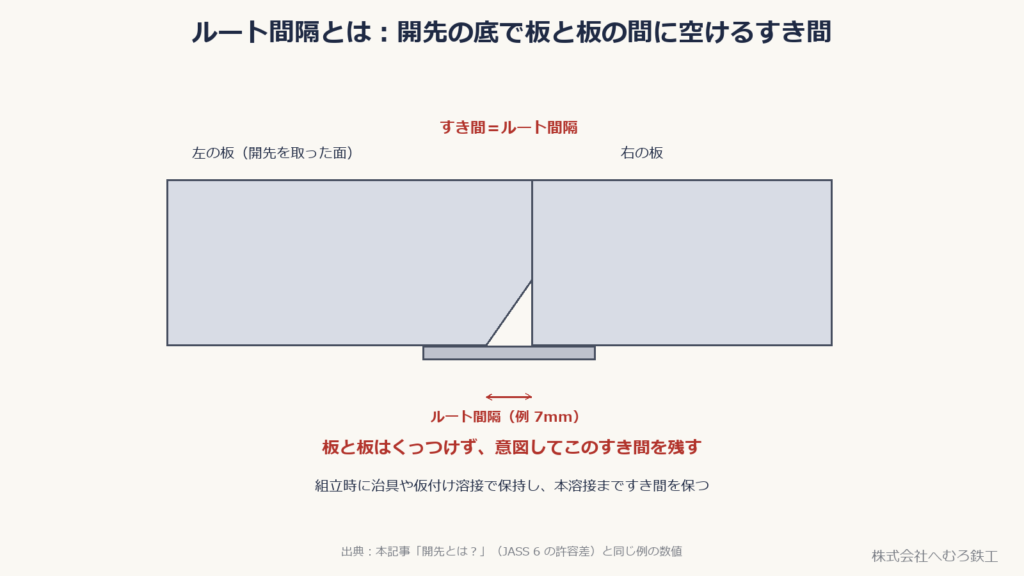
ルート間隔を鉄骨工場でどう測り、どう保持し、本溶接前にどう確認するかを解説。すき間ゲージ、治具・仮付け、裏当て金の確認など、組立から溶接前検査までの管理方法をまとめます。
ルート間隔の測り方・管理方法|組立から溶接前検査まで【鉄骨ファブが解説】 続きを読む »
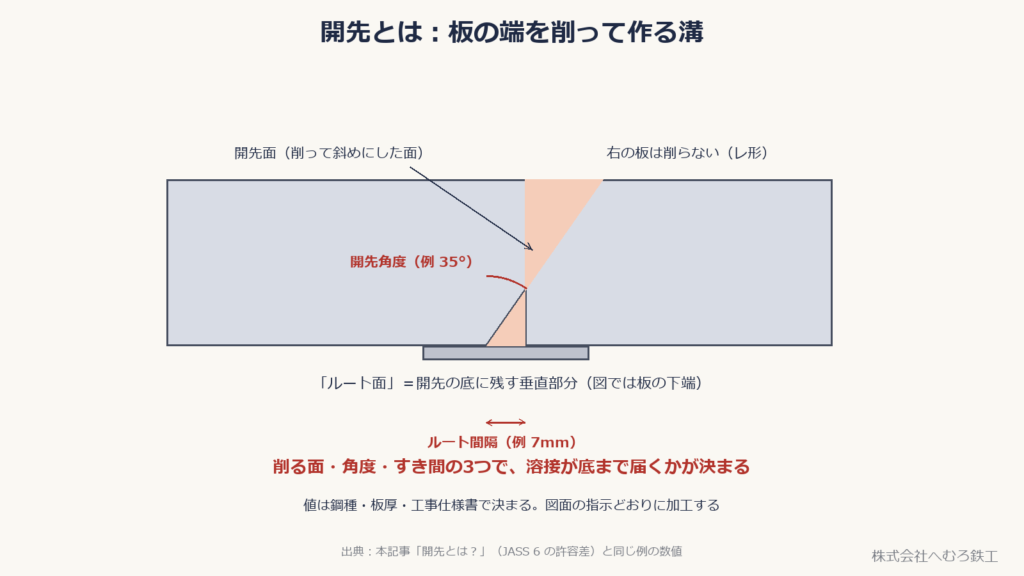
開先とは、突合せ溶接で板の端を削って作る溝のことです。開先角度・ルート間隔・ルート面という3つの寸法で形が決まります。鉄骨工場での扱いを図で短くまとめました。
開先(かいさき)とは?|突合せ溶接のための溝【鉄骨ファブが解説】 続きを読む »
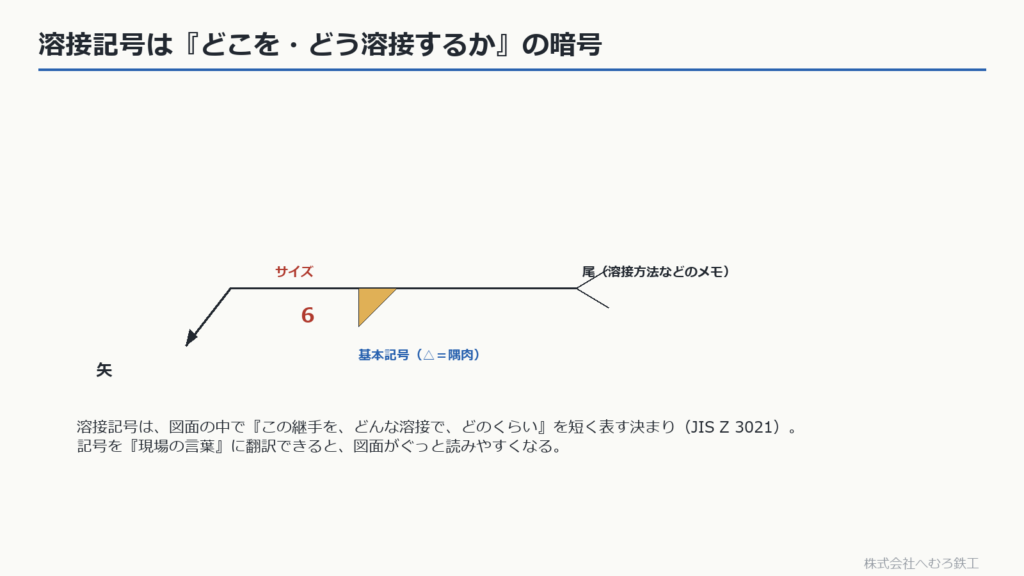
溶接記号(JIS Z 3021)の読み方・見方を図で一覧に。基線の上下で変わる溶接する側、△(隅肉)・V/レ(開先)の基本記号、サイズ・長さ・ピッチの書き方、全周溶接(○)・現場溶接(旗)の補助記号まで、鉄骨工場の現場目線で解説します。
溶接記号の読み方・見方一覧|基線・△・全周・現場溶接の意味を図解【鉄骨ファブが解説】 続きを読む »
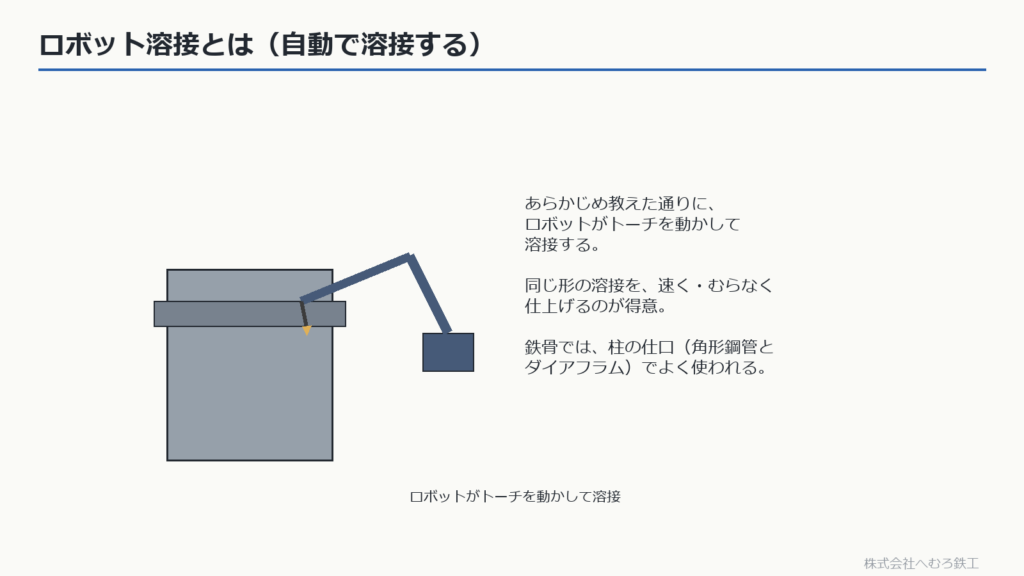
鉄骨柱のロボット溶接で行う教示、施工、検査を解説。単一トーチ・複数アークなど設備による違い、入熱管理、段取りや補修など人が担う仕事を紹介します。
鉄骨のロボット溶接とは?柱の溶接と人が担う仕事【鉄骨ファブが解説】 続きを読む »
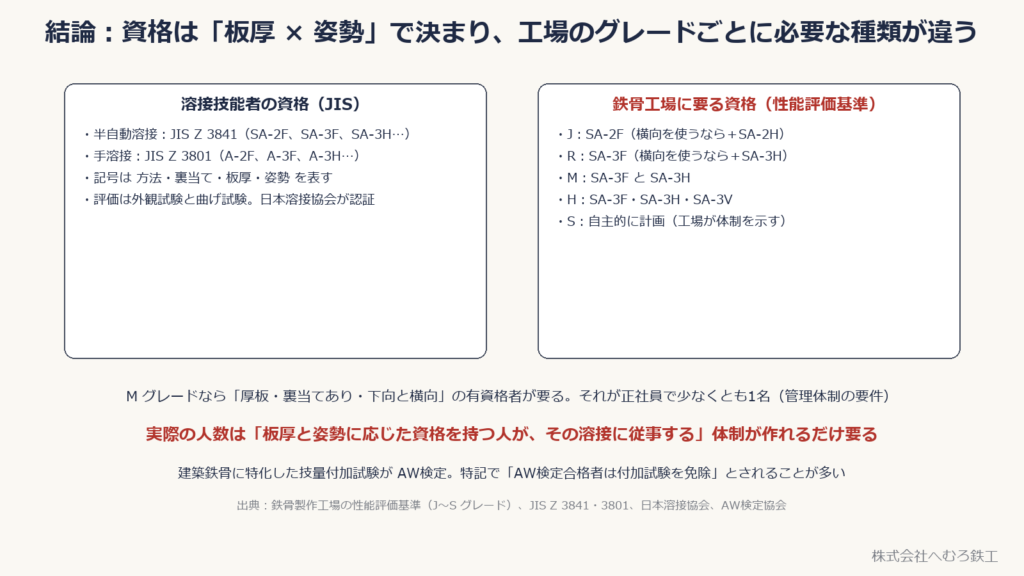
JIS Z 3841の資格記号、SA-3FとSA-3Hの違い、基本級・専門級と受験条件を解説。鉄骨工場のグレード別要件、資格者の配置、AW検定と期限管理も紹介します。
溶接技能者の資格(JIS Z 3841 SA-3F/3H など)と鉄骨工場で必要な人数【鉄骨ファブが解説】 続きを読む »
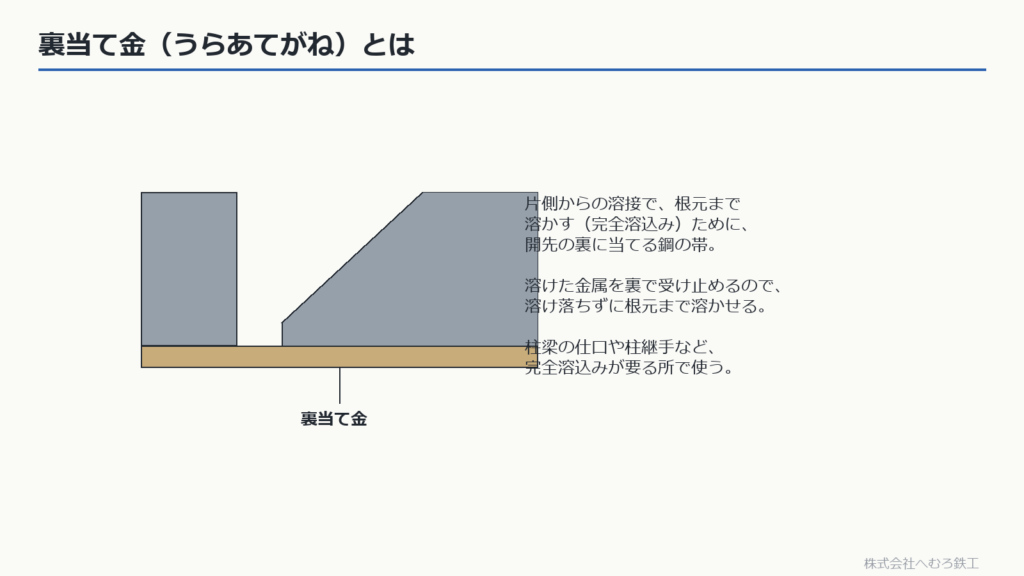
完全溶込み溶接で開先の裏に当てる「裏当て金(うらあてがね)」の役割と施工要点を図解。母材とのすき間管理(0.5mm以下が目安)、開先内の組立溶接を避ける理由、フランジ縁を避けた位置決め溶接を解説します。
裏当て金の付け方|すき間・組立溶接の禁止位置【鉄骨ファブが解説】 続きを読む »
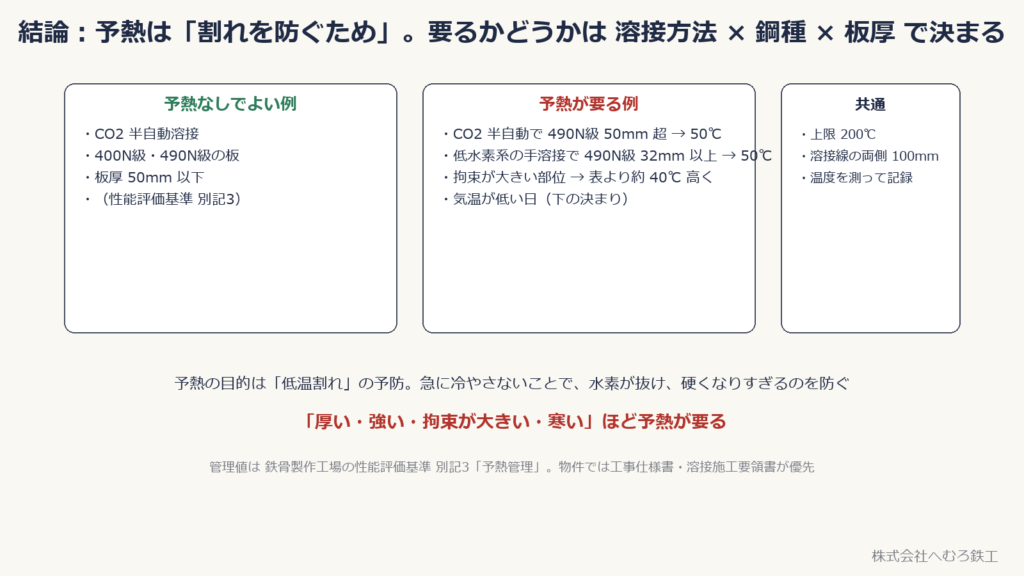
鉄骨溶接の「予熱」はいつ必要か。低温割れが起きる3つの条件、溶接方法×鋼種×板厚で決まる予熱温度の表(鉄骨製作工場の性能評価基準 別記3)、気温・結露・拘束の決まり、温める範囲と確認のしかたを、図でわかりやすく解説します。
予熱はいつ必要?板厚・鋼種・気温で決まる管理値【鉄骨ファブが解説】 続きを読む »