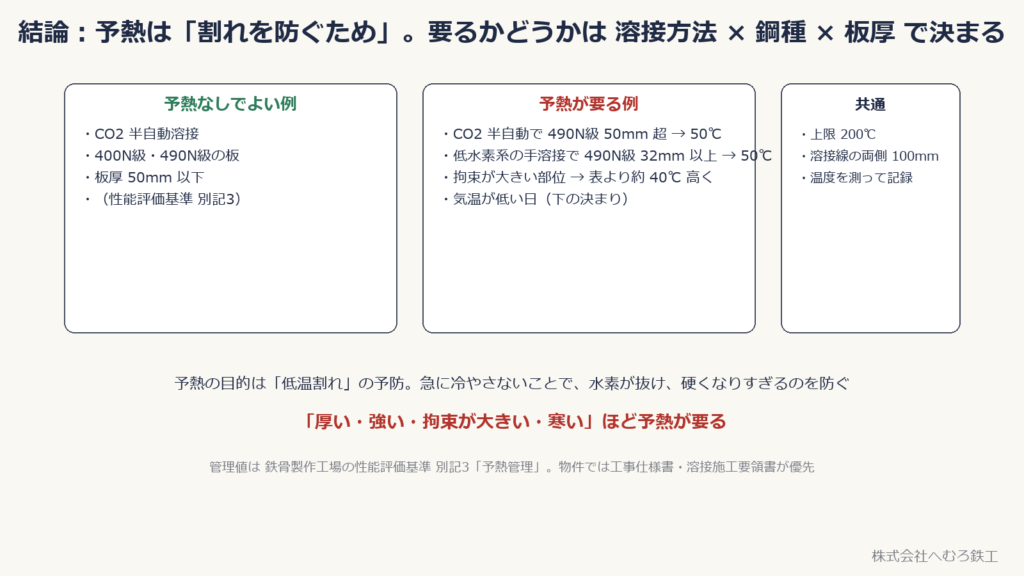
■結論:予熱は割れを防ぐため。要るかどうかは「溶接方法 × 鋼種 × 板厚」で決まる
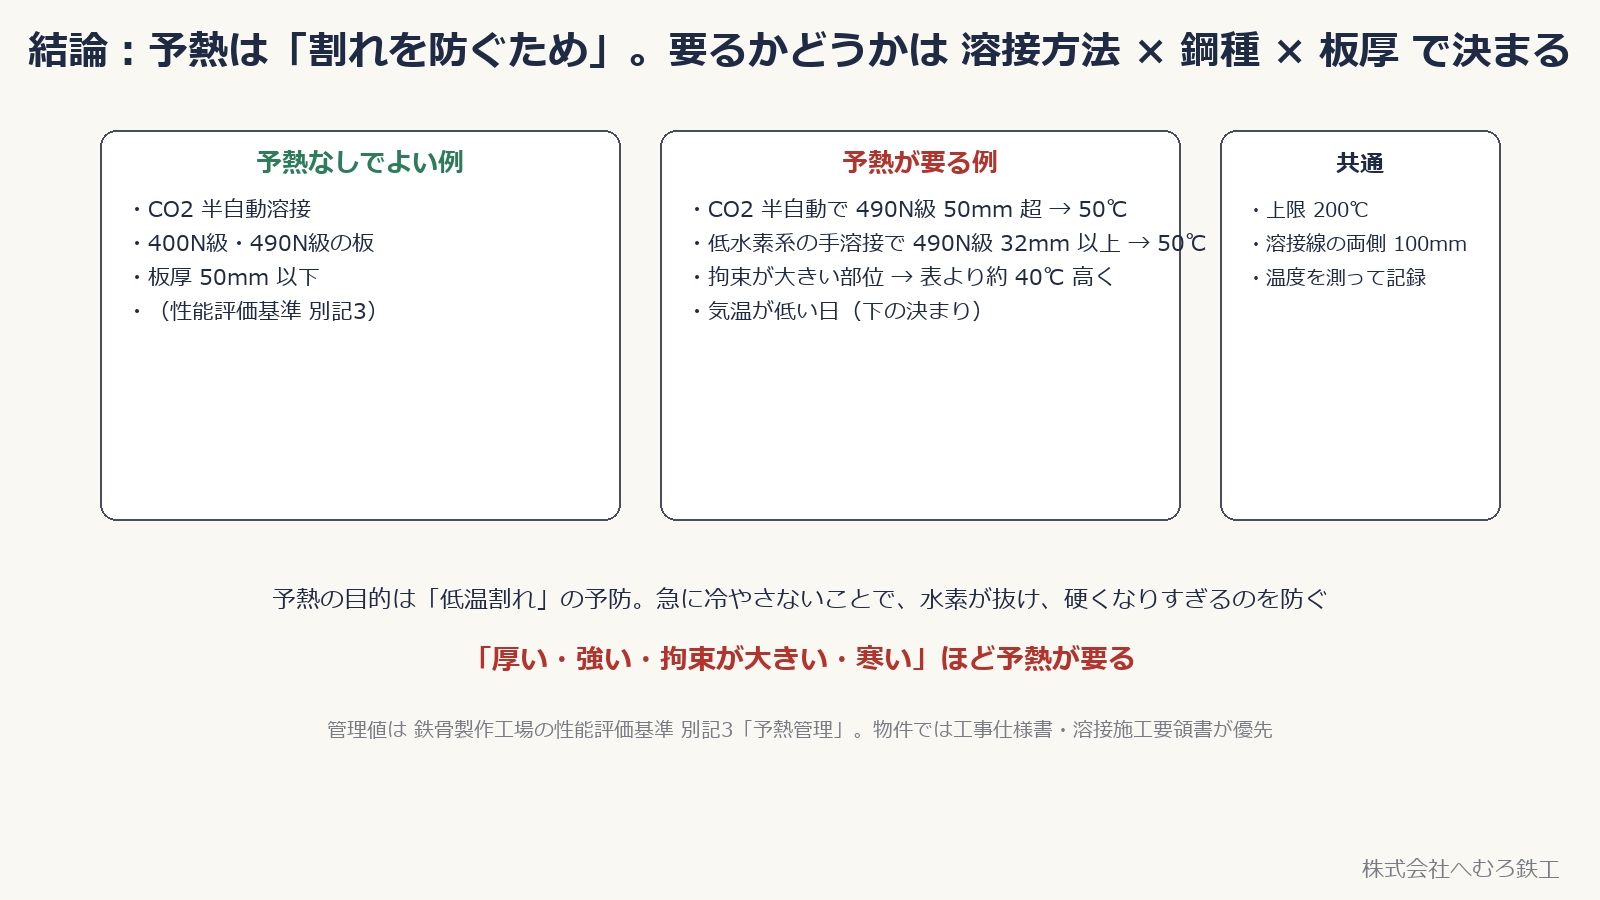
予熱(よねつ)は、溶接の前に母材の溶接線のまわりを温めておくことです。目的はひとつ、低温割れを防ぐことです。
要るかどうかは、溶接方法(半自動か手溶接か)× 鋼種(400N級・490N級など)× 板厚の組合せで決まっていて、鉄骨製作工場の性能評価基準の「別記3 予熱管理」に表があります。
👉 例えば CO2 半自動溶接なら、400N級・490N級とも板厚 50mm 以下は予熱なし。490N級で 50mm を超えると 50℃、75mm を超えると 80℃ が要ります。手溶接(低水素系)はもっと早くから予熱が要ります。
さらに、気温・結露・拘束の大きさ・炭素当量で補正が入ります。この記事では、なぜ予熱が要るのか、表の読み方、現場での判断の流れを順に説明します。
■なぜ予熱が要るのか:低温割れの3つの条件
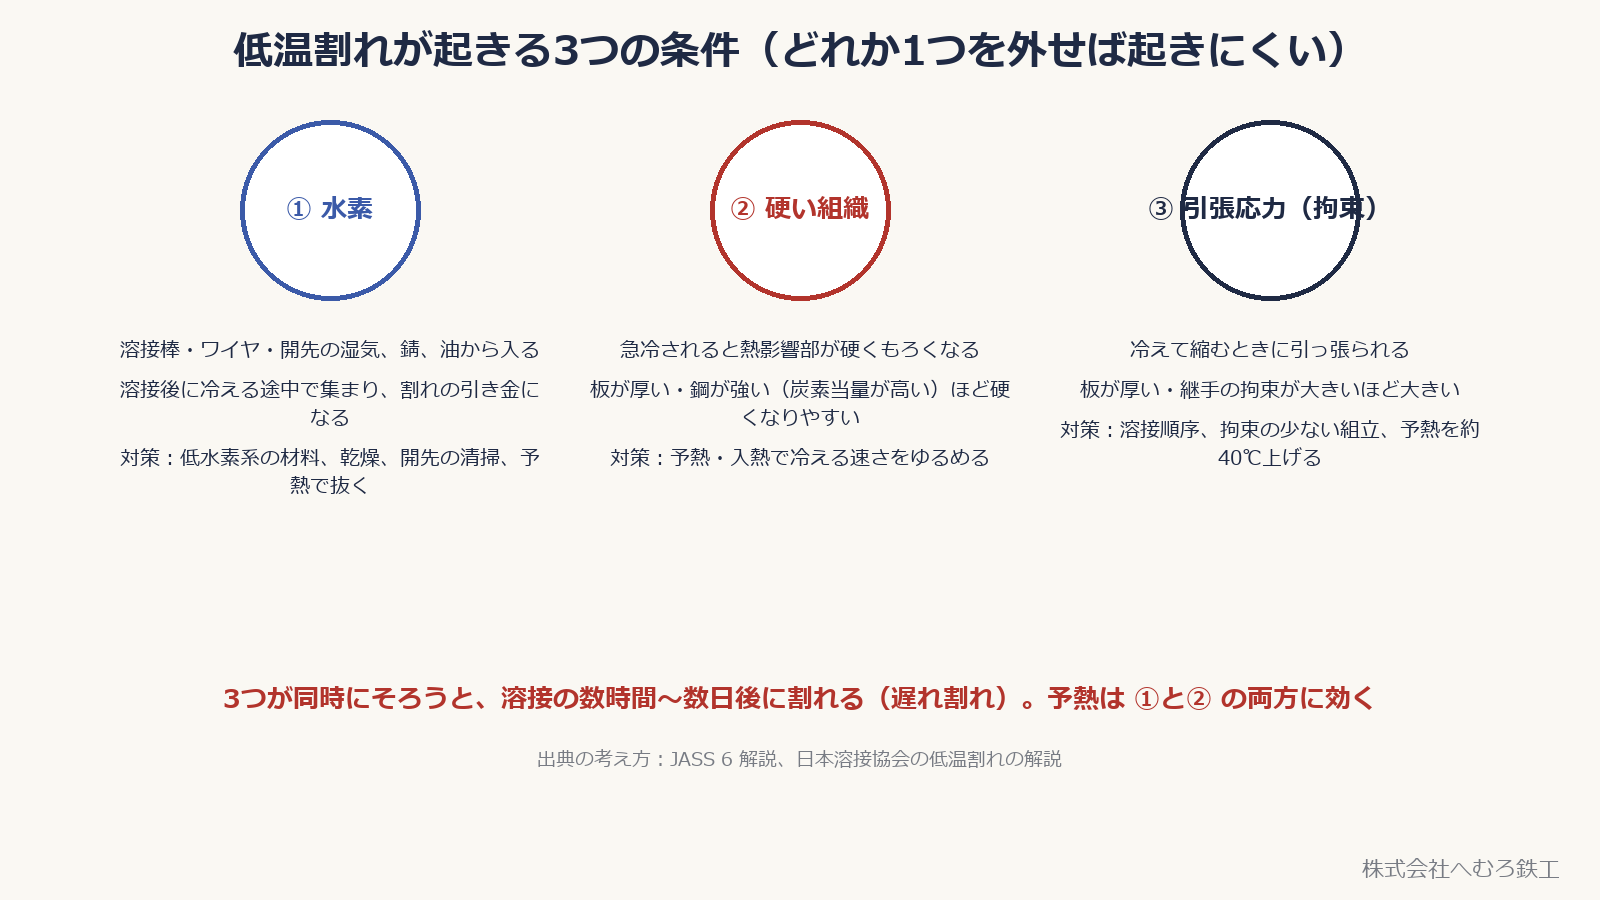
低温割れは、溶接が冷えたあと(数時間〜数日後)に熱影響部や溶接金属に出る割れで、「遅れ割れ」とも呼ばれます。起きるには3つの条件がそろう必要があります。
・① 水素:溶接棒・ワイヤ・開先の湿気、錆、油から溶接部に入り、冷える途中で集まって割れの引き金になる。
・② 硬い組織:急に冷やされると熱影響部が硬くもろくなる。板が厚いほど熱が逃げやすく、鋼が強い(炭素当量が高い)ほど硬くなりやすい。
・③ 引張応力:冷えて縮むときに引っ張られる力。板が厚い・継手の拘束が大きいほど大きい。
予熱は、冷える速さをゆるめて①の水素を抜き、②の硬化を防ぐ働きがあります。だから「厚い・強い・拘束が大きい・寒い」ほど予熱が要る、という理屈になります。
👉 低水素系の溶接棒を使う、材料を乾燥させる、開先を清掃する、も同じ①への対策です。予熱だけが対策ではありません。
■予熱温度の表(性能評価基準 別記3)
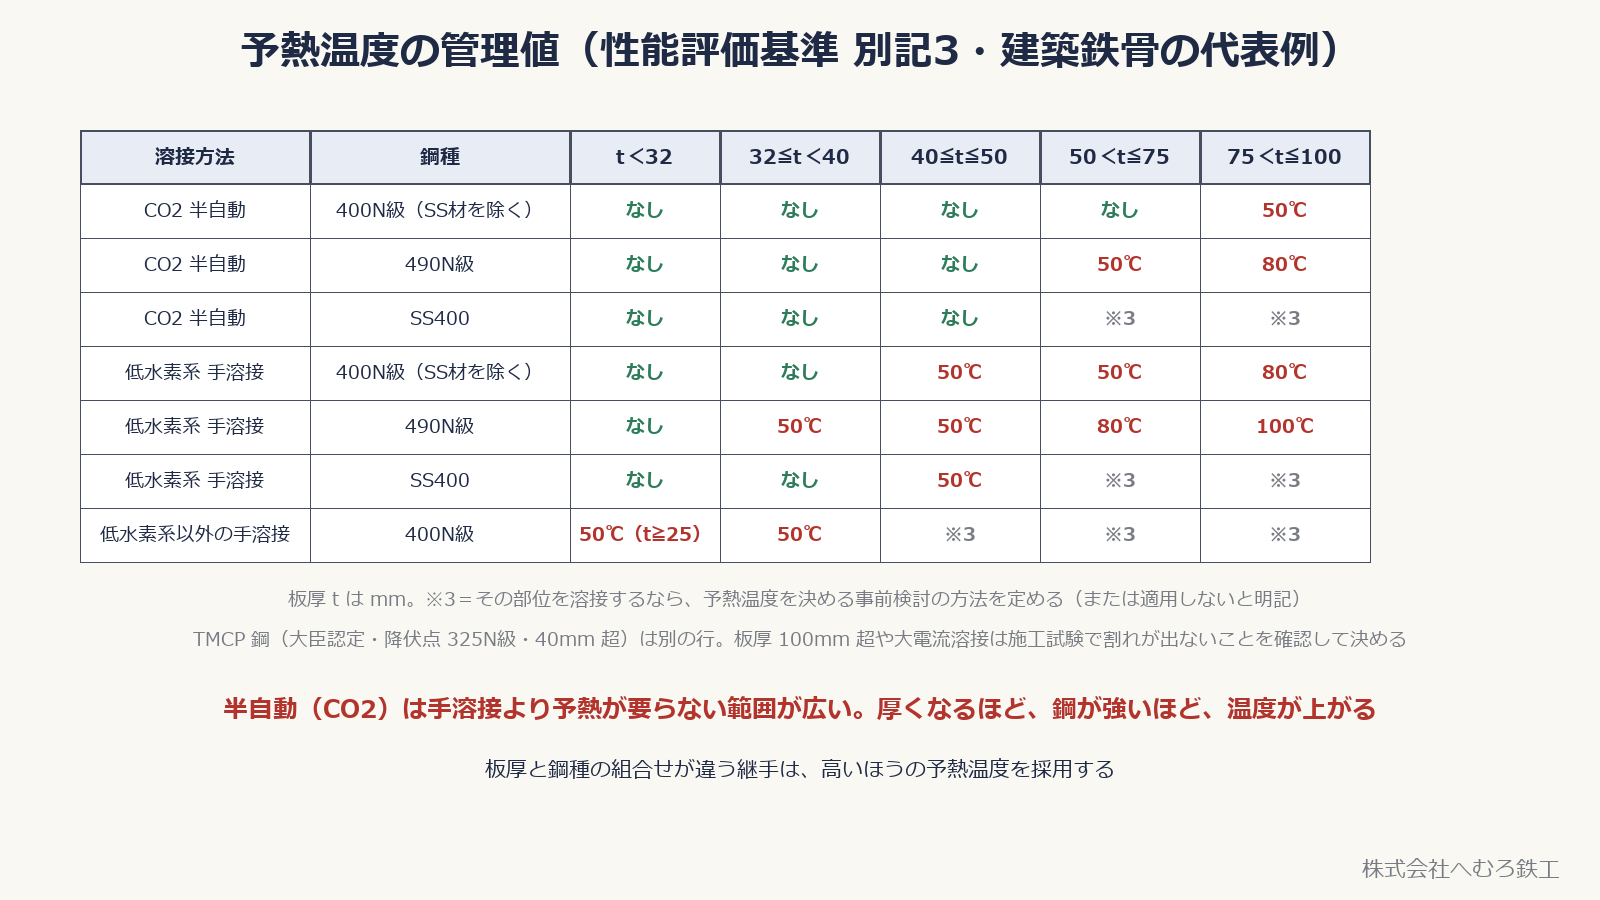
鉄骨製作工場の性能評価基準(Mグレード)の別記3では、溶接方法・鋼種・板厚の組合せで予熱温度が決まっています。建築鉄骨でよく使う部分を抜き出すと次のとおりです(板厚 t は mm)。
・CO2 半自動溶接、400N級(SS材を除く):t≦75 は予熱なし、75<t≦100 は 50℃
・CO2 半自動溶接、490N級:t≦50 は予熱なし、50<t≦75 は 50℃、75<t≦100 は 80℃
・低水素系の被覆アーク溶接(手溶接)、400N級:t<40 は予熱なし、40≦t≦75 は 50℃、75<t≦100 は 80℃
・低水素系の被覆アーク溶接、490N級:t<32 は予熱なし、32≦t≦50 は 50℃、50<t≦75 は 80℃、75<t≦100 は 100℃
・SS400:半自動は t≦50 まで予熱なし、手溶接は t<40 まで予熱なし。それ以上の厚さは、溶接するなら予熱温度を決める事前検討の方法を定める(または「適用しない」と明記)
・低水素系以外の手溶接:400N級で t<32 でも 50℃(t≧25 に適用)。490N級は事前検討が要る
👉 半自動(CO2)は手溶接より予熱が要らない範囲が広いのは、ワイヤに含まれる水素が少ないからです。建築鉄骨の工場溶接が半自動中心なのは、この点でも合理的です。
TMCP 鋼(大臣認定・降伏点 325N級、40mm 超)は別の行があり、板厚 100mm 超や大電流溶接は施工試験で割れが出ないことを確認して予熱条件を決めます。板厚と鋼種の組合せが違う継手は、高いほうの温度を採用します。
■気温・結露・拘束の決まり
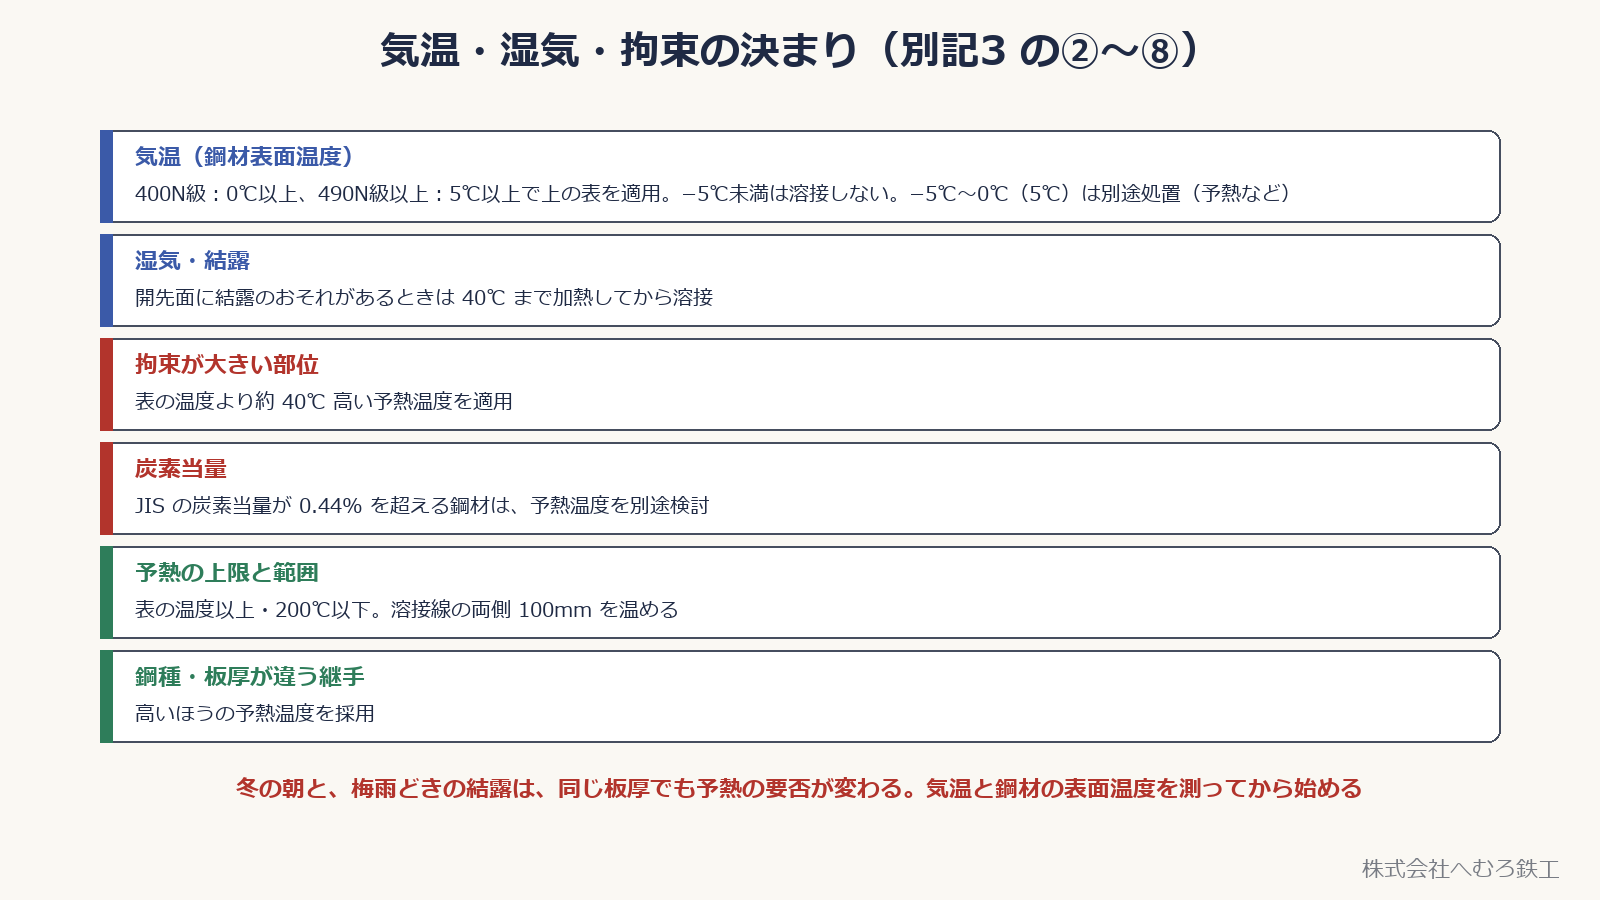
表の温度は「普通の条件」での値です。別記3には、次の補正が付いています。
・気温(鋼材の表面温度):表は 400N級で 0℃以上、490N級以上の高張力鋼で 5℃以上のときに適用。−5℃未満では溶接しない。−5℃以上 0℃(490N級は 5℃)以下のときは、別途の処置(予熱など)をとる。
・湿気・結露:開先面に結露のおそれがあるときは 40℃まで加熱してから溶接する。
・拘束が大きい部位:表の温度より約 40℃ 高い予熱温度を適用する(柱の継手や厚板の突合せなど、縮みを止められる継手)。
・炭素当量:鋼材の JIS の炭素当量が 0.44% を超える場合は、予熱温度を別途検討する。
・上限と範囲:予熱は表の温度以上・200℃以下。温める範囲は溶接線の両側 100mm。
👉 冬の朝、鋼材の表面は気温より冷えていることがあります。気温ではなく鋼材の表面温度を測って判断します。
■予熱のやり方:温める範囲と確認
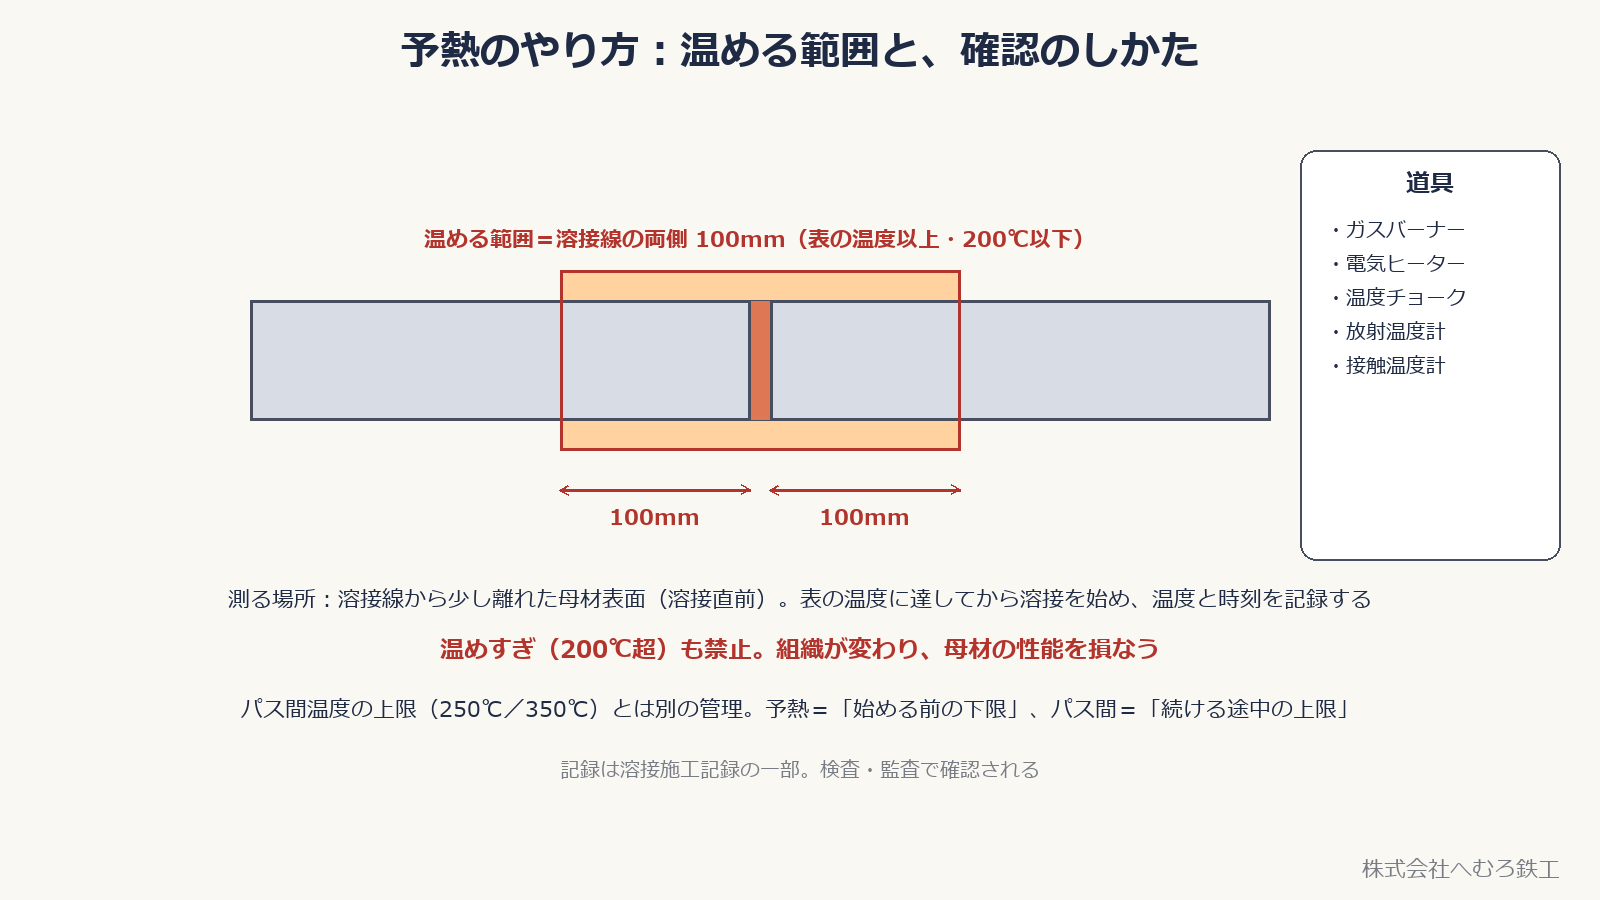
道具はガスバーナーや電気ヒーターで、溶接線の両側 100mm を、表の温度以上・200℃以下に温めます。温度は温度チョーク(決まった温度で溶けるクレヨン)、放射温度計、接触温度計で、溶接線から少し離れた母材の表面を測ります。
表の温度に達してから溶接を始め、温度と時刻を記録します。記録は溶接施工記録の一部で、検査や工場審査で確認されます。
温めすぎも禁止です。200℃を超えると母材の組織が変わり、性能を損なうおそれがあります。
👉 予熱とパス間温度は別の管理です。予熱は「始める前の下限」、パス間温度は「多層溶接を続ける途中の上限」(490N級で YGW11 なら 250℃、YGW18 なら 350℃)。両方を守ります。
■現場での判断の流れ
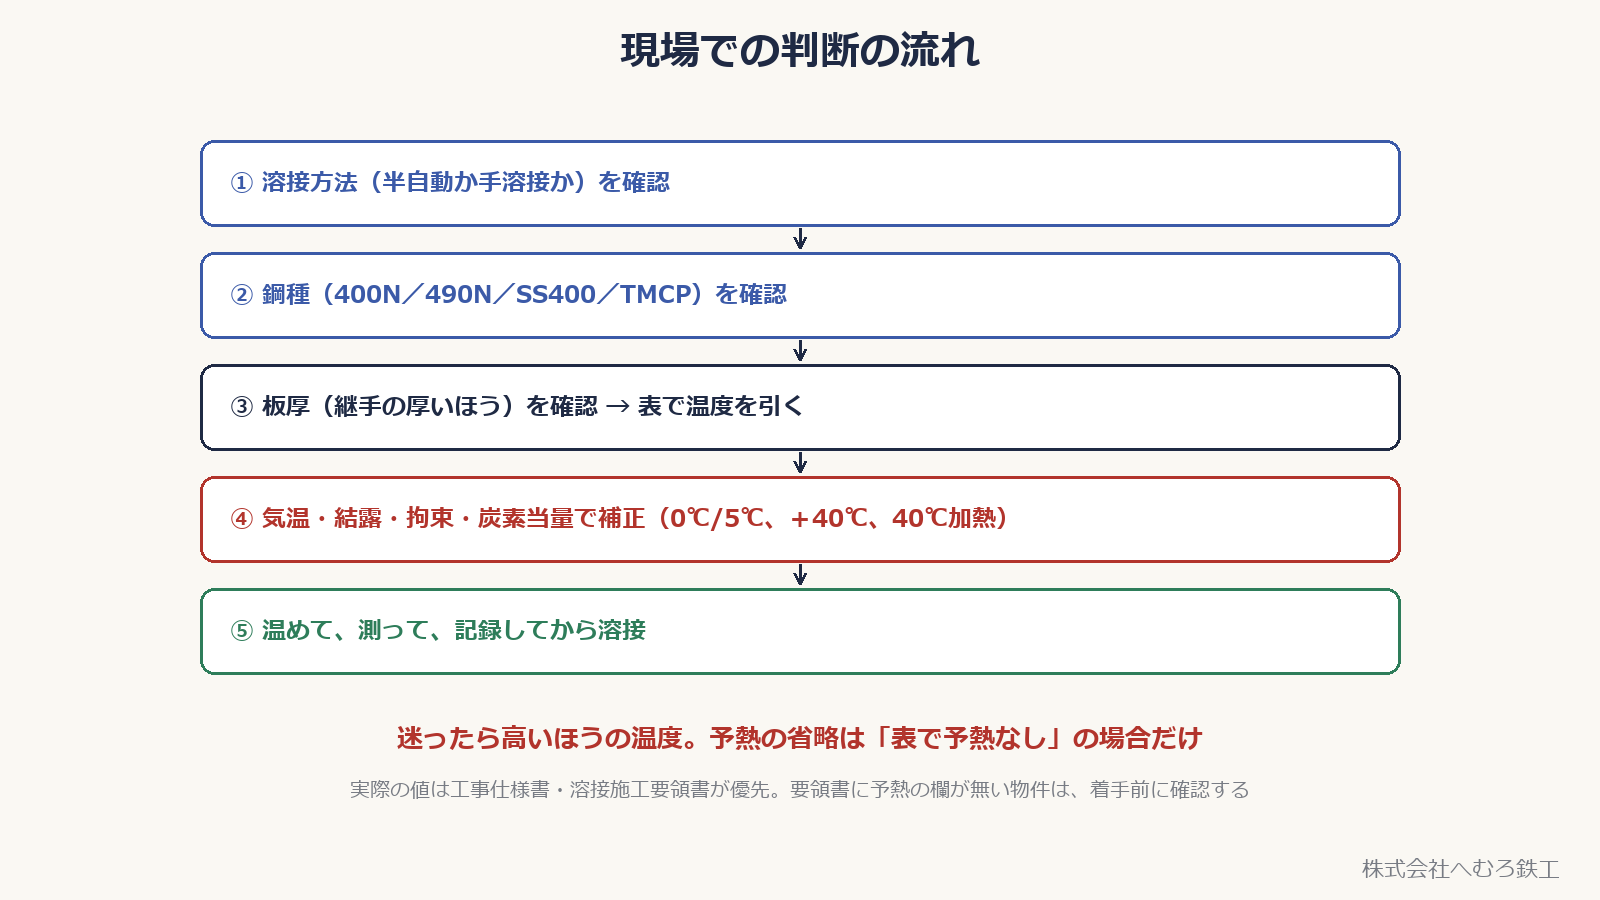
・① 溶接方法を確認する(半自動か、低水素系の手溶接か、それ以外か)。
・② 鋼種を確認する(400N級・490N級・SS400・TMCP 鋼)。
・③ 板厚を確認し(継手の厚いほう)、表で温度を引く。
・④ 気温・結露・拘束・炭素当量で補正する(0℃/5℃ の条件、結露なら 40℃、拘束が大きければ+約40℃)。
・⑤ 温めて、測って、記録してから溶接する。
👉 迷ったら高いほうの温度。予熱を省略できるのは、表で「予熱なし」となっている場合だけです。
実際の値は工事仕様書・溶接施工要領書が優先します。要領書に予熱の欄が無い物件は、着手前に確認します。
■まとめ
- 予熱の目的は低温割れの予防。水素・硬い組織・引張応力の3条件のうち、水素と硬化に効く
- 要否は 溶接方法 × 鋼種 × 板厚 の表で決まる(性能評価基準 別記3)
- CO2 半自動は 400N・490N級とも 50mm 以下なら予熱なし。手溶接は早くから予熱が要る
- 気温:400N級 0℃以上、490N級 5℃以上で表を適用。−5℃未満は溶接しない
- 結露のおそれがあれば 40℃まで加熱。拘束が大きければ約40℃高く。炭素当量 0.44% 超は別途検討
- 温める範囲は溶接線の両側 100mm、上限 200℃。測って記録する
- 予熱は始める前の下限、パス間温度は途中の上限。両方守る
- 物件では工事仕様書・溶接施工要領書が優先
■参考にした基準・資料
- 鉄骨製作工場の性能評価基準(Mグレード)別表第1・別記3「予熱管理」:溶接方法・鋼種・板厚ごとの予熱温度、気温・結露・拘束・炭素当量・上限と範囲の決まり
- 同 別記2「入熱・パス間温度」:パス間温度の上限(予熱との違いの説明に使用)
- 日本建築学会『建築工事標準仕様書・同解説 JASS 6 鉄骨工事』:予熱と低温割れの考え方
- 日本溶接協会 溶接情報センターの解説:低温割れの3条件(水素・硬化組織・応力)
■おわりに
数値は上の基準に基づいています。物件ごとの適用は、工事仕様書と溶接施工要領書が優先します。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 フルペネ溶接(完全溶込み溶接)とは?
👉 開先とは?角度・ルート間隔・ルート面と、JASS 6 の許容差
👉 隅肉溶接のサイズと脚長・のど厚
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
ピンバック: 溶接部の手直し(ガウジング→再溶接)の手順と記録【鉄骨ファブが解説】 – 株式会社へむろ鉄工
ピンバック: SS400・SM490・SN400・SN490 の違い|建築で SN 材を使う理由【鉄骨ファブが解説】 – 株式会社へむろ鉄工
ピンバック: 角形鋼管(コラム)BCR295・BCP325 の違い|ロール成形とプレス成形【鉄骨ファブが解説】 – 株式会社へむろ鉄工