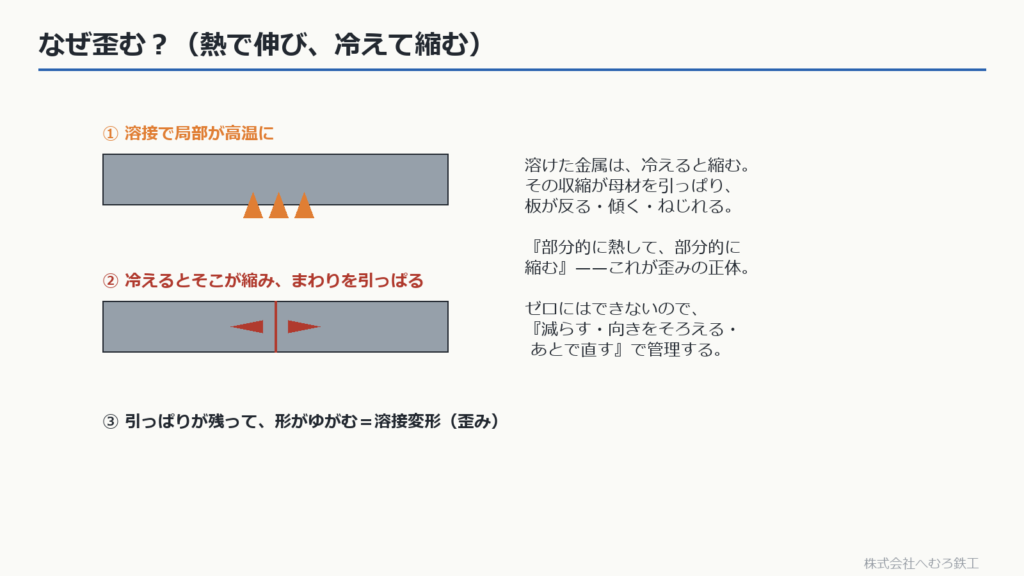
■結論:局部が熱で伸び、冷えて縮んで引っぱる
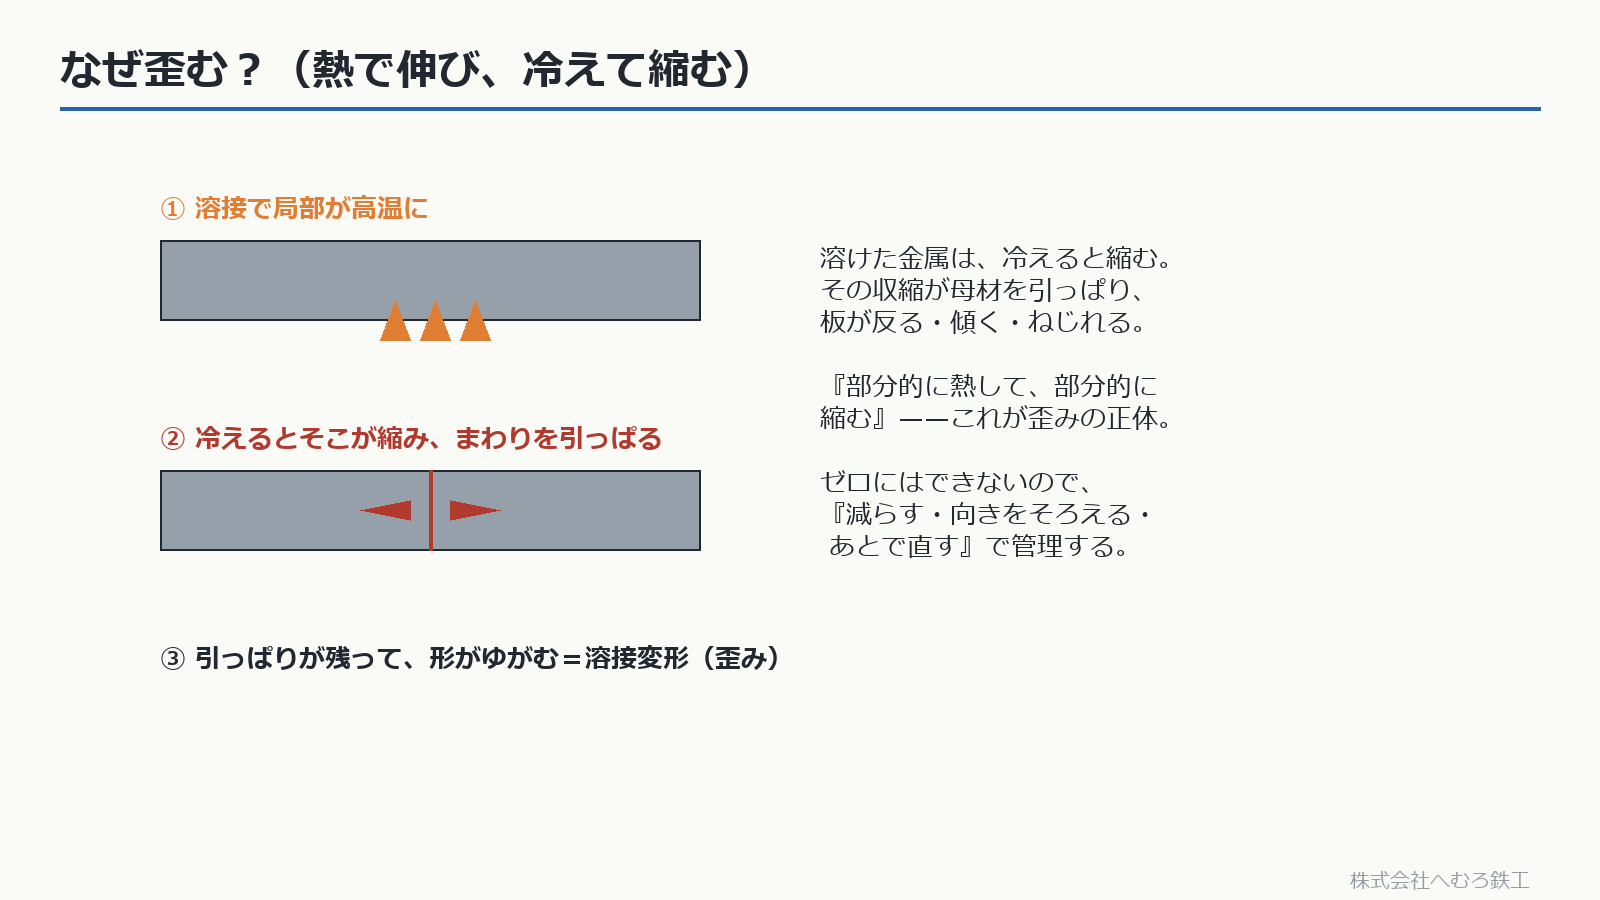
溶接の歪み(ひずみ)は、部分的に高温になって伸び、冷えるときに縮む——その収縮が母材を引っぱることで起きます。溶けた金属は冷えると縮み、その力で板が反ったり、傾いたり、ねじれたりします。
歪みはゼロにはできません。だから工場では、減らす・向きをそろえる・あとで直すという3つで管理します。
■歪みの種類
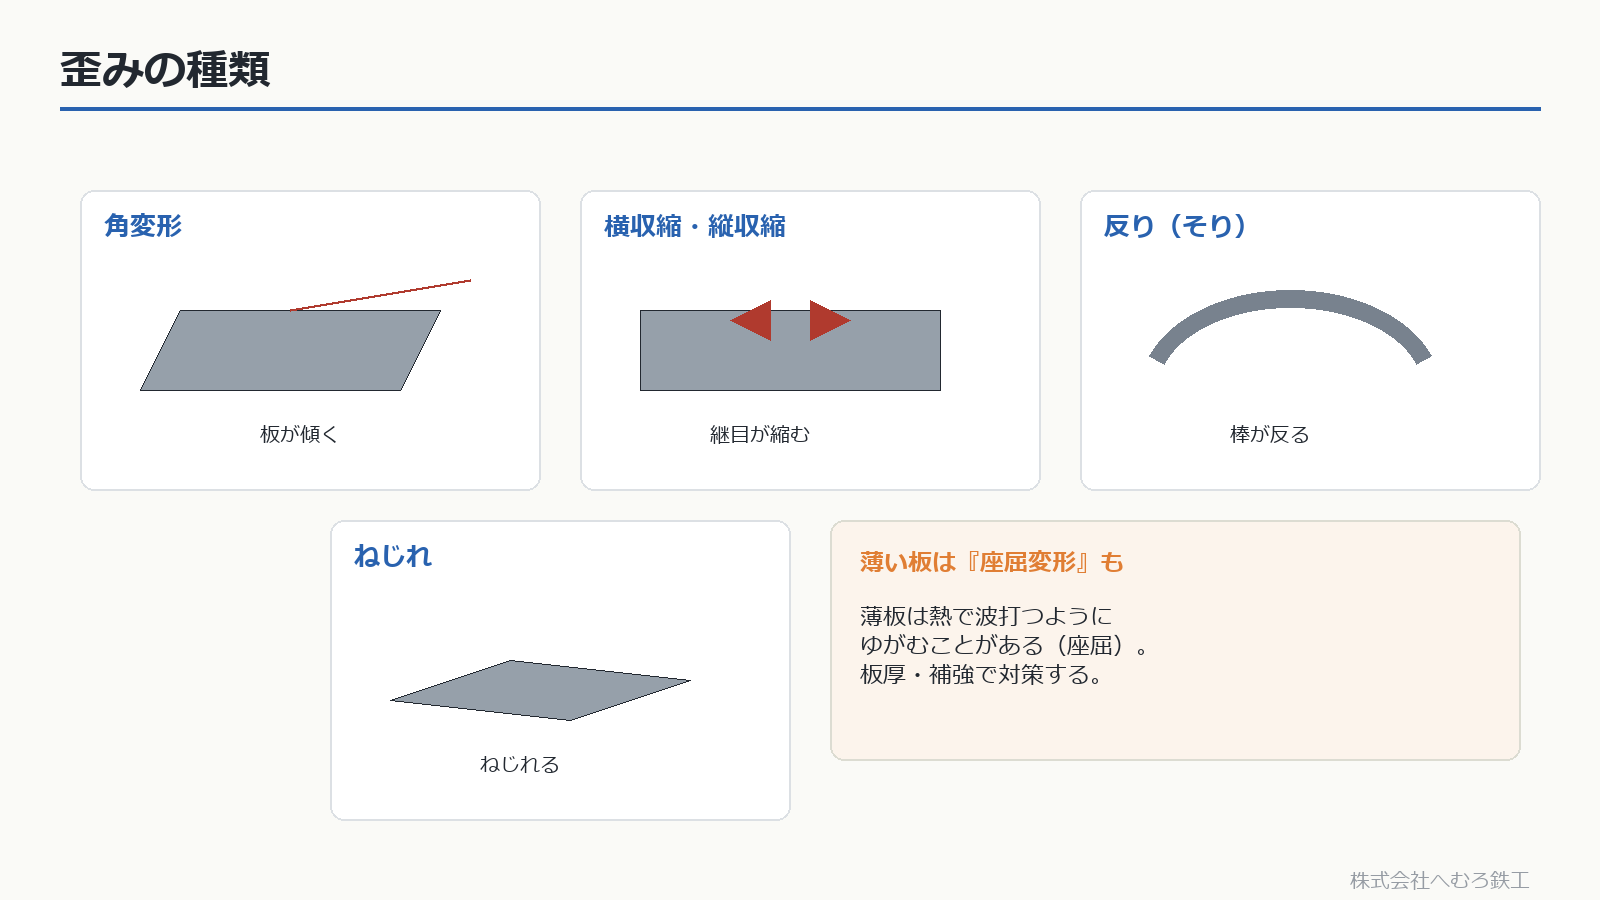
溶接の歪みには、いくつかの種類があります。
- 角変形:溶接した側が縮み、板が『く』の字に傾く
- 収縮(横・縦):継目の幅や長さが縮む
- 反り(そり):長い部材が弓なりに曲がる
- ねじれ:部材がねじれる
- 薄い板では座屈変形(波打つようなゆがみ)も起きる
■工場での対策(歪みを減らす)
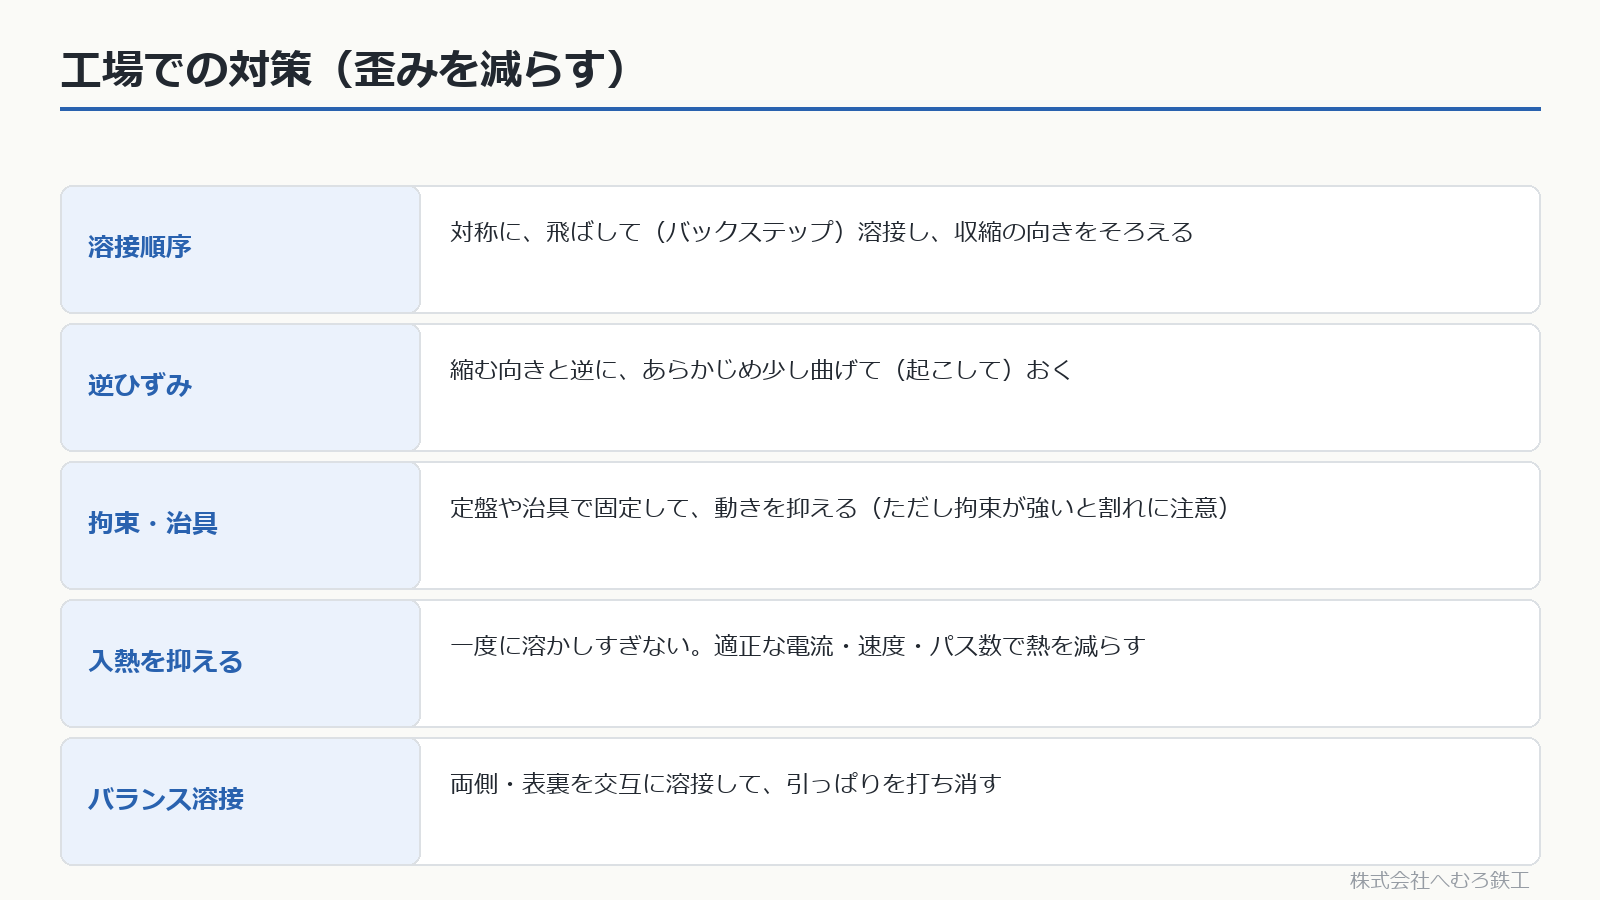
歪みは、溶接のやり方で減らせます。工場では次の手を組み合わせます。
- 溶接順序:対称な順序、間隔を空けて進める飛石法(スキップ)、全体の進行と逆向きに各区間を溶接する後退法(バックステップ)などを、部材と施工条件に応じて使い分ける
- 逆ひずみ:縮む向きと逆に、あらかじめ少し起こしておく
- 拘束・治具:定盤や治具で固定する(ただし拘束が強すぎると割れに注意)
- 入熱を抑える:一度に溶かしすぎない。適正な電流・速度・パス数にする
- バランス溶接:両側・表裏を交互に溶接して引っぱりを打ち消す
■溶接順序のイメージ(対称・バックステップ)
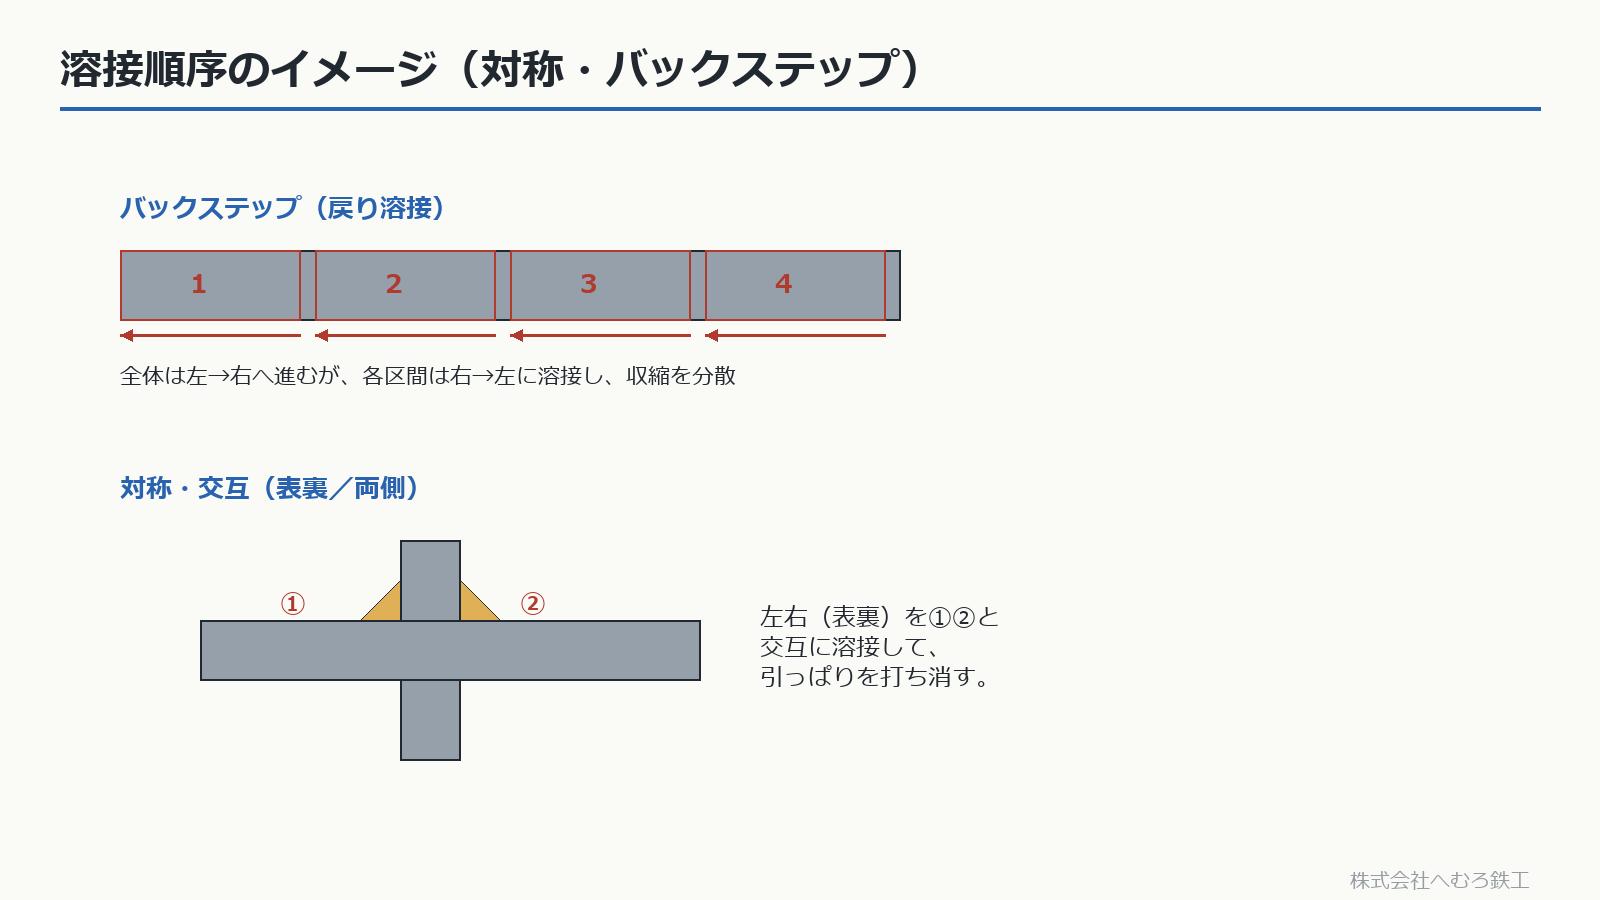
歪みを分散させる代表がバックステップ(戻り溶接)です。全体は左から右へ進めながら、各区間は逆向きに溶接して、収縮を1か所に集めません。
また、両側や表裏を交互に溶接すると、片側の引っぱりをもう片側で打ち消せます。順序を決めておくことが、歪みを抑える一番の近道です。
■あとで直す(矯正)
それでも残った歪みは、溶接後に直します(矯正)。
- 線状加熱:バーナーで線を引くように温め、冷えるときの収縮で反対に曲げる
- プレス・ジャッキ:力をかけて押し戻す
- 矯正は鋼を痛めない範囲で。温度の上げすぎ・急冷は避ける(材質が変わる)
- そもそも歪ませない段取り(順序・逆ひずみ)が一番。矯正は最後の手段
■まとめ:減らして・そろえて・直す
溶接の歪みはゼロにできません。だからこそ、なぜ歪むかを知り、溶接順序・逆ひずみ・拘束・入熱・バランス溶接で減らし、残ったら矯正で直す——この3つで鉄骨の精度を保ちます。
鉄骨の製作・溶接についてのご相談やお見積もりは、お問い合わせからお気軽にどうぞ。
参考にした基準:日本建築学会 建築工事標準仕様書 JASS 6 鉄骨工事/鉄骨工事技術指針/溶接施工要領書(WPS)の考え方。精度の許容差などは各基準・設計図書に従います。
この記事を書いた会社
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する