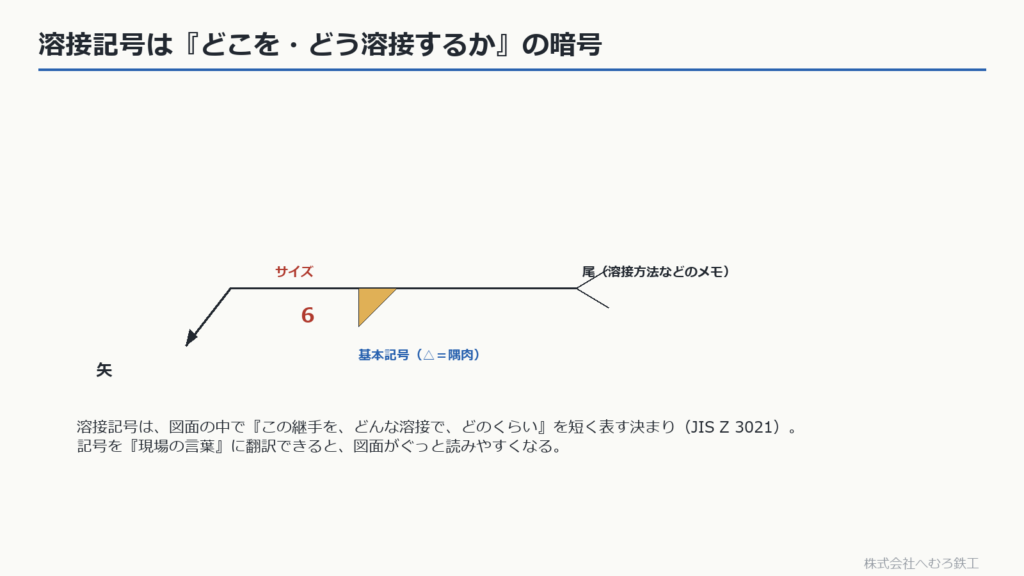
■結論:溶接記号は『どこを・どう溶接するか』の暗号
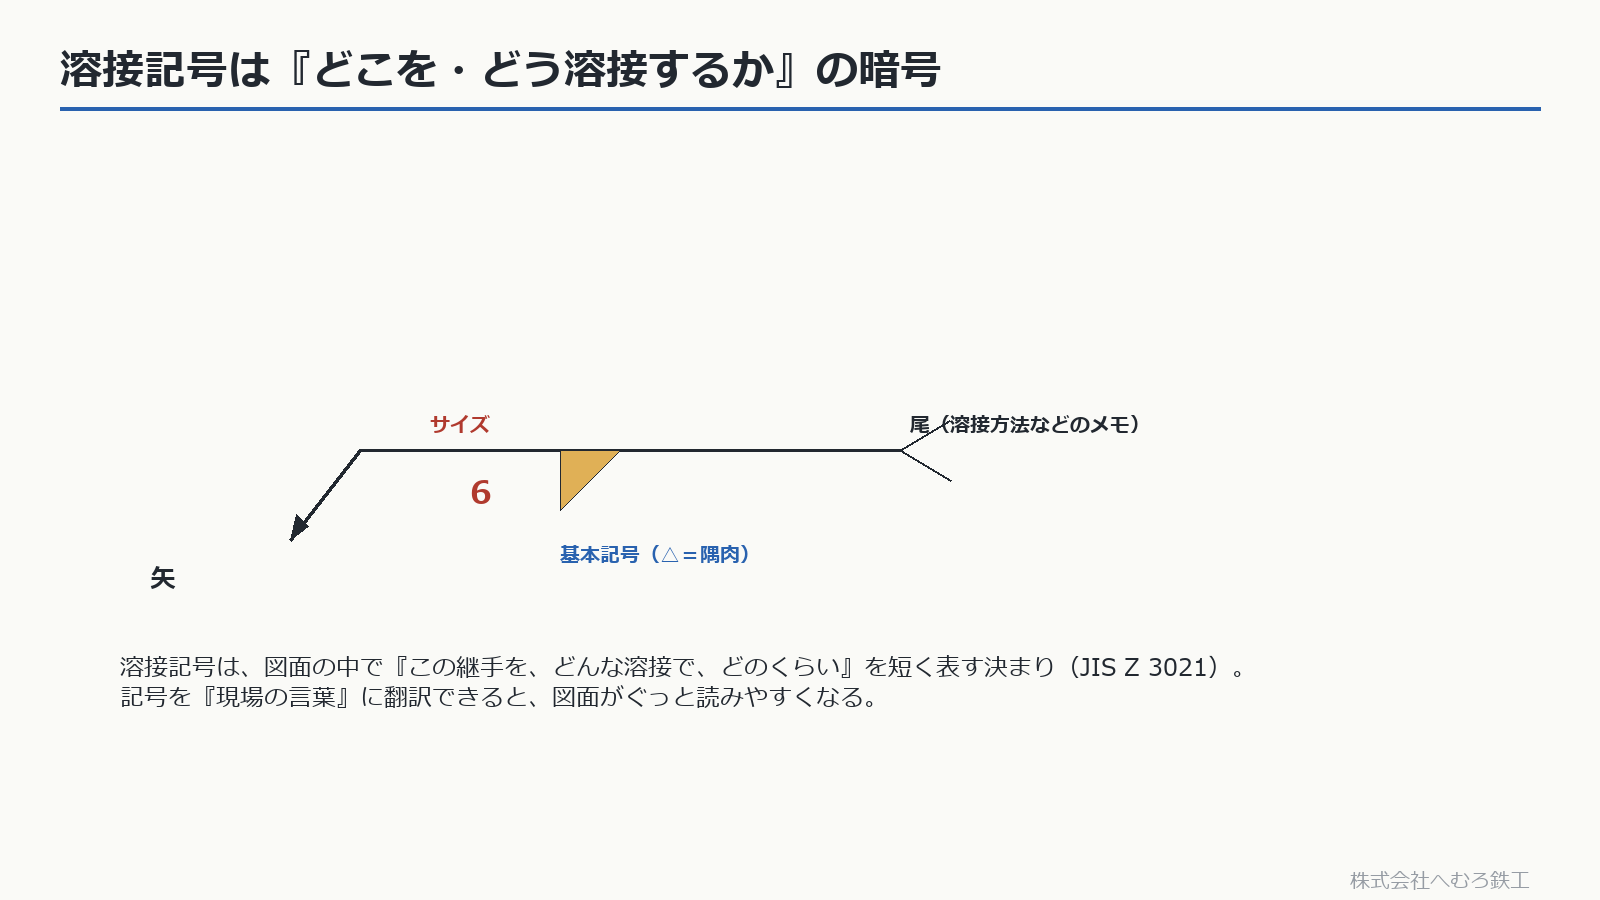
溶接記号は、図面の中で『この継手を、どんな溶接で、どのくらい』を短く表す決まりです(JIS Z 3021)。
- 記号が基線の下=矢の側を溶接、上=反対側を溶接(両側なら上下の両方に書く)
- △=隅肉溶接、V・レ・I・U=開先の形
- 記号の左=サイズ、右=長さ(断続溶接は長さ(ピッチ)。例:6△40(150))
- 矢と基線の付け根の○=全周溶接、旗=現場溶接
一見むずかしそうですが、基線・矢・尾と、いくつかの基本記号を覚えれば読めます。記号を『現場の言葉』に翻訳できると、図面がぐっと読みやすくなります。
■基線の『下』と『上』で溶接する側が変わる
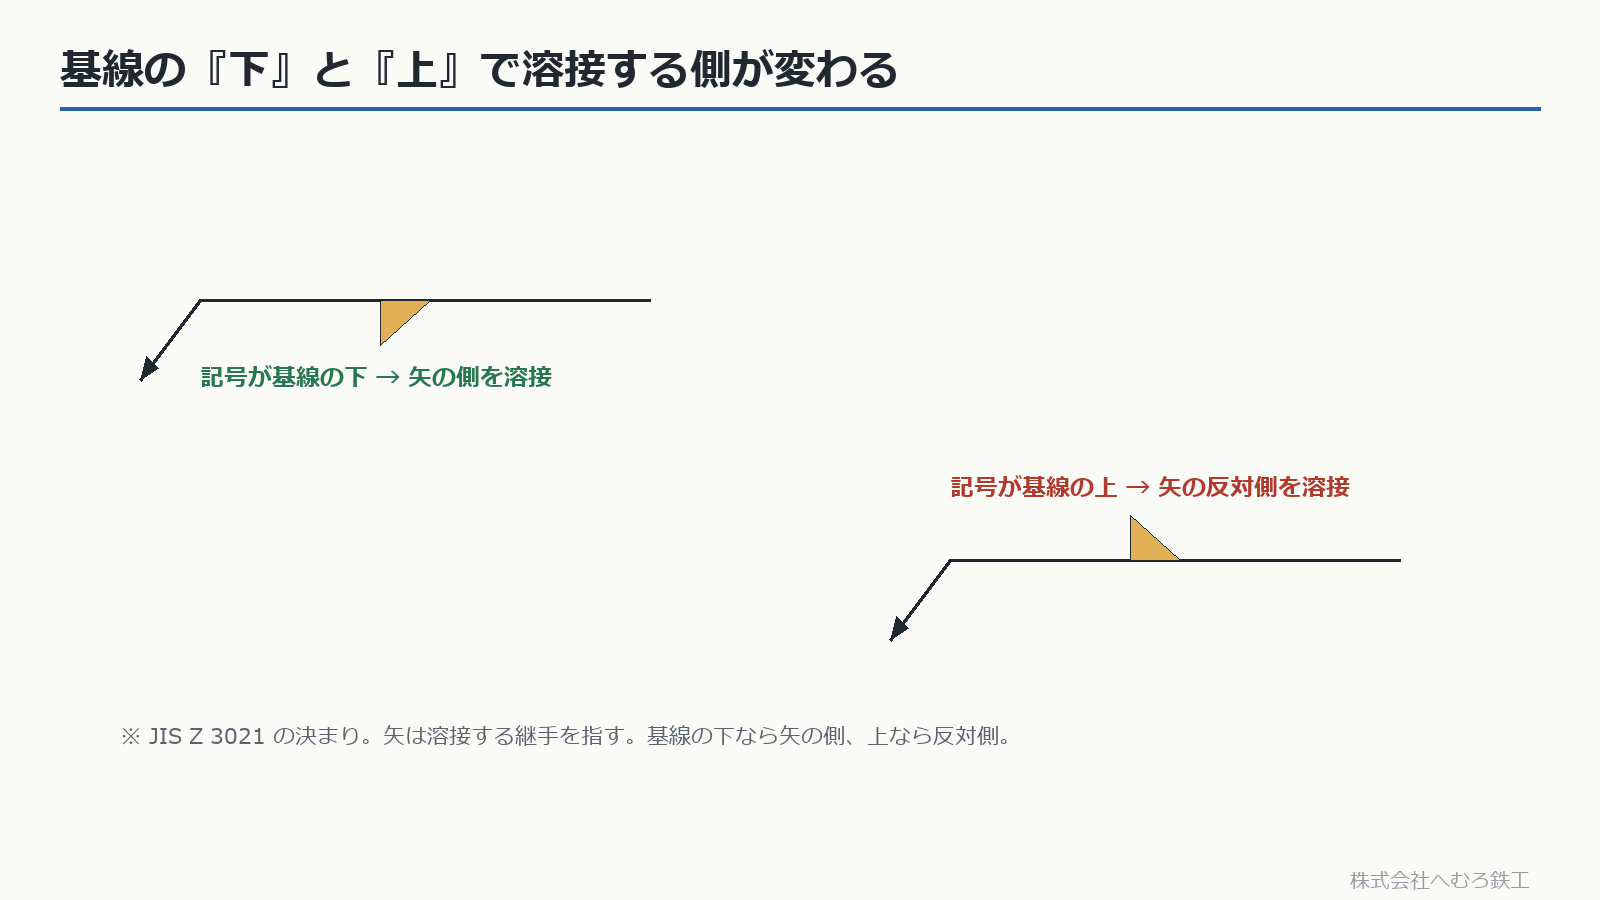
矢は、溶接する継手を指します。記号を基線のどちら側に書くかで、溶接する面が変わります。
これは JIS Z 3021 の決まりです。両側とも溶接するときは、上下の両方に記号を書きます。
- 記号が基線の下 → 矢の側を溶接
- 記号が基線の上 → 矢の反対側を溶接
■基本記号(形で覚える)
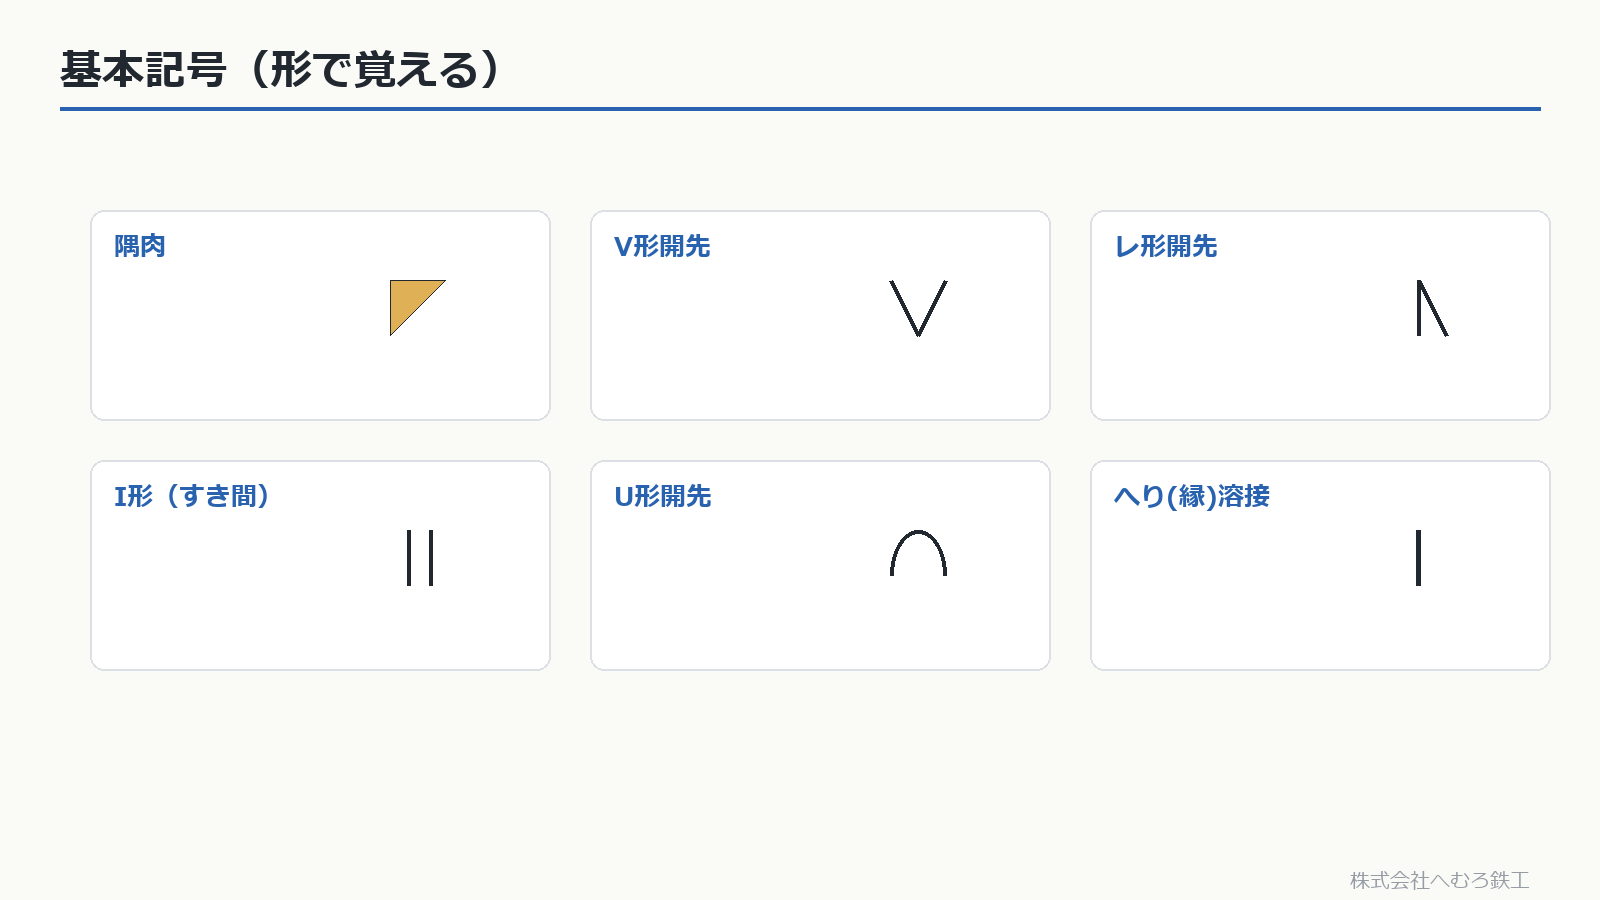
溶接の種類は、形の分かる基本記号で表します。
- △=隅肉溶接
- V・レ・I・U など=開先の形(V形・レ形・I形・U形)
- 縁(へり)溶接など、ほかにも記号がある
■溶接記号 一覧表(1)基本記号 ― JIS Z 3021 の主な記号
溶接記号の一覧を、鉄骨工場で見る順に表にしました。記号の形そのものは上の図(基本記号は形で覚える)を見てください。名称の「形開先溶接」は、板の縁をその形に削ってから突き合わせる溶接です。
| 記号・名称 | 形の覚え方 | 鉄骨で使う場面 |
|---|---|---|
| I 形開先溶接 | 平行な縦線 2 本(‖) | 薄い板の突合せ。開先を取らず、すき間だけで溶かす |
| V 形開先溶接 | V の字 | 中厚板を片側から溶かす突合せ |
| レ 形開先溶接 | V の片側を垂直にした形(レの字) | 建築鉄骨の開先溶接の中では最も多い。柱梁接合の梁フランジや柱継手など、裏当て金付きの完全溶込み溶接(JASS 6 付則の開先標準〈JSSC 溶接開先標準〉では、CO₂ 半自動の裏当て金付きレ形は開先角度 35°・ルート間隔 7mm) |
| U 形開先溶接 | 底が丸い U の字 | 厚板。溶接量を減らしたいとき。鉄骨では少ない |
| J 形開先溶接 | U の片側を垂直にした形 | 厚板の片側開先。鉄骨では少ない |
| X 形・K 形・H 形(組合せ) | V・レ・U を基線の上下に対称に書く(JIS では両面 V 形・両面レ形・両面 U 形と呼ぶ。J を上下に書くときも同じ要領) | 厚板を両側から溶かすとき。X=V の両面、K=レ の両面、H=U の両面(X・K・H は JASS 6 の開先標準での呼び方) |
| すみ肉溶接(隅肉溶接) | 直角二等辺三角形(△。縦線を左にして描く) | スチフナ・ガセットプレート・組立溶接など。鉄骨で最も使う。左の数字は脚長(JASS 6 でいう隅肉のサイズに相当)。のど厚で指定するときは数字の前に a を付ける(例:a5) |
| V 形フレア・レ 形フレア溶接 | 外に反った V・レ | V 形フレア=丸鋼や角形鋼管の角(R 部)どうしのように、曲面と曲面が向かい合う継手。レ 形フレア=角形鋼管の角 R と平板のように、曲面と平面でできる継手。どちらも記号の左に溶接深さを必ず書く |
| プラグ溶接・スロット溶接 | 長方形(ロ) | 重ねた板の孔・長孔を埋めて留める。鉄骨では少ない |
| スポット溶接(プロジェクション溶接も同じ記号) | 丸(○) | 重ねた薄板を電極で挟み、点状に抵抗溶接する(鉄骨工場でいう「点付け=仮付け」とは別物)。プロジェクション溶接は矢で突起のある板を指し、方法を尾に書く。建築鉄骨ではほぼ使わない |
| シーム溶接 | 丸に横線 2 本 | 重ねた薄板をローラ電極で連続的に抵抗溶接し、線状の継目を作る(気密が要るタンクなど)。建築鉄骨ではほぼ使わない |
| 肉盛溶接 | 半円を 2 つ並べた形 | 摩耗した面の盛り直し・補修 |
そのほかに、へり溶接・スタッド溶接などの記号があります。実際の図面では、記号の細部は図面ごとの凡例が優先です。
■寸法の書き方(サイズは左・長さは右)
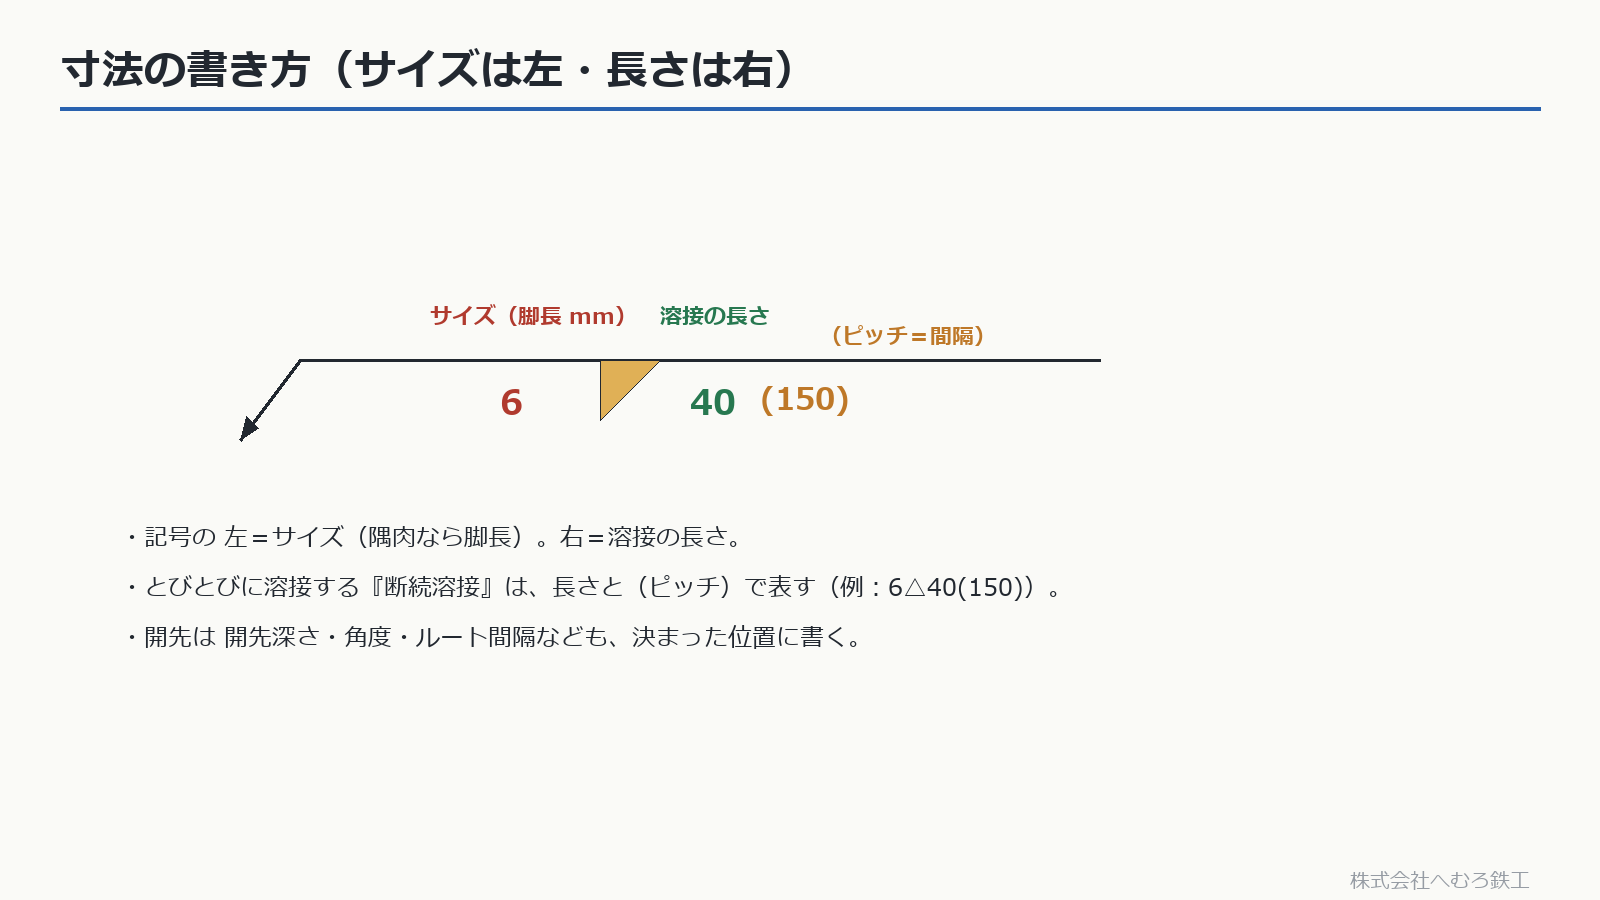
記号のまわりの数字にも、決まった位置があります。
- 記号の左=サイズ(隅肉なら脚長 mm、開先なら深さなど)
- 記号の右=溶接の長さ。とびとびに溶接する断続溶接は、長さと(ピッチ=間隔)で表す(例:6△40(150))
- 開先は、角度・ルート間隔なども、決まった位置に書く
■補助記号(全周・現場・仕上げ)
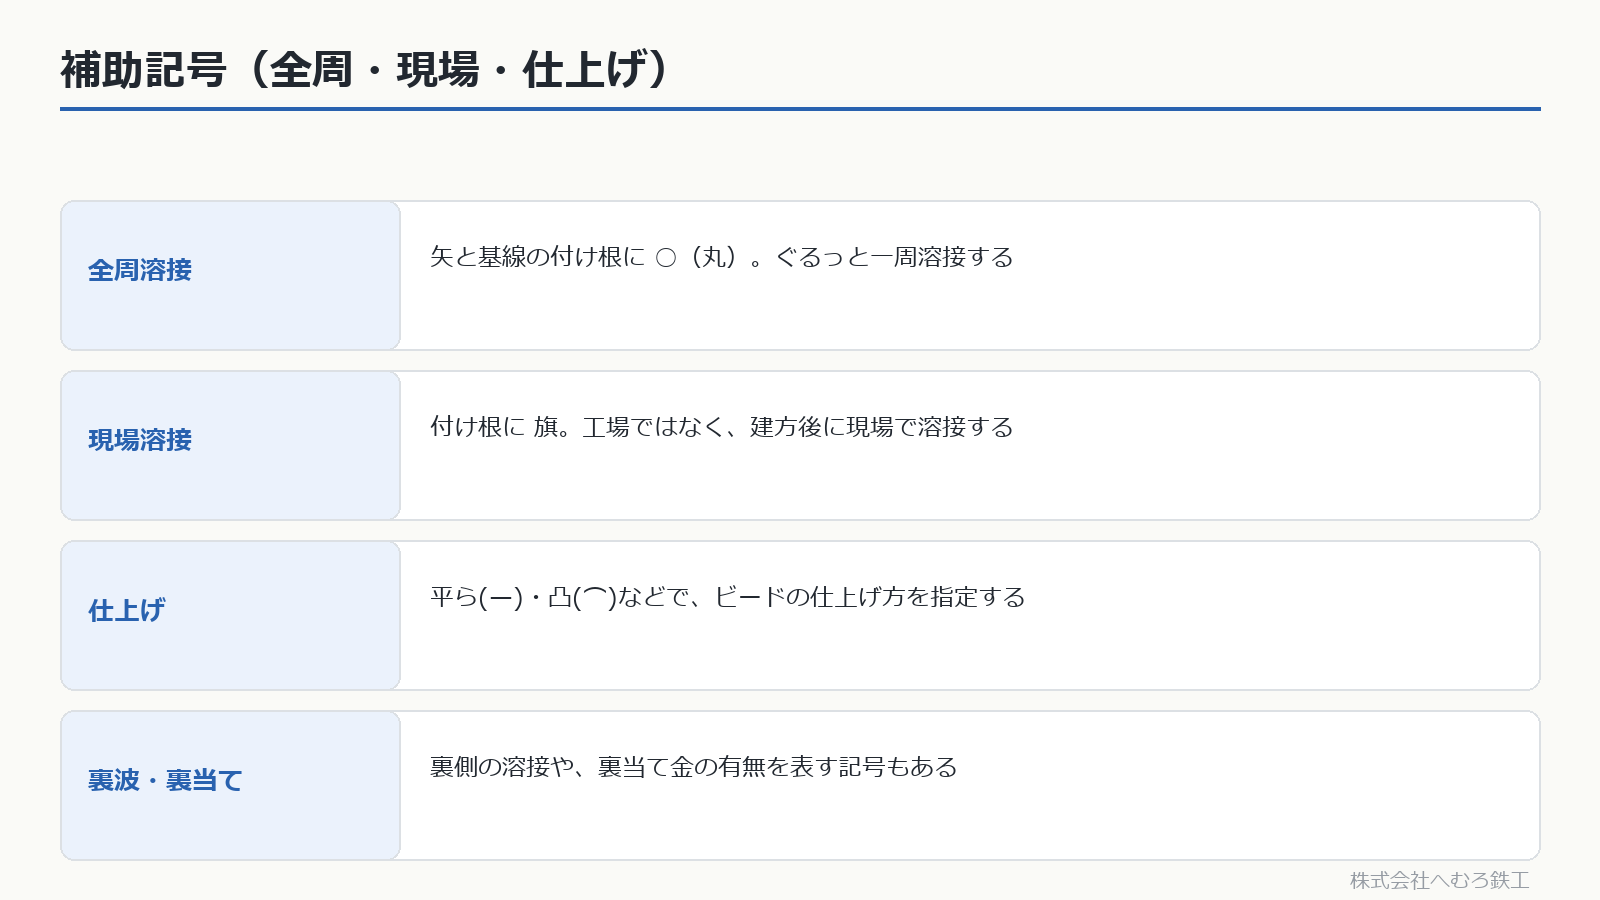
溶接の範囲や仕上げは、補助記号で表します。
- 全周溶接:矢と基線の付け根に○(丸)。ぐるっと一周溶接する
- 現場溶接:付け根に旗。工場ではなく、建方後に現場で溶接する
- 仕上げ:平ら・凸などで、ビードの仕上げ方を指定する
- 裏波・裏当て金の有無を表す記号もある
■溶接記号 一覧表(2)補助記号と尾の記載
溶接の範囲・仕上げ・検査は、基本記号に添える補助記号と、基線の端の尾で表します。
| 記号・名称 | 書く位置 | 意味 |
|---|---|---|
| 全周溶接 ○ | 矢と基線の付け根 | 継手をぐるっと一周溶接する |
| 現場溶接 旗 | 矢と基線の付け根 | 工場でなく、建方後に現場で溶接する(現場溶接の記号が付く部位は、工場では溶接しない) |
| 表面形状 平ら(―)・凸形(⌒)・凹形(⌣)・滑らかな止端仕上げ | 基本記号の外側(基線から遠い側)に近接して | ビード表面の仕上がりの形(平ら/凸/凹/止端をなめらかに)。削って仕上げるかどうかは、次の仕上げ方法の文字で指定する |
| 仕上げ方法 C・G・M・P | 表面形状の記号のそば | C=チッピング、G=グラインダ、M=切削、P=研磨 |
| 裏当て M・MR(四角の枠で囲む) | 基線をはさんで基本記号の反対側 | M=裏当て材を取り外さない(残す)、MR=取り外す。裏当て金の材質・寸法は尾や注記に書く。鉄骨の柱梁接合は裏当て金付きが基本 |
| 裏溶接・裏当て溶接・裏波溶接 半円 | 基線をはさんで基本記号の反対側 | 裏溶接=表側の開先溶接のあと裏側から溶接する(ふつうは裏はつりしてから。裏はつりの指示は尾や注記で書く)。裏当て溶接=表側を溶接する前に裏側に先に置く溶接。裏波溶接=裏当て金なしの片側溶接で、裏側まで溶け込ませて裏波を出す |
| 尾(基線の矢と反対側の端に付ける開いた三角。WPS などの文書を指すときは閉じた三角) | 基線の矢と反対側の端(ふつうは右端) | 溶接方法・溶接材料・品質等級・姿勢・特記事項を「/」で区切って書く。溶接方法は ISO 4063 の番号で書くのが一般的(例:111=被覆アーク溶接、121=サブマージアーク溶接、135=マグ溶接〈ソリッドワイヤ〉、136=マグ溶接〈フラックス入りワイヤ〉。鉄骨の CO₂ 半自動はワイヤの種類で 135 か 136)。非破壊試験(UT=超音波探傷、RT=放射線透過、MT=磁粉探傷、PT=浸透探傷)は尾に書くか、基線を追加して書く。何も無ければ尾は付けない |
読む順番は、①基線の上下(どちら側を溶接するか)→ ②基本記号(溶接の種類)→ ③左右の数字(サイズと長さ)→ ④補助記号と尾(範囲・仕上げ・検査)。この順で見れば、どんな記号も現場の言葉に直せます。
■まとめ:記号を現場語に翻訳する
溶接記号は、基線・矢・尾を見つけ、基線の下=矢の側/上=反対側で溶接面を読み、左=サイズ・右=長さ、○=全周・旗=現場と押さえれば読めます。『6△40(150)・現場・全周』が読めれば、図面が現場の段取りに変わります。
鉄骨の製作・溶接についてのご相談やお見積もりは、お問い合わせからお気軽にどうぞ。
参考にした基準:JIS Z 3021(溶接記号)/日本建築学会 JASS 6 鉄骨工事の考え方。記号の細部は図面ごとの凡例と JIS に従います。
- 鉄骨を発注・設計する方へ:当社は国土交通大臣認定Mグレード(400N・490N級、板厚40mm以下)の鉄骨製作工場です。→ Mグレード認定工場の認定範囲と品質確認の流れ / 鉄骨製作・製作分担のご相談
- 図面の相談・見積:図面(PDF・DXF)をお送りいただければ、図面・数量・希望工程を確認のうえ、まず対応可否をご回答いたします。→ 図面を送って相談する
- 溶接・鉄骨の仕事を探している方へ:未経験の方も先輩と二人一組で、開先・仮付け・本溶接の順に覚えられます(本社工場勤務・日勤)。→ 溶接工・鍛冶工・鉄骨CADオペレーター募集(茨城県小美玉市)
■よくある質問
溶接記号を基線の下に書くときと上に書くときの違いは?
JIS Z 3021の決まりにより、記号が基線の下なら「矢の側」を溶接し、基線の上なら「矢の反対側」を溶接します。両側とも溶接するときは、基線の上下の両方に記号を書きます。
溶接記号の左右の数字は何を表しますか?
記号の左の数字はサイズ(隅肉なら脚長mm、開先なら深さなど)、右の数字は溶接の長さを表します。断続溶接は長さと(ピッチ=間隔)で表します(例:6△40(150))。
矢と基線の付け根にある丸(○)や旗の記号の意味は?
矢と基線の付け根の○(丸)は継手をぐるっと一周溶接する「全周溶接」、旗は工場ではなく建方後に現場で溶接する「現場溶接」を表します。
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する