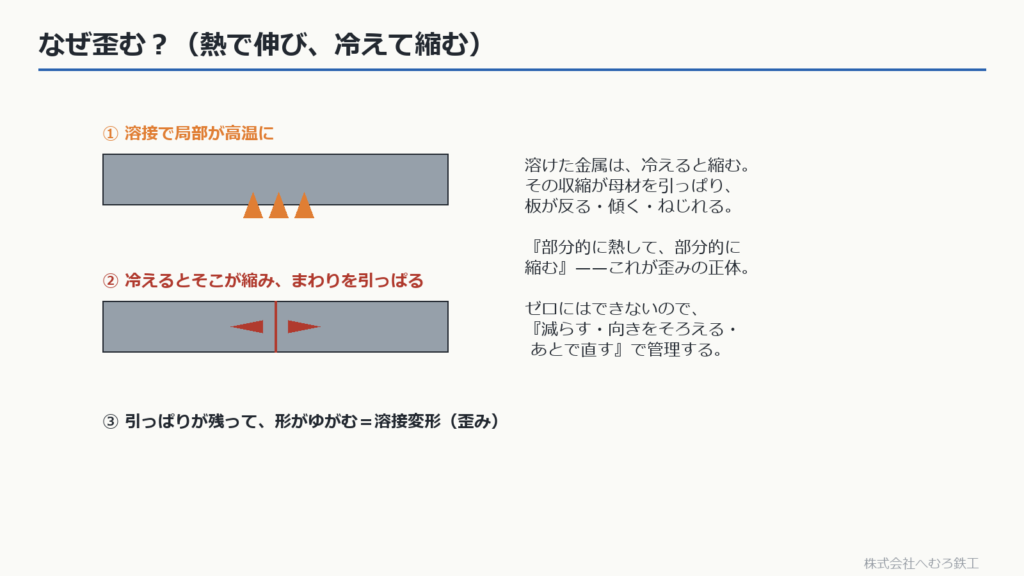
溶接の歪みはなぜ出る?角変形・縦収縮・ねじれと工場の対策【鉄骨ファブが解説】
溶接で縮みや角変形が生じる理由と対策を解説。対称な溶接順序、スキップとバックステップの違い、拘束や逆ひずみ、矯正後の測定を紹介します。
溶接の歪みはなぜ出る?角変形・縦収縮・ねじれと工場の対策【鉄骨ファブが解説】 続きを読む »
建築鉄骨の溶接(CO2半自動溶接、フルペネ溶接、隅肉溶接、開先・ルート間隔、裏当て金、エンドタブ、溶接記号、入熱・パス間温度、YGW11・YGW18、溶接技能者資格)をMグレード鉄骨製作工場が図解する技術コラム。
溶接で縮みや角変形が生じる理由と対策を解説。対称な溶接順序、スキップとバックステップの違い、拘束や逆ひずみ、矯正後の測定を紹介します。
溶接の歪みはなぜ出る?角変形・縦収縮・ねじれと工場の対策【鉄骨ファブが解説】 続きを読む »
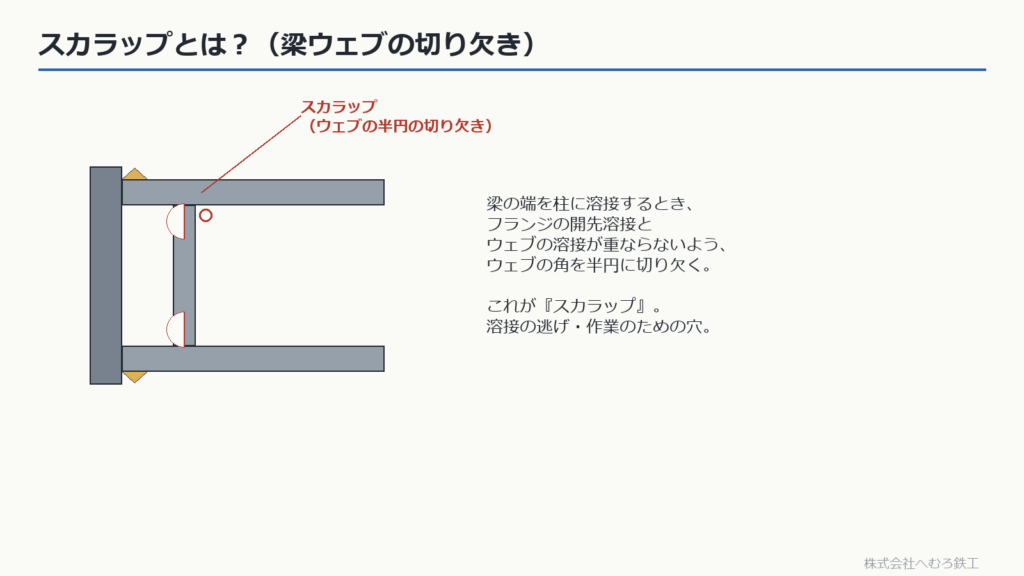
鉄骨の梁端にある半円の切り欠き「スカラップ」の役割と、阪神・淡路大震災後に普及した改良型(複合円形)スカラップ・ノンスカラップ工法の違いを図解。裏当て金の取合いや工場製作での注意点を解説します。
スカラップとノンスカラップ工法|地震で分かったこと【鉄骨ファブが解説】 続きを読む »
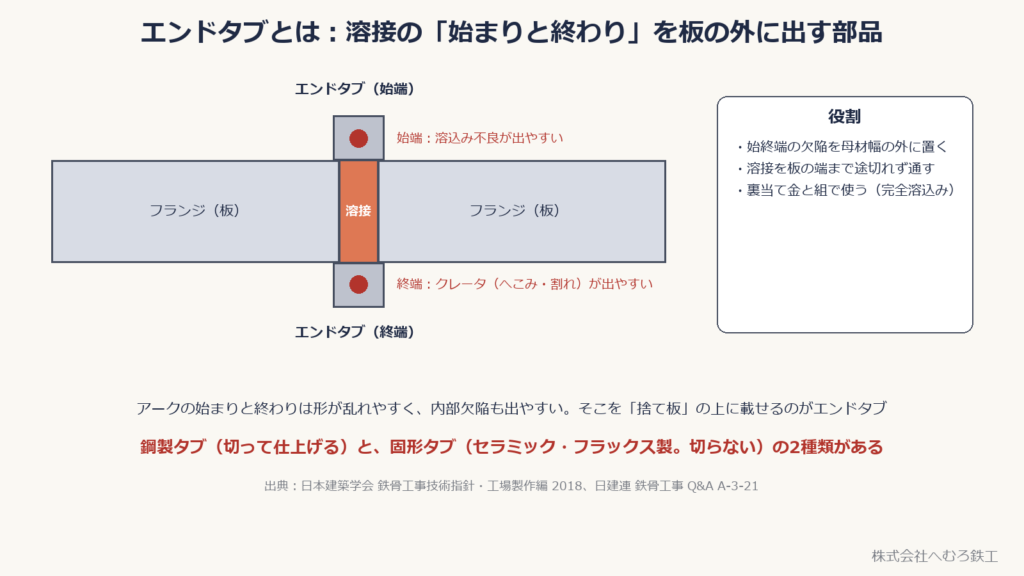
突合せ溶接の始端・終端に付ける「エンドタブ」の役割を図解。鋼製タブと固形(フラックス)タブの特徴・使い分け、溶接後の切除要否やグラインダー仕上げなど、鉄骨工場の施工・検査手順を解説します。
エンドタブとは?鋼製タブと固形タブ、切除の要否【鉄骨ファブが解説】 続きを読む »
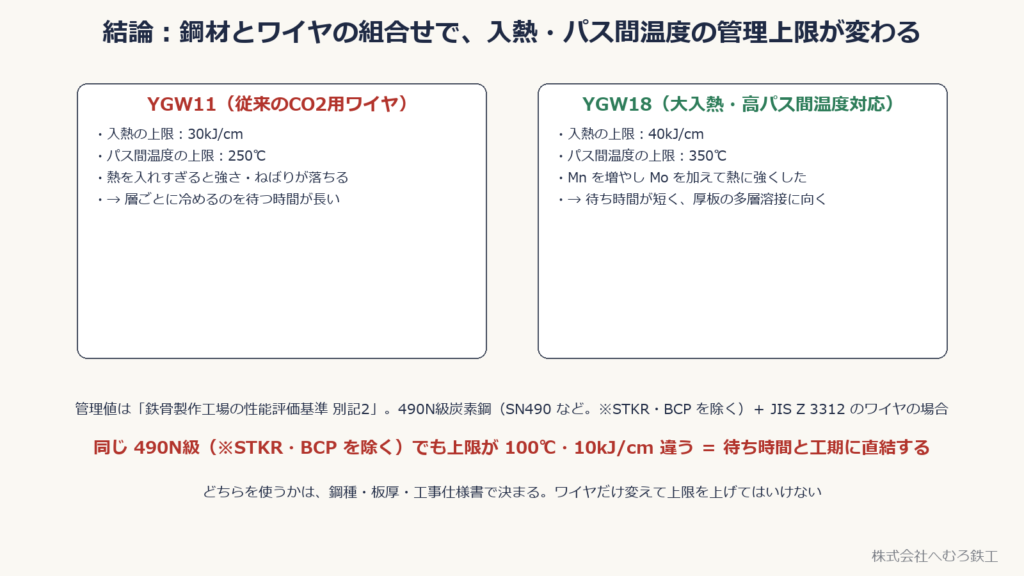
建築鉄骨の半自動溶接で使うソリッドワイヤ YGW11 と YGW18 の違いを解説。入熱・パス間温度の管理上限は鋼材とワイヤの組合せで決まり、490N級炭素鋼(STKR・BCP を除く)では YGW11 が 30kJ/cm・250℃、YGW18 が 40kJ/cm・350℃。その理由、JIS Z 3312 の種類、性能評価基準 別記2 の管理値の表、現場での選び方を図でまとめます。
溶接ワイヤ YGW11 と YGW18 の違い|入熱・パス間温度の上限が変わる理由【鉄骨ファブが解説】 続きを読む »
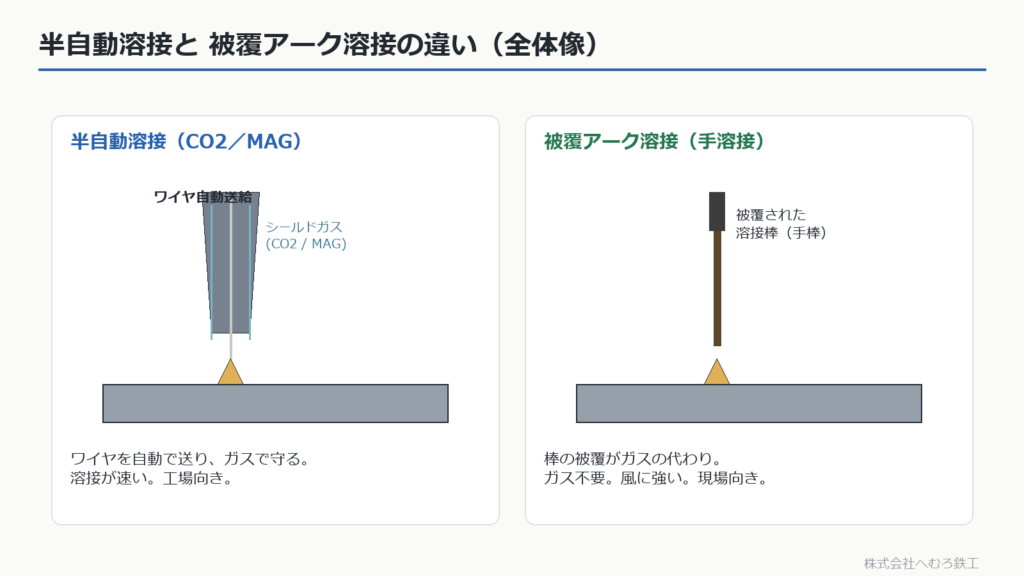
半自動溶接と被覆アーク溶接を、材料の送給と溶融金属の保護方法で比較。CO2とMAGの関係、ワイヤと指定ガス、防風対策、工場・現場での使い分けを解説します。
半自動溶接(CO2/MAG)と被覆アーク溶接の違い|鉄骨工場での使い分け【鉄骨ファブが解説】 続きを読む »
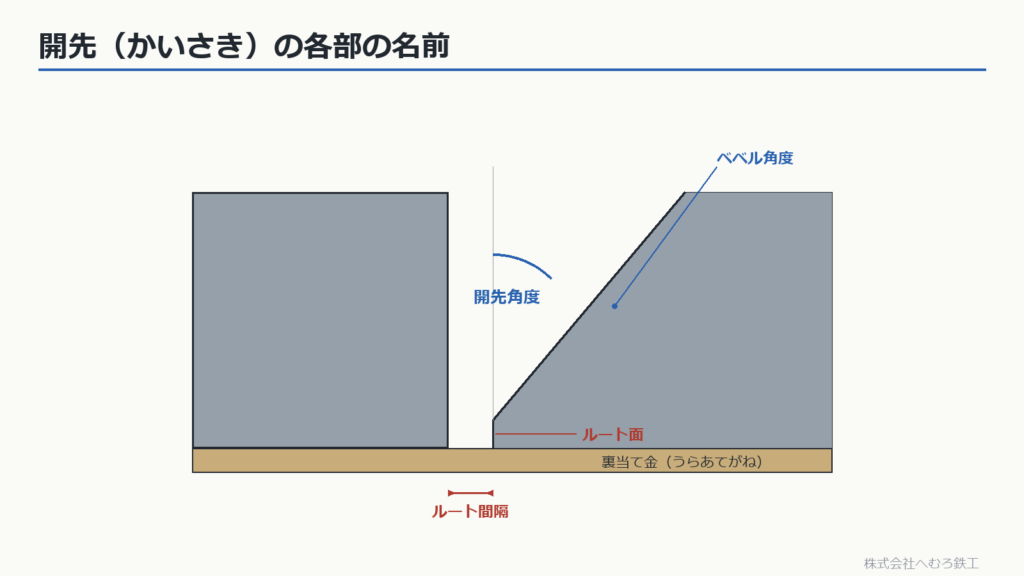
開先(かいさき)とは、溶接する板の合わせ目に設ける溝のこと。開先角度・ルート間隔(ルートギャップ)・ルート面(ルートフェイス)の意味、V形・レ形・X形などの種類、JSSC 標準開先(35°・7mm など)、JASS 6 の許容差を鉄骨工場が図で解説します。
開先とは?開先角度・ルート間隔(ルートギャップ)・ルート面(ルートフェイス)の意味と JASS 6 の許容差【鉄骨ファブが解説】 続きを読む »
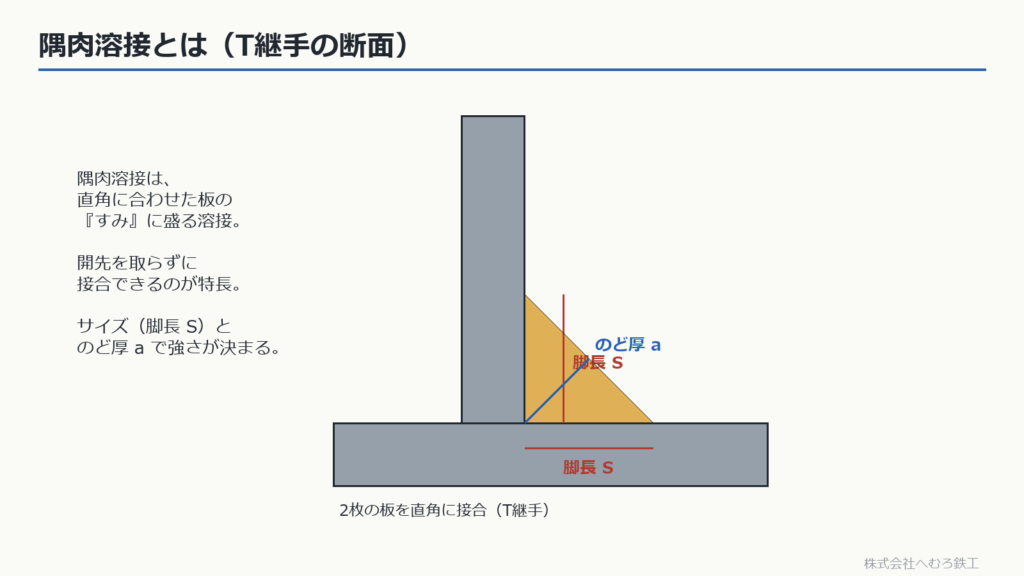
隅肉(すみ肉)溶接とは、直角に合わせた板のすみに三角形の断面で盛る溶接。サイズ(脚長S)とのど厚 a=0.7S の関係、有効長さ(実長−2S)の考え方、T継手・重ね継手・角継手、図面の記号の読み方、板厚で決まるサイズの範囲を鉄骨工場が図で解説します。
隅肉溶接(すみ肉溶接)とは?サイズ(脚長)・のど厚 a=0.7S・有効長さと図面の記号【鉄骨ファブが解説】 続きを読む »
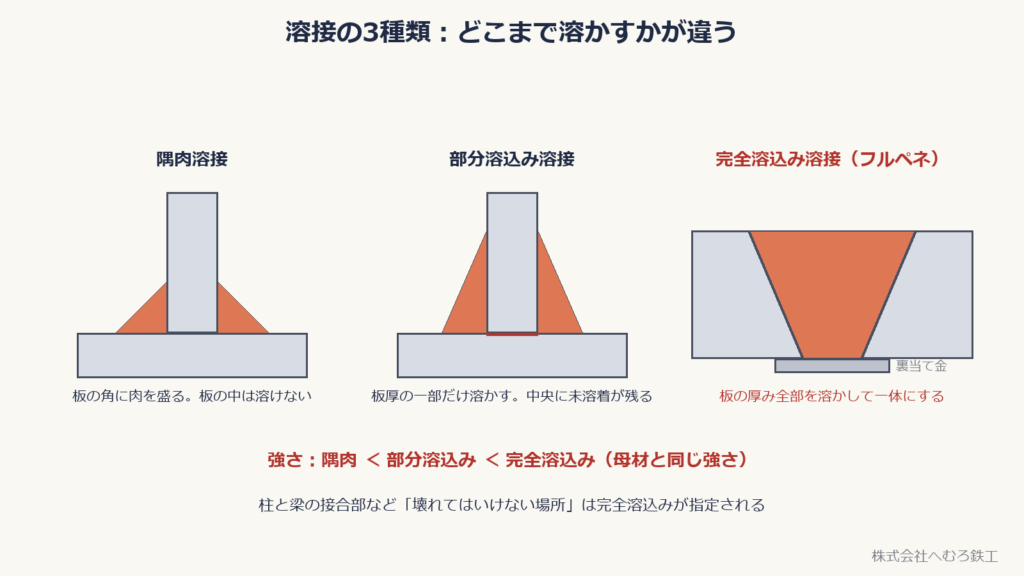
フルペネ溶接(完全溶込み溶接)とは、板厚の根元まで一体に溶かす突合せ溶接。レ形開先(35°・ルート間隔7mmなど)・裏当て金・エンドタブの施工手順、入熱・パス間温度の管理、超音波探傷検査(UT)まで鉄骨工場が図解します。
フルペネ溶接(完全溶込み溶接)とは?開先・裏当て金・パス数・UT検査まで現場目線で解説【鉄骨ファブが解説】 続きを読む »