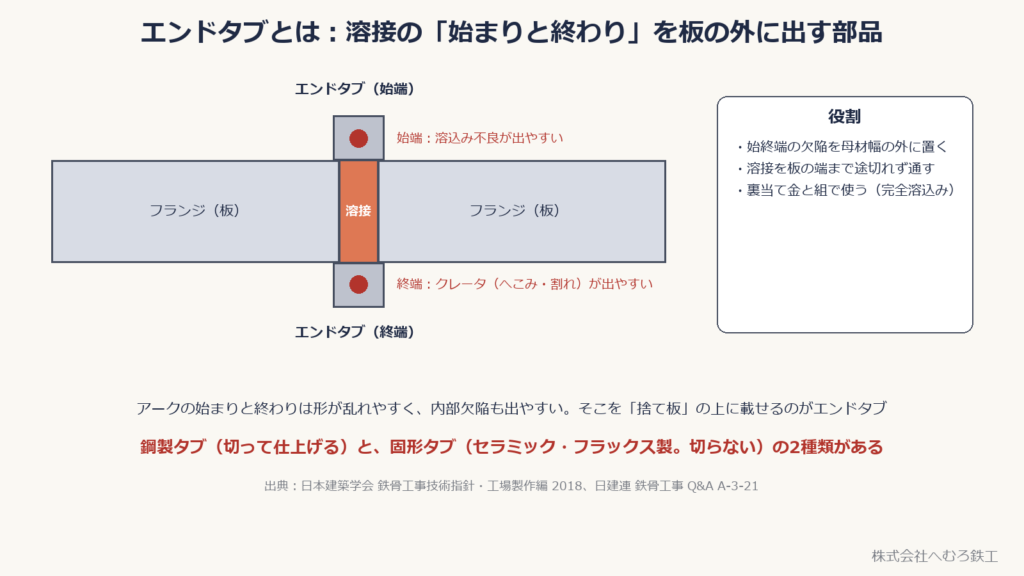
■結論:エンドタブは「溶接の始まりと終わり」を板の外に出す部品。切るかどうかは設計者が決める
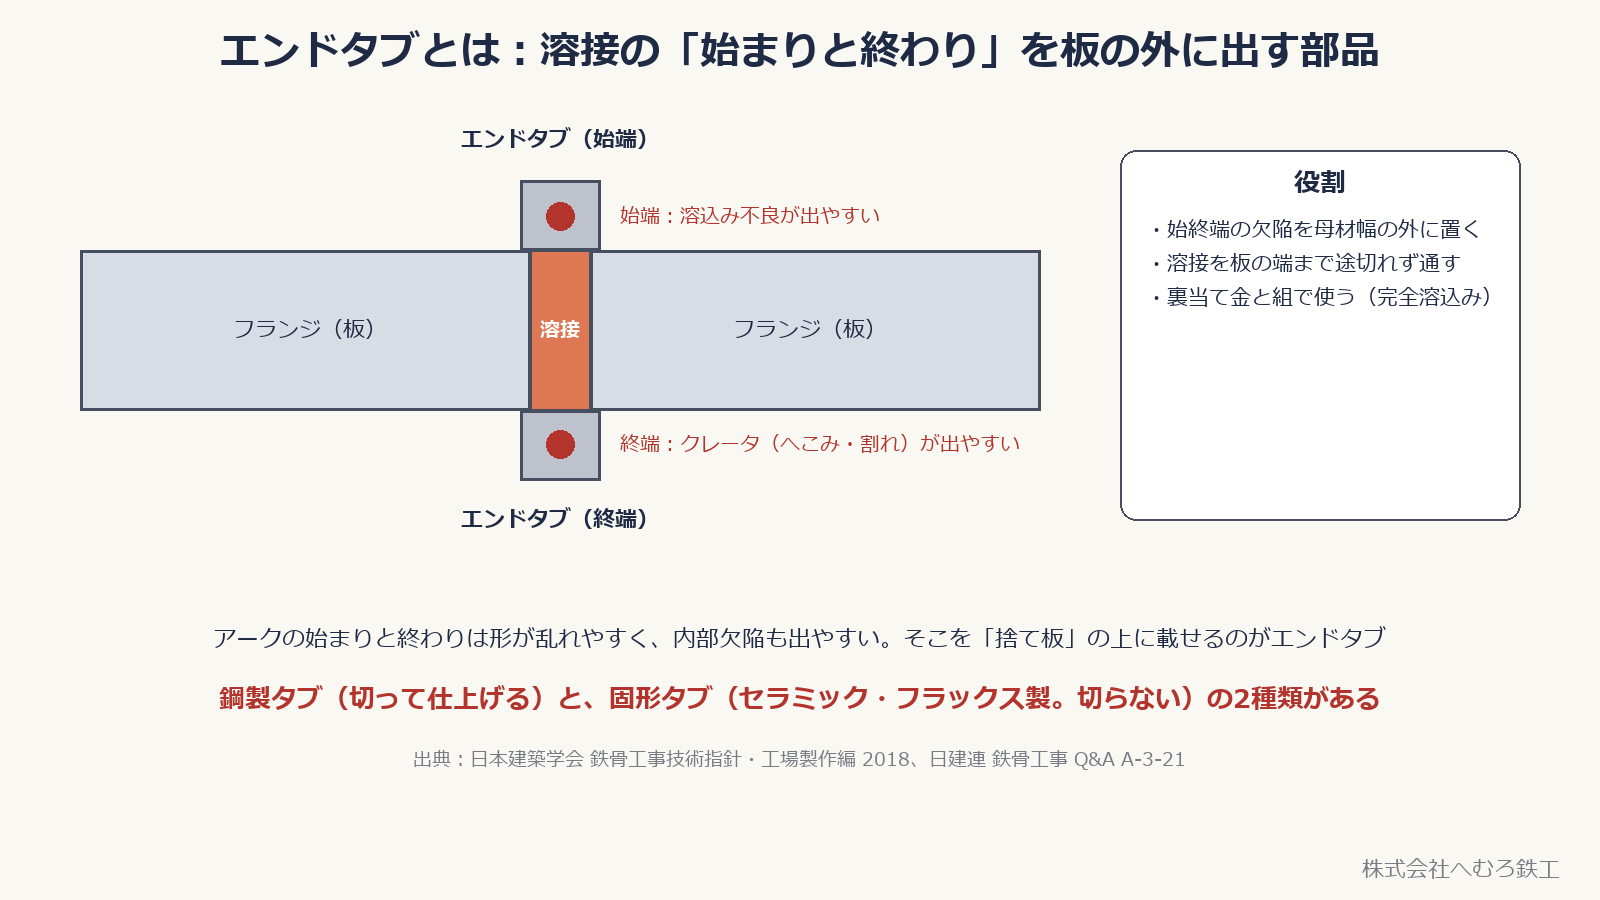
エンドタブは、完全溶込み溶接の溶接線の両端に付ける小さな板です。アークの始まり(始端)と終わり(終端)は形が乱れやすく、溶込み不良やクレータ割れが出やすいので、その部分を母材の幅の外に置くのが目的です。
種類は2つ。鋼製タブ(母材と同じ鋼板。溶接後に切って仕上げることがある)と、固形タブ(セラミック製・フラックス製の焼き固めた耐火物。溶接後に外すだけ)です。
👉 鋼製タブを切るかどうかは、JASS 6 では「特記」、つまり設計者が決める事項です。工場の判断で省略はできません。
この記事では、役割、鋼製タブの決まり、切断の要否の判断、切るときの注意、固形タブの条件を順に説明します。
■鋼製エンドタブの決まり:材質・板厚・開先は母材と同じ
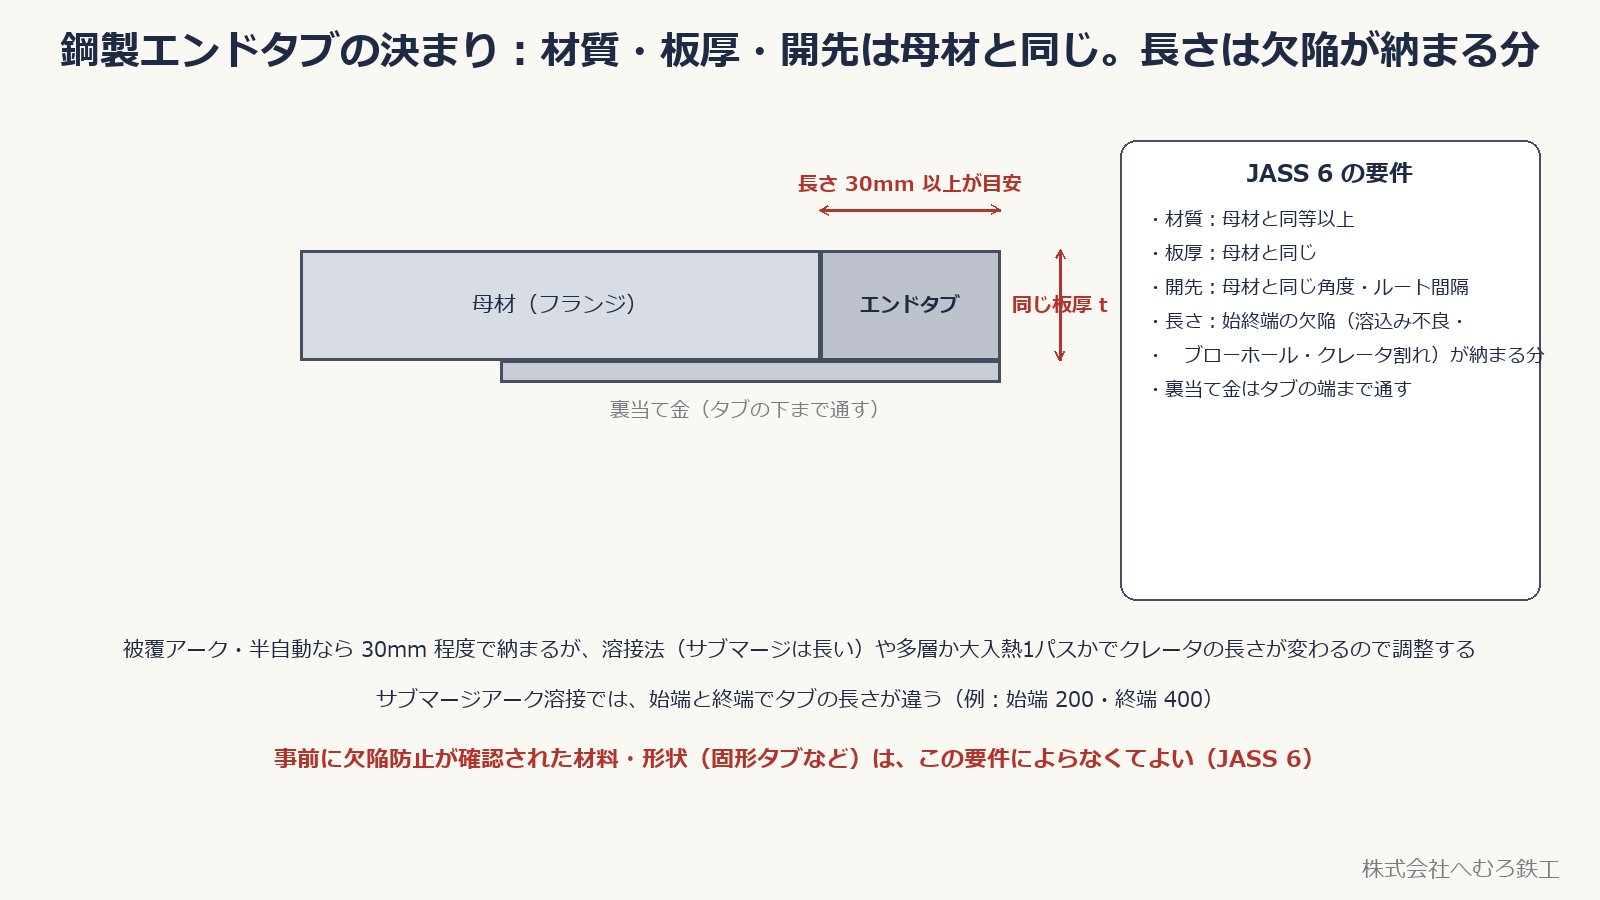
JASS 6(日本建築学会 建築工事標準仕様書 鉄骨工事)では、鋼製エンドタブは母材と同等以上の材質で、母材と同じ板厚・同じ開先(角度・ルート間隔)とし、長さは表によるとされています。
長さの考え方は、始終端に出やすい欠陥(溶込み不良・ブローホール・クレータ割れ)がタブの中に納まる長さです。各層・各パスのクレータが母材に入らないようにするなら、被覆アーク溶接や半自動溶接では 30mm 程度で納まります。ただし溶接法(サブマージアーク溶接はクレータが長い)や、多層か大入熱の1パスかでクレータの長さが変わるので、それぞれに合わせて調整します。
サブマージアーク溶接では、始端と終端でタブの長さが違います(技術指針の例では始端 200mm、終端 400mm)。
裏当て金は、タブの端まで通します。タブは母材に仮付けしますが、短いビードは硬化の原因になるので位置と長さに注意します。
👉 JASS 6 には「事前に溶接端部に欠陥が生じないことが確認された材料・形状を用いる場合はこの限りでない」という但し書きがあり、これが固形タブを使える根拠です。
■鋼製タブは切るのか:JASS 6 では特記、技術指針に判断の条件
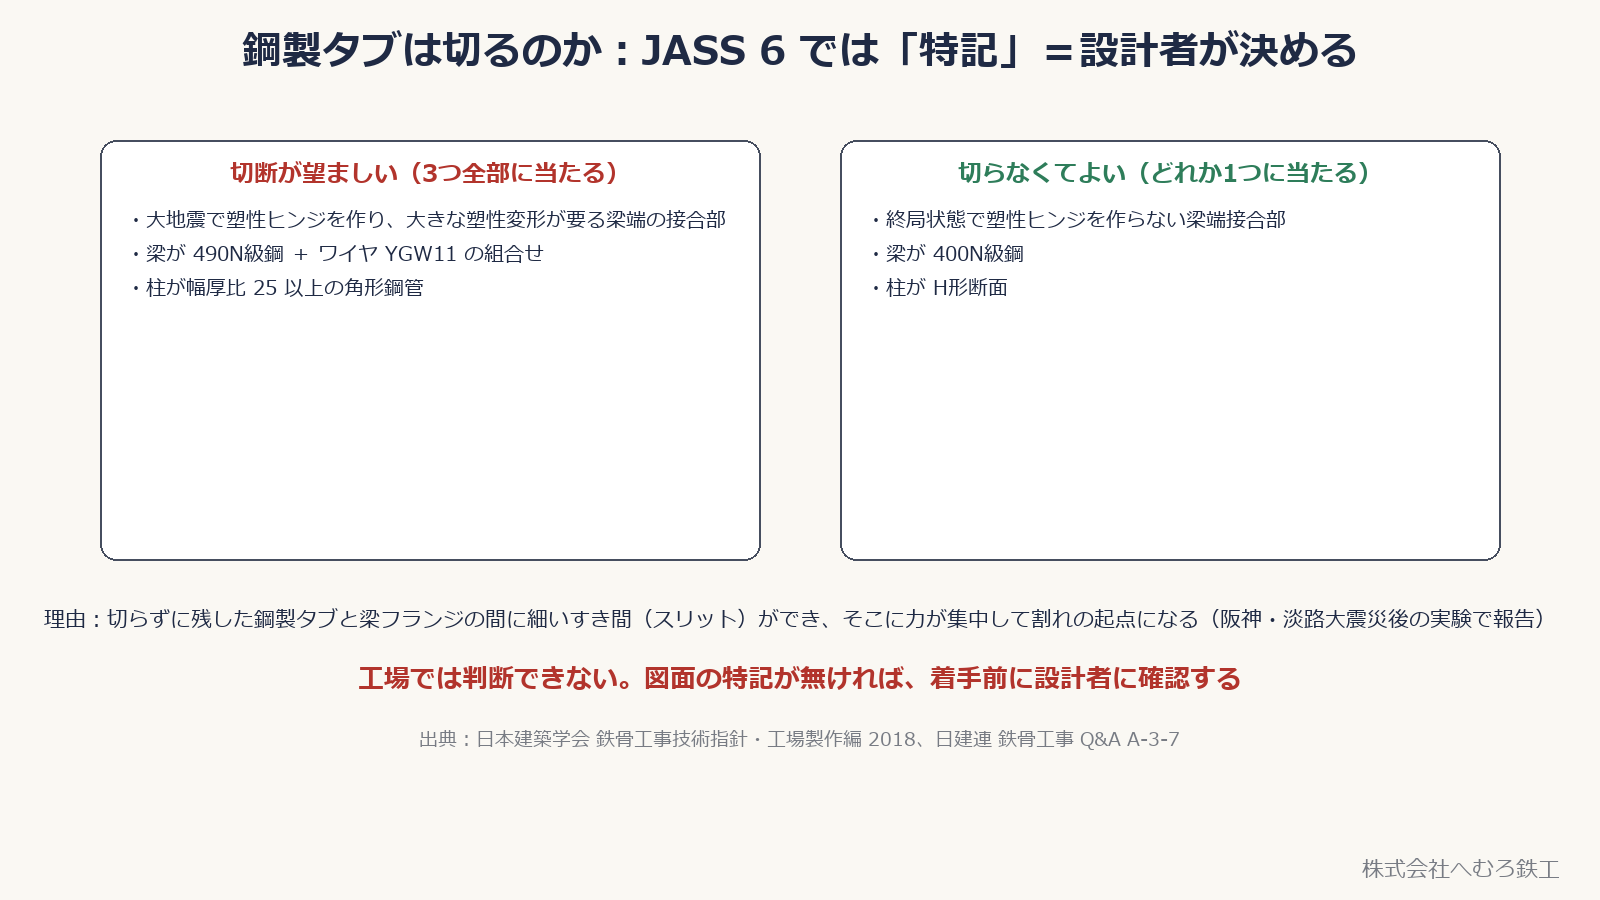
JASS 6 では、柱梁接合部の鋼製エンドタブを切断するかどうか、切断するならその要領は「特記事項」です。耐震安全性に関わる重要な部位なので、設計者が判断する内容とされています。
日本建築学会の鉄骨工事技術指針(工場製作編)は、切断が望ましい接合部として、次の3つすべてに当たるものを挙げています。
・① 大地震時に塑性ヒンジを形成し、大きな塑性変形能力が要求される梁端の接合部
・② 梁が 490N/mm² 級鋼で、ワイヤ YGW11 の組合せで溶接される接合部
・③ 柱に幅厚比 25 以上の角形鋼管が使われている接合部
逆に、次のどれか1つに当たる接合部では、切断する必要はないとされています。
・① 終局状態で塑性ヒンジを形成しない梁端接合部
・② 梁が 400N/mm² 級鋼の接合部
・③ 柱に H形断面柱が使われている接合部
理由は、切らずに残した鋼製タブと梁フランジの間に細いすき間(スリット)ができ、そこに応力が集中して割れの起点になることが、阪神・淡路大震災後の柱梁接合部の実験で報告されているからです。
👉 いずれにしても施工者では判断できない内容です。図面に特記が無ければ、着手前に設計者に確認します。
■切断するときの注意:切り口のノッチと、短いビードの硬化
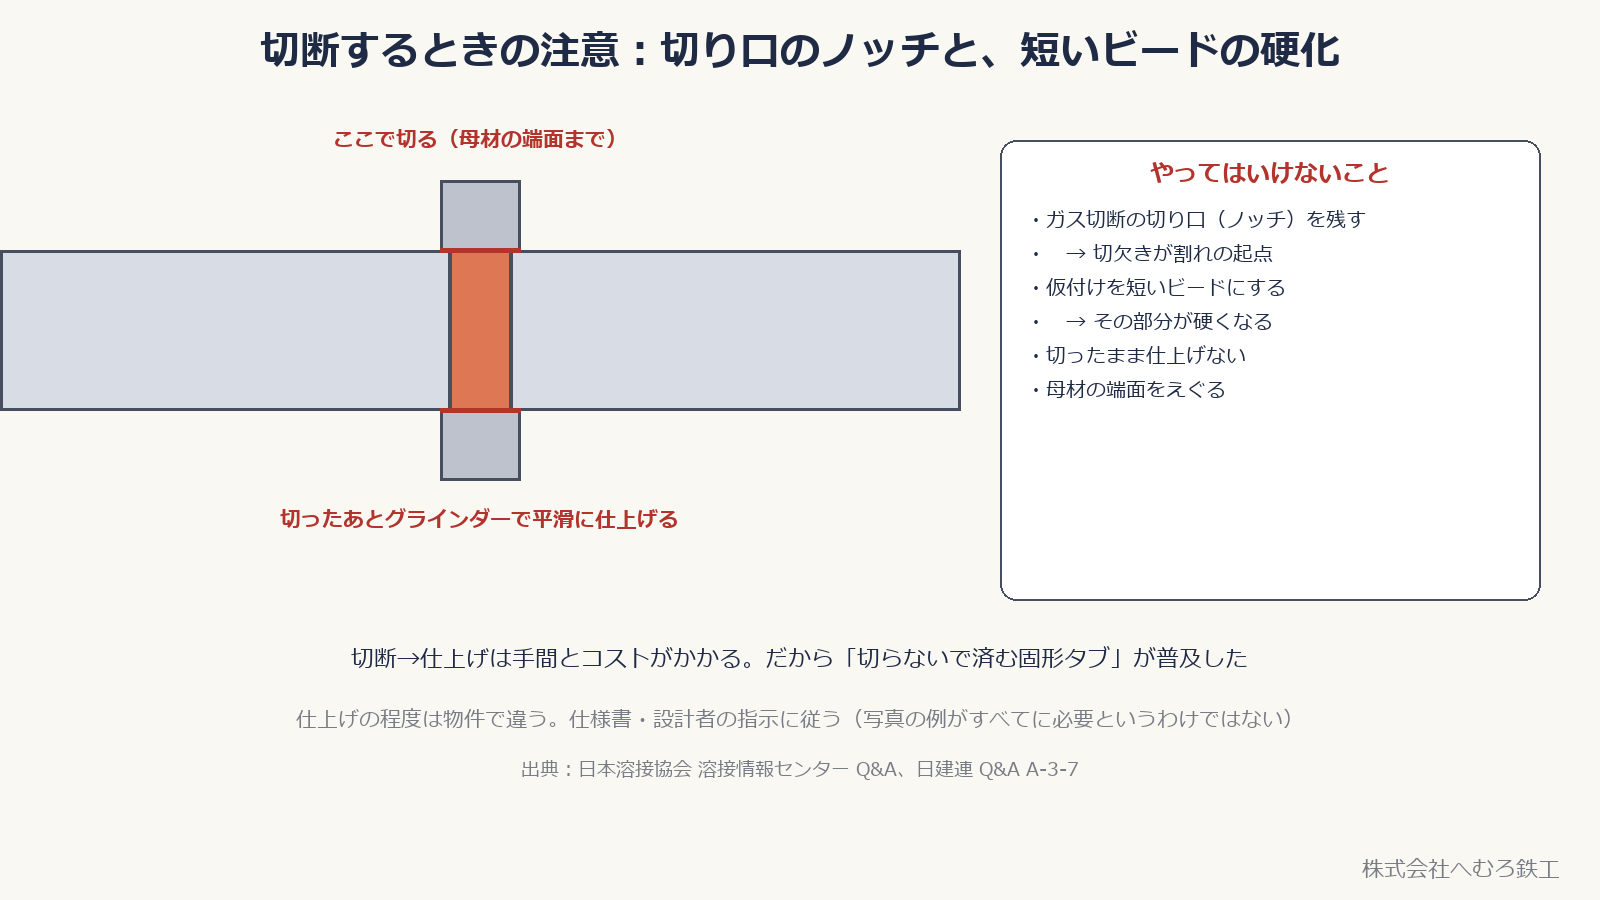
切断する場合は、母材の端面まで切り、切り口をグラインダーで平滑に仕上げます。仕上げの程度は物件の仕様書・設計者の指示に従います。
やってはいけないのは、ガス切断の切り口(ノッチ)をそのまま残すこと、タブを止める仮付けを短いビードにして母材の表面を硬化させること、母材の端面をえぐることです。切欠きと硬化は、どちらも割れの起点になります。
👉 切断と仕上げには手間とコストがかかります。それを省いた「手抜き」が起きないように、そして切断そのものを不要にするために、固形タブが普及しました。
■固形エンドタブ(セラミック・フラックス製):長所と使用条件
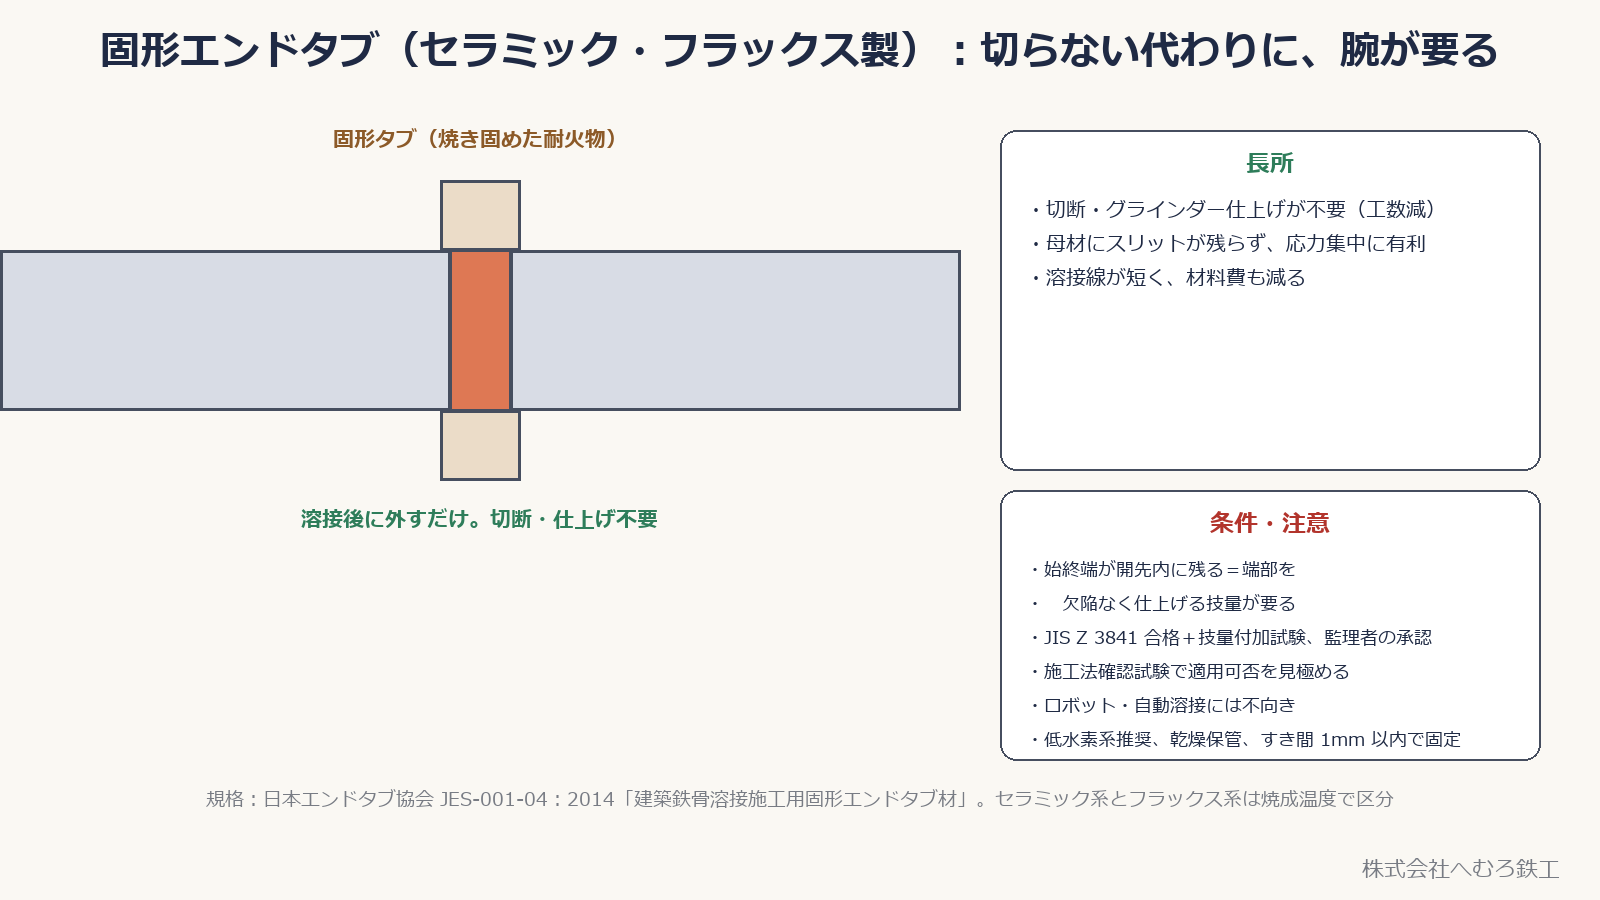
固形タブは、原料の粉を高温で焼き固めた耐火物のタブで、日本エンドタブ協会の規格 JES-001-04:2014「建築鉄骨溶接施工用固形エンドタブ材」に規定があります。焼成温度によってセラミック系とフラックス系に区分されます。
長所:溶接後に外すだけで、切断・グラインダー仕上げが要りません。母材にスリットが残らないので応力集中の面で有利で、溶接線が短く材料費も減ります。研究では、固形タブ工法の溶接端部の品質は鋼製タブ工法と同等以上とされています。
条件:溶接の始終端が開先の中に残る(端部がダムのようになる)ので、端部を欠陥なく仕上げる高い技量が要ります。溶接工は JIS Z 3841 の技量検定に合格したうえで、固形エンドタブ工法の技量付加試験などで工事監理者に承認された人に限られます。
注意:固形タブの採用は、施工法確認・技能者またはロボットシステムの適用条件を確認して決めます。ロボットに一律に不向きとは限りません。製品ごとの保管・乾燥・固定方法と許容すき間を守り、施工後はタブを除去して端部を検査し、必要な仕上げ・補修を行います。
👉 固形タブは「楽をする道具」ではなく、訓練と品質管理が整った工場で使う工法です。東京都の施工計画の手引きでも、十分な訓練と高い品質管理、対応する検査が前提条件とされています。
■決め方の流れ
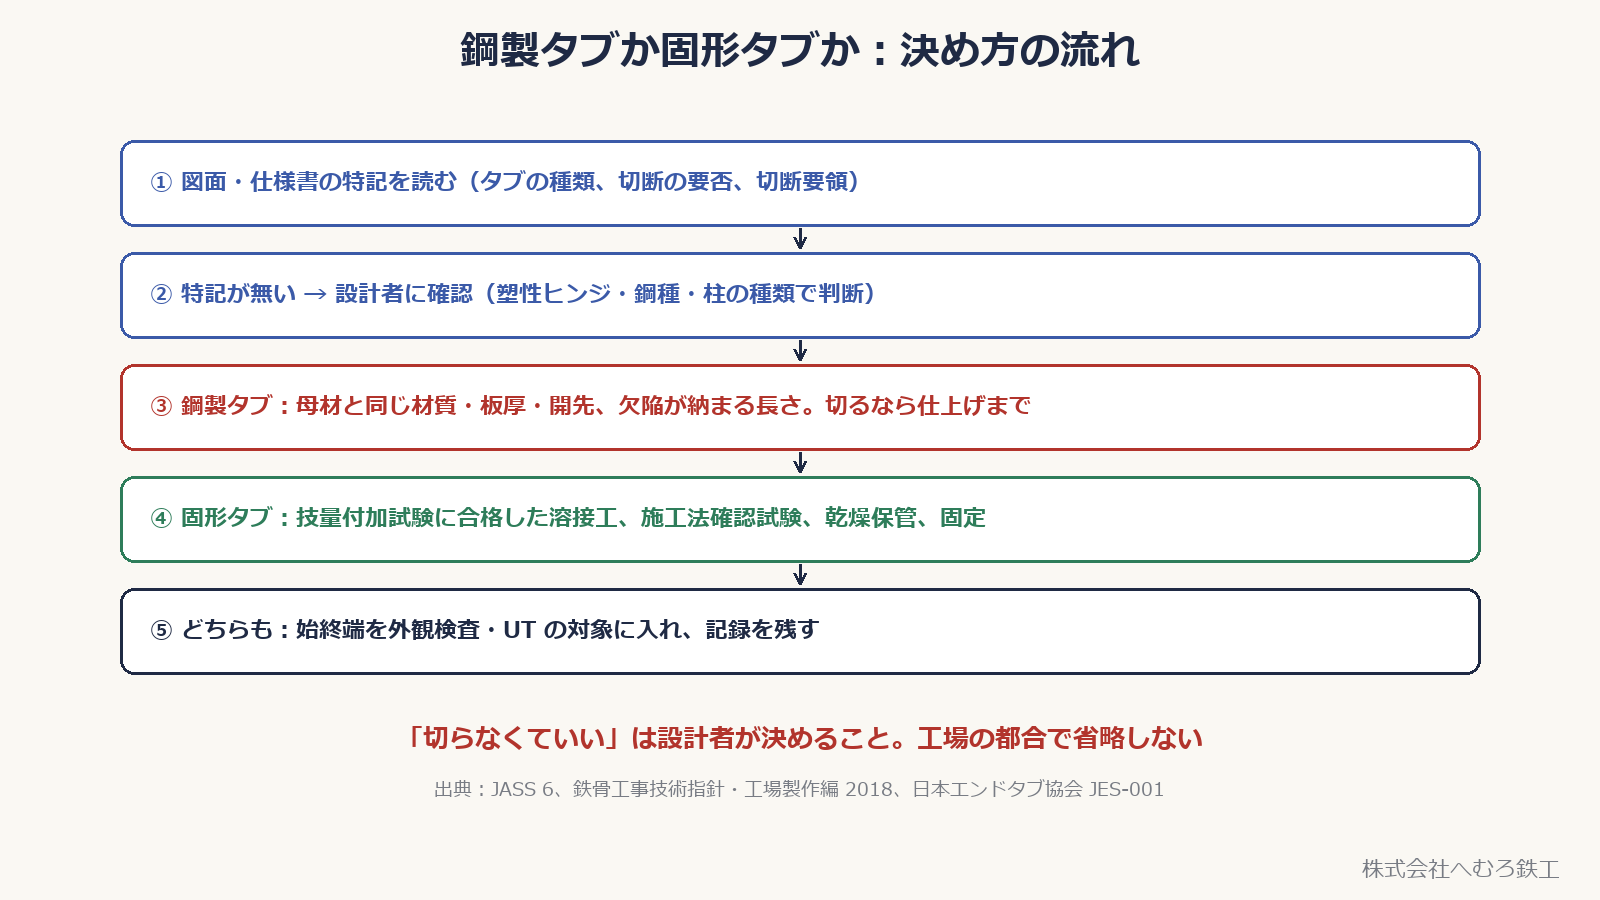
・① 図面・仕様書の特記を読む(タブの種類、切断の要否、切断要領)。
・② 特記が無ければ設計者に確認する(塑性ヒンジの有無、梁の鋼種、柱の種類で判断される)。
・③ 鋼製タブなら、母材と同じ材質・板厚・開先、欠陥が納まる長さ。切るなら仕上げまでが仕事。
・④ 固形タブなら、技量付加試験に合格した溶接工、施工法確認試験、乾燥保管、確実な固定。
・⑤ どちらでも、始終端を外観検査・UT の対象に入れ、記録を残す。
👉 エンドタブは小さな部品ですが、地震時に一番力がかかる梁端の溶接の両端の品質を決めます。「付け方」と「切り方」の両方に決まりがある理由はそこにあります。
■まとめ
- エンドタブは、溶接の始終端の欠陥を母材の幅の外に出すための部品
- 鋼製タブは母材と同等以上の材質、同じ板厚・開先。長さは欠陥が納まる分(半自動なら 30mm 程度が目安、溶接法で調整)
- 鋼製タブを切るかどうかは JASS 6 で特記=設計者の判断。技術指針に「切断が望ましい3条件」「切らなくてよい3条件」がある
- 切るなら母材端面まで切り、グラインダー仕上げ。ノッチと短いビードの硬化を残さない
- 固形タブは鋼製タブの切断を省けるが、施工法・技能者・システムの適用確認、乾燥保管、固定、除去後の端部検査が必要
- 特記が無ければ着手前に設計者に確認。工場の都合で省略しない
■参考にした基準・資料
- 日本建築学会『建築工事標準仕様書・同解説 JASS 6 鉄骨工事』:鋼製エンドタブの材質・板厚・開先・長さ、切断の要否と要領は特記、代替材料の但し書き
- 日本建築学会『鉄骨工事技術指針・工場製作編』(2018):切断が望ましい接合部の3条件、切断不要の3条件、エンドタブの長さの考え方
- 日本建設業連合会 鉄骨工事 Q&A A-3-7「鋼製エンドタブの切断は必要な処置か」、A-3-21「鋼製エンドタブの長さはどの位必要か」
- 日本溶接協会 溶接情報センター 接合・溶接技術 Q&A「鋼製エンドタブの代わりにセラミックのエンドタブを使いたいのですが許されますか」
- 日本エンドタブ協会 JES-001-04:2014「建築鉄骨溶接施工用固形エンドタブ材」および同協会 FAQ
- 日鉄溶接工業 溶接 Q&A「裏当材およびエンドタブ材の種類と使われ方」
■おわりに
数値と条件は上の基準に基づいています。物件ごとの適用は、設計図書の特記と溶接施工要領書が優先します。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 フルペネ溶接(完全溶込み溶接)とは?
👉 開先とは?角度・ルート間隔・ルート面と、JASS 6 の許容差
👉 隅肉溶接のサイズと脚長・のど厚
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する