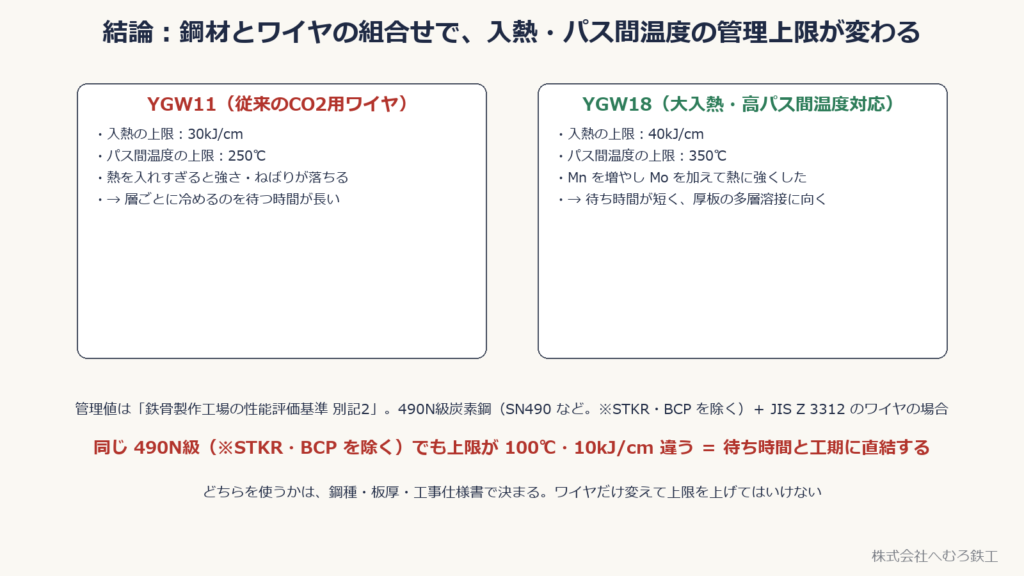
■結論:鋼材とワイヤの組合せによって、入熱・パス間温度の管理上限が変わる
建築鉄骨の半自動溶接(CO2 溶接)で使うソリッドワイヤには、YGW11 と YGW18 があります。どちらも JIS Z 3312 で決められた種類です。
いちばん大きな違いは、溶接のときに入れてよい熱の管理上限です。この上限はワイヤ単体で決まるのではなく、鋼材とワイヤの組合せで決まります。490N級炭素鋼(SN490 など。STKR・BCP を除く)を溶接する場合、鉄骨製作工場の性能評価基準(別記2)では次のように決まっています。
👉 490N級炭素鋼(STKR・BCP を除く)では、YGW11 は入熱 30kJ/cm 以下・パス間温度 250℃ 以下、YGW18 は入熱 40kJ/cm 以下・パス間温度 350℃ 以下です。
※490N級の角形鋼管(STKR・BCP)では、YGW18・YGW19 であっても入熱 30kJ/cm 以下・パス間温度 250℃ 以下です。同じワイヤでも鋼材が変わると上限が変わります。
上限が違うと、1パスで盛れる量と、次の層に進む前に冷ますための待ち時間が変わります。つまり工期とコストに直結する差です。この記事では、なぜ差が出るのか、どう管理するのかを順に説明します。
■JIS Z 3312 のワイヤの種類
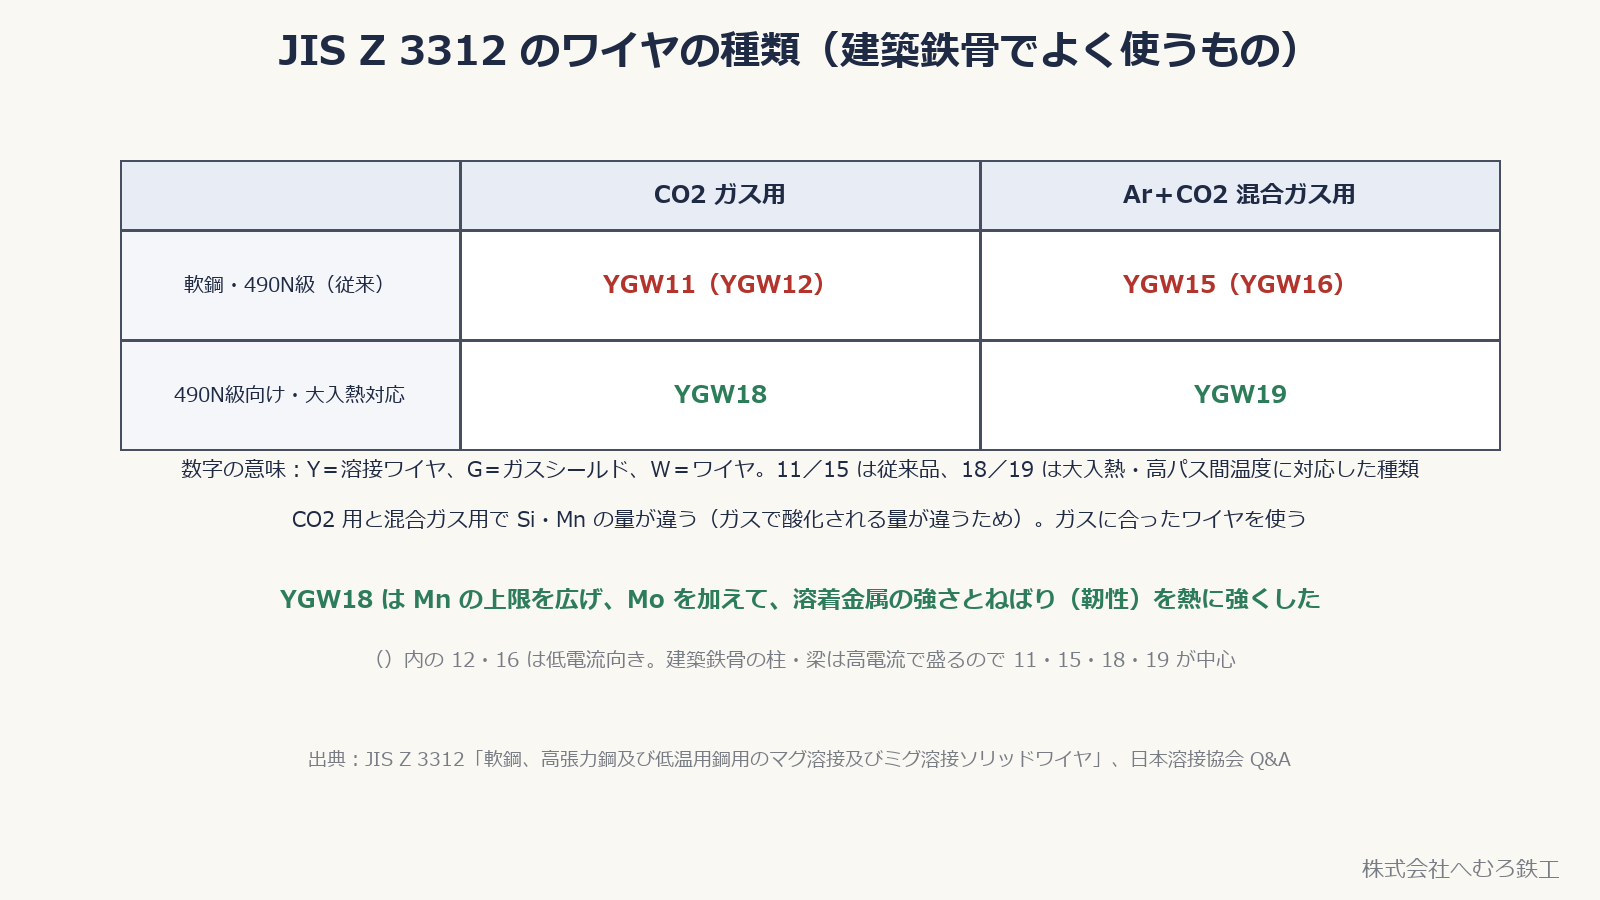
JIS Z 3312「軟鋼、高張力鋼及び低温用鋼用のマグ溶接及びミグ溶接ソリッドワイヤ」では、建築鉄骨でよく使うワイヤが次の4つに分かれています。
・YGW11:CO2 ガス用。軟鋼〜490N級の従来品。高電流向き(低電流向きは YGW12)
・YGW15:Ar+CO2 の混合ガス用。YGW11 の混合ガス版(低電流向きは YGW16)
・YGW18:CO2 ガス用。490N級の高張力鋼向けに追加された、大入熱・高パス間温度に対応する種類
・YGW19:混合ガス用。YGW18 の混合ガス版
CO2 用と混合ガス用でワイヤの中身(Si・Mn の量)が違うのは、ガスの種類によって溶接中に酸化されて失われる量が違うからです。ガスに合ったワイヤを使うのが基本です。
👉 番号の意味は、Y=溶接ワイヤ、G=ガスシールド、W=ワイヤ。11/15 が従来、18/19 が大入熱対応、と覚えると整理しやすいです。
■入熱とは何か
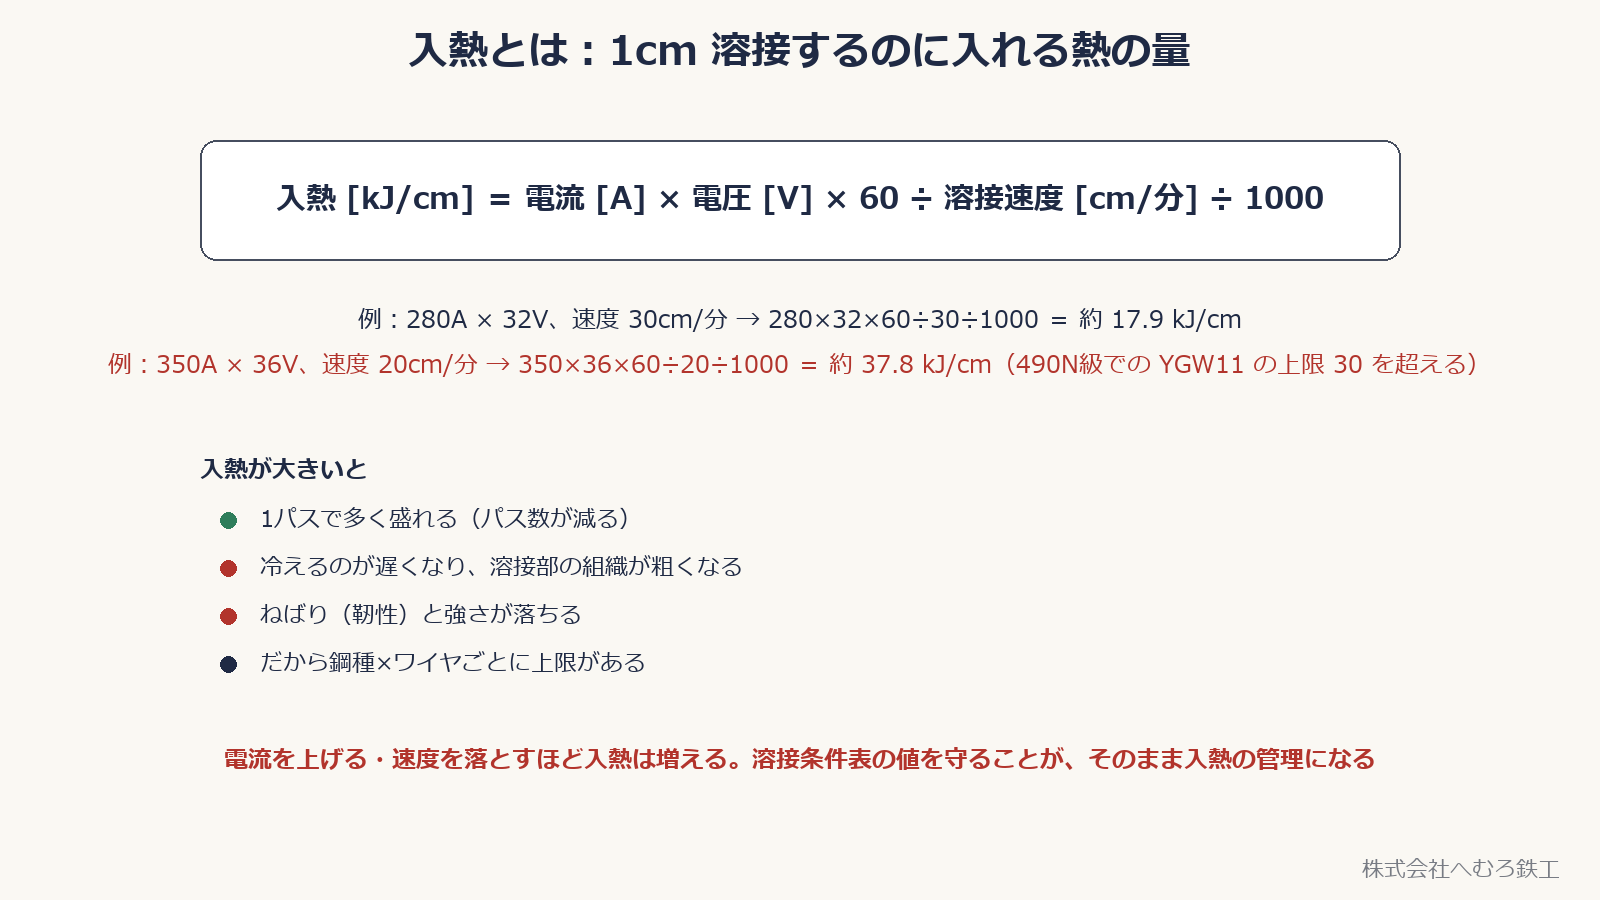
入熱(にゅうねつ)は、溶接線 1cm あたりに入れる熱の量で、単位は kJ/cm です。
入熱 = 電流 [A] × 電圧 [V] × 60 ÷ 溶接速度 [cm/分] ÷ 1000
例えば 280A・32V・速度 30cm/分 なら約 17.9kJ/cm。350A・36V・速度 20cm/分 なら約 37.8kJ/cm で、490N級炭素鋼(STKR・BCP を除く)での YGW11 の上限 30kJ/cm を超えます。
入熱が大きいと、1パスで多く盛れてパス数は減ります。その代わり冷えるのが遅くなり、溶接部の組織が粗くなって、ねばり(靭性)と強さが落ちます。だから鋼種とワイヤの組合せごとに上限があります。
👉 電流を上げる・速度を落とすほど入熱は増えます。溶接条件表の値を守ることが、そのまま入熱の管理です。
■パス間温度が高いと何が起きるか
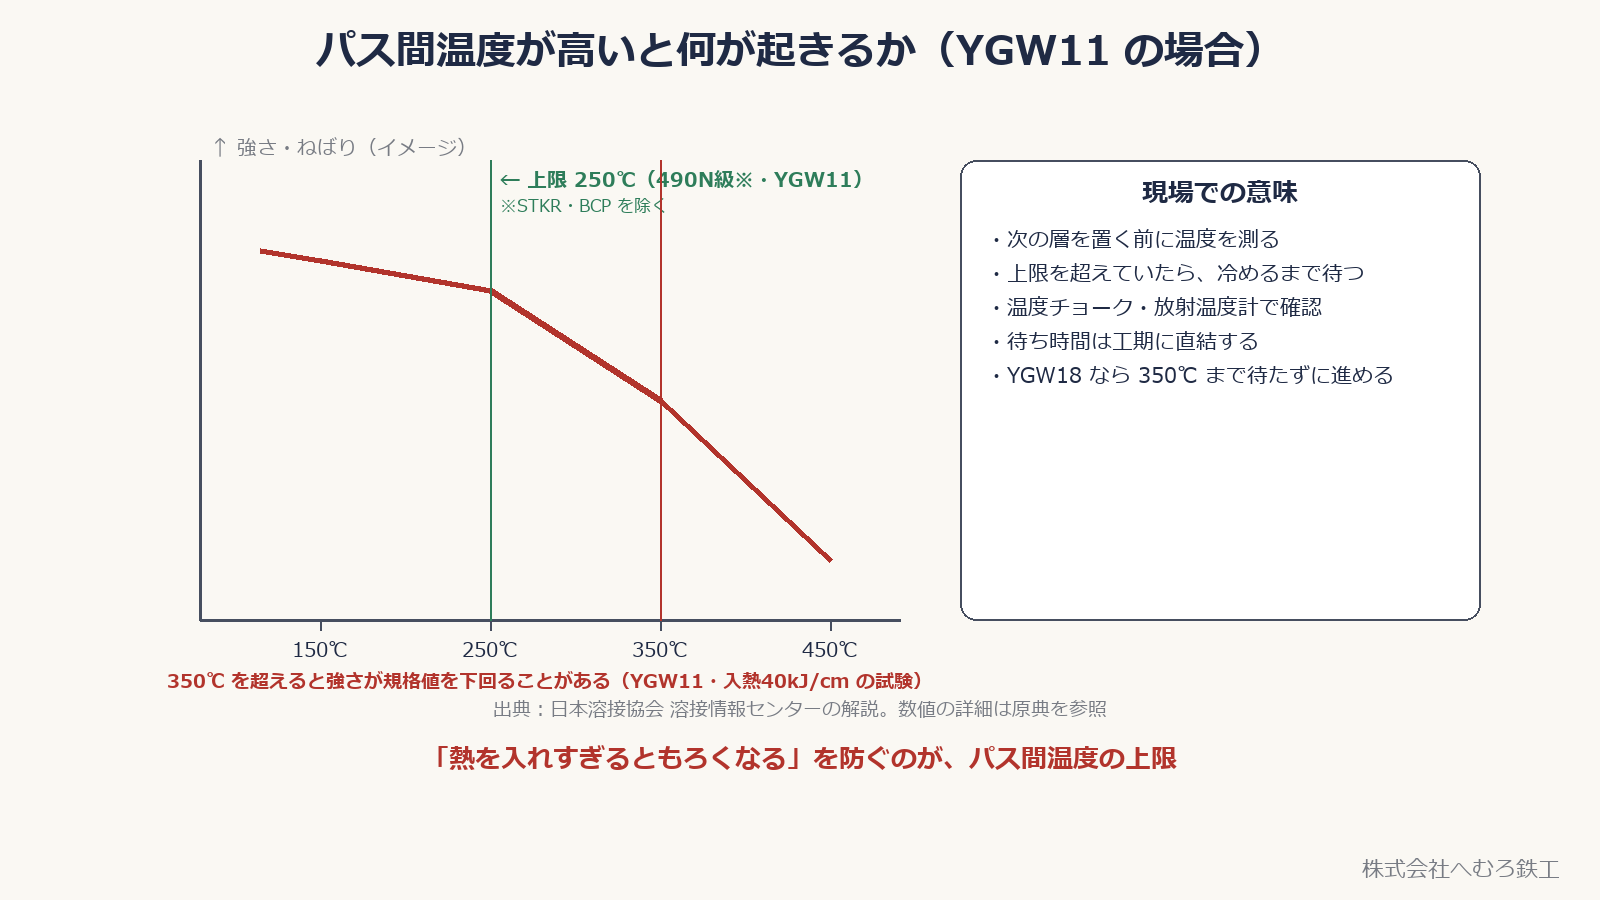
パス間温度は、多層溶接で次の層を置く直前の、溶接部の温度です。前の層の熱が残ったまま次を溶接すると、入熱を増やしたのと同じように冷却が遅くなります。
日本溶接協会の解説によると、YGW11 を入熱 40kJ/cm で溶接した試験では、パス間温度が高くなるほど引張強さと靭性が下がり、350℃ を超えると引張強さが規格値を下回ることがあるとされています。490N級炭素鋼(STKR・BCP を除く)で YGW11 の上限が 250℃ に置かれているのは、この余裕を見た値です。
現場では、層ごとに温度チョークや放射温度計で測り、上限を超えていたら冷めるまで待ちます。この待ち時間が、厚板の多層溶接では工期に直結します。
■なぜ YGW18 との組合せでは上限が高くなるのか
YGW18・YGW19 は、490N級以上の高張力鋼の鉄骨向けに、JIS に追加された種類です。YGW11 と比べて Mn(マンガン)の上限を広げ、Mo(モリブデン)を加えられるようになっていて、溶着金属の引張強さ・降伏点・靭性が、熱を多く入れても落ちにくいように設計されています。
その結果、490N級炭素鋼(STKR・BCP を除く)との組合せでは 入熱 40kJ/cm・パス間温度 350℃ まで許されます。同じ鋼材で YGW11 の 30kJ/cm・250℃ と比べると、1パスで多く盛れて、待ち時間も短くなります。
👉 ただし「熱に強い」のは溶着金属の話で、母材(鋼板)側の熱影響部が無限に持つわけではありません。上限はあくまでその鋼材とワイヤの組合せで確認された範囲です。490N級の角形鋼管(STKR・BCP)では YGW18 でも 30kJ/cm・250℃ に戻るのがその例です。
■管理値の表(性能評価基準 別記2)
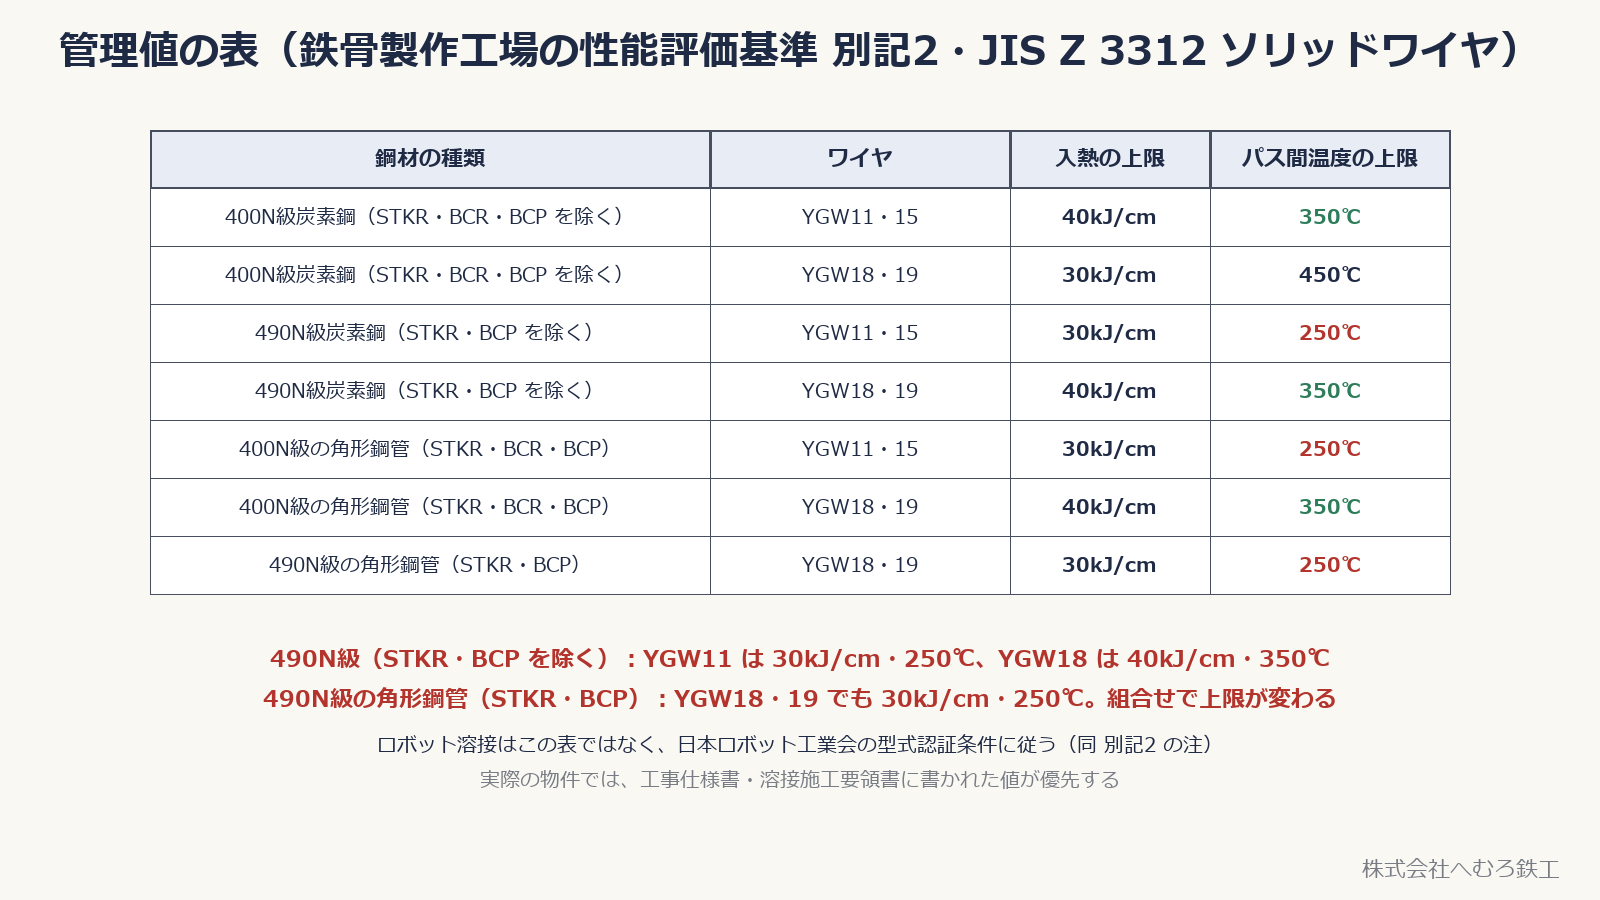
鉄骨製作工場の性能評価基準(Mグレード)の別記2では、鋼材の種類とワイヤの組合せごとに管理値が決まっています。JIS Z 3312 のソリッドワイヤの部分を抜き出すと、次のとおりです。
・400N級炭素鋼(STKR・BCR・BCP を除く):YGW11・YGW15 は入熱 40kJ/cm 以下・パス間温度 350℃ 以下、YGW18・YGW19 は入熱 30kJ/cm 以下・パス間温度 450℃ 以下
・490N級炭素鋼(STKR・BCP を除く):YGW11・YGW15 は入熱 30kJ/cm 以下・パス間温度 250℃ 以下、YGW18・YGW19 は入熱 40kJ/cm 以下・パス間温度 350℃ 以下
・400N級炭素鋼の角形鋼管(STKR・BCR・BCP に限る):YGW11・YGW15 は入熱 30kJ/cm 以下・パス間温度 250℃ 以下、YGW18・YGW19 は入熱 40kJ/cm 以下・パス間温度 350℃ 以下
・490N級炭素鋼の角形鋼管(STKR・BCP に限る):YGW18・YGW19 で入熱 30kJ/cm 以下・パス間温度 250℃ 以下(YGW11・YGW15 の組合せは表に無い)
👉 角形鋼管(コラム)は同じ強度でも上限が厳しくなります。また 400N級(STKR・BCR・BCP を除く)では YGW18・19 の方が入熱の上限は低く(30kJ/cm)パス間温度の上限は高い(450℃)というように、「YGW18 なら常に上限が高い」わけではありません。上限は鋼材とワイヤの組合せごとに表で確かめます。柱の溶接ではワイヤの選定を特に確かめます。
ロボット溶接はこの表ではなく、日本ロボット工業会の建築鉄骨溶接ロボットの型式認証条件に従います。実際の物件では、工事仕様書と溶接施工要領書の値が優先します。
■現場での選び方
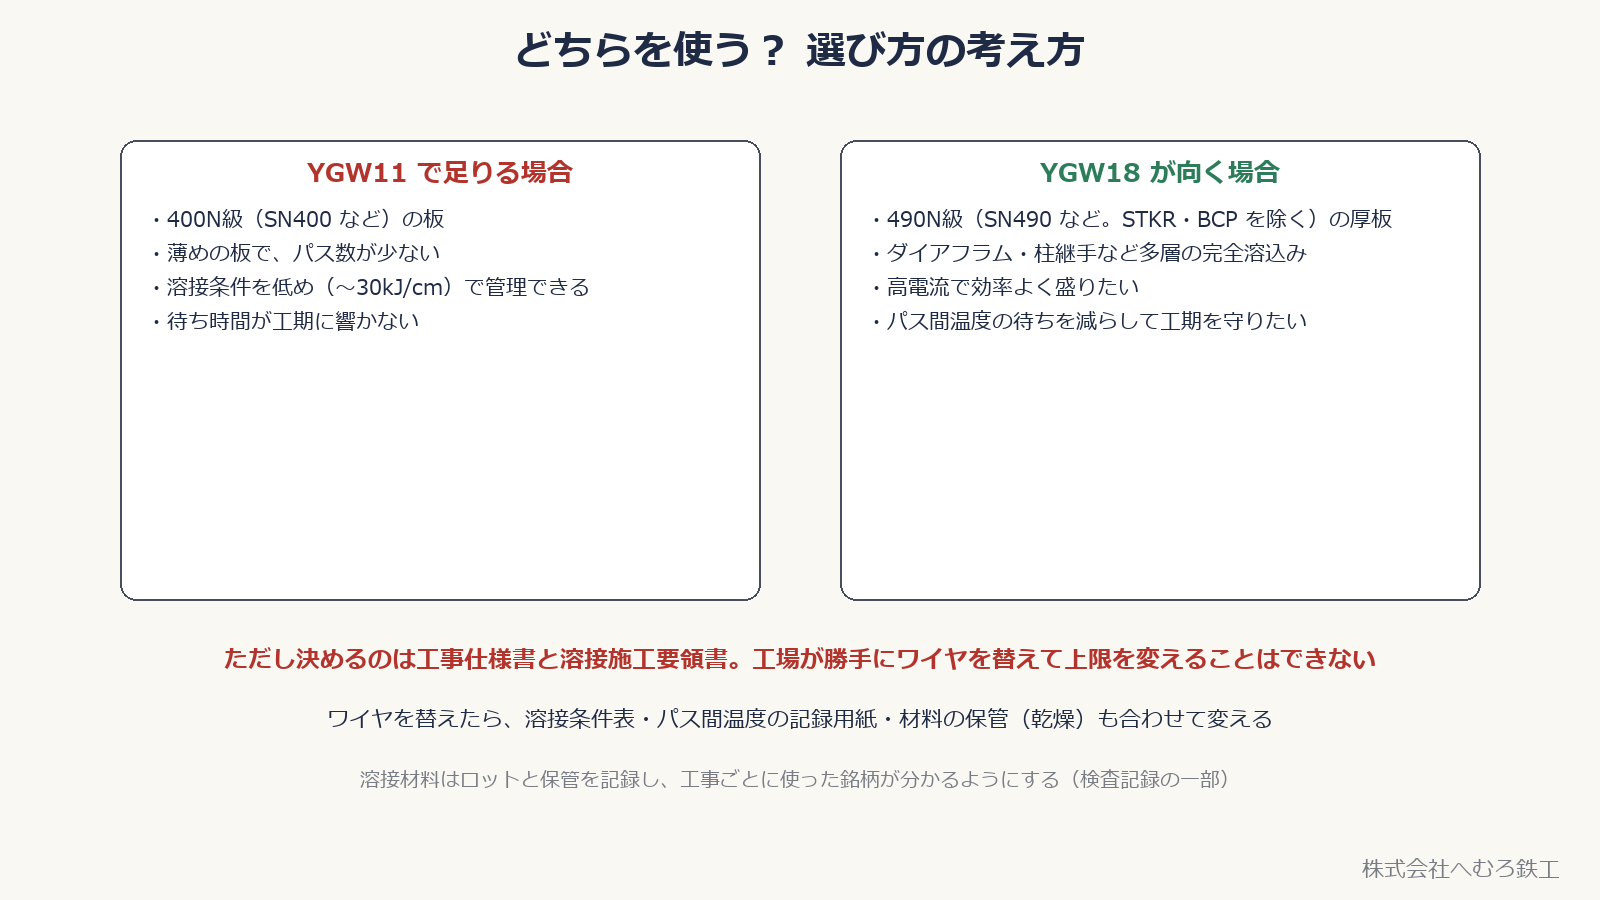
YGW11 で足りる場合:400N級の板、薄めの板でパス数が少ない、溶接条件を 30kJ/cm 以下で管理できる、待ち時間が工期に響かない。
YGW18 が向く場合:490N級(STKR・BCP を除く)の厚板、ダイアフラムや柱継手のような多層の完全溶込み、高電流で効率よく盛りたい、パス間温度の待ちを減らして工期を守りたい。
👉 ただし、どのワイヤと管理値を使うかは工事仕様書と溶接施工要領書で決まります。工場が勝手にワイヤを替えて上限を上げることはできません。
ワイヤを替えるときは、溶接条件表、パス間温度の記録用紙、溶接材料の保管(乾燥・ロット管理)も合わせて変えます。使った銘柄とロットは検査記録の一部として残します。
■まとめ
- YGW11 と YGW18 は JIS Z 3312 のソリッドワイヤ。18 は大入熱・高パス間温度に対応した種類
- 490N級炭素鋼(STKR・BCP を除く)では、YGW11 は入熱 30kJ/cm 以下・パス間温度 250℃ 以下、YGW18 は入熱 40kJ/cm 以下・パス間温度 350℃ 以下です。490N級の STKR・BCP では YGW18 でも 30kJ/cm・250℃
- 入熱 = 電流 × 電圧 × 60 ÷ 速度 ÷ 1000。条件表を守ることが入熱の管理
- パス間温度が高いと強さとねばりが落ちる。上限を超えたら冷めるまで待つ
- YGW18 は Mn を増やし Mo を加えて熱に強くした。ただし管理上限は鋼材とワイヤの組合せで決まり、400N級(STKR・BCR・BCP を除く)では YGW18 の入熱上限は 30kJ/cm(パス間温度は 450℃)
- 角形鋼管(STKR・BCR・BCP)は同じ強度でも上限が厳しい。ロボット溶接は型式認証の条件に従う
- どれを使うかは工事仕様書と溶接施工要領書で決まる
■参考にした基準・資料
- 鉄骨製作工場の性能評価基準(Mグレード)別表第1・別記2「入熱・パス間温度」:鋼材の種類と溶接材料の組合せごとの管理値(全国鉄骨評価機構)
- JIS Z 3312「軟鋼、高張力鋼及び低温用鋼用のマグ溶接及びミグ溶接ソリッドワイヤ」:YGW11・15・18・19 の区分
- 日本溶接協会 溶接情報センター 接合・溶接技術 Q&A「普通鋼、高張力鋼用マグ溶接ソリッドワイヤの種類と特徴」「炭酸ガス用ソリッドワイヤを混合ガスで使用した場合の問題点」
- 日鉄溶接工業 溶接 Q&A:YGW11 と YGW18 の使い分け、入熱・パス間温度の管理
- 日本建築学会『建築工事標準仕様書・同解説 JASS 6 鉄骨工事』:入熱・パス間温度の管理の考え方
■おわりに
数値は上の基準に基づいています。物件ごとの適用は、工事仕様書と溶接施工要領書が優先します。
2026年9月16日 訂正:400N級炭素鋼(STKR・BCR・BCP を除く)の管理値を「ワイヤごとの対応(YGW11・15:40kJ/cm・350℃、YGW18・19:30kJ/cm・450℃)」に修正し、490N級の管理値に「STKR・BCP を除く」の適用条件を明記しました。あわせて図を差し替えました。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 フルペネ溶接(完全溶込み溶接)とは?
👉 開先とは?角度・ルート間隔・ルート面と、JASS 6 の許容差
👉 隅肉溶接のサイズと脚長・のど厚|図面の記号の読み方
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
ピンバック: SS400・SM490・SN400・SN490 の違い|建築で SN 材を使う理由【鉄骨ファブが解説】 – 株式会社へむろ鉄工