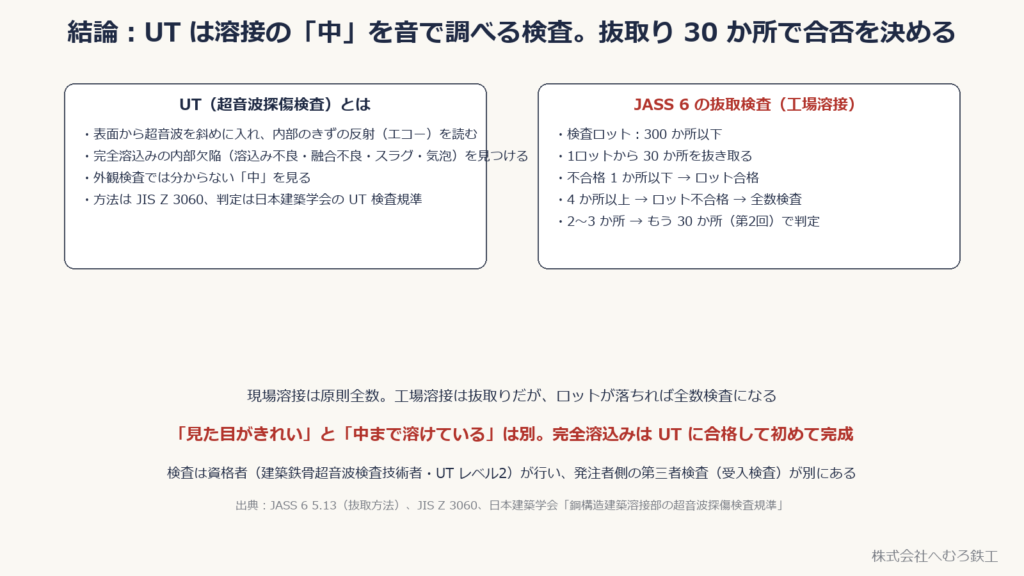
■結論:UTは超音波で溶接内部のきずを調べる検査。抜取数は適用仕様で決まる
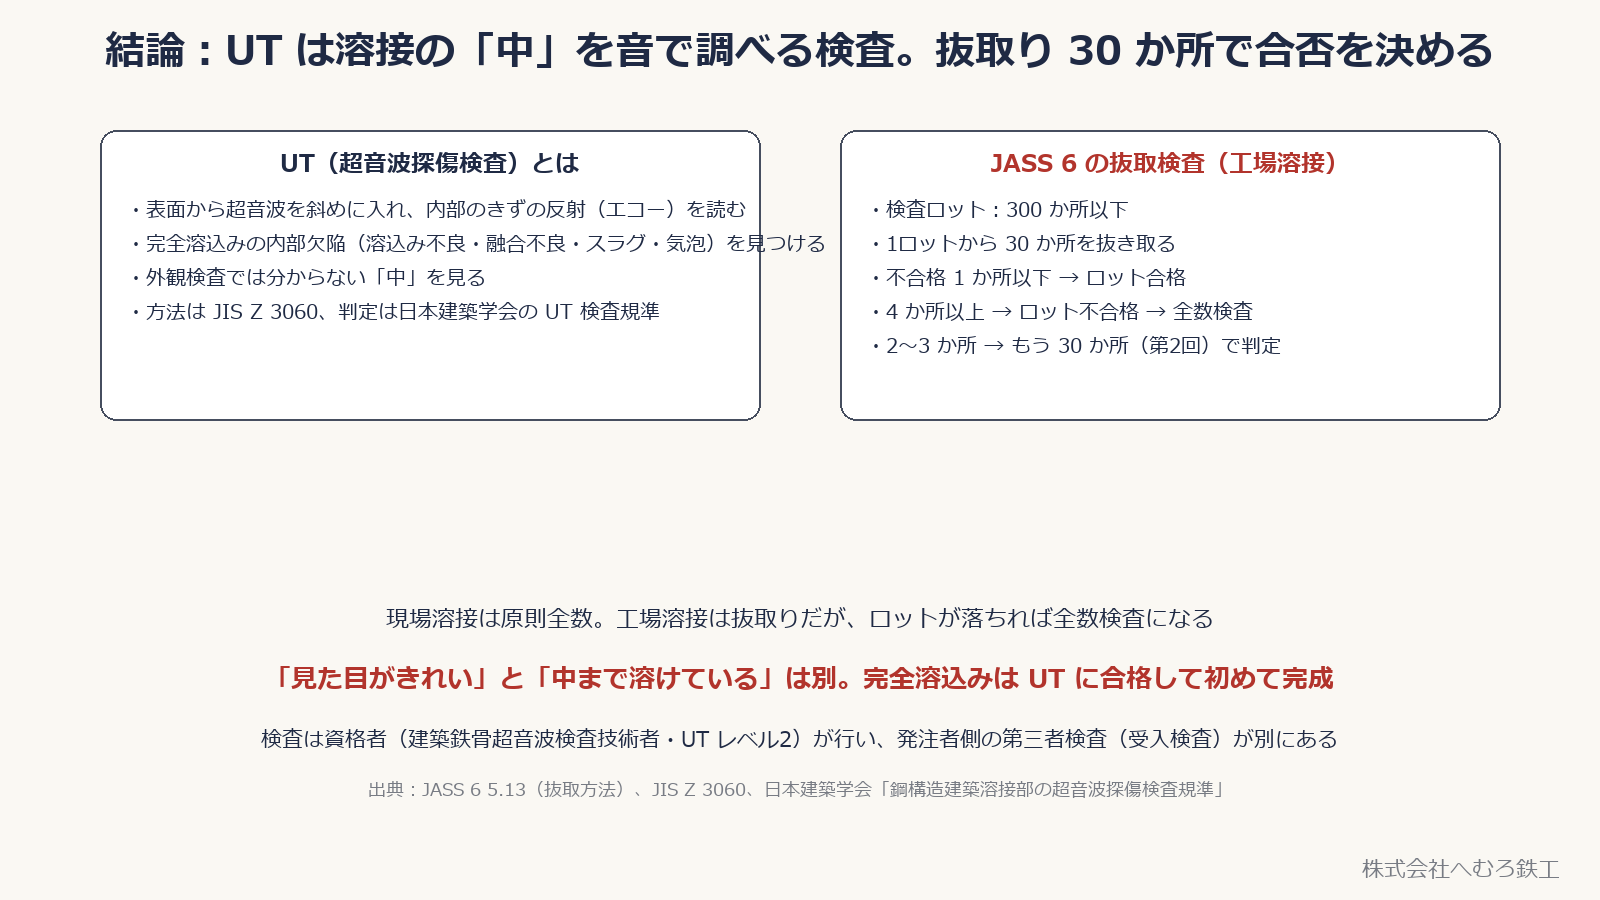
UT(超音波探傷検査)は、鋼材の表面から超音波を斜めに入れ、内部のきずに当たって戻る反射(エコー)を読んで、溶接の中の欠陥を見つける検査です。完全溶込み溶接の内部欠陥(溶込み不良・融合不良・スラグ巻込み・ブローホール)は外観検査では分からないので、建築鉄骨では UT が標準の検査になっています。
試験方法・評価方法は、設計図書に指定されたJIS Z 3060や日本建築学会のUT検査規準などに従います。規格の版、検出レベル、合否基準を検査計画で明確にします。
工場溶接の抜取数は採用する仕様書とその版、AOQL、検査水準で決まり、「どの工事も30か所」とは限りません。例えば公共建築工事標準仕様書(建築工事編)令和7年版7.6.12ではサンプル数は20か所で、ロットの大きさと合否判定はAOQL等に応じて定めます。
👉 外観が良好でも、内部の品質確認は別に必要です。UTも探傷できる範囲やきずの向きなどによる限界があり、すべての欠陥がないことを保証する検査ではありません。施工記録・外観検査・必要な非破壊試験を組み合わせて確認します。
■仕組み:斜角探触子から超音波を入れ、反射で位置と大きさを読む
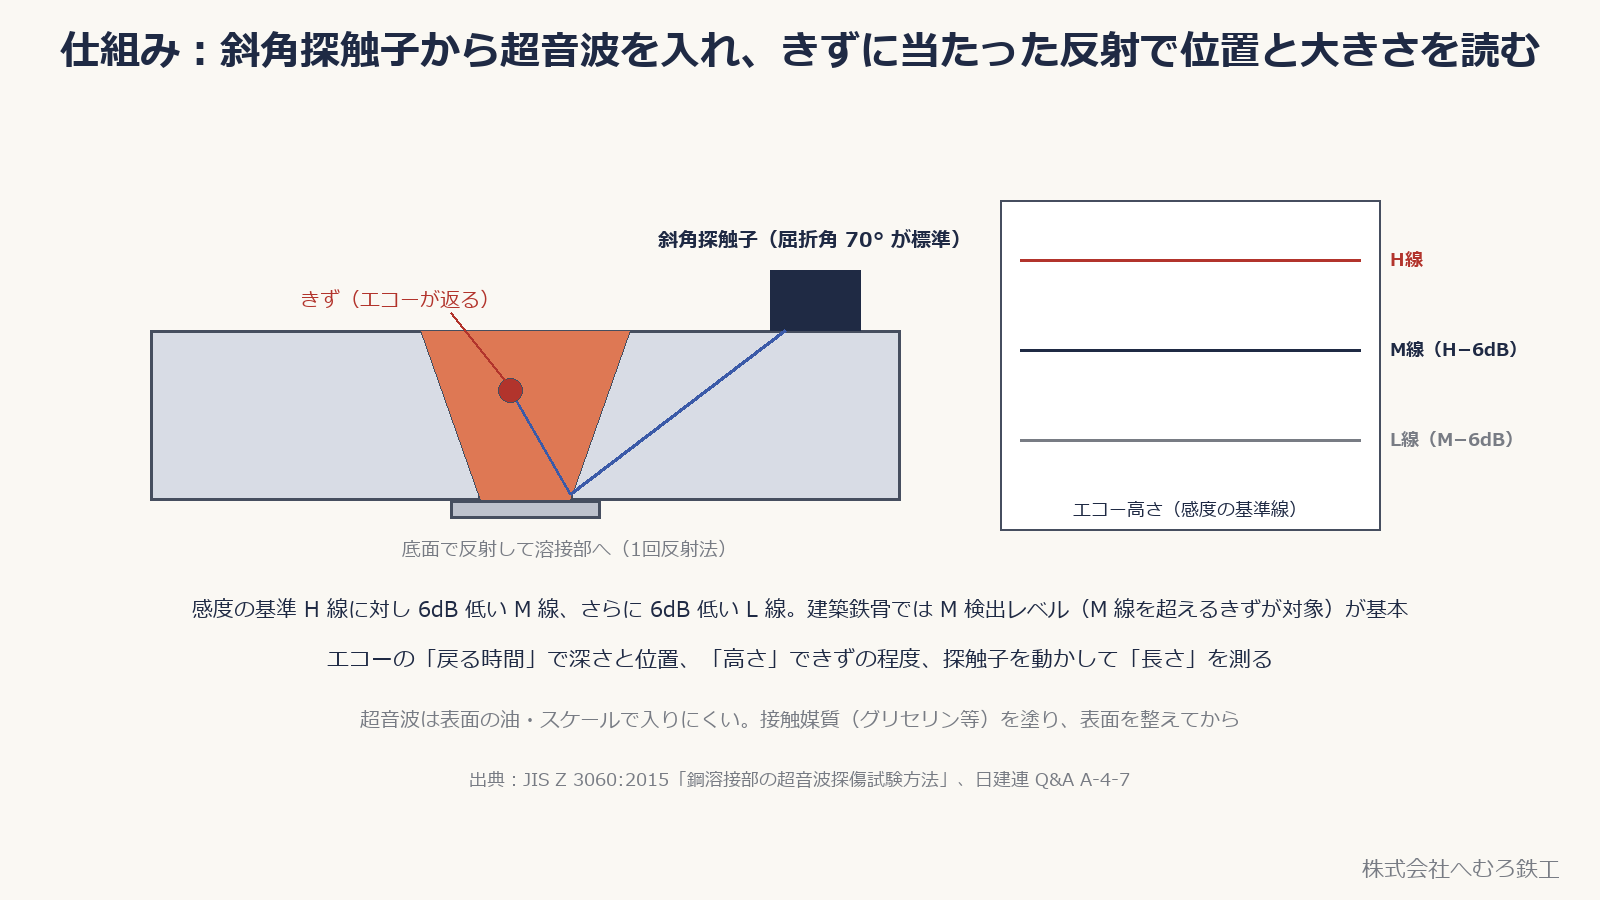
溶接部の探傷では、超音波を斜めに入れる斜角探触子を使います。建築鉄骨でよく用いる屈折角は70°ですが、板厚や接合形状に応じて選定します。きずへ直接音を当てる直射法や、底面で反射させる1回反射法などで、必要な範囲を調べます。
エコーが戻るまでの時間から位置を推定し、エコー高さや探触子を動かした際の変化を調べます。エコー高さはきずの寸法だけでなく向きや形にも左右されるため、高さをそのまま欠陥の大きさとはみなしません。指示長さは規定された方法で測定します。
感度の基準として、標準試験片で決めた H 線に対し 6dB 低い M 線、さらに 6dB 低い L 線を引きます。検出レベルは M 検出レベル(M 線を超えるきずを対象)か L 検出レベルのどちらかで、建築鉄骨では M 検出レベルが基本です。
👉 超音波は表面の油・スケール・塗料があると入りにくく、接触媒質(グリセリンなど)を塗って密着させます。探傷面の準備も検査の一部です。
■抜取検査の流れ:令和7年版の公共建築工事標準仕様書を例に
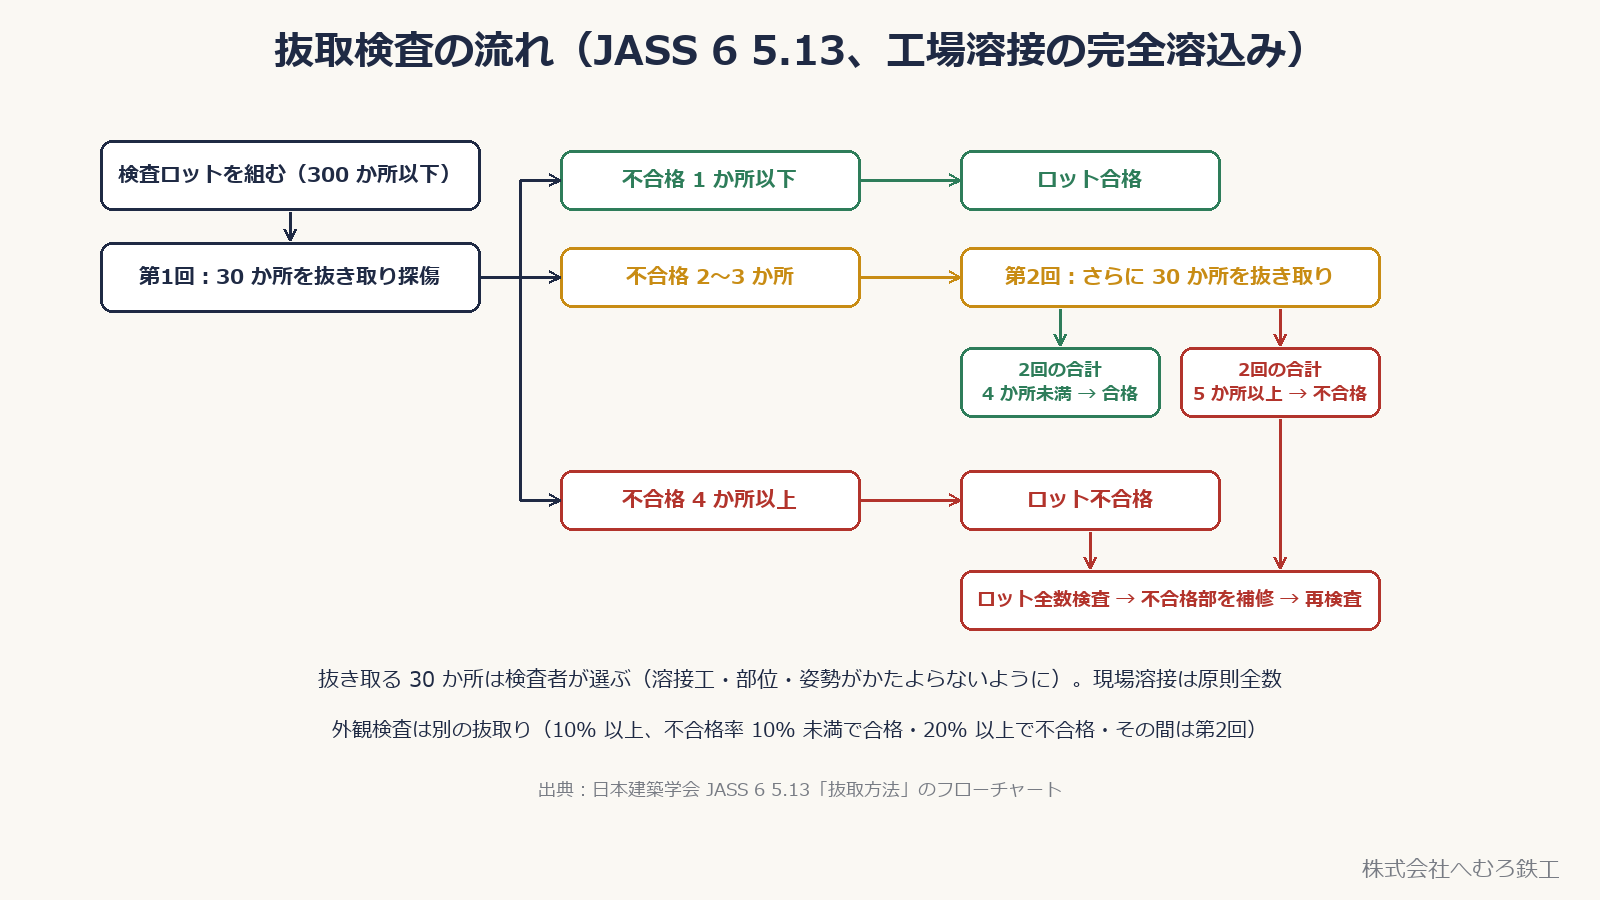
以下は公共建築工事標準仕様書(建築工事編)令和7年版7.6.12・表7.6.2/7.6.3に基づく工場溶接の例です。別の仕様書や版を採用する工事は、そちらの検査計画に従います。
・① AOQLと検査水準を決める。特記がない場合はAOQLレベルⅡ(4.0%以下)・第6水準で、ロットの大きさは220か所です。AOQLレベルⅠや別の水準では値が変わります。
・② 第1回は、ロットから20か所を抜き取って試験します。ロット構成や箇所数の数え方も仕様書に従います。
・③ AOQLレベルⅡの場合、第1回の不合格が0か所ならロット合格、1〜2か所なら再試験、3か所以上ならロット不合格です。
・④ レベルⅡで再試験となった場合は、第2回の抜取試験を行います。第1回と第2回の不合格箇所数の合計が3か所以下なら合格、4か所以上なら不合格です。レベルⅠは第1回0か所で合格・1か所で再試験・2か所以上で不合格、第2回は累計1か所以下で合格・2か所以上で不合格です。
・⑤ ロットが不合格の場合は、そのロットの残りのすべての箇所を試験します。ロットの合否にかかわらず、試験で不合格となった箇所はすべて補修し、再試験します。
同仕様書では工事現場溶接の対象溶接部はすべて試験し、不合格箇所は補修・再試験します。工場と現場の区分や契約仕様を確認し、抜取検査を任意に適用しないことが大切です。
👉 外観検査とUTでは検査項目・対象・判定基準が違います。片方の抜取数や合否ルールをもう片方へ流用しません。
■何が不合格になるか
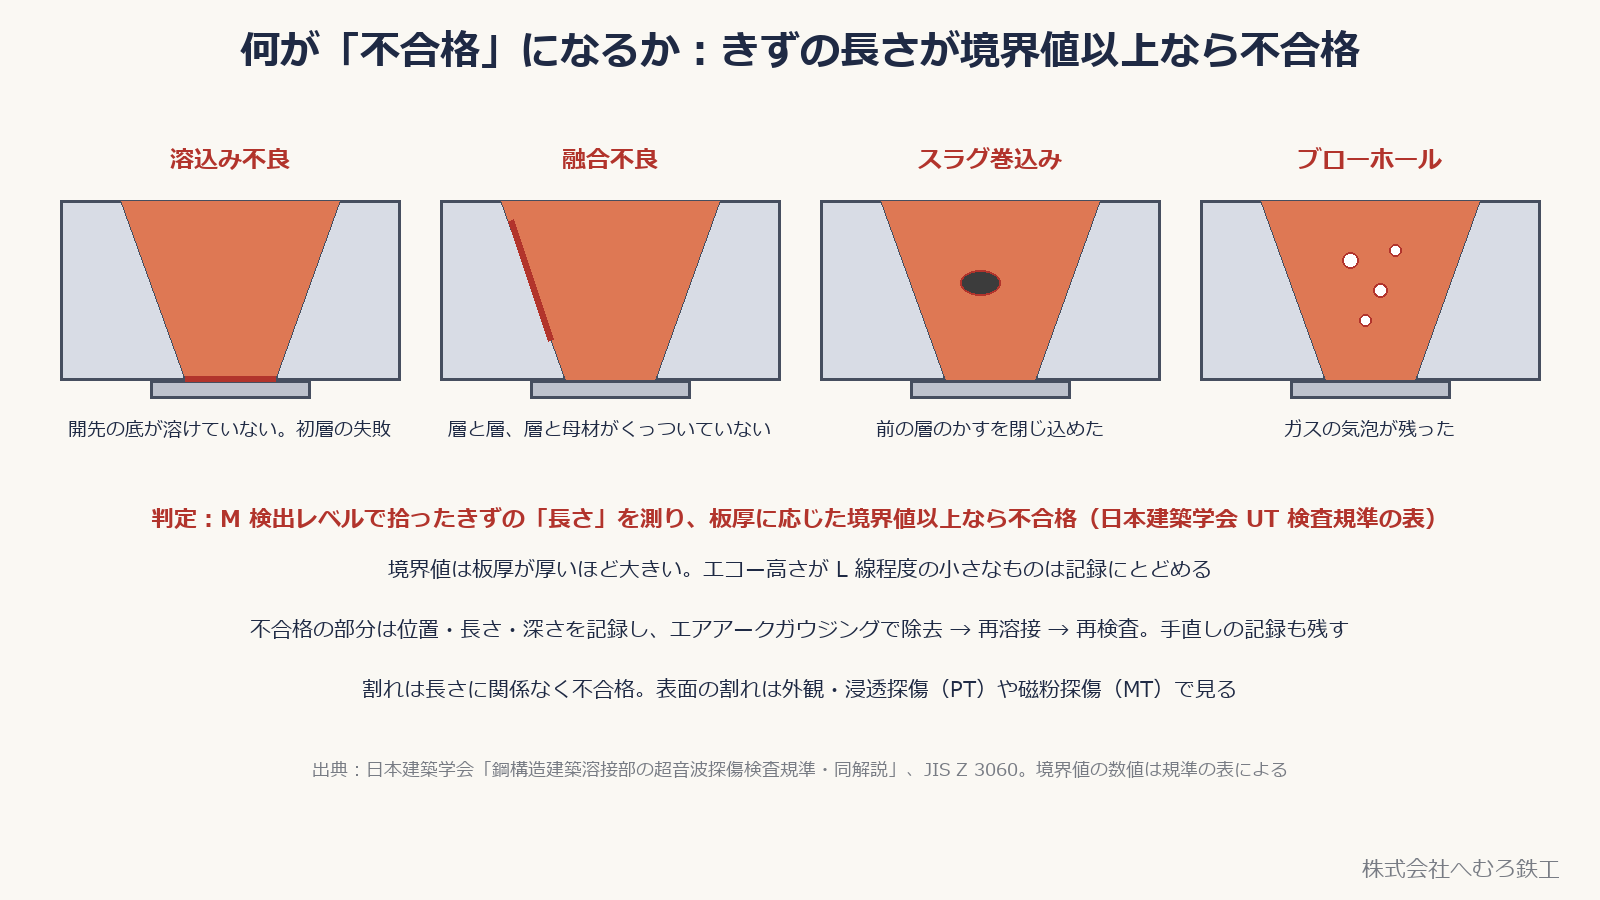
UT で見つかる代表的な内部欠陥は、溶込み不良(開先の底が溶けていない)、融合不良(層どうし・層と母材がくっついていない)、スラグ巻込み、ブローホールです。
判定では、指定された検出レベル、きずの指示長さ、板厚、接合条件などを適用規準と照合します。指示があることと、許容されない欠陥であることは区別します。割れなどの有害な欠陥は、指定基準に従って除去・補修の対象とします。
不合格の部分は、位置・長さ・深さを記録し、エアアークガウジングで除去して再溶接し、再検査します。手直しの経過も検査記録の一部です。
👉 表面の割れは UT より外観検査や浸透探傷(PT)・磁粉探傷(MT)が向きます。UT は「中」を見る検査です。
■探傷できる条件:時期と、探触子を動かせるスペース
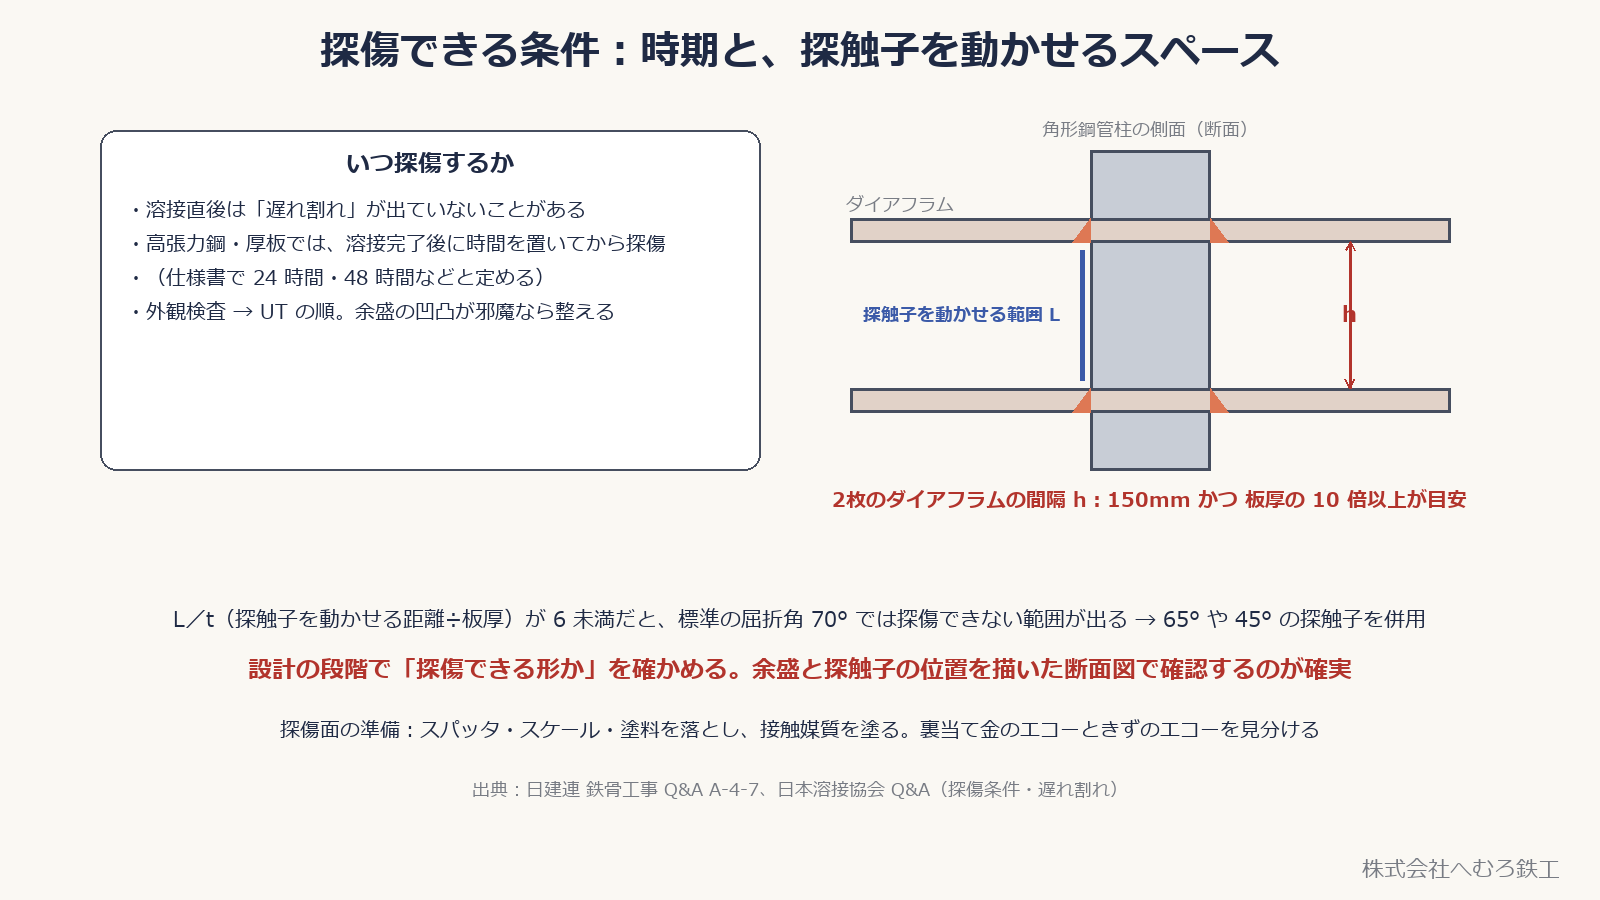
時期:溶接直後は、水素による「遅れ割れ」がまだ出ていないことがあります。高張力鋼や厚板では、溶接完了後に時間を置いてから探傷します(仕様書で 24 時間・48 時間などと定めます)。順番は外観検査 → UT で、余盛の凹凸が探傷の邪魔になるときは整えてから行います。
スペース:ダイアフラム間隔、板厚、余盛形状によっては探触子を動かせず、標準的な探傷で確認できない範囲が生じます。断面図で音の経路を確認し、角度の異なる探触子や別の探傷面を使う方法を事前に検討します。一定の間隔だけで探傷可能と断定しないことが重要です。
👉 意匠上の床段差などで間隔が詰まることは珍しくありません。余盛と探触子の位置を描いた断面図で、探傷不能範囲が出ないかを事前に確かめるのが確実です。
探傷面は、スパッタ・スケール・塗料を落として接触媒質を塗ります。裏当て金からのエコーときずのエコーを見分けるのも技術者の仕事です。
■誰が検査するか:社内検査と第三者(受入)検査
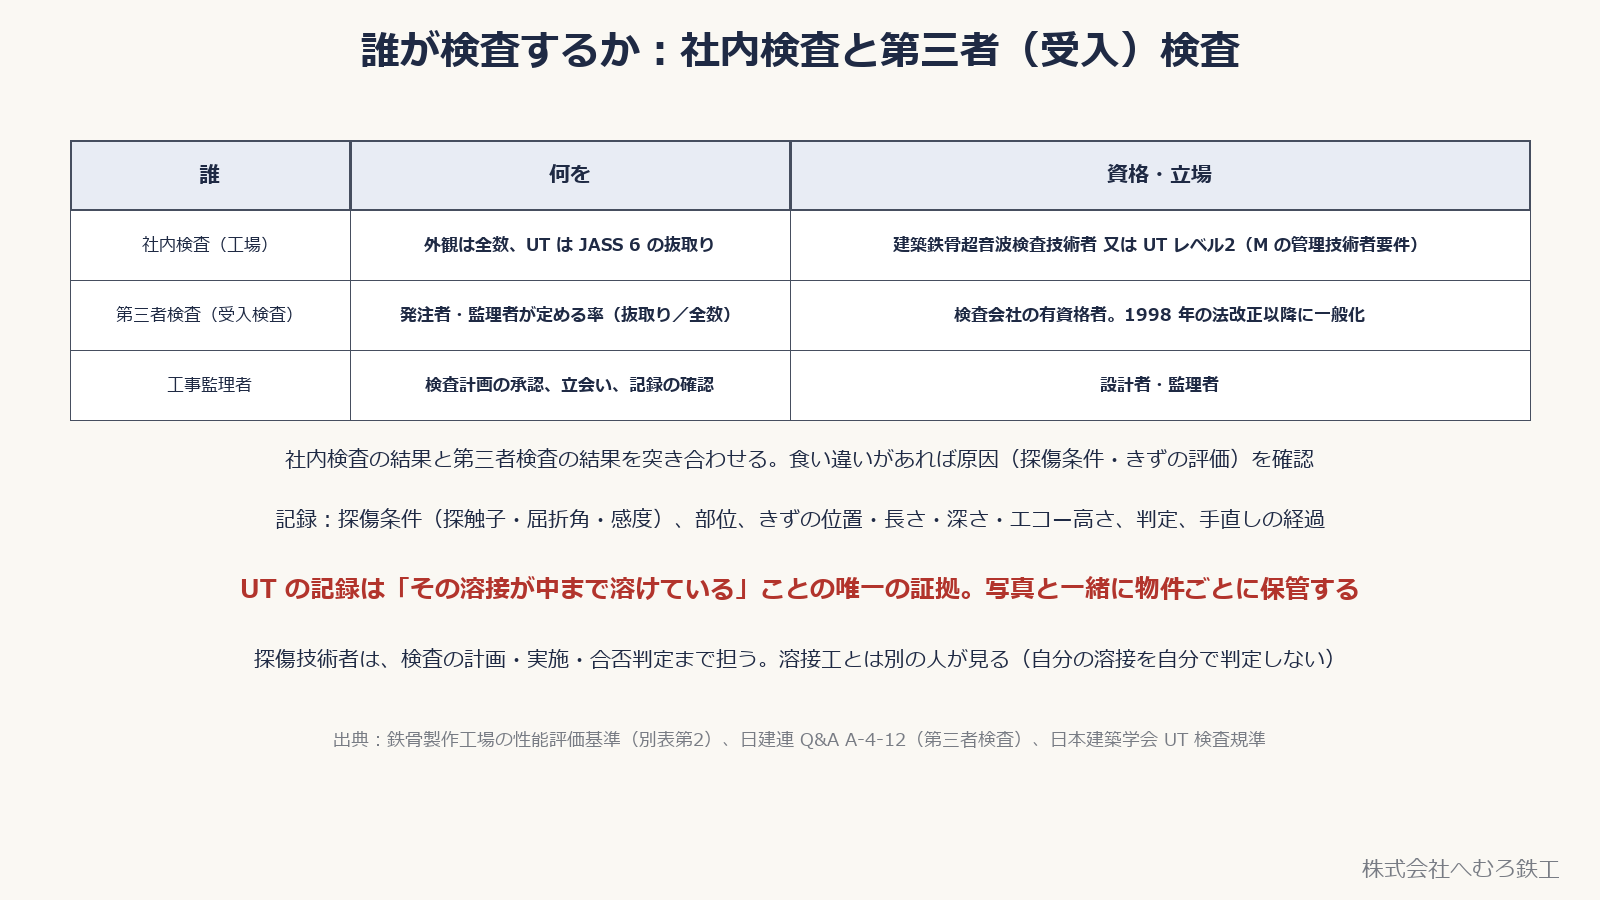
社内検査:工場の検査部門が、工作基準・検査基準と工事の検査計画に従って実施します。外観とUTの対象・検査率をそれぞれ定め、工場の自主検査に受入検査の抜取率をそのまま当てはめません。Mグレードの超音波検査管理技術者には、建築鉄骨超音波検査技術者や非破壊試験技術者UTレベル2など、性能評価基準に適合する資格が求められます。
第三者検査(受入検査):1998 年の建築基準法改正以降、鉄骨製作会社の自主検査とは別に、発注者側が鉄骨を受け入れるときに検査会社へ委託する「受入検査」が一般化しました。率(抜取りか全数か)は発注者・監理者が定めます。
工事監理者:検査計画の承認、立会い、記録の確認を行います。
記録には、探傷条件(探触子・屈折角・感度)、対象部位と範囲、きずの位置・指示長さ・エコー高さ、判定基準、補修・再試験の経過を残します。検査記録を施工記録と対応させて保管し、後から検査の範囲と結果を確認できるようにします。
👉 溶接工とは別の人が判定します。自分の溶接を自分で合格にしない、が検査の基本です。
■まとめ
- UT は超音波の反射で溶接の内部欠陥を見つける検査。方法は JIS Z 3060、判定は日本建築学会の UT 検査規準
- 斜角探触子(屈折角 70° が標準)。H・M・L 線を基準に、建築鉄骨は M 検出レベル
- 抜取数は適用仕様・版・AOQL・検査水準で決まる。令和7年版の公共建築工事標準仕様書ではサンプル20か所。ロット合否と個々の不合格箇所の補修は別に管理する
- きずの指示を指定された規準で評価する。不合格箇所は補修し、再試験で確認する
- 検査時期と探傷範囲を事前に確認。ダイアフラム間隔や探触子の角度だけで検査可能とは断定しない
- 社内検査は有資格者(建築鉄骨超音波検査技術者・UT レベル2)。第三者の受入検査が別にある。記録は物件ごとに保管
■参考にした基準・資料
- 国土交通省『公共建築工事標準仕様書(建築工事編)令和7年版』7.6.12、表7.6.2・表7.6.3:本記事で紹介する抜取検査の適用条件・数値
- 日本建築学会『鋼構造建築溶接部の超音波探傷検査規準・同解説』:工事で採用した版の試験・判定条件を確認
- JIS Z 3060:2015「鋼溶接部の超音波探傷試験方法」:斜角探触子、H・M・L 線、M 検出レベル・L 検出レベル
- 日本建設業連合会 鉄骨工事 Q&A A-4-7「2枚のダイアフラムの間隔が狭い場合、探傷可能な間隔は?」、A-4-12「第三者検査会社の発注・契約は誰が行うのか?」
- 鉄骨製作工場の性能評価基準(M グレード)別表第2:超音波検査管理技術者の資格要件
- 日本溶接協会 溶接情報センター Q&A:探傷条件の決め方、高張力鋼の遅れ割れと検査時期
■おわりに
この記事の抜取検査の例は、令和7年版の公共建築工事標準仕様書を採用した工事についての説明です。すべての鉄骨工事を一律に扱うものではありません。設計図書・特記仕様書と検査計画を照合してください。(2026年9月28日改訂)
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 フルペネ溶接(完全溶込み溶接)とは?
👉 鉄骨工場の「グレード」とは?J・R・M・H・S の違い
👉 開先とは?角度・ルート間隔・ルート面と、JASS 6 の許容差
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する