■結論:できた部材を測って、合否を出す
製品検査は、工場でできた部材(柱・梁など)の寸法や精度を測り、決められた許容差に入っているかを確かめる検査です。
溶接の外観検査・UT が『溶接の質』を見るのに対し、製品検査は『形・寸法の正しさ』を見ます。ずれていると、現場で組み上がりません。
■2つの許容差(管理許容差と限界許容差)
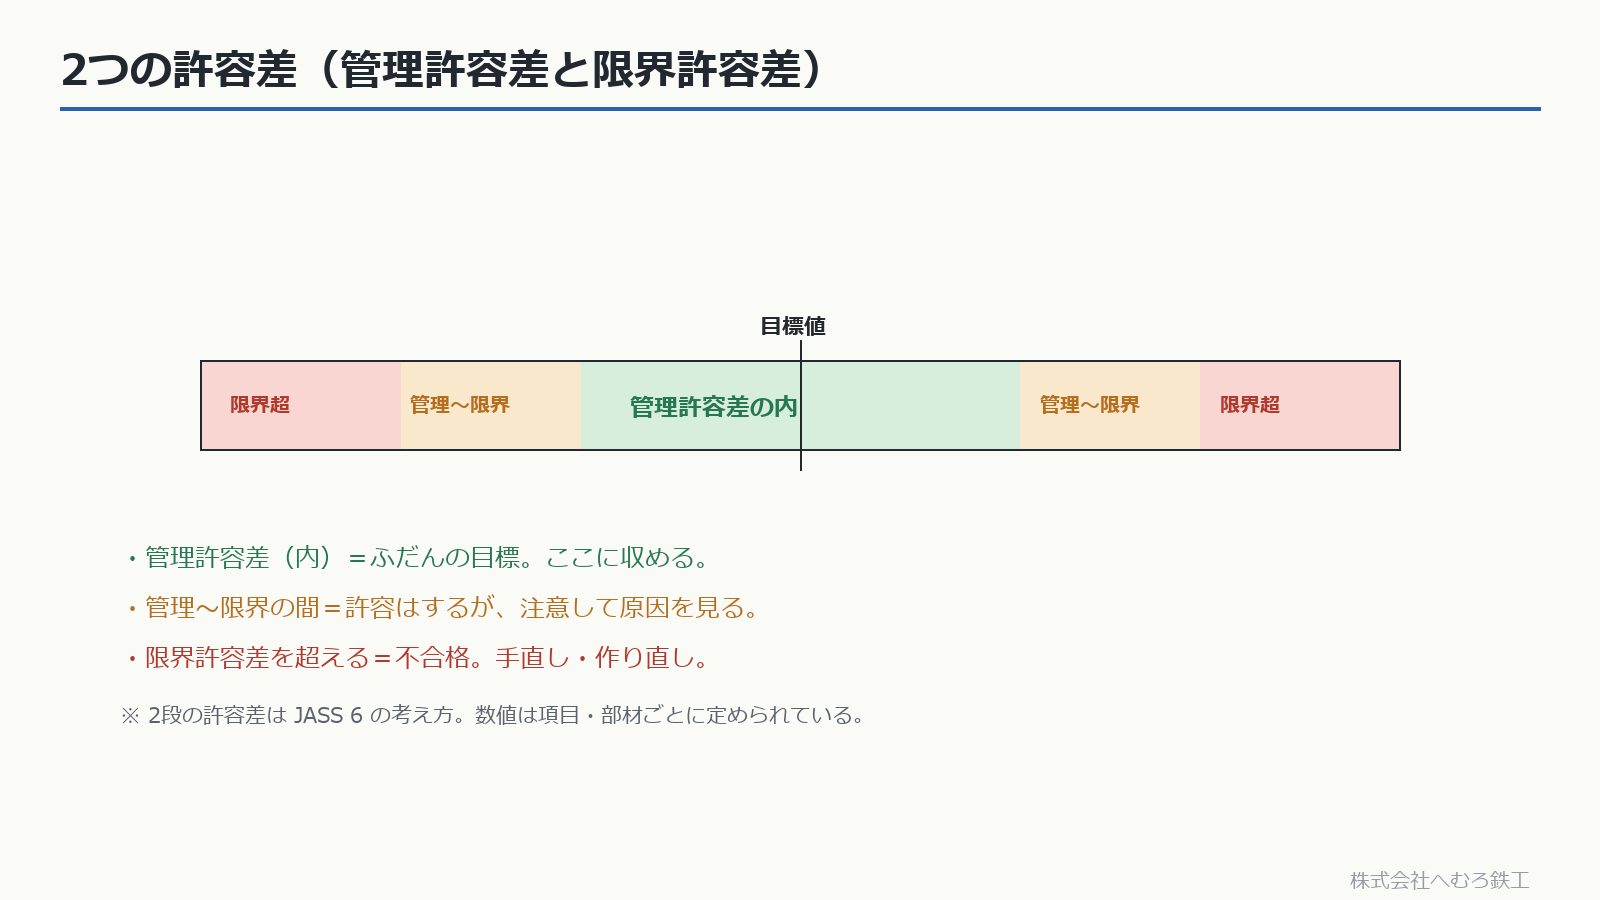
鉄骨の精度には、2段の許容差があります(JASS 6 の考え方)。
『たまに管理を外れても限界内なら可、ただし続くなら原因を直す』という管理の考え方です。数値は項目・部材ごとに定められています。
- 管理許容差:ふだんの目標。ここに収める
- 管理〜限界の間:許容はするが、注意して原因を見る
- 限界許容差を超える:不合格。手直し・作り直し
■何を測る?(代表的な項目)
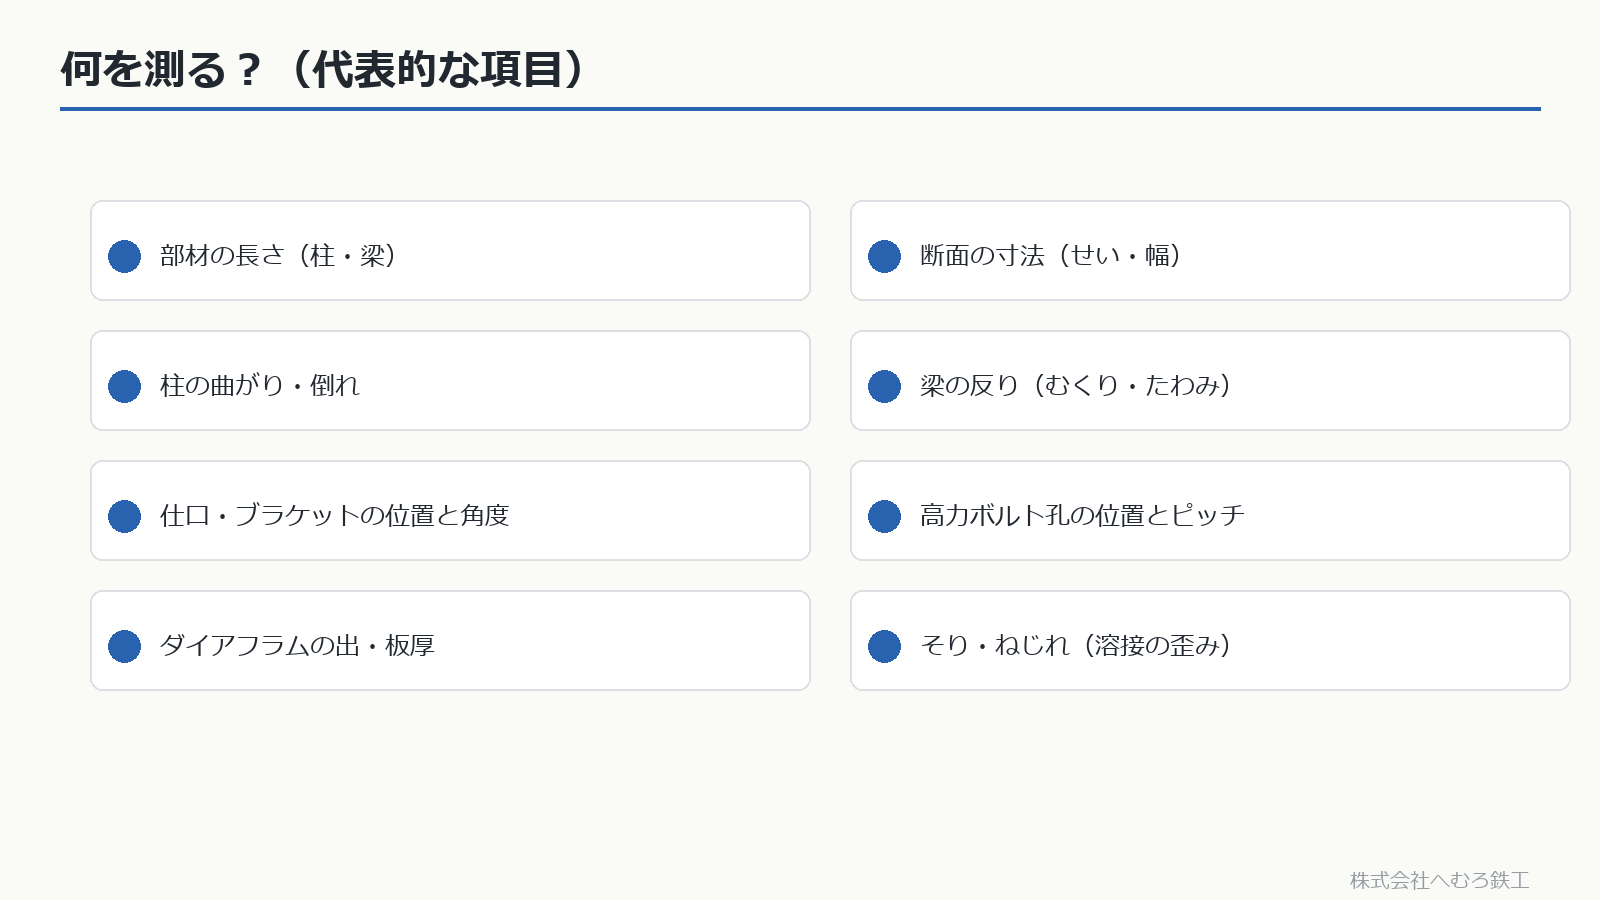
製品検査では、次のような項目を測ります。
- 部材の長さ(柱・梁)/断面の寸法(せい・幅)
- 柱の曲がり・倒れ/梁の反り
- 仕口・ブラケットの位置と角度/高力ボルト孔の位置とピッチ
- ダイアフラムの出・板厚/そり・ねじれ(溶接の歪み)
■許容差の例(イメージ)
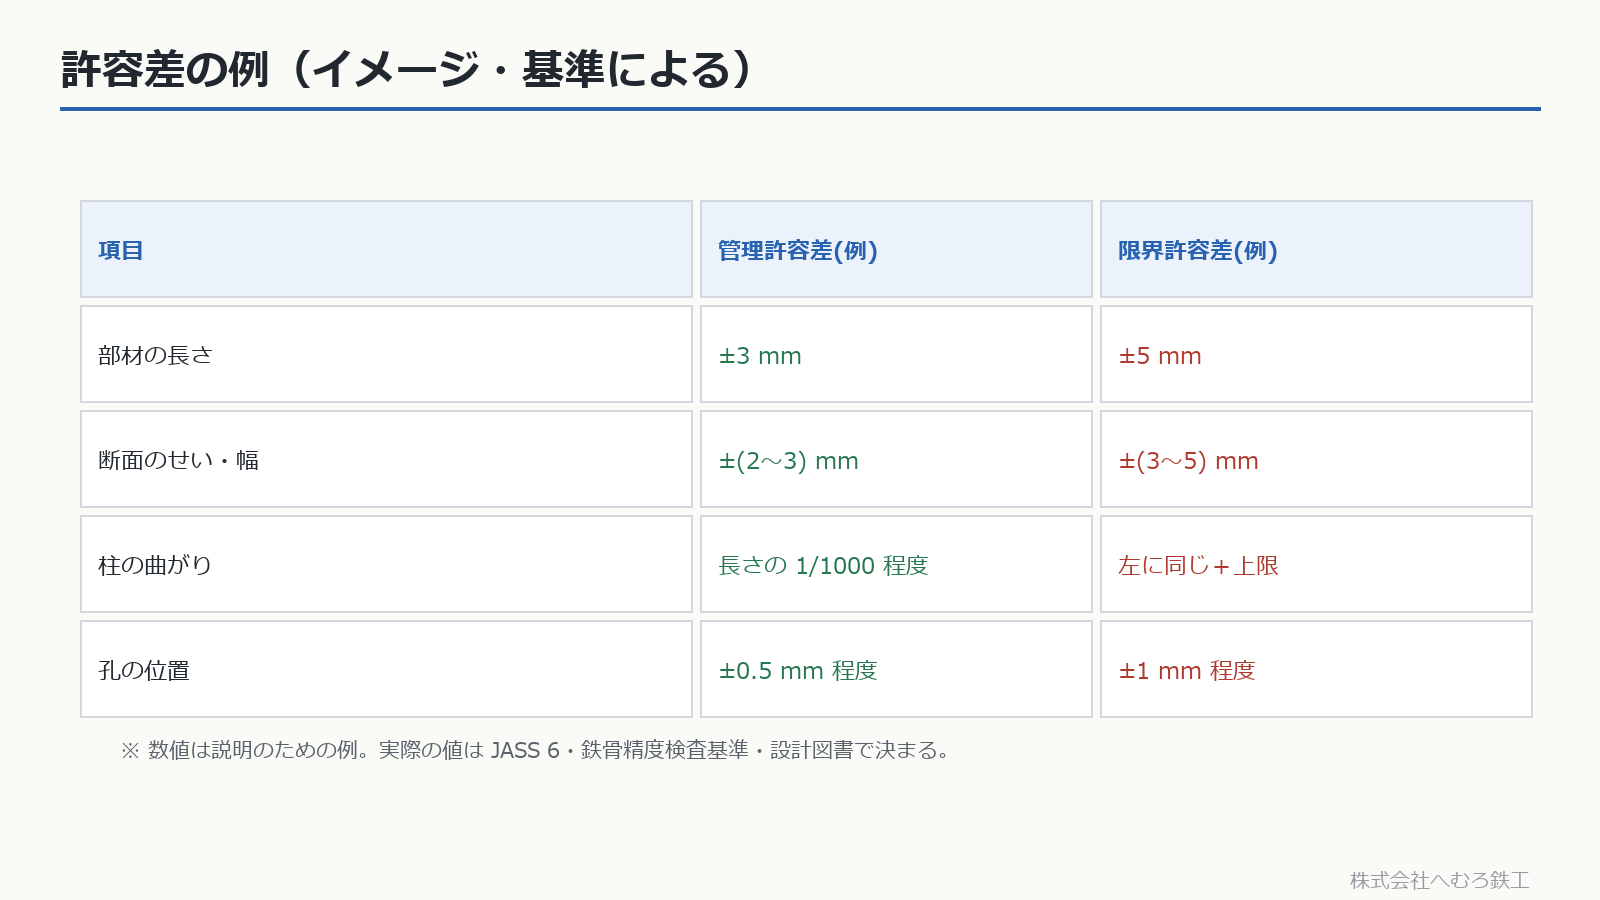
許容差は項目ごとに決まっています。下の表は説明のためのイメージで、実際の値は基準・設計図書によります。
■誰が測る?(社内検査+受入検査)と道具
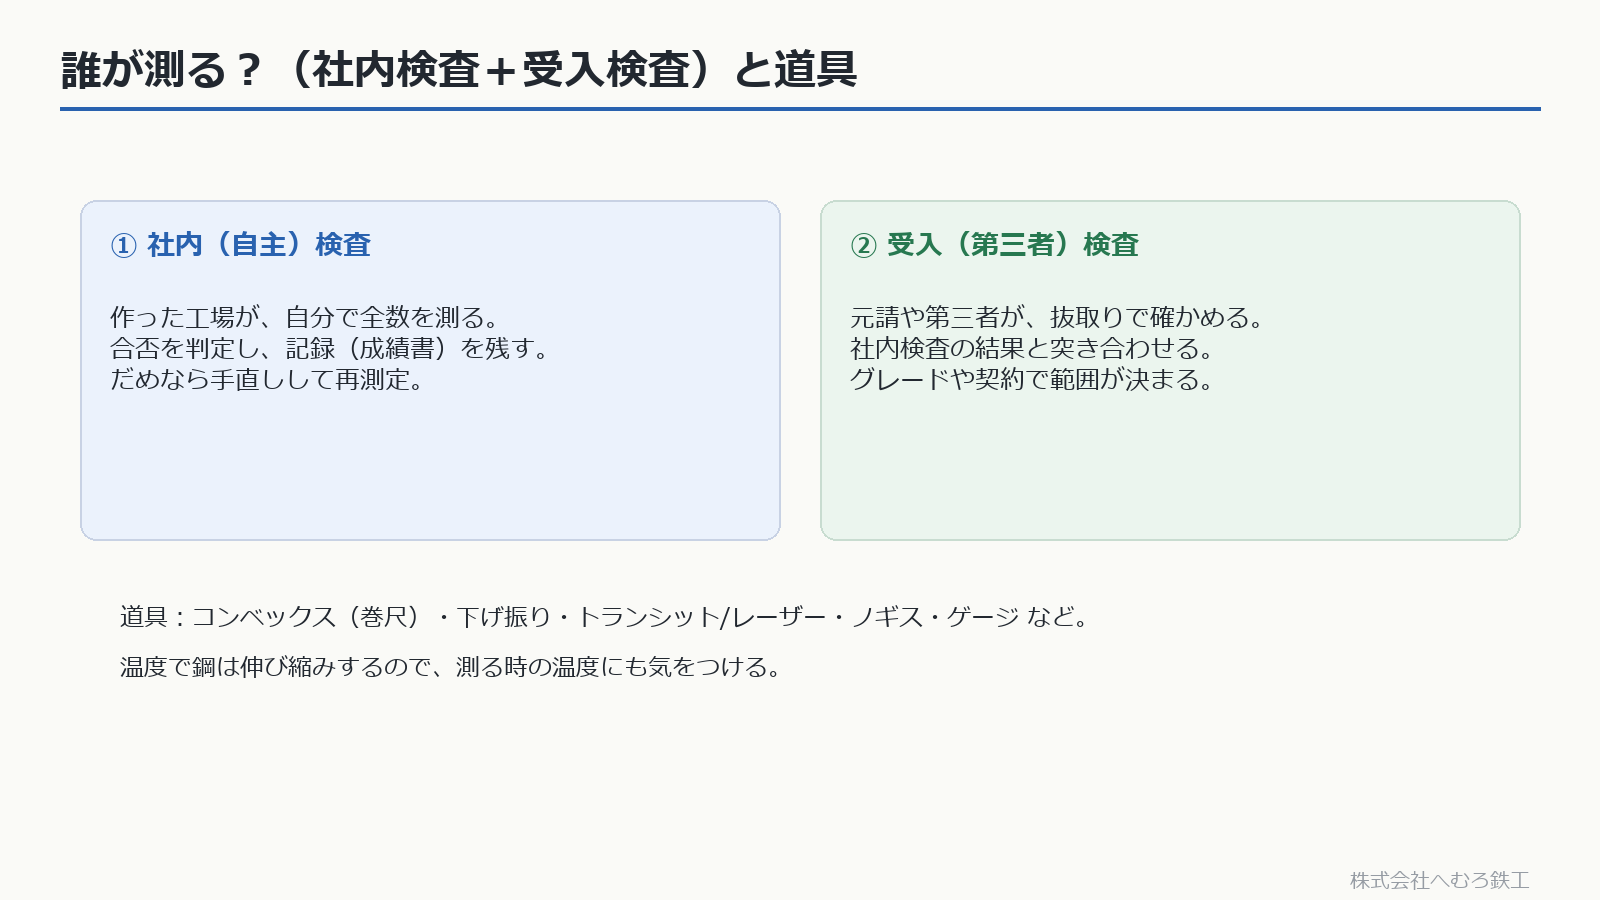
製品検査は、2つの段階で行われます。
道具はコンベックス(巻尺)・下げ振り・トランシット/レーザー・ノギス・ゲージなど。鋼は温度で伸び縮みするので、測る時の温度にも気をつけます。
- 社内(自主)検査:工場の工作・検査基準と工事の検査計画に従い、対象・項目ごとに確認する。合否と処置を記録する
- 受入検査:発注者側・監理者側が、契約仕様と検査計画で定めた対象・範囲を確認する。第三者機関へ委託する場合もあり、抜取りか全数かは一律ではない
■まとめ:形の正しさを2段の許容差で守る
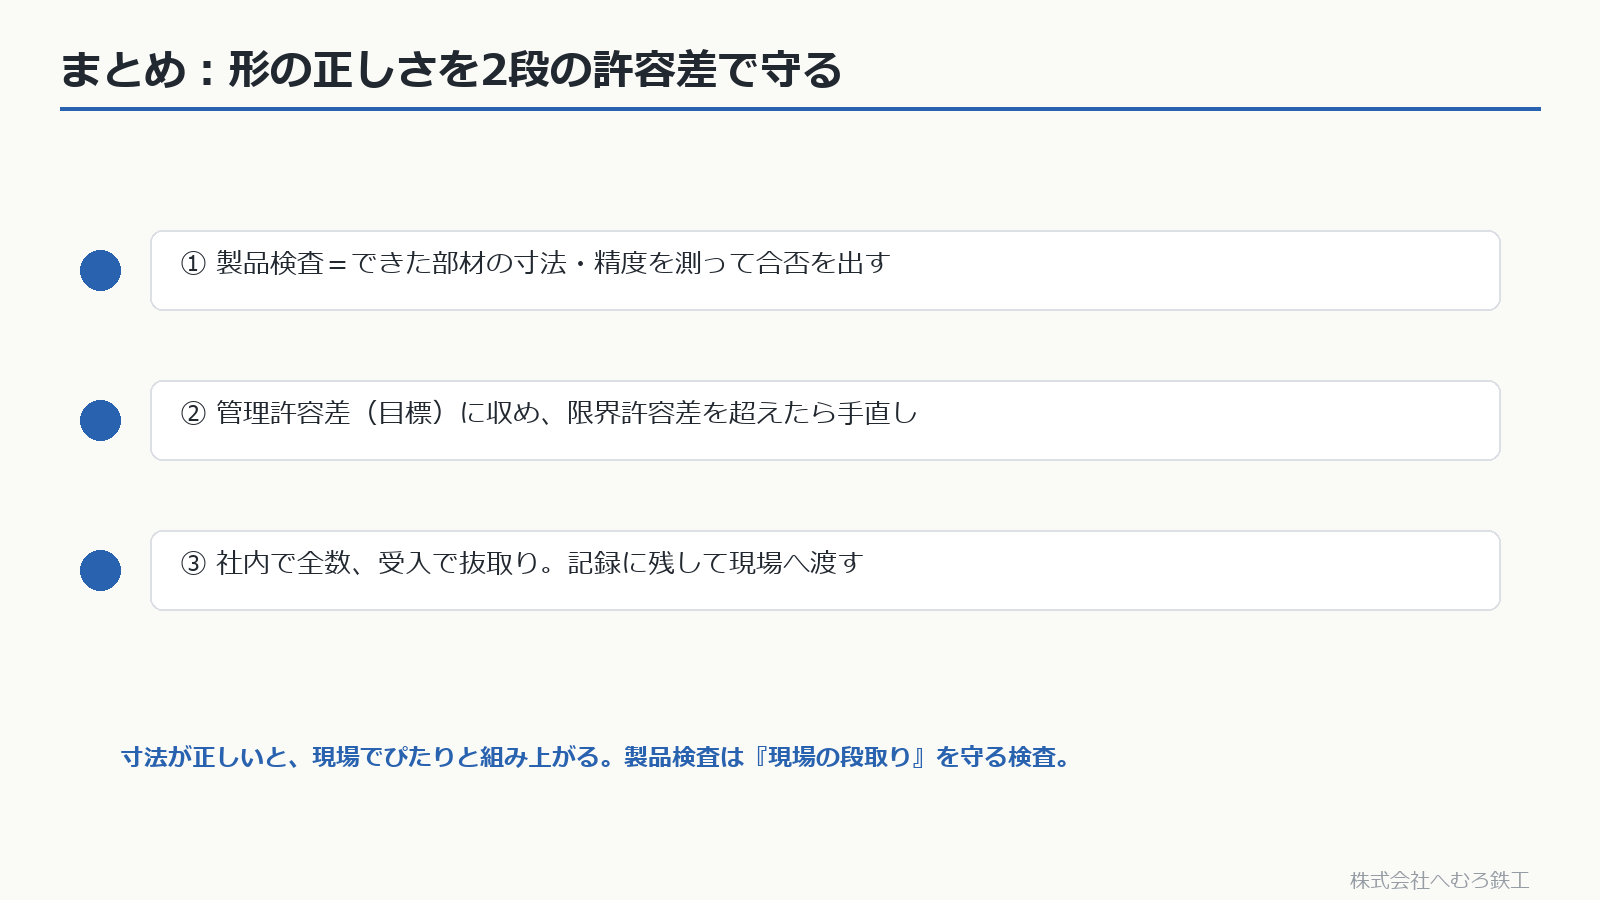
製品検査は、部材の寸法・精度を測り、適用する基準で判定する工程です。不適合は原因と処置を記録し、再確認します。自主検査・受入検査それぞれの対象と検査率を定めて記録を残し、出荷の可否を確認します。
鉄骨の製作・検査についてのご相談やお見積もりは、お問い合わせからお気軽にどうぞ。
参考にした基準:日本建築学会 JASS 6 鉄骨工事/鉄骨精度検査基準/鉄骨工事技術指針の考え方。許容差の数値は各基準・設計図書に従います。
この記事を書いた会社
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
ピンバック: 中間検査(鉄骨造)で確認されること|行政のチェックシートから【鉄骨ファブが解説】 – 株式会社へむろ鉄工
ピンバック: 第三者検査と社内検査の役割分担|誰が何を見るか【鉄骨ファブが解説】 – 株式会社へむろ鉄工