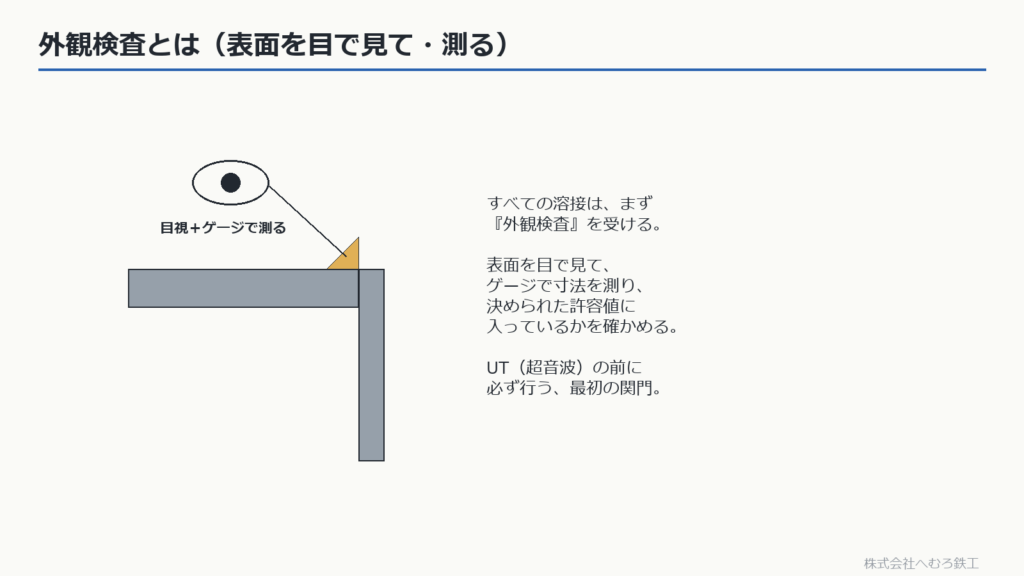
■結論:表面を目で見て、ゲージで測る
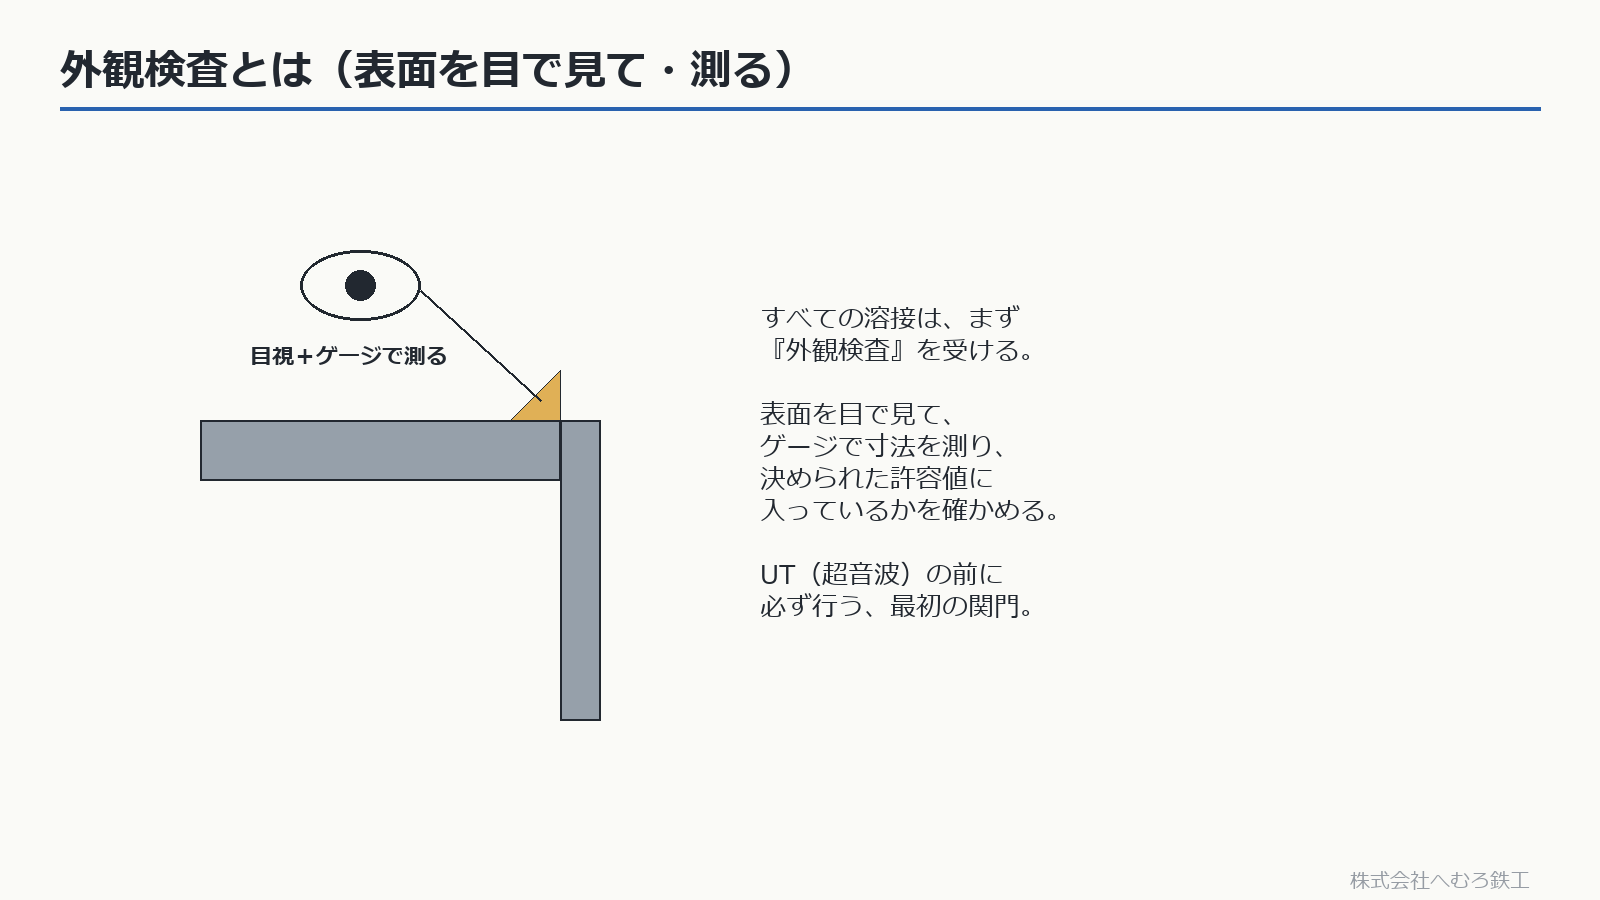
外観検査は、溶接の表面を目で見て、ゲージで寸法を測り、決められた許容値に入っているかを確かめる検査です。すべての溶接が、まずこれを受けます。
UT(超音波探傷検査)が中の傷を調べるのに対し、外観検査は表面の異常と寸法を見ます。UT の前の、最初の関門です。
■見るもの①:余盛(よもり)とビードの形
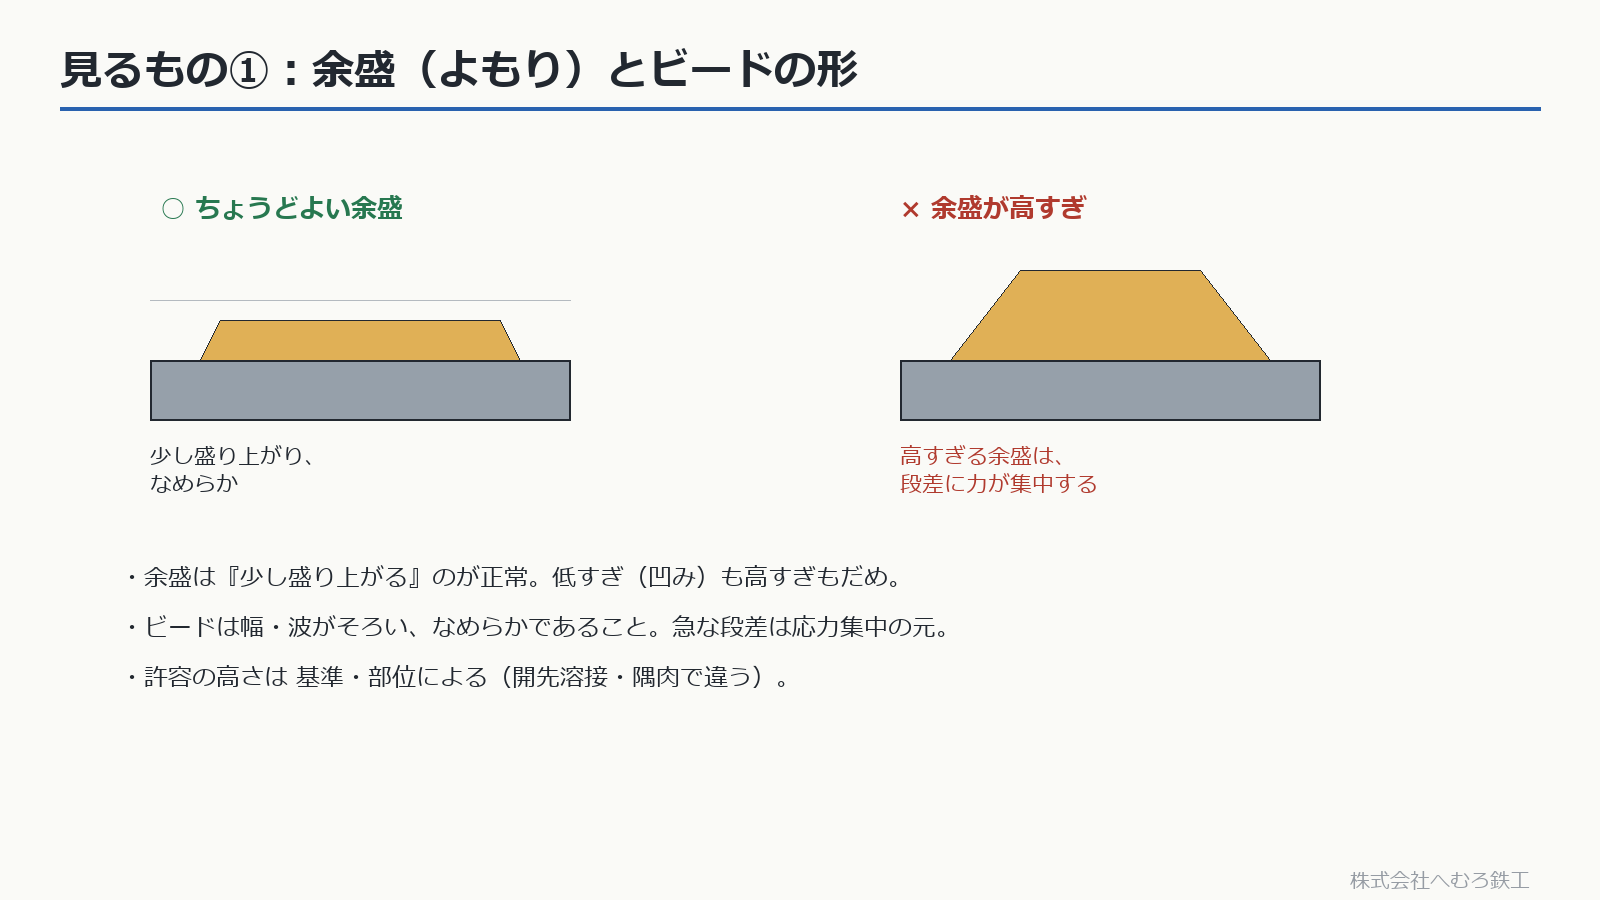
余盛は、溶接部の盛り上がりです。少し盛り上がるのが正常で、低すぎ(凹み)も高すぎもだめです。高すぎる余盛は、段差に力が集中する原因になります。
ビード(溶接の筋)は、幅や波がそろい、なめらかであることを見ます。許容の高さは、開先溶接か隅肉かなど、基準・部位によって決まります。
■見るもの②:アンダーカット・オーバーラップ
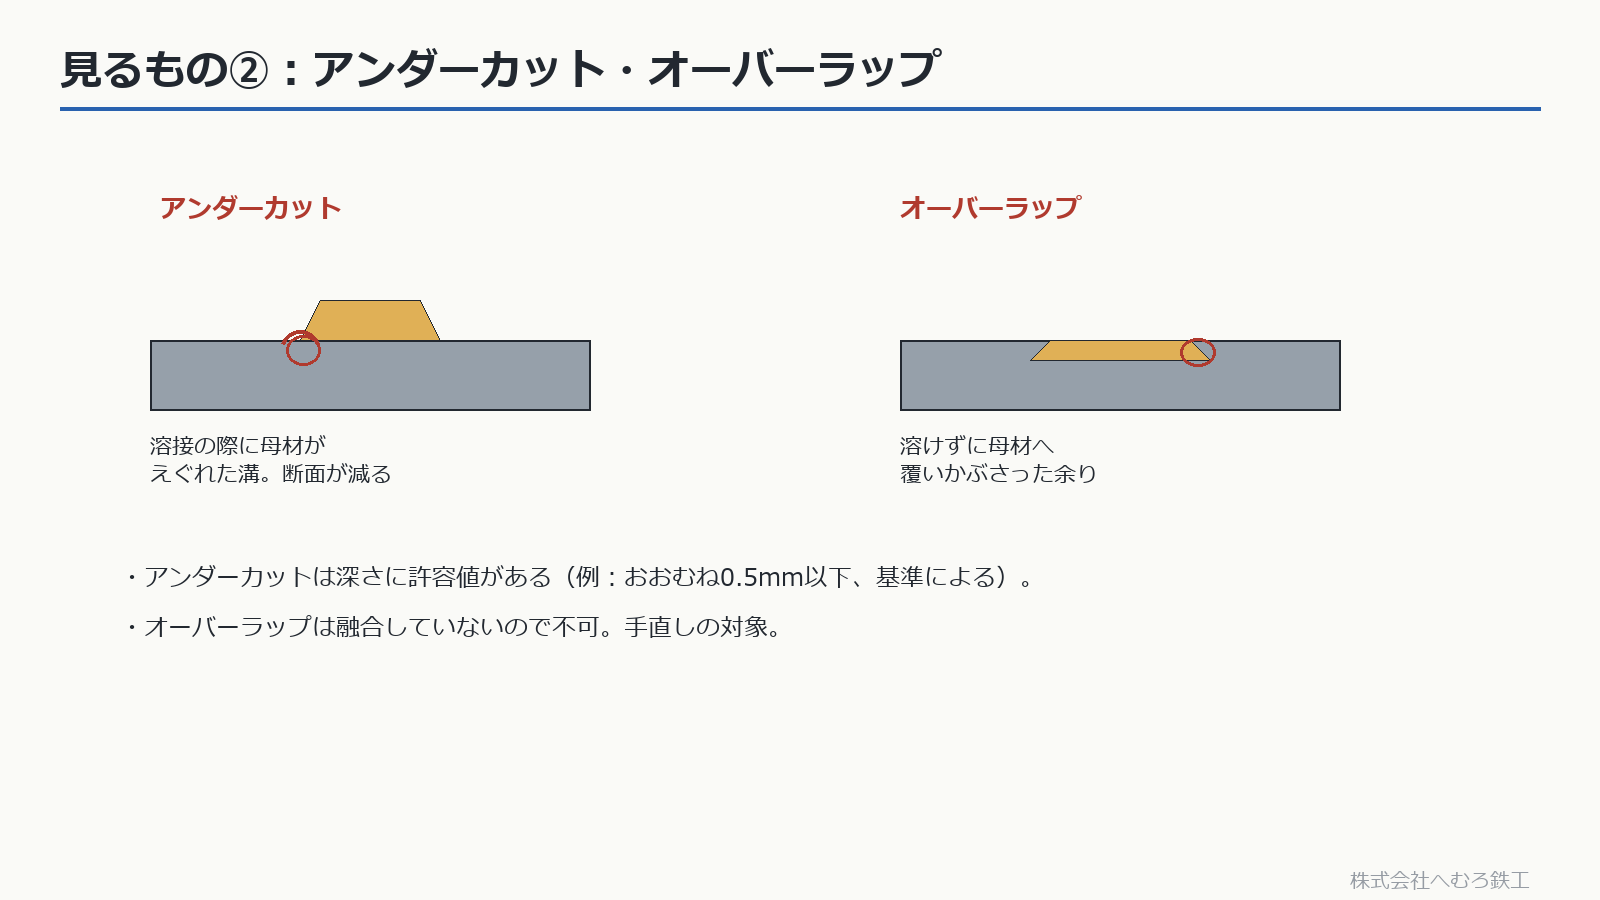
溶接の止端(とめは・つま先)のまわりには、代表的な欠陥が出ます。
- アンダーカット:溶接の際に母材がえぐれた溝。断面が減る。深さに許容値がある(おおむね0.5mm以下が目安、基準による)
- オーバーラップ:溶けずに母材へ覆いかぶさった余り。融合していないので不可。手直しの対象
■見るもの③:スパッタ・ピット・割れ・クレーター
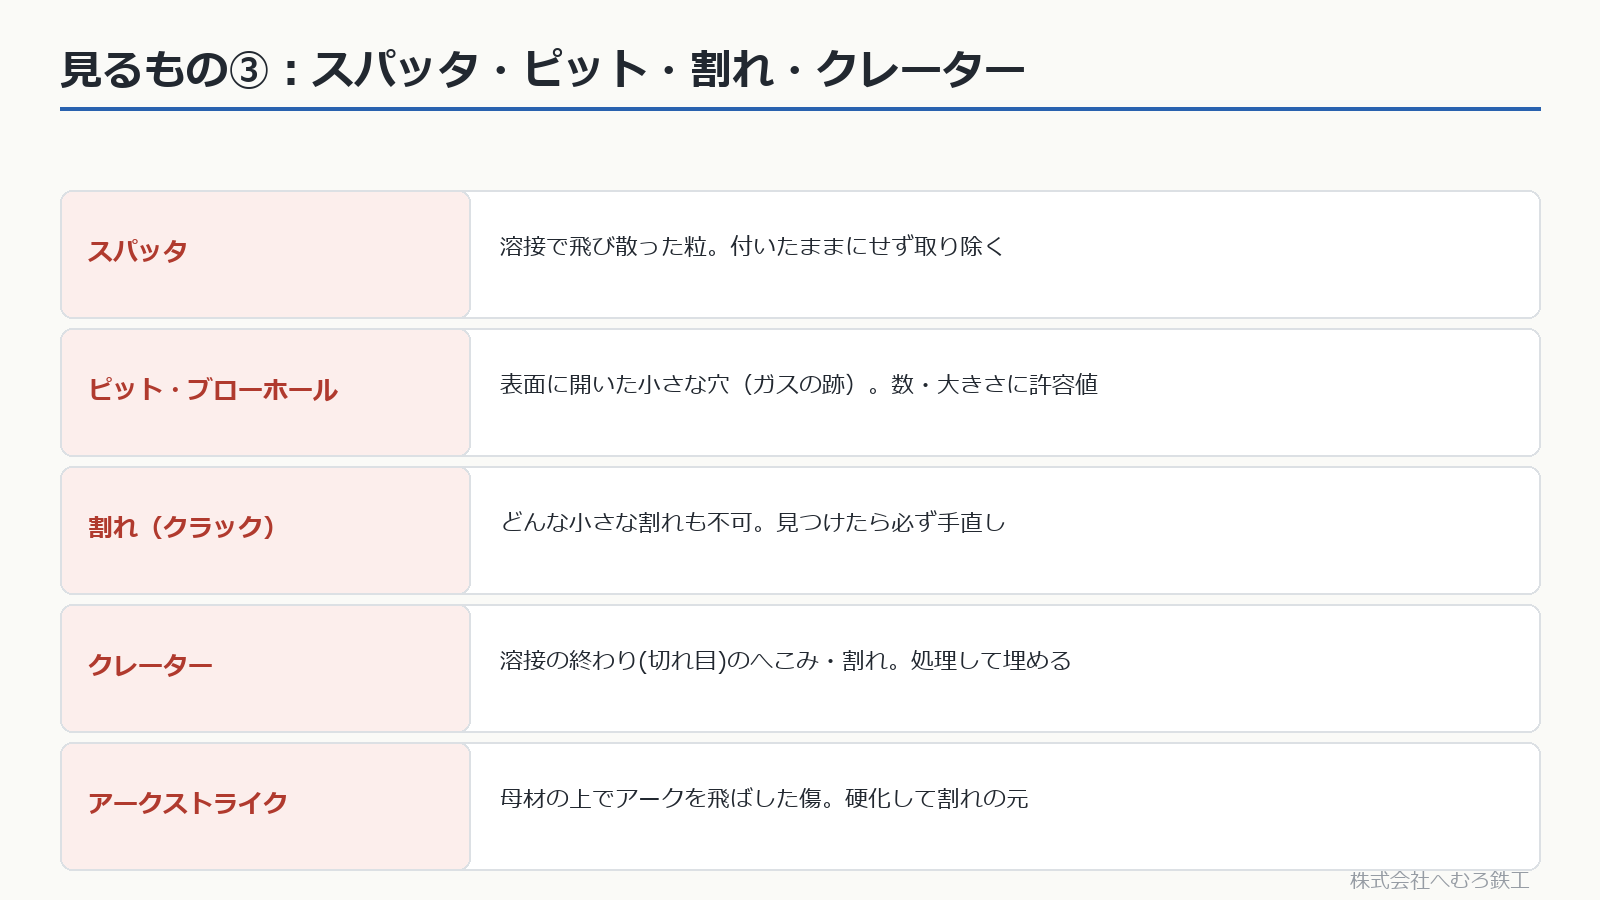
表面の細かな不良も見ます。
- スパッタ:飛び散った粒。付いたままにせず取り除く
- ピット:表面に開口した気孔。ブローホールは溶接金属内部の気孔で、外観検査だけでは内部のものは確認できない。表面・内部を分け、適用する方法と判定基準で確認する
- 割れ(クラック):どんな小さな割れも不可。必ず手直し
- クレーター:溶接の終わりのへこみ・割れ。処理して埋める
- アークストライク:母材の上でアークを飛ばした傷。硬化して割れの元
■寸法も測る(脚長・のど厚)と、合否・道具
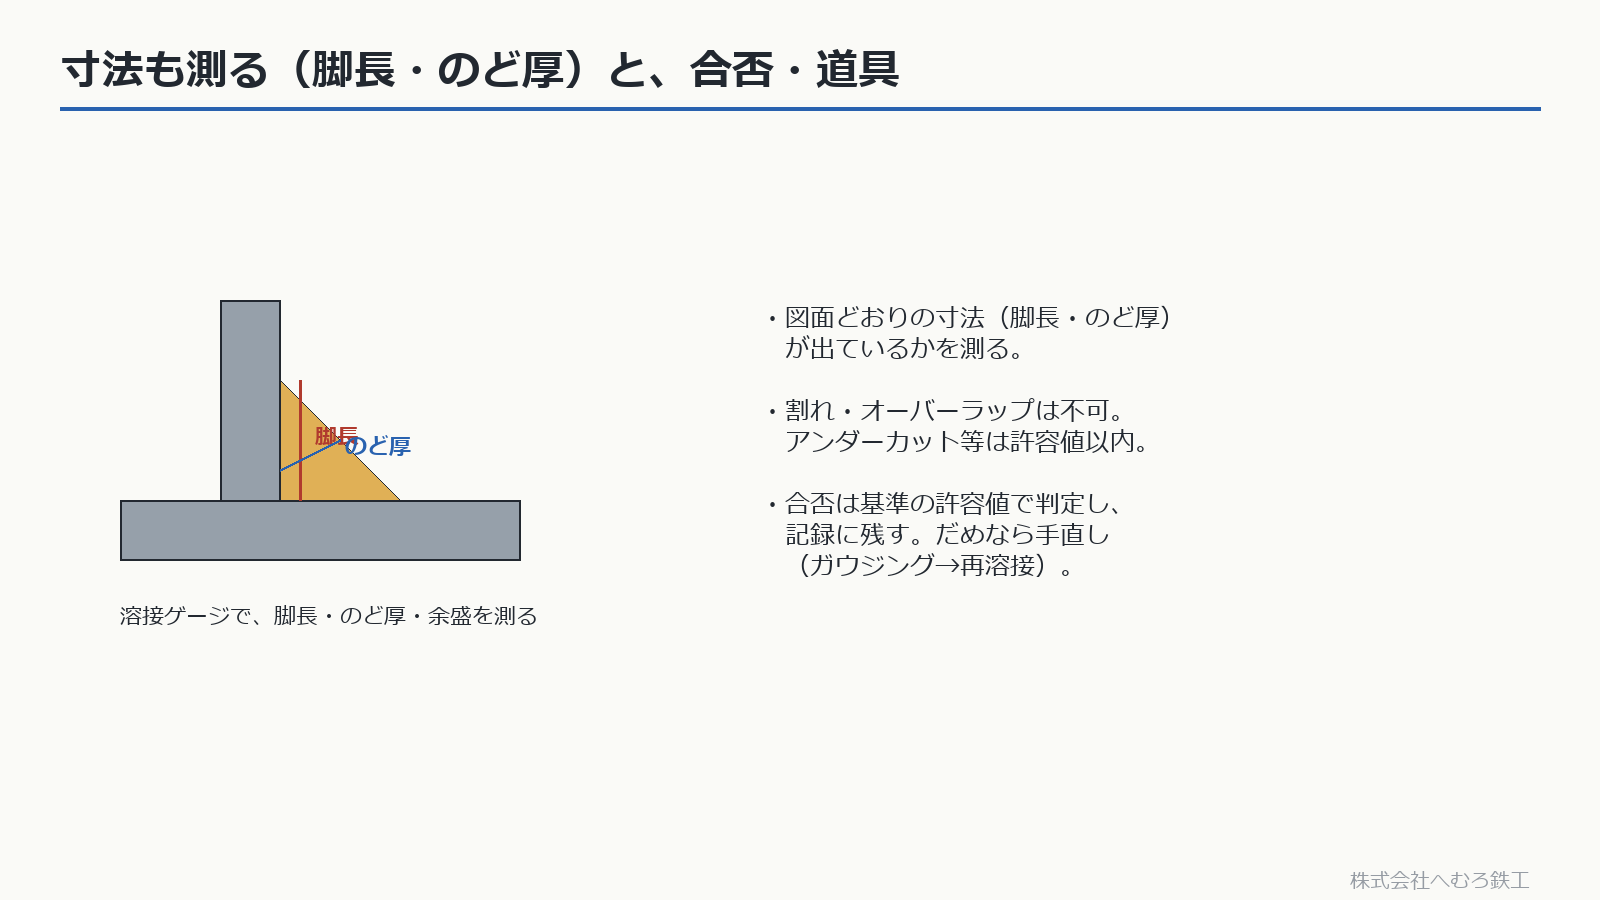
外観検査では、形や傷だけでなく寸法も測ります。隅肉なら脚長・のど厚、余盛の高さなどを、溶接ゲージで確かめます。
合否は基準の許容値で判定し、記録に残します。割れやオーバーラップは不可、アンダーカットなどは許容値以内が条件です。だめなら手直し(ガウジングで削って再溶接)します。
■まとめ:外観検査の見どころ
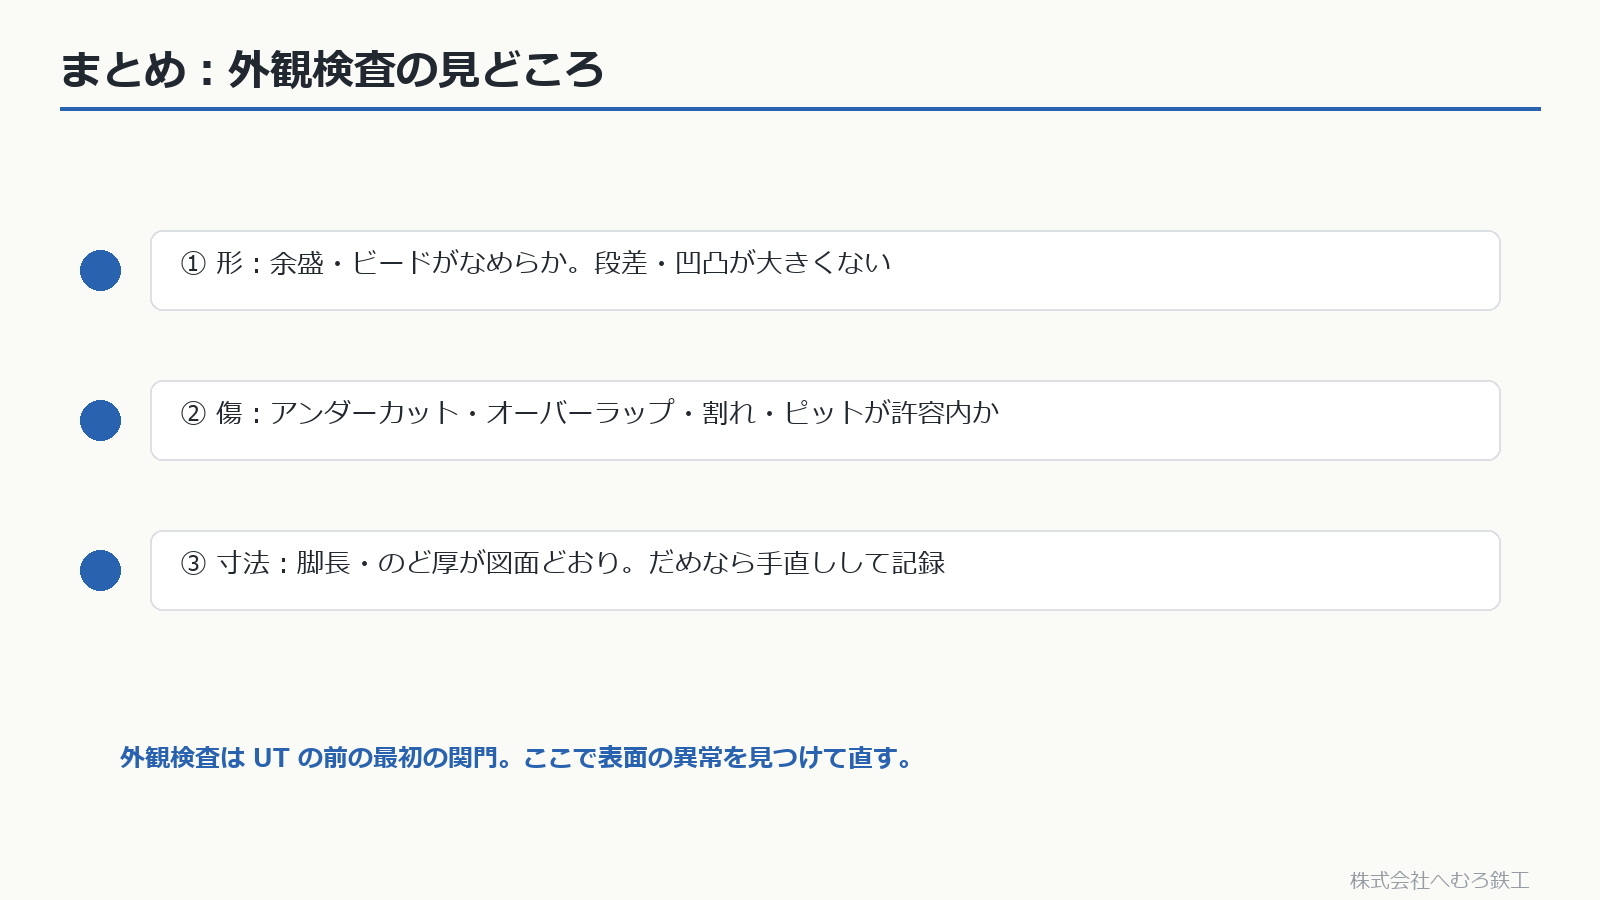
外観検査は、形(余盛・ビード)、傷(アンダーカット・オーバーラップ・割れ・ピット)、寸法(脚長・のど厚)の3つを見ます。割れは不可、そのほかは許容値以内かで判定し、だめなら手直しして記録します。UT の前の最初の関門として、表面の異常をここで見つけて直します。
鉄骨の製作・検査についてのご相談やお見積もりは、お問い合わせからお気軽にどうぞ。
参考にした基準:日本建築学会 JASS 6 鉄骨工事/鉄骨精度検査基準・溶接部の検査基準の考え方/鉄骨工事技術指針。許容値は各基準・設計図書に従います。
この記事を書いた会社
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
ピンバック: 製品検査とは?寸法・精度の管理許容差と限界許容差【鉄骨ファブが解説】 – 株式会社へむろ鉄工