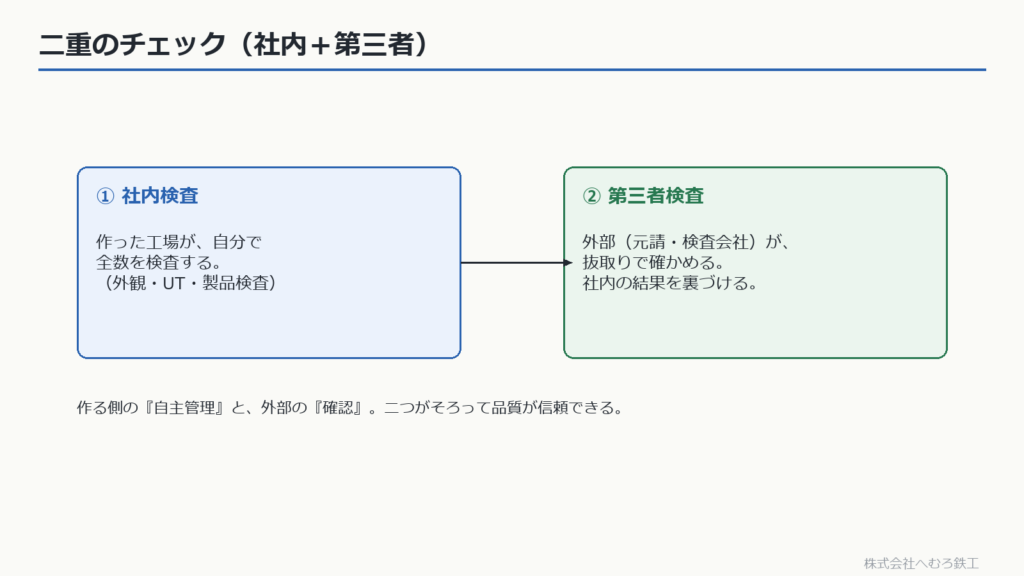
■結論:作る側の管理+外部の確認の二重チェック
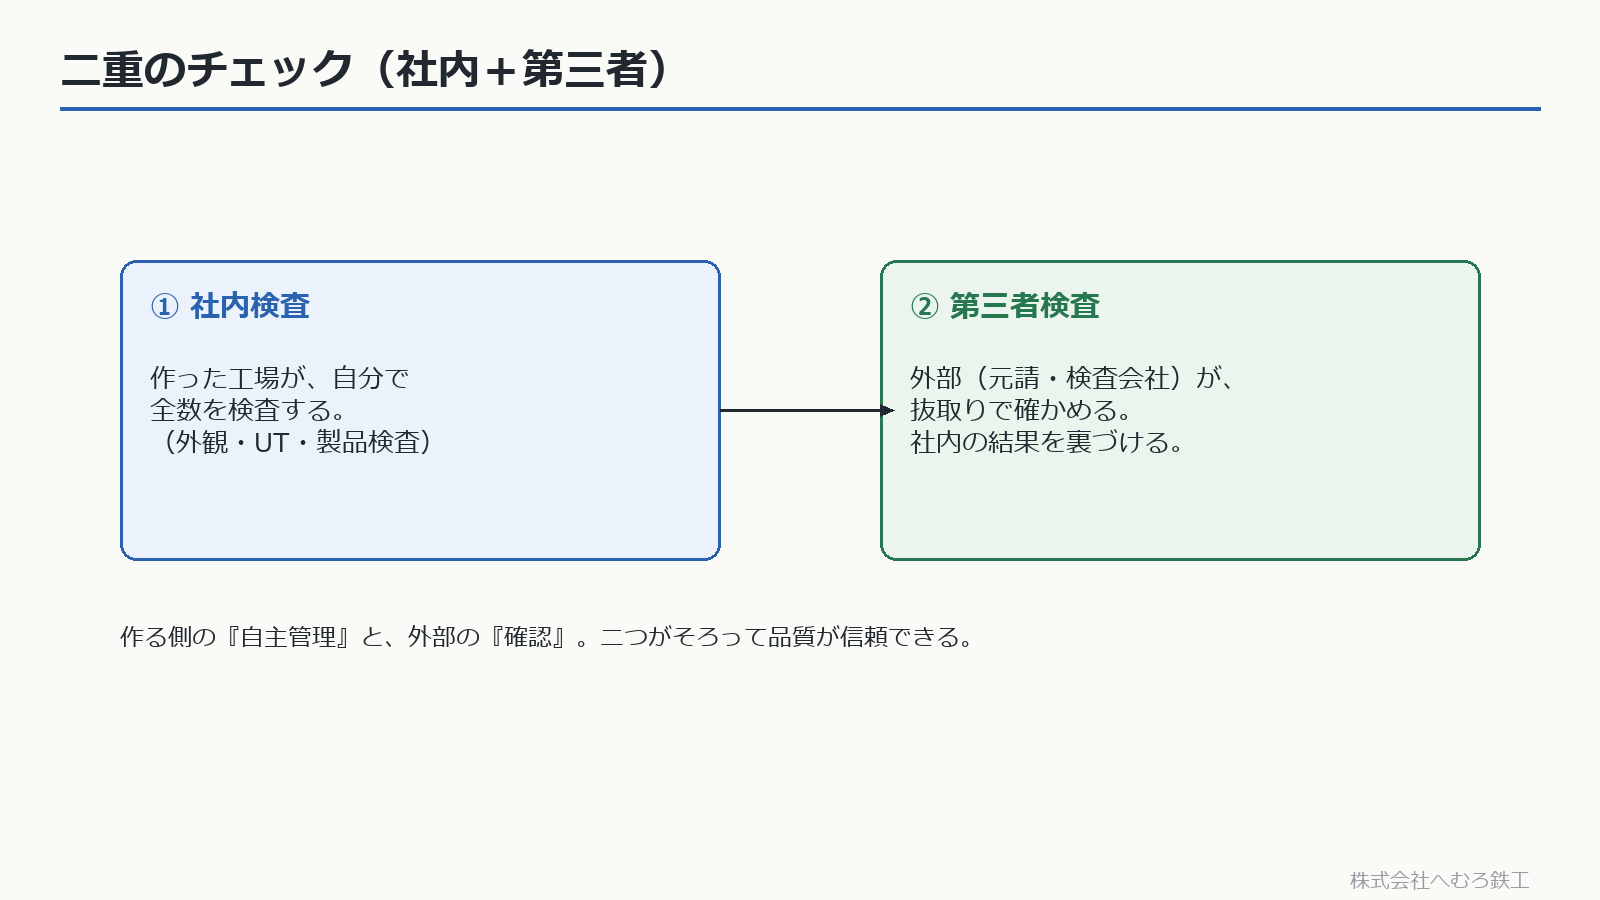
工場が品質管理として行う自主検査と、発注者側が製品を受け入れるための受入検査を区別します。受入検査を第三者機関へ委託することがありますが、「社内は何でも全数、外部は必ず抜取り」という区分ではありません。
作る側の『自主管理』と、外部の『確認』。この二つがそろって、品質が信頼できるものになります。
■社内(自主)検査:工場が製作品質を確認し、記録する
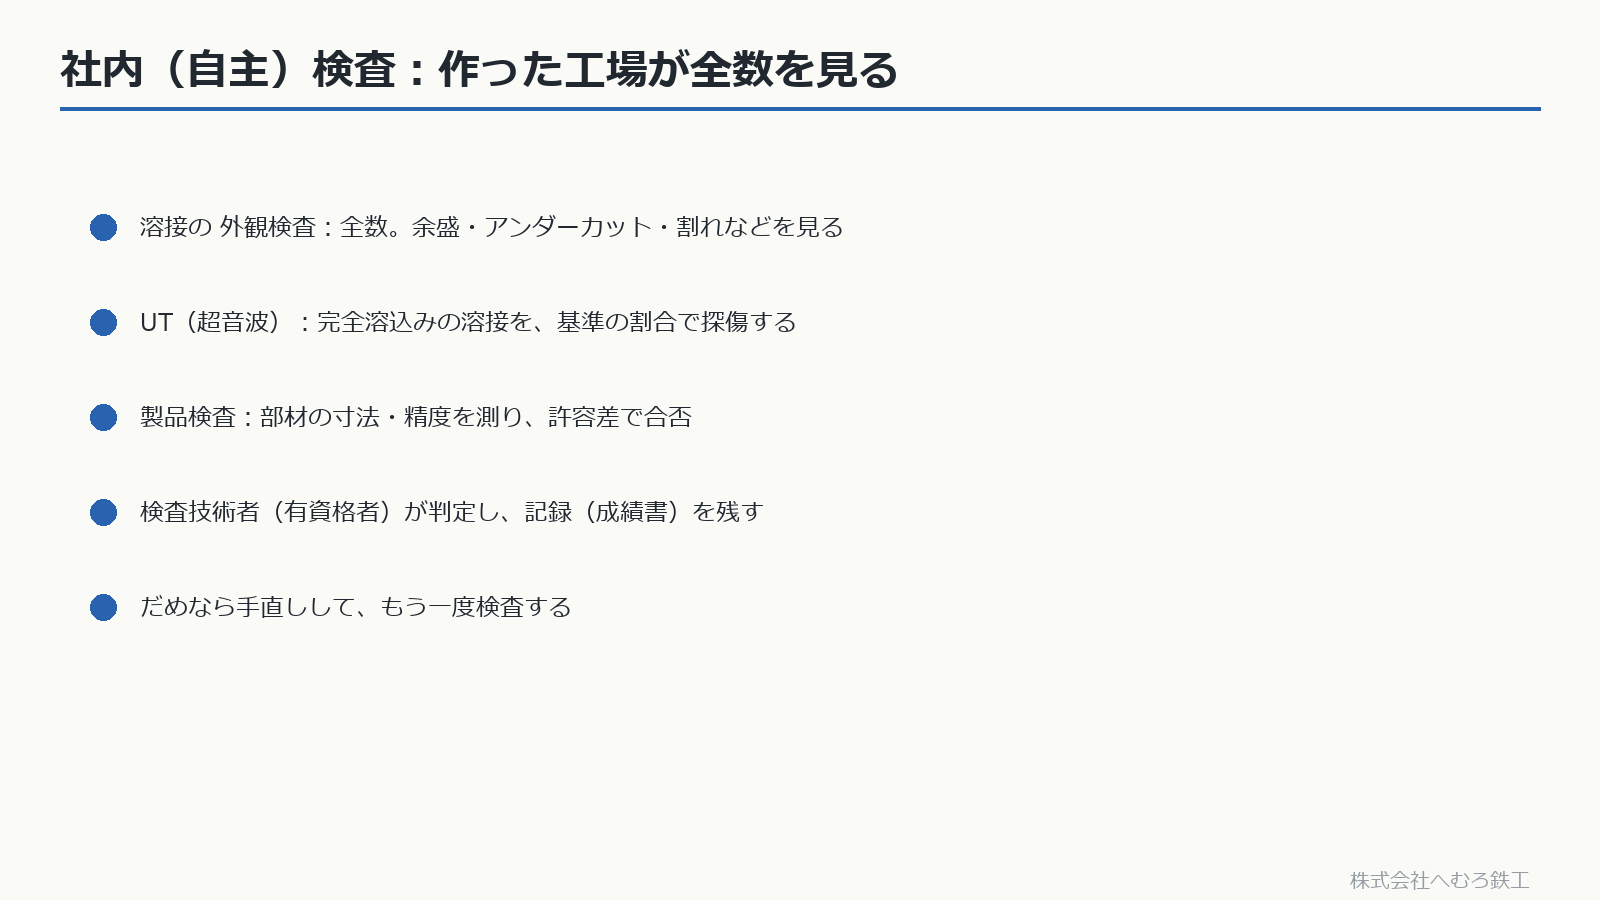
社内検査は、作った工場が自分で行う検査です。
- 溶接の外観検査:全数。余盛・アンダーカット・割れなどを見る
- UT(超音波):完全溶込みの溶接を、基準の割合で探傷する
- 製品検査:部材の寸法・精度を測り、許容差で合否
- 検査技術者(有資格者)が判定し、記録(成績書)を残す
- だめなら手直しして、もう一度検査する
■第三者による受入検査:契約仕様と検査計画に沿って確認する
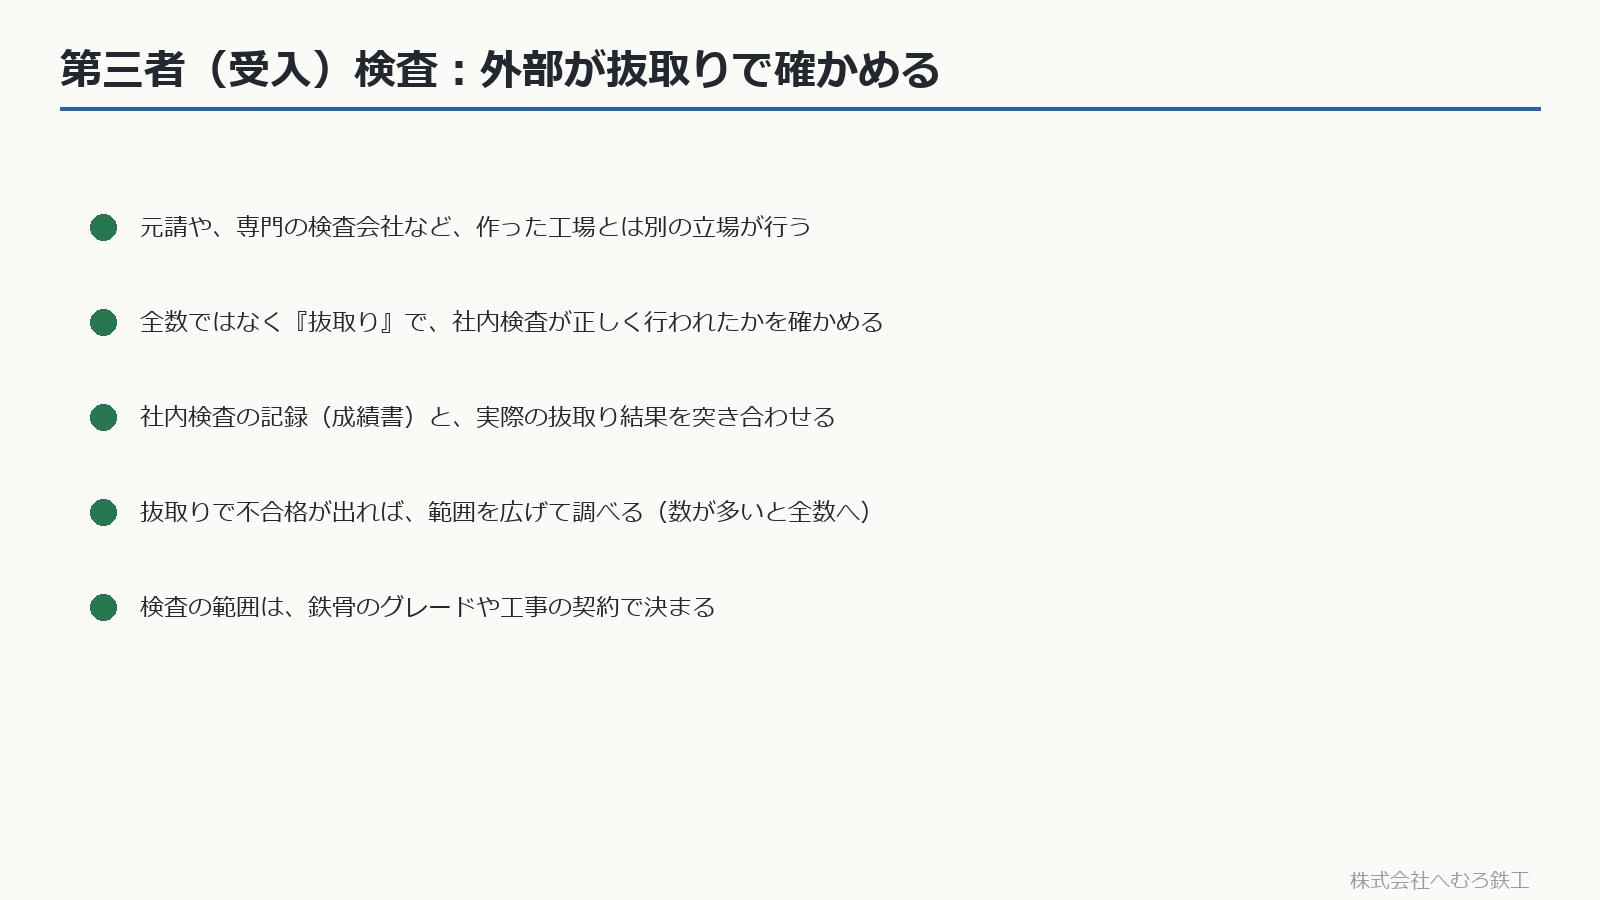
第三者検査は、作った工場とは別の立場(元請や専門の検査会社など)が行う検査です。
- 抜取り・全数の別は設計図書・特記仕様書と検査計画で決める。現場溶接のUTなど、全数を対象とする場合もある
- 社内検査の記録(成績書)と、実際の抜取り結果を突き合わせる
- 抜取検査で不合格が出た場合は、採用する基準の再試験・全数検査への移行ルールに従う。不合格箇所は別途補修・再検査する
- 検査の範囲は、鉄骨のグレードや工事の契約で決まる
■誰が何を見る?(役割の表)
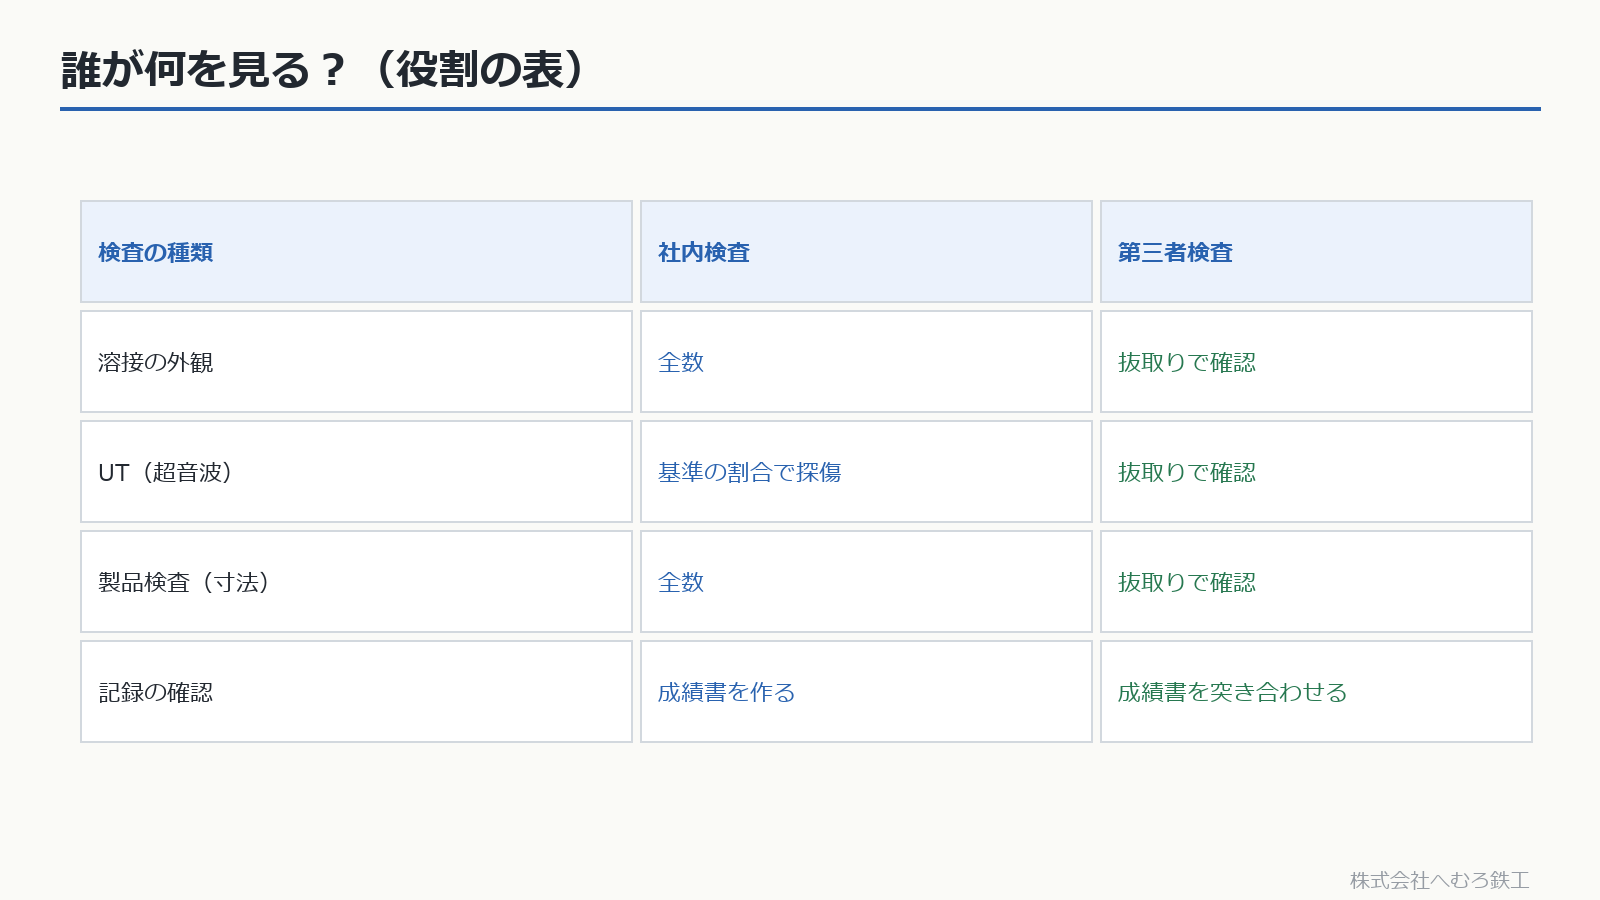
両者は単に「全数か抜取りか」が違うのではなく、品質管理としての確認と、発注者側の受入れの確認という役割が異なります。検査対象・方法・担当・判定基準を検査計画で明確にします。
■記録と、食い違ったときの流れ
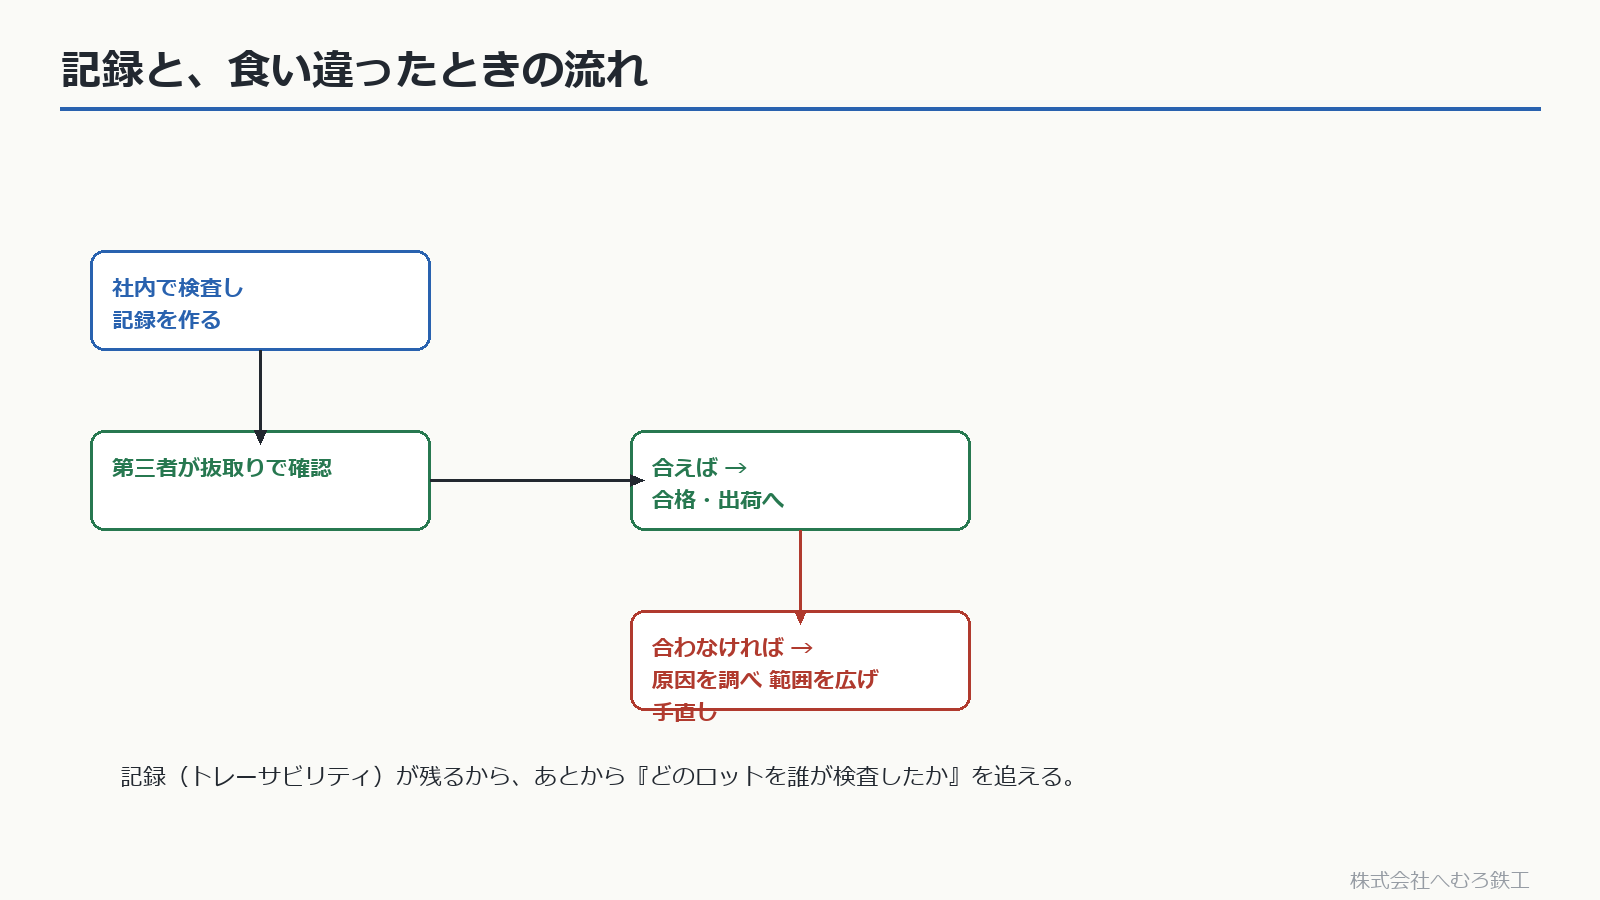
自主検査の記録をそろえ、受入検査を所定の範囲で行います。結果に不一致や不適合があれば、原因・調査範囲・補修方法を整理し、必要な承認と再検査を経て出荷・受入れの可否を判断します。
記録(トレーサビリティ)が残るから、あとから『どのロットを誰が検査したか』を追えます。これが、やり直しや原因究明を確実にします。
■まとめ:二重の仕組みが安心を作る
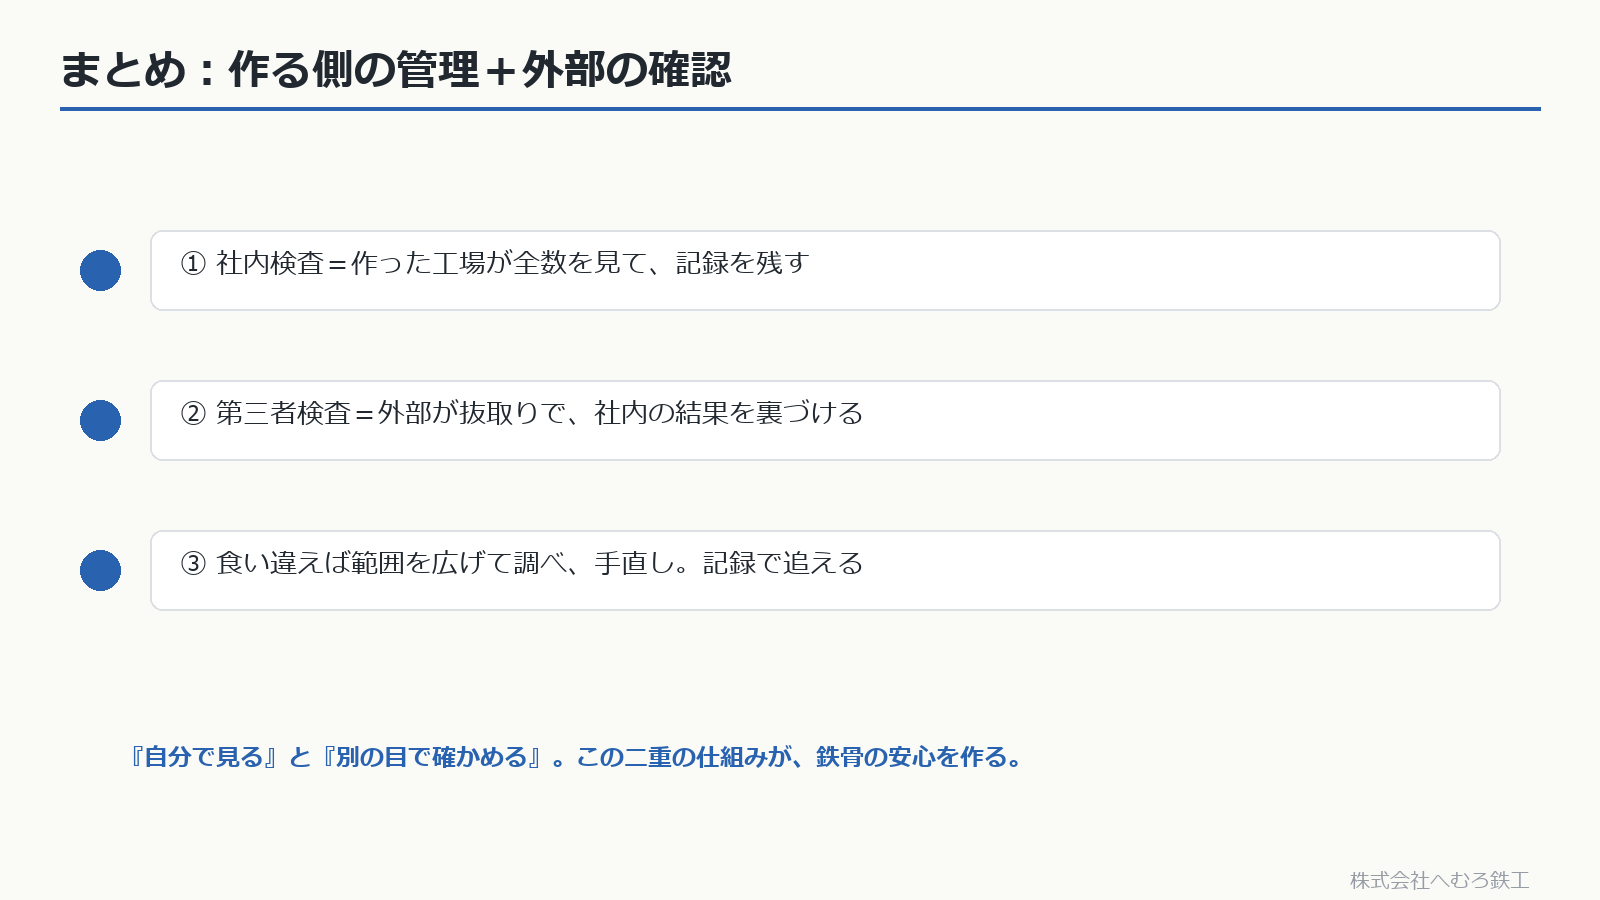
鉄骨の品質確認では、自主検査と受入検査の役割を分け、対象・検査率・判定基準を明確にします。結果や補修を記録で追えるようにすることが大切です。UTの抜取方法も仕様書の版によって異なるため、UTの抜取検査の説明を参考に、工事の適用条件を確認してください。
鉄骨の製作・検査についてのご相談やお見積もりは、お問い合わせからお気軽にどうぞ。
参考にした基準:日本建築学会 JASS 6 鉄骨工事/鉄骨工事技術指針/鉄骨製作工場の性能評価基準の考え方。検査の範囲・割合は各基準・工事の契約による。
この記事を書いた会社
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する