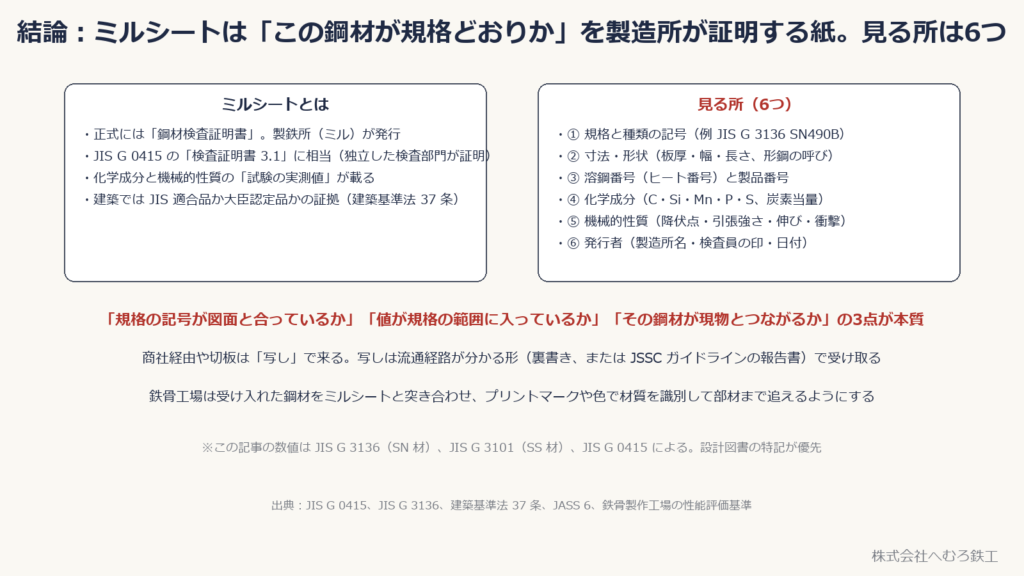
■結論:ミルシートは「この鋼材が規格どおりか」を製造所が証明する紙。見る所は6つ
ミルシートは、製鉄所(ミル)が発行する鋼材検査証明書です。鋼材の規格・寸法・溶鋼番号と、その溶鋼から採った試験片の化学成分と機械的性質の実測値が載っていて、「この鋼材は JIS の規格に適合している」ことを製造所が証明します。JIS G 0415「鋼及び鋼製品−検査文書」でいう検査証明書 3.1(製造部門から独立した検査部門が証明する文書)に相当します。
見る所は6つです。① 規格と種類の記号(例 JIS G 3136 SN490B)、② 寸法・形状、③ 溶鋼番号(ヒート番号)と製品番号、④ 化学成分、⑤ 機械的性質、⑥ 発行者・検査員の印・日付。
👉 本質は3点。規格の記号が図面と合っているか、値が規格の範囲に入っているか、その鋼材が現物とつながるか。建築では、構造用の鋼材は JIS 適合品か国土交通大臣の認定品でなければならず(建築基準法 37 条)、ミルシートはその証拠として工事監理者や行政が確認します。
この記事では、見本の読み方、化学成分と機械的性質の意味、流通の中でミルシートがどう受け渡されるか(裏書きミルシートと JSSC ガイドライン)、受入時のチェック項目を順に説明します。数値は JIS G 3136(SN 材)・JIS G 3101(SS 材)の板厚 12〜40mm の値で、設計図書の特記が優先します。
■ミルシートの読み方(見本)
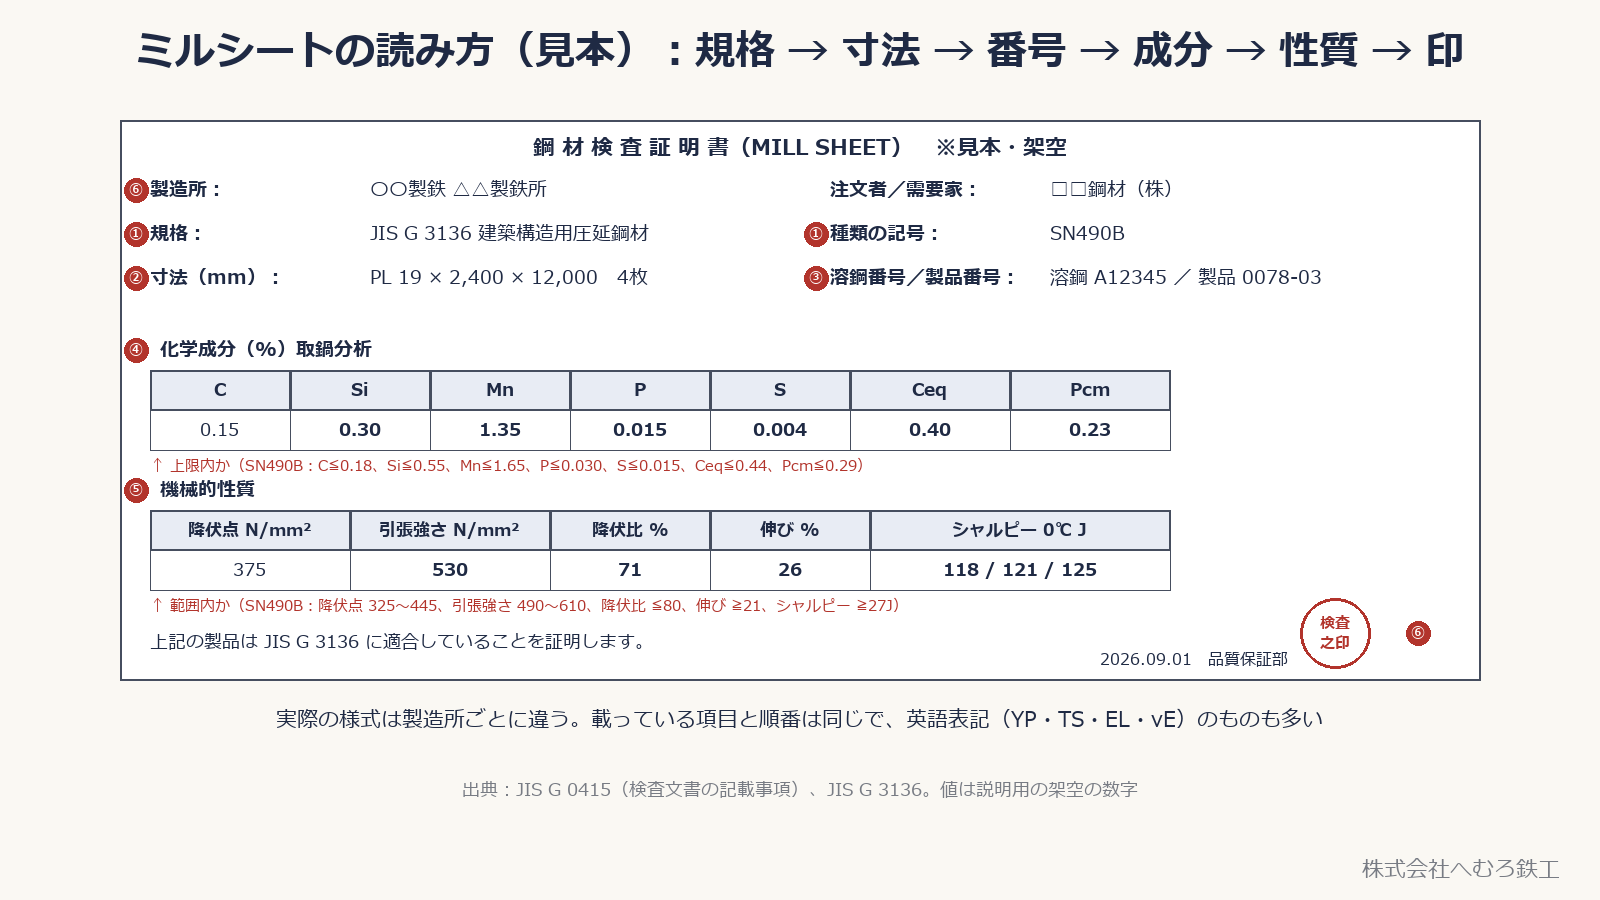
様式は製造所ごとに違いますが、載っている項目と順番はほぼ同じです。上の図は説明用の架空の見本です。
・ヘッダ:製造所名、注文者(需要家)、規格番号と規格名(JIS G 3136 建築構造用圧延鋼材)、種類の記号(SN490B)、寸法(板なら 板厚×幅×長さ と枚数、形鋼なら呼び寸法と本数)、溶鋼番号(Heat No.)と製品番号。
・化学成分:C・Si・Mn・P・S と、炭素当量 Ceq、溶接割れ感受性組成 Pcm。「取鍋分析」と書かれていれば、溶鋼から採った試料の分析値です。
・機械的性質:降伏点(または耐力)YP、引張強さ TS、降伏比 YR、伸び EL、シャルピー吸収エネルギー vE(試験温度と3本の値)。C 種なら板厚方向の絞りも。
・証明文と印:「上記製品は JIS G 3136 に適合していることを証明する」の文言、検査部門の印、日付。
👉 英語表記(YP・TS・EL・vE0)のミルシートも多いので、略号は覚えておくと早いです。
■化学成分の読み方:C・Mn は強さ、P・S は不純物、炭素当量は溶接のしやすさ
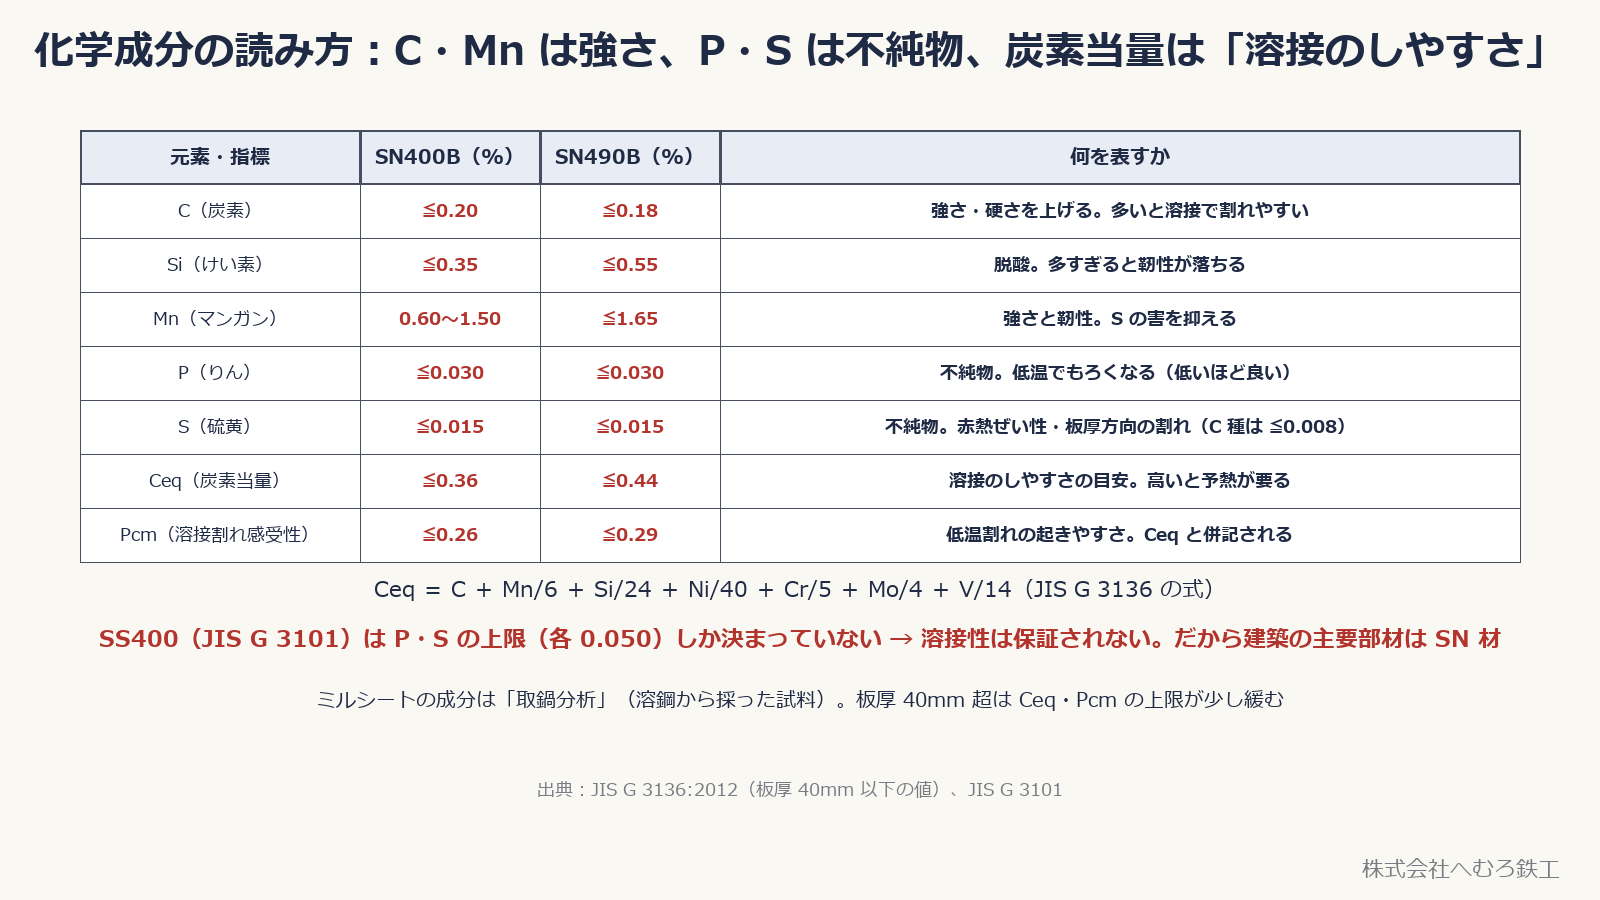
元素ごとの意味は次のとおりです(上限は JIS G 3136、板厚 40mm 以下)。
・C(炭素):強さと硬さを上げるが、多いと溶接で割れやすい。SN400B は 0.20% 以下、SN490B は 0.18% 以下。
・Si(けい素):脱酸のために入る。SN400B 0.35% 以下、SN490B 0.55% 以下。
・Mn(マンガン):強さと靭性を上げ、S の害を抑える。SN400B は 0.60〜1.50%、SN490B は 1.65% 以下。
・P(りん)・S(硫黄):不純物。P は低温でもろくなり、S は板厚方向の割れ(ラメラテア)の原因になる。SN の B・C 種は P 0.030% 以下、S 0.015% 以下(C 種は S 0.008% 以下)。
・Ceq(炭素当量):溶接のしやすさの目安で、Ceq = C + Mn/6 + Si/24 + Ni/40 + Cr/5 + Mo/4 + V/14。SN400B 0.36% 以下、SN490B 0.44% 以下。高いほど予熱が必要になります(予熱の記事)。
・Pcm(溶接割れ感受性組成):低温割れの起きやすさ。SN400B 0.26% 以下、SN490B 0.29% 以下。
👉 SS400(JIS G 3101)は P・S の上限(各 0.050%)しか決まっていません。C や Mn が規定されていないので溶接性は保証されず、建築の柱・梁など溶接する主要部材には SN 材(または SM 材)が使われます。ミルシートで SS400 の成分欄が P・S だけでも、それは規格どおりです。
■機械的性質の読み方:SN 材は「上限」もある
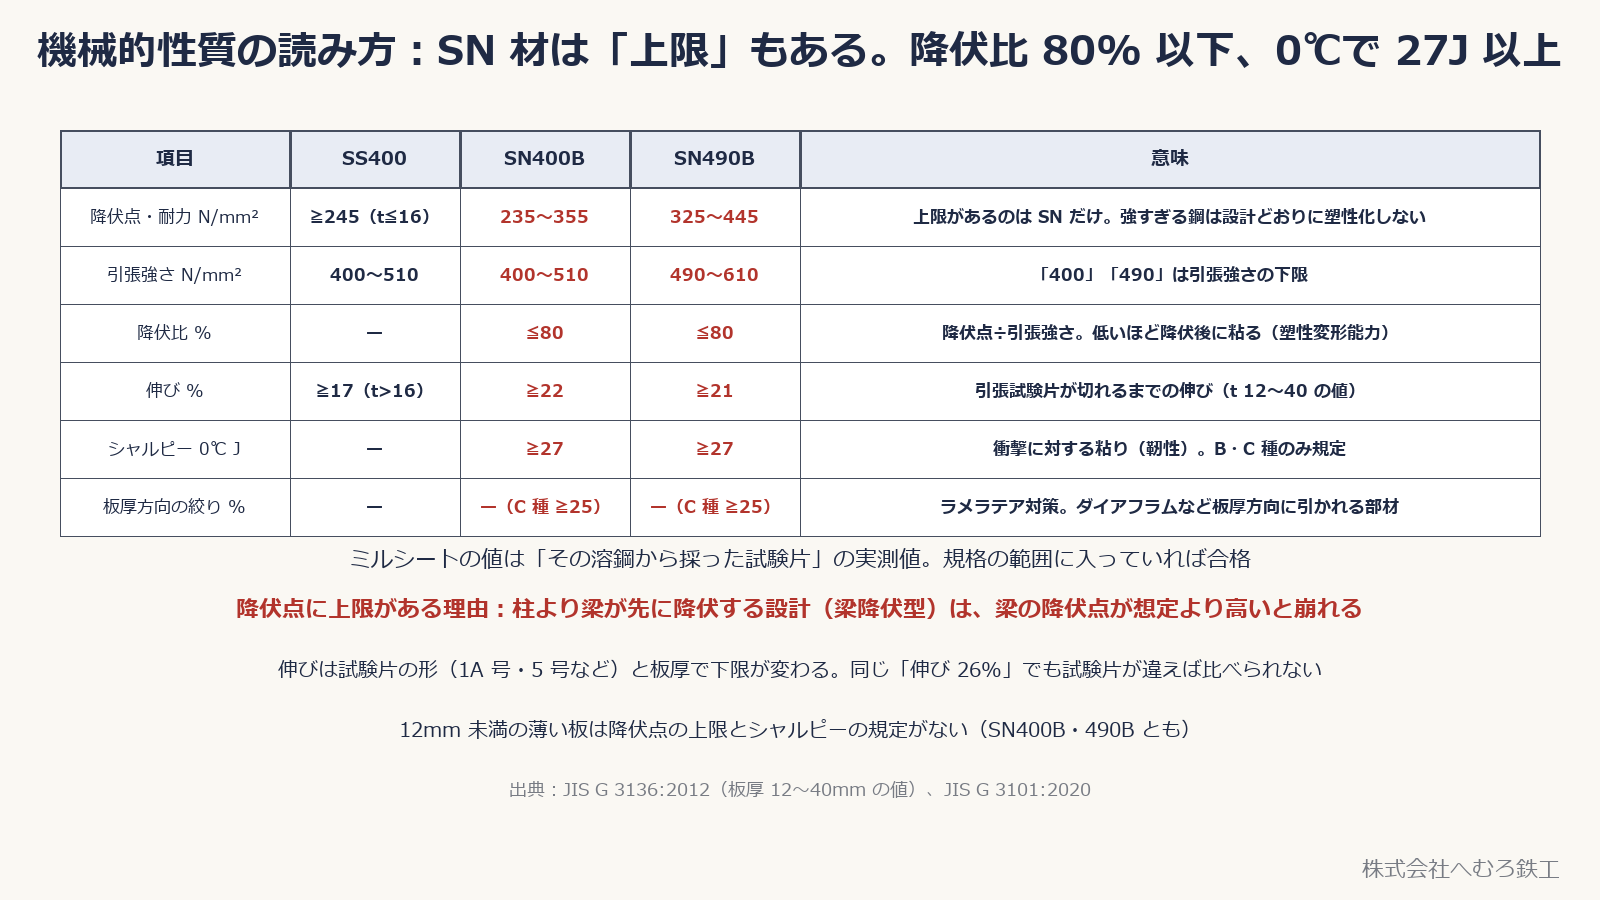
機械的性質は、その溶鋼から採った試験片の引張試験と衝撃試験の実測値です。規格の範囲に入っていれば合格です(板厚 12〜40mm の値)。
・降伏点(耐力):SS400 は 245 N/mm² 以上(t≦16)で上限なし。SN400B は 235〜355、SN490B は 325〜445 と上限があります。梁が柱より先に降伏する設計(梁降伏型)では、梁の降伏点が想定より高いと柱が先に壊れるので、強すぎてもいけないのです。
・引張強さ:SS400・SN400B は 400〜510、SN490B は 490〜610 N/mm²。記号の「400」「490」は引張強さの下限です。
・降伏比:降伏点÷引張強さ。SN の B・C 種は 80% 以下。低いほど降伏したあとに粘り、地震のエネルギーを吸収できます。
・伸び:試験片が切れるまでの伸び率。SN400B 22% 以上、SN490B 21% 以上(t 12〜40)。試験片の形(1A 号・5 号など)と板厚で下限が変わるので、数字だけを他の鋼材と比べないこと。
・シャルピー吸収エネルギー:0℃ で 27J 以上(SN の B・C 種、t>12)。衝撃に対する粘り(靭性)で、A 種と SS400 には規定がありません。
・板厚方向の絞り:SN の C 種は 25% 以上(t≧16)。通しダイアフラムのように板厚方向に引かれる部材のラメラテア対策です。
👉 12mm 未満の薄い板は、降伏点の上限とシャルピーの規定がありません(SN400B・490B とも)。薄板のミルシートにシャルピーの欄が空でも規格どおりです。
■ミルシートは現物と一緒に流れる:裏書きと JSSC ガイドライン
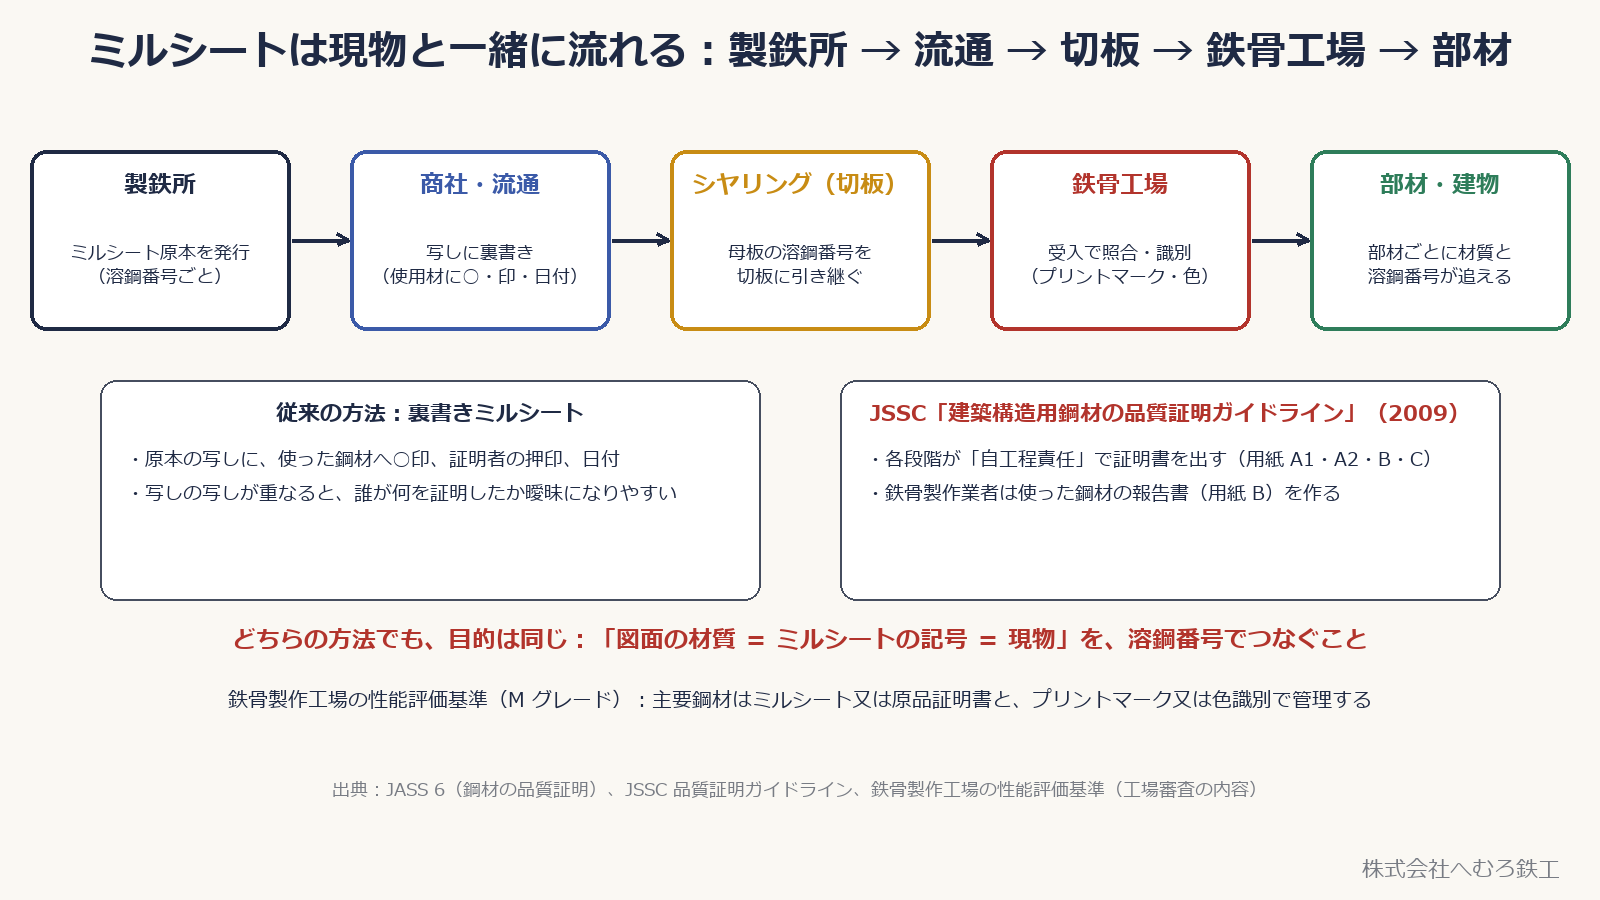
鋼材は 製鉄所 → 商社・流通 → シヤリング(切板)→ 鉄骨工場 と渡り、その間にミルシートの原本は流通側に残り、鉄骨工場には写しが届くのが普通です。写しをどう信用するかが、昔からの課題でした。
裏書きミルシート:JASS 6 の従来の考え方で、原本の写しに「使った鋼材に○印、証明者の押印、日付」を入れて流通業者が証明します。写しの写しが重なると、誰が何を証明したのか曖昧になりやすい弱点があります。
JSSC「建築構造用鋼材の品質証明ガイドライン」(2009 年):日本鋼構造協会が、裏書きに代わる方法としてまとめたもの。製造・流通・加工の各段階が自工程責任で証明書を出し(用紙 A1・A2・B・C)、鉄骨製作業者は使った鋼材の報告書(用紙 B)を作ります。国土交通省の建築工事監理指針や、自治体の取扱い要領にも取り入れられています。
切板は、母板の溶鋼番号を切板ごとに引き継ぐことが要点です。切板の証明書に母板のミルシート番号(溶鋼番号)が書かれていなければ、追えません。
👉 鉄骨製作工場の性能評価基準(M グレード)の工場審査では、主要鋼材はミルシート又は原品証明書と、プリントマーク又は色識別で管理されていることが見られます。材料管理責任者を置き、受入 → 加工 → 組立の各段階で材質が識別されていることが要件です(グレードの記事)。
■受け入れ時のチェック6項目と、保管
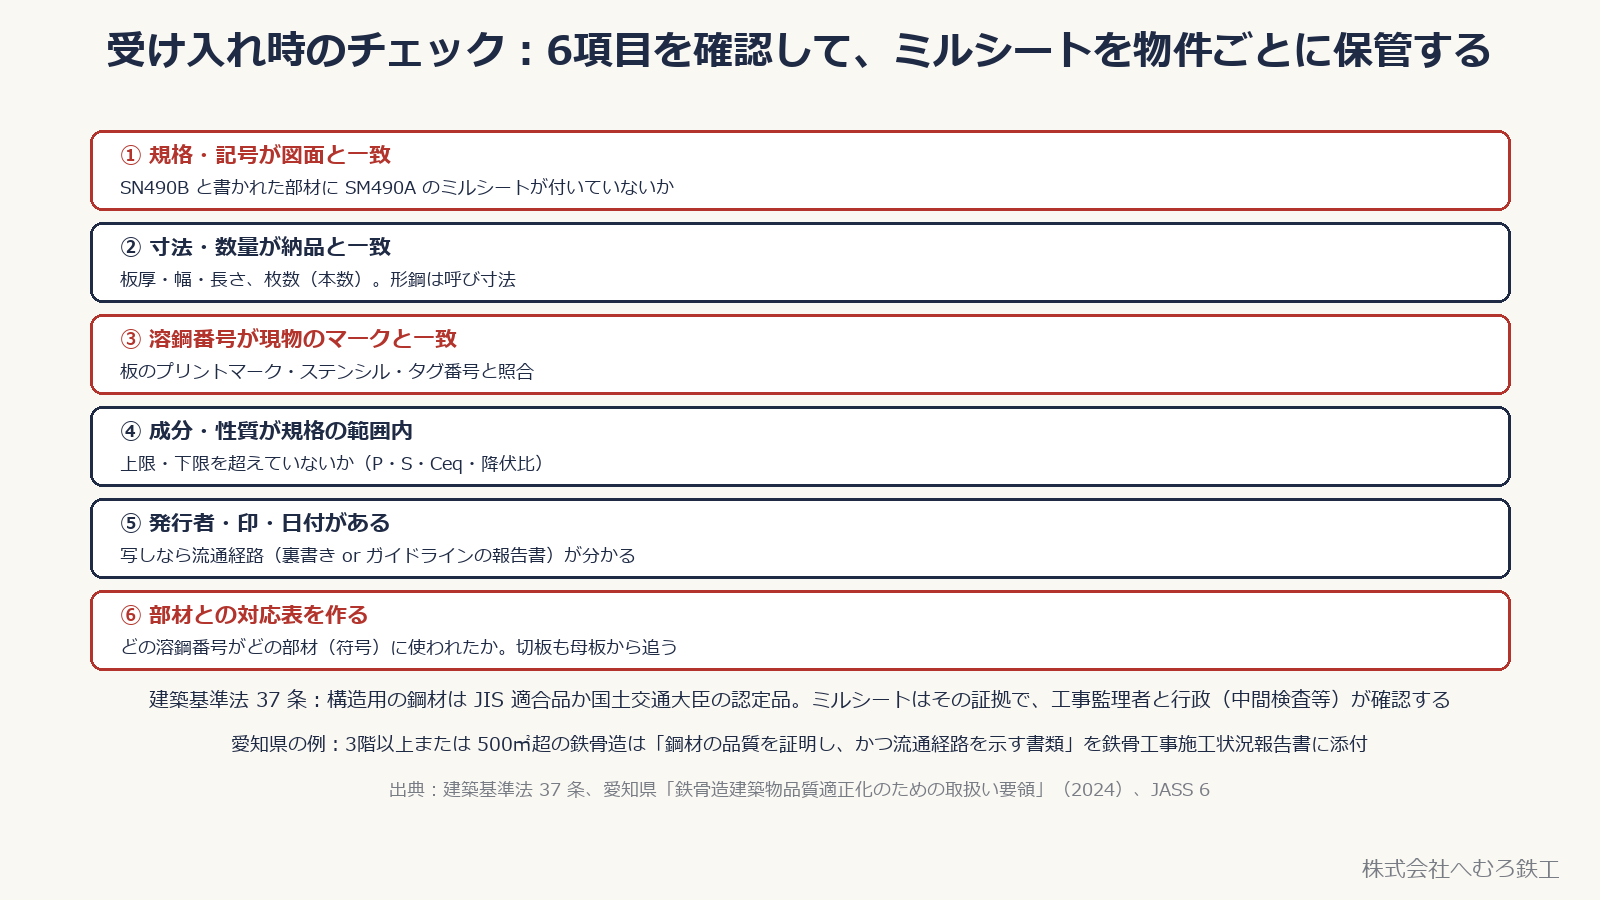
鉄骨工場で鋼材を受け入れるときのチェックは次の6項目です。
・① 規格・種類の記号が図面と一致しているか。SN490B の部材に SM490A のミルシートが付いていないか。
・② 寸法・数量が納品と一致しているか。
・③ 溶鋼番号が現物のマーク(プリントマーク・ステンシル・タグ)と一致しているか。
・④ 成分・性質が規格の範囲内か。P・S・Ceq・降伏点の上限・降伏比を見る。
・⑤ 発行者・印・日付があるか。写しなら流通経路(裏書き、またはガイドラインの報告書)が分かるか。
・⑥ 部材との対応表を作る。どの溶鋼番号がどの部材(符号)に使われたか。切板も母板から追えるように。
建築基準法 37 条により、構造用の鋼材は JIS 適合品か大臣認定品(BCR295 などの認定品を含む)でなければなりません。ミルシートはその証拠なので、工事監理者の確認を受け、行政の中間検査や完了検査で求められたら出せるように物件ごとに保管します。愛知県の取扱い要領では、3階以上または 500㎡超の鉄骨造で「鋼材の品質を証明し、かつ流通経路を示す書類」を鉄骨工事施工状況報告書に添付することになっています。
👉 ミルシートが無い鋼材、規格の記号が違う鋼材は、構造材として使えません。「あとで取り寄せる」のではなく、受入の時点で揃えるのが原則です。
■まとめ
- ミルシートは製造所が発行する鋼材検査証明書。JIS G 0415 の検査証明書 3.1 に相当し、化学成分と機械的性質の実測値が載る
- 見る所は6つ:規格・記号、寸法、溶鋼番号、化学成分、機械的性質、発行者と印
- 化学成分:C・Mn は強さ、P・S は不純物、Ceq・Pcm は溶接のしやすさ。SS400 は P・S しか規定がない
- 機械的性質:SN 材は降伏点に上限(SN400B 235〜355、SN490B 325〜445)、降伏比 80% 以下、0℃ で 27J 以上(B・C 種、t>12)
- 写しは裏書き(○印・押印・日付)か JSSC ガイドラインの報告書で流通経路を示す。切板は母板の溶鋼番号を引き継ぐ
- 受入で6項目を確認し、部材との対応表を作って物件ごとに保管。建築基準法 37 条の証拠として工事監理者・行政が確認する
■参考にした基準・資料
- JIS G 0415「鋼及び鋼製品−検査文書」:検査文書の種類(2.1 注文合格書、2.2 試験報告書、3.1・3.2 検査証明書)と記載事項
- JIS G 3136「建築構造用圧延鋼材」:SN400A・B・C、SN490B・C の化学成分、炭素当量、機械的性質、板厚方向の絞り
- JIS G 3101「一般構造用圧延鋼材」:SS400 の化学成分(P・S)と機械的性質
- 日本建築学会『JASS 6 鉄骨工事』:鋼材の品質証明(ミルシート・裏書きミルシート)
- 日本鋼構造協会「建築構造用鋼材の品質証明ガイドライン」(2009 年 12 月):自工程責任による証明、鉄骨工事使用鋼材等報告書(用紙 A1・A2・B・C)
- 鉄骨製作工場の性能評価基準(M グレード)工場審査の内容:主要材料の品質管理(ミルシート又は原品証明書、プリントマーク・色識別、材料管理責任者)
- 建築基準法 第 37 条(指定建築材料)、愛知県「鉄骨造建築物品質適正化のための取扱い要領・同解説」(2024 年 4 月)
■おわりに
規格値は JIS の板厚区分によって変わります。物件ごとの材質・証明方法は設計図書の特記と工事監理者の指示が優先します。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 鉄骨工場の「グレード」とは?J・R・M・H・S の違い
👉 予熱はいつ必要?板厚・鋼種・気温で決まる管理値
👉 フルペネ溶接(完全溶込み溶接)とは?
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する