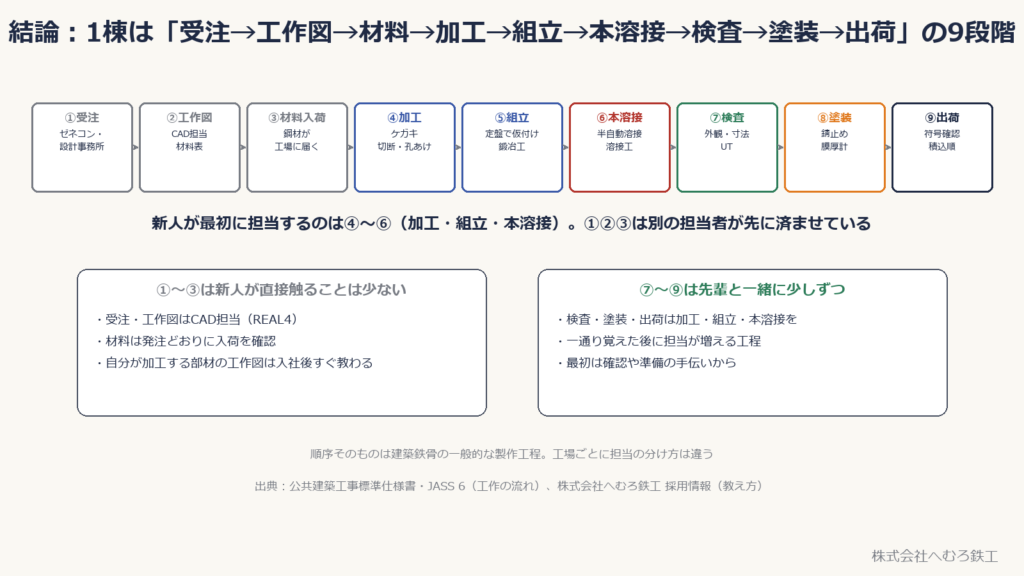
■結論:1棟の一般的な流れは「受注 → 工作図 → 材料 → 加工 → 組立 → 本溶接 → 検査 → 塗装 → 出荷」
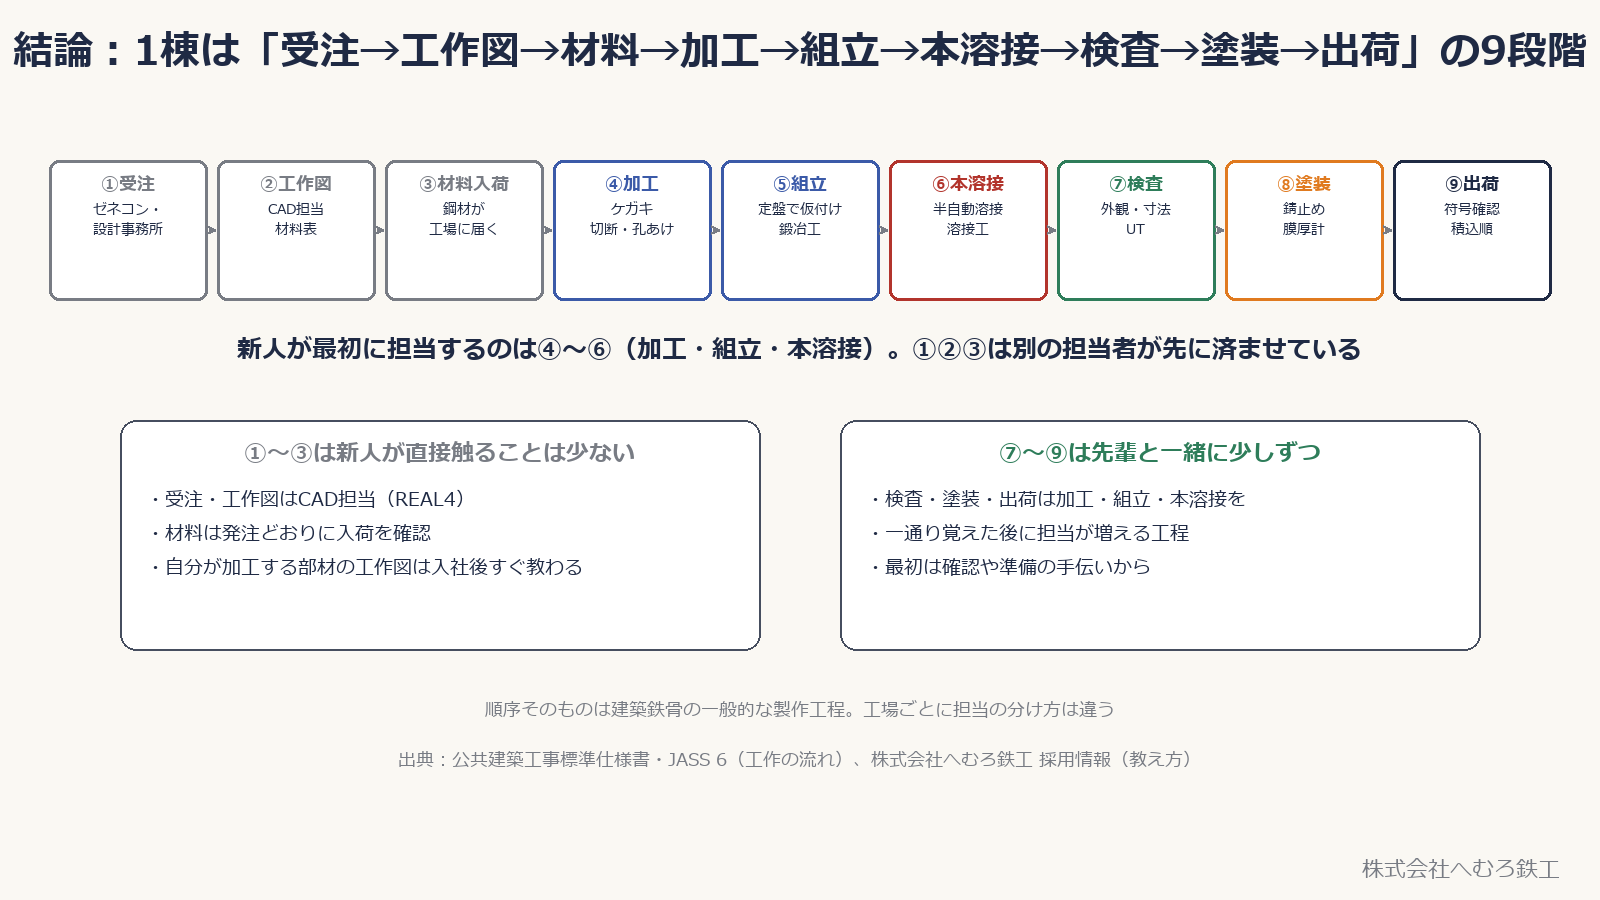
鉄骨製作工場で建物1棟分の部材ができるまでを大きく分けると、受注 → 工作図 → 材料入荷 → 加工 → 組立 → 本溶接 → 検査 → 塗装 → 出荷が一般的な流れです。実際には、物件の工程・承認状況・部材・設備・検査計画により、材料手配や工作図、加工、検査などが並行したり、順序が変わったりします。
当社の未経験者は、まず切断・孔あけなど加工の補助から始め、開先加工、仮付けへと進みます。本溶接は、必要な教育・技能資格を満たしたうえで担当します。検査・塗装・出荷も、先輩と一緒に少しずつ覚えていきます。
👉 1棟の流れ全体を先に知っておくと、「自分が今どの段階の、どの部材を触っているか」が分かりやすくなります。工場見学や面接の前に読んでおくと、質問もしやすくなります。
■受注から工作図まで:図面を読み、材料表を作る
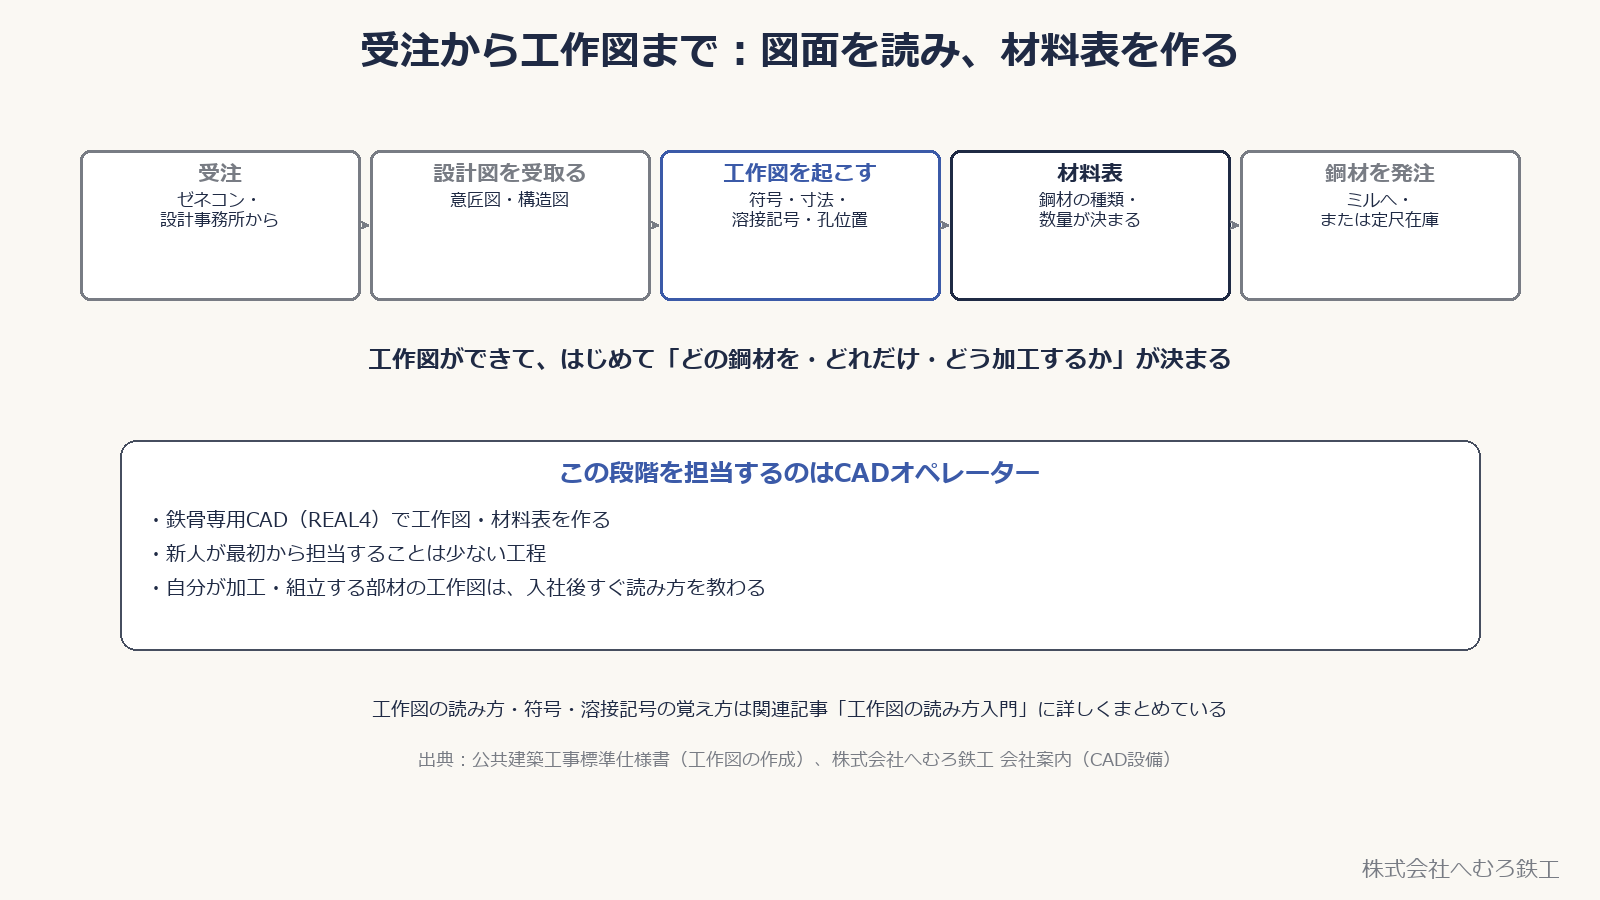
仕事の始まりは、ゼネコンや設計事務所からの工事の受注です。設計図(意匠図・構造図)を受け取り、そこから製作用の工作図を起こします。
工作図には部材ごとの符号・寸法・溶接記号・孔の位置など、工場製作に必要な情報をまとめます。材料表は設計図書・工作図・承認情報を基に作成・確認し、鋼材の発注につなげます。工程によっては、確定した情報から材料手配を先行・並行して進める場合もあります。
この段階は、鉄骨専用CAD(当社はREAL4)を使うCADオペレーターが主に担当し、新人が最初から関わることは少ない工程です。ただし、自分が加工・組立する部材の工作図は、入社後すぐ読み方を教わります。工作図の読み方は関連記事「工作図の読み方入門」にまとめています。
工作図は、加工・組立・本溶接のどの工程でも手元に置いて見る書類です。符号を読み違えると部材を間違えるので、早いうちに自分の工場の符号の付け方に慣れておくと、その後の工程が理解しやすくなります。
■材料の入荷から加工まで:鋼材をケガキ・切断・孔あけする
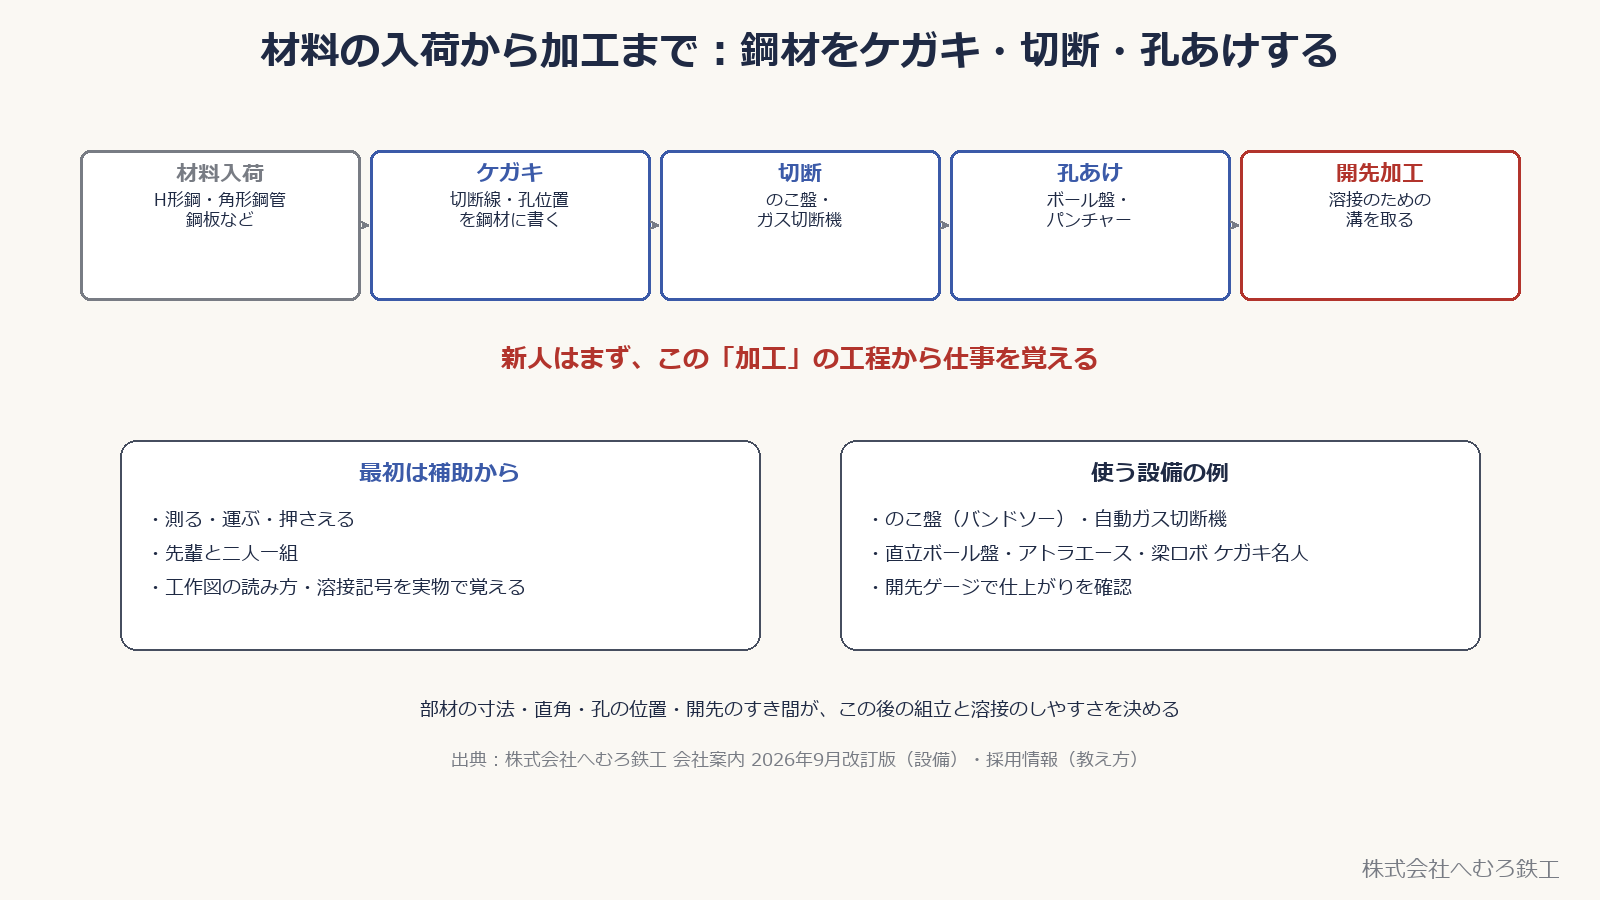
工作図どおりの鋼材(H形鋼・角形鋼管・鋼板など)が工場に入荷すると、まずケガキ(切断線や孔の位置を鋼材に書く作業)をします。
そのあと切断(のこ盤・ガス切断機)と孔あけ(ボール盤・パンチャー)で部材の形を作り、溶接のための開先(溝)も取ります。
この段階で出た寸法の誤差や孔の位置ずれは、後の組立・本溶接でそのまま手間になります。ケガキと切断の正確さが、1棟全体の作業のしやすさを左右します。
- 新人はまず、この加工の工程から仕事を覚える
- 最初は測る・運ぶ・押さえるといった補助から、先輩と二人一組で
- 工作図の読み方・溶接記号・寸法の測り方は、実物の部材で覚える
■組立から本溶接まで:仮付けと本溶接
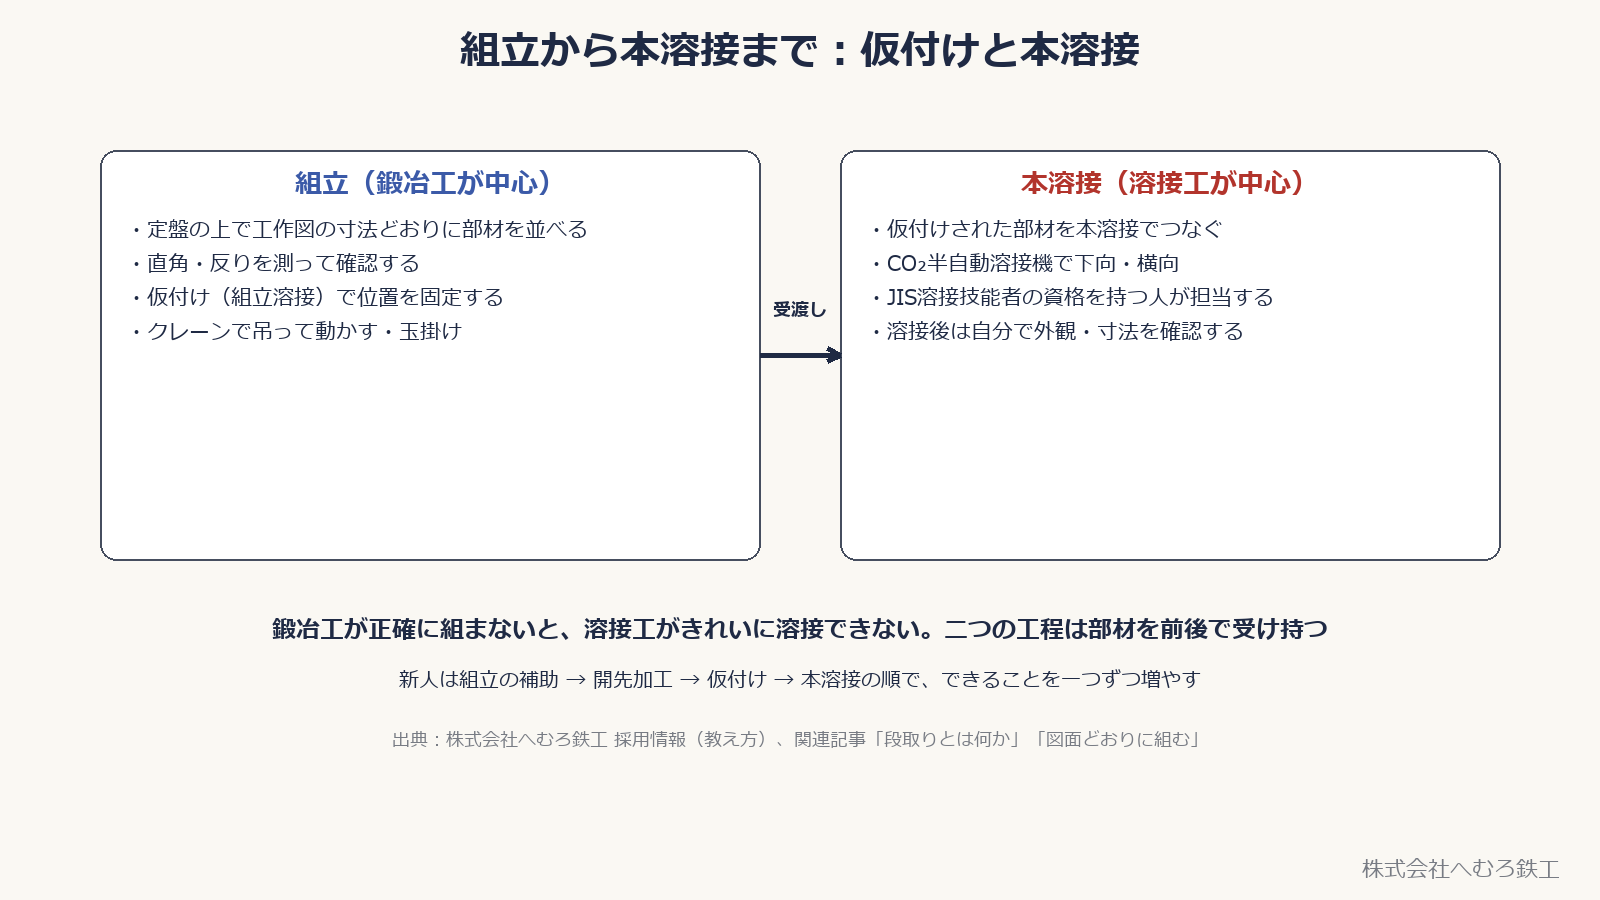
加工した部材は、定盤の上で工作図の寸法どおりに組み、仮付け(組立溶接)で固定します。直角・反りをここで確認するのは鍛冶工の仕事です。
仮付けが済んだ部材は本溶接に回ります。当社では主にCO₂半自動溶接機を使い、下向・横向で施工します。本溶接は、溶接方法・鋼材・板厚・溶接姿勢など工事の条件に適合する技能資格を持ち、製作要領で承認された溶接技能者が担当します。
組立と本溶接は、鍛冶工と溶接工が部材を前後で受け持ちながら進みます。詳しい手順は関連記事「段取りとは何か」「図面どおりに組む」をご覧ください。
■検査から錆止め塗装まで:外観・寸法・UT、そして塗装
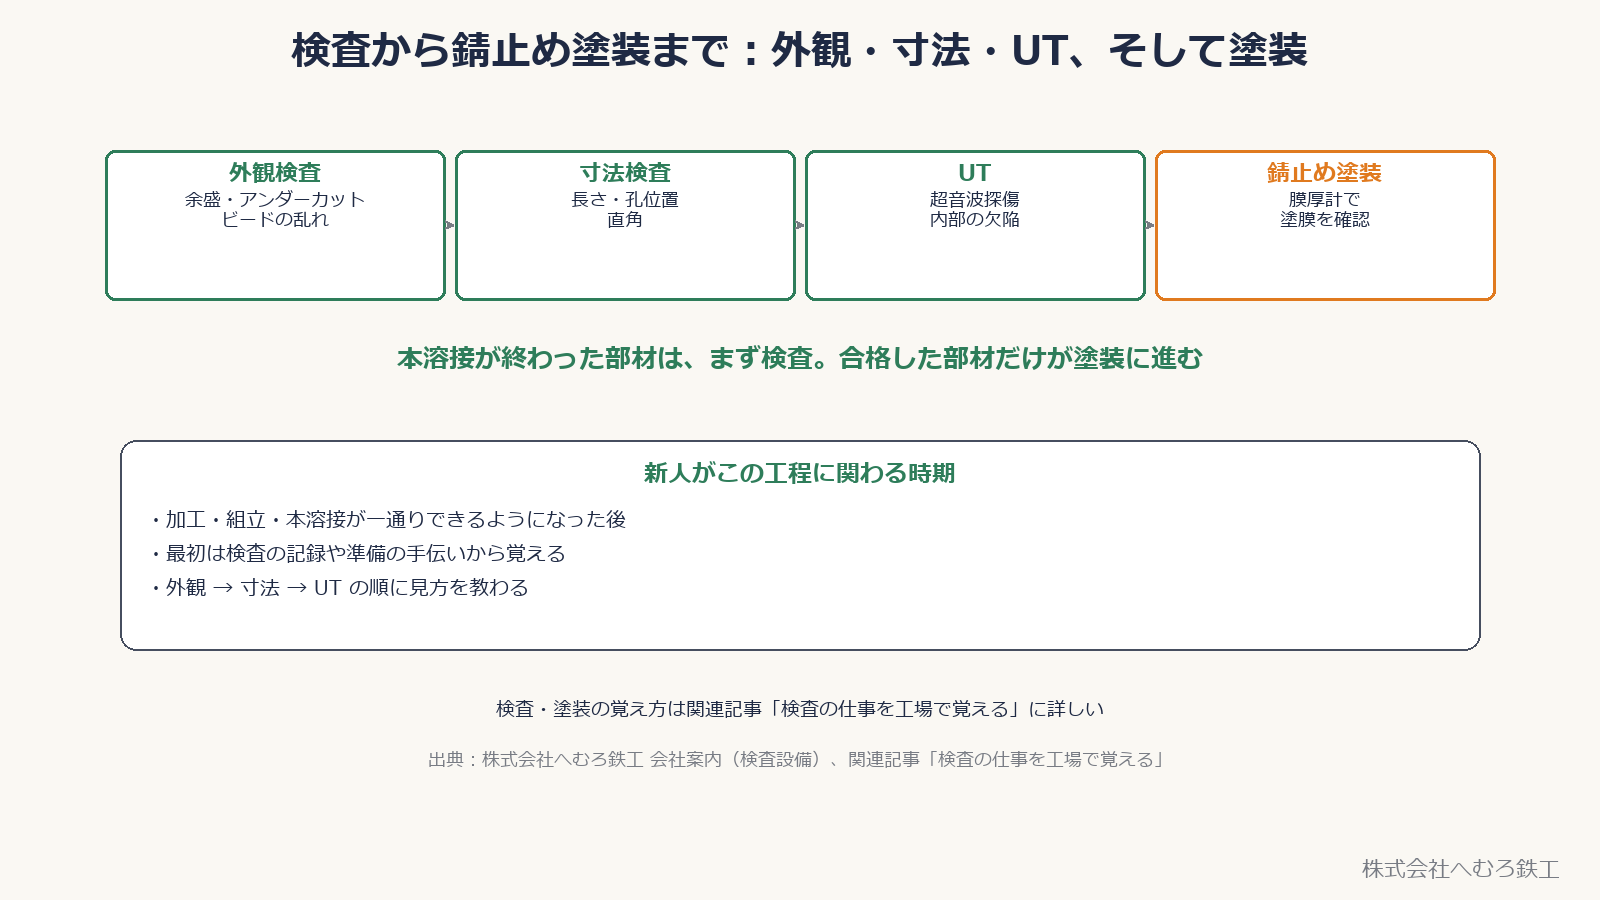
本溶接が終わった部材は検査に回ります。外観(余盛・アンダーカットなど)と寸法を確認し、完全溶込み溶接部など適用される設計図書・検査要領で指定された箇所は、超音波探傷検査(UT)で内部を確かめます。検査の順序・範囲・抜取方法は、物件ごとの検査計画に従います。
検査に通った部材は、設計図書で指定された範囲に錆止め塗装をし、膜厚計で塗膜の厚さを確認して記録に残します。塗装しない面もあるため、部材の全面を一律に塗るわけではありません。
新人がこの工程に関わるのは、加工・組立・本溶接が一通りできるようになった後です。最初は検査の記録や準備の手伝いから覚えます。検査の覚え方は関連記事「検査の仕事を工場で覚える」にまとめています。
検査で不合格になった部材は、不具合の内容に応じて補修し、適用する検査要領に従ってもう一度検査を受けます。溶接部の補修にも、余盛の過大部分の整形や、欠陥部を除去して再溶接する方法などがあり、一律に再溶接するわけではありません。「作って終わり」ではなく「確かめて合格して終わり」なのが、この工程の特徴です。
■出荷から建方まで:符号・積込順を揃えて現場へ
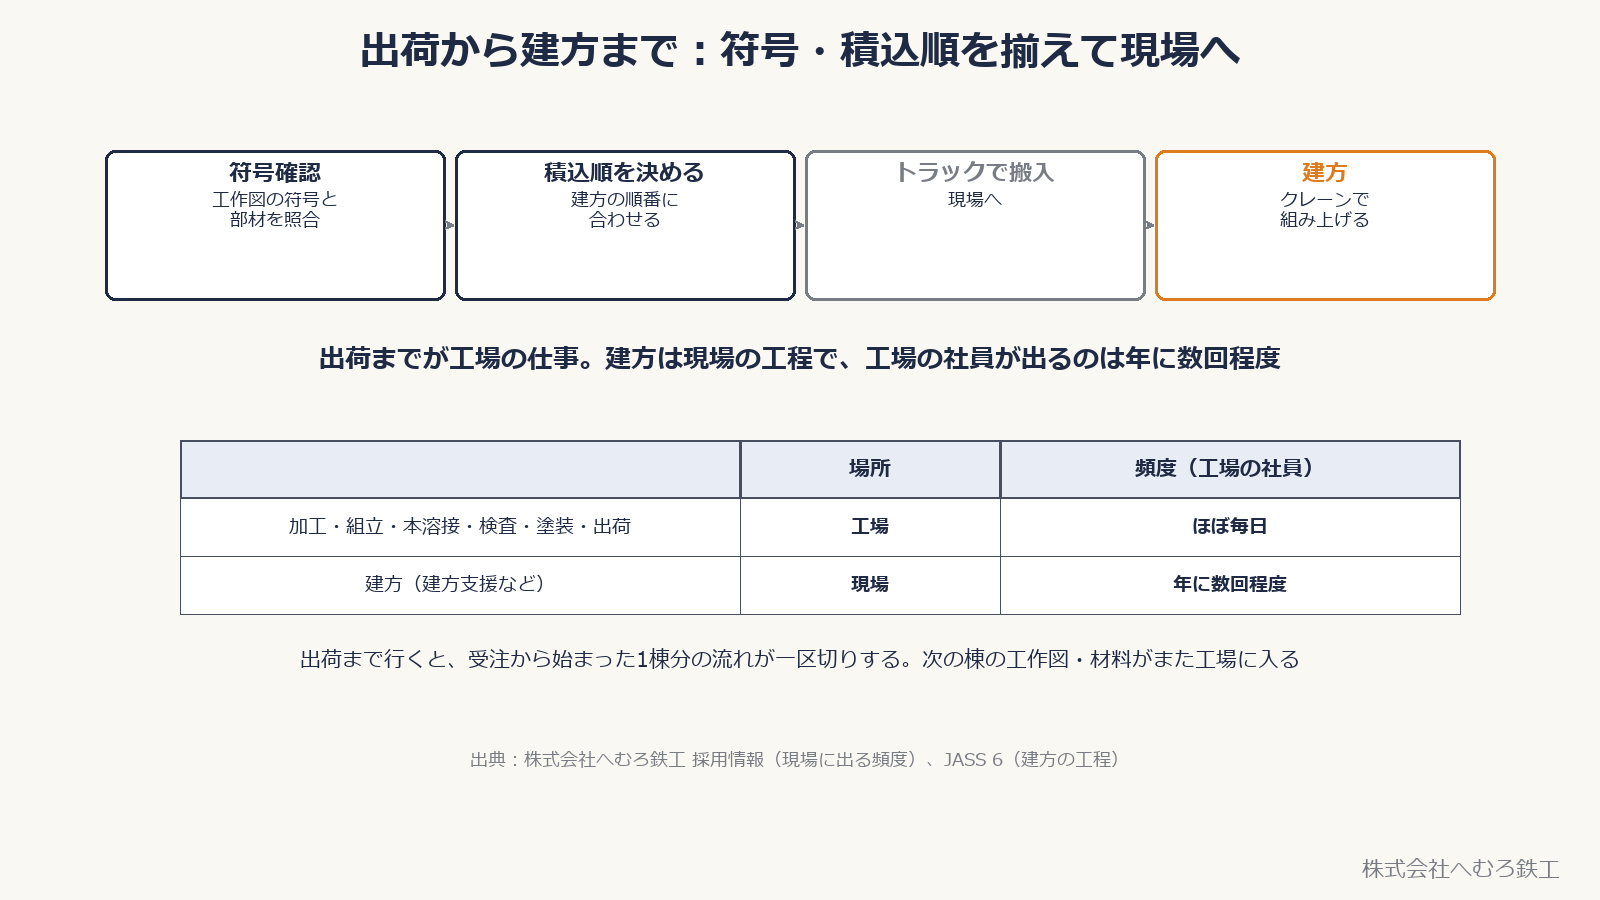
塗装が終わった部材は、建方の順番に合わせて符号を確認し、トラックへの積込順を決めて出荷します。
現場での建方(クレーンで組み上げる作業)は、工場の仕事とは別の工程です。工場の社員が現場に出るのは年に数回程度で、日々の仕事はほぼ工場の中で完結します。
出荷までたどり着くと、受注から始まった1棟分の流れが一区切りします。そして次の棟の工作図・材料が、また工場に入ってきます。
■へむろ鉄工の場合(溶接工・鍛冶工・CADオペレーターを募集中)
株式会社へむろ鉄工(茨城県小美玉市)は、国土交通大臣認定Mグレードの鉄骨製作工場です。この記事の加工・組立・本溶接・検査・塗装を担当する溶接工・鍛冶工と、工作図を作るCADオペレーター(鉄骨原寸 REAL4)を、正社員で募集しています。
溶接工・鍛冶工は就業時間 8:00〜17:00(日勤)、月給201,000円〜330,000円(経験・資格による)、試用期間なし、年間休日100日です。CADオペレーターは就業時間8:00〜17:00(土日休み)、年間休日118日、月給188,000円〜330,000円(経験・資格による)です。いずれも資格取得支援あり(受験料・講習費は会社負担)。
仕事内容・募集要項・応募方法は 採用情報 にまとめています。工場見学だけのご連絡も歓迎です。
■おわりに
1棟の流れ(受注→工作図→材料→加工→組立→本溶接→検査→塗装→出荷)は建築鉄骨製作の一般的な整理例で、物件によって工程の並行・前後があります。就業条件・設備・未経験者の育成順序は当社の内容です。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 建築鉄骨はどうやって作られる?図面から建方まで、工場の工程を解説
👉 段取りとは何か|鍛冶工が身につける工程の組み方
👉 検査の仕事を工場で覚える|外観・寸法・UTの順
参考にした基準・資料:国土交通省「公共建築工事標準仕様書(建築工事編)令和7年版」/日本建築学会「建築工事標準仕様書 JASS 6 鉄骨工事」/株式会社へむろ鉄工「採用情報」・会社案内2026年9月改訂版
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する