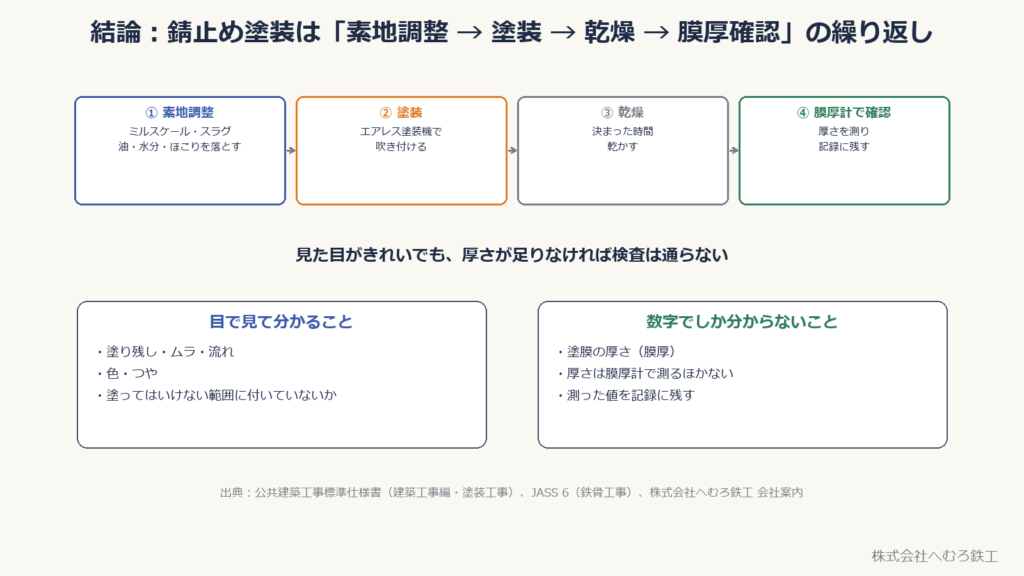
■結論:錆止め塗装は「素地をきれいにする → 塗る → 乾かす → 膜厚計で確かめる」の繰り返し
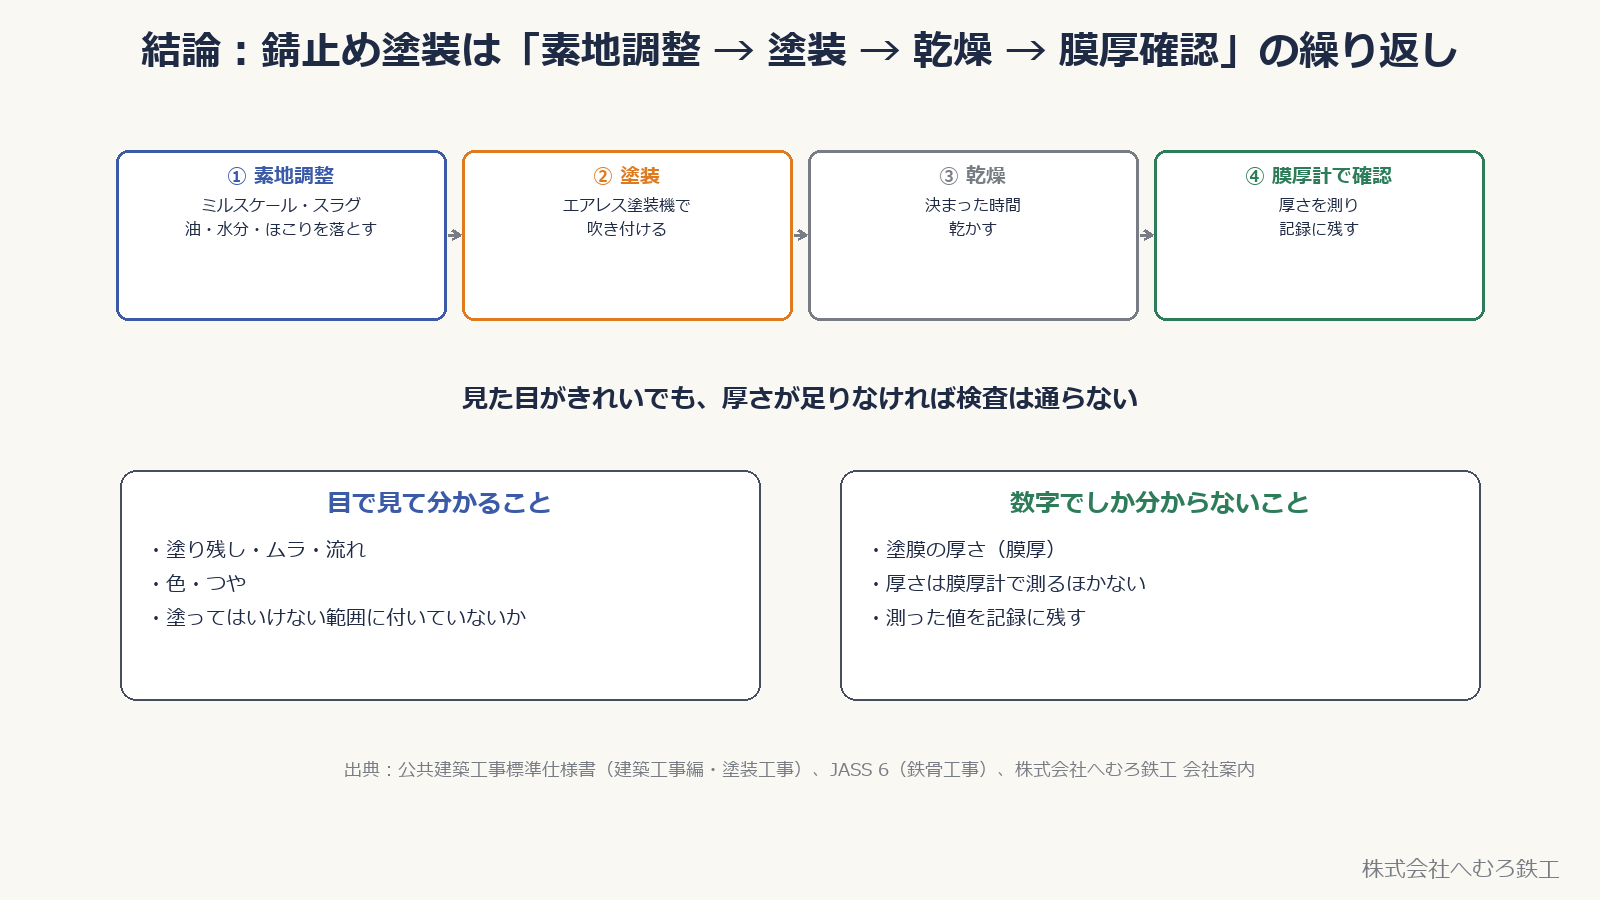
鉄骨の錆止め塗装は、本溶接と検査が終わった部材に対して行う、出荷までの工程の一つです。塗装範囲・塗料・塗付け量・膜厚・検査方法は、物件の設計図書や品質計画に従います。当社で膜厚管理を行う場合は、素地をきれいにする → 塗る → 乾かす → 膜厚計で確かめるという流れを部材ごとに繰り返します。
錆止め塗装は単に色を付ける作業ではなく、鋼材の腐食を抑え、指定された塗装仕様の下塗りをつくる工程です。溶接後の鉄骨は表面に熱やスラグの跡が残っているため、塗る前の下地処理が仕事の半分を占めます。
👉 膜厚で管理する仕様では、塗った後に乾燥を待ち、膜厚計で厚みを測って記録します。見た目がきれいでも、規定値を満たさなければ合格にはなりません。
■なぜ塗るのか:工場塗装と現場塗装の範囲は設計図書で決まる
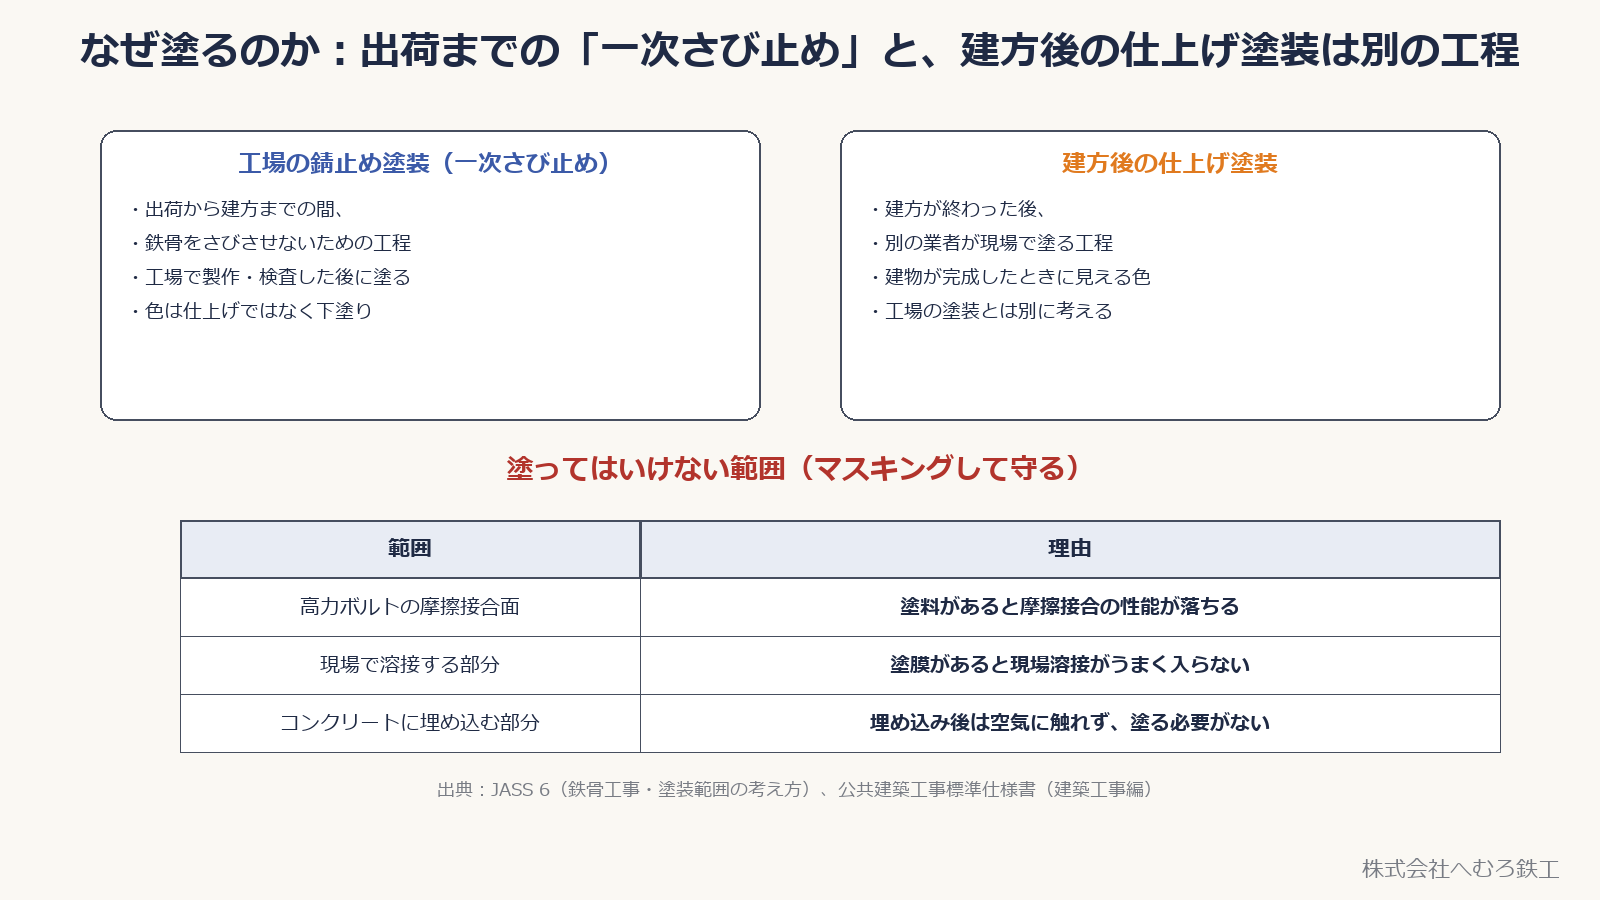
鉄骨製作工場で行う錆止め塗装は、運搬・保管・建方中の発錆を抑えるとともに、指定された塗装仕様の下塗りとして供用中の防食にも関わる工程です。仕上げ塗装の有無、施工場所、担当範囲は物件の設計図書・工事仕様書で異なり、必ず建方後に別の業者が行うとは限りません。
塗装自体が鋼材の構造耐力を高めるものではありませんが、防食が不十分で腐食が進むと、長期的には断面欠損につながります。また、現場に届くまでの保管中に錆が進むと、建方前にケレンをやり直す手間が増えます。工場でのさび止めは、現場の工程を遅らせないための準備でもあります。
塗る範囲は設計図書・工事仕様書で確認します。高力ボルトの摩擦接合面やコンクリートに密着・埋込みとなる部分は、特記がなければ錆止め塗装の対象外です。現場溶接部とその周辺は、溶接や超音波探傷試験に支障が出ないよう塗装時期・範囲を管理し、必要な防錆措置も確認します。
錆止め塗膜だけで長期の屋外暴露に対応できるかは、塗料の種類・塗装仕様・保管環境によって異なります。保管が長期化する場合は、設計図書や塗料メーカーの仕様を確認し、必要に応じて養生・補修塗りなどの防錆対策を行います。
■塗る前の下地処理(素地調整):油・水分・スラグ・スパッタを落とす
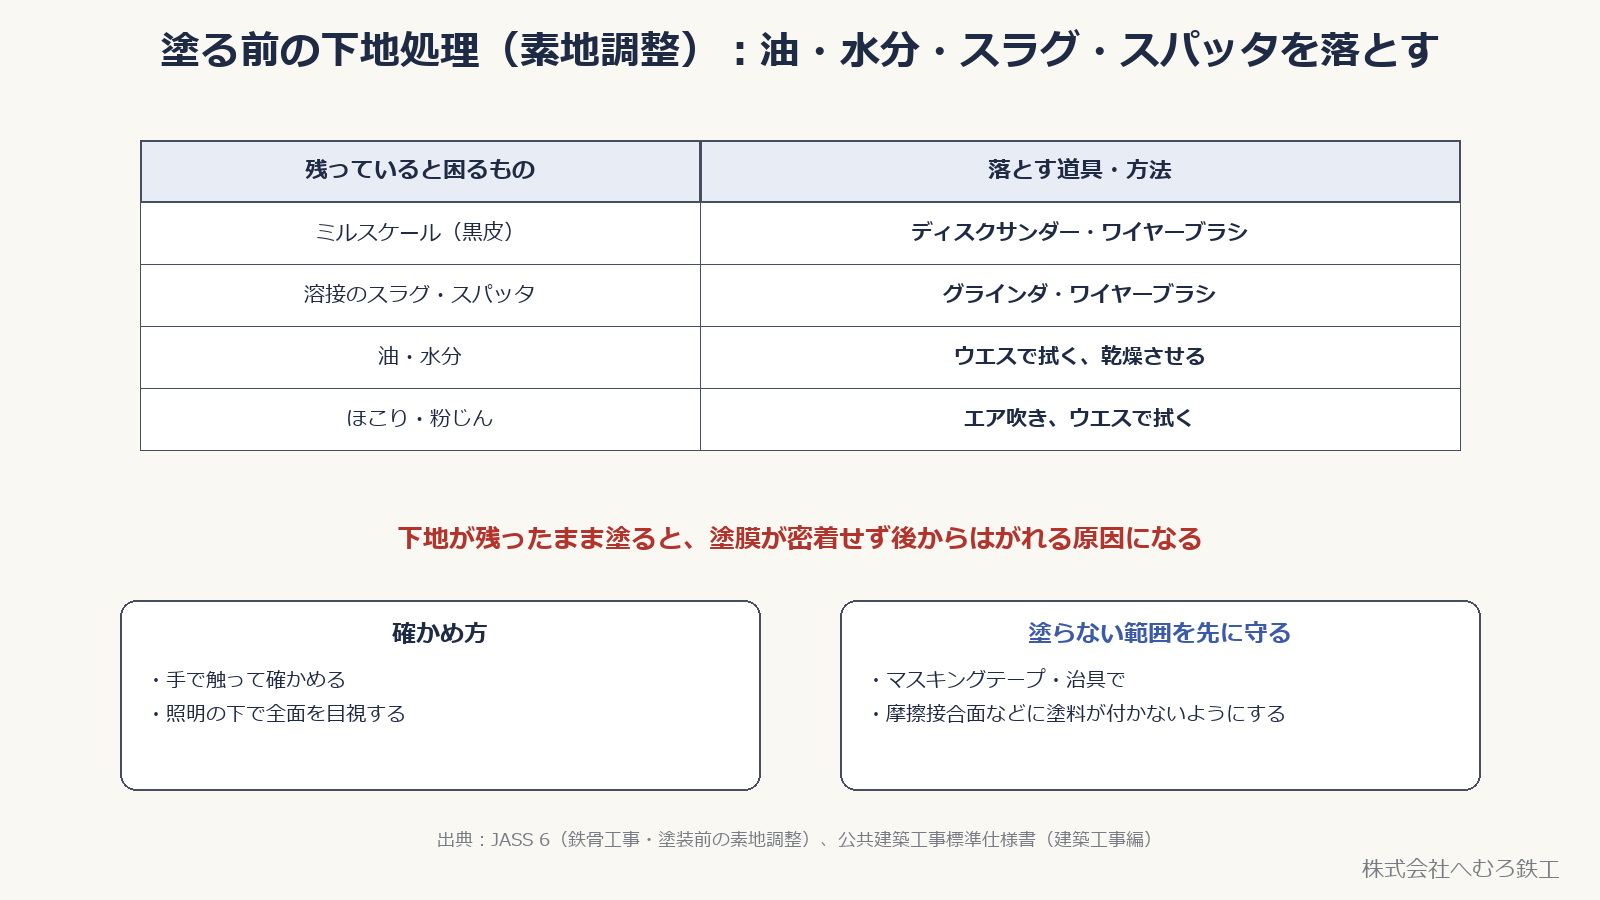
塗装の出来は、塗る前の下地処理でほぼ決まります。鋼材表面の錆・ミルスケール(黒皮)や溶接のスラグ・スパッタは、指定された素地調整の種別に応じてブラストや工具等で処理します。油類は適切な脱脂・溶剤ぶき等で除去し、ほこりを取り除き、塗装前に水分・結露がないことを確認します。
下地が残ったまま塗ると、塗膜が密着せずに後からはがれる原因になります。手で触って確かめるだけでなく、照明の下で目視して全面を見るのが基本です。
👉 さび止めを塗らない範囲(ボルト摩擦接合面・現場溶接部など)には、先にマスキングテープや治具で塗料が付かないようにしておきます。
下地処理は地味な作業に見えますが、見落とすと塗装のやり直しだけでなく、現場での再塗装の手間にもつながります。丁寧さが求められる工程です。
■塗る工程:エアレス塗装機で塗り残し・ムラを防ぐ
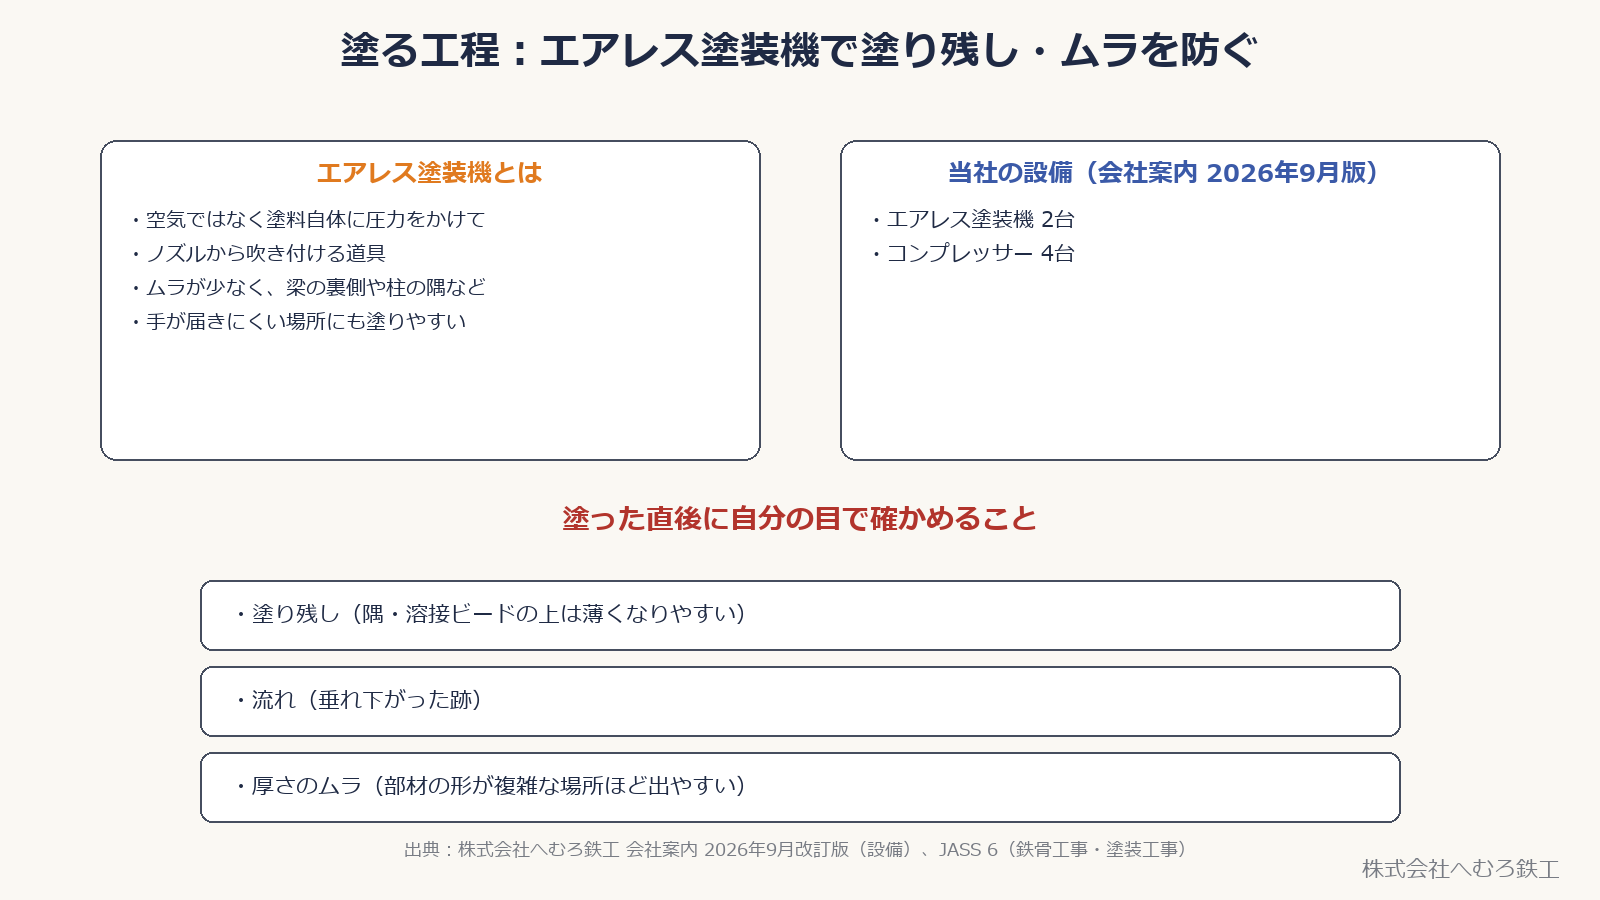
塗料はエアレス塗装機で吹き付けるのが一般的です。空気の力ではなく塗料自体に圧力をかけて噴射するため、ムラが少なく、梁の裏側や柱の隅など手が届きにくい場所にも塗りやすい道具です。
当社(株式会社へむろ鉄工・茨城県小美玉市)では、エアレス塗装機2台とコンプレッサー4台を使って塗装しています。
塗った直後は、塗り残し・流れ・厚さのムラがないかを自分の目で確認します。部材の形が複雑なほど、隅や溶接ビードの上に塗料が薄くなりやすい場所です。
塗装中は、塗料のSDS・リスクアセスメント・作業環境に基づき、局所排気等を設け、濃度や酸素濃度に適合する呼吸用保護具を選定します。溶剤蒸気には一般的な防じんマスクだけでは対応できず、吹付け塗装では塗料ミストも発生します。そのため、防じん機能付き防毒マスクまたは送気マスク等、両方の有害要因に対応する保護具を使用し、吸収缶の破過時間や面体の密着も管理します。
■膜厚計で確かめる:乾燥後に測り、記録に残す
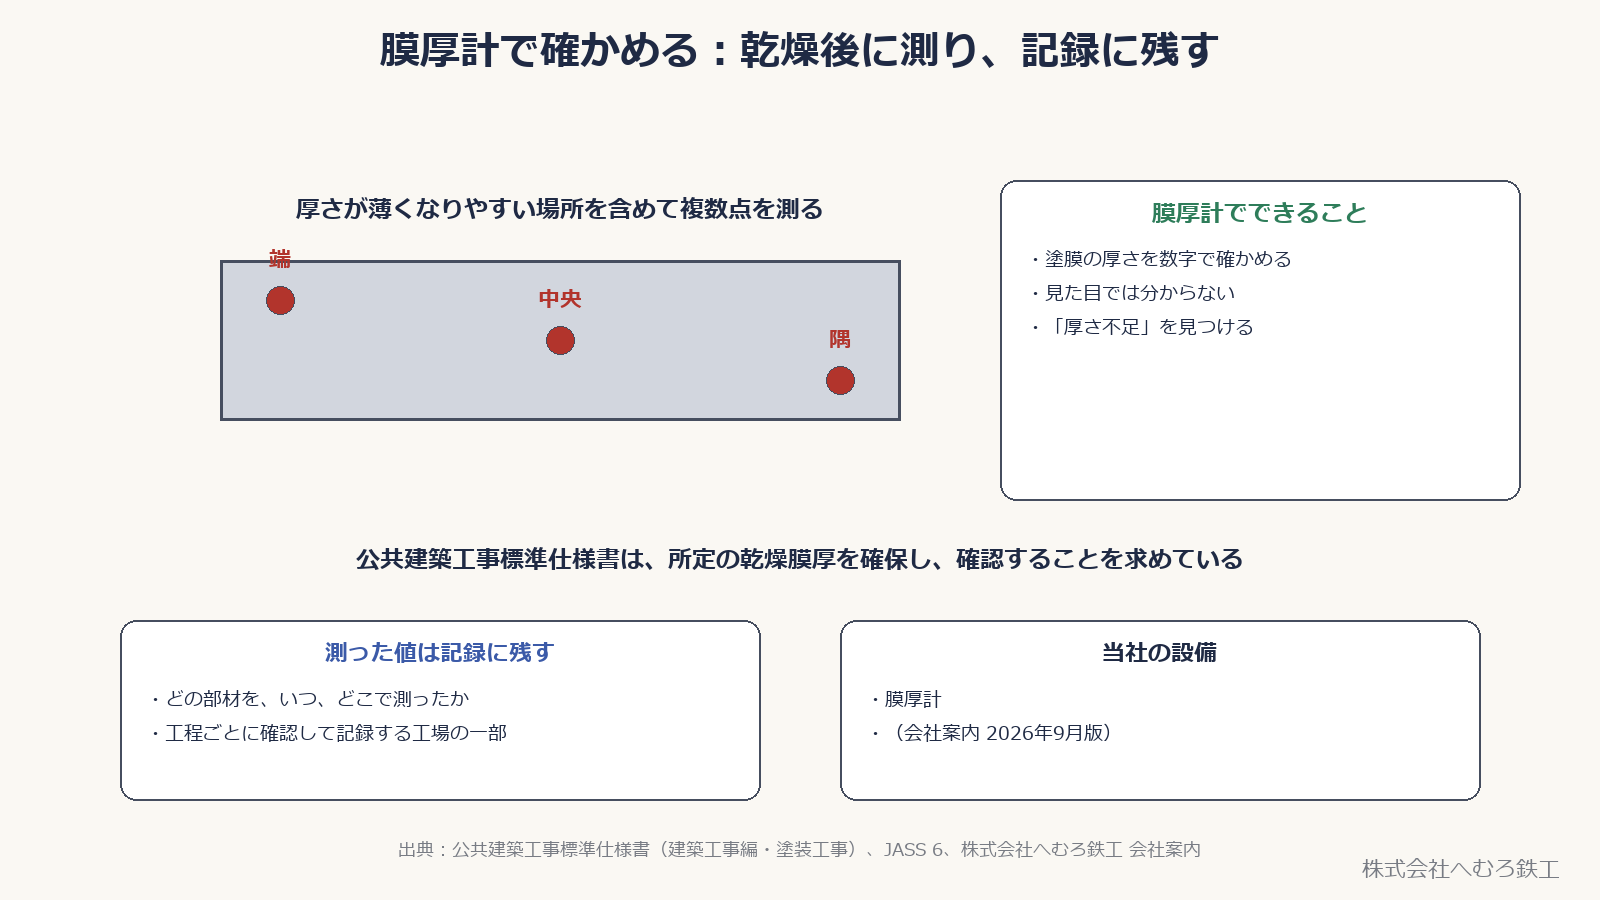
公共建築工事標準仕様書では、塗料の種類ごとに塗付け量や標準膜厚が示されています。品質確認は、適用する設計図書・仕様書・品質計画に従い、塗付け量または膜厚などで行います。当社で膜厚管理を行う場合は、塗料が乾いた後に膜厚計で塗膜の厚さを測ります。
測定箇所・箇所数・合否判定は品質計画で定め、使用する膜厚計の説明書に従って測ります。端や隅、曲面では測定値に影響が出る場合があるため、測定可能な位置や素地に応じた調整を確認します。見た目では分からない「厚さ不足」を数字で確かめるのが、膜厚計を使う意味です。
測った値は記録に残します。工程ごとに確認して記録する工場(国土交通大臣認定のMグレードなど)では、この記録も製品の品質の証拠になります。
気温が低い日や湿度が高い日は、塗料が乾くまでに時間がかかります。乾燥が不十分なまま次の工程に進むと、膜厚も正しく測れないため、乾かす時間をきちんと取ることも塗装担当の仕事です。
■へむろ鉄工の場合(溶接工・鍛冶工・CADオペレーターを募集中)
株式会社へむろ鉄工(茨城県小美玉市)は、国土交通大臣認定Mグレードの鉄骨製作工場で、溶接工・鍛冶工・CADオペレーター(鉄骨原寸 REAL4)を正社員で募集しています。溶接工・鍛冶工は8:00〜17:00(日勤・時間外は月平均10時間)、月給201,000円〜330,000円(経験・資格による)。CADオペレーターは土日休み、月給188,000円〜330,000円(経験・資格による)です。どちらも試用期間なし、資格取得支援あり(受験料・講習費は会社負担)。
仕事内容・募集要項・応募方法は 採用情報(溶接工・鍛冶工・CADオペレーターの求人) にまとめています。「工場を見てみたい」だけのご連絡も歓迎です。
■おわりに
塗装工程と膜厚計による管理は当社を含む鉄骨製作工場の例で、就業条件は当社の募集要項の値です。塗装範囲・塗料・塗付け量・膜厚・確認方法は、物件ごとの設計図書・工事仕様書・品質計画が優先します。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 鋼材の保管と錆|屋外保管の注意点
👉 検査の仕事を工場で覚える|外観・寸法・UTの順
👉 鉄骨の見積はどう作る?重量・加工・溶接・塗装・運搬の内訳
参考にした基準・資料:国土交通省「公共建築工事標準仕様書(建築工事編)令和7年版」/厚生労働省「有機溶剤中毒予防規則」「塗装作業のリスクアセスメント」/株式会社へむろ鉄工「採用情報」・会社案内2026年9月改訂版(設備・就業条件)
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する