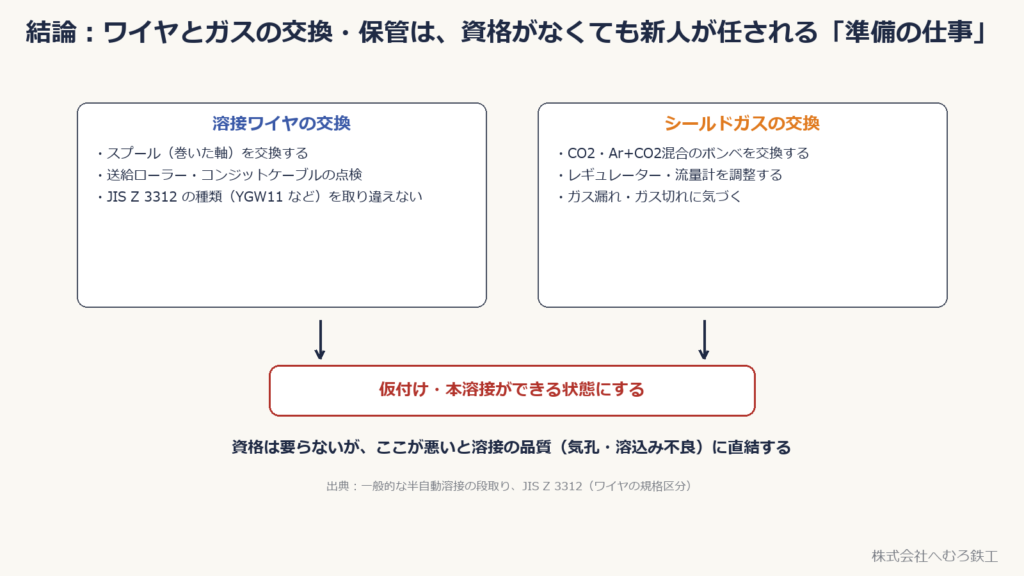
■結論:ワイヤとガスの交換・保管は、教育を受けて手順を確認した新人が任される「準備の仕事」
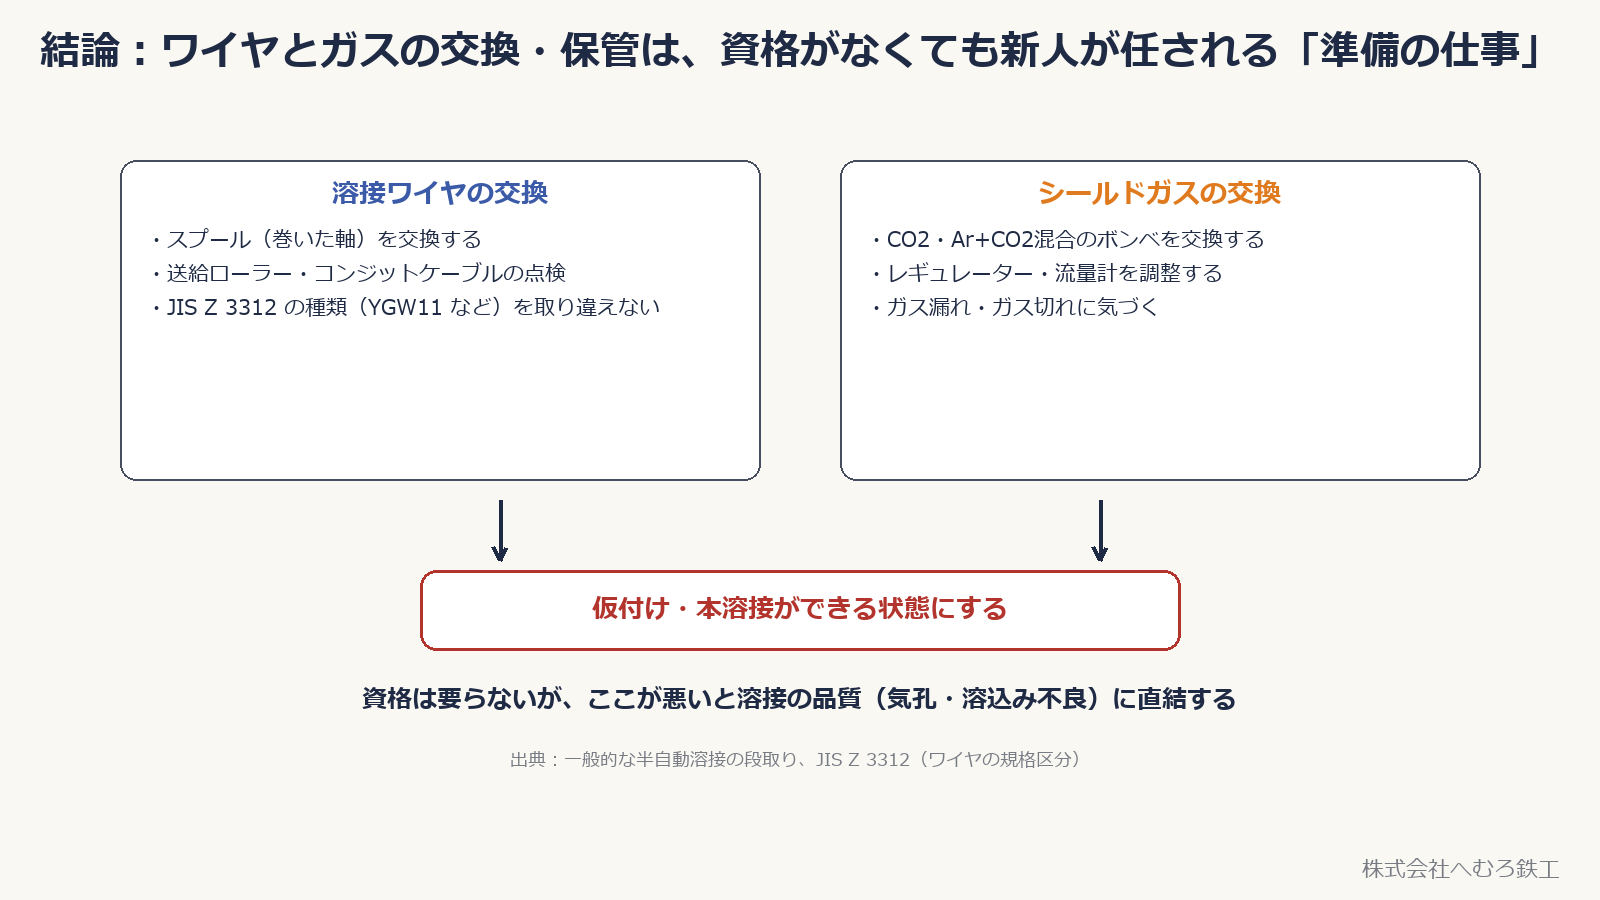
鉄骨製作工場で半自動溶接を使うには、溶接ワイヤとシールドガスが欠かせません。どちらも消耗品なので、工場では毎日のように交換と補充が必要になります。
ワイヤ交換やシールドガス容器の交換は、溶接技能資格そのものを前提とする作業ではありません。ただし、高圧ガス容器や調整器を扱うため、必要な安全衛生教育を受け、機器の取扱説明書と事業所の作業手順を理解し、責任者から担当を認められてから行います。入社したばかりの新人も、先輩の指導下で覚える準備作業です。
👉 溶接技能資格を前提としない準備作業でも、軽い仕事ではありません。ワイヤに水分・錆・油などが付くと気孔(ブローホール)などの原因になり、ガスの種類・流量・接続を誤るとシールド不良による気孔や酸化などの溶接欠陥につながります。準備の仕事が、そのまま溶接の品質を左右します。
この記事では、ワイヤの交換、ガスの交換、保管の注意点、そしてこの仕事から新人が何を学べるかを順番に見ていきます。
■溶接ワイヤの交換:スプールのセットと送給装置の点検
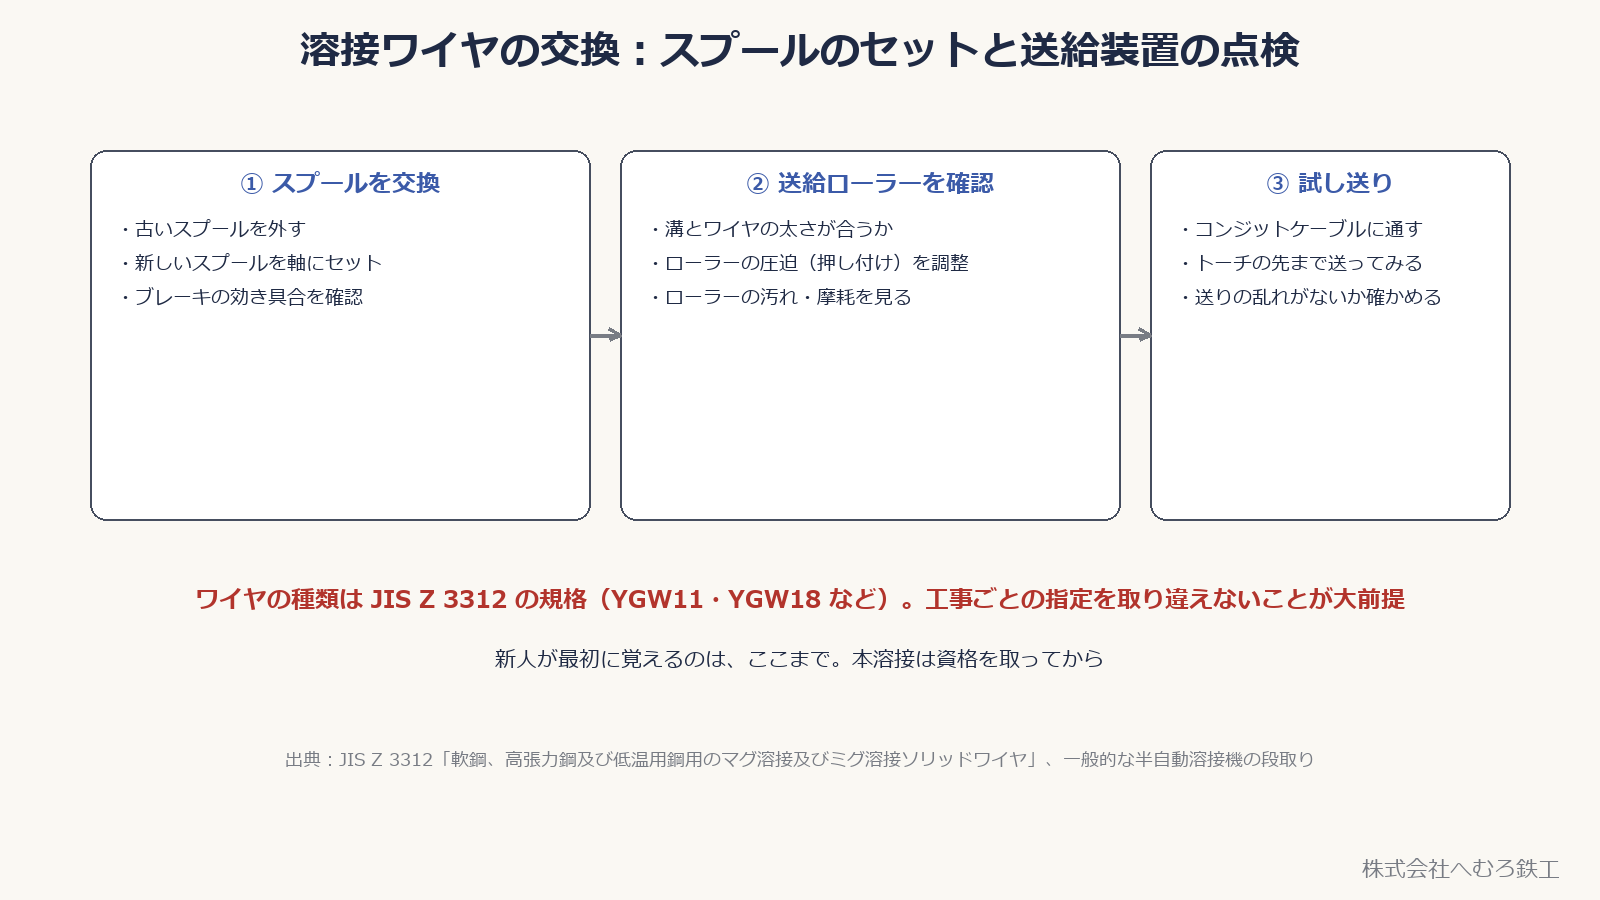
CO₂半自動溶接機は、スプール(ワイヤの巻いた軸)を機械にセットし、送給ローラーでワイヤを押し出してトーチまで送ります。新人はまずこのスプールの脱着を覚えます。
- スプールを外して新しいものに交換し、ブレーキの効き具合を確認する
- 送給ローラーの溝とワイヤの太さが合っているか、ローラーの圧迫(押し付け具合)を確認する
- コンジットケーブル(ワイヤが通る管)に通し、トーチの先まで試し送りする
溶接ワイヤの種類はJIS Z 3312で規格が決まっています(YGW11・YGW18など)。工事ごとに指定された種類を使うため、交換のときに銘柄を取り違えないことも新人が最初に教わる点です。
ワイヤがよじれていたり、スプールの巻きがゆるんでいたりすると、送給が乱れてアークが安定しません。新人は試し送りをしながら、ワイヤが一定の速さでまっすぐ送られているか、目と耳で確かめることも覚えます。
■シールドガスの交換:ボンベとレギュレーターの扱い
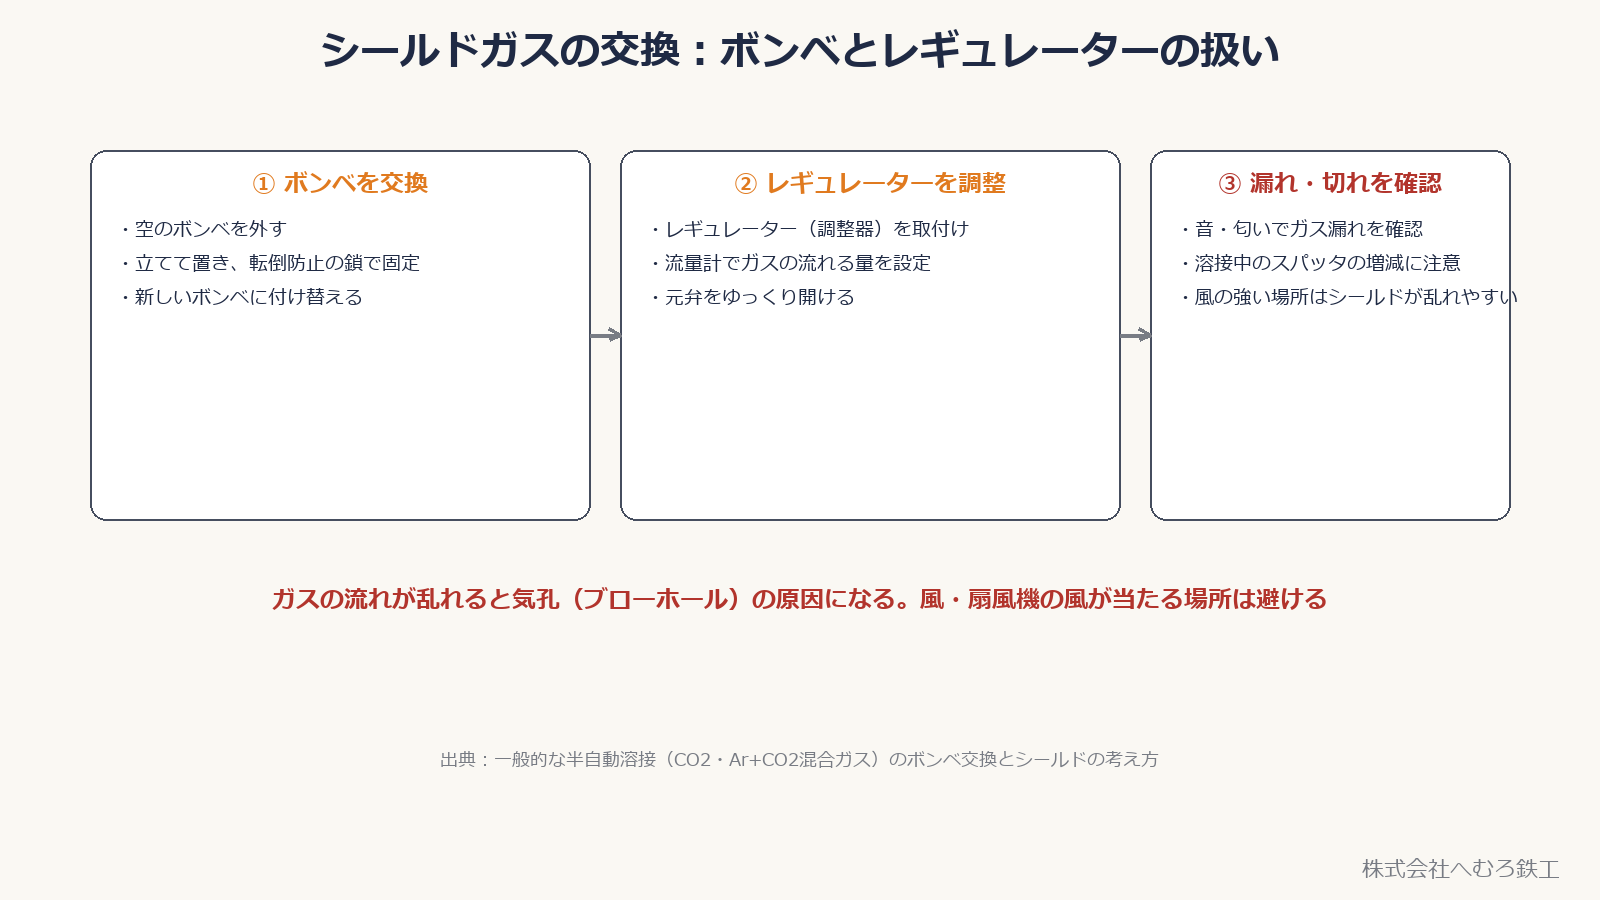
半自動溶接では、溶けた金属を大気から守るためにシールドガス(CO₂やAr+CO₂混合ガス)を使います。ガスボンベが空になったら、新人が交換を任されることが多い作業です。
- 交換前に容器弁を閉め、機器の取扱説明書に従って残圧を抜き、圧力計がゼロになったことを確認する
- ボンベは立てて転倒防止の鎖などで固定し、ガスの種類・接続部・調整器の適合を確認する
- 調整ハンドルを緩めた状態で、容器弁の正面を避けて立ち、容器弁を静かにゆっくり開ける。流量を設定し、指定の漏れ検知液(発泡液など)で接続部を確認する。CO₂やArの漏れは匂いや音だけでは判断しない
ガスの流れが乱れると、シールドが不足して気孔(ブローホール)などの原因になります。風の強い場所や扇風機の風が当たる場所では、ガスが流されやすいことも教わります。また、CO₂やArは無色・無臭で、漏えいすると周囲の酸素濃度を低下させるおそれがあります。特に換気の悪い場所では、換気・漏えい確認・立入手順を守ります。
調整器の計器構成は機種により異なります。一般には容器側の圧力計と流量計を確認しますが、液化CO₂では容器圧力だけから残量を正確には判断できません。新人は使用する機種の取扱説明書に従って計器の意味を覚え、指定流量に合わせます。
■保管で気をつけること:ワイヤの吸湿とボンベの置き場所
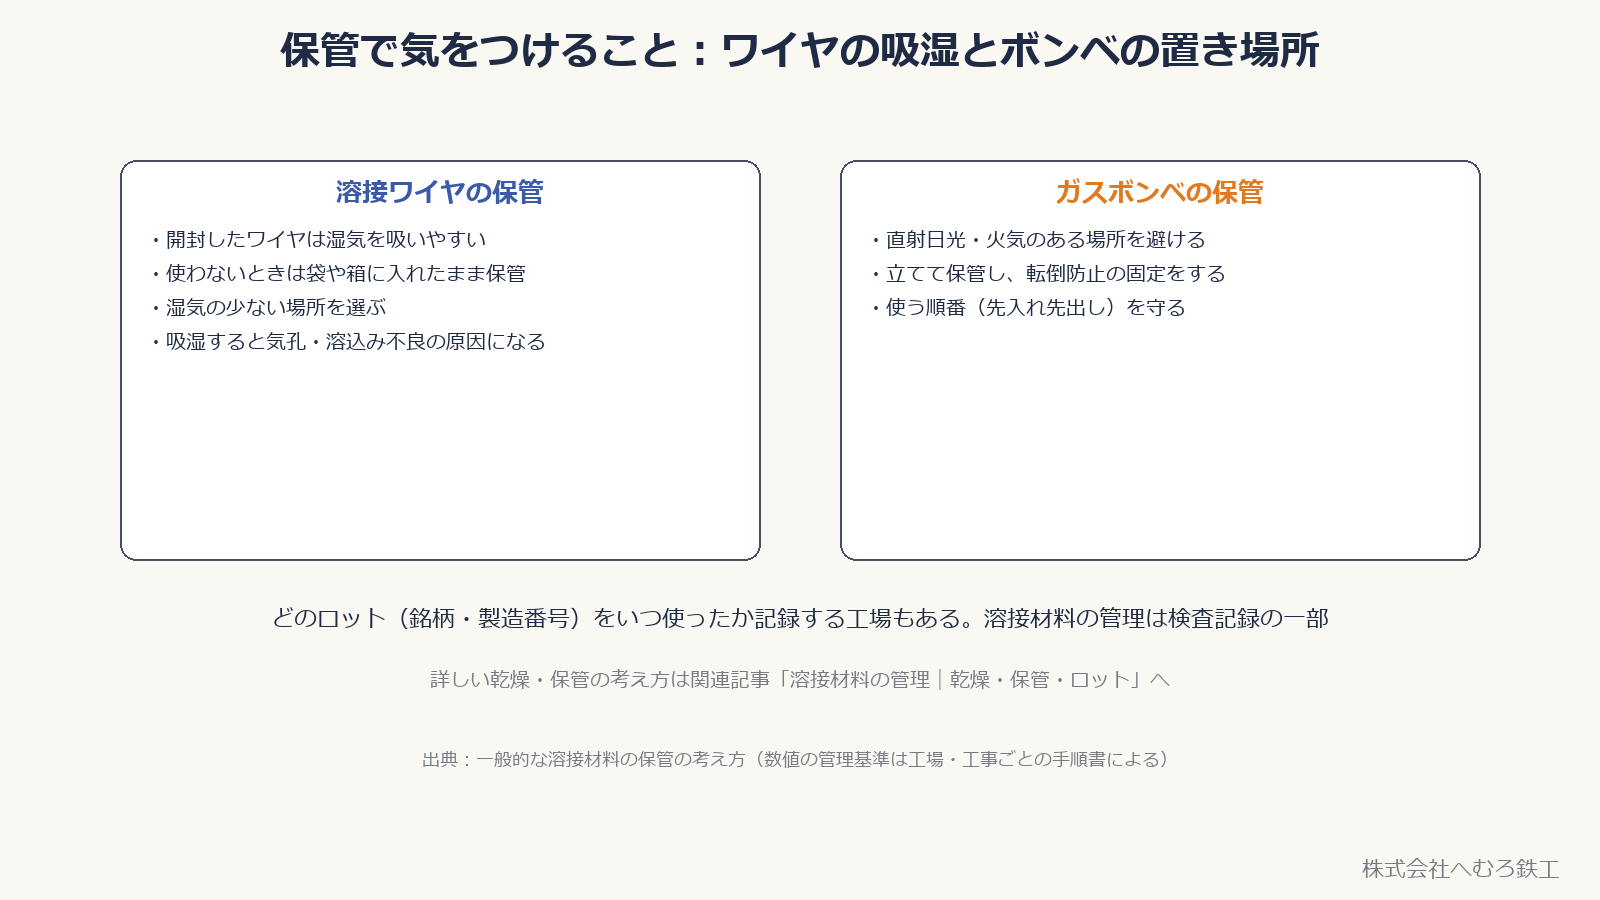
溶接ワイヤも消耗品ですが、保管の仕方が溶接の出来を左右します。開封したワイヤに水分が付着すると、気孔(ブローホール)の原因になります。また、水濡れによる錆は送給性の低下や溶接金属中の水素量の増加につながるため、メーカーの指示に従って保管します。
- 未使用・使用途中のワイヤはメーカーの指示に従い、結露・水濡れ・錆・油・ほこりを避けて乾燥した場所に保管する
- ガス容器は直射日光等を避けて温度を40℃以下に保ち、転倒・転落と容器弁の損傷を防止する。保管場所の換気や区分、先入れ先出しなど事業所の手順も守る
- 品質計画で定められている場合は、使用したワイヤの銘柄・規格・ロットなどを記録する
在庫が少なくなってきたら、早めに先輩へ報告することも新人が覚える大事な習慣です。ワイヤやガスが途中で切れると、そこで作業が止まってしまうためです。
溶接材料の管理は検査記録の一部でもあります。詳しい乾燥・保管の考え方は関連記事「溶接材料の管理|乾燥・保管・ロット」にまとめています。
■新人がこの仕事から学べること
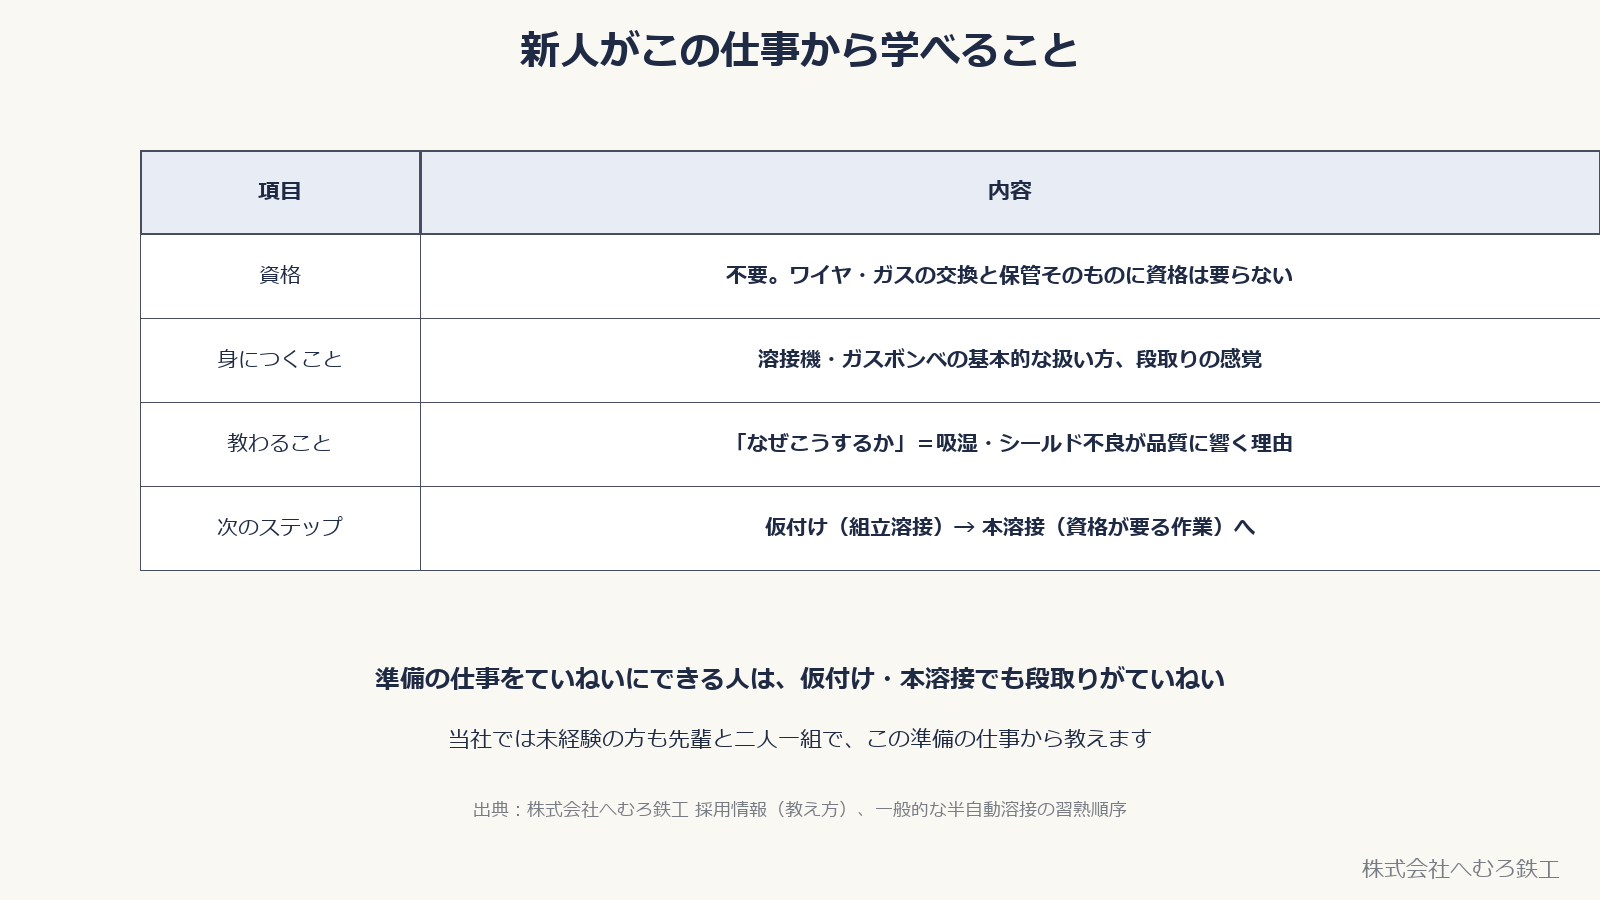
ワイヤとガスの交換・保管は、溶接技能資格そのものを前提とする作業ではありませんが、安全教育と機器ごとの作業手順が必要です。先輩から「なぜこうするか」を教わることで、溶接という作業の仕組みが少しずつ分かってきます。
段取りの感覚や、溶接機・ガスボンベの基本的な扱い方もここで身につきます。準備がきちんとできるようになると、次は教育・技能資格など物件や作業に応じた要件を満たしたうえで、仮付けや本溶接へ進んでいきます。
👉 当社(株式会社へむろ鉄工)では、未経験の方も先輩と二人一組で、この準備の仕事から教えます。
小さな準備を任されることは、工場の中で少しずつ仕事の幅を広げていく最初の一歩でもあります。
■へむろ鉄工の場合(溶接工・鍛冶工・CADオペレーターを募集中)
株式会社へむろ鉄工(茨城県小美玉市)は、国土交通大臣認定Mグレードの鉄骨製作工場で、溶接工・鍛冶工・CADオペレーター(鉄骨原寸 REAL4)を正社員で募集しています。溶接工・鍛冶工は就業時間 8:00〜17:00(日勤)、月給 201,000円〜330,000円(経験・資格による)、CADオペレーターは土日休み・月給 188,000円〜330,000円(経験・資格による)です。いずれも試用期間なし、資格取得支援あり(受験料・講習費は会社負担)です。
仕事内容・募集要項・応募方法は 採用情報 にまとめています。「工場を見てみたい」だけのご連絡も歓迎です。
■おわりに
ワイヤの水濡れ・錆・汚れやシールドガス不足が溶接欠陥につながるという考え方は一般的な半自動溶接の知識で、ワイヤの規格区分(YGW11など)はJIS Z 3312に基づきます。容器・調整器の取扱いは、法令、SDS、使用機器の取扱説明書、事業所の作業手順を優先します。就業条件は当社の募集要項の値です。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 溶接材料の管理|乾燥・保管・ロット
👉 半自動溶接の練習の始め方|ビードの置き方と最初に直す癖
👉 鉄骨の溶接工の仕事内容と1日|鉄骨製作工場(Mグレード)で働くと何をするか
参考にした基準・資料:日本産業標準調査会「JIS Z 3312」/e-Gov法令検索「一般高圧ガス保安規則」「酸素欠乏症等防止規則」/株式会社へむろ鉄工「採用情報」
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する