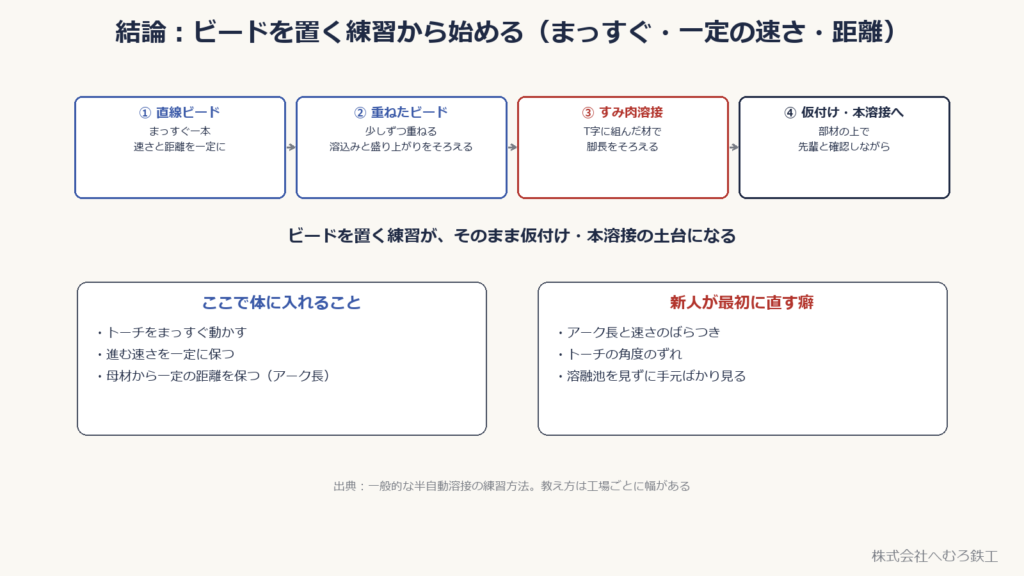
■結論:最初はビードを置く練習から。「まっすぐ・一定の速さ・一定の距離」を体で覚える
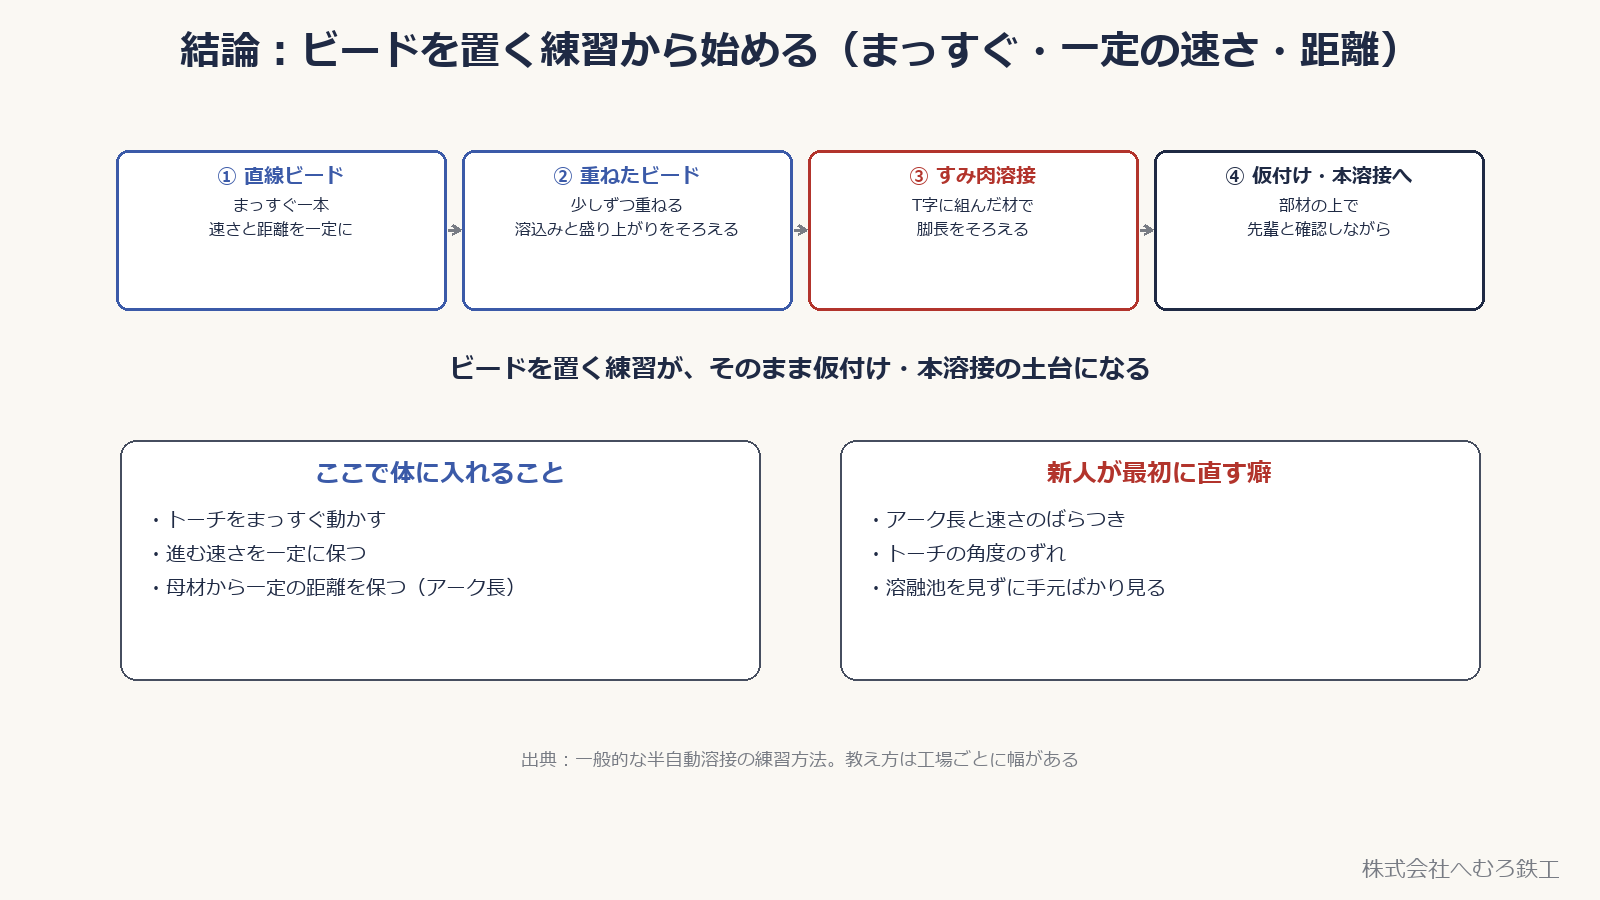
半自動溶接(CO₂/MAG溶接)の練習は、いきなり本物の部材を溶接するわけではありません。業務としてアーク溶接を行う前に、労働安全衛生規則第36条にもとづくアーク溶接等の業務に係る特別教育を受け、保護具・換気・機器の点検・感電や火災の防止方法を学びます。そのうえで指導者の監督下で、鉄板の上にビード(溶着金属の筋)を置く練習から始め、トーチをまっすぐ、一定の速さと距離で動かす感覚を身につけます。
練習の順番は、直線のビード → 重ねたビード → すみ肉溶接、という形で進みます。ここで身につけた感覚が、そのまま仮付けや本溶接の土台になります。
👉 新人が最初に直す癖は、ワイヤの突き出し長さと進む速さがばらつくことです。ここが安定すると、ビードの幅と高さをそろえやすくなります。ただし、溶込みは姿勢だけで決まらず、電流・電圧・速度・開先・板厚などの条件にも左右されます。
■半自動溶接のしくみ:ワイヤが自動で送られ、シールドガスが溶接部を守る
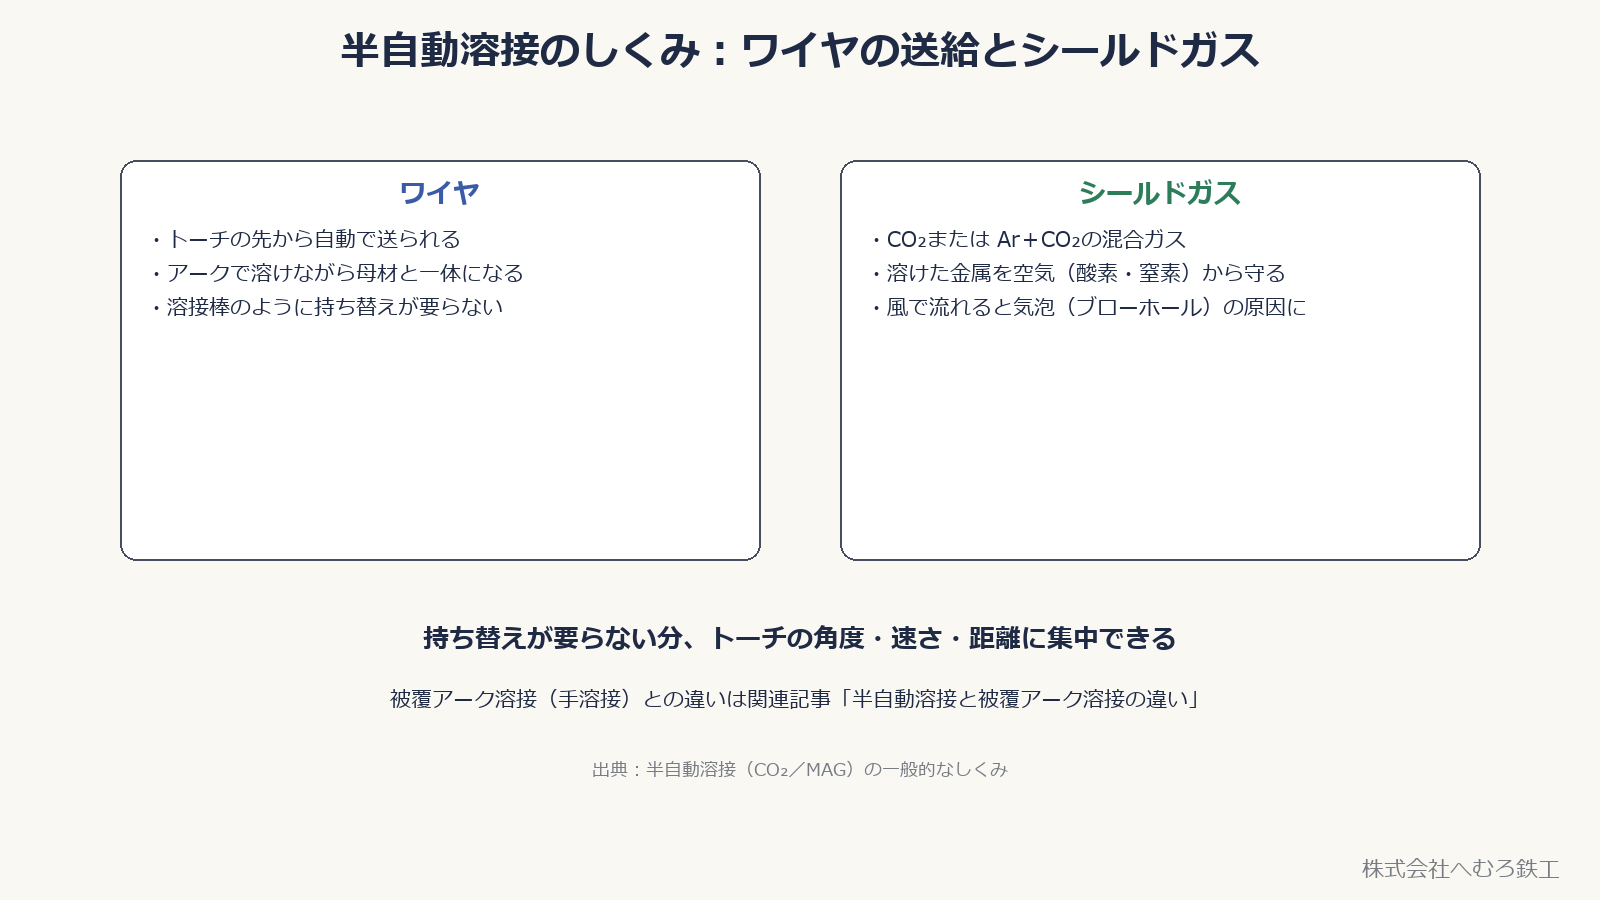
半自動溶接は、トーチの先からワイヤが自動で送り出され、アークで溶けながら母材と一体になっていく溶接方法です。被覆アーク溶接(手溶接)のように溶接棒を頻繁に持ち替える必要がなく、トーチの角度・速度・距離の維持に集中できます。トーチの持ち方は作業姿勢と指導内容に従い、必要に応じて両手で安定させます。
ワイヤの周りには、シールドガス(CO₂やAr+CO₂の混合ガス)が流れ、溶けた金属が空気中の酸素や窒素と反応しにくいように覆っています。強い風でガスの流れが乱れると、気孔などの欠陥につながるため、作業条件に合った防風対策が必要です。また、溶接ヒュームへのばく露を防ぐため、換気などの発散防止措置を行い、法令と測定結果に応じた呼吸用保護具を使用します。
被覆アーク溶接との違い(溶接棒の持ち替え・溶込みの深さなど)は、関連記事「半自動溶接と被覆アーク溶接の違い」に詳しくまとめています。
■練習の順番:直線のビード → 重ねたビード → すみ肉溶接
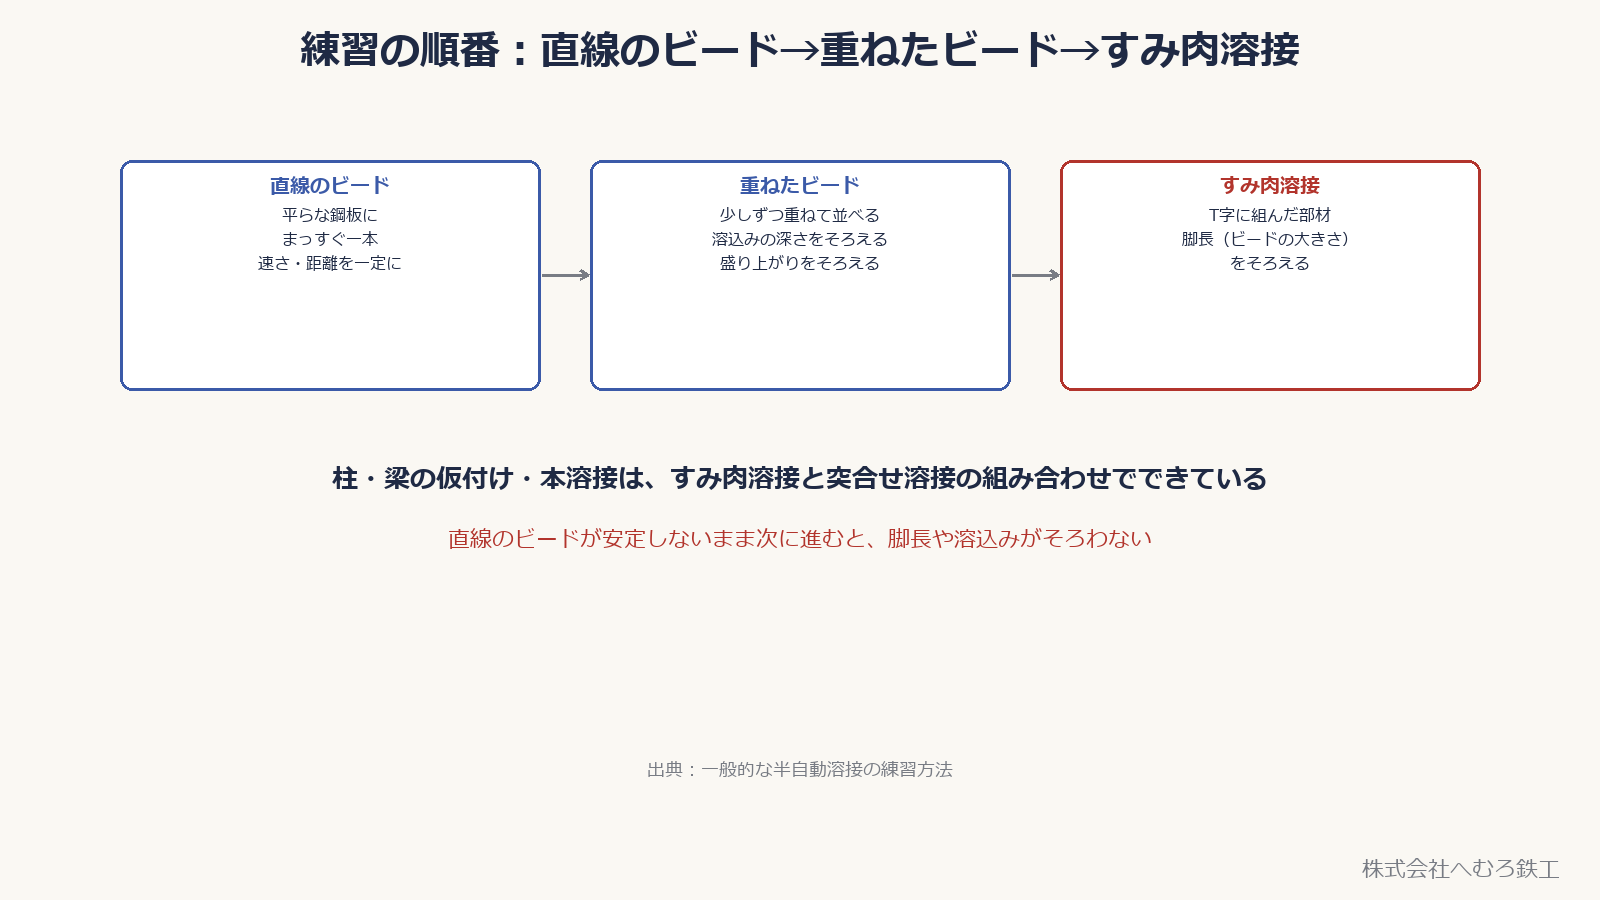
練習は、次の順番で進むのが基本です。
- 直線のビード:平らな鋼板の上に、まっすぐ一本のビードを置く。速さと距離を一定に保つ練習
- 重ねたビード:ビードを少しずつ重ねて並べる。重なり幅とビードの高さをそろえる練習
- すみ肉溶接:T字に組んだ部材にビードを置く。脚長(ビードの大きさ)をそろえる練習
建築鉄骨ではすみ肉溶接や突合せ溶接などを使いますが、継手形式と溶接方法は設計図・工作図・溶接施工要領書によって異なります。直線のビードが安定しないまま次の段階へ進むと、すみ肉溶接の脚長やビード形状をそろえることが難しくなります。
練習には鋼材の端材や試験片を使い、指導者が定めた条件で板厚や開先の有無を変えながら、少しずつ実作業に近づけます。実製品の溶接は練習の感覚だけで行わず、承認された溶接施工要領書と作業指示に従います。1つの段階を急いで終えるより、前の段階のビードが安定してから次に進むほうが、結果として確実です。
■新人が最初に直す癖
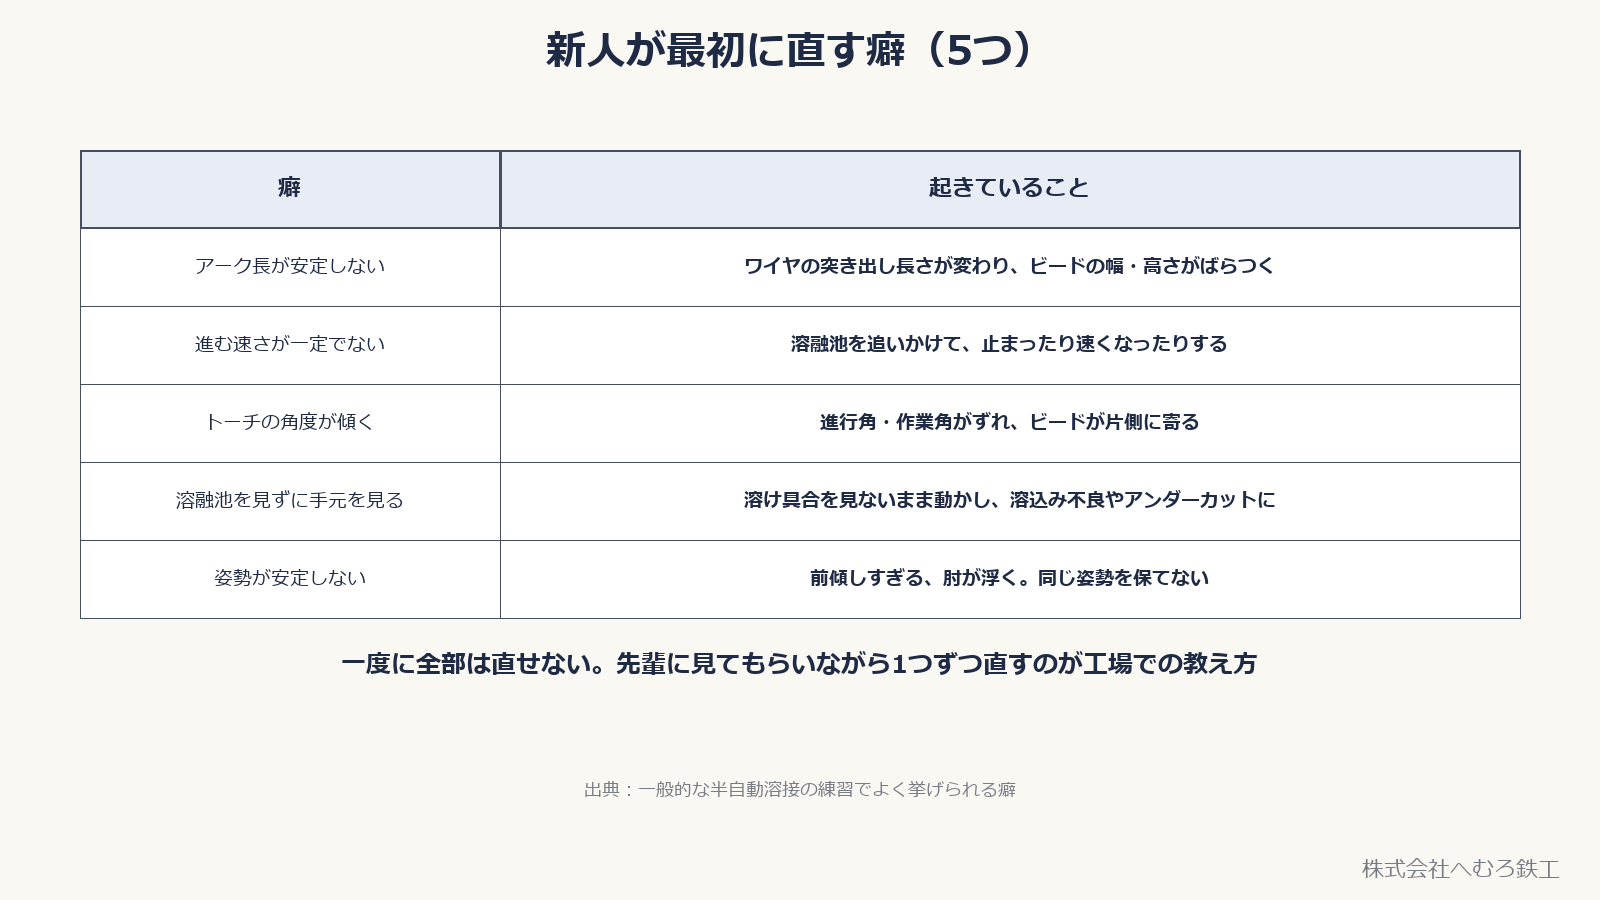
練習の中で、先輩がまず直すように言うのは次のような癖です。
- ワイヤの突き出し長さが安定しない:ワイヤの突き出し長さが変わり、ビードの幅と高さがばらつく
- 進む速さが一定でない:溶融池(溶けている部分)を追いかけてしまい、止まったり速くなったりする
- トーチの角度が傾く:進行角・作業角が決まった角度からずれ、ビードが片側に寄る
- 溶融池を見ずに手元ばかり見る:溶け具合を見ないまま動かし、溶込み不良やアンダーカットにつながる
- 姿勢が安定しない:前傾しすぎる、肘が浮く。長い距離を同じ姿勢で動かせない
どの癖も、一度に全部は直せません。先輩に見てもらいながら、1つずつ直していくのが鉄骨工場での教え方です。
癖を残したまま本溶接に進むと、外観検査でビードの乱れやアンダーカットを指摘される原因になります。完全溶込み溶接などUT(超音波探傷検査)の対象となる溶接部では、内部欠陥が検出されることもあります。練習の段階で基本動作を整えておくことが大切です。
■自分の目とゲージで確かめる
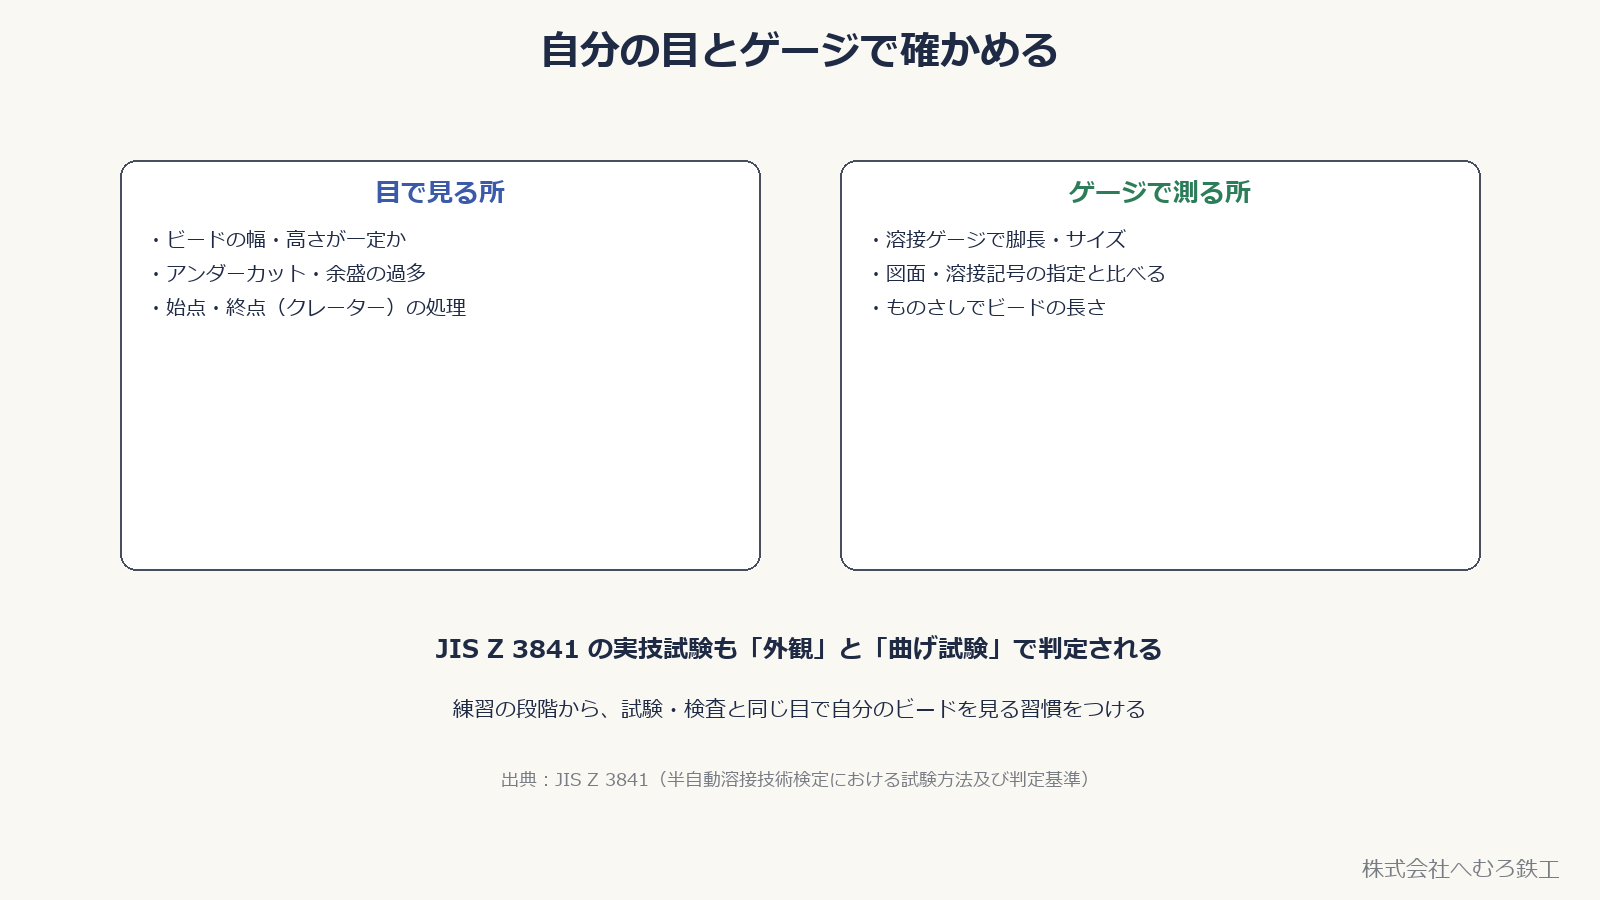
置いたビードは、置いたその場で自分の目と溶接ゲージで確かめます。ビードの幅と高さが一定か、アンダーカット(縁のえぐれ)や余盛の過多がないか、始点と終点(クレーター)の処理ができているかを見ます。
すみ肉溶接の練習では、溶接ゲージで脚長(ビードの大きさ)を測ります。図面や溶接記号が指定する脚長に対して、小さすぎず大きすぎないかを確かめます。
日本溶接協会の半自動溶接技能者評価試験では、JIS Z 3841:2018に従い、実技試験を外観試験と曲げ試験で評価します(試験当日の流れは関連記事「JIS 溶接技能者の試験当日」)。練習の段階から、自分のビードを目視し、ゲージで確認する習慣をつけることが資格取得にもつながります。
■へむろ鉄工の場合(溶接工・鍛冶工・CADオペレーターを募集中)
株式会社へむろ鉄工(茨城県小美玉市)は、国土交通大臣認定Mグレードの鉄骨製作工場で、溶接工・鍛冶工・現寸CADオペレーターを正社員で募集しています。未経験から応募できる溶接工・鍛冶工は、先輩と二人一組で、切断・孔あけの補助 → 開先加工 → 仮付け → 本溶接の順に、教育を受けながらできることを増やします。資格取得支援があり、受験料・講習費は会社負担です。現寸CADオペレーターは、鉄骨CADで工作図を描いた経験者(REAL4以外の経験でも可)が対象です。
仕事内容・募集要項・応募方法は 採用情報(溶接工・鍛冶工・CADオペレーターの求人) にまとめています。「工場を見てみたい」だけのご連絡も歓迎です。
■おわりに
練習の順番や新人が直す癖は一般的な例です。実際の練習は特別教育の修了後に、指導者の監督と安全な設備・保護具のもとで行います。実製品の溶接条件(電流・電圧・速度など)は、鋼種・板厚・姿勢・継手形状と、承認された溶接施工要領書によって決まります。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 半自動溶接(CO2/MAG)と被覆アーク溶接の違い|鉄骨工場での使い分け
👉 JIS 溶接技能者の試験当日|学科・実技・曲げ試験の流れ(JIS Z 3841)
👉 未経験から鉄骨の溶接工になる1年目|覚える順番と最初に取る資格
参考にした基準・資料:厚生労働省「安全衛生特別教育規程」/厚生労働省「職場のあんぜんサイト:アーク溶接」/日本規格協会「JIS Z 3841:2018」/日本溶接協会「半自動溶接」/株式会社へむろ鉄工 採用情報(2026年10月8日確認)
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する