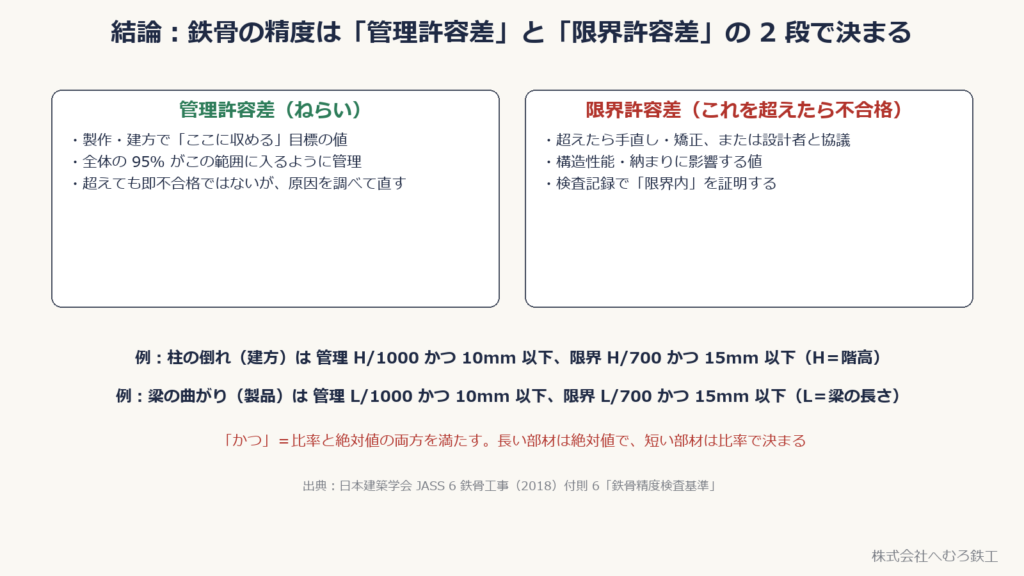
■結論:精度は「管理許容差」と「限界許容差」の 2 段。超えたら測って記録して直す
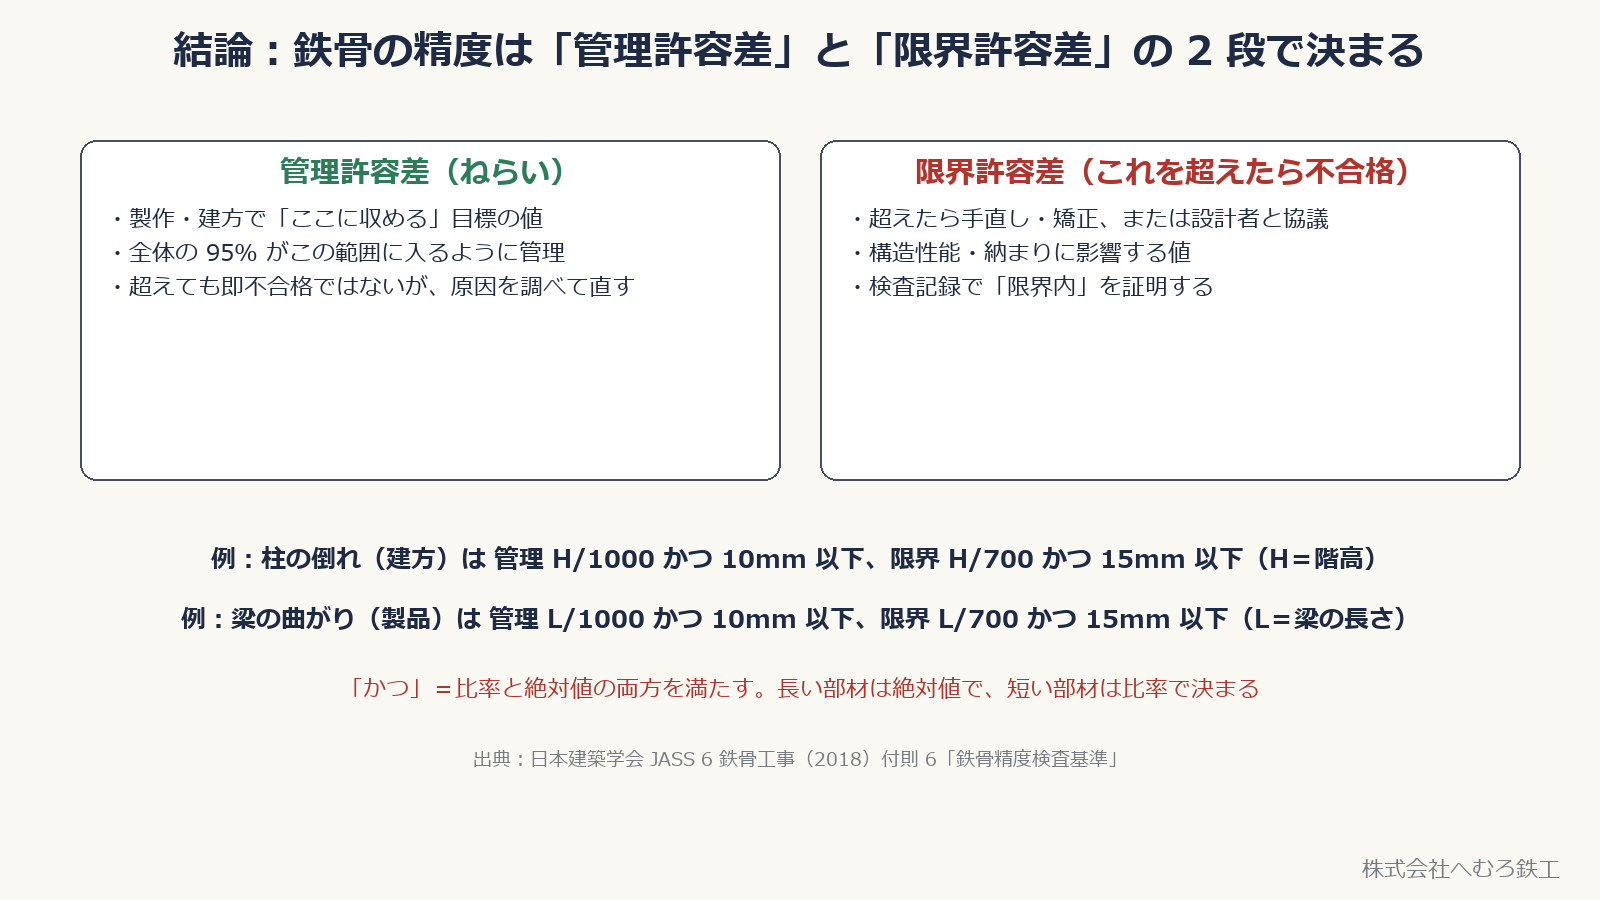
鉄骨の精度は、日本建築学会の JASS 6 鉄骨工事 付則 6「鉄骨精度検査基準」で、管理許容差と限界許容差の 2 段で決まっています。管理許容差は製作・建方で「ここに収める」ねらいの値で、全体の 95% がこの範囲に入るように管理します。限界許容差は「これを超えたら不合格」の値で、超えたら矯正・手直しか、設計者・監理者との協議になります。
代表例として、柱の倒れ(各階)の管理許容差はH/1000かつ10mm以下、限界許容差はH/700かつ15mm以下です(Hは階高)。一方、梁の曲がり(製品)の限界許容差は1.5L/1000かつ15mm以下で、柱の倒れと同じL/700ではありません。項目・測定方向・適用する基準を分けて確認します。
👉 値そのものより大事なのは、「かつ」の読み方と、いつ・何で・どの温度で測るかです。順に見ていきます。
■製品精度(工場で測る):長さ・曲がり・せい
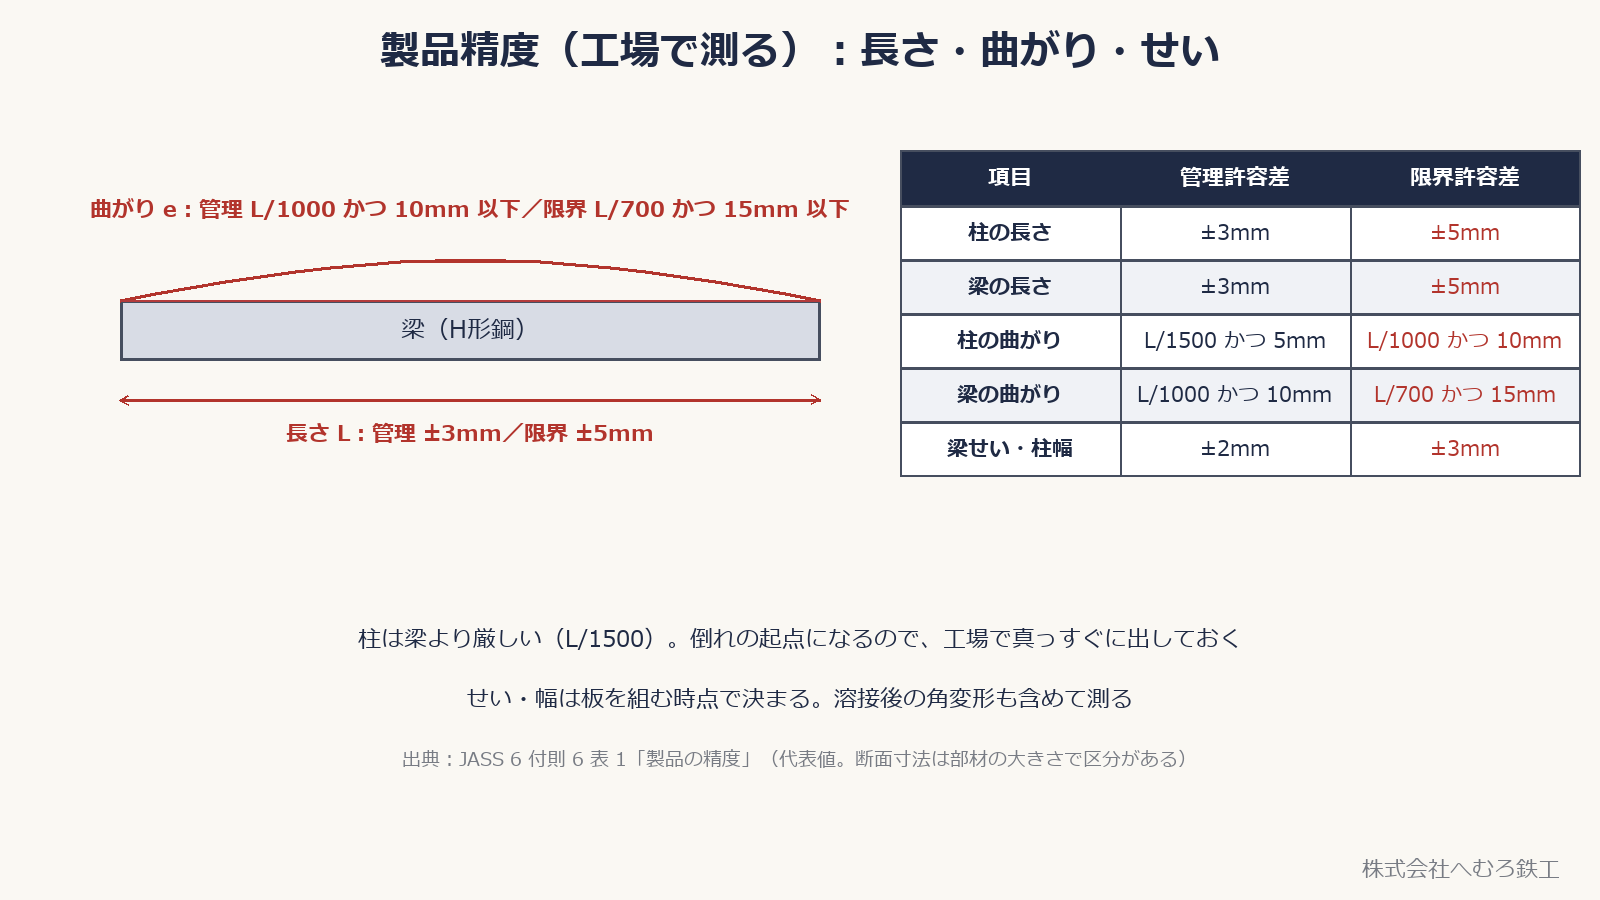
工場で測る製品精度の代表値は次のとおりです(JASS 6 付則 6 表 1 の代表値。断面寸法は部材の大きさで区分があります)。
製品の例として、柱・梁の長さは管理±3mm・限界±5mm。柱の曲がりは管理L/1500かつ5mm以下・限界L/1000かつ10mm以下。梁の曲がりは管理L/1000かつ10mm以下・限界1.5L/1000かつ15mm以下です。せい・幅なども含め、測定方法と項目別の図を基準表で照合します。
柱が梁より厳しいのは、柱の曲がりがそのまま現場の倒れの起点になるからです。梁の「反り」は上下方向の曲がりで、水平方向の曲がりと同じ考え方で管理します。せい・幅は板を組み立てた時点でほぼ決まりますが、溶接後の角変形も含めて測ります。
■建方精度(現場で測る):柱の倒れ H/1000 かつ 10mm、建物全体の倒れ H/4000+7mm
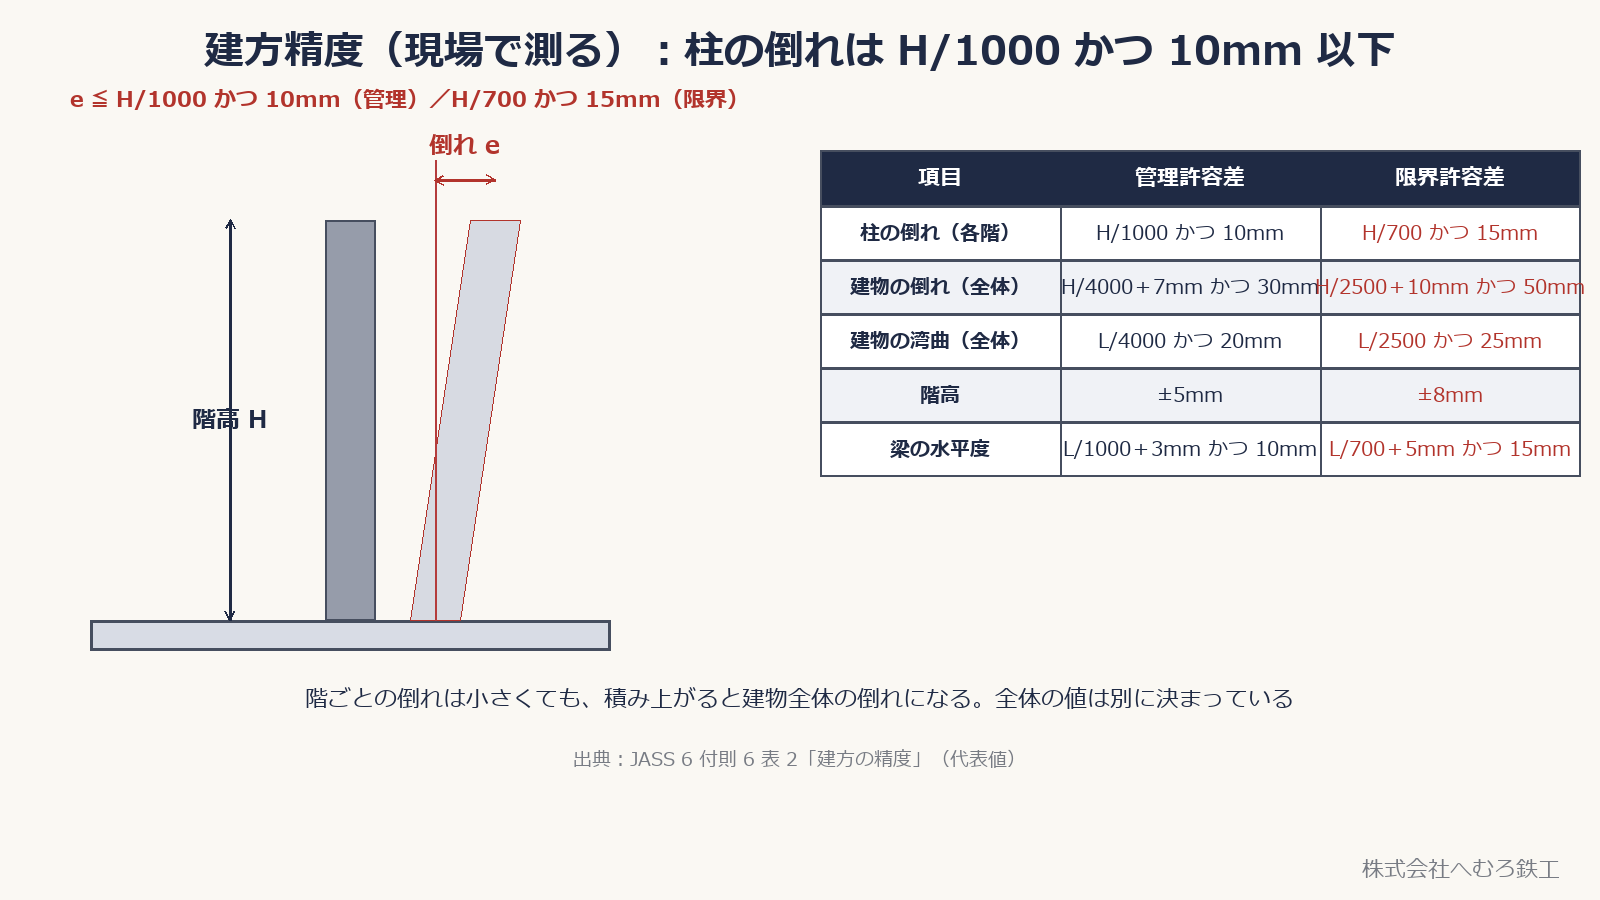
現場で測る建方精度の代表値です(JASS 6 付則 6 表 2 の代表値)。
柱の倒れ(各階):管理 H/1000 かつ 10mm 以下、限界 H/700 かつ 15mm 以下。建物の倒れ(全体):管理 H/4000+7mm かつ 30mm 以下、限界 H/2500+10mm かつ 50mm 以下。建物の湾曲(全体):管理 L/4000 かつ 20mm 以下、限界 L/2500 かつ 25mm 以下。階高:管理 ±5mm、限界 ±8mm。梁の水平度:管理 L/1000+3mm かつ 10mm 以下、限界 L/700+5mm かつ 15mm 以下。
各階の倒れが許容差の中でも、同じ方向に積み上がると建物全体の倒れが大きくなります。だから全体の倒れ・湾曲の値が別に決まっています。建方は節(せつ)ごとに測って、次の節を建てる前に直すのが基本です。
■「比率 かつ 絶対値」の読み方:長い部材は絶対値で、短い部材は比率で決まる
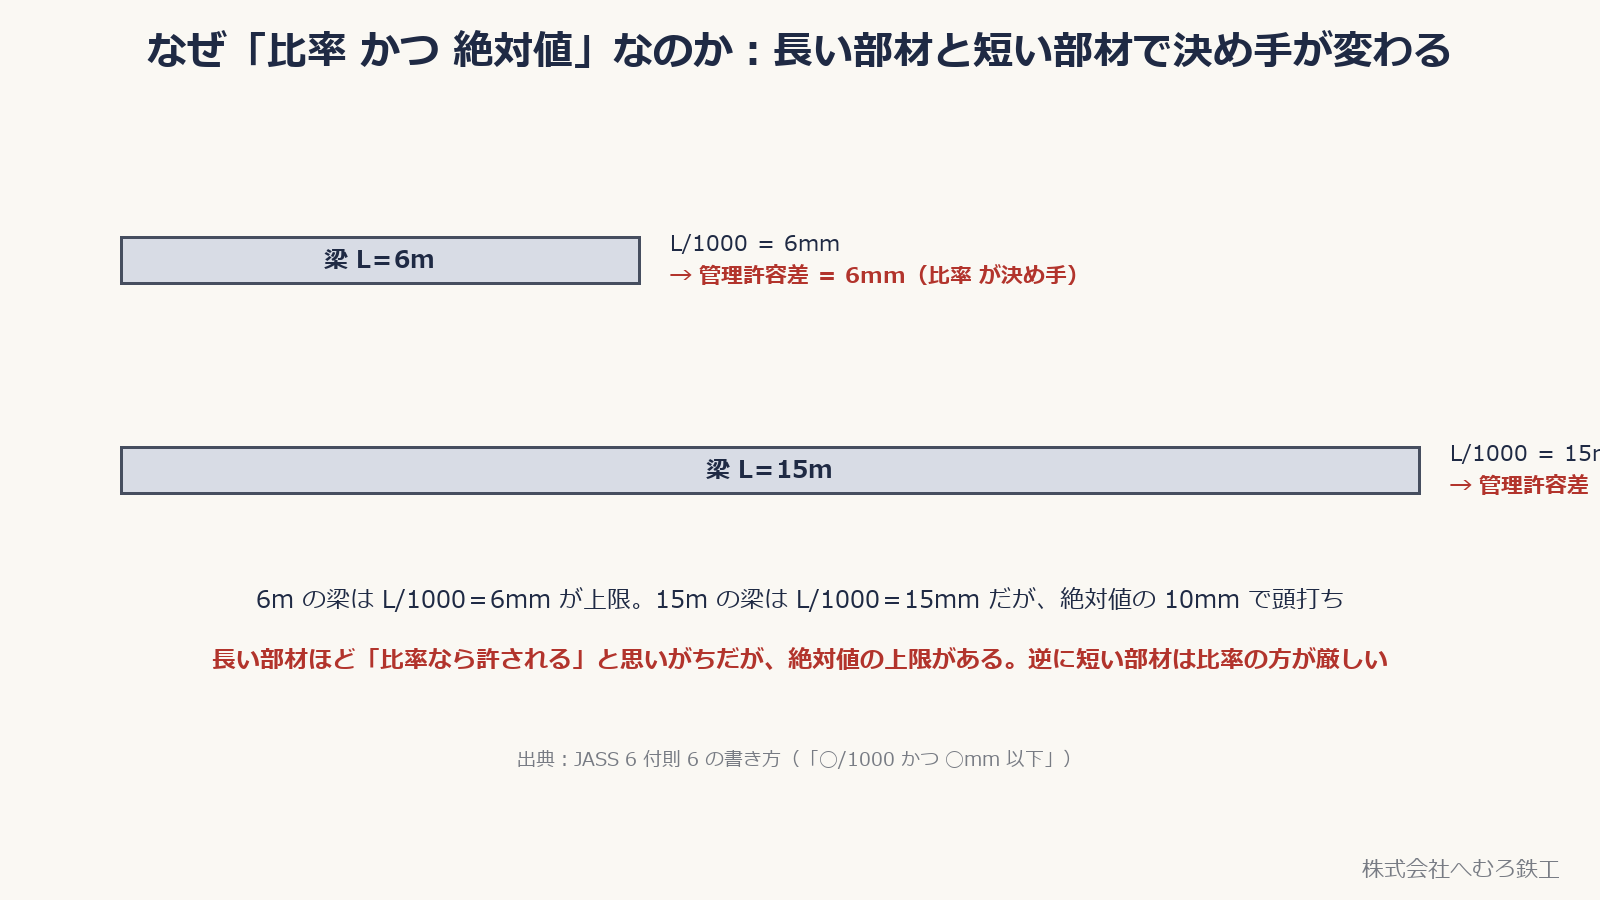
許容差はほとんどが「◯/1000 かつ ◯mm 以下」の形で書かれています。「かつ」は両方を満たすという意味なので、比率で計算した値と絶対値の小さい方が実際の上限です。
例えば梁の曲がり(管理 L/1000 かつ 10mm)。6m の梁なら L/1000 = 6mm が上限です。15m の梁なら L/1000 = 15mm ですが、絶対値の 10mm で頭打ちになり、上限は 10mm です。
長い部材ほど「比率なら許される」と思いがちですが、絶対値の上限があります。逆に短い部材では比率の方が厳しく効きます。検査計画書には、部材ごとに計算した実際の上限(mm)を書いておくと現場で迷いません。
■測り方:いつ・何で・どの温度で測るか
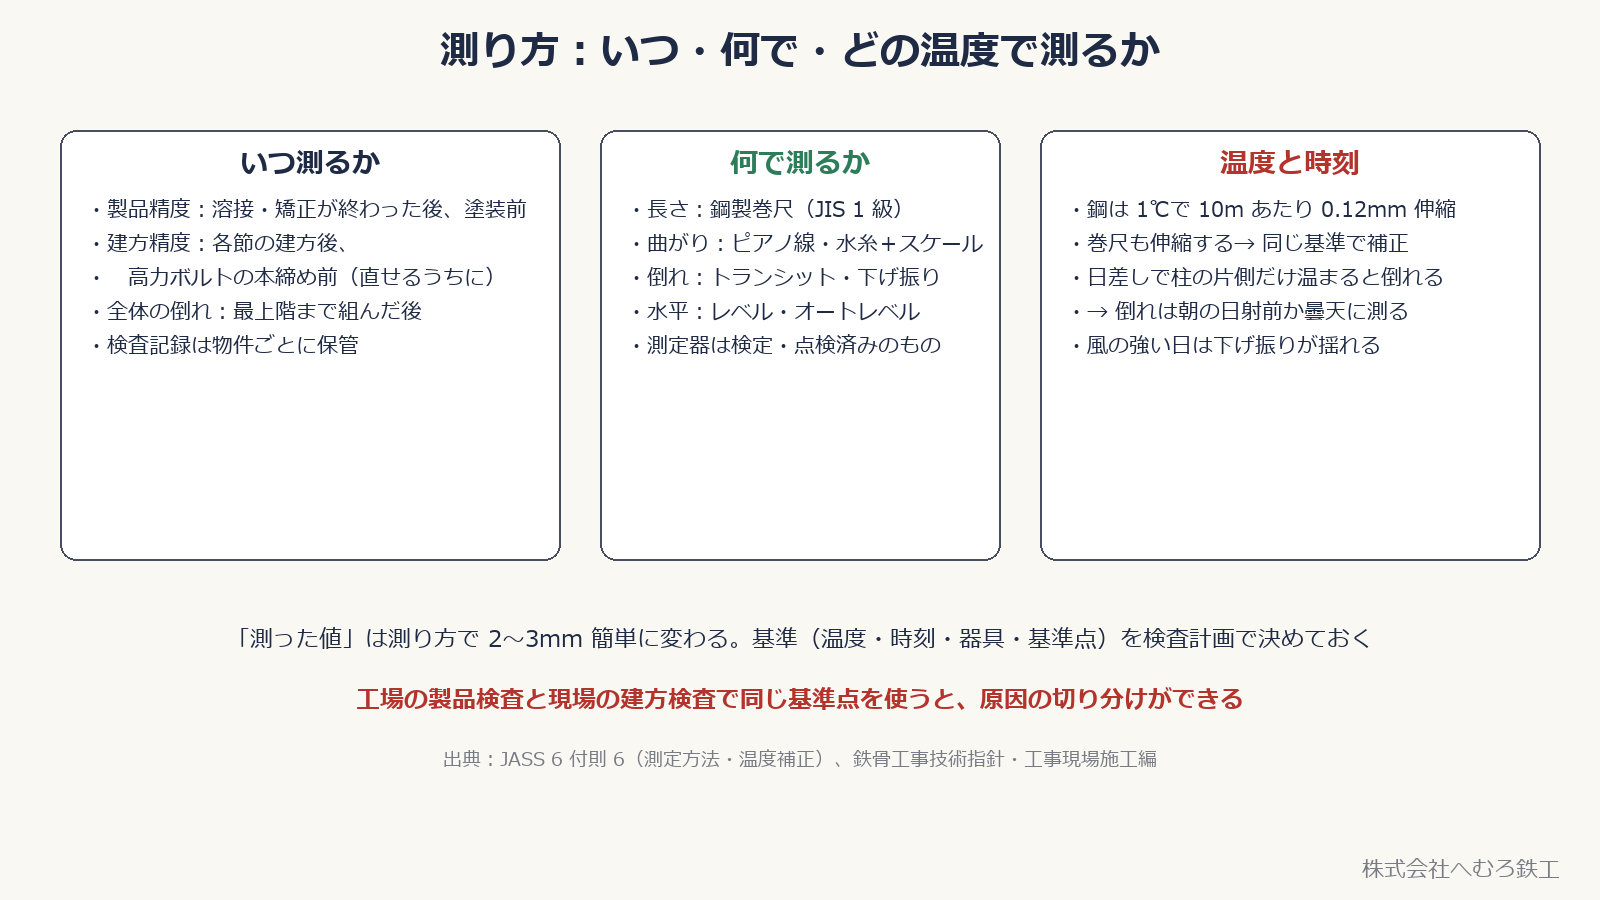
いつ:製品精度は溶接と矯正が終わった後、塗装の前に測ります。建方精度は各節の建方後、高力ボルトの本締め前に測ります。本締めの前なら、ワイヤやターンバックルで倒れを直せるからです。建物全体の倒れは最上階まで組んだ後に測ります。
何で:長さは鋼製巻尺(JIS 1 級)、曲がりはピアノ線や水糸を張ってスケールで、倒れはトランシットや下げ振り、水平はレベルで測ります。測定器は検定・点検済みのものを使います。
温度と時刻:鋼は 1℃ で 10m あたり約 0.12mm 伸縮します。巻尺も伸縮するので、同じ基準温度で補正します。柱の片側だけ日差しで温まると柱は日陰側へ倒れるので、倒れは朝の日射前か曇天に測るのが基本です。風の強い日は下げ振りが揺れます。
工場の製品検査と現場の建方検査で同じ基準点・同じ測り方を使うと、倒れの原因が「柱の曲がり」なのか「建方」なのかを切り分けられます。
■許容差を超えたら:矯正・協議・記録
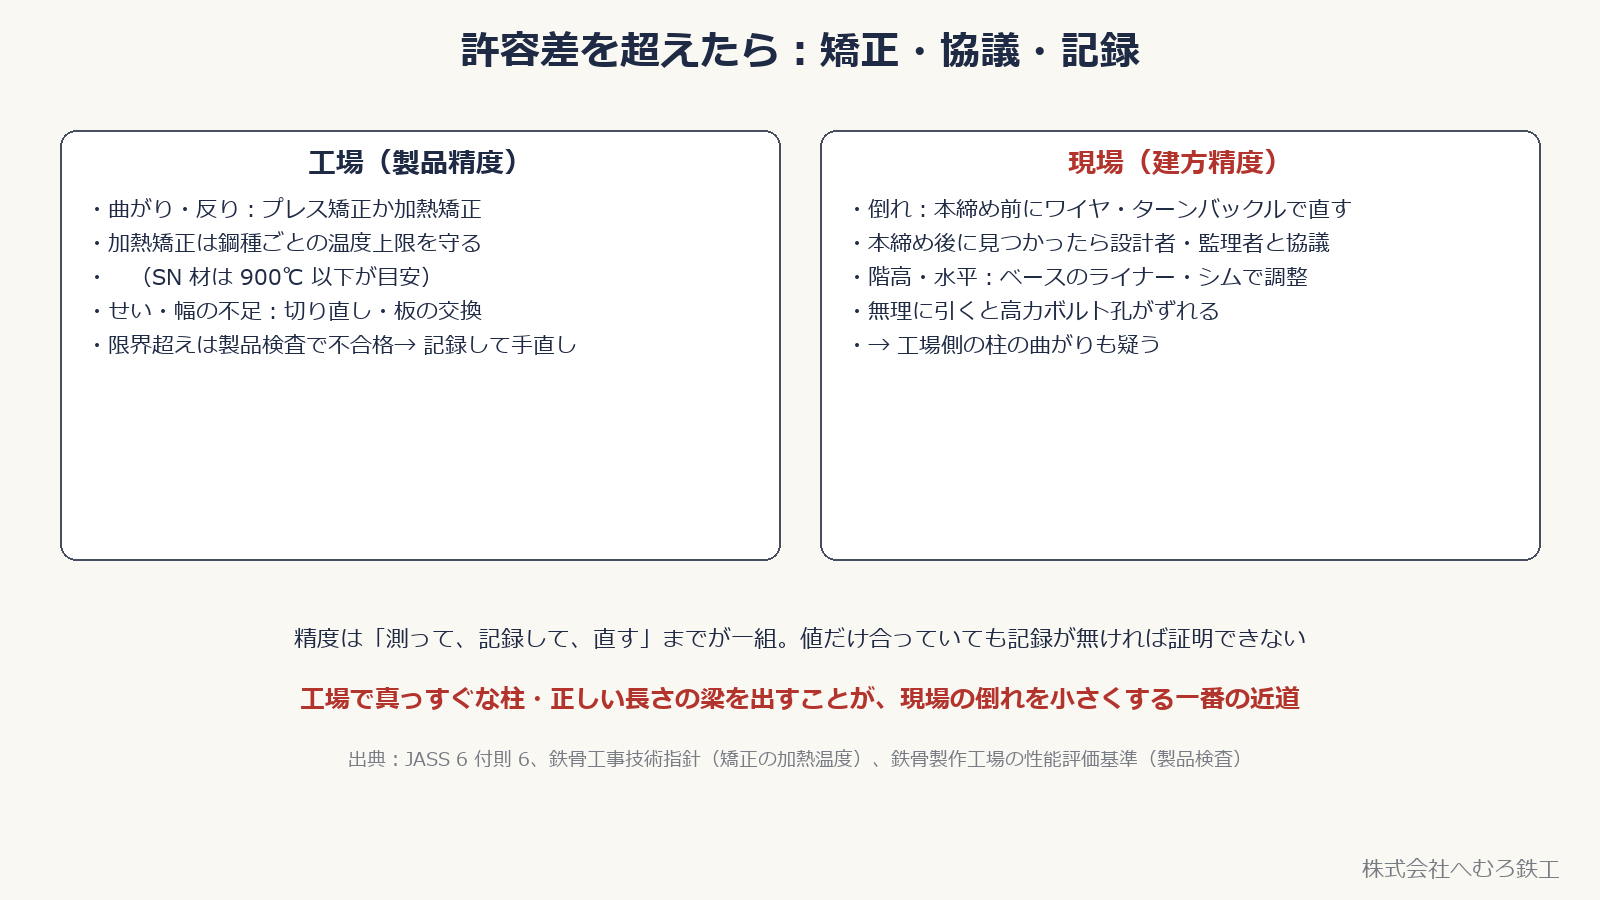
工場では、プレスなどの機械的矯正や、鋼種に適した加熱矯正で曲がり・反りを直します。加熱温度・冷却方法は材質と製造条件に応じて確認し、SN材だから一律900℃までよいとは判断しません。不適合は原因・処置・再測定の結果を記録します。
現場:倒れは本締め前にワイヤ・ターンバックルで直します。本締め後に見つかったら、設計者・監理者と協議します。階高や水平はベースプレートのライナー・シムで調整します。無理に引くと高力ボルトの孔がずれるので、直らないときは工場側の柱の曲がりも疑うのが早道です。
精度は「測って、記録して、直す」までが一組です。値が合っていても記録が無ければ証明できません。工場で真っすぐな柱・正しい長さの梁を出すことが、現場の倒れを小さくする一番の近道です。
■まとめ
- 精度は管理許容差(ねらい・95% 以内)と限界許容差(超えたら不合格)の 2 段(JASS 6 付則 6)
- 製品精度:柱・梁の長さ ±3/±5mm、柱の曲がり L/1500 かつ 5mm、梁の曲がり L/1000 かつ 10mm、せい・幅 ±2/±3mm
- 建方精度:柱の倒れ H/1000 かつ 10mm、建物全体の倒れ H/4000+7mm かつ 30mm、湾曲 L/4000 かつ 20mm、階高 ±5mm、梁の水平度 L/1000+3mm かつ 10mm
- 「◯/1000 かつ ◯mm」は比率と絶対値の小さい方が上限。部材ごとに mm に直しておく
- 建方精度は節ごと・本締め前に、倒れは朝の日射前に測る。温度補正と基準点を検査計画で決める
- 超えたら矯正(加熱温度の上限を守る)・現場の調整・設計者との協議。測って記録して直すまでが一組
■参考にした基準・資料
- 日本建築学会『建築工事標準仕様書・同解説 JASS 6 鉄骨工事』(2018)付則 6「鉄骨精度検査基準」:表 1 製品の精度(長さ・曲がり・せい・幅)、表 2 建方の精度(柱の倒れ・建物の倒れ・湾曲・階高・梁の水平度)、管理許容差と限界許容差の考え方、測定方法と温度補正
- 日本建築学会『鉄骨工事技術指針・工場製作編』:矯正(加熱矯正の温度)、製品検査
- 日本建築学会『鉄骨工事技術指針・工事現場施工編』:建方精度の測定時期・方法、倒れの調整
- 鉄骨製作工場の性能評価基準:製品検査の実施と記録
- 国土交通省 公共建築工事標準仕様書(建築工事編)7 章 鉄骨工事:精度の管理と検査
■おわりに
この記事は JASS 6(2018)付則 6 などの一般的な基準に基づく解説です。断面寸法など部材の大きさで区分のある項目は代表値だけを挙げました。実際の物件では設計図書の特記仕様書と監理者の指示が優先し、数値は改定で変わることがあります。最新版で確認してください。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連:
👉 技術コラム一覧(製品検査、孔あけの精度、梁・柱の製作手順 など)
👉 鉄骨製作管理技術者 一問一答(精度・検査の問題も収録)
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
数値確認:日本溶接協会「建築鉄骨」鉄骨精度検査基準の解説。梁の曲がりの限界許容差を訂正しました。実務では工事で採用した基準の版を確認してください。(2026年9月28日)