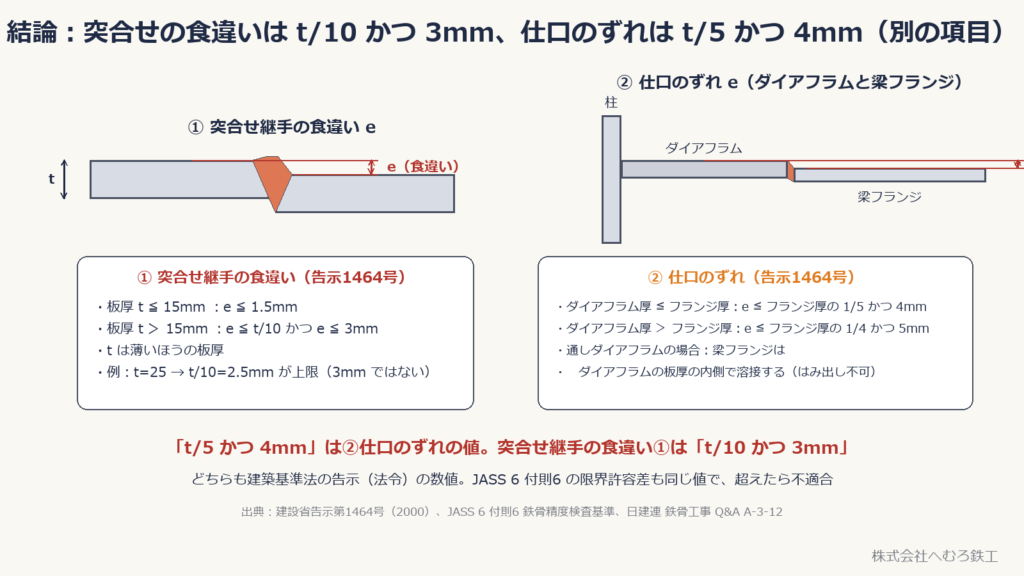
■結論:突合せの食違いは「t/10 かつ 3mm」、仕口のずれは「t/5 かつ 4mm」。別の項目
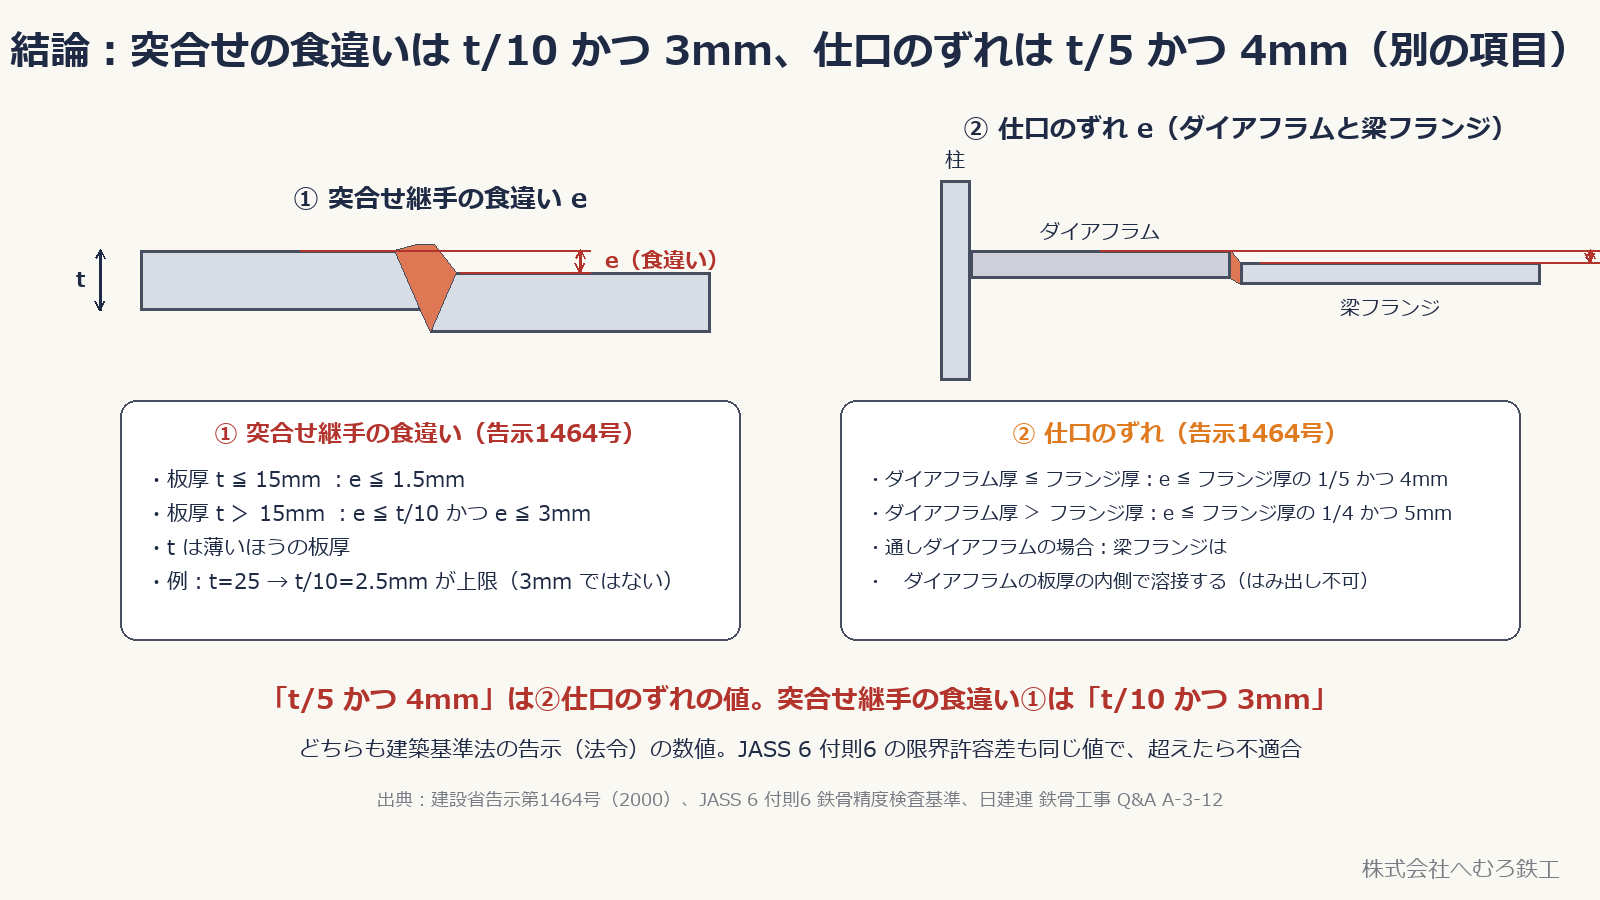
食違い(くいちがい)は、突き合わせて溶接する2枚の板の面が、厚さ方向にずれている段差のことです。溶接の現場では目違い(めちがい)とも呼びます。同じ意味です。
許容値は建築基準法にもとづく建設省告示第1464号で決まっていて、項目が2つあります。
① 突合せ継手の食違い:板厚 t が 15mm 以下なら 1.5mm 以下、15mm を超えるなら t/10 以下かつ 3mm 以下。
② 柱梁仕口のダイアフラムと梁フランジのずれ:ダイアフラムがフランジより厚ければ フランジ厚の 1/4 以下かつ 5mm 以下、同じか薄ければ フランジ厚の 1/5 以下かつ 4mm 以下。
よく耳にする「t/5 かつ 4mm」は②の値で、突合せ継手の食違い①ではありません。①は「t/10 かつ 3mm」です。ここを取り違えると、板厚 25mm の継手で 4mm の段差を「許容内」と誤って判断してしまいます(正しくは 2.5mm が上限)。
👉 日本建築学会の JASS 6 付則6「鉄骨精度検査基準」の限界許容差も、告示と同じ数値です。限界許容差は「超えたら不適合」の線で、工場の日常管理はそれより内側の管理許容差を目標にします。この記事では、なぜ食違いが問題か、板厚ごとの上限、通しダイアフラムの決まり、超えたときの処置を順に説明します。
■食違い(目違い)とは何か、なぜ問題か
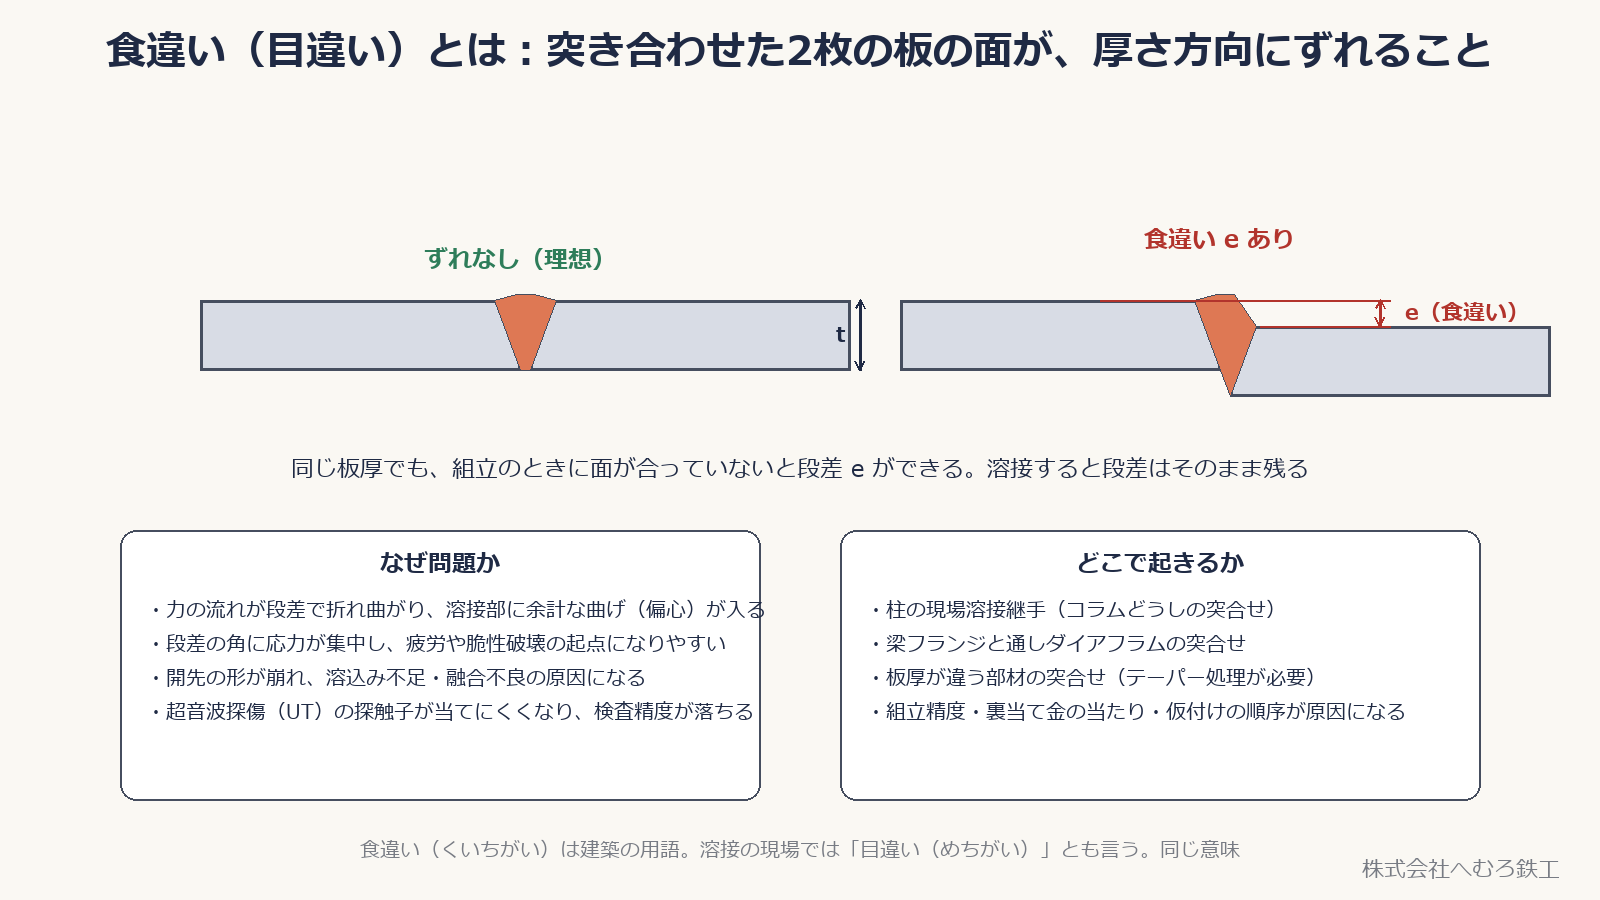
同じ板厚の板を突き合わせても、組立のときに面が合っていなければ段差ができます。溶接はこの段差を消してくれません。開先の中に溶接金属が入るだけで、段差は継手にそのまま残ります。
段差が残ると、力の流れが継手のところで折れ曲がります。引張力が段差を通るときに余計な曲げ(偏心)が生じ、段差の角に応力が集中します。地震のように繰り返し大きな力がかかる建築鉄骨では、ここが疲労や脆性破壊の起点になりやすい場所です。
工場の目線ではもう2つ問題があります。ひとつは開先の形が崩れること。ルート面がずれると溶込み不足や融合不良の原因になります。もうひとつは超音波探傷(UT)で、段差があると探触子が母材にきちんと当たらず、検査の精度が落ちます。
起きやすいのは、柱の現場溶接継手(コラムどうしの突合せ)、梁フランジと通しダイアフラムの突合せ、板厚の違う部材の突合せです。原因の多くは組立精度、裏当て金の当たり、仮付けの順序にあります。
■突合せ継手の食違い:板厚ごとの上限(告示1464号 = JASS 6 の限界許容差)
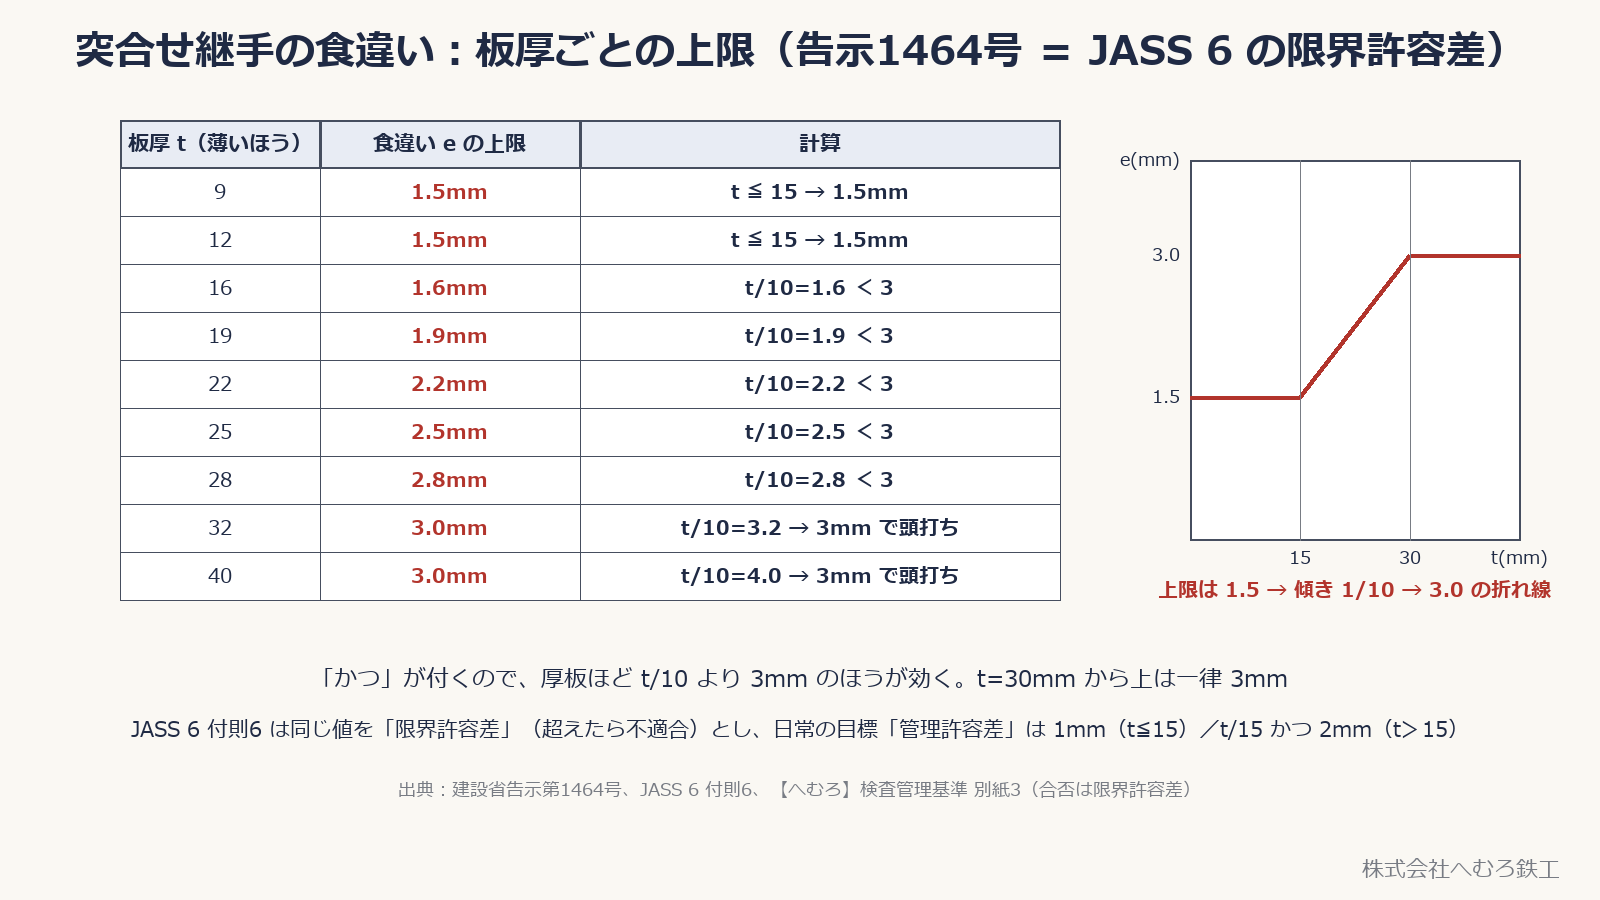
告示の条文は次のとおりです。「突合せ継手の食い違いは、鋼材の厚さが 15mm 以下の場合にあっては 1.5mm 以下とし、厚さが 15mm を超える場合にあっては厚さの 10分の1 の値以下かつ 3mm 以下でなければならない」。
板厚ごとに計算すると、t=16mm で 1.6mm、t=19mm で 1.9mm、t=22mm で 2.2mm、t=25mm で 2.5mm、t=28mm で 2.8mm。t=30mm で 3.0mm に達し、それより厚い板は一律 3mm が上限です。「かつ」が付いているので、厚板ほど t/10 より 3mm のほうが効きます。
板厚が違う板の突合せでは、薄いほうの板厚で判断します(日建連 鉄骨工事 Q&A A-3-12 の図)。
JASS 6 付則6「鉄骨精度検査基準」は、同じ値を限界許容差(これを超えたら不適合)として示し、その内側に管理許容差(工場の日常の目標値)を置いています。突合せ継手の食違いの管理許容差は、t ≦ 15mm で 1mm 以下、t > 15mm で t/15 以下かつ 2mm 以下。工場はこの管理許容差以内を目標に組み立て、検査の合否は限界許容差で判定します。数値の使い分けは品質確認の流れでも触れています。
■仕口のずれ:ダイアフラムと梁フランジは「t/5 かつ 4mm」または「t/4 かつ 5mm」
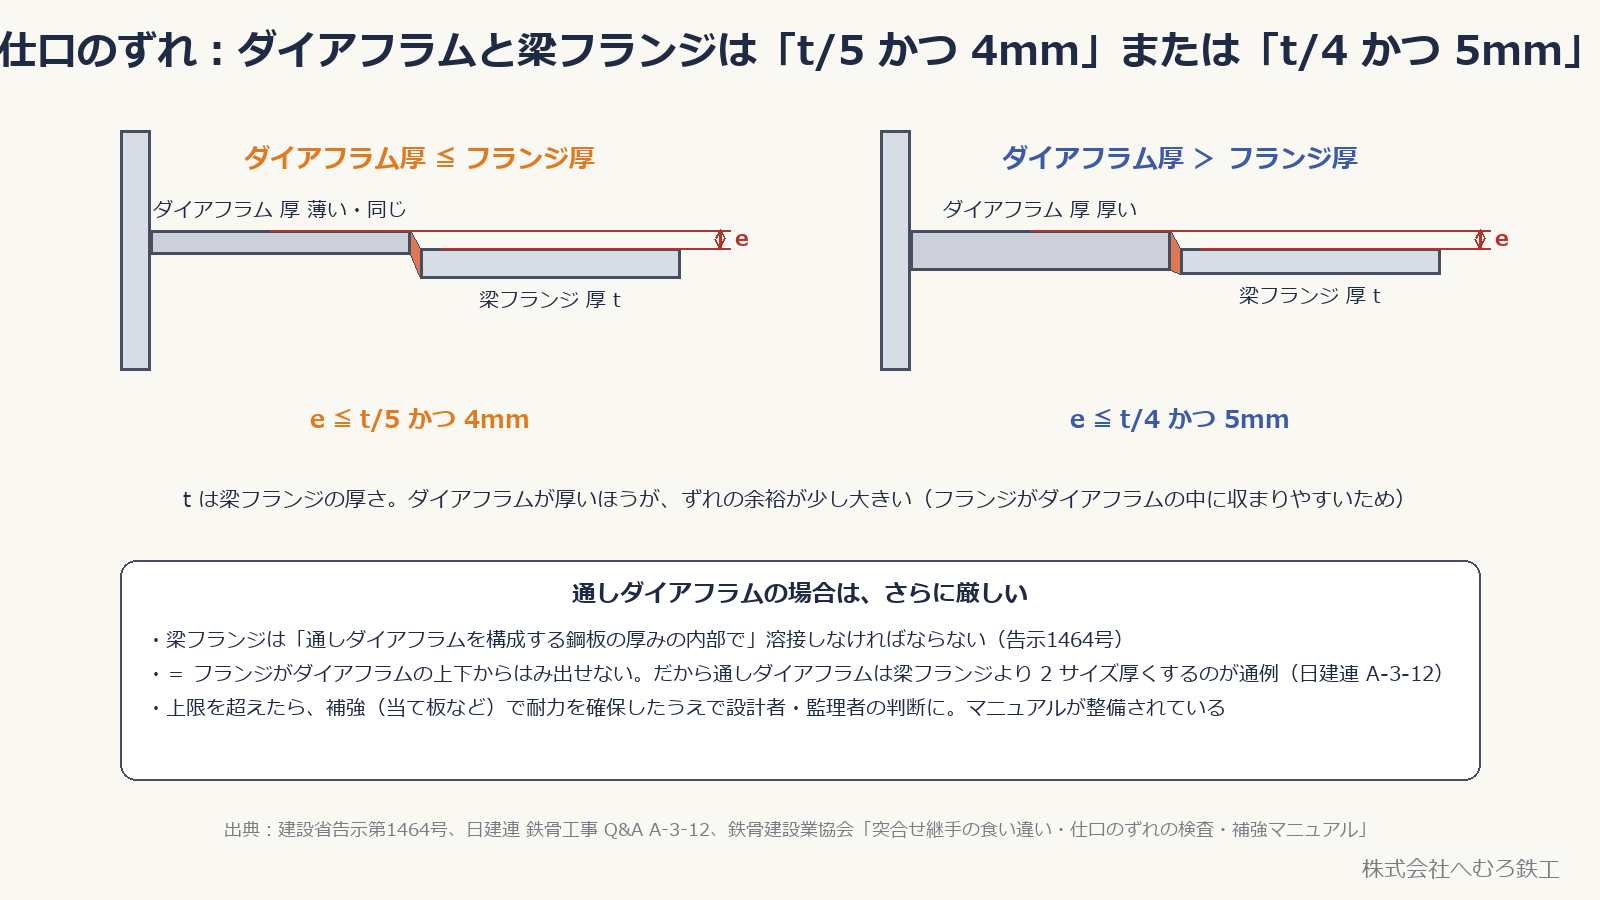
柱梁仕口では、柱の中に入るダイアフラムと、そこに突き合わせる梁フランジの「ずれ」が別の項目として決められています。告示の条文では、ダイアフラムの厚さがフランジより大きい場合はフランジ厚の 1/4 以下かつ 5mm 以下、フランジ厚以下の場合はフランジ厚の 1/5 以下かつ 4mm 以下です。ここでの t は梁フランジの厚さです。
ダイアフラムが厚いほうがずれの余裕が少し大きいのは、厚いダイアフラムならフランジがその中に収まりやすく、力の流れが確保しやすいためです。
管理許容差(日常の目標値)は、フランジ厚 ≧ ダイアフラム厚で 2t/15 以下かつ 3mm 以下、フランジ厚 < ダイアフラム厚で t/6 以下かつ 4mm 以下です。限界許容差のおよそ 3 分の 2 の値で、ここに収めておけば告示の上限に触れることはありません。
さらに通しダイアフラム(柱の断面を横断するダイアフラム)には、もう一段厳しい決まりがあります。「はりフランジは通しダイアフラムを構成する鋼板の厚みの内部で溶接しなければならない」。つまり、梁フランジがダイアフラムの上下からはみ出してはいけません。
このため、通しダイアフラムの板厚は梁フランジより 2 サイズ厚くするのが通例です(内ダイアフラムは 1 サイズアップが多い)。製作誤差を見込んで、はみ出しを起こさないための板厚です。日建連 Q&A A-3-12 がこの理由を説明しています。
上限を超えたときは、告示のただし書きにより、必要な耐力以上になるよう適切な補強を行えば認められます。その検査と補強の方法は、建築研究所監修の「突合せ継手の食い違い・仕口のずれの検査・補強マニュアル(告示第1464号対応マニュアル)」に整理されています。
■超えたらどうする:上限内は肉盛りとテーパー、上限超えは補強と設計者の判断
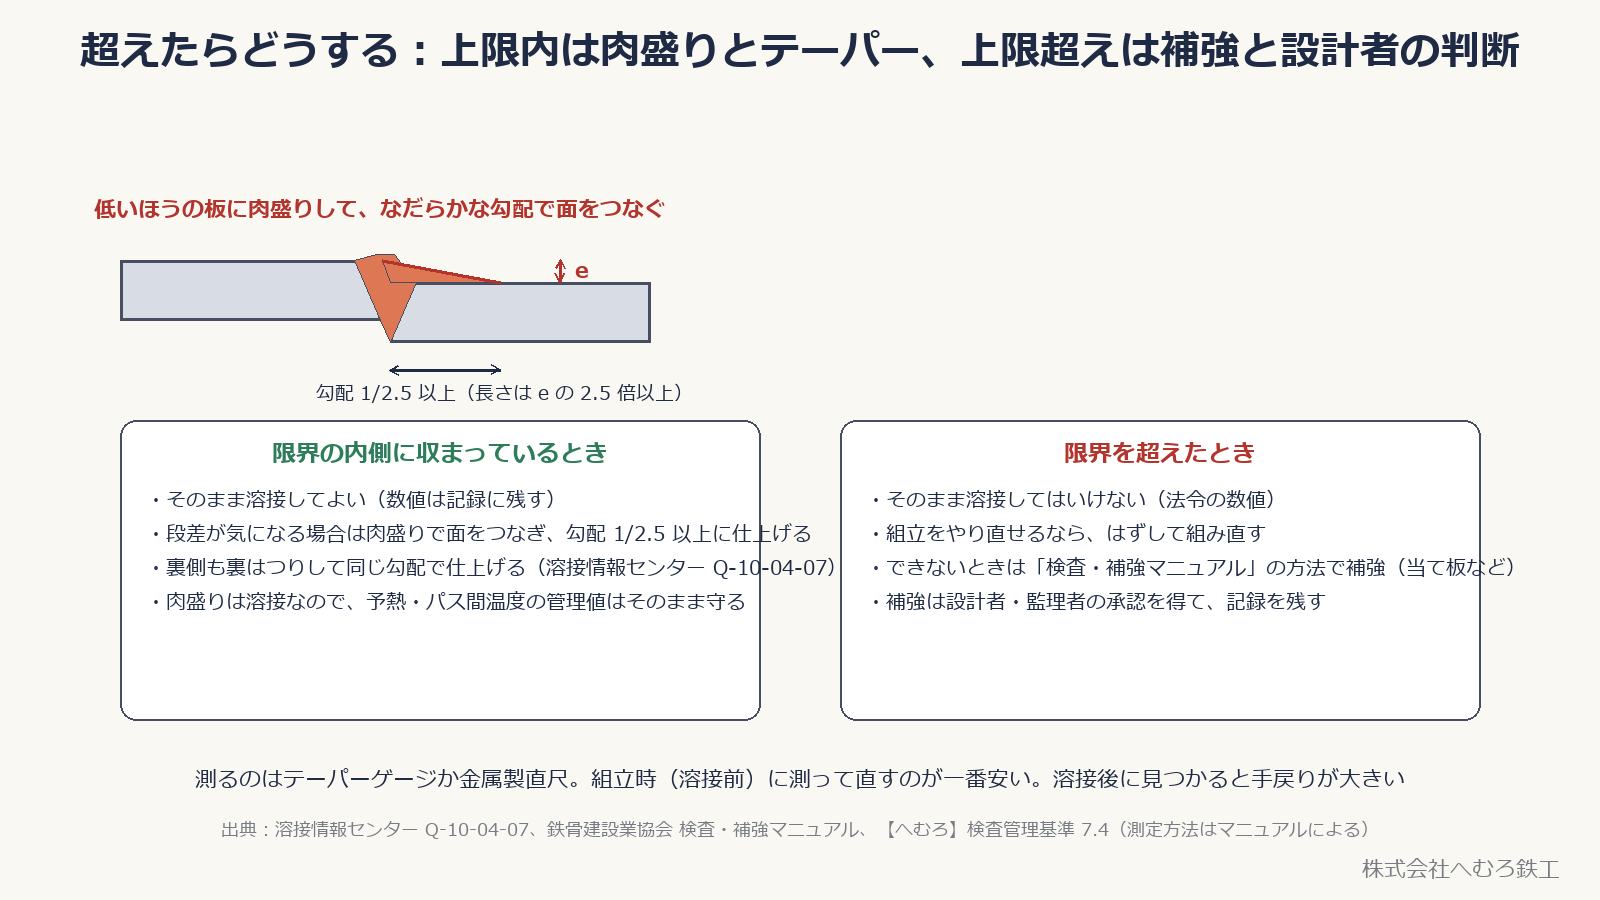
許容差内でも、図面・施工要領との適合を確認してから溶接します。段差を肉盛りや削りで処理する場合は、母材厚さや断面性能を損なわない承認された補修方法によります。厚さの異なる板の移行部などで指定される勾配1/2.5以下は、段差の2.5倍以上の長さでなだらかにする意味です。「1/2.5以上」ではありません。これをすべての食違いに対する無条件の補修許可とは解釈しません。
限界を超えているときは、そのまま溶接してはいけません。法令の数値だからです。組立をやり直せる段階なら、はずして組み直すのが基本です。溶接後に見つかった、あるいは現場で組み直せないときは、上のマニュアルの方法(当て板などの補強)で必要な耐力を確保し、設計者・監理者の承認を得て記録を残します。
測定にはテーパーゲージや金属製直尺を使います。組立時(溶接前)に測って直すのが、いちばん手戻りが少ない方法です。溶接後に見つかると、はつり直しや補強になり、工程への影響が大きくなります。
工場の検査では、告示1464号に該当する「割れ」「ずれ」「食違い」「アンダーカット」は全数検査とし、合否は告示の数値で判定して記録表に残します。不適合になった部位は、別の記録表で処置まで追いかけます。
■まとめ
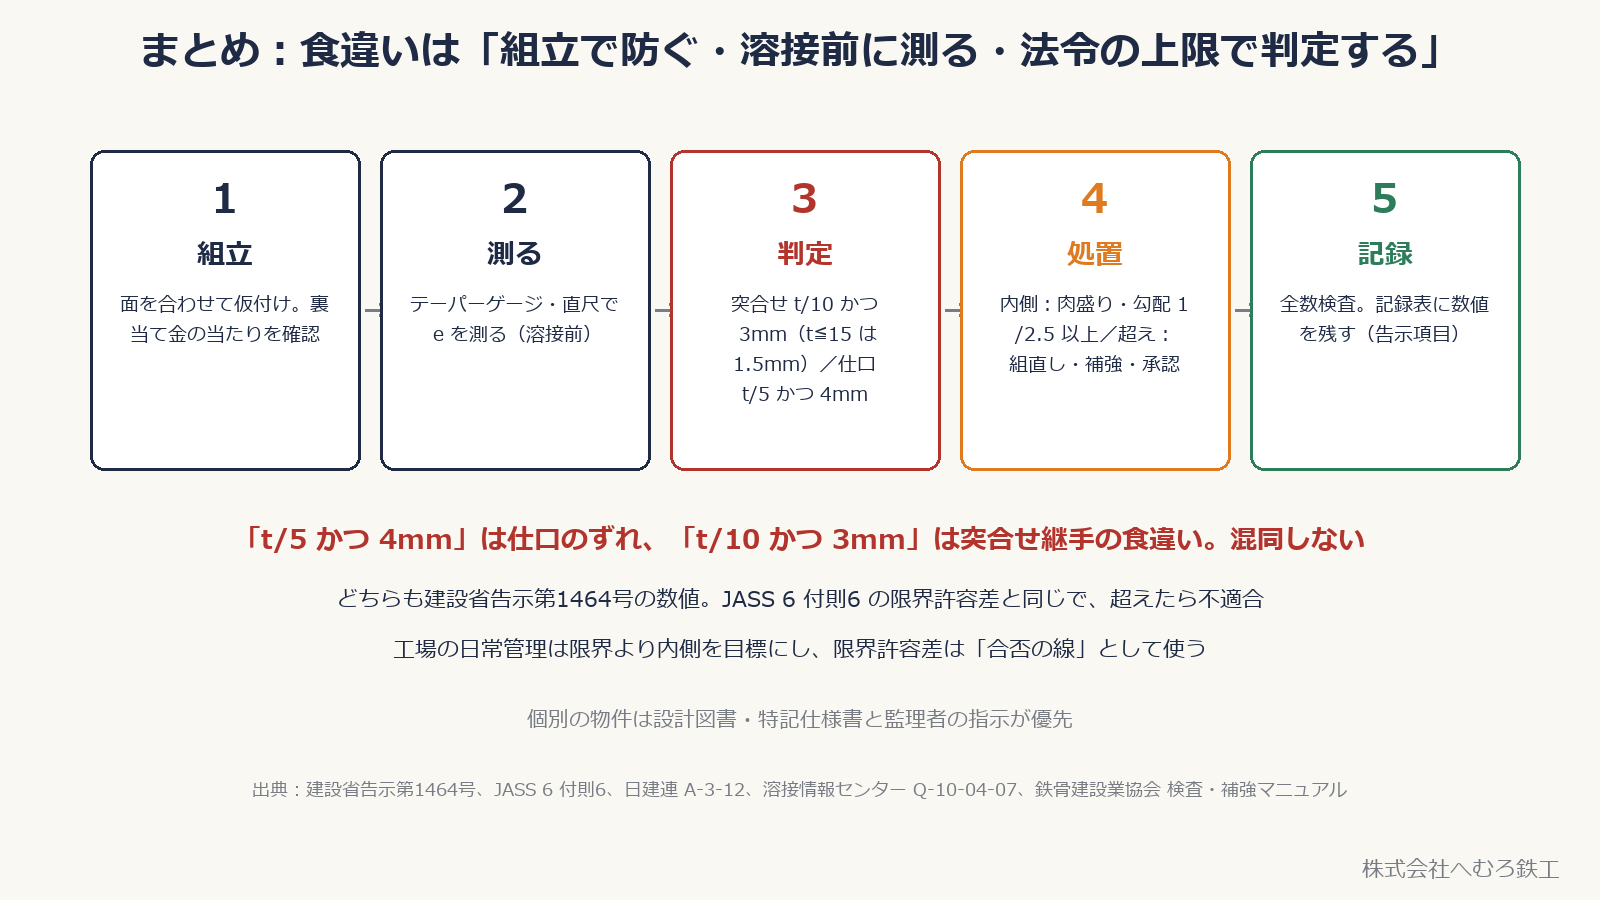
- 食違い(目違い)は、突き合わせた板の面が厚さ方向にずれた段差。溶接しても残り、力の流れを折り曲げて応力集中の起点になる
- 突合せ継手の食違いの上限:t ≦ 15mm は 1.5mm、t > 15mm は t/10 かつ 3mm(t=30mm 以上は一律 3mm)。t は薄いほうの板厚
- 仕口のずれ(ダイアフラムと梁フランジ):ダイアフラムが厚ければ t/4 かつ 5mm、同じか薄ければ t/5 かつ 4mm。t は梁フランジ厚
- 工場の日常の目標(管理許容差):突合せは 1mm/t/15 かつ 2mm、仕口のずれは 2t/15 かつ 3mm/t/6 かつ 4mm。限界許容差のおよそ 2/3
- 「t/5 かつ 4mm」は仕口のずれの値。突合せ継手の食違いと混同しない
- 通しダイアフラムでは、梁フランジがダイアフラムの板厚の内側に収まること。だから通しダイアフラムは 2 サイズ厚くする
- 許容内でも施工条件を確認し、許容超えは組直しや承認された補修で対応する。移行部の勾配1/2.5以下が指定される場合、段差の2.5倍以上の長さを確保する
■参考にした基準・資料
- 建設省告示第1464号「鉄骨造の継手又は仕口の構造方法を定める件」(平成12年5月31日)第二 二 イ(1)(2):仕口のずれ、突合せ継手の食い違い、通しダイアフラムの溶接位置、補強のただし書き(国土交通省 告示 PDF、2026-09-15 確認)
- 日本建築学会『建築工事標準仕様書・同解説 JASS 6 鉄骨工事』付則6 鉄骨精度検査基準:突合せ継手の食違い・ダイアフラムとフランジのずれの管理許容差と限界許容差(限界許容差は告示と同値)
- 日本建設業連合会 鉄骨工事 Q&A A-3-12「通しダイアフラム板厚と内ダイアフラム板厚の決定基準は何故違うか?」(2016年7月改訂):許容値の図と 2 サイズアップの理由
- 公共建築工事標準仕様書(令和7年版)7.6.7:厚さの異なる板の突合せ溶接における、適用条件付きの勾配1/2.5以下の規定
- 建築研究所 監修『突合せ継手の食い違い・仕口のずれの検査・補強マニュアル(告示第1464号対応マニュアル)』(鋼構造出版、第1版第2刷補正版 2010年12月):検査方法と補強方法
- 鉄骨製作工場の性能評価基準、【へむろ】工作基準 添付資料「鉄骨精度 管理値」(管理許容差:食違い 1mm/t/15 かつ 2mm、仕口のずれ 2t/15 かつ 3mm/t/6 かつ 4mm)、【へむろ】検査管理基準 7.4〜7.5・別紙3(告示項目は全数検査、合否は限界許容差)
■おわりに
上の数値は法令と基準の一般論です。物件ごとの管理値・測定箇所・補強の可否は、設計図書の特記仕様書と監理者の指示が優先します。
鉄骨製作のご相談はお問い合わせからどうぞ。品質確認の進め方はMグレード認定工場の品質確認の流れにまとめています。
関連記事:
👉 開先とは?角度・ルート間隔・ルート面と、JASS 6 の許容差
👉 フルペネ溶接(完全溶込み溶接)とは?
👉 鉄骨工場の「グレード」とは?J・R・M・H・S の違い
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
訂正:移行部の勾配の不等号を「1/2.5以下」に修正し、補修方法の適用条件を明記しました。(2026年9月28日)