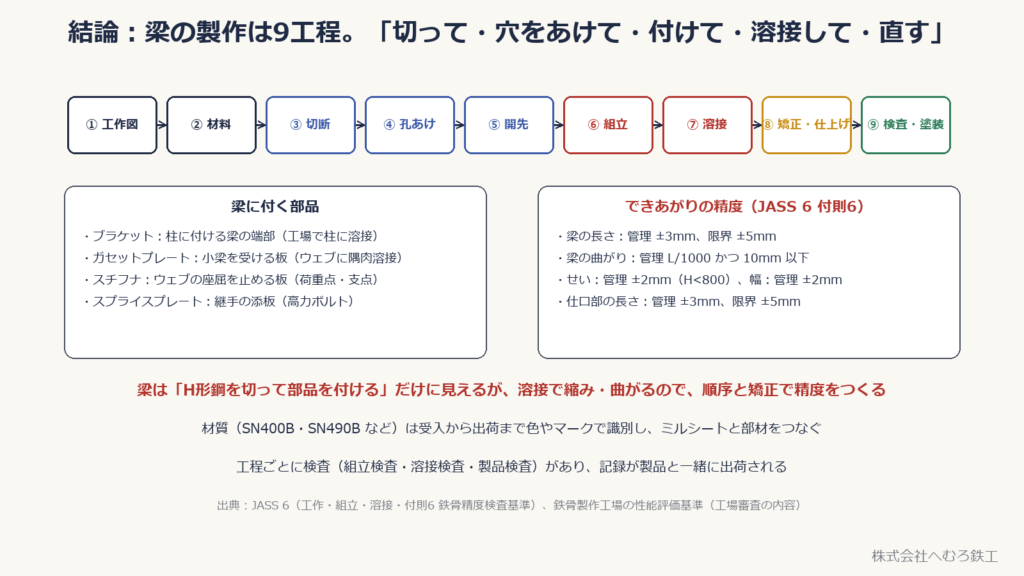
■結論:梁の製作は9工程。図面どおりの寸法に「切って・穴をあけて・付けて・溶接して・直す」
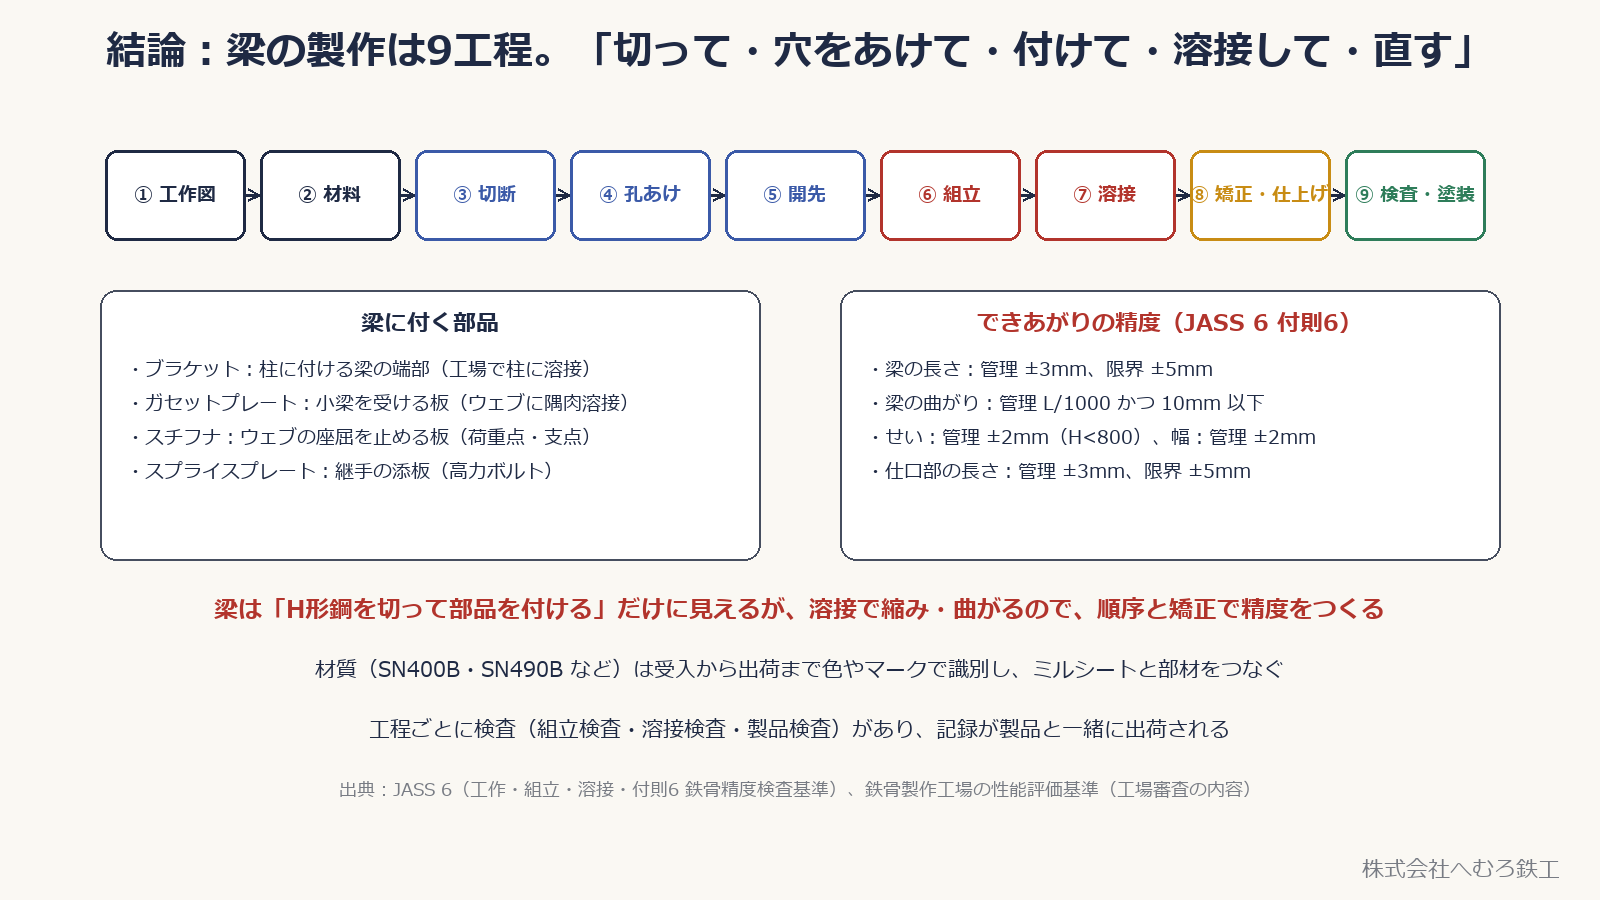
鉄骨の梁は、H形鋼にブラケット・ガセットプレート・スチフナなどの部品を付けて作ります。工程は ① 工作図 → ② 材料 → ③ 切断 → ④ 孔あけ → ⑤ 開先 → ⑥ 組立 → ⑦ 溶接 → ⑧ 矯正・仕上げ → ⑨ 製品検査・塗装 の9つです。
できあがりの精度は JASS 6(日本建築学会 建築工事標準仕様書 鉄骨工事)付則6「鉄骨精度検査基準」で決まっていて、梁の長さは管理許容差 ±3mm、限界許容差 ±5mm、梁の曲がりは管理 L/1000 かつ 10mm 以下です。
👉 梁は「H形鋼を切って部品を付ける」だけに見えますが、溶接すると縮み・曲がります。切断と孔あけの精度を土台に、組立の順序・溶接の順序・矯正で精度をつくるのが梁の製作です。この記事では、部品の名前、各工程の決まり、矯正と摩擦面処理、製品検査の許容差を順に説明します。数値は JASS 6 によるもので、物件ごとの特記が優先します。
■梁の部品と名前
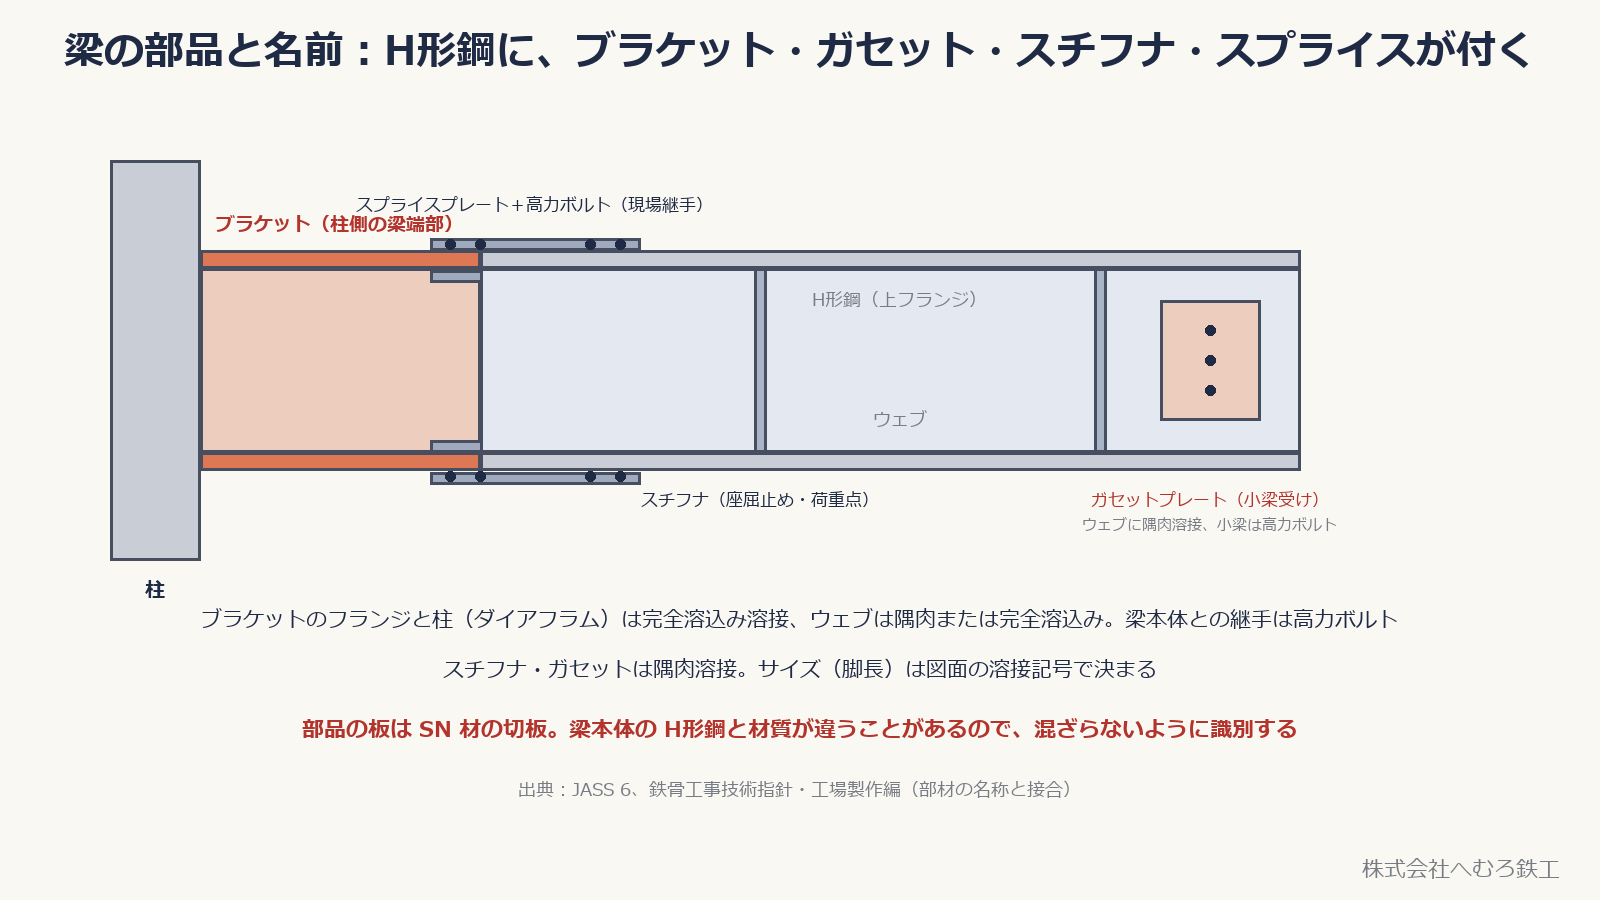
・H形鋼:梁の本体。上下のフランジと、それをつなぐウェブでできています(溶接記号の記事に図面の読み方があります)。
・ブラケット:柱に付ける梁の端部(短い梁)。工場で柱に溶接し、現場では梁本体とブラケットを高力ボルトでつなぎます。フランジと柱(通しダイアフラム)は完全溶込み溶接、ウェブは隅肉または完全溶込みです。
・スプライスプレート:継手の添板。フランジとウェブを挟み、高力ボルトで締めます。
・スチフナ:ウェブの座屈を止める板。荷重がかかる点や支点に、ウェブに直角に隅肉溶接します。
・ガセットプレート:小梁を受ける板。大梁のウェブに隅肉溶接し、小梁のウェブを高力ボルトで留めます。
👉 部品の板は SN 材の切板で、梁本体の H形鋼と材質が違うことがあります。混ざらないように、受入から出荷まで色やマークで識別します(ミルシートの記事)。隅肉溶接のサイズは隅肉溶接の記事を参照してください。
■工程①〜⑤:工作図 → 材料 → 切断 → 孔あけ → 開先
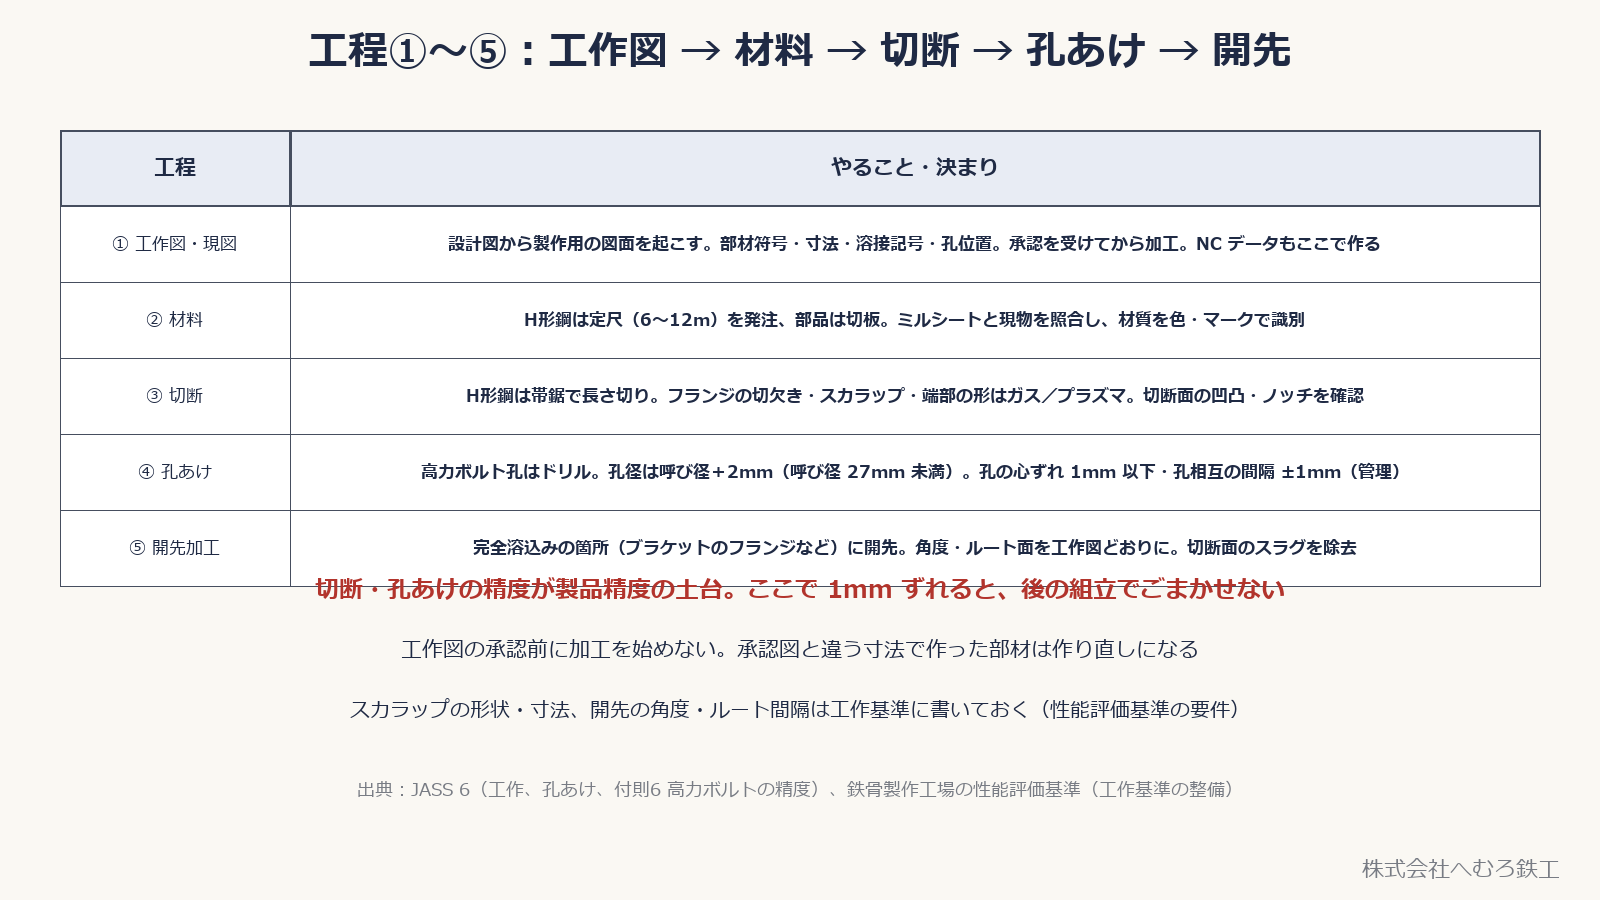
・① 工作図・現図:設計図から製作用の図面(工作図)を起こします。部材符号・寸法・溶接記号・孔位置を決め、承認を受けてから加工に入ります。NC 加工機のデータもここで作ります。承認前に作った部材は、図面が変わると作り直しです。
・② 材料:H形鋼は定尺(6〜12m)で発注し、部品は切板で手配します。入荷したらミルシートと現物を照合し、材質を色・マークで識別します。
・③ 切断:H形鋼は帯鋸で長さを切り、フランジの切欠き・スカラップ・端部の形はガスまたはプラズマで切ります。切断面の凹凸やノッチ(切込み傷)は溶接欠陥や割れの起点になるので確認します。
・④ 孔あけ:高力ボルトの孔はドリルであけます。孔径は呼び径+2.0mm(呼び径 27mm 未満)。JASS 6 付則6 では、孔の心ずれ 1mm 以下、孔相互の間隔 ±1mm が管理許容差です。
・⑤ 開先加工:完全溶込み溶接をする箇所(ブラケットのフランジなど)に、工作図どおりの角度・ルート面で開先を付けます(開先の記事)。
👉 ここで 1mm ずれると、後の組立でごまかせません。スカラップの形状・開先の角度・孔あけの方法は工場の工作基準に書いておくことが、鉄骨製作工場の性能評価基準でも求められています。
■工程⑥〜⑦:組立と溶接
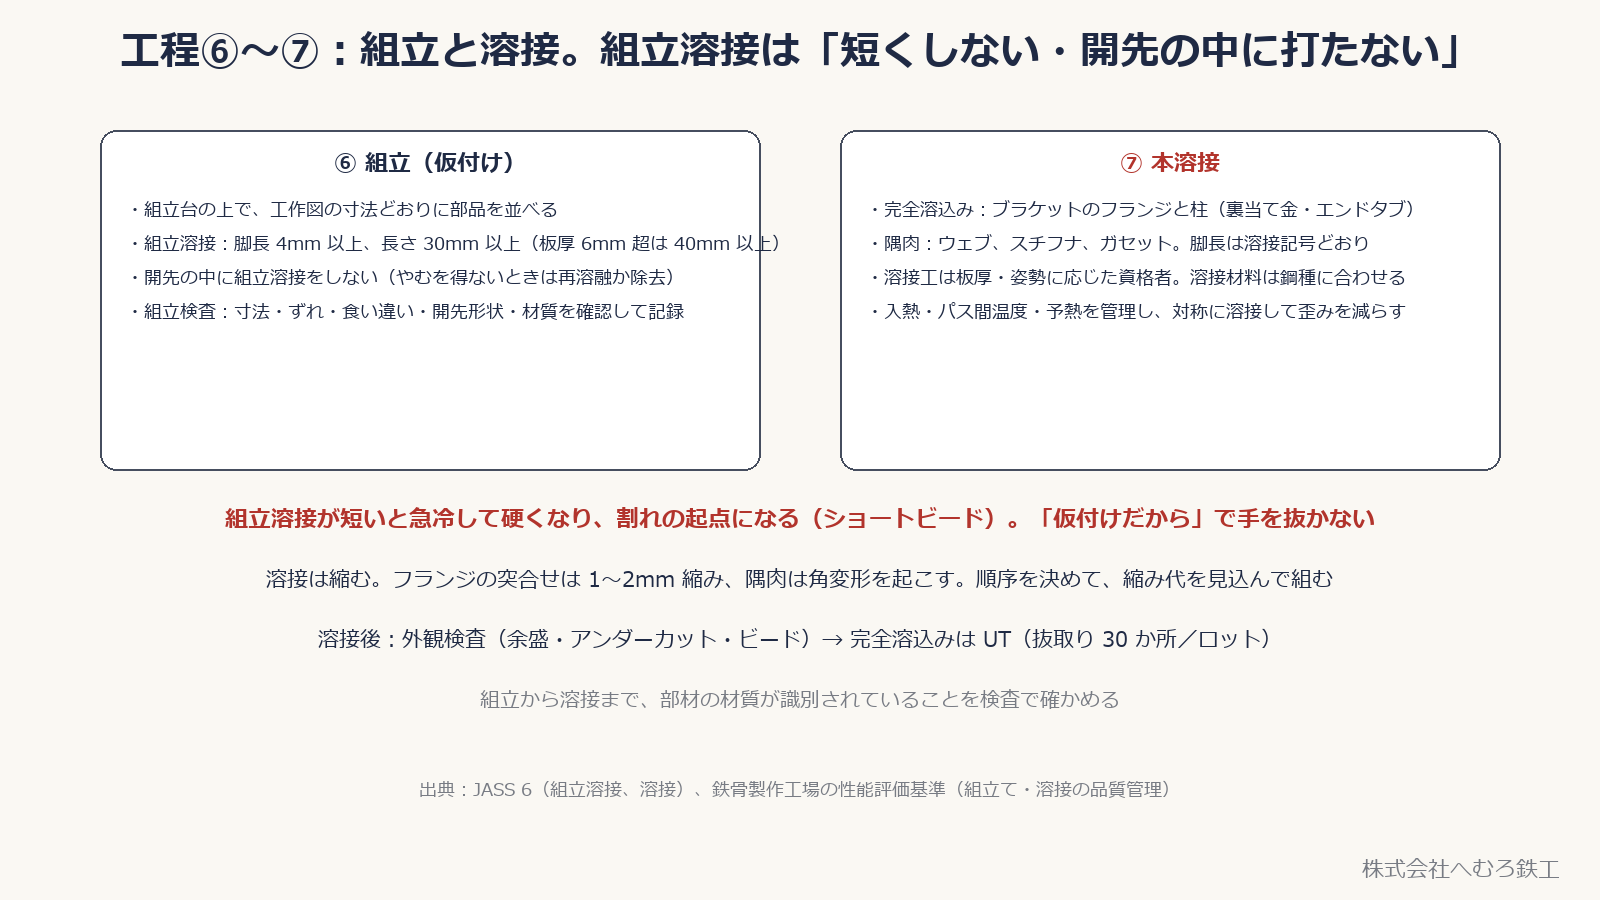
⑥ 組立(仮付け):組立台の上で、工作図の寸法どおりに部品を並べ、組立溶接(仮付け)で固定します。JASS 6 の決まりは、脚長 4mm 以上、ビードの長さは板厚 6mm 以下で 30mm 以上、6mm 超で 40mm 以上。開先の中に組立溶接をしない(やむを得ないときは本溶接で再溶融するか、除去する)。組立が終わったら組立検査で、寸法・ずれ・食い違い・開先形状・材質を確認して記録します。
⑦ 本溶接:ブラケットのフランジと柱は完全溶込み溶接(裏当て金・エンドタブを使う)、ウェブ・スチフナ・ガセットは隅肉溶接が基本です。溶接工は板厚・姿勢に応じた資格者、溶接材料は鋼種に合わせ、入熱・パス間温度・予熱を管理します。
溶接は縮みます。フランジの突合せは 1〜2mm 程度縮み、隅肉溶接は角変形を起こすので、対称に溶接する・順序を決める・縮み代を見込んで組むことで歪みを減らします(溶接の歪みの記事)。
溶接後は外観検査を行い、完全溶込み溶接は検査計画に従ってUTで確認します。検査率や抜取数は適用仕様とその版によるため、「1ロット30か所」に固定しません。令和7年版の公共建築工事標準仕様書の例は、UTの仕組みと抜取検査にまとめています。
👉 組立溶接が短いと急冷して硬くなり、割れの起点になります(ショートビード)。「仮付けだから」で手を抜かないのが鉄則です。
■工程⑧:矯正と仕上げ
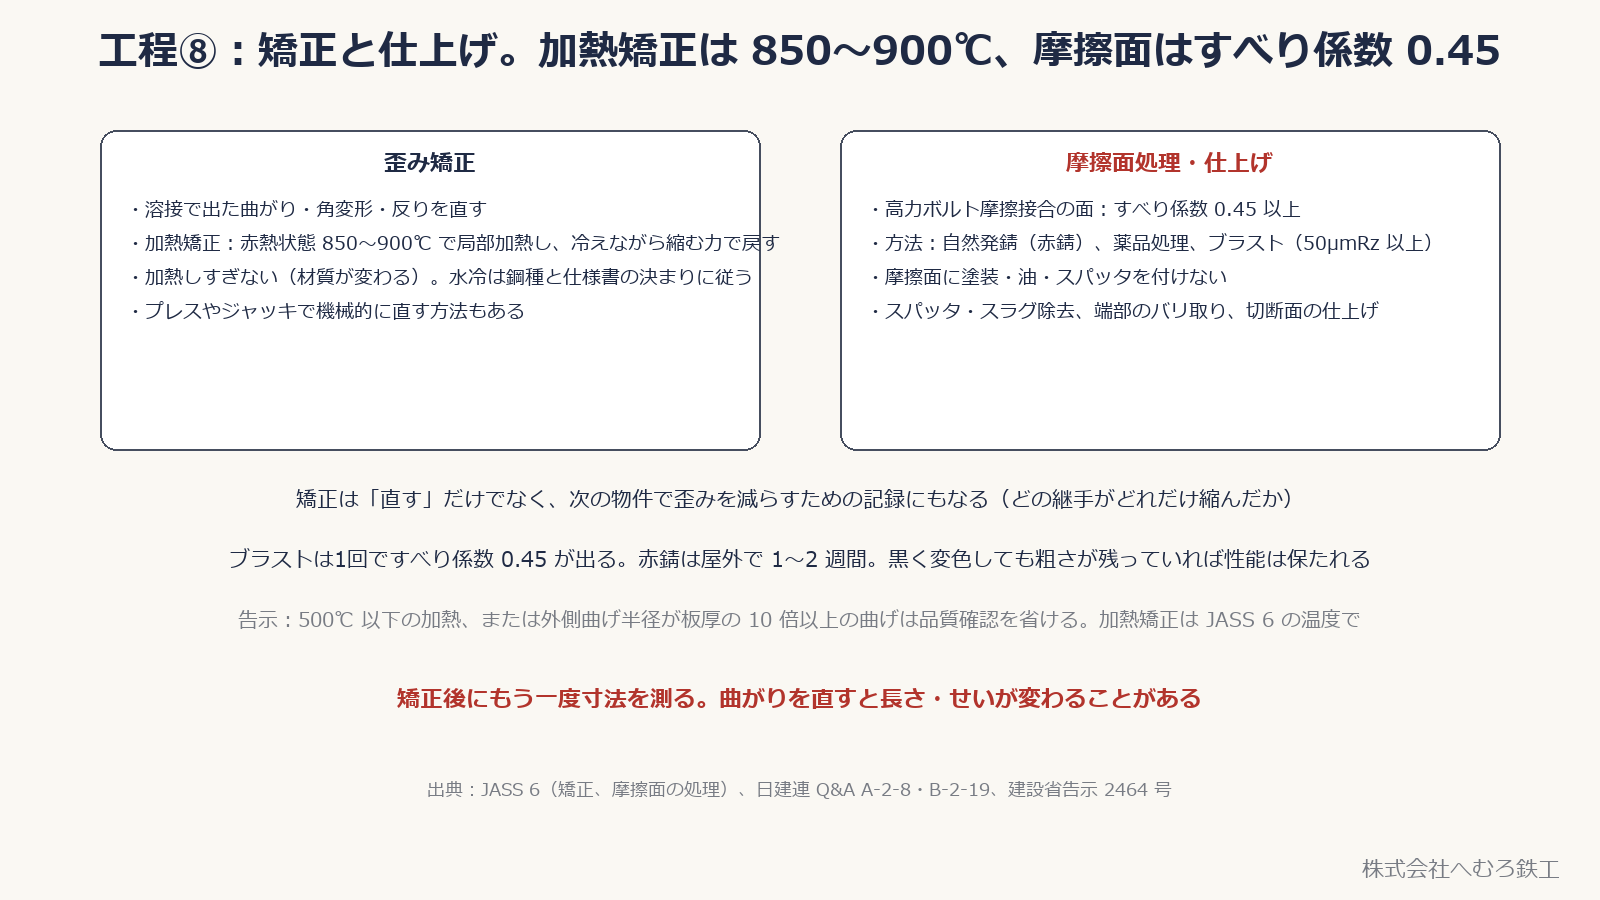
歪み矯正では、プレス等による機械的な方法や局部加熱を使います。加熱温度・保持時間・冷却方法は鋼種や製造条件に応じて定めます。すべての鋼材を850〜900℃に加熱してよいわけではありません。TMCP鋼なども含め、適用仕様と承認された要領で材質への影響を管理します。
加熱・曲げ加工後の品質確認の要否と、歪み矯正の施工条件は別に確認します。温度だけで判断せず、鋼材の製造条件、加工履歴、適用する告示・仕様書の条件を照合します。
摩擦面処理は、採用仕様に応じたすべり係数を確保するために行います。赤さび面やブラスト処理面など、指定された処理方法と表面状態を確認します。「ブラスト1回で必ず所定性能になる」「黒く変色しても必ず問題ない」とは判断せず、処理後と組立前に状態を確認します。浮きさび、油、塗料、汚れなどは所定の方法で除去します。
仕上げ:スパッタ・スラグの除去、端部のバリ取り、切断面の仕上げ。
👉 矯正すると長さやせいが変わることがあります。矯正後にもう一度測ってから製品検査に回します。どの継手がどれだけ縮んだかの記録は、次の物件で歪みを減らす財産になります。
■工程⑨:製品検査の許容差(JASS 6 付則6)
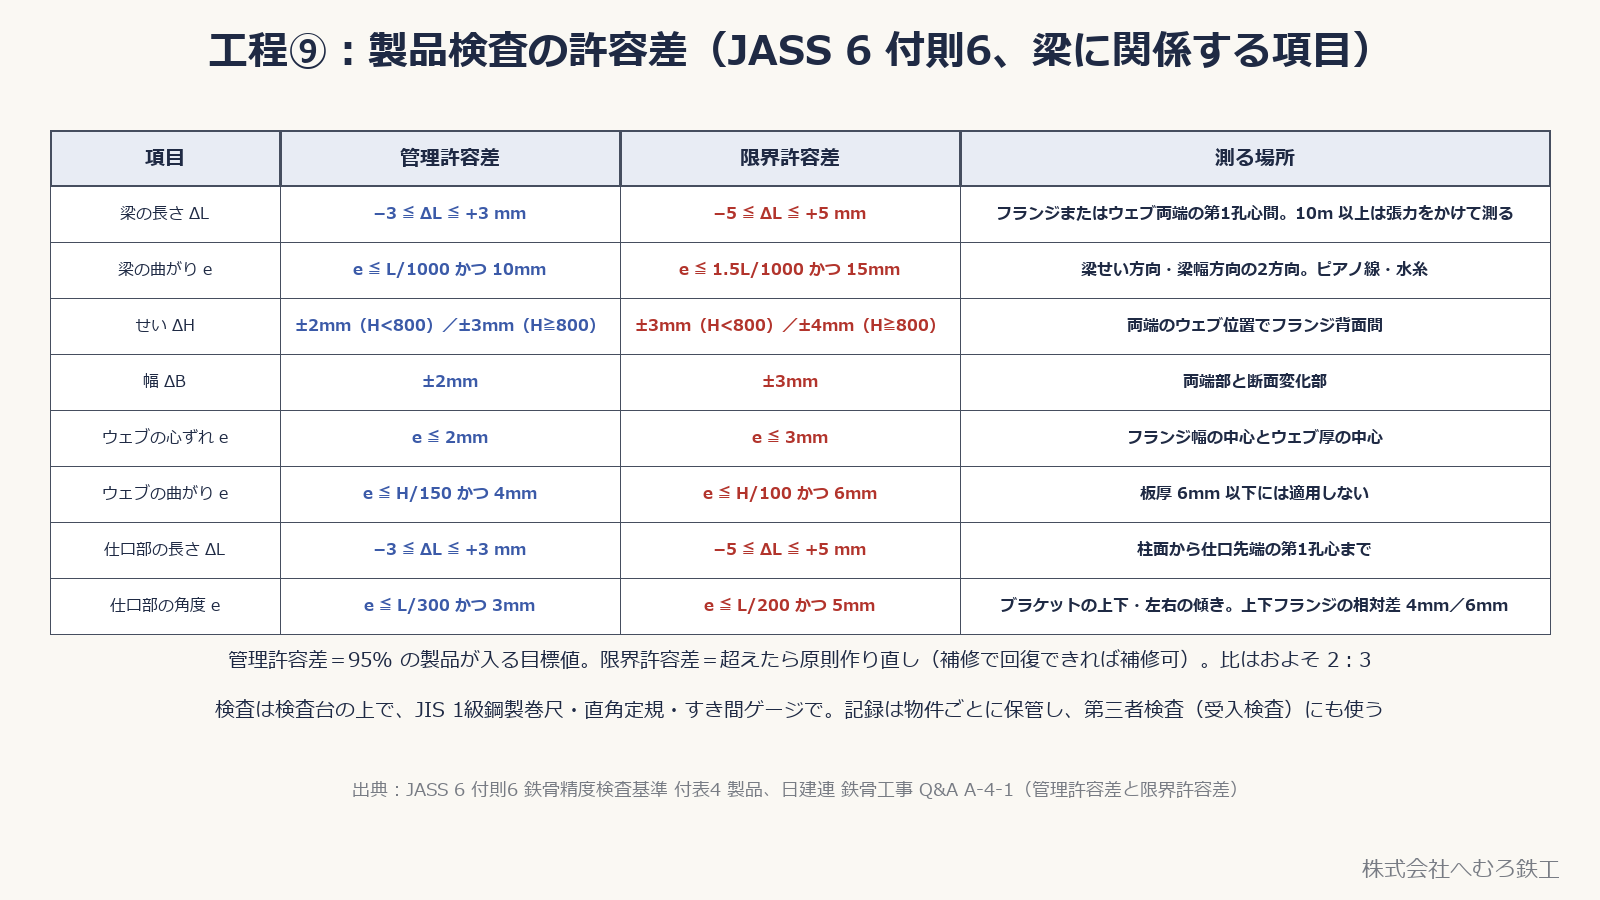
製品検査では、検査台の上で JIS 1級の鋼製巻尺・直角定規・すき間ゲージなどを使って測ります。梁に関係する主な項目は次のとおりです(管理許容差/限界許容差)。
・梁の長さ:±3mm/±5mm。フランジまたはウェブ両端の第1孔心間で、10m 以上は巻尺に張力をかけて測る。
・梁の曲がり:L/1000 かつ 10mm 以下/1.5L/1000 かつ 15mm 以下。梁せい方向と梁幅方向の2方向。
・せい:±2mm(H<800)、±3mm(H≧800)/±3mm、±4mm。幅:±2mm/±3mm。
・ウェブの心ずれ:2mm 以下/3mm 以下。ウェブの曲がり:H/150 かつ 4mm/H/100 かつ 6mm。
・仕口部の長さ(ブラケット):±3mm/±5mm。仕口部の角度:L/300 かつ 3mm/L/200 かつ 5mm。
管理許容差は「95% の製品が入る目標値」、限界許容差は「超えたら原則として作り直し(補修で機能を回復できれば補修可)」で、両者の比はおよそ 2:3 です(製品検査の記事)。
👉 検査記録は物件ごとに保管し、発注者側の第三者検査(受入検査)にも使います。合格した梁に錆止め塗装(摩擦面と溶接部を除く)をして、符号を付けて出荷します。
■まとめ
- 梁の製作は 工作図 → 材料 → 切断 → 孔あけ → 開先 → 組立 → 溶接 → 矯正・仕上げ → 製品検査 の9工程
- 部品:ブラケット(柱側の梁端部)、スプライスプレート(継手の添板)、スチフナ(座屈止め)、ガセットプレート(小梁受け)
- 切断・孔あけが精度の土台。高力ボルト孔は呼び径+2mm、孔の心ずれ 1mm 以下(管理)
- 組立溶接は脚長 4mm 以上・長さ 30/40mm 以上・開先内は禁止。本溶接は資格者が入熱・パス間温度を管理し、対称に溶接
- 歪み矯正の温度・冷却方法は鋼種と施工要領で確認する。摩擦面は所定の処理と状態を確認し、矯正後の寸法も再測定する
- 製品精度(JASS 6 付則6):梁の長さ ±3/±5mm、曲がり L/1000 かつ 10mm、せい ±2mm、仕口部の長さ ±3/±5mm
■参考にした基準・資料
- 日本建築学会『建築工事標準仕様書・同解説 JASS 6 鉄骨工事』:工作(切断・孔あけ・開先・曲げ加工・矯正)、組立溶接(脚長・最小ビード長さ・位置)、高力ボルト接合の摩擦面処理(すべり係数 0.45)、付則6 鉄骨精度検査基準 付表2(高力ボルト)・付表4(製品)
- 日本建築学会『鉄骨工事技術指針・工場製作編』『鉄骨精度測定指針』:部材の名称、測定方法
- 日本建設業連合会 鉄骨工事 Q&A A-4-1(管理許容差と限界許容差)、A-2-8(曲げ加工と告示 2464 号)、B-2-19(摩擦面の黒さび)
- 建設省告示第 2464 号「鋼材等及び溶接部の許容応力度並びに材料強度を定める件」:加熱・曲げ加工後の品質確認
- 鉄骨製作工場の性能評価基準(M グレード):工作基準の整備、加工・組立て・組立て検査・溶接の品質管理
■おわりに
工程の順序や管理値は工場の工作基準・製作要領書と、物件の設計図書の特記が優先します。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 開先とは?角度・ルート間隔・ルート面と、JASS 6 の許容差
👉 溶接の歪みはなぜ出る?角変形・縦収縮・ねじれと工場の対策
👉 製品検査とは?寸法・精度の管理許容差と限界許容差
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
確認資料:公共建築工事標準仕様書(令和7年版)第7章。UTの固定的な抜取数と、矯正・摩擦面処理の一律の表現を見直しました。(2026年9月28日改訂)