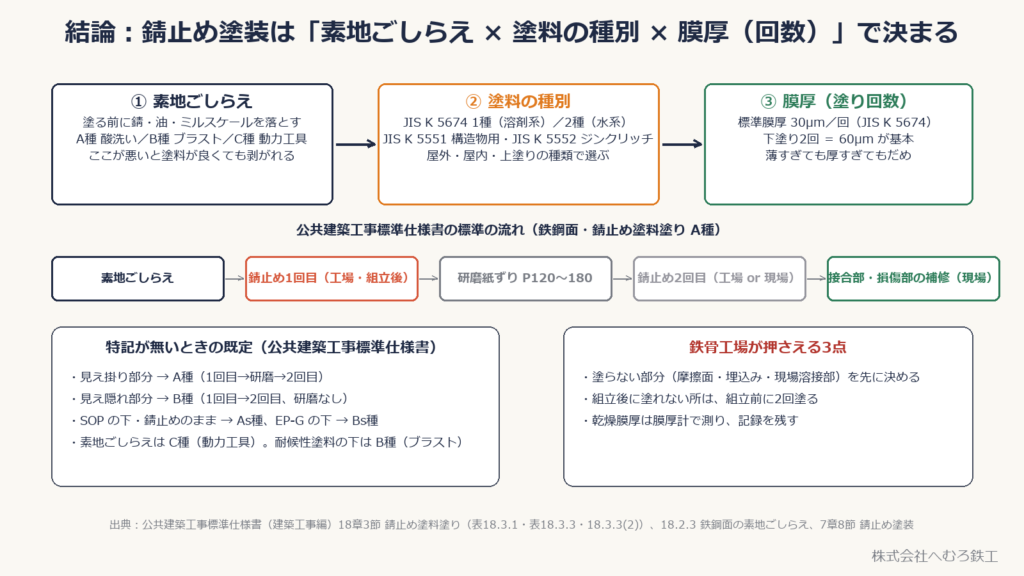
■結論:錆止め塗装は「素地ごしらえ × 塗料の種別 × 膜厚(回数)」で決まる
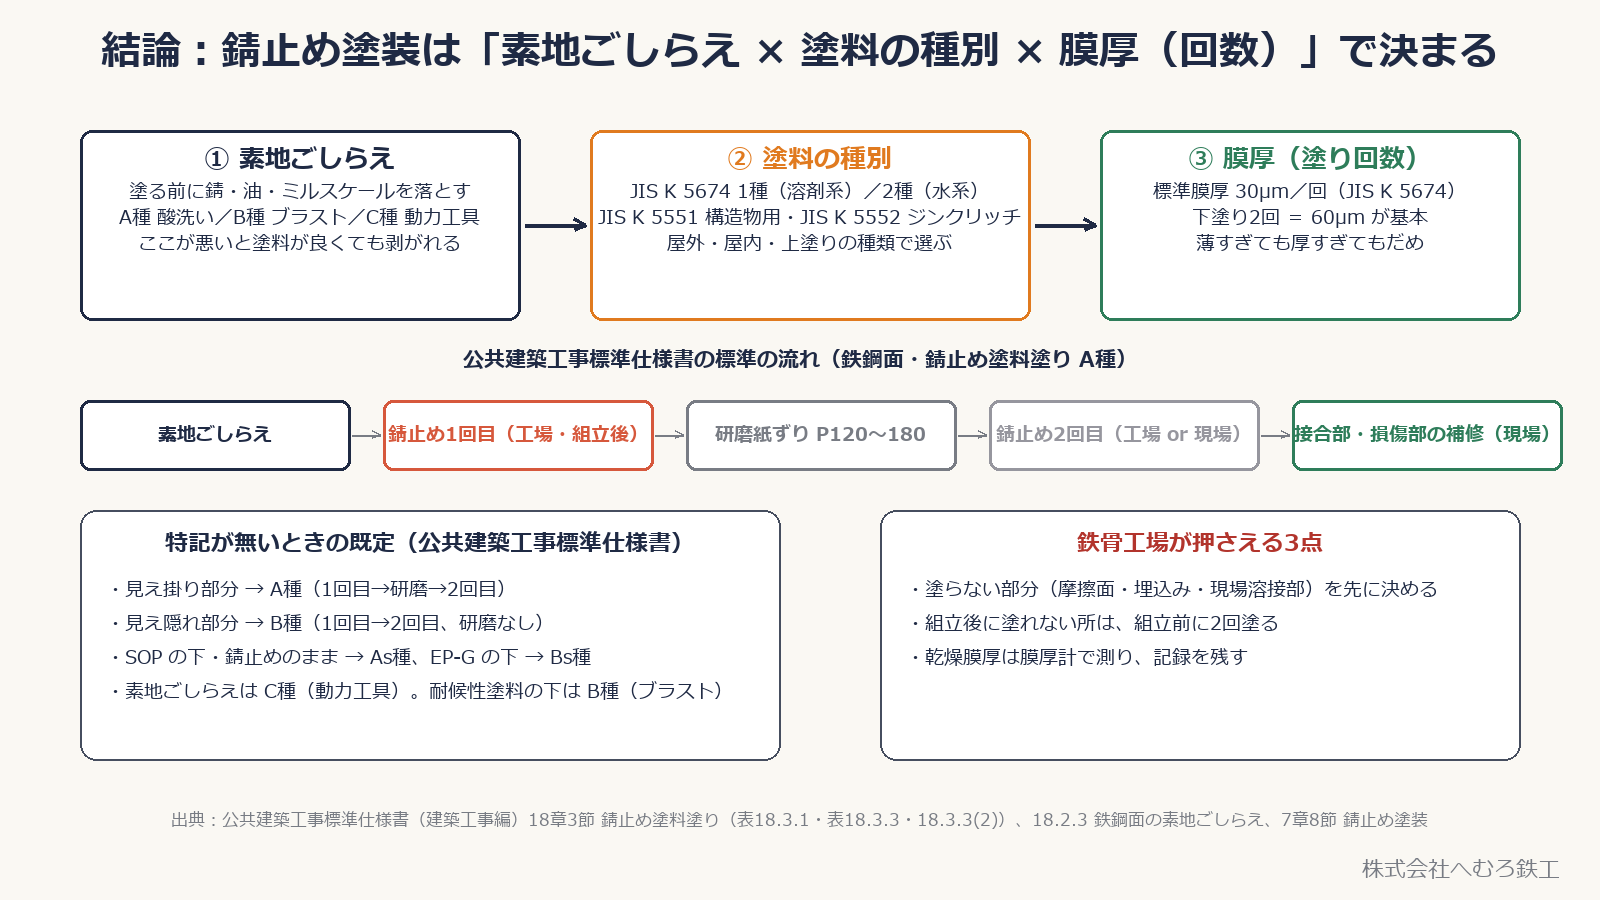
鉄骨の錆止め塗装(さび止め・防錆塗装)は、工場で下塗りを2回塗って出荷し、現場で建方後に損傷部と接合部を補修する、というのが一般的な流れです。上塗りの下に隠れてしまうため目立ちませんが、鉄骨の寿命を左右するのはこの下塗りです。
錆止め塗装の良し悪しは、①素地ごしらえ(塗る前の錆落とし)、②塗料の種別(どの規格の塗料か)、③膜厚(何回塗って何μmにするか)の3つで決まります。どれか1つが欠けると、塗料が良くても塗膜は持ちません。
この3つは、国土交通省の公共建築工事標準仕様書(建築工事編)に、種別と表の形で決められています。多くの民間工事の特記仕様書もこの表を引用するので、鉄骨工場はこの表を読めれば設計図書の指示がわかります。この記事では、その表を使って3つの要素を順に説明します。
👉 特記が無いときの既定:見え掛り部分は錆止め塗料塗りの A種(1回目 → 研磨紙ずり → 2回目)、見え隠れ部分は B種(1回目 → 2回目)。塗料は上塗りが合成樹脂調合ペイント(SOP)なら As種(JIS K 5674 1種)。素地ごしらえは C種(動力工具・手工具)で、耐候性塗料塗りの下は B種(ブラスト)。
■錆止め塗料の種別:JIS K 5674・JIS K 5551・JIS K 5552 の使い分け
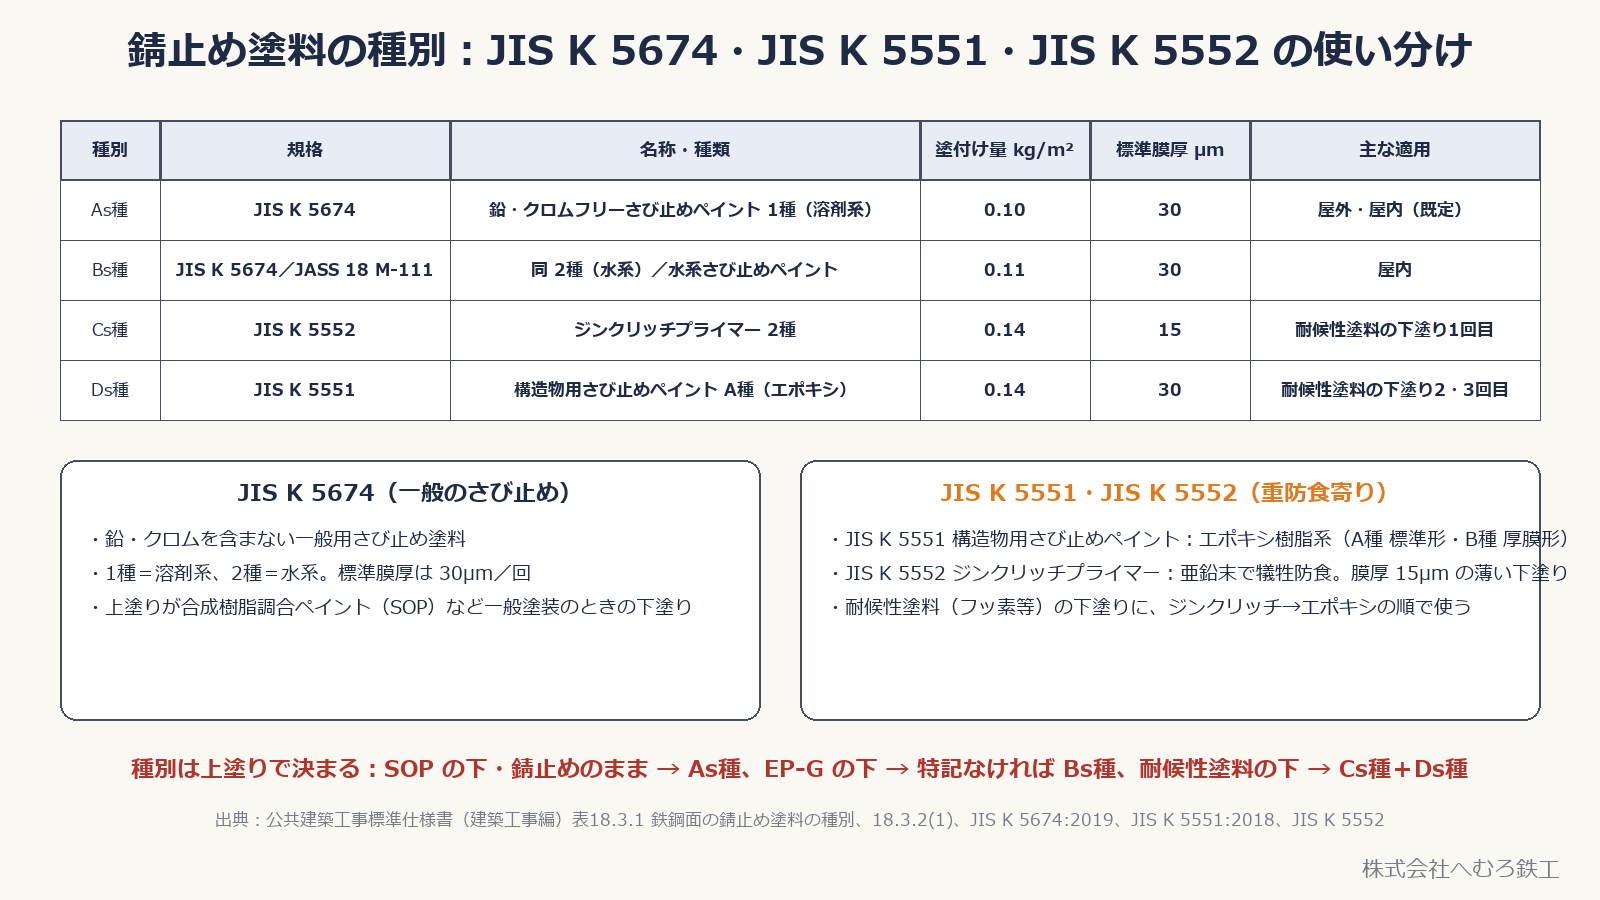
公共建築工事標準仕様書(令和7年版)の表18.3.1は、鉄鋼面の錆止め塗料を4つの種別に分けています。それぞれの規格・塗付け量・標準膜厚は次のとおりです。
- As種:JIS K 5674 鉛・クロムフリーさび止めペイント 1種(溶剤系)。塗付け量 0.10kg/m²、標準膜厚 30μm。屋外・屋内。合成樹脂調合ペイント(SOP)の下塗りや、錆止め塗装のままとする場合に使う
- Bs種:JIS K 5674 の 2種(水系)、または JASS 18 M-111 水系さび止めペイント。塗付け量 0.11kg/m²、標準膜厚 30μm。屋内向け。つや有合成樹脂エマルションペイント(EP-G)の下塗りは特記が無ければこれ
- Cs種:JIS K 5552 ジンクリッチプライマー 2種。塗付け量 0.14kg/m²、標準膜厚 15μm。耐候性塗料塗り(DP)の下塗り1回目
- Ds種:JIS K 5551 構造物用さび止めペイント A種(エポキシ樹脂系)。塗付け量 0.14kg/m²、標準膜厚 30μm。耐候性塗料塗りの下塗り2・3回目
JIS K 5674 は、鉛やクロムを含まない一般用のさび止め塗料の規格です。1種が溶剤系、2種が水系で、標準膜厚はどちらも 30μm/回。上塗りが一般の塗装(SOP など)のときの標準的な下塗りで、鉄骨工場で最もよく使う種類です。
JIS K 5551 は橋梁・タンクなど鋼構造物向けのエポキシ樹脂系さび止めで、A種(標準形)・B種(厚膜形)などがあります。JIS K 5552 のジンクリッチプライマーは亜鉛末を多く含み、亜鉛の犠牲防食で鋼を守る薄い下塗りです。耐候性の高い上塗り(フッ素樹脂など)を使う物件では、ジンクリッチ → エポキシの順で下塗りを重ねます。
つまり種別は「上塗りに何を使うか」で決まります。設計図書の特記仕様書に上塗りの種類と錆止めの種別が書いてあるので、工場はそれを見て塗料を手配します。特記が無ければ As種です。なお、溶融亜鉛めっき鋼面に塗る場合は別の表(表18.3.2 の Az・Bz・Cz種)になります。
■素地ごしらえ:塗る前の錆落としが塗装の寿命を決める
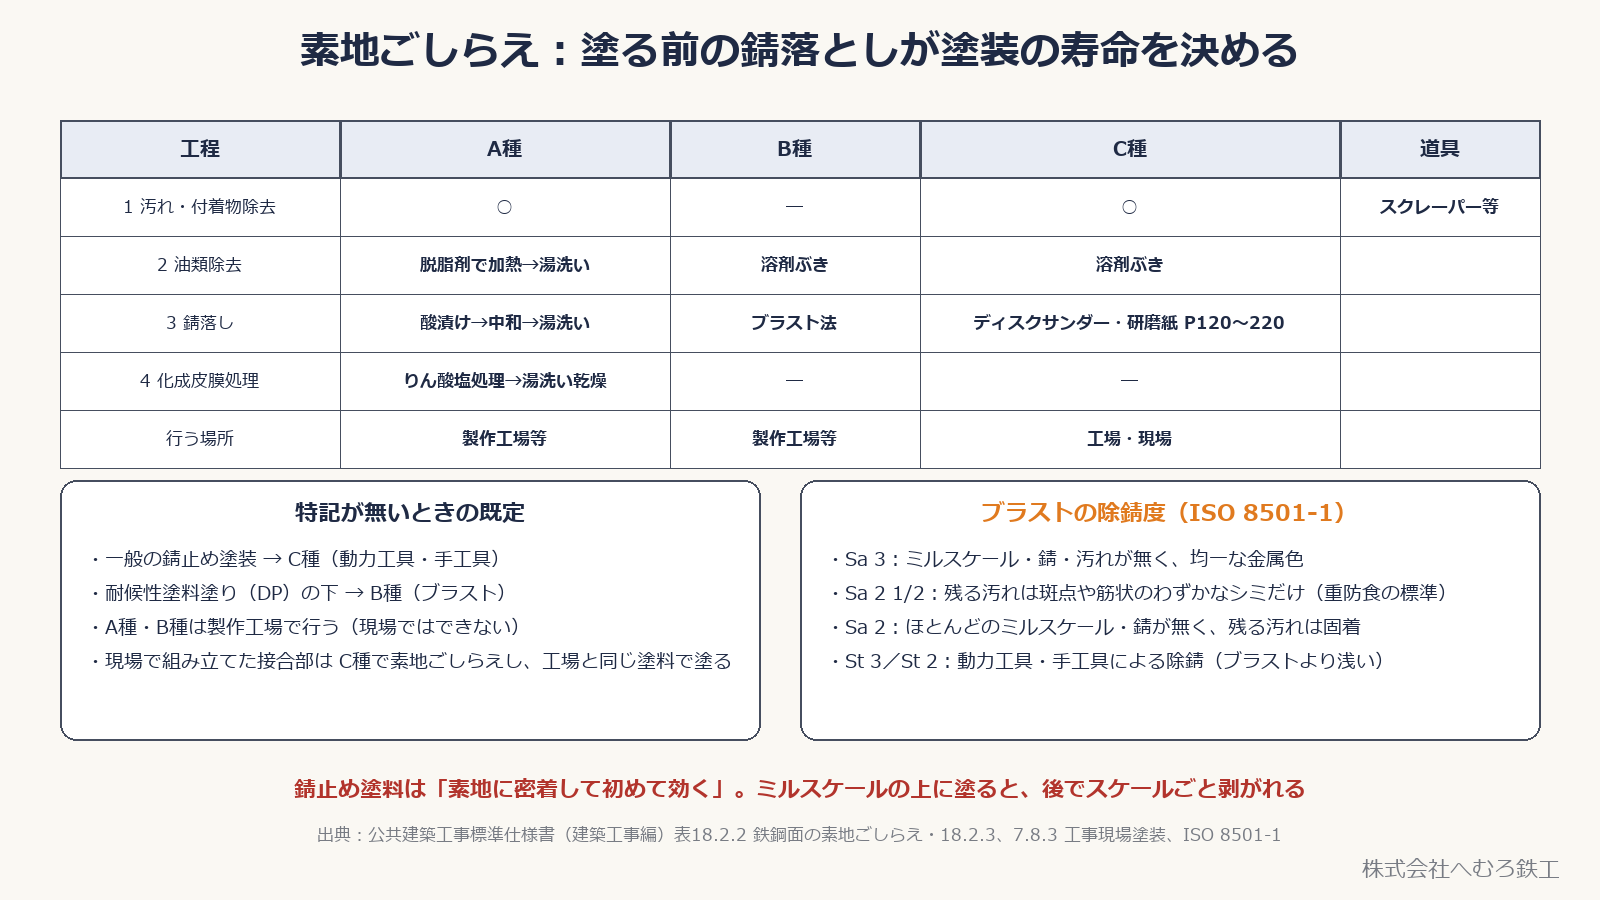
塗料は鋼の素地に密着して初めて効きます。圧延したままの鋼材の表面にはミルスケール(黒皮)が付いていて、その上に塗ると、スケールが浮いたときに塗膜ごと剥がれます。だから塗る前に、汚れ・油・錆・スケールを落とす素地ごしらえが要ります。
公共建築工事標準仕様書の表18.2.2は、鉄鋼面の素地ごしらえを A種・B種・C種に分けています。A種は酸漬け → 中和 → 湯洗いで錆を落とし、りん酸塩処理(化成皮膜)まで行う方法。B種は溶剤で油を拭き、ブラスト法で錆とスケールを落とす方法。C種はスクレーパー・ワイヤブラシで汚れを落とし、溶剤で油を拭き、ディスクサンダーや研磨紙(P120〜220)で錆を落とす方法です。A種と B種は製作工場等で行うものとされています。
特記が無ければ C種、耐候性塗料塗りの下は B種(ブラスト)が既定です。現場で組み立てた接合部は C種で素地ごしらえをして、工場塗装と同種の錆止め塗料で塗ります。
ブラストの仕上がりの程度は、国際規格 ISO 8501-1 の除錆度で表します。Sa 3 は「ミルスケール・錆・汚れが無く均一な金属色」、Sa 2 1/2 は「残る汚れは斑点や筋状のわずかなシミだけ」で、重防食塗装の標準的な指定です。Sa 2 は「ほとんどのミルスケールと錆が無く、残る汚れは固着している」。動力工具・手工具による除錆は St 3・St 2 で、ブラストより浅い仕上がりになります。
工場の実務では、ブラストは塗る直前に行い、時間を置くと表面に錆が戻る(発錆)ので、素地ごしらえと1回目の塗装を同じ日のうちに続けるのが基本です。
■膜厚の考え方:標準膜厚 30μm × 2回 = 60μm。厚さは「乾燥した膜」で測る
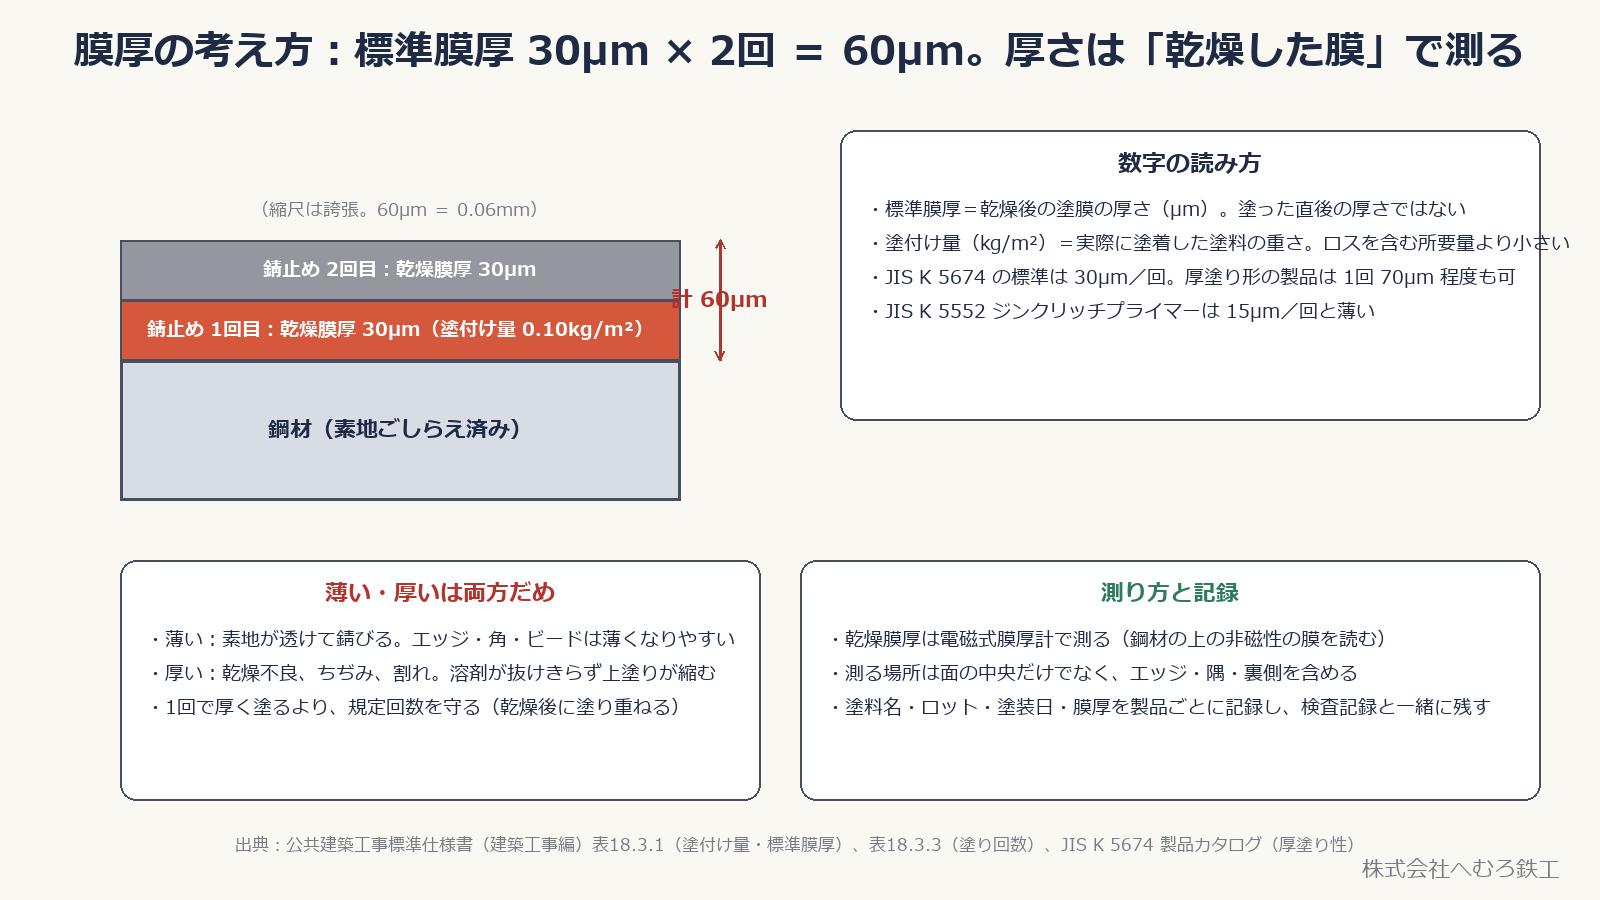
表18.3.1 の標準膜厚は、乾燥したあとの塗膜の厚さ(乾燥膜厚)です。JIS K 5674 なら 1回 30μm。錆止め塗料塗りの A種・B種はどちらも下塗り2回なので、合計 60μm(0.06mm)が標準になります。ジンクリッチプライマー(Cs種)は 1回 15μm と薄く、その上に構造物用さび止め(Ds種)を 2回重ねます。
ただし、この 60μm は公共建築工事標準仕様書の値です。特記や製品によっては 1回 35μm・2回 70μm と指定されることがあります。民間工事の特記仕様書で「錆止め2回塗り・乾燥膜厚 70μm 以上」と書かれる例や、塗料メーカーの製品仕様で標準膜厚を 35μm/回(厚膜形は 1回 50〜70μm)としている例がそれです。JASS 6 は塗膜厚を「特記による」としており、数字を持っていません。設計図書の特記に膜厚の数字があれば、その数字が標準仕様書より優先します。工場では、特記の膜厚と使う塗料の製品仕様書の標準膜厚を見比べて、塗り回数と1回あたりの膜厚を決めてください。
「30μm×2回=60μm」と「35μm×2回=70μm」はどこから来た数字か
錆止め2回塗りの合計膜厚は、資料によって 60μm と 70μm の2つの数字が出てきます。「70μm」と書いてある公的な仕様書は見つかりませんでした。書いてあるのは塗料メーカーのカタログです。当社で原典を確認した結果を表にまとめます。
| 資料 | 書いてあること |
|---|---|
| 公共建築工事標準仕様書(建築工事編)平成22年版〜令和7年版 | 1回 30μm のみ(令和7年版 p.255 表18.3.1)。35 も 70 も、合計の 60 も書かれていない。60μm は 30μm×2回(p.256 表18.3.3)の計算値 |
| JASS 6 鉄骨工事(日本建築学会) | 膜厚は「特記による」。数字は無い |
| JIS K 5674 鉛・クロムフリーさび止めペイント(2008/2019) | 施工膜厚の規定は無い。試験のときの塗り方が「1回で乾燥膜厚 30〜40μm」(7.3 c)。この中央値が 35μm |
| 大日本塗料『鉛・クロムフリーさび止めペイントシステム』カタログ(p.4・p.6・p.8) | 「一般的には 35μm を2回塗りとされているが、本製品は1回塗りで 70μm の膜厚が可能」。同社 JIS K 5674 製品の標準膜厚は 35μm/回。断面図は「下塗1層目 35μm+2層目 35μm」 |
| スズカファイン さび止め塗料シリーズ 製品仕様書 | 製品標準膜厚 35〜50μm/回。厚膜形は 1回 50〜70μm |
| 大日本塗料 技報「平成22年版 公共建築工事標準仕様書の内容」(p.29) | 参考:JIS K 5551 構造物用さび止めペイントの標準膜厚は 60μm |
- 1回 30μm・2回 60μm:公共建築工事標準仕様書の値(合計 60 は計算値)
- 1回 35μm・2回 70μm:JIS K 5674 の試験膜厚 30〜40μm の中央値と、それに合わせた塗料メーカー製品の標準膜厚(35μm/回)から来ている実務上の慣行。大日本塗料自身が「一般的には 35μm を2回塗り」と書いている
- 民間工事の特記仕様書に「乾燥膜厚 70μm 以上」と書かれる例は現場でありますが、物件ごとの文書のため、ここで特定の特記を示すことはできません
塗付け量(kg/m²)は、被塗面に実際に塗着した塗料の重さです。塗装のロスを含む「所要量」とは別で、通常は所要量のほうが大きくなります。見積や材料手配で使うのは所要量、仕様書で膜厚と対応しているのは塗付け量です。
膜厚は薄くても厚くてもいけません。薄いと素地が透けて錆びます。とくにエッジ(角)・孔のまわり・溶接ビードは塗料が流れて薄くなりやすい場所です。逆に 1回で厚く塗ると、溶剤が抜けきらず乾燥不良やちぢみ・割れの原因になり、上塗りにも影響します。1回で厚く塗るのではなく、乾燥時間を空けて規定の回数を塗り重ねるのが原則です。
乾燥膜厚は電磁式膜厚計で測ります。鋼材(磁性体)の上に乗った非磁性の塗膜の厚さを読む道具で、平らな面の中央だけでなく、エッジ・隅・裏側も測ります。塗料名・ロット・塗装日・膜厚を製品ごとに記録して、検査記録と一緒に残しておくと、現場で補修するときにも同じ塗料を選べます。
■塗らない部分と現場溶接部の扱い
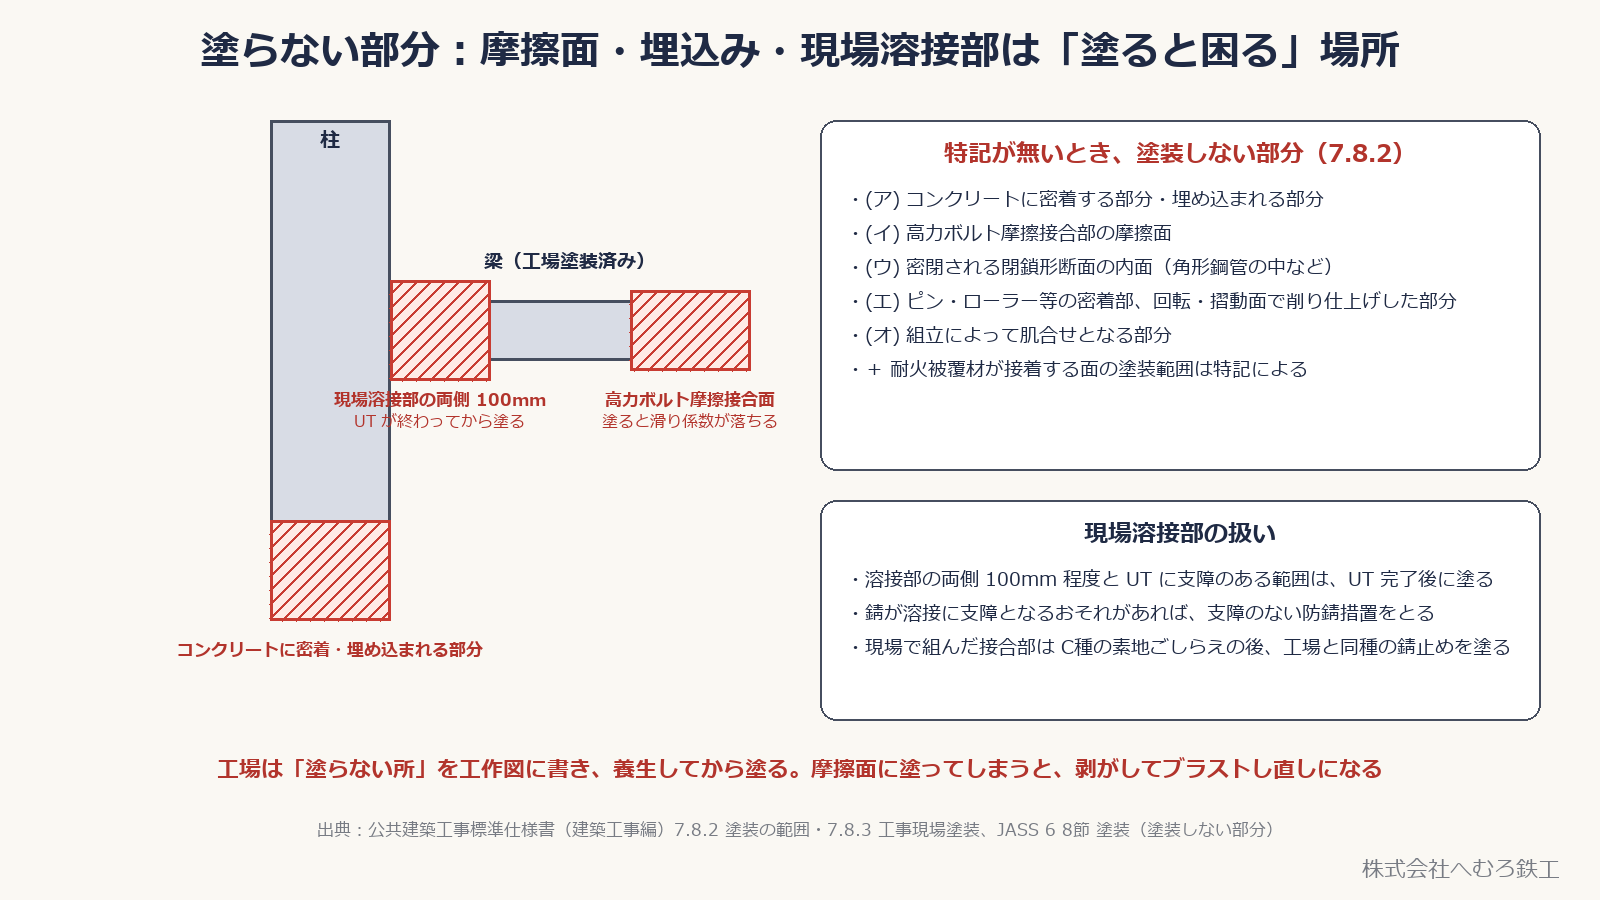
錆止めは「全部に塗ればよい」ものではありません。塗ると構造上・施工上困る場所があり、公共建築工事標準仕様書 7.8.2「塗装の範囲」は、特記が無ければ次の部分以外を塗装すると定めています。
- (ア) コンクリートに密着する部分および埋め込まれる部分(柱脚の根巻き、SRC の鉄骨など。コンクリートと鋼の付着を妨げない)
- (イ) 高力ボルト摩擦接合部の摩擦面(塗ると滑り係数が落ち、摩擦接合が成り立たない。摩擦面は自然発錆かブラスト処理)
- (ウ) 密閉される閉鎖形断面の内面(角形鋼管の内側など。密閉されれば酸素が供給されず錆が進まない)
- (エ) ピン・ローラー等の密着する部分、回転面・摺動面で削り仕上げした部分
- (オ) 組立によって肌合せとなる部分
- 耐火被覆材が接着する面の塗装範囲は特記による(耐火被覆の種類で、塗る・塗らない・専用プライマーが変わる)
現場溶接部は、溶接を行う部分の両側それぞれ 100mm 程度の範囲と、超音波探傷試験(UT)に支障を及ぼす範囲を、UT の完了後に塗ります。塗膜があると探触子の接触が不安定になり、溶接にも塗膜の成分が悪影響を与えるためです。ただし、溶接に支障となる錆が発生するおそれがある場合は、溶接に支障のない防錆措置(溶接可能なプライマーなど)をとります。
工場での塗り方は、1回目の錆止めを組立後に行い、組立後に塗装が困難になる部分(重ね板の間、閉じてしまう箇所)は組立前に2回塗っておきます。2回目は工場で塗る場合と現場で塗る場合があり、どちらも汚れ・付着物を落とし、損傷部を補修して乾燥後に塗ります。建方・接合が終わった接合部の未塗装部分は、スパッタ等を除去してから錆止め塗料を 2回塗ります。
鉄骨工場にとって大事なのは、塗らない部分を工作図に書き、塗装前に養生することです。摩擦面に塗ってしまうと、塗膜を剥がしてブラストをやり直すことになります。
■まとめ:錆止め塗装で工場が押さえる5点
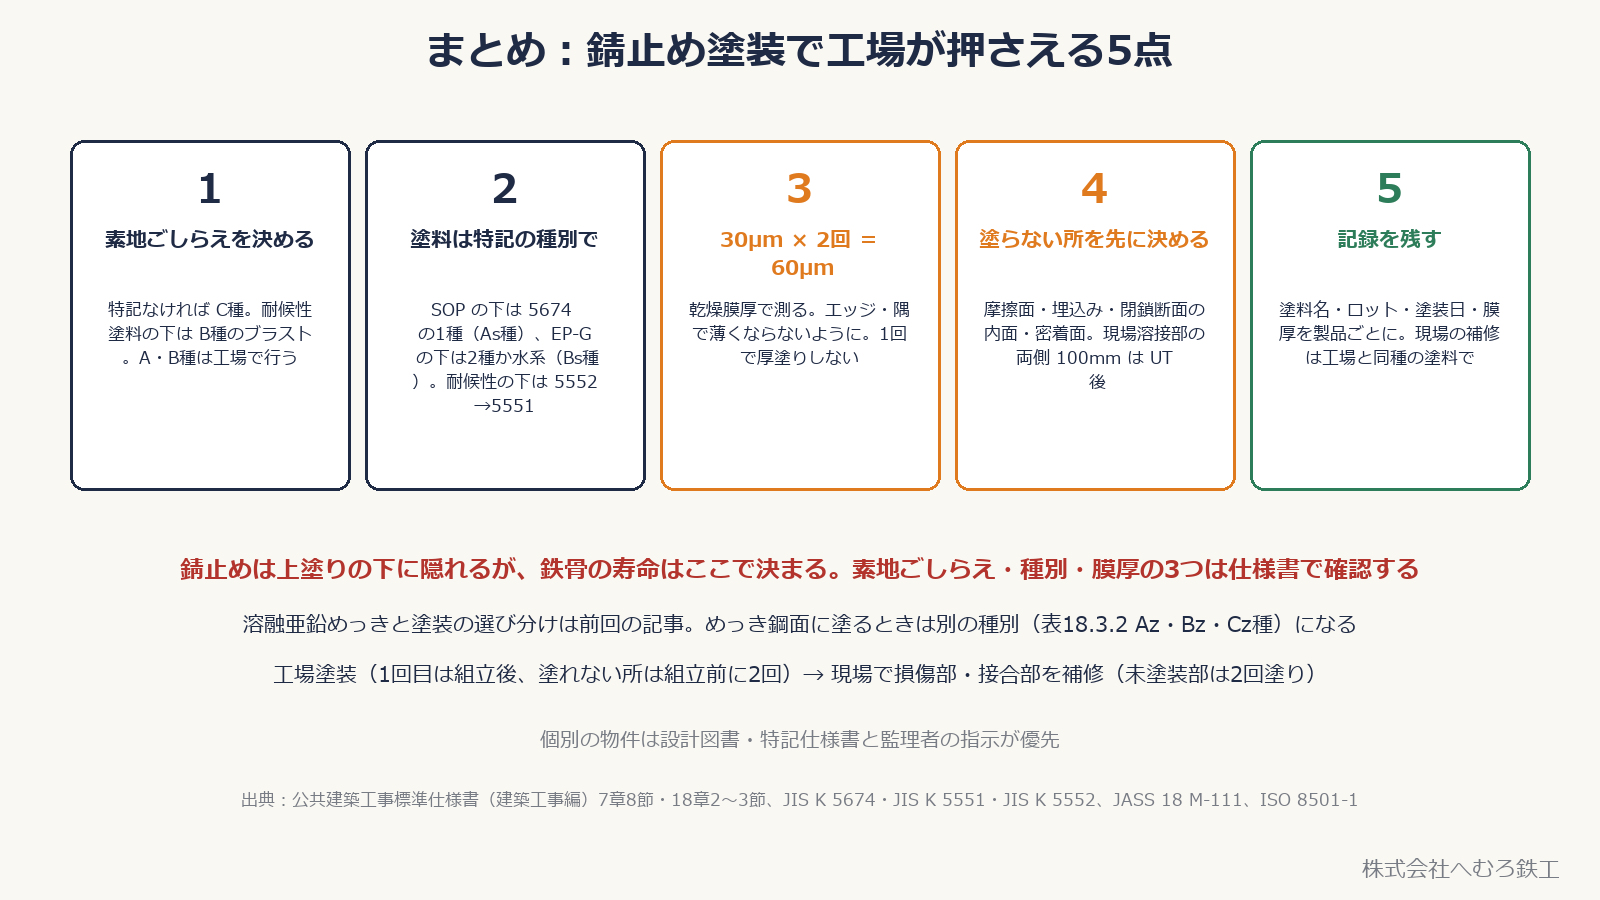
錆止め塗装は、溶融亜鉛めっきと並ぶ鉄骨の防食の基本です。めっきと塗装のどちらを選ぶかは、前回の記事「溶融亜鉛めっきと塗装の選び方」で扱いました。塗装を選んだときに、その中身を決めるのがこの記事の3要素です。
- 素地ごしらえを決める:特記が無ければ C種(動力工具)、耐候性塗料の下は B種(ブラスト)。A種・B種は製作工場で行う。ブラスト後は錆が戻る前に塗る
- 塗料は特記の種別で:SOP の下・錆止めのままは As種(JIS K 5674 1種)、EP-G の下は Bs種(2種または水系)、耐候性塗料の下は Cs種(JIS K 5552)→ Ds種(JIS K 5551)
- 30μm × 2回 = 60μm(公共仕様書)。特記や製品によっては 1回 35μm・2回 70μm。特記の数字が優先。乾燥膜厚で管理し、エッジ・隅で薄くならないように塗る。1回で厚塗りしない
- 塗らない所を先に決める:コンクリート密着・埋込み部、高力ボルト摩擦面、密閉断面の内面、密着面。現場溶接部の両側 100mm は UT 後に塗る
- 記録を残す:塗料名・ロット・塗装日・膜厚を製品ごとに。現場の補修は工場と同種の錆止め塗料で
■参考にした基準・資料
- 国土交通省『公共建築工事標準仕様書(建築工事編)令和7年版』7章8節 錆止め塗装(7.8.2 塗装の範囲、7.8.3 工事現場塗装、7.8.4 塗料種別)、18章2節 18.2.3 鉄鋼面の素地ごしらえ(表18.2.2)、18章3節 錆止め塗料塗り(18.3.2 塗料種別・表18.3.1、18.3.3 錆止め塗料塗り・表18.3.3、鉄骨等の鉄鋼面の錆止め塗料塗り工法)
- JIS K 5674:2019 鉛・クロムフリーさび止めペイント(1種 溶剤系・2種 水系)
- JIS K 5551:2018 構造物用さび止めペイント(A種 標準形・B種 厚膜形 ほか)
- JIS K 5552 ジンクリッチプライマー、JASS 18 M-111 水系さび止めペイント(日本建築学会材料規格)
- 日本建築学会『建築工事標準仕様書・同解説 JASS 6 鉄骨工事』8節 塗装(塗装しない部分:工事現場溶接部の両側 100mm、高力ボルト摩擦接合部の摩擦面、コンクリートに埋め込まれる部分、密着面、密閉される内面)
- ISO 8501-1 塗装前の鋼素地の除錆度(Sa 3・Sa 2 1/2・Sa 2・St 3・St 2)
- 日本ペイント『公共建築工事標準仕様書対応 製品塗装仕様書 18章3節 錆止め塗料塗り(平成31年版)』(JIS K 5674 1種・2種の標準膜厚 30μm/回)
- 大日本塗料『鉛・クロムフリーさび止めペイントシステム』カタログ(「一般的には 35μm を2回塗り」、JIS K 5674 製品の標準膜厚 35μm/回、1回 70μm の厚膜形)
- 大日本塗料 技報『平成22年版「公共建築工事標準仕様書」の内容と当社の取り組み』(錆止め塗料の種別改定の経緯、JIS K 5551 の標準膜厚 60μm)
- JIS K 5674:2019 7.3 c) 試料の塗り方(1回ごとの塗付け量は乾燥膜厚で 30〜40μm)
- スズカファイン『さび止め塗料シリーズ 製品仕様書』(製品標準膜厚 35〜50μm/回、厚膜形は 1回 50〜70μm の例)
- 建築鉄骨構造技術支援協会(SASST)『Q&A 3-13 さび止め塗装の2回目塗りは現場では』(特記の2回塗りと工場・現場の分担)
- 塗料メーカー各社の JIS K 5674 製品カタログ(標準膜厚 30μm、厚塗り形製品の膜厚)
■おわりに
上の種別・膜厚・塗らない部分は、公共建築工事標準仕様書と JIS にもとづく一般論です。物件ごとの錆止めの種別・素地ごしらえ・塗装範囲は、設計図書の特記仕様書と監理者の指示が優先します。
当社は錆止め塗装を含む建築鉄骨の製作を行っています。塗装仕様の確認を含めたご相談はお問い合わせからどうぞ。製作の流れは建築鉄骨はどうやって作られる?にまとめています。
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する