■結論(一言で)
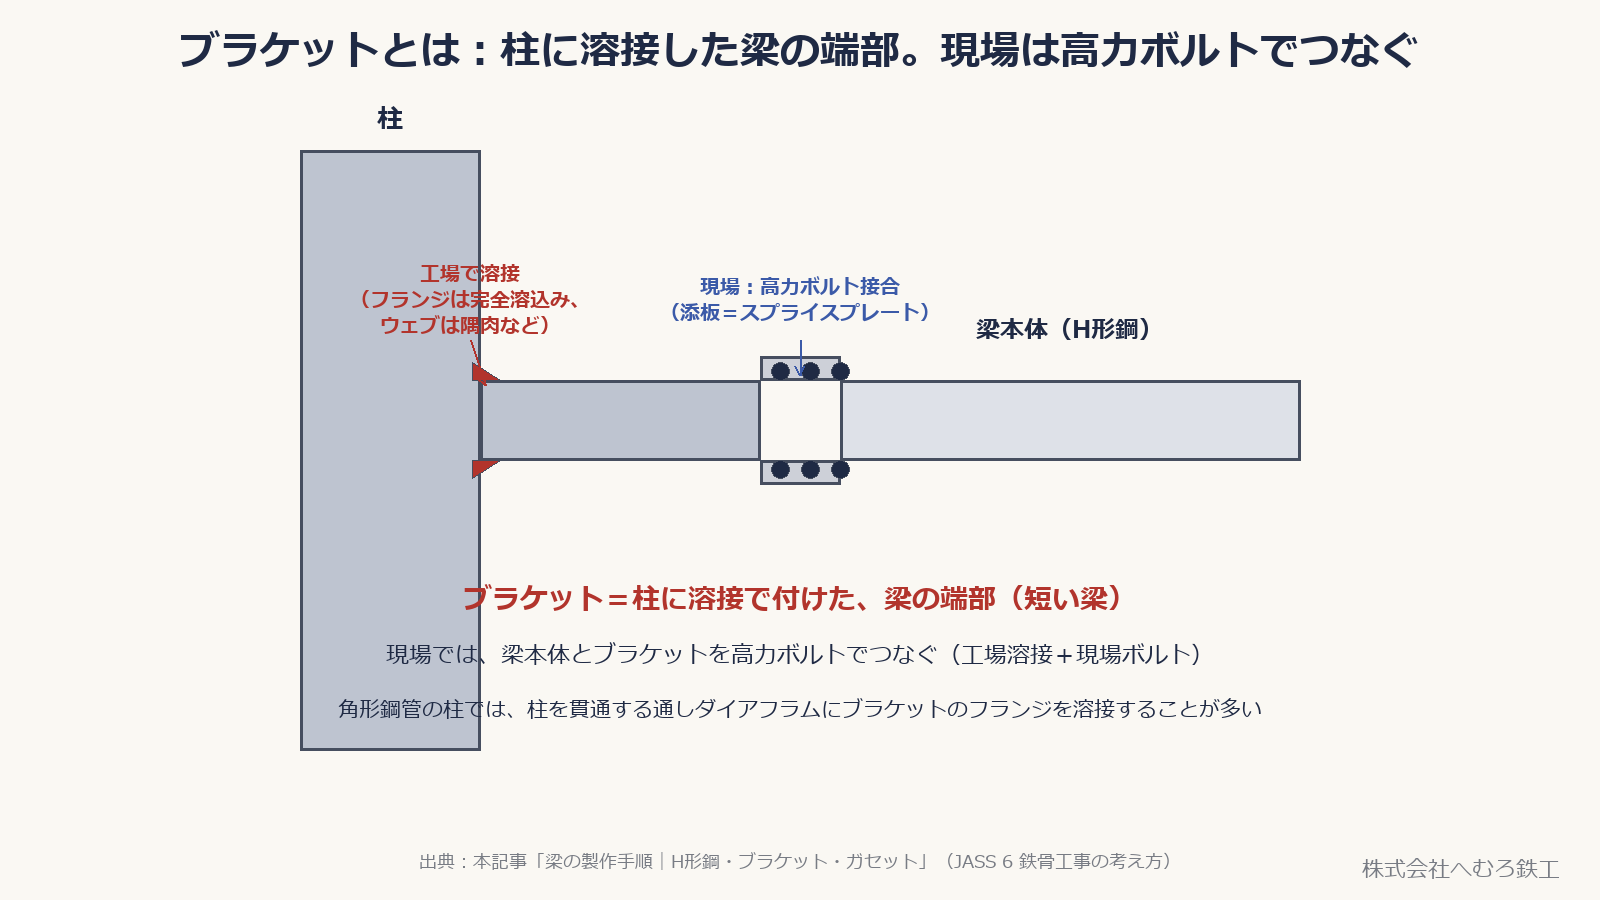
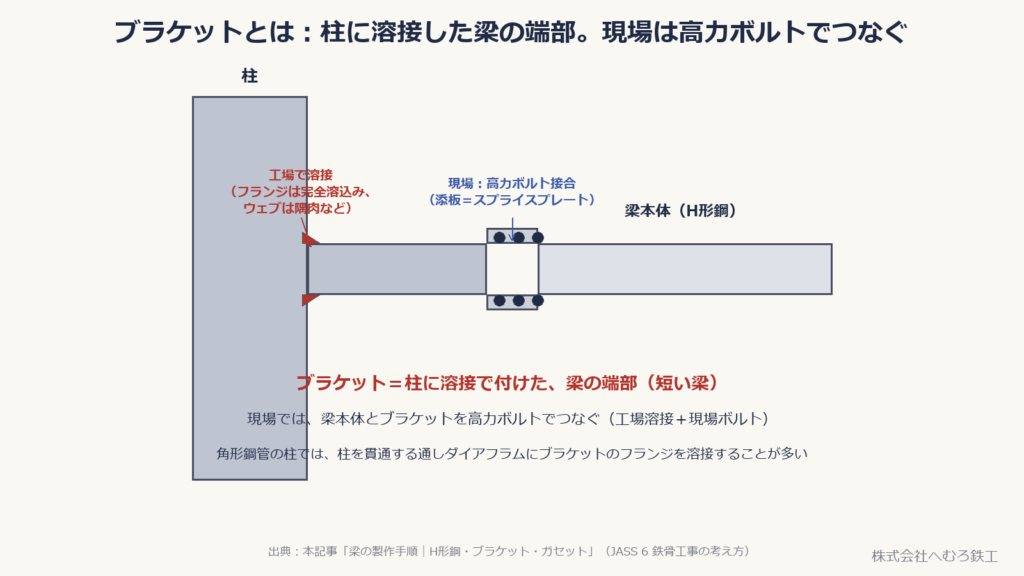
ブラケットとは、柱に溶接で取り付ける梁の端部(短い梁)のことです。現場では、梁本体とこのブラケットを高力ボルトでつなぎます。
- ブラケット:柱に工場で溶接する、梁の端部(短い梁)
- 柱とブラケットの接合は工場溶接、梁本体とブラケットの接合は現場の高力ボルト
- フランジは柱(通しダイアフラムなど)に完全溶込み溶接、ウェブは隅肉または完全溶込み溶接が基本
現場での溶接を減らし、高所作業を高力ボルト接合に置き換えられることが、この工法(工場溶接・現場ボルト)の利点です。
👉 梁の製作でブラケットがどう作られるかは、本記事梁の製作手順|H形鋼・ブラケット・ガセットにまとめています。
■意味と決まり
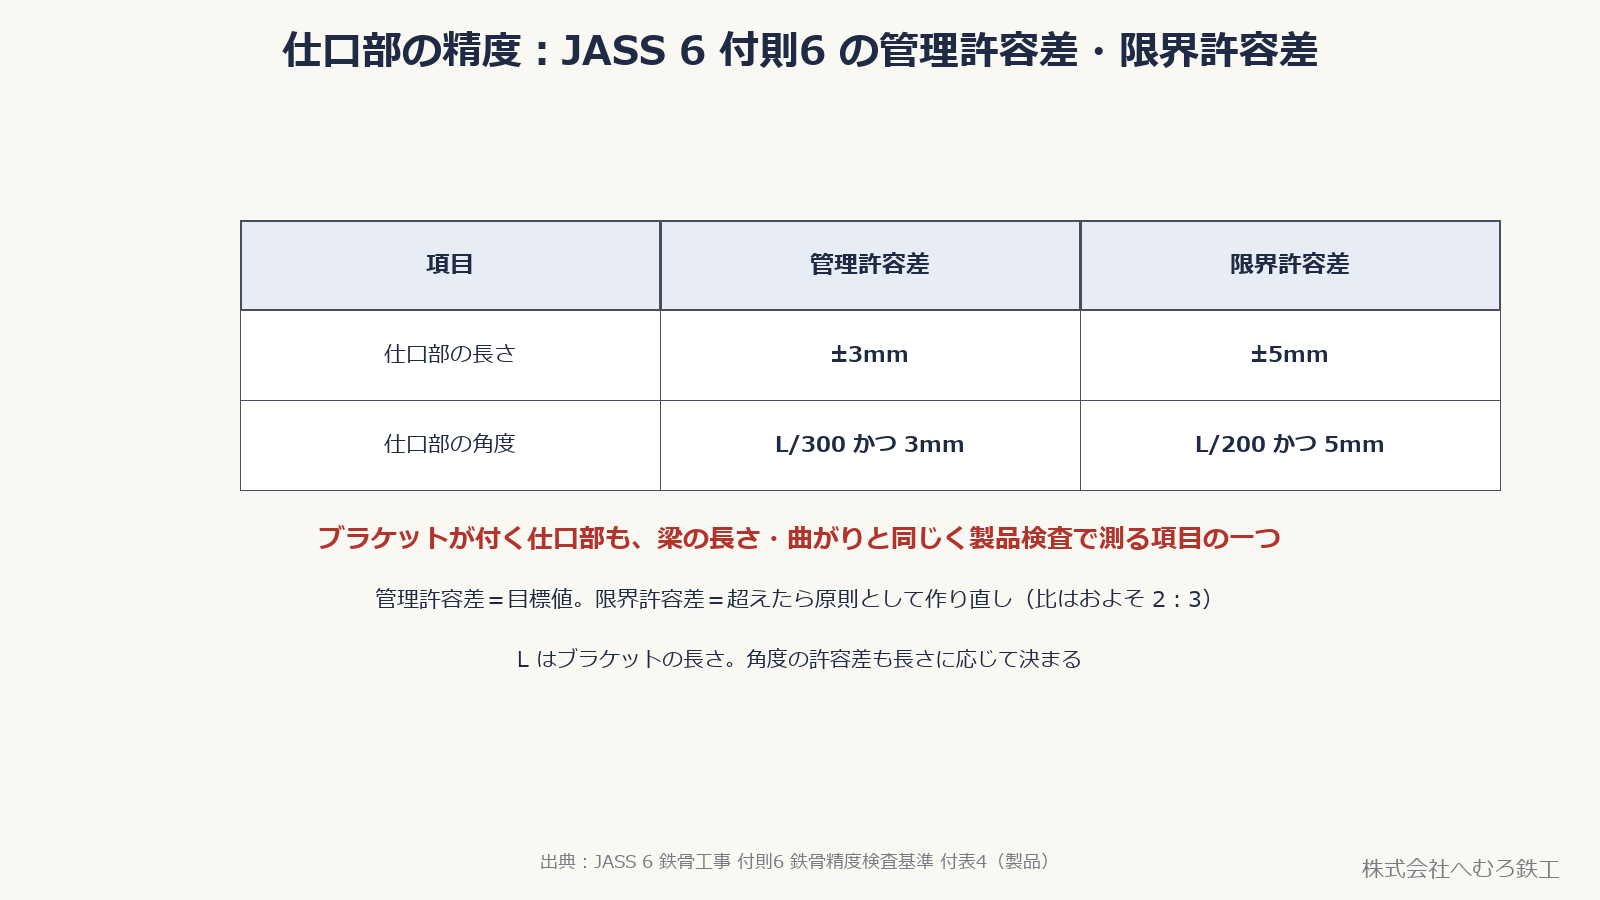
ブラケットが付く部分(仕口部)の精度も、梁の長さや曲がりと同じく、JASS 6(日本建築学会 建築工事標準仕様書 鉄骨工事)付則6 鉄骨精度検査基準で管理許容差・限界許容差が決まっています。
- 仕口部の長さ:管理許容差 ±3mm/限界許容差 ±5mm
- 仕口部の角度:管理許容差 L/300 かつ 3mm/限界許容差 L/200 かつ 5mm(L はブラケットの長さ)
管理許容差は目標値、限界許容差は超えたら原則として作り直しとなる値で、両者の比はおよそ2:3です。
👉 梁全体の精度(長さ・曲がり・せいなど)は梁の製作手順に、鉄骨全体の精度の考え方は鉄骨の精度|柱の倒れ・梁の反りの許容差にまとめています。
■鉄骨工場での扱い
鉄骨工場では、ブラケットは柱の製作工程で柱本体に溶接し、柱の一部として出荷します。
- 柱の製作時に、工作図どおりの位置・角度でブラケットを仮付けし、本溶接する
- フランジと柱(通しダイアフラムなど)の完全溶込み溶接は、組立検査・外観検査・UT(超音波探傷検査)の対象になる
- 仕口部の寸法・角度は、柱の製品検査で梁の長さ・曲がりとあわせて測定する
👉 ブラケットの精度は、現場での梁本体の納まり(スプライスプレートでのボルト接合)に直結します。柱の製作段階できっちり作ることが、建方をスムーズに進める前提になります。
■関連する本記事
■参考にした基準・資料
この記事は、本記事「梁の製作手順」(日本建築学会 建築工事標準仕様書 JASS 6 鉄骨工事の考え方にもとづく)と同じ内容を短くまとめたものです。個別の物件は設計図書と監理者の指示が優先します。
この記事を書いた会社
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する