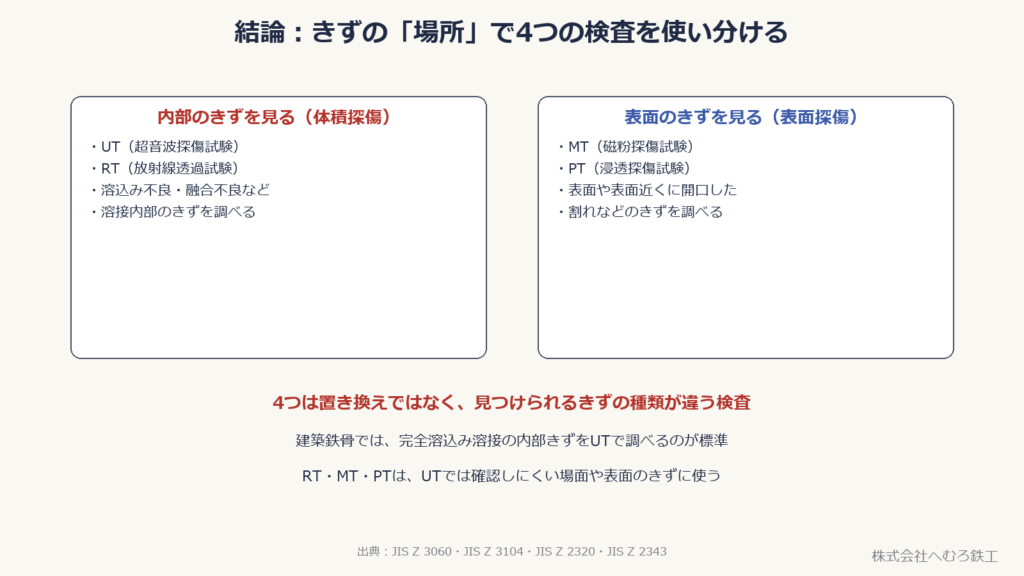
■結論:きずの「場所」で4つの検査を使い分ける
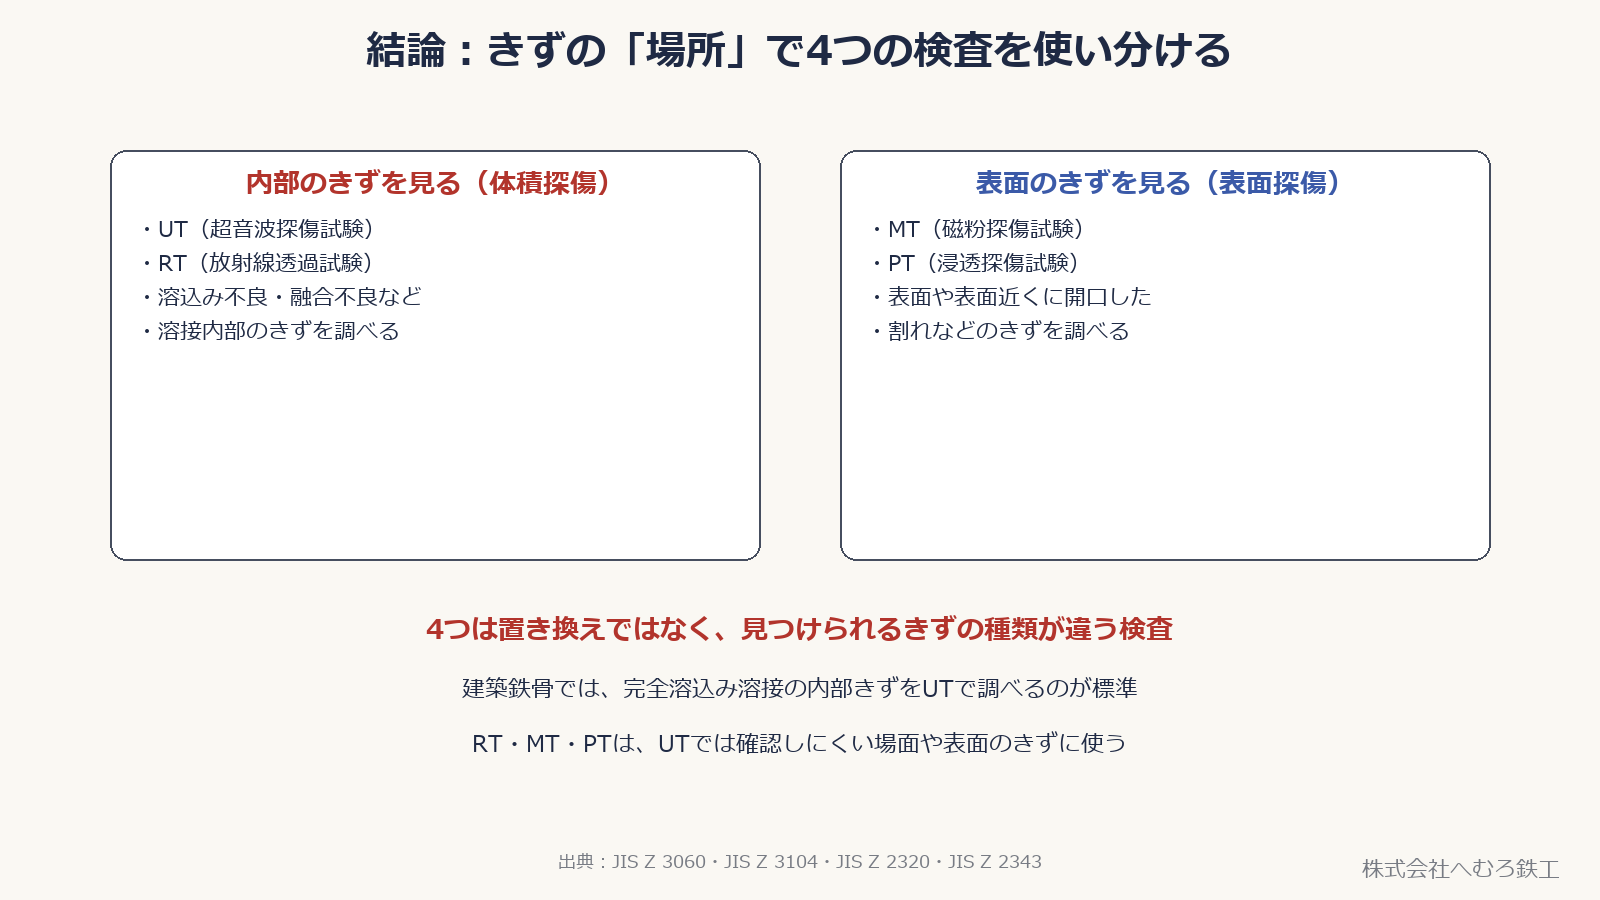
鉄骨の溶接部を検査する非破壊検査には、UT(超音波探傷試験)・RT(放射線透過試験)・MT(磁粉探傷試験)・PT(浸透探傷試験)の4つがあります。
4つはすべて「壊さずに」欠陥を見つける検査ですが、どこのきずを見るかで使い分けが決まります。
- 内部のきずを見る(体積探傷):UT・RT。溶接の中にある溶込み不良・融合不良・スラグ巻込み・ブローホールを調べる
- 表面のきずを見る(表面探傷):MT・PT。表面や表面近くに開口した割れなどのきずを調べる
👉 建築鉄骨の工場では、完全溶込み溶接の内部きずはUTで調べるのが標準です。RTも内部きずを調べる検査です。一方、MTは表面・表面近傍、PTは表面に開口したきずを対象に、工事仕様書や検査計画書に応じて使われます。
この記事では、4つの原理・適用範囲・鉄骨製作での使い分け・検査を行う資格を、規格にもとづいて整理します。
■非破壊検査の位置づけ:外観検査との違いと「内部」「表面」の分け方
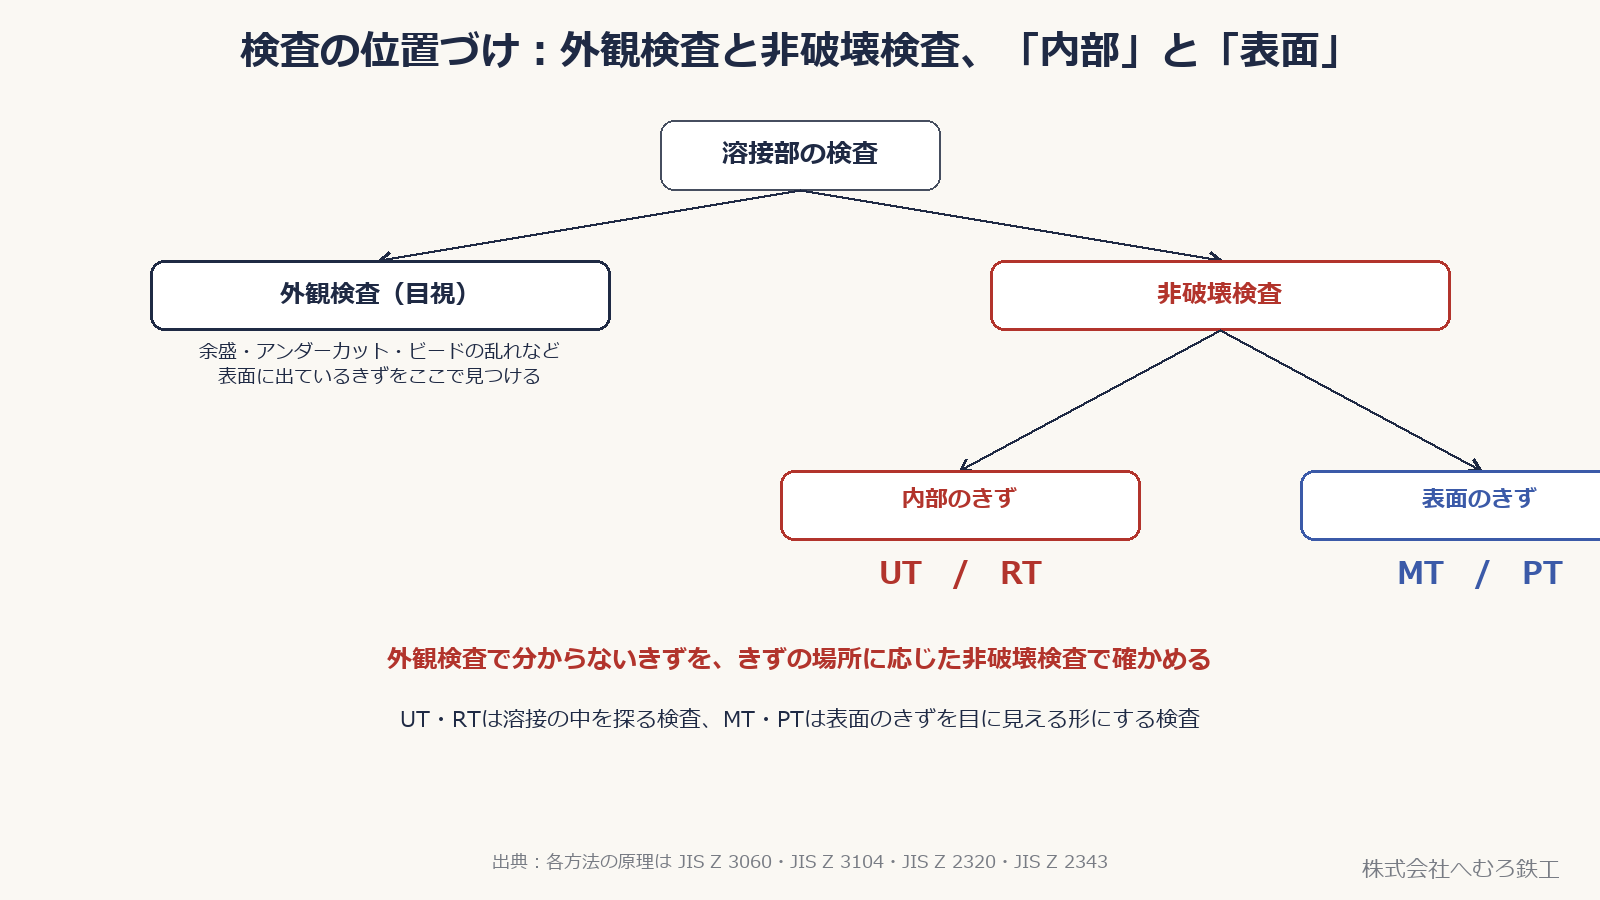
検査の最初は目で見る外観検査です。余盛の高さやアンダーカット、ビードの乱れなど、表面に出ているきずはここで見つかります。
外観検査だけでは分からないきずを見つけるのが非破壊検査です。欠陥がある場所によって、使う方法が変わります。
- 溶接の内部(表面からは見えない)にあるきず → 体積を探る検査:UT・RT
- 溶接の表面、または表面近くに開口・存在するきず → 表面を探る検査:MT・PT
👉 UTとRTは、どちらも溶接金属の内部を調べる点で似ています。一方MTとPTは、表面にあるきずそのものを目に見える形に変える検査です。
外観検査の内容は外観検査で見るものにまとめています。
■UT(超音波探傷試験):内部のきずを音の反射で調べる
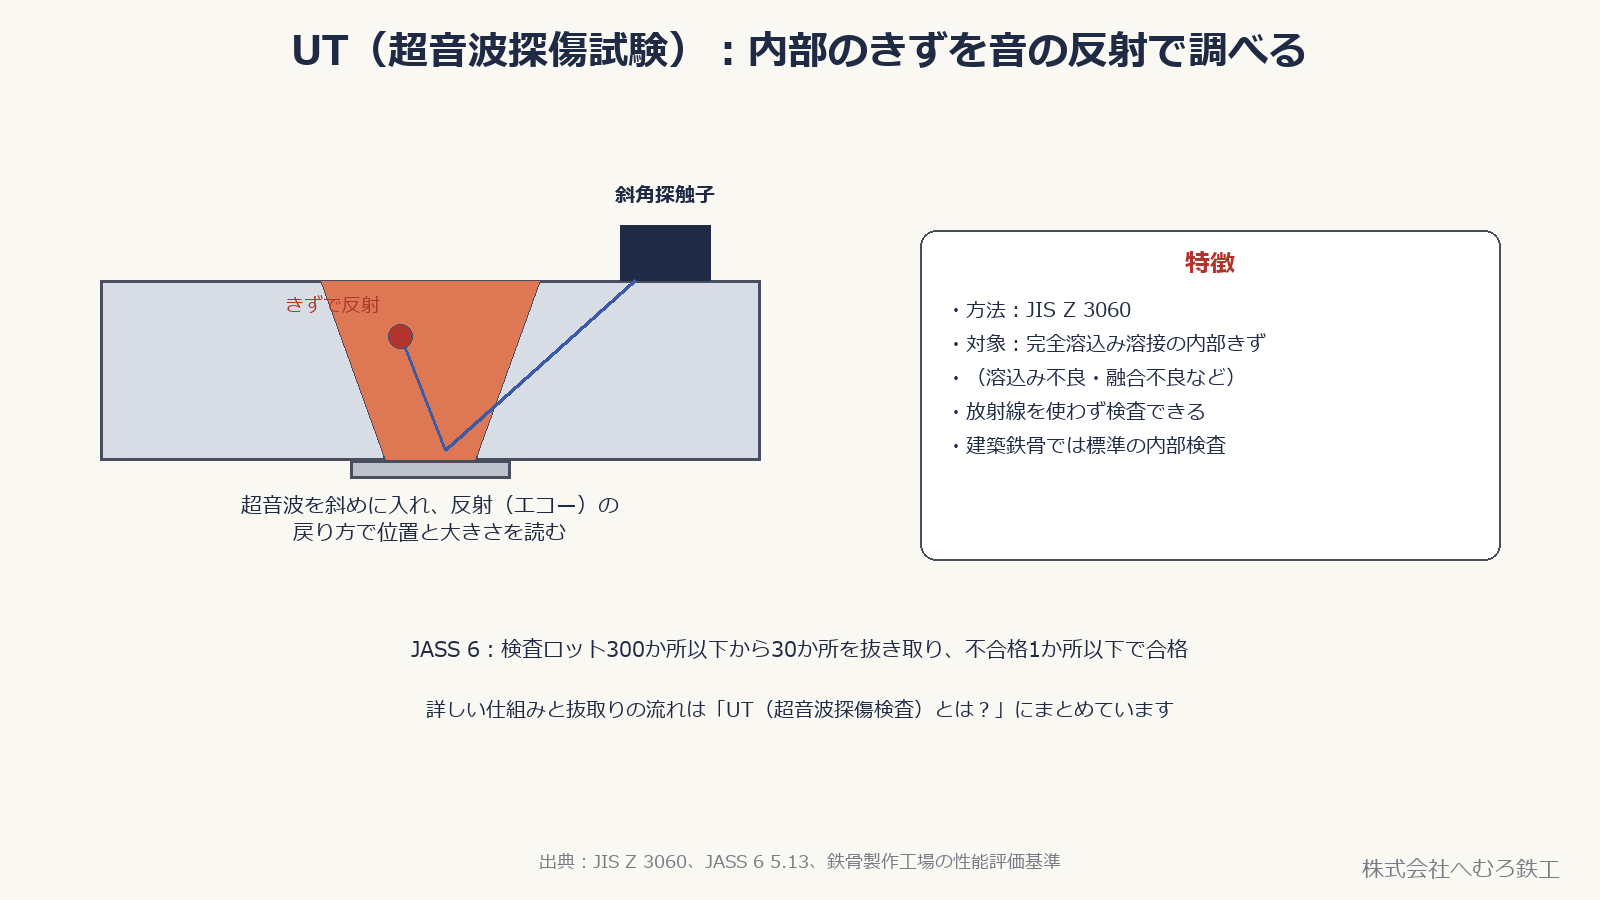
UTは、鋼材の表面から超音波を入れ、内部のきずに当たって戻る反射(エコー)を読み取り、欠陥の位置と大きさを判定する検査です。方法はJIS Z 3060「鋼溶接部の超音波探傷試験方法」に定められています。
建築鉄骨では、斜角探触子を使って完全溶込み溶接の内部(溶込み不良・融合不良・スラグ巻込み・ブローホール)を調べるのが標準で、JASS 6に抜取検査の方法(検査ロット300か所以下から30か所)が定められています。
👉 詳しい仕組みと抜取りの流れはUT(超音波探傷検査)とは?にまとめています。
フィルムや放射線を使わず、現場・工場どちらでも短時間で検査できることが、鉄骨でUTが標準になっている理由の一つです。
■RT(放射線透過試験):内部のきずをフィルムに写す
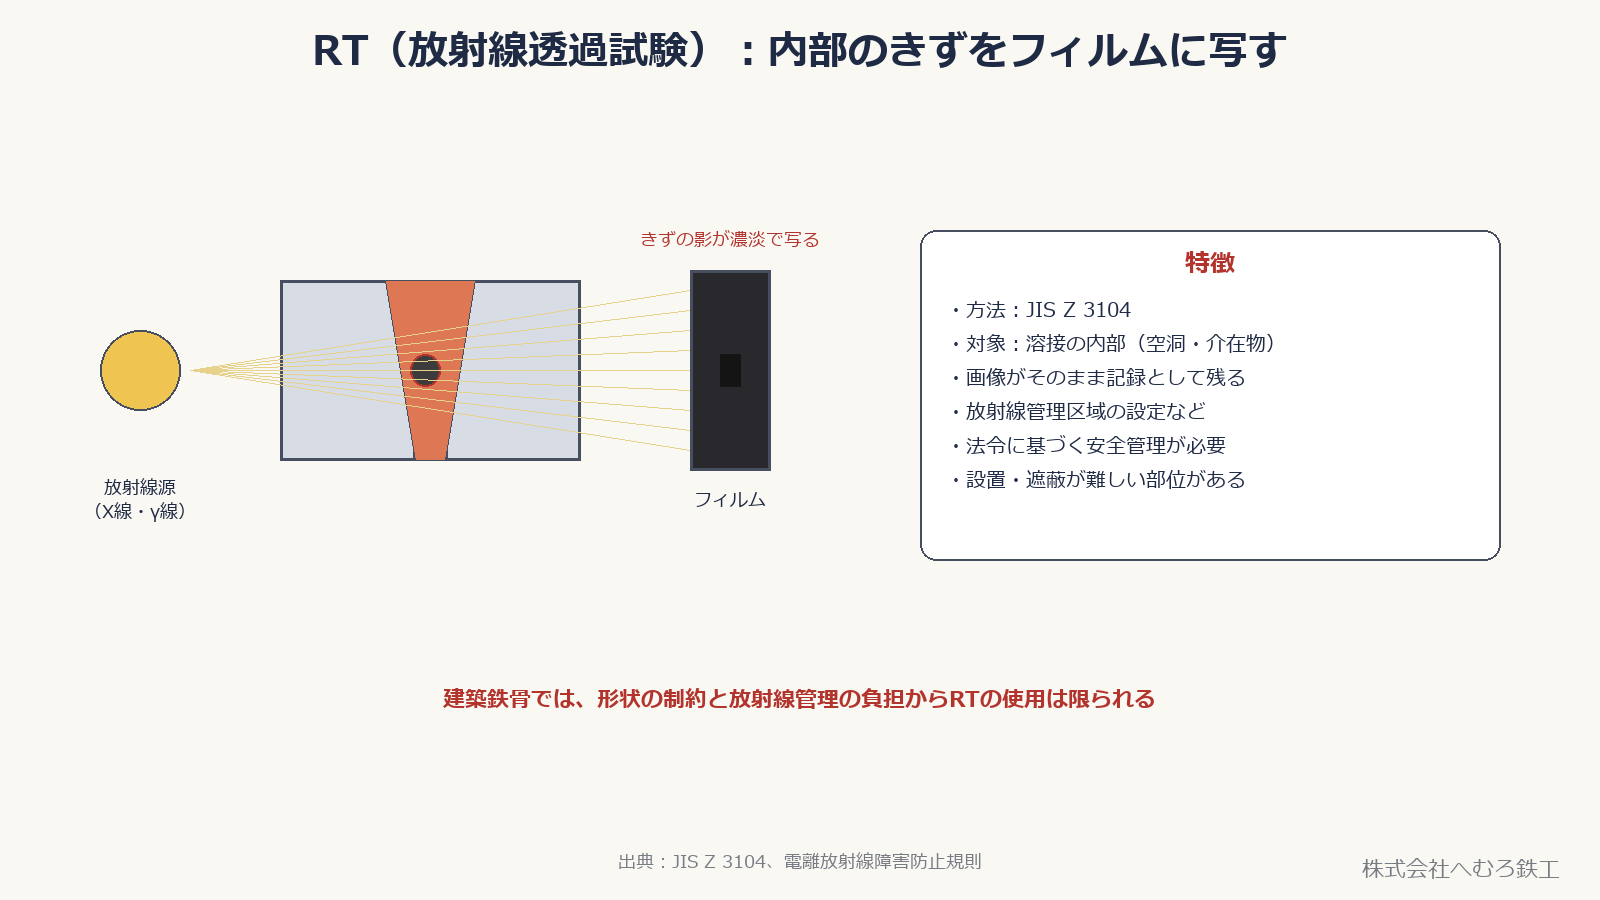
RTは、溶接部にX線やγ線を照射し、反対側に置いたフィルム(または検出器)に透過した放射線の強さを記録する検査です。方法はJIS Z 3104「鋼溶接継手の放射線透過試験方法」に定められています。
ブローホールやスラグ巻込みのような空洞・介在物は放射線を通しやすいため、フィルム上に濃淡の影として写ります。画像がそのまま記録として残ることが特徴です。
- 放射線を扱うため、管理区域の設定や作業者の立入り制限など、法令(電離放射線障害防止規則)に基づく安全管理が必要
- フィルムをきずの反対側まで設置する必要があるため、角形鋼管の内部や部材が交差する仕口など、設置・遮蔽が難しい部位がある
👉 建築鉄骨では、形状の制約と放射線管理の負担から、RTはUTに比べて使用が限られます。単純な突合せ継手の確認など、必要な場面で選ばれる検査です。
■MT(磁粉探傷試験):表面・表面近くの割れを磁粉で見る
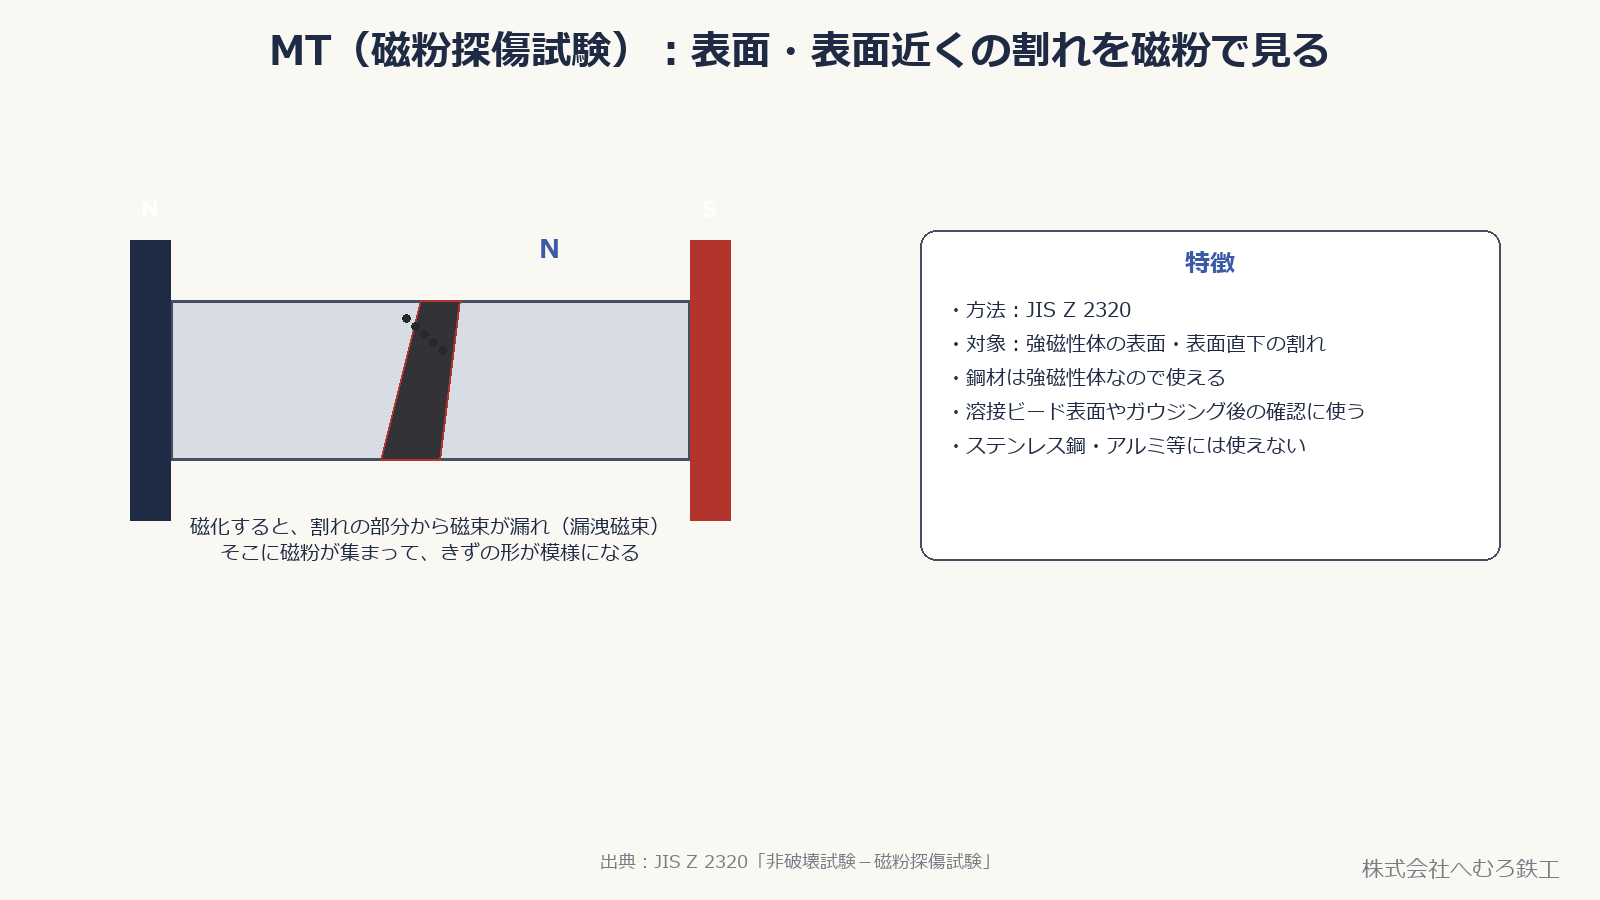
MTは、検査する部分を磁化し、割れなどのきずがある場所から漏れ出す磁束(漏洩磁束)に磁粉を吸着させて、きずの形をそのまま模様として見る検査です。方法はJIS Z 2320「非破壊試験-磁粉探傷試験」に定められています。
対象は強磁性体(磁化できる材料)に限られます。鉄骨で使う鋼材は強磁性体なので、MTは表面や表面直下の割れを調べる検査として使えます。
👉 溶接ビード表面の微細な割れや、ガウジング(欠陥除去)で削った後の確認など、表面のきずを確実に見たい場面で使われます。
■PT(浸透探傷試験):表面に開口したきずを液体で見る
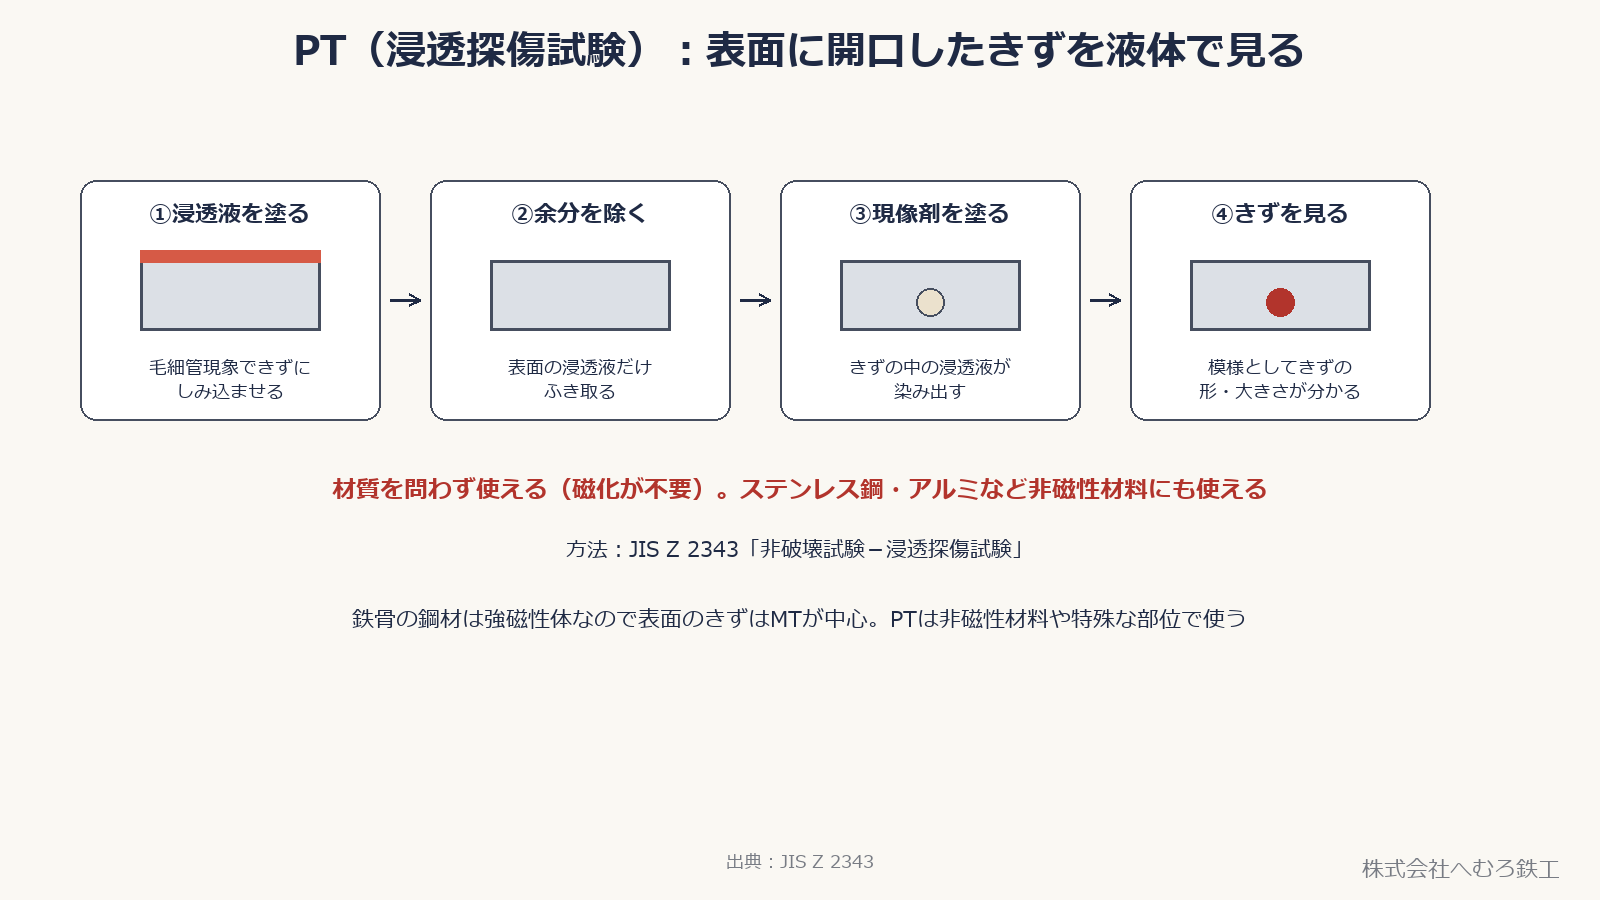
PTは、試験面に浸透液を塗って毛細管現象で表面に開口したきずの中にしみ込ませ、余分な浸透液を取り除いてから現像剤を塗り、きずに残った浸透液を染み出させて模様として見る検査です。方法はJIS Z 2343「非破壊試験-浸透探傷試験」に定められています。
磁化を使わないため、多孔質材料などを除き、非磁性材料にも使えるのが特徴です。アルミニウムなどにも適用できますが、表面に開口したきずが対象です。
👉 建築鉄骨で使う鋼材の多くは強磁性体なので表面のきずはMTで調べることが多く、PTは非磁性材料や、磁化が難しい形状・部位で使われます。
■4つの使い分け:鉄骨製作でどれが標準か
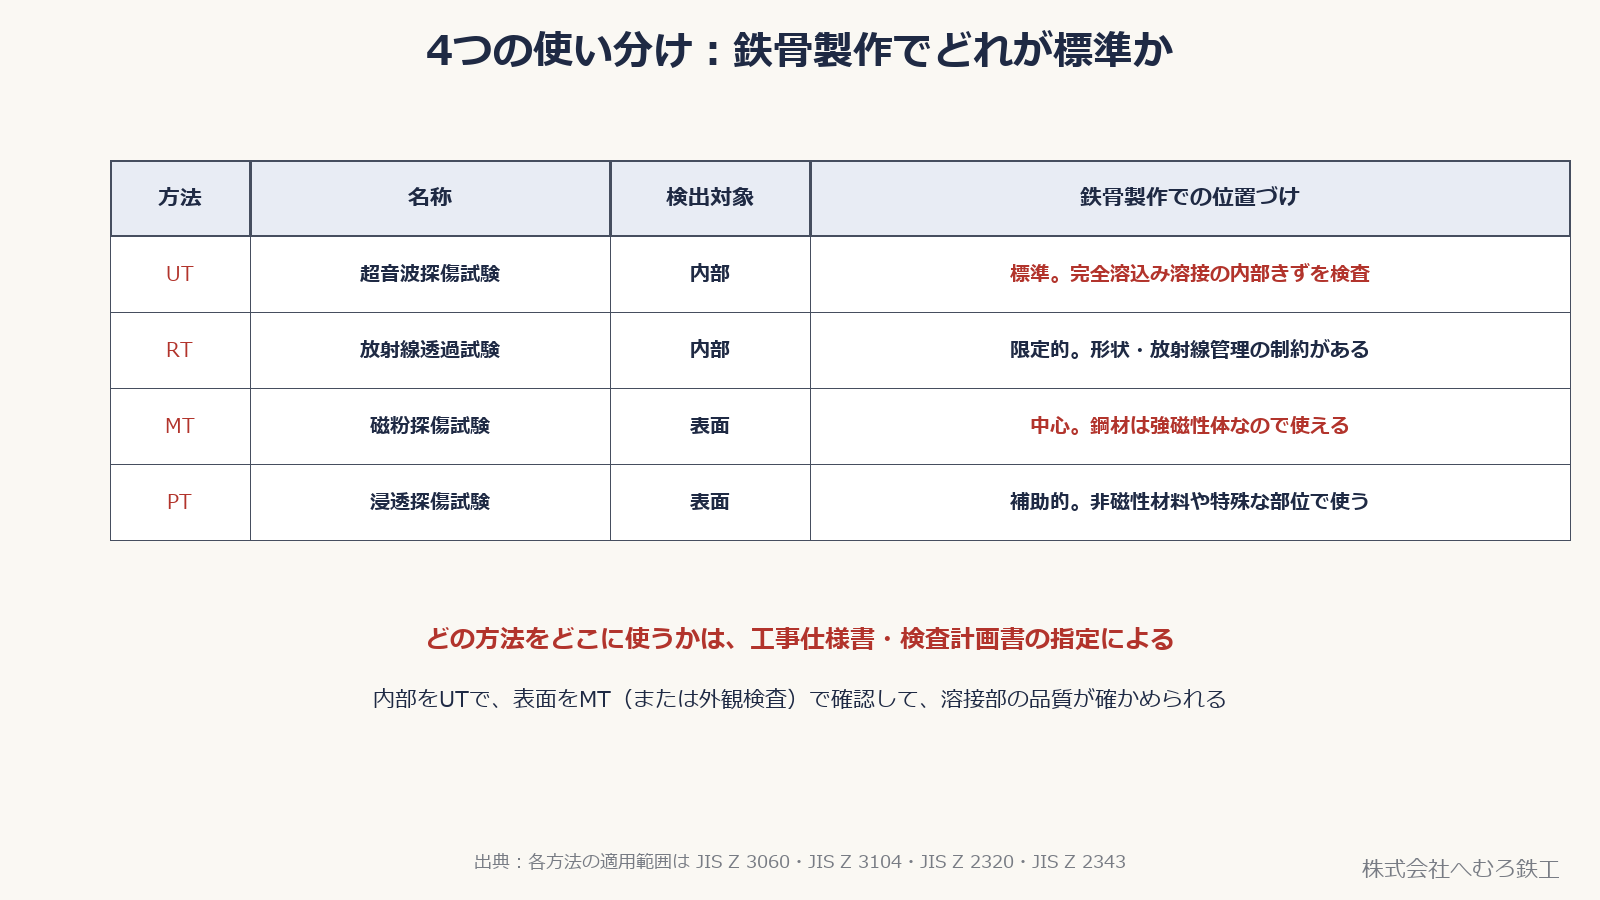
- 内部のきず(体積探傷):UT・RT。建築鉄骨ではUTが標準。RTは形状・安全管理の制約から使用が限られる
- 表面のきず(表面探傷):MT・PT。鋼材は強磁性体なのでMTが中心。非磁性材料や特殊な部位ではPTを使う
- いずれも、どの方法をどこに使うかは工事仕様書・検査計画書の指定による
👉 4つは置き換えではなく、見つけられるきずの種類が違う検査です。内部をUTで、表面をMT(または外観検査)で確認して、初めて溶接部の品質が確かめられます。
■誰が行うか:資格と記録
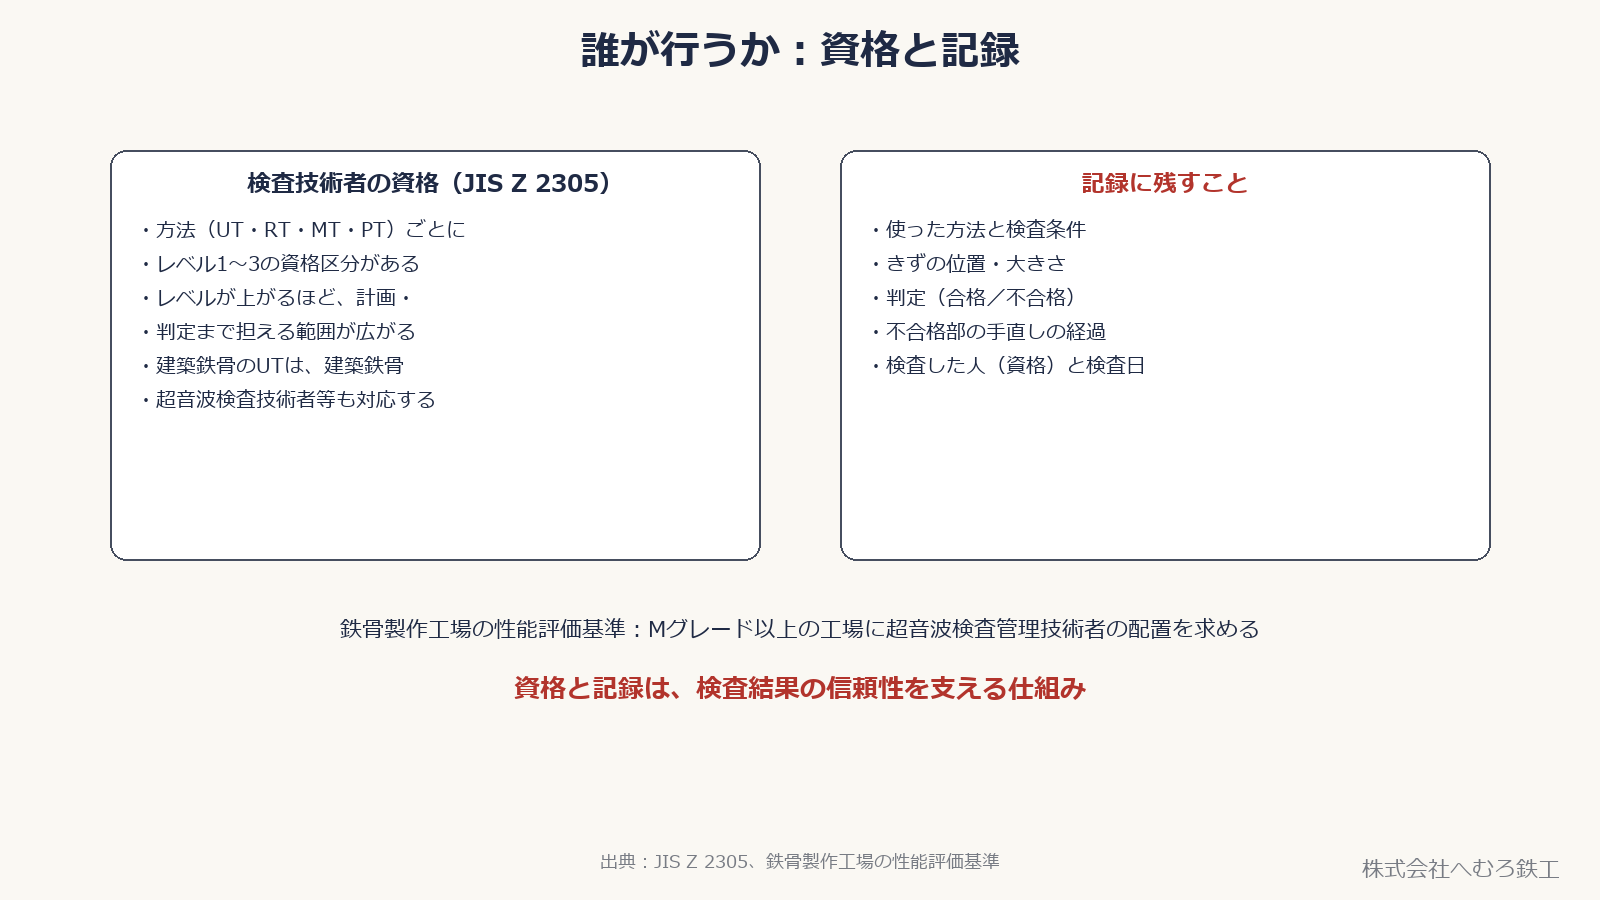
非破壊試験を行う技術者の資格・認証の仕組みは、JIS Z 2305「非破壊試験技術者の資格及び認証」に定められています。UT・RT・MT・PTそれぞれの方法について、レベル1〜3の資格区分があります。
建築鉄骨のUTについては、鉄骨製作工場の性能評価基準で、Mグレード以上の工場に建築鉄骨超音波検査技術者(またはUTレベル2相当)の配置が求められています。
👉 検査の記録には、使った方法・条件、きずの位置・大きさ、判定、手直しの経過を残します。資格と記録のどちらも、検査結果の信頼性を支える仕組みです。
建築鉄骨の検査にかかわる資格は建築鉄骨の検査技術者資格|製品検査技術者・超音波検査技術者にまとめています。
■まとめ
- 非破壊検査は「どこのきずを見るか」で使い分ける:内部=UT・RT、表面=MT・PT
- UTは超音波の反射で内部きずを調べる。JIS Z 3060。建築鉄骨の標準検査
- RTは放射線をフィルムに写して内部きずを調べる。JIS Z 3104。放射線管理と形状の制約で鉄骨では使用が限られる
- MTは磁化と磁粉で表面・表面近くの割れを調べる。JIS Z 2320。強磁性体の鋼材に使える
- PTは浸透液と現像剤で表面に開口したきずを調べる。JIS Z 2343。多孔質材料などを除き、非磁性材料にも使える
- 建築鉄骨では、内部はUT、表面はMTが中心。RT・PTは制約や材質に応じて補助的に使う
- 検査技術者の資格はJIS Z 2305。鉄骨のUTはMグレード以上で専任の技術者配置が求められる
■参考にした基準・資料
この記事の方法・用語は、次の規格・資料にもとづいています。物件ごとの検査方法・範囲・判定基準は、設計図書・工事仕様書・検査計画書が優先します。
- JIS Z 3060「鋼溶接部の超音波探傷試験方法」:斜角探触子による超音波探傷の方法
- JIS Z 3104「鋼溶接継手の放射線透過試験方法」:放射線透過試験の方法
- JIS Z 2320「非破壊試験-磁粉探傷試験」:磁粉探傷試験の一般通則
- JIS Z 2343「非破壊試験-浸透探傷試験」:浸透探傷試験の一般通則
- JIS Z 2305「非破壊試験技術者の資格及び認証」:方法ごとのレベル1〜3の資格区分
- 日本建築学会『建築工事標準仕様書・同解説 JASS 6 鉄骨工事』5.13「抜取方法」:UTの抜取検査(検査ロット300か所以下から30か所)
- 鉄骨製作工場の性能評価基準:Mグレード以上の工場における超音波検査管理技術者の配置
■おわりに
4つの非破壊検査は、どれも「壊さずに」欠陥を見つける検査ですが、見つけられるきずの種類と、使える条件(形状・材質・安全管理)が違います。工事仕様書や検査計画書で指定された方法と範囲を守ることが、検査の信頼性につながります。個別の物件は設計図書と監理者の指示が優先します。
株式会社へむろ鉄工は、建築鉄骨の製作(Mグレード認定工場)を行っています。鉄骨製作のご相談・お見積りはお問い合わせからどうぞ。
関連記事:
👉 UT(超音波探傷検査)とは?仕組み・抜取検査・合否判定
👉 外観検査で見るもの|余盛・アンダーカット・ビード・スパッタ
👉 建築鉄骨の検査技術者資格|製品検査技術者・超音波検査技術者
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する