■結論
建築鉄骨は、
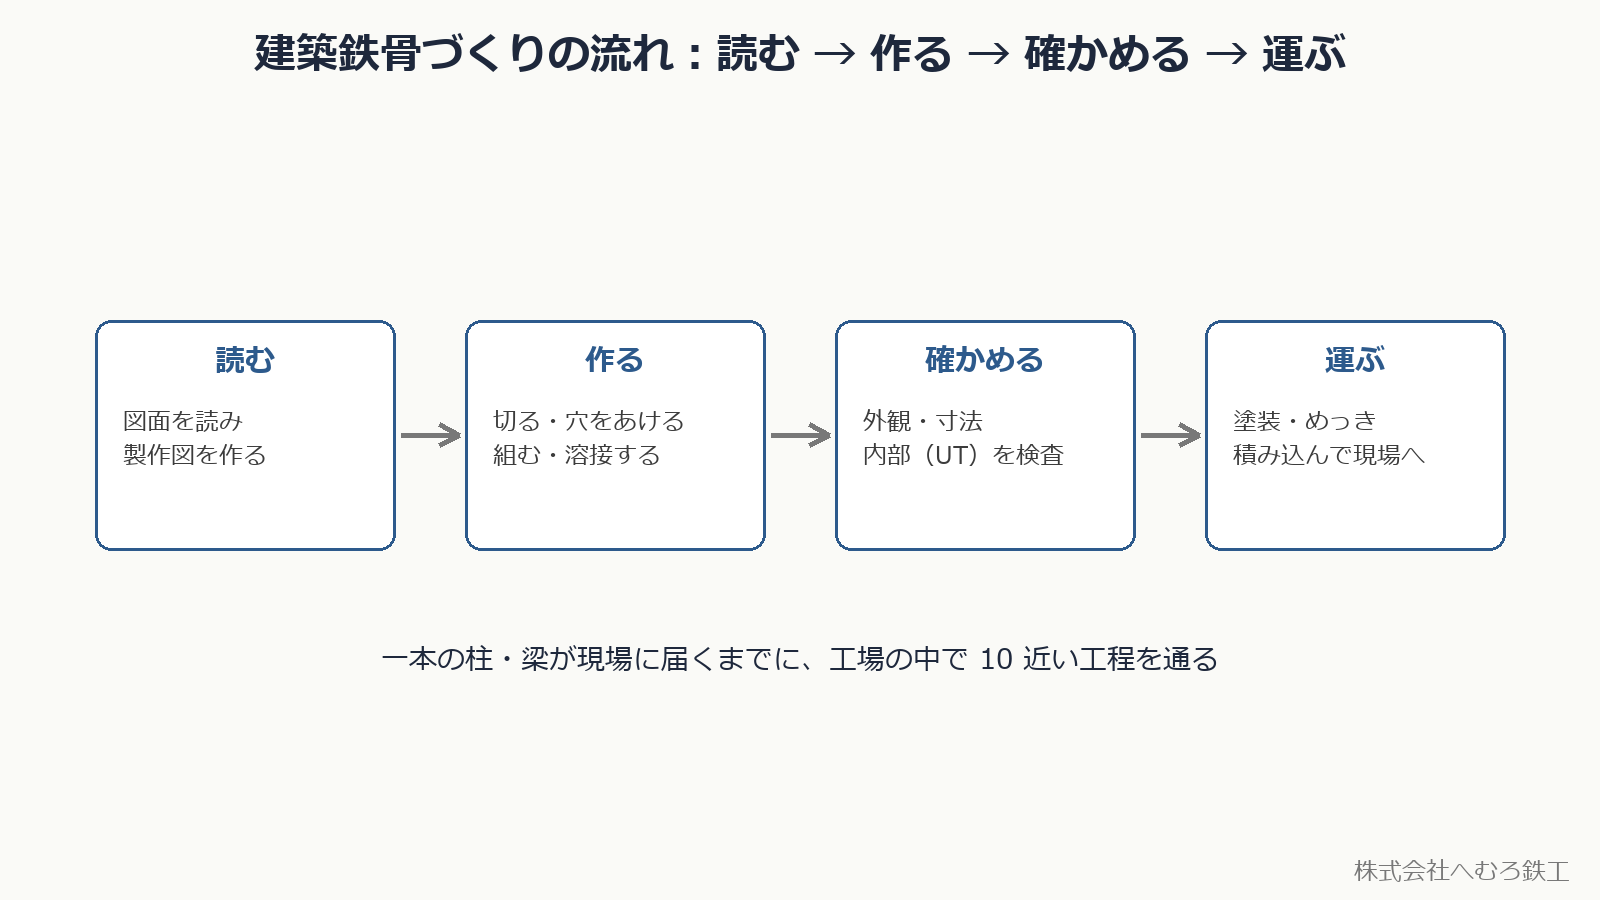
「図面を読み、鋼材を切り、穴をあけ、組み立て、溶接し、検査して、塗って、現場へ運ぶ」という流れで作られます。
一本の柱・一本の梁が現場に届くまでに、
工場の中では10 近い工程を通っています。
この記事では、鉄骨ファブ(鉄骨製作工場)の中で実際に何が行われているかを、工程の順番どおりに解説します。
■鉄骨ファブとは?
鉄骨ファブとは、
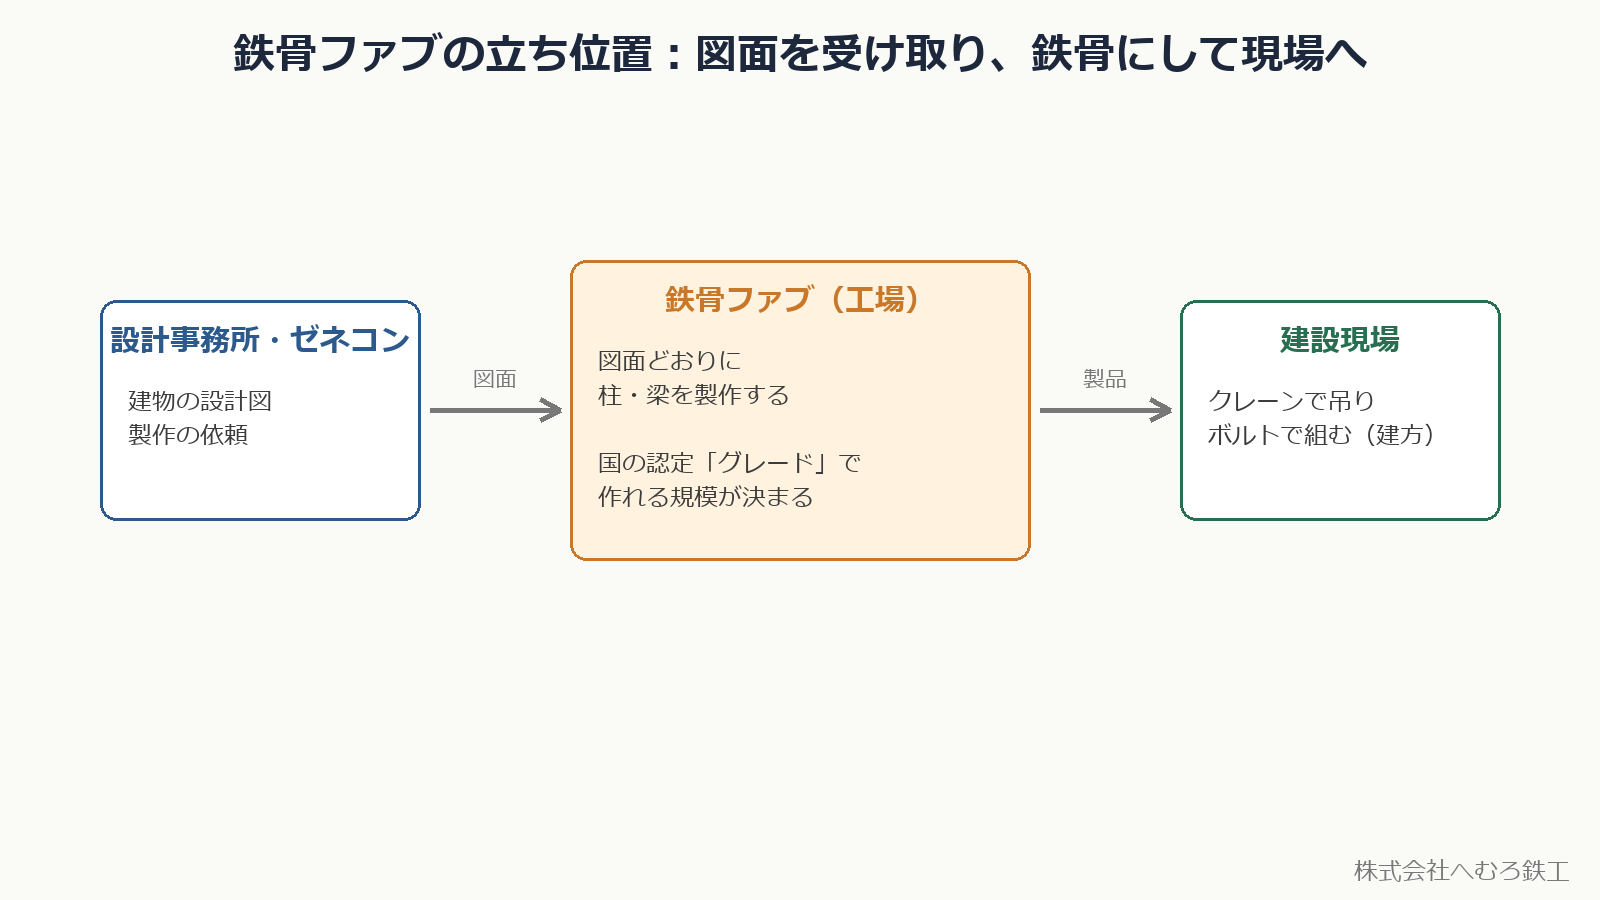
👉 建物の骨組みになる鉄骨(柱・梁など)を、図面どおりに製作する工場のことです。
ゼネコン(建設会社)や設計事務所から図面を受け取り、
鋼材を加工して製品にし、現場へ納めます。
工場には国土交通大臣認定の「グレード」があり、
作れる建物の規模・鋼材の厚さ・溶接の種類が決まっています。
(グレードについては別の記事で解説します)
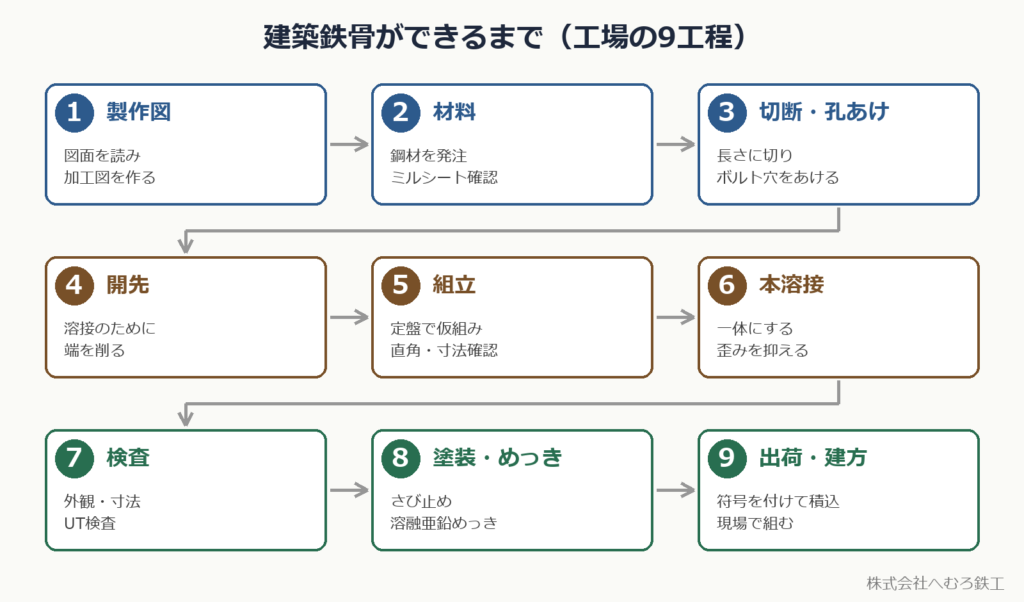
■工程①:図面の確認と製作図(施工図)
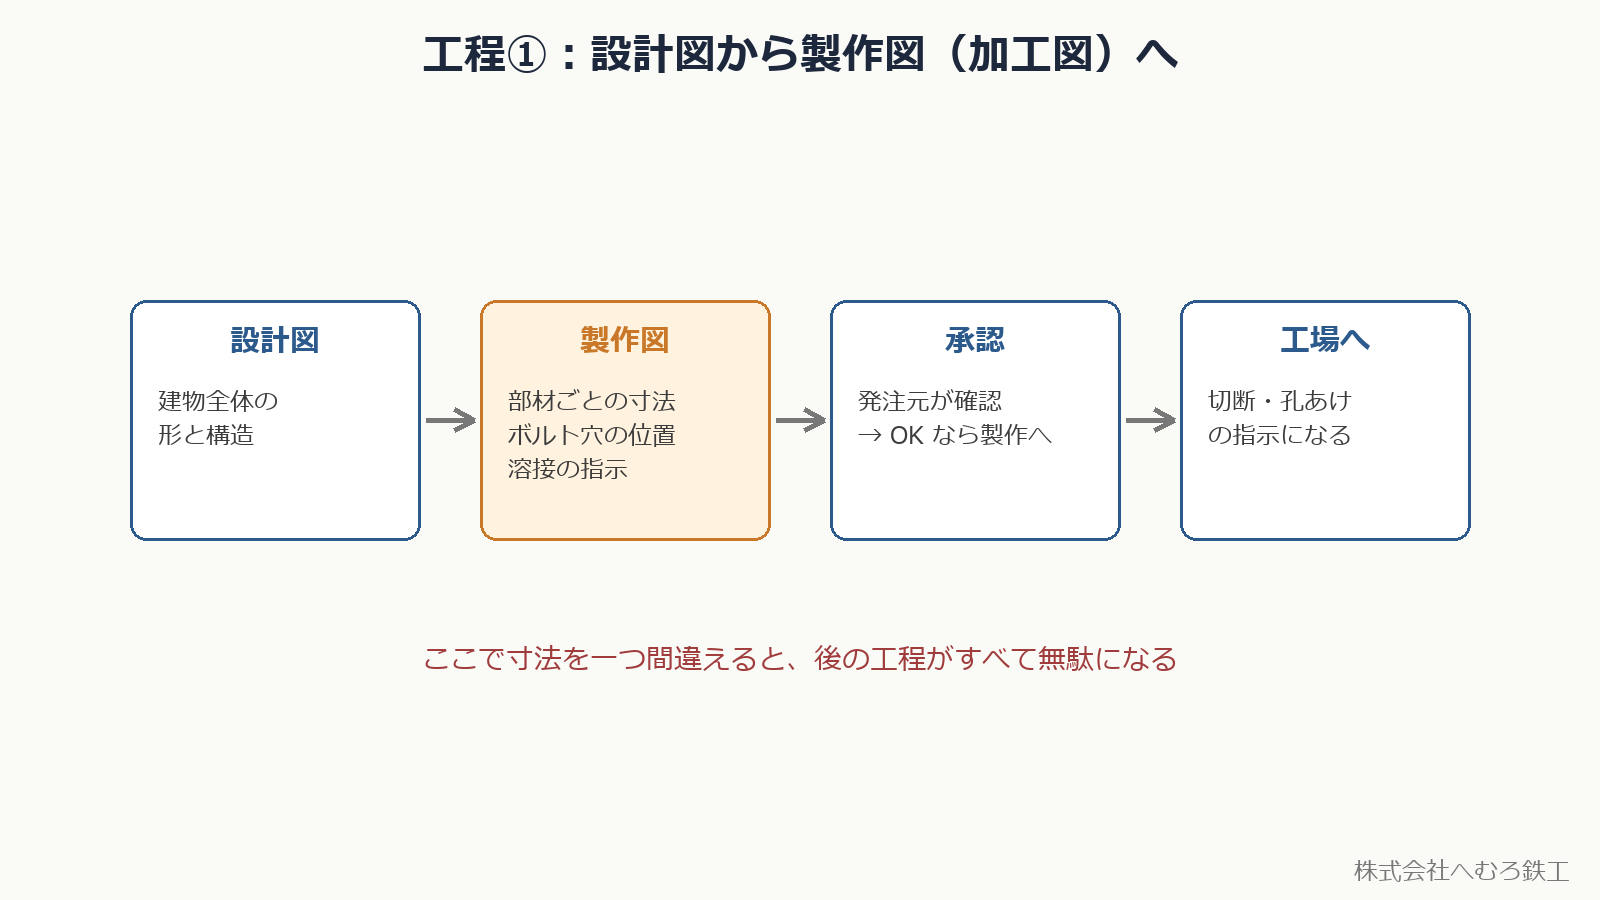
最初にやるのは「切る」ことではなく、「読む」ことです。
設計図をもとに、部材ごとの寸法・ボルトの穴位置・溶接の指示を書き込んだ
👉 製作図(加工図)を作り、発注元の承認を受けます。
ここで寸法を一つ間違えると、後の工程がすべて無駄になります。
鉄骨製作でいちばん神経を使う工程です。
■工程②:材料の手配と入荷
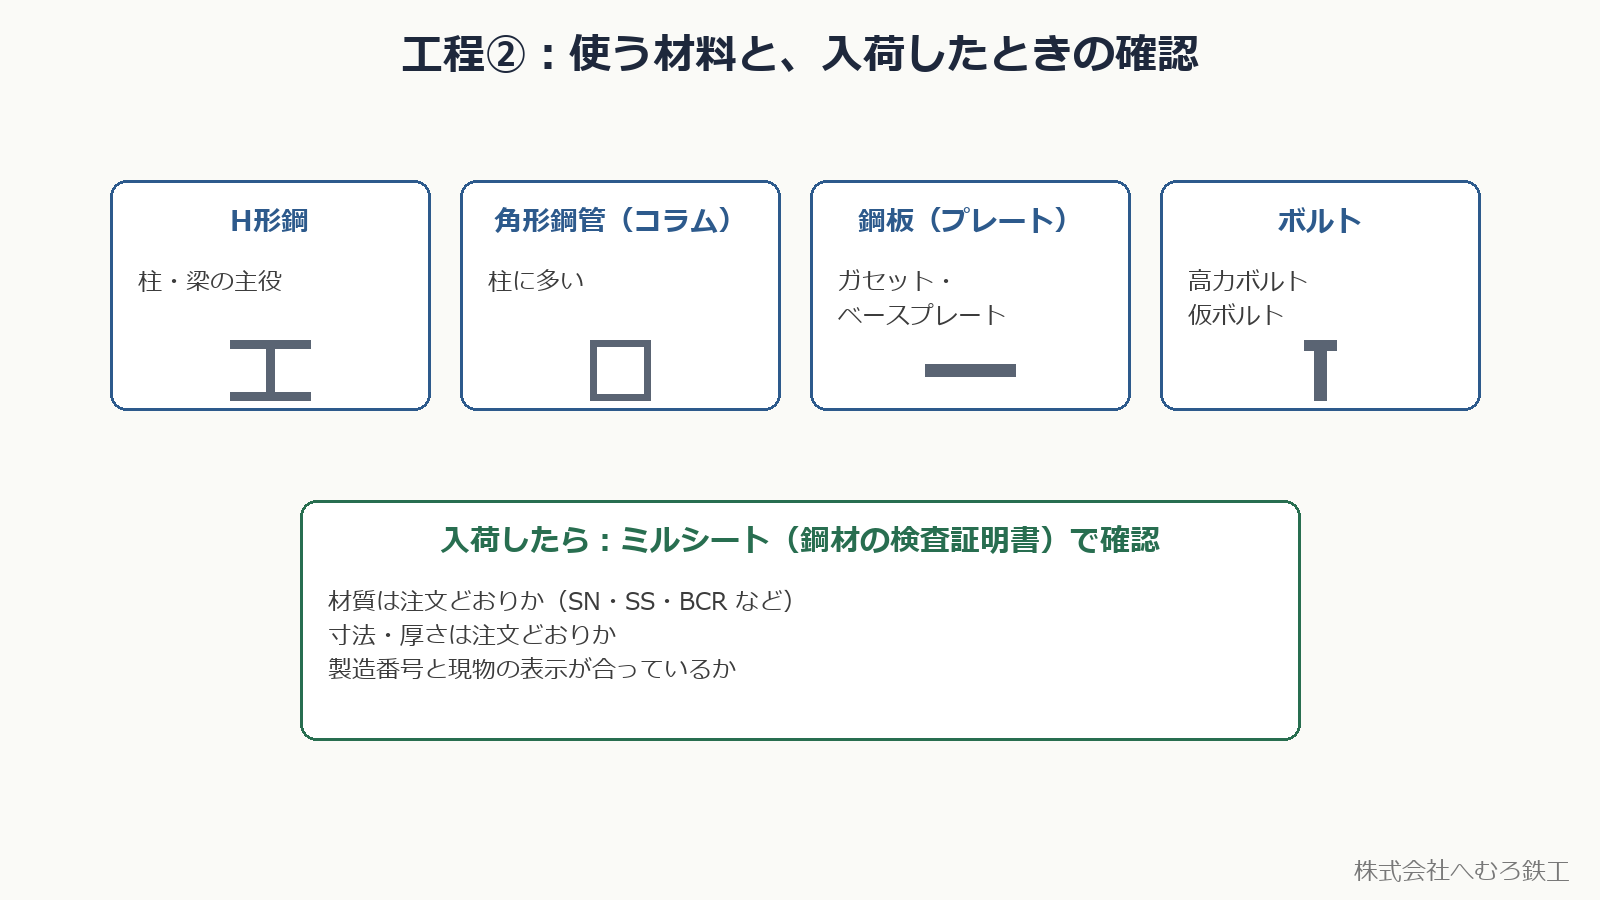
製作図が固まったら、必要な鋼材を発注します。
- H形鋼:柱・梁の主役
- 角形鋼管(コラム):柱に多い
- 鋼板(プレート):接合部のガセット・ベースプレートなど
- ボルト:高力ボルト・仮ボルト
入荷したら、ミルシート(鋼材の検査証明書)で
材質と寸法が注文どおりかを確認します。
■工程③:切断・孔あけ
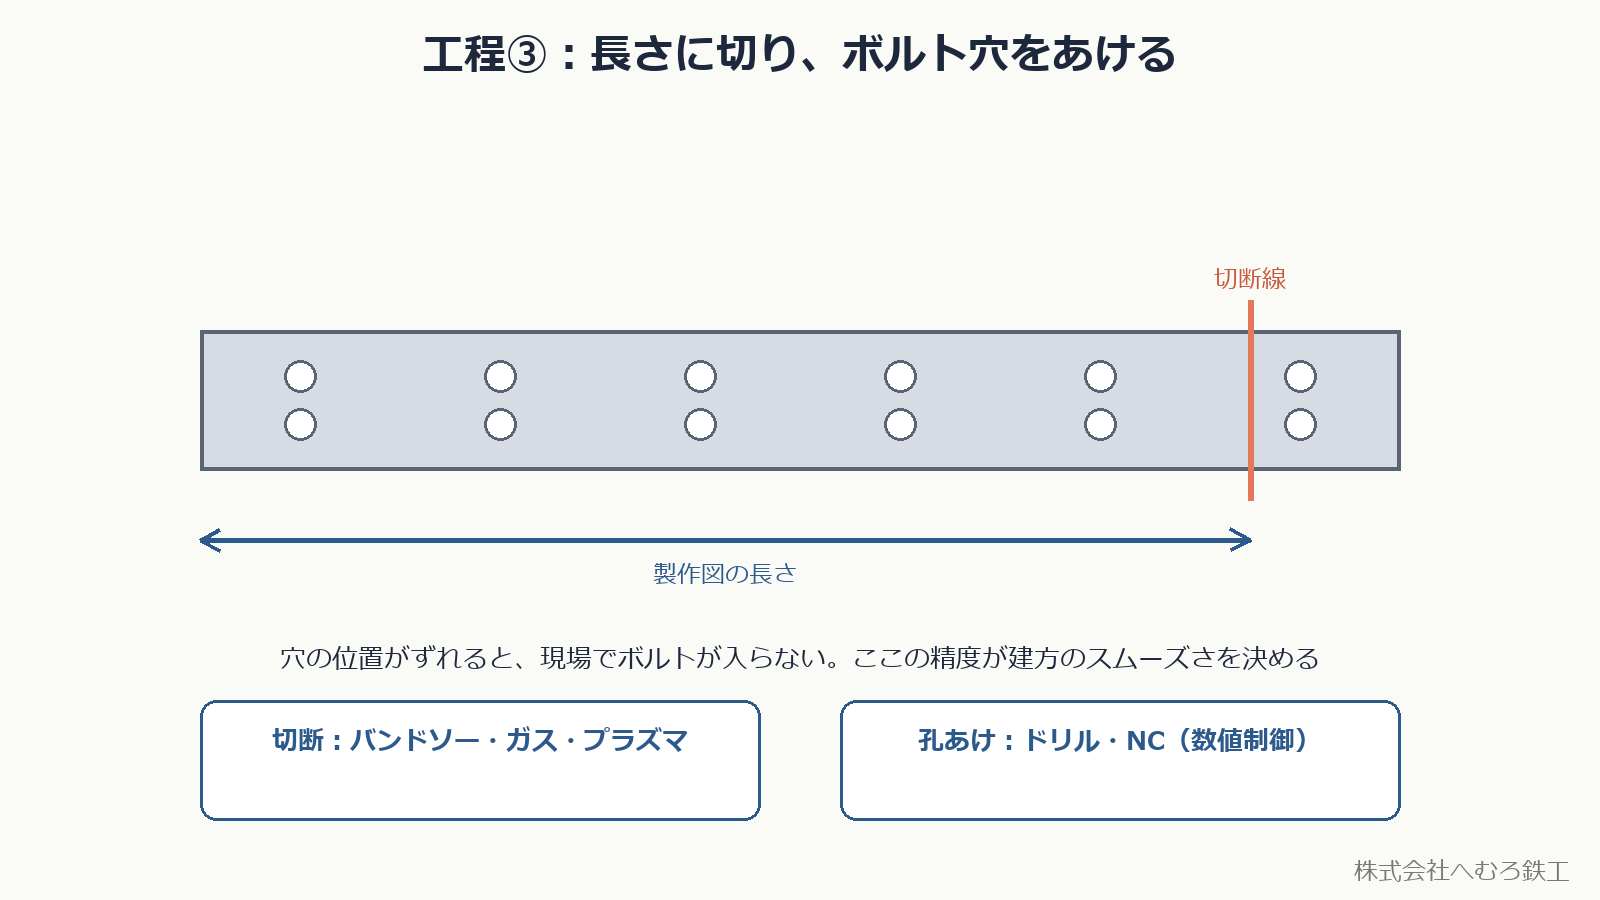
鋼材を製作図の長さに切り、ボルト用の穴をあけます。
切断はバンドソーやガス・プラズマ切断、
孔あけはドリルやNC(数値制御)の機械で行います。
👉 孔位置や部材寸法の誤差が重なると、現場でボルトが通らなくなることがあります。1mmのずれなら必ず入らない、とは限りません。指定された孔径・位置・縁端距離の許容差を確認し、建方で納まる精度を管理します。
■工程④:開先加工
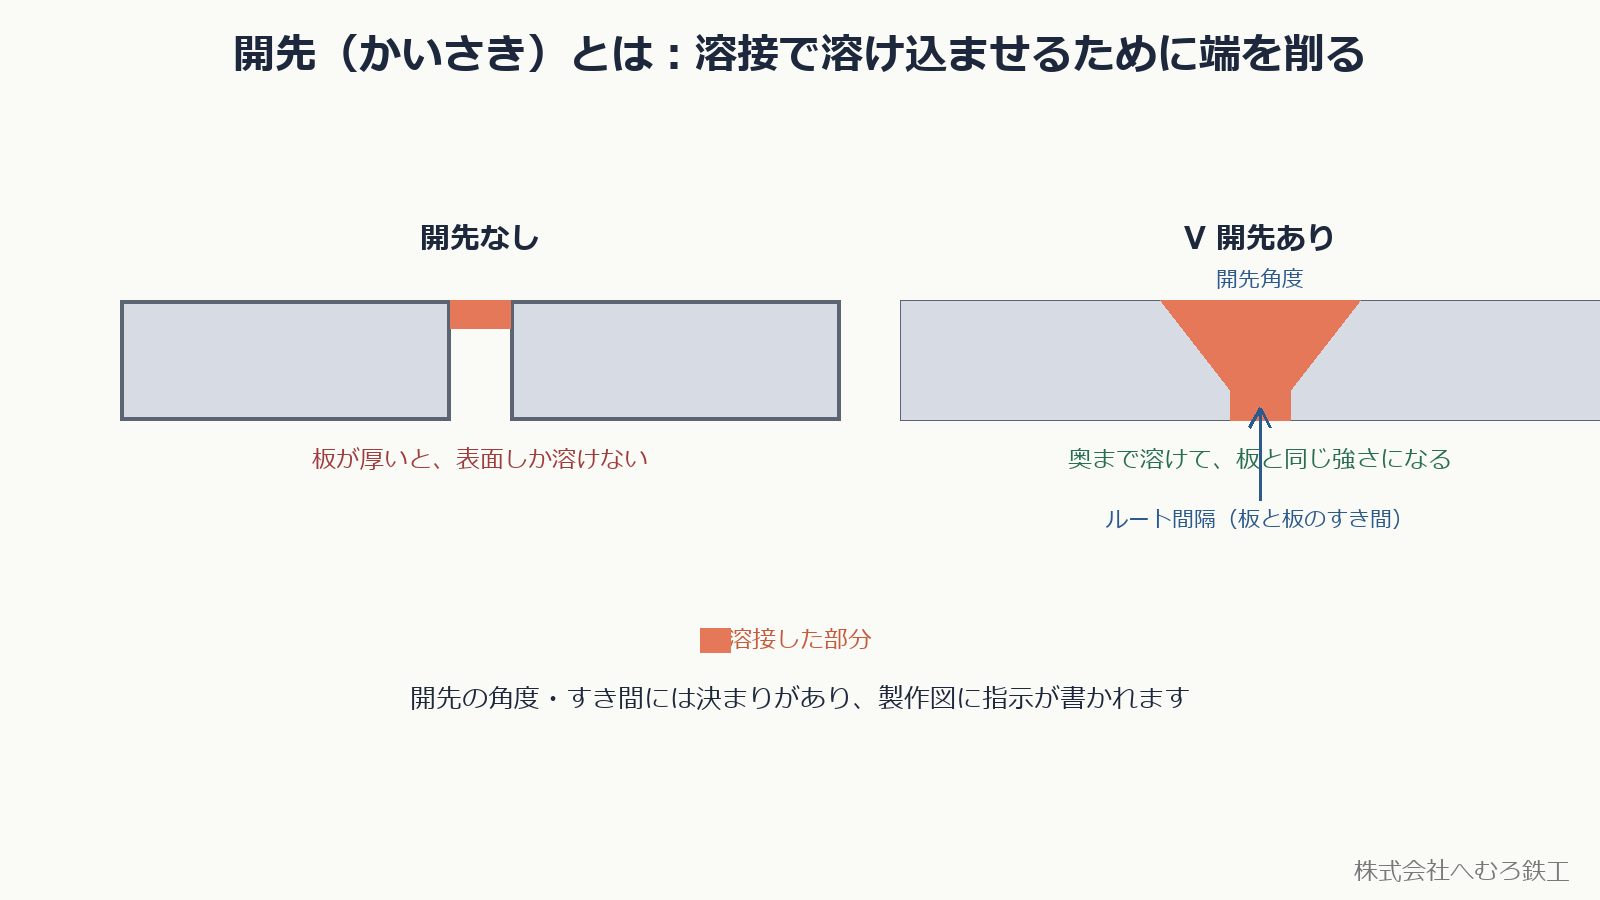
溶接でしっかり溶け込ませるために、
部材の端を斜めに削る加工を開先(かいさき)といいます。
完全溶込み溶接は、材厚や施工方法に合う開先・ルート間隔を選びます。一般的な建築鉄骨では開先加工を行いますが、薄板のI形開先などもあるため、「必ず斜めの開先加工が必要」とは限りません。接合詳細と施工要領に従います。
■工程⑤:組立(仮組み)
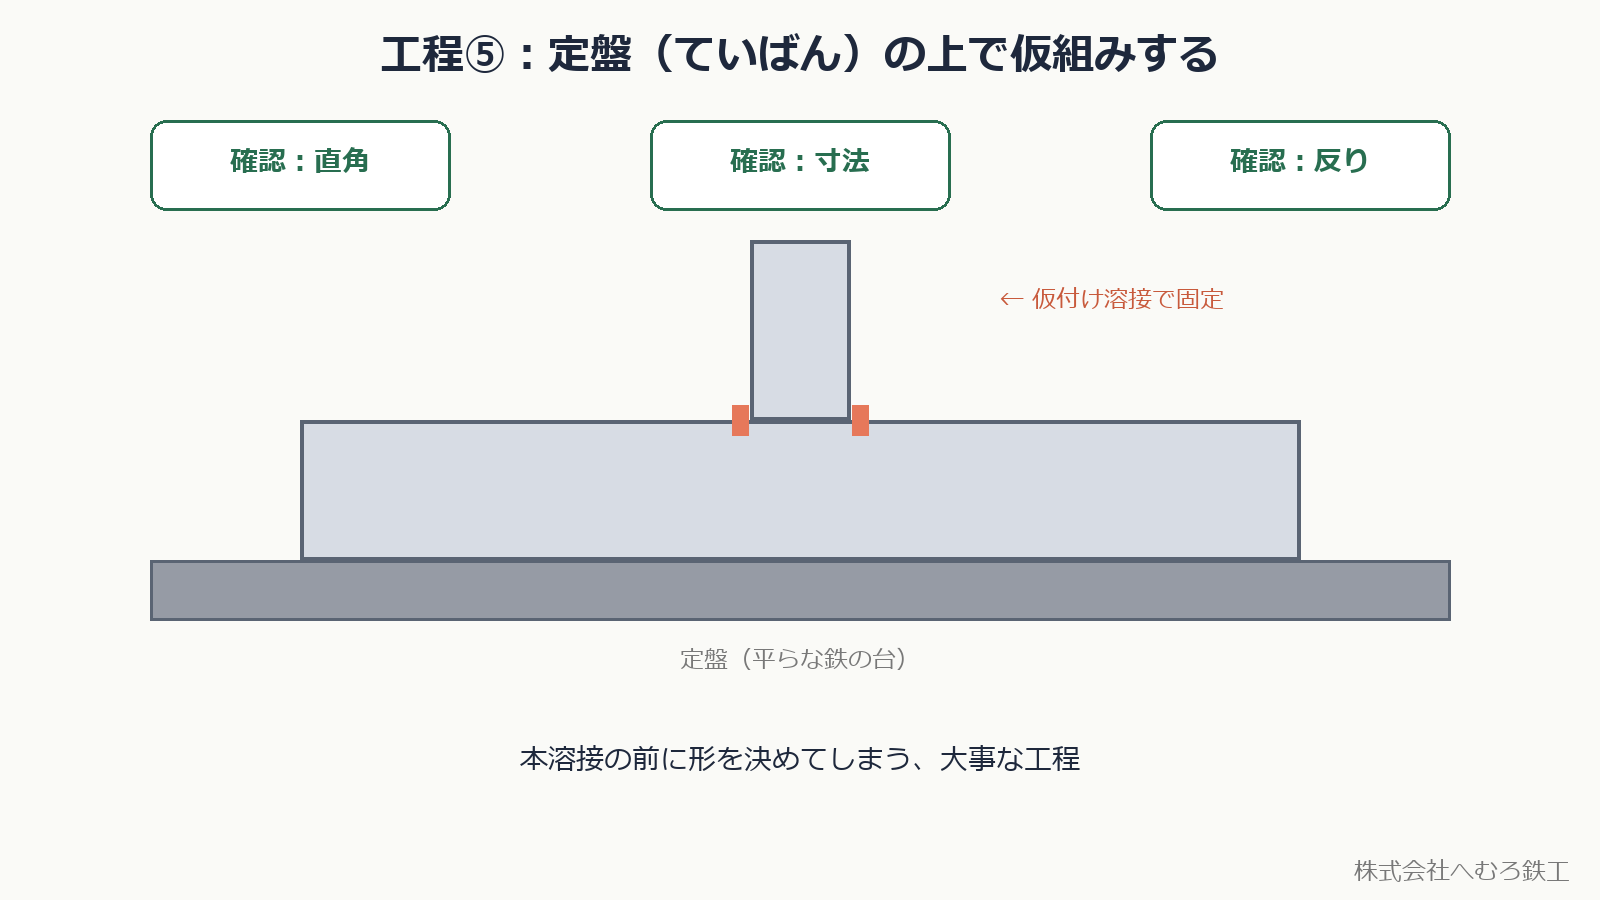
切った部材を、定盤(ていばん)と呼ばれる平らな台の上で
製作図どおりに並べ、仮付け溶接で固定します。
ここで直角・寸法・反りを確認します。
本溶接の前に形を決めてしまう、大事な工程です。
■工程⑥:本溶接
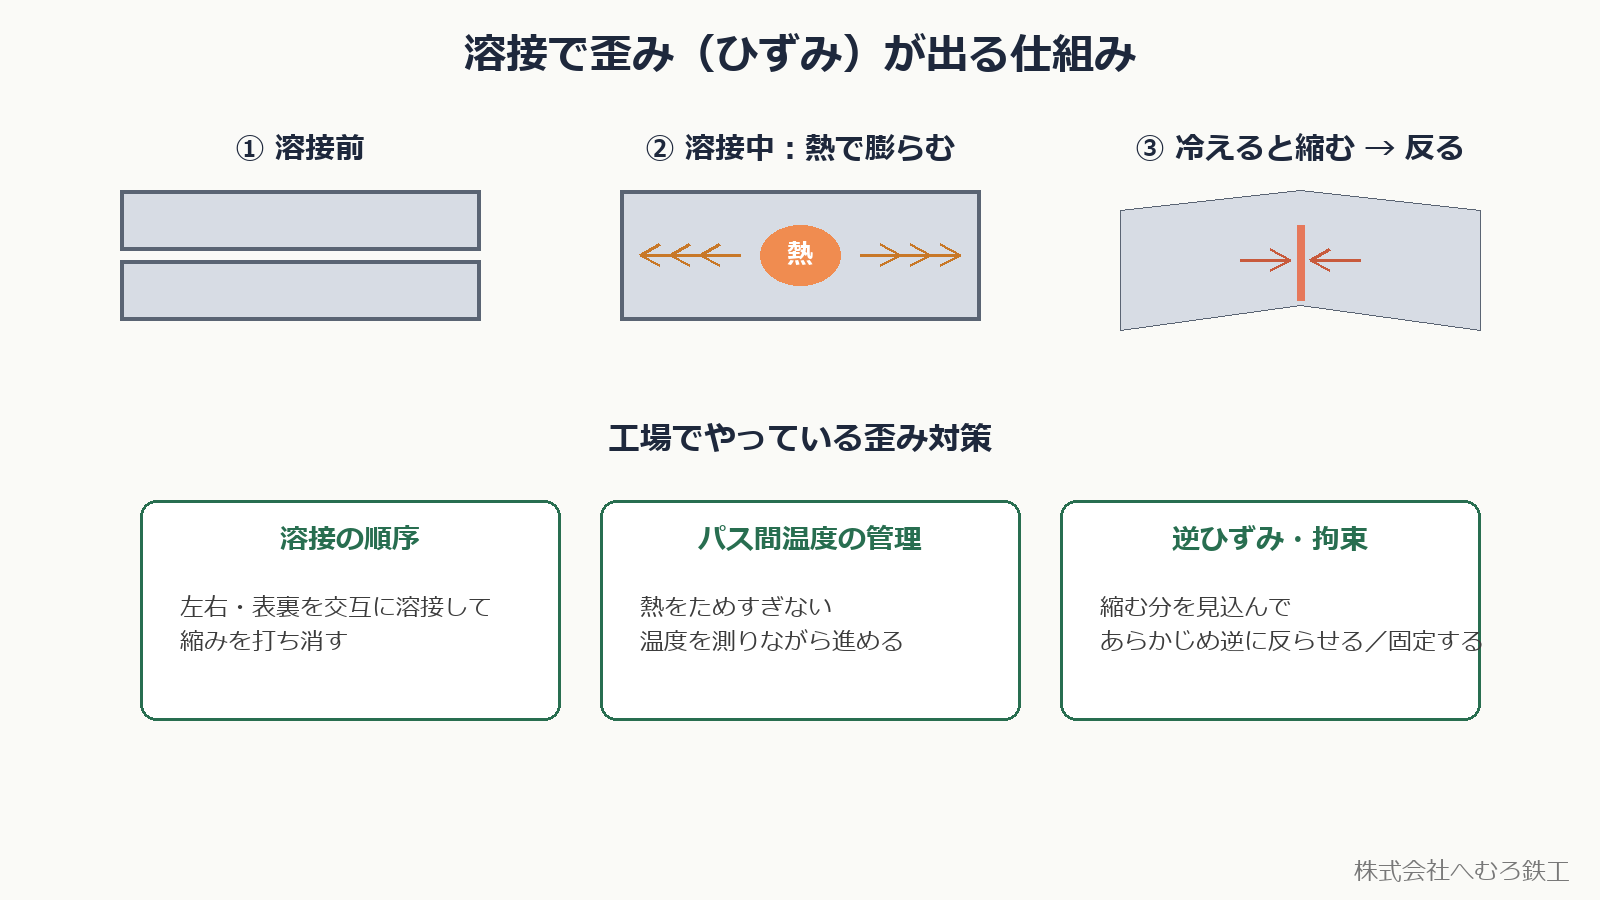
仮組みした部材を、本溶接で一体にします。
溶接は熱で鋼材を溶かすため、
👉 歪み(ひずみ)が必ず出ます。
溶接の順序や、パス間温度の管理で歪みを抑えるのが職人の腕です。
溶接の基本については、
「フルペネ溶接とは?」の記事で詳しく解説しています。
■工程⑦:検査
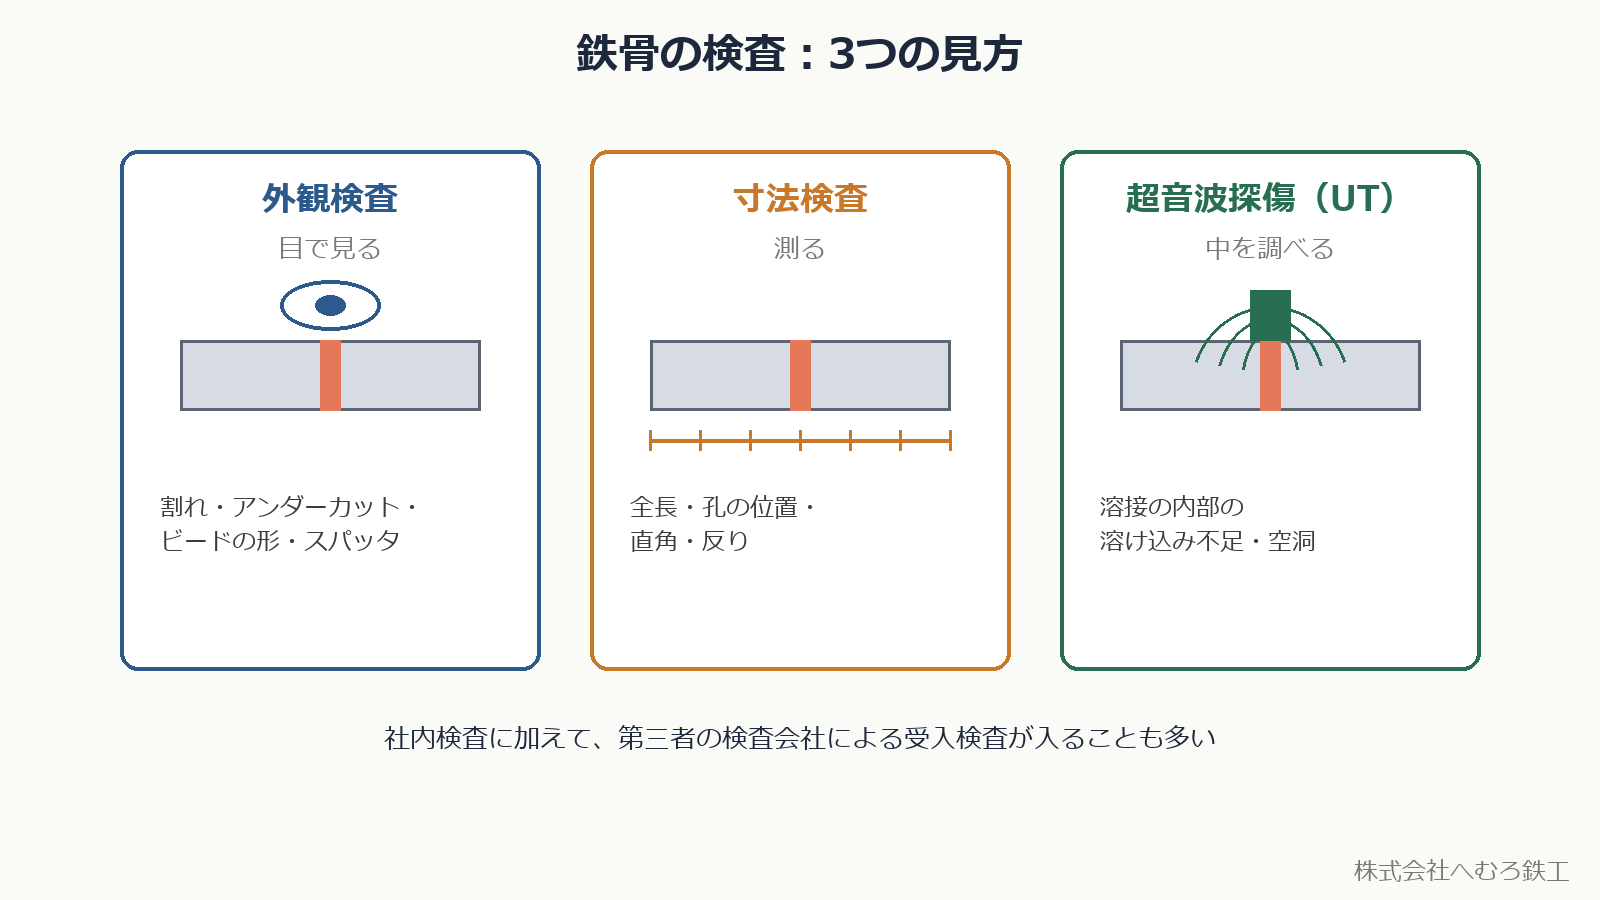
溶接が終わったら、検査です。
- 外観検査:割れ・アンダーカット・ビードの形
- 寸法検査:全長・孔位置・反り
- 超音波探傷検査(UT):溶接の内部に欠陥がないか
社内検査に加えて、第三者の検査会社による
受入検査が入ることも多く、合格しないと出荷できません。
■工程⑧:塗装・めっき
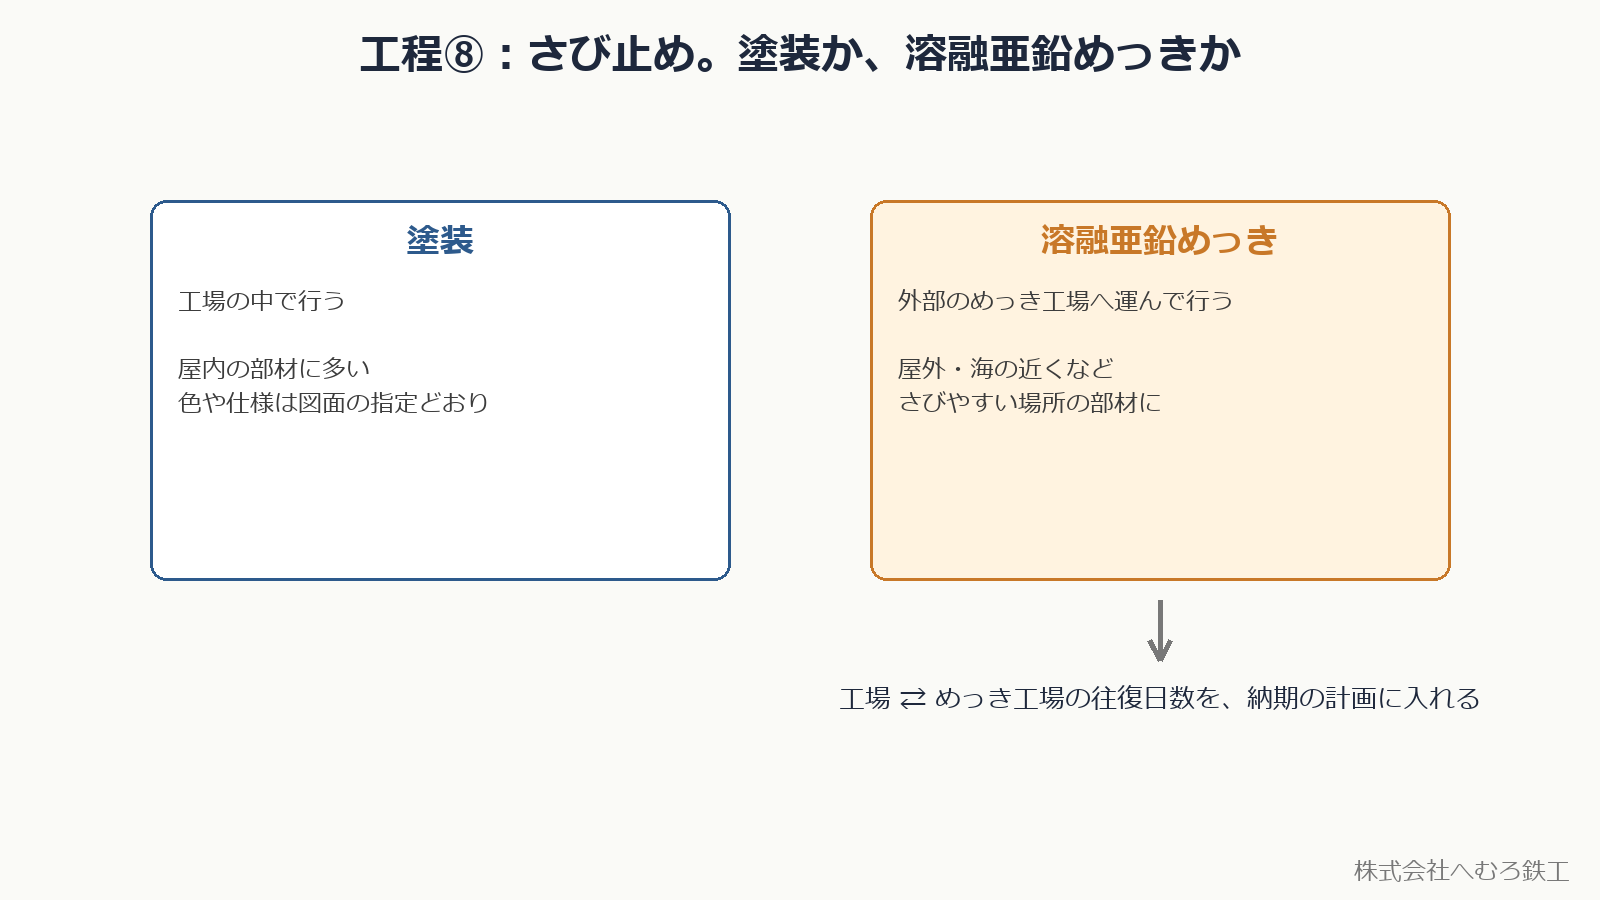
検査に合格した製品は、さび止めの塗装をします。
屋外や海の近くで使う部材は、溶融亜鉛めっきにすることもあります。
めっきは外部の工場に出すため、
納期の計画に「めっきの往復日数」を入れておく必要があります。
■工程⑨:出荷・建方
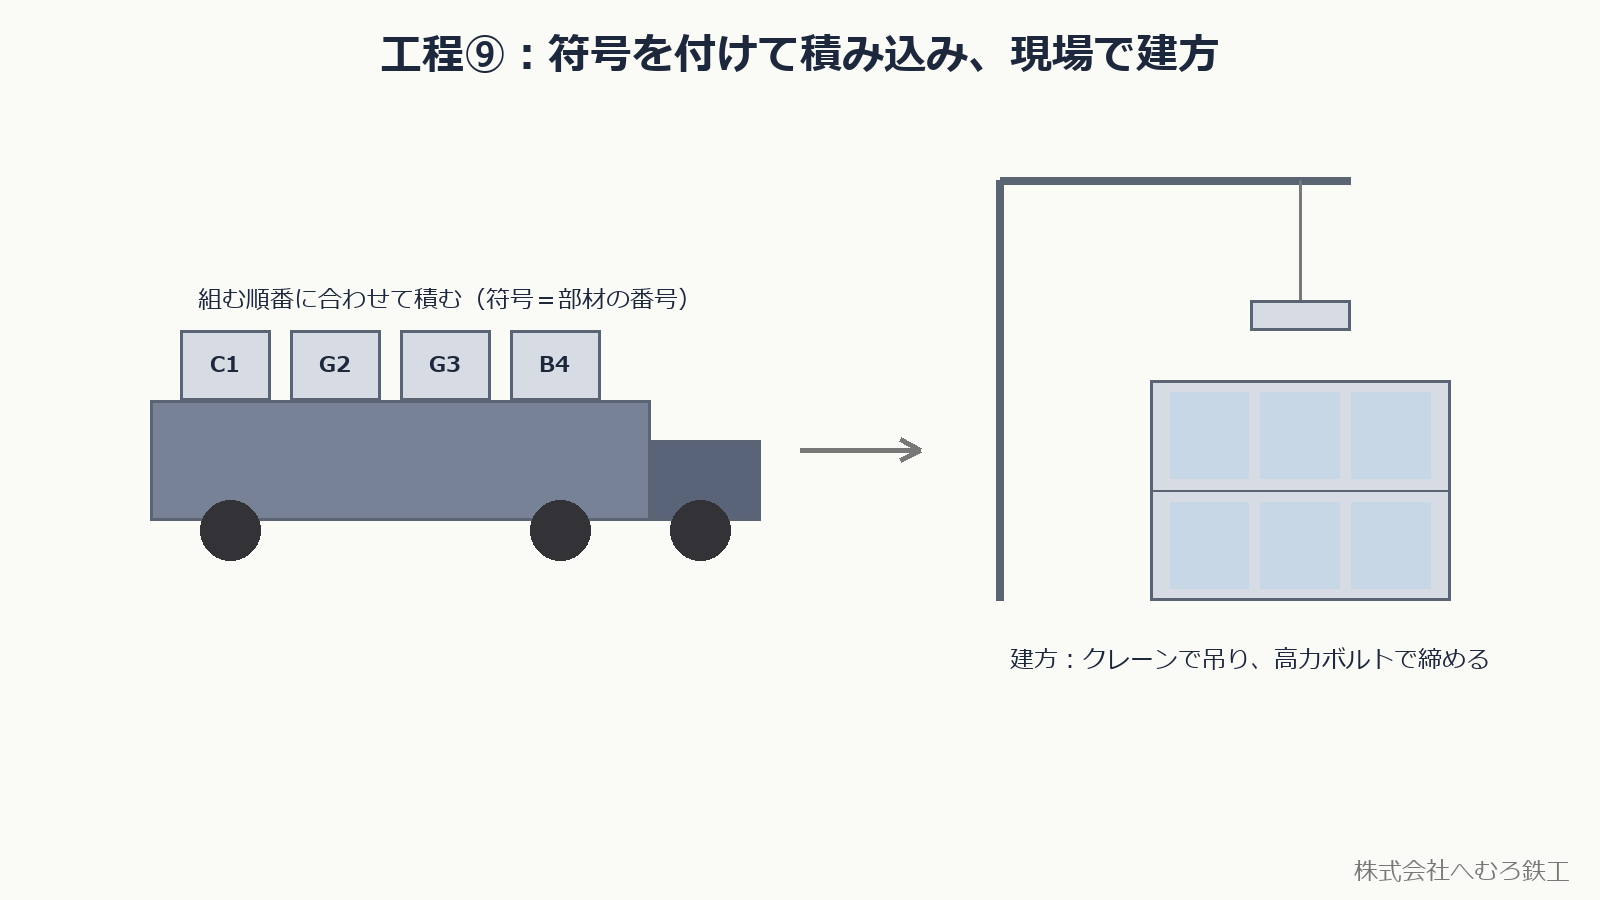
完成した製品に符号(部材の番号)を付け、
現場で組む順番に合わせてトラックに積み込みます。
現場では、クレーンで吊り上げて
👉 建方(たてかた)を行い、高力ボルトで締めて骨組みが立ち上がります。
■まとめ:鉄骨製作は「精度の積み重ね」
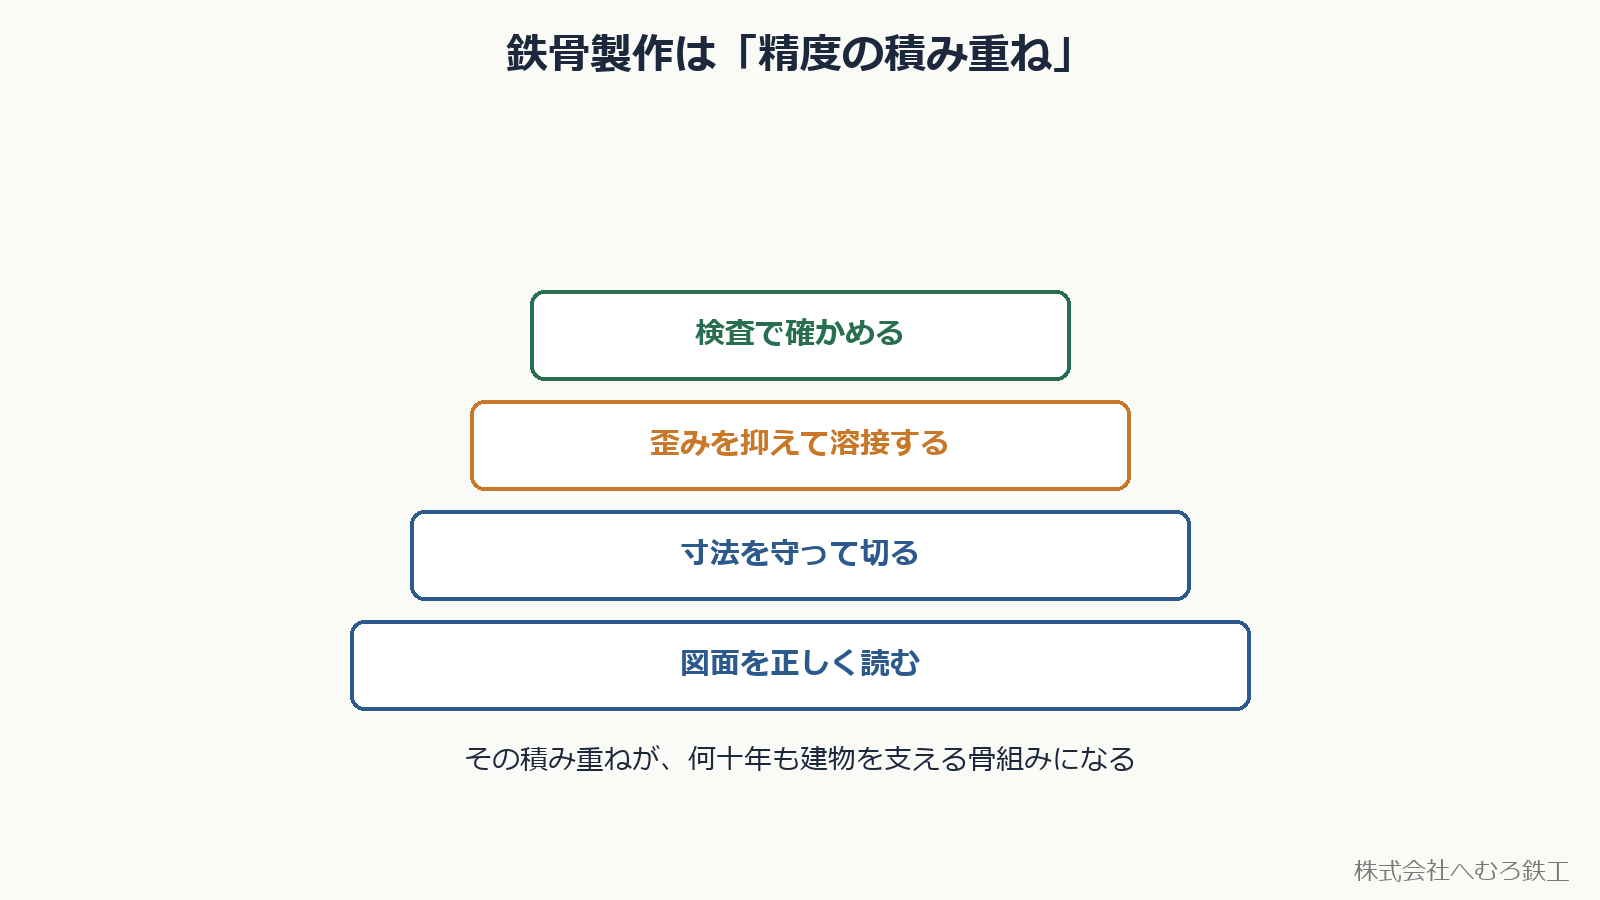
鉄骨製作は、派手な工程は一つもありません。
図面を正しく読み、
1mm を守って切り、
歪みを抑えて溶接し、
検査で確かめる。
その積み重ねが、何十年も建物を支える骨組みになります。
へむろ鉄工は、茨城県小美玉市で建築鉄骨の製作を行っている鉄骨ファブです。
鉄骨製作についてのご相談・お見積りは、お問い合わせからどうぞ。
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
ピンバック: フルペネ溶接(完全溶込み溶接)とは?開先・裏当て金・パス数・UT検査まで、鉄骨工場の現場目線で徹底解説【鉄骨ファブが解説】 – 株式会社へむろ鉄工
ピンバック: 鉄骨製作の工程表の作り方|材料入荷から出荷まで【鉄骨ファブが解説】 – 株式会社へむろ鉄工