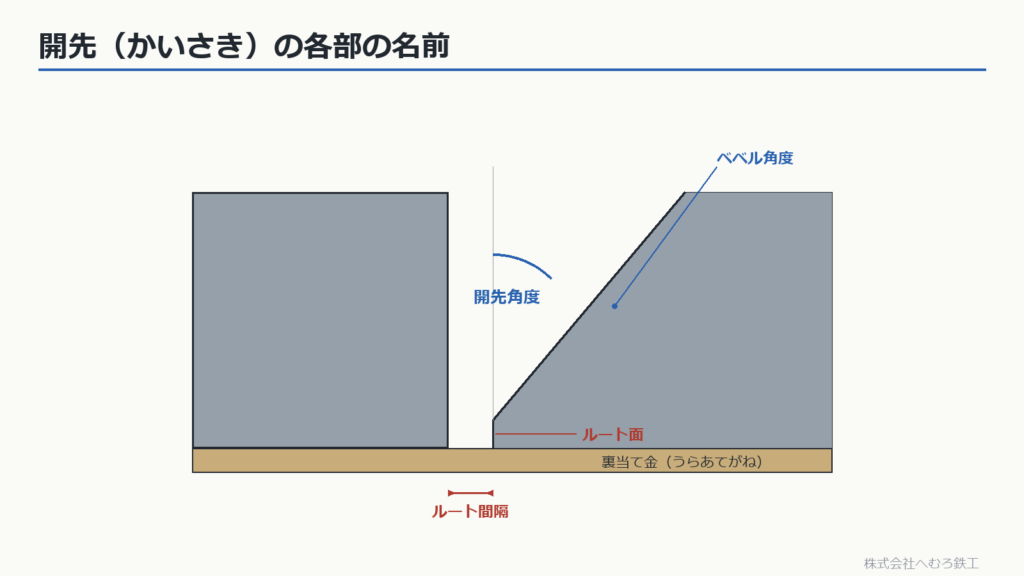
■結論:開先とは、溶接のために板の縁を削った『みぞ』
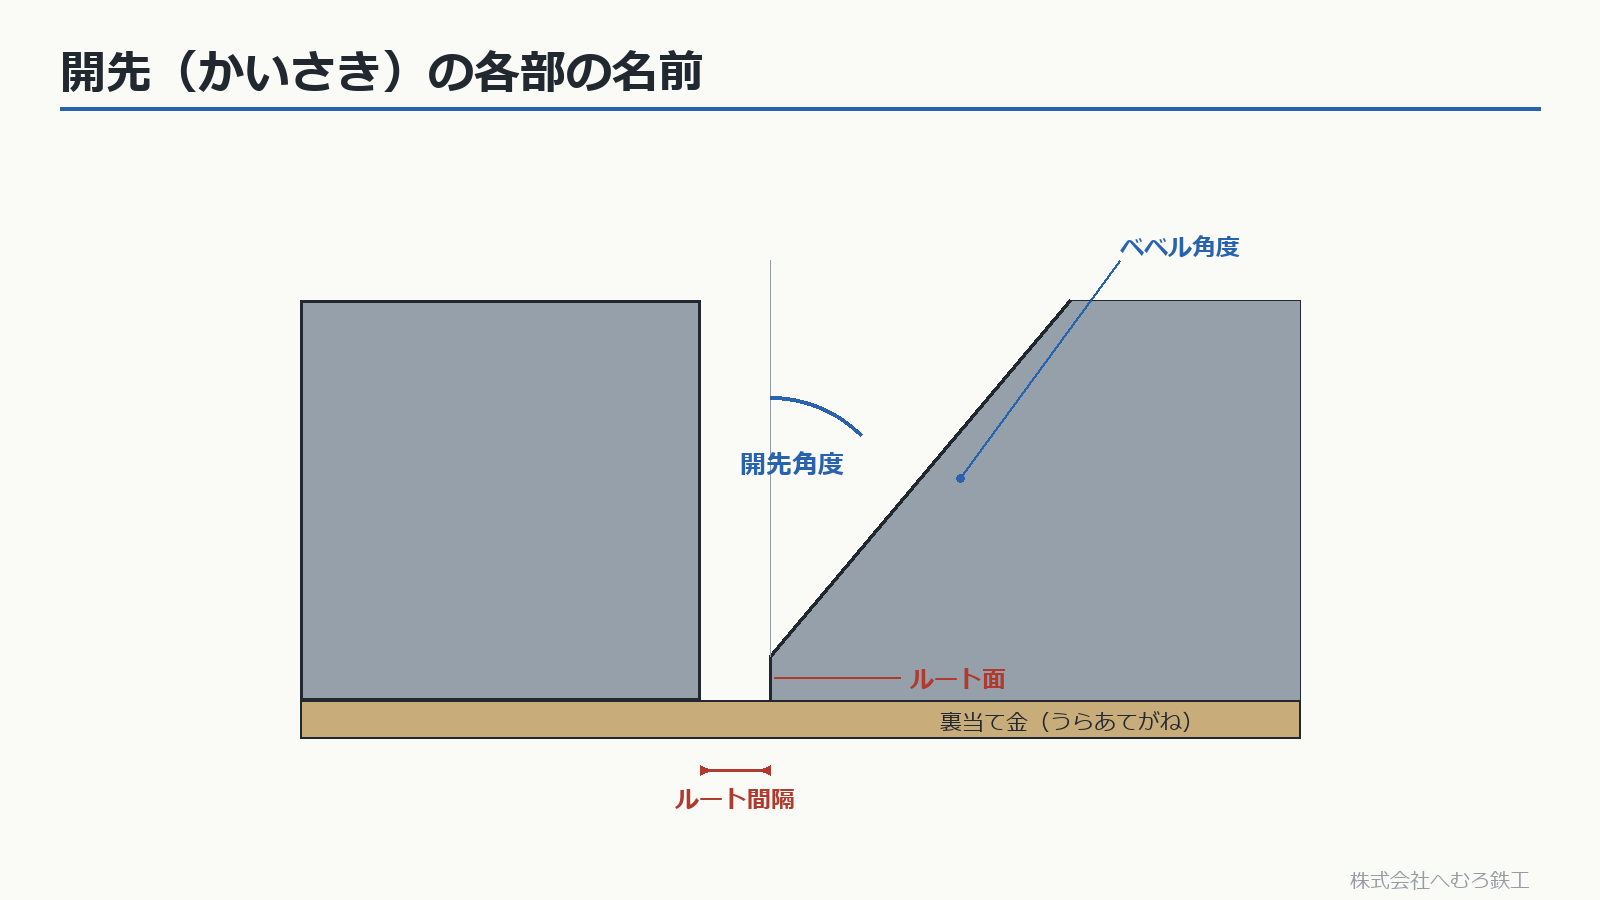
開先(かいさき)とは、溶接する板と板の合わせ目に、あらかじめ削っておく『みぞ』のことです。板の縁を斜めに削ることで、溶接棒やワイヤの熱と溶けた金属が根元まで届くようになり、板の厚みいっぱいまで一体に溶かせます。
厚い鋼材を突き合わせてそのまま溶接しても、表面しか溶けません。地震で大きな力がかかる建築鉄骨では、板厚いっぱいに溶かす完全溶込み溶接(フルペネ)が必要な部分があり、その入口になるのが開先です。
この記事では、開先を決める3つの寸法、種類、標準的な形、そして精度の管理(許容差)までを、順番に見ていきます。
■開先を決める3つの寸法:開先角度・ルート間隔・ルート面
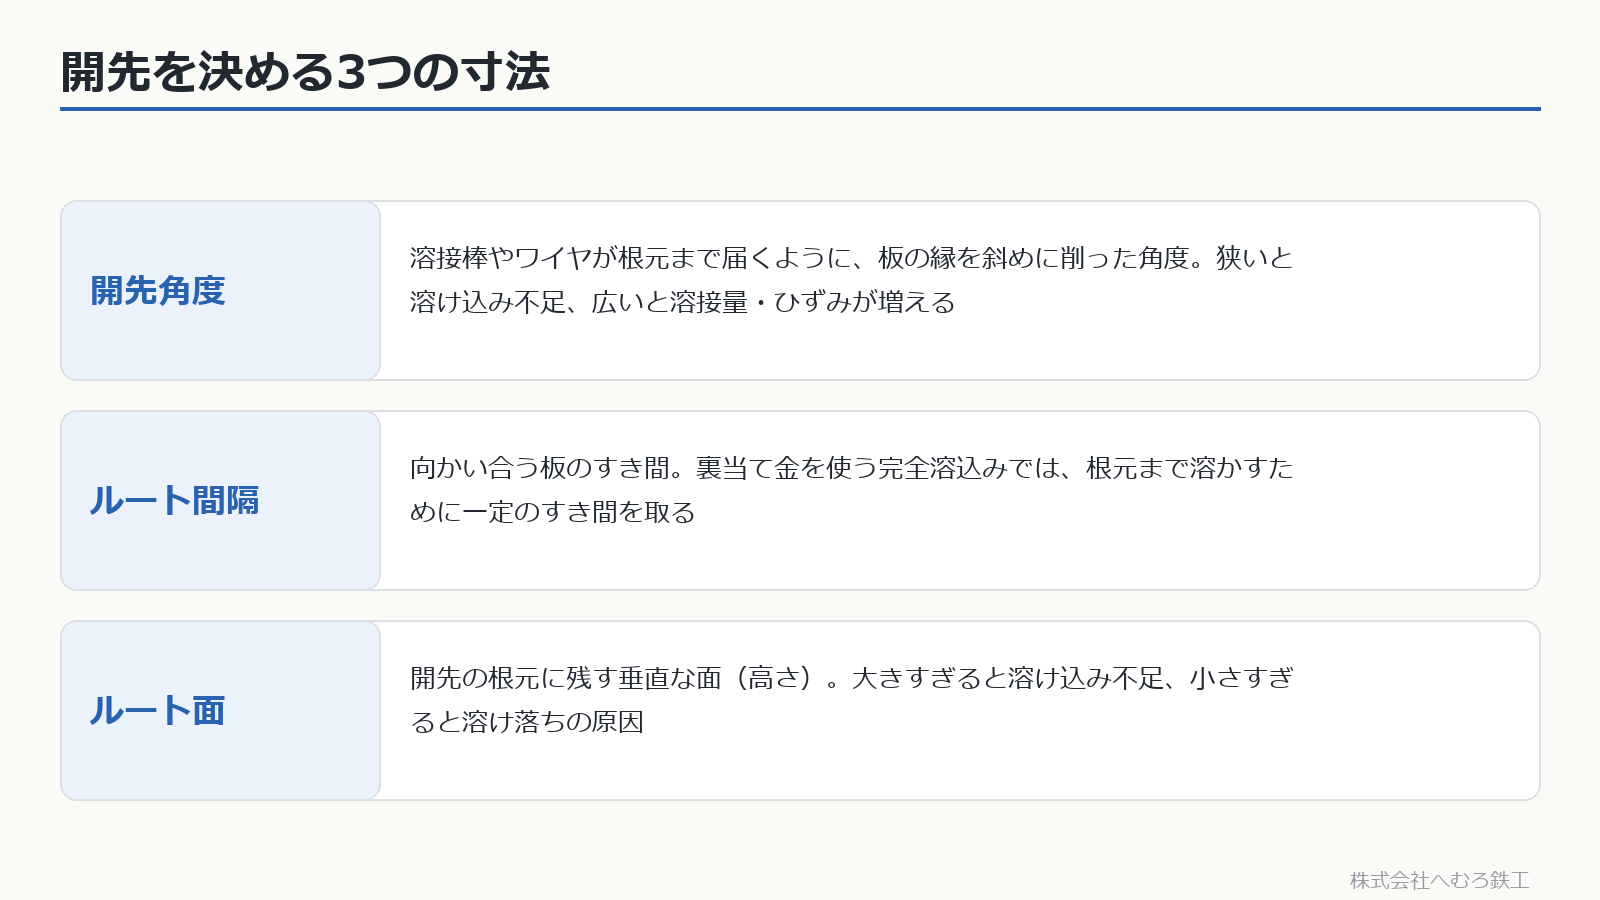
開先は、次の3つの寸法で形が決まります。どれか一つでも外れると、溶け込み不足や溶け落ちの原因になります。
- 開先角度:板の縁を削った角度。狭いと根元まで溶けにくく、広すぎると溶接量・熱・ひずみが増えます。
- ルート間隔(ルートギャップ):向かい合う板のすき間。裏当て金を使う完全溶込みでは、根元まで溶かすため一定のすき間を取ります。
- ルート面(ルートフェイス):開先の根元に残す垂直な面の高さ。大きすぎると溶け込み不足、小さすぎると溶け落ちにつながります。
■開先の種類:I形・V形・レ形・X形・K形・U形/J形
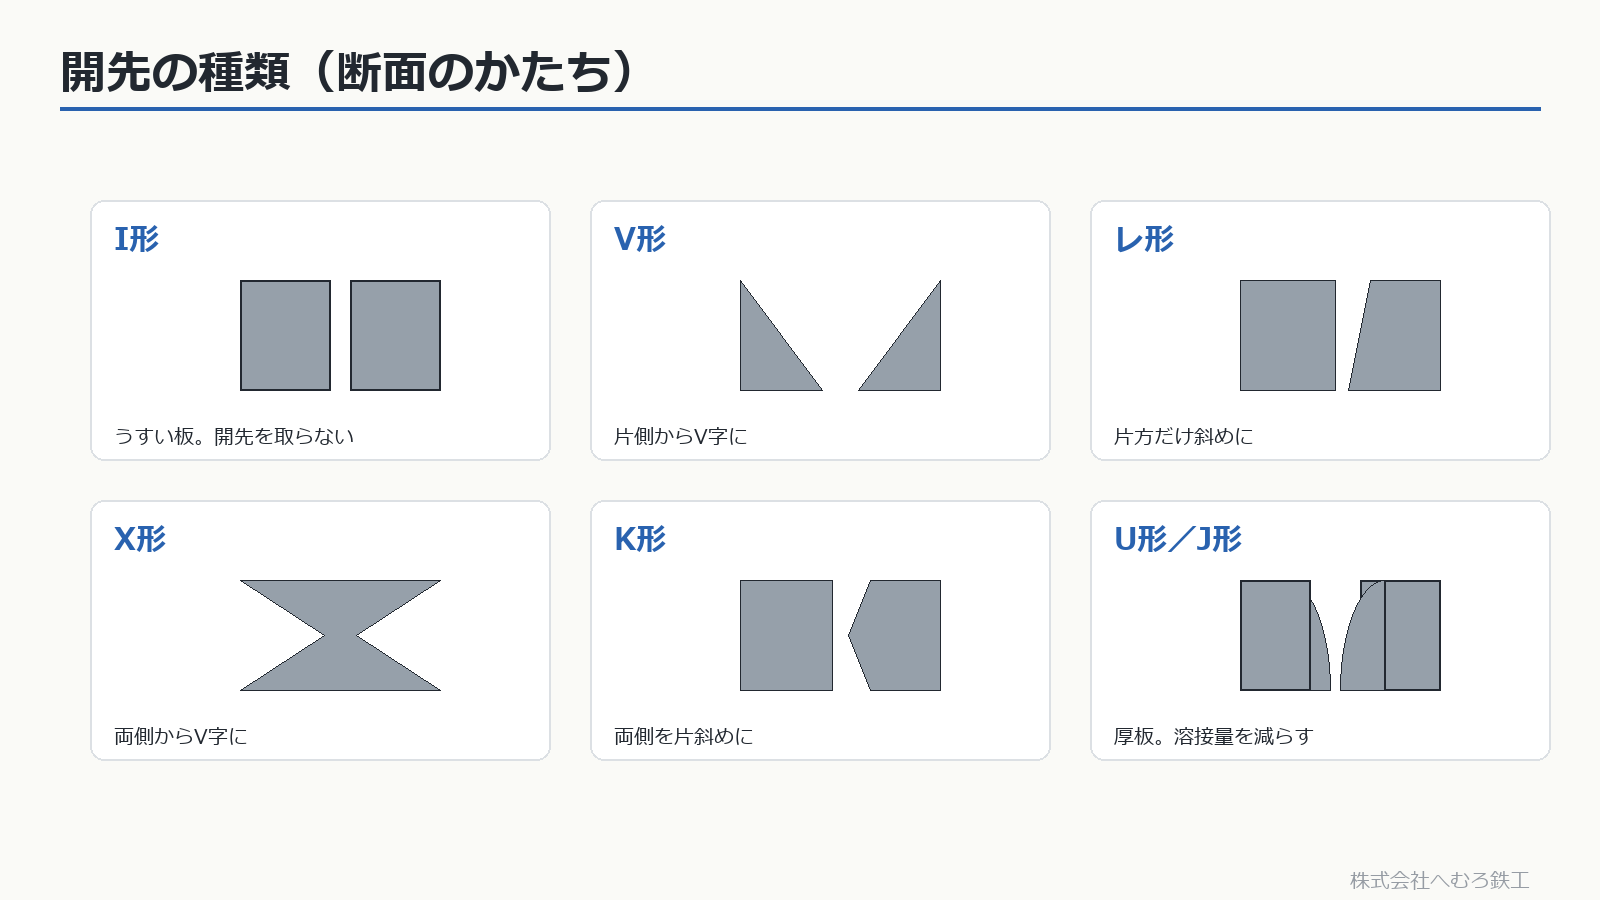
開先の断面の形にはいくつかの種類があり、板厚・溶接する向き・溶接量に合わせて使い分けます。
薄い板は開先を取らないI形、片側から溶接する部分はV形・レ形、両側から溶接できる厚板はX形・K形を使うと、溶接量とひずみを抑えられます。さらに厚い板では、溶接量を減らせるU形・J形もあります。
■標準開先の例:JSSC 溶接開先標準(JSS I 03)
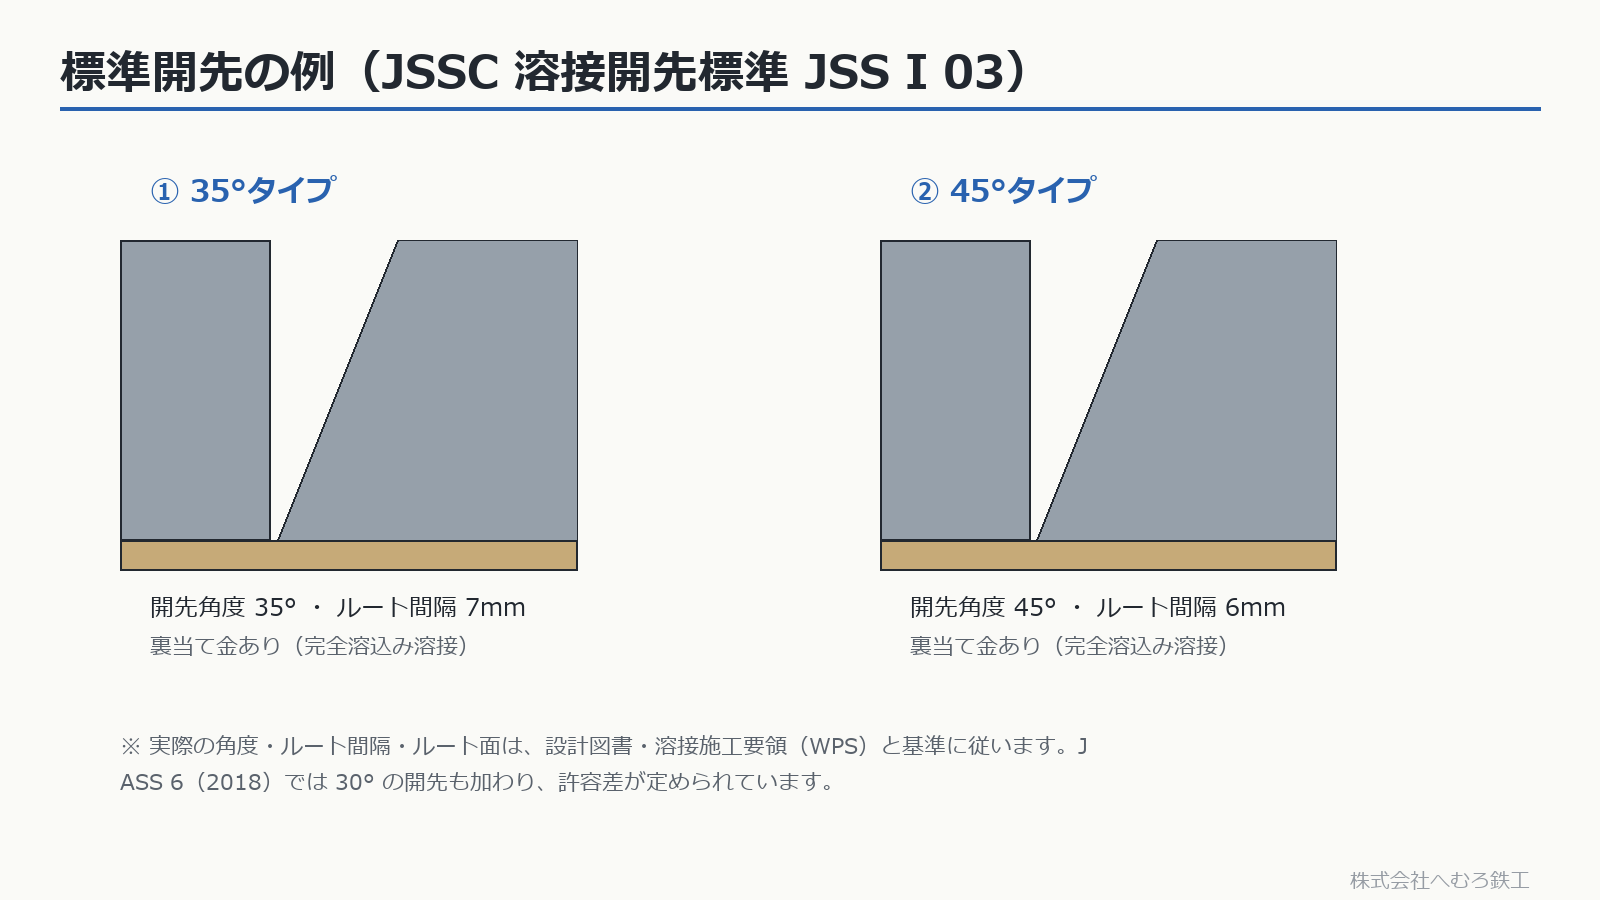
開先の角度やルート間隔は、勝手に決めるのではなく、標準が定められています。日本鋼構造協会(JSSC)の溶接開先標準 JSS I 03が代表で、裏当て金を使う完全溶込み溶接では、たとえば開先角度35°・ルート間隔7mmや、45°・6mmといった組み合わせが示されています。
さらに、日本建築学会『建築工事標準仕様書 JASS 6 鉄骨工事』(2018年版)では30°の開先も加わり、開先寸法の許容差も定められました。実際の角度・ルート間隔・ルート面は、設計図書と溶接施工要領書(WPS)に従います。
■開先はどこに使う?完全溶込みが要る部位
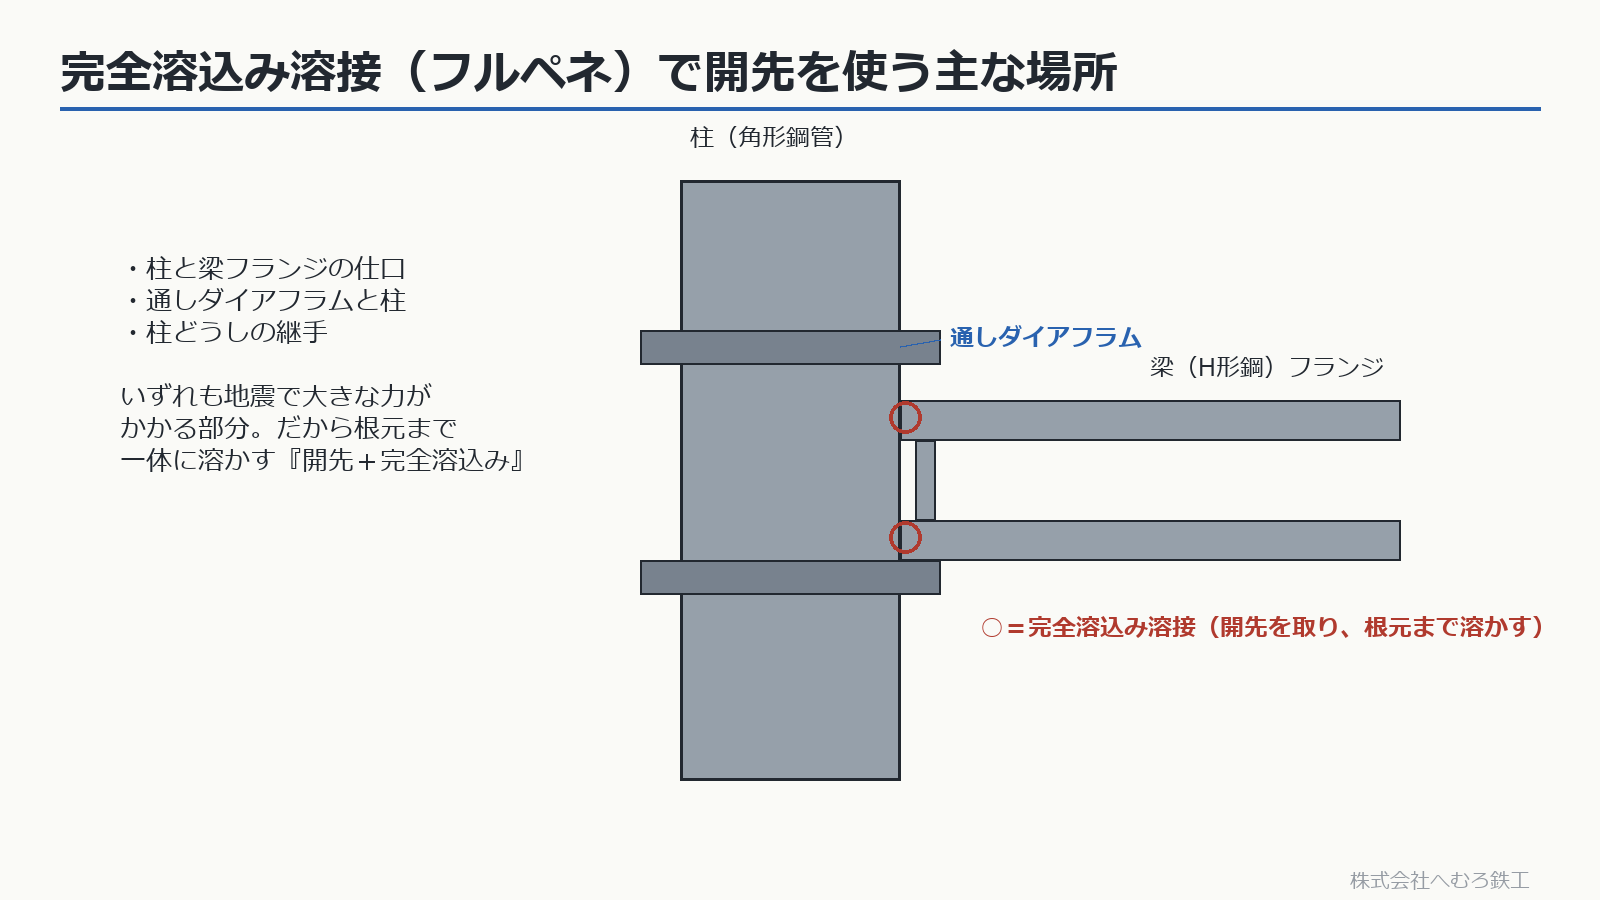
開先を取って完全溶込み溶接にするのは、地震で大きな力がかかる接合部です。代表は次の3か所です。
- 柱と梁フランジの仕口(しぐち)
- 柱に通す通しダイアフラムと柱の接合
- 柱どうしの継手(つぎて)
■開先の精度と許容差(JASS 6)
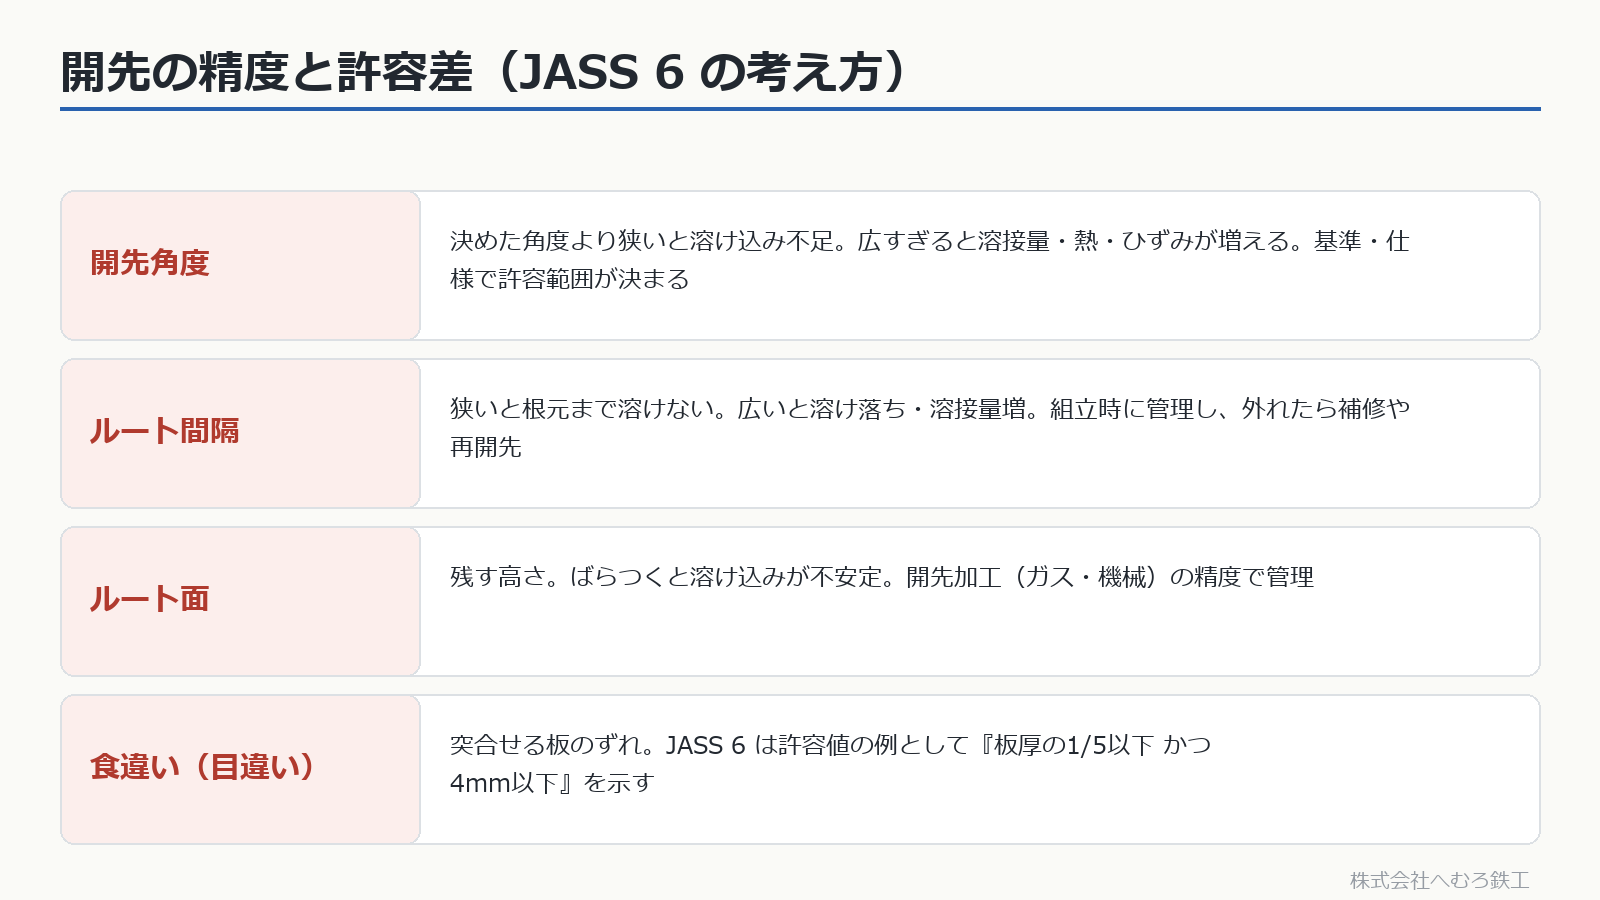
開先は『削れば終わり』ではなく、寸法のばらつきを管理することが品質に直結します。角度・ルート間隔・ルート面のどれが外れても、溶け込み不足や溶け落ちの原因になります。
また、突き合わせる板の食違い(目違い)も管理項目です。突合せ継手の食違いは、板厚15mm以下なら1.5mm以下、板厚15mm超なら板厚の10分の1以下、かつ3mm以下が目安です(『板厚の5分の1以下、かつ4mm以下』はダイアフラムと梁フランジの「ずれ」に関する値で、突合せ継手の食違いとは別の項目です)。数値は部位・基準・仕様によって変わるため、実際の判定は適用基準と設計図書に従います。
■まとめ:開先は『溶接の入口』
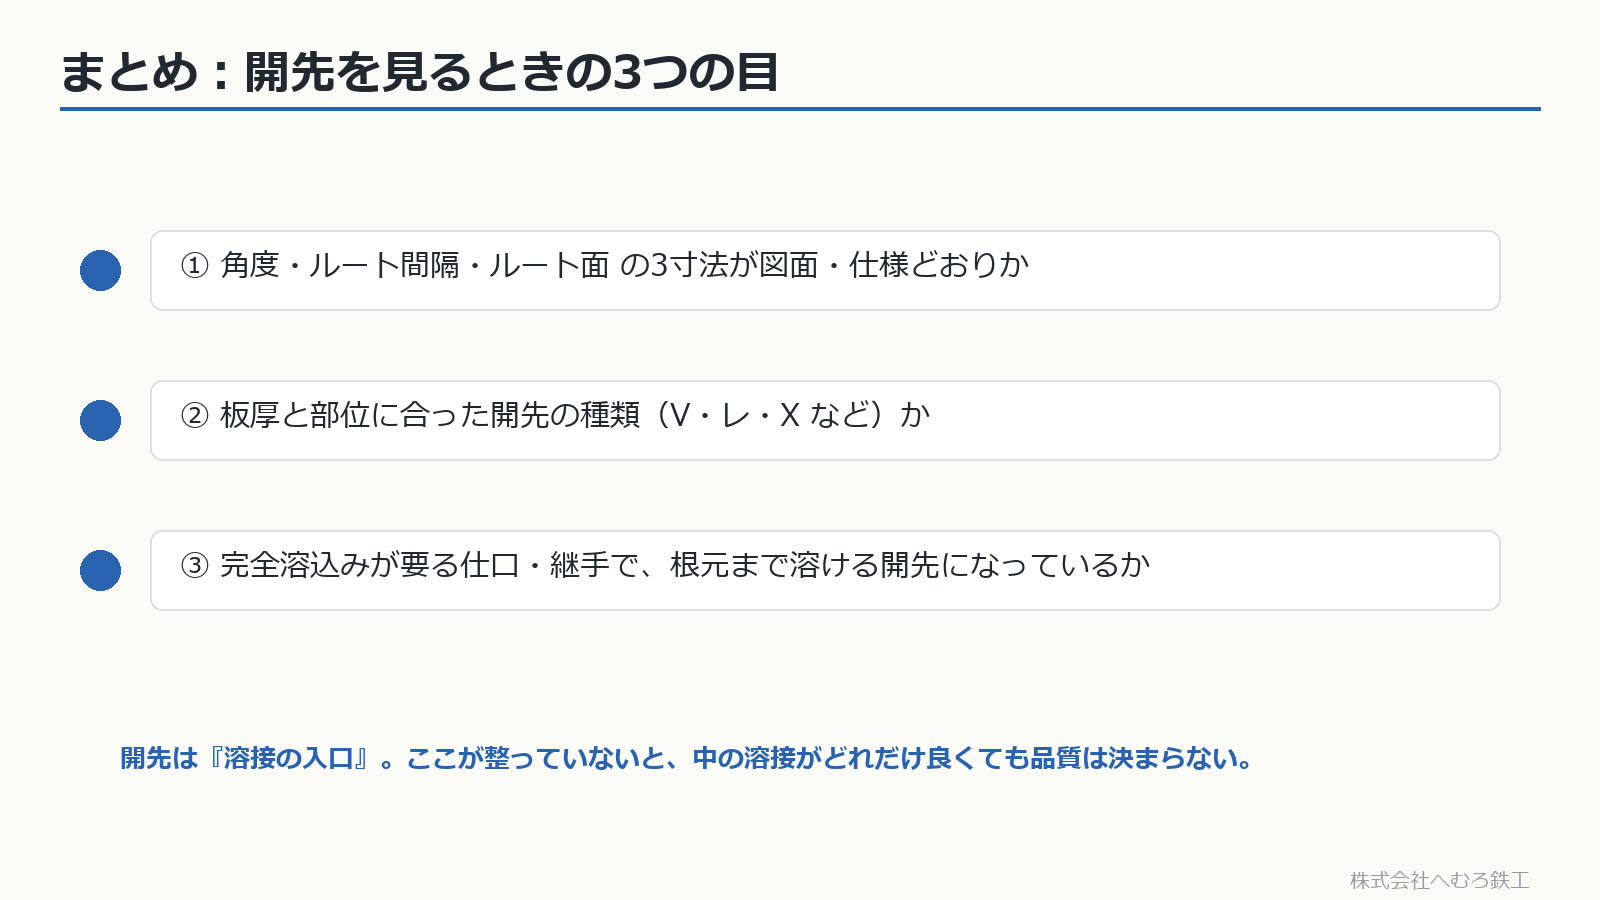
開先は、溶接の品質を左右する最初の一歩です。角度・ルート間隔・ルート面の3寸法、板厚と部位に合った種類、そして完全溶込みが要る仕口・継手で根元まで溶ける形になっているか——この3つの目で見ると、図面も現場も分かりやすくなります。
鉄骨の製作・溶接についてのご相談やお見積もりは、お問い合わせからお気軽にどうぞ。
参考にした基準:日本建築学会 建築工事標準仕様書 JASS 6 鉄骨工事(2018)/日本鋼構造協会 溶接開先標準 JSS I 03/溶接施工要領書(WPS)の考え方。数値は代表例で、実際は各基準・設計図書に従います。
■よくある質問
ルートギャップ(ルート間隔)とは?
向かい合う板と板のすき間のことです。裏当て金を使う完全溶込み溶接では、根元まで溶かすために一定のすき間を取ります。狭すぎると溶け込み不足、広すぎると溶け落ちや溶接量の増加につながります。
開先角度は何度にするのですか?
継手の形・板厚・溶接方法で決まり、図面と施工要領書の指定が優先します。裏当て金付きのレ形開先で半自動溶接をする場合は、開先角度 35° にルート間隔 7mm の組合せが標準開先の代表例です(JSSC 溶接開先標準 JSS I 03)。
開先の許容差を外れたらどうなりますか?
JASS 6 に開先角度・ルート間隔・ルート面それぞれの許容差が定められています(本文の表を参照)。外れた開先は、そのまま溶接せず、溶接前の確認で手直しの対象にします。当社では組立の段階で開先ゲージとルート間隔ゲージで確認しています。
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
ピンバック: 食違い(目違い)の許容値|「t/5 かつ 4mm」と「t/10 かつ 3mm」の違い【鉄骨ファブが解説】 – 株式会社へむろ鉄工