■結論:隅肉溶接は『すみ』に盛る、開先の要らない溶接
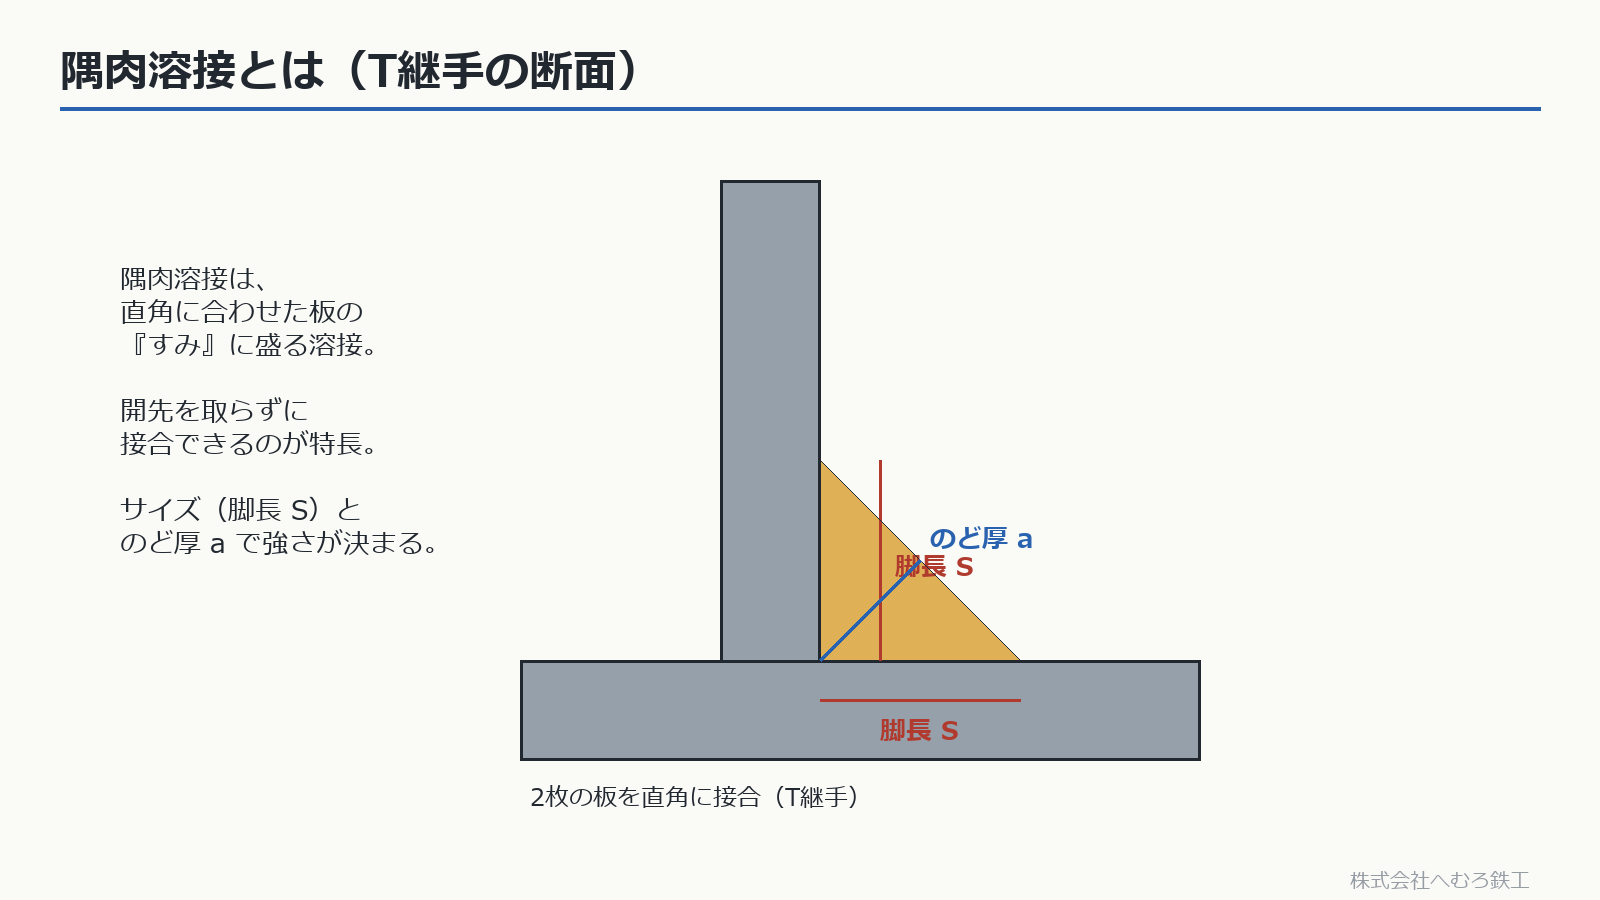
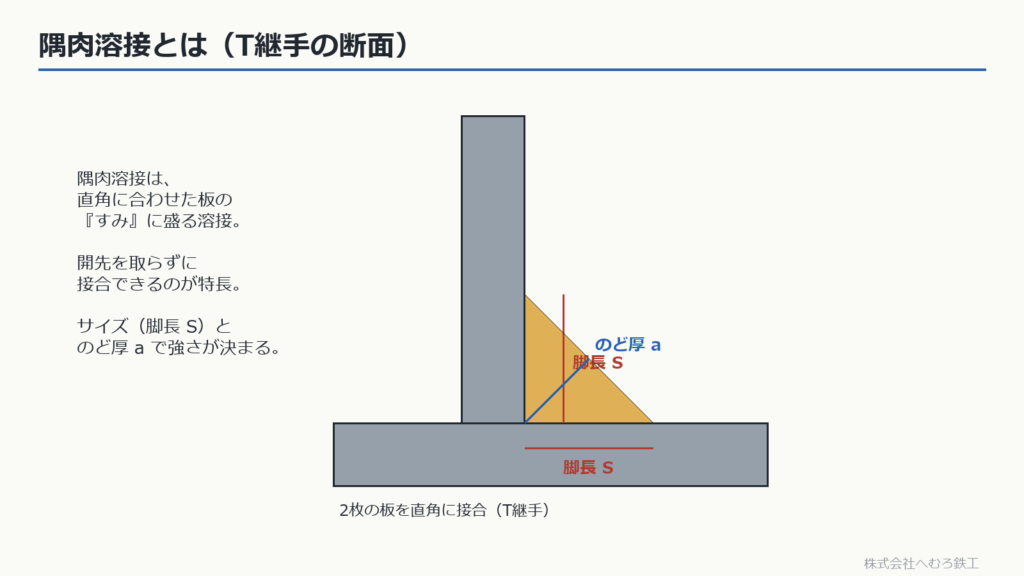
隅肉(すみにく)溶接とは、直角に合わせた板の『すみ』に、三角形の断面で盛る溶接です。開先を取らずに接合できるため、鉄骨では最もよく使われる溶接のひとつです。
強さは、サイズ(脚長 S)とのど厚 aで決まります。この記事では、この2つの寸法、継手の種類、図面の記号、板厚で決まるサイズの範囲までを順に見ていきます。
■サイズ(脚長 S)と のど厚 a = 0.7 × S
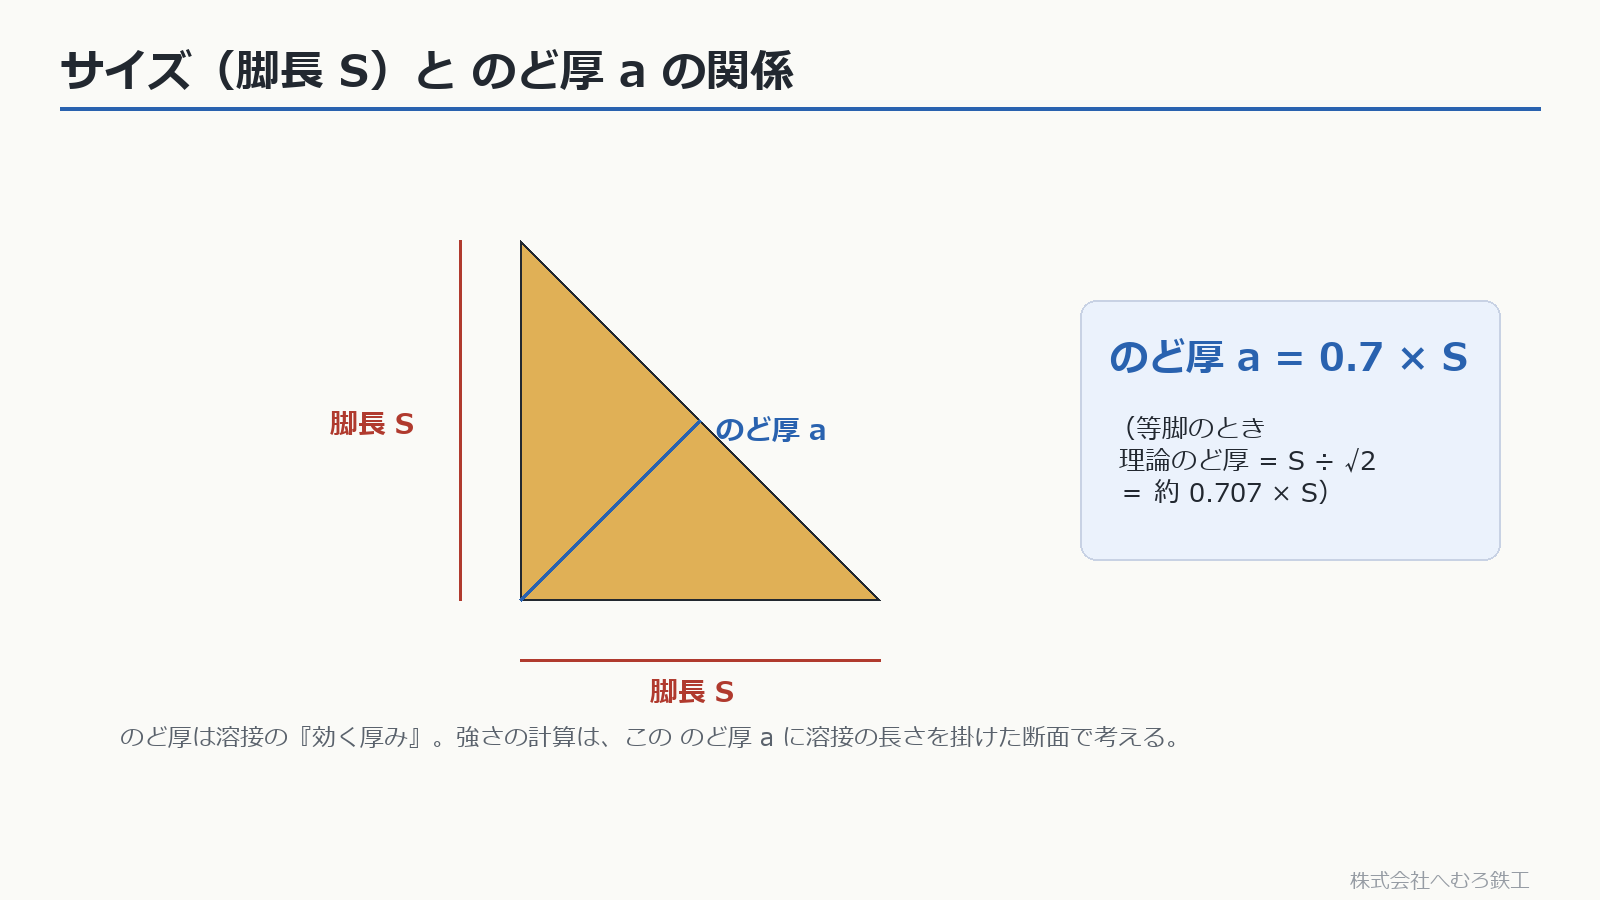
隅肉のサイズは、三角形の1辺の長さ=脚長 Sで表します。溶接が実際に効く厚みは、直角の頂点から斜辺までののど厚 aです。
等脚の隅肉では、のど厚 a = 0.7 × S(正確には S ÷ √2 = 約0.707×S)です。強さの計算は、こののど厚に溶接の長さを掛けた断面で考えます。
■継手の種類:T継手・重ね継手・角継手
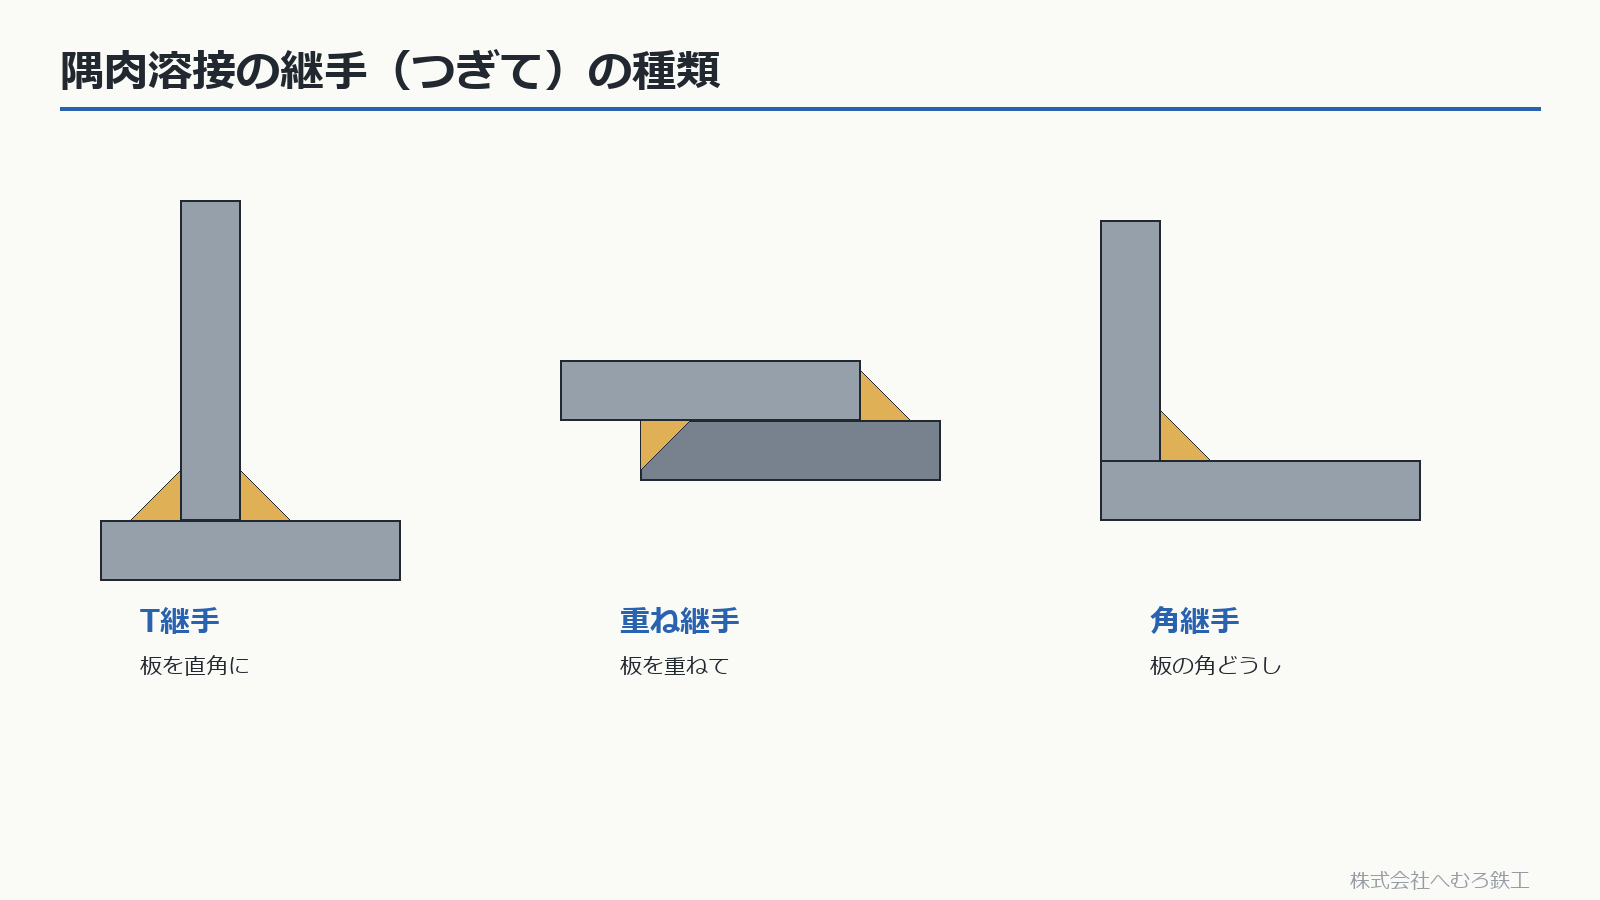
隅肉溶接は、板の合わせ方でいくつかの継手になります。
- T継手:板を直角に突き合わせる(柱とプレート、梁とスチフナなど)
- 重ね継手:板を重ねて縁を溶接する
- 角継手:板の角どうしを合わせる(箱形の組立など)
■図面の記号の読み方(JIS Z 3021)
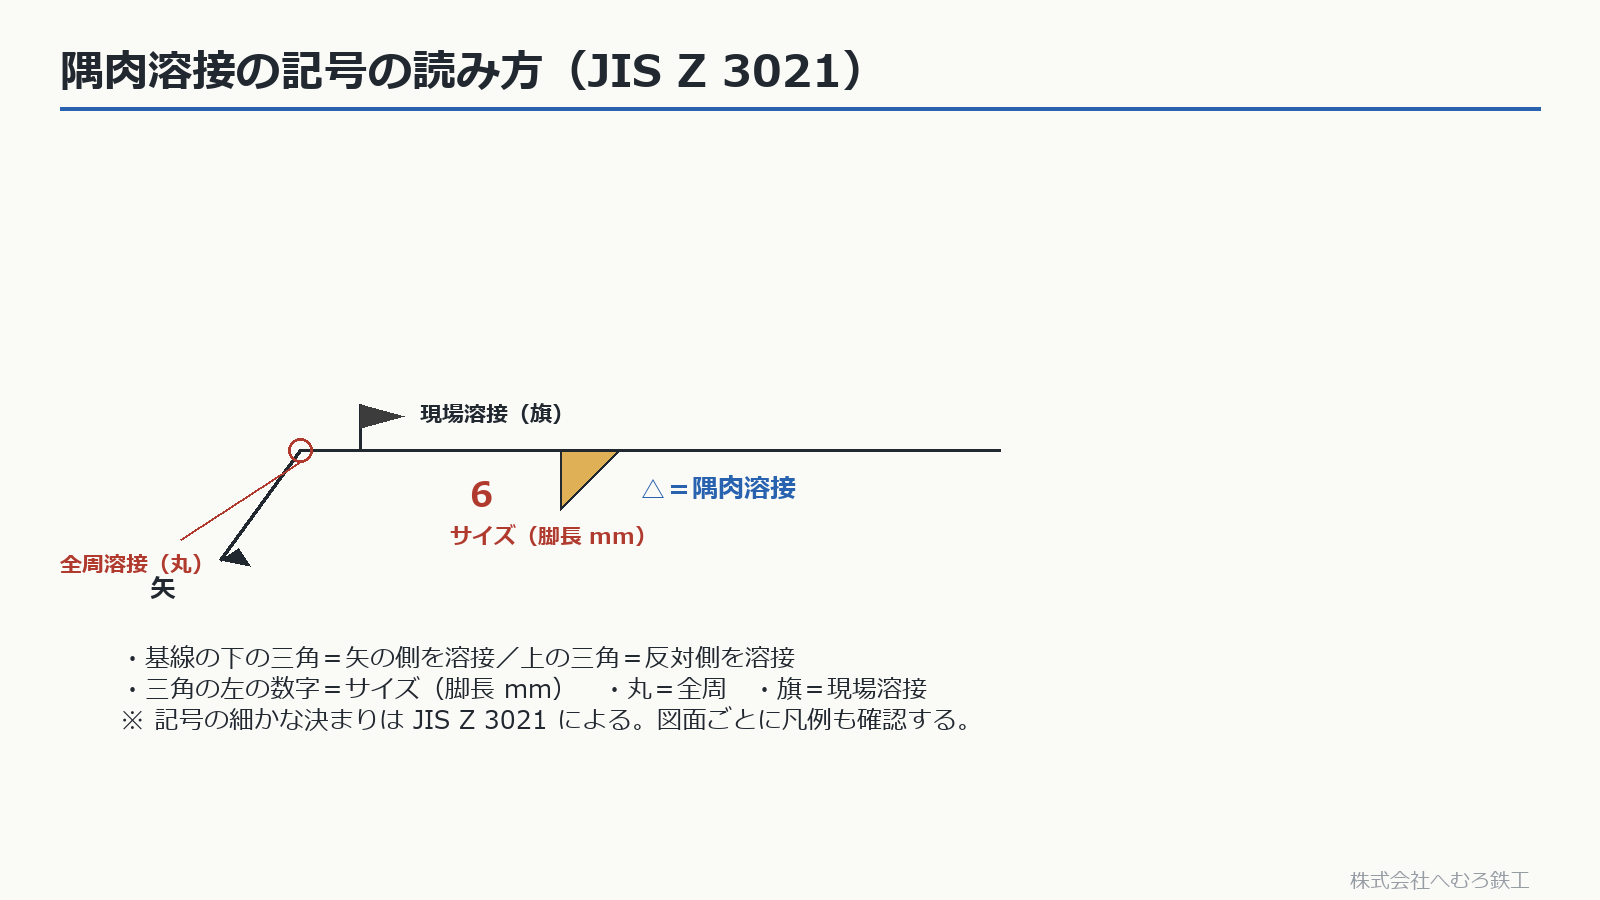
隅肉溶接は、図面では二等辺三角形の記号で表します。読み方の基本は次のとおりです。
細かな決まりは JIS Z 3021(溶接記号)によります。図面ごとに凡例も確認します。
- 三角形の左の数字=サイズ(脚長 mm)
- 基線の下の三角=矢の側を溶接/上=反対側を溶接
- 記号の根元の丸=全周溶接/旗=現場溶接
■サイズの下限・上限は板厚で決まる
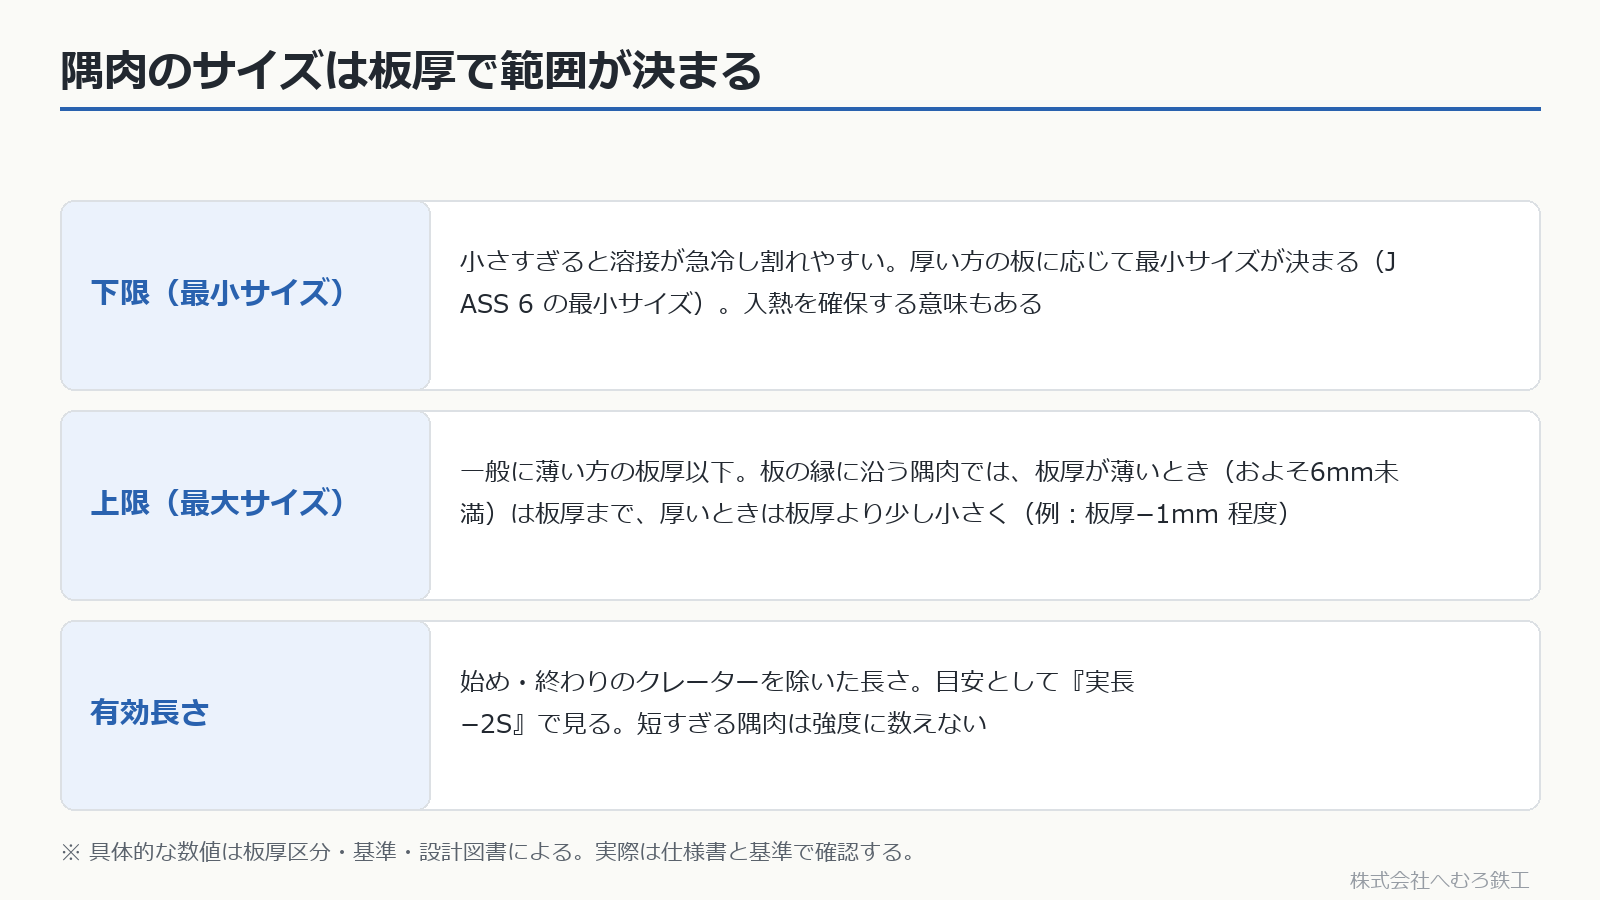
隅肉のサイズは自由ではなく、板厚で範囲が決まります。小さすぎると溶接が急冷して割れやすく、大きすぎると溶接量とひずみが増えます。
下限(最小サイズ)は厚い方の板に応じて決まり(JASS 6 の最小サイズ)、上限は一般に薄い方の板厚以下です。具体的な数値は板厚区分・基準・設計図書によります。
■強さは『のど厚 × 有効長さ』で考える
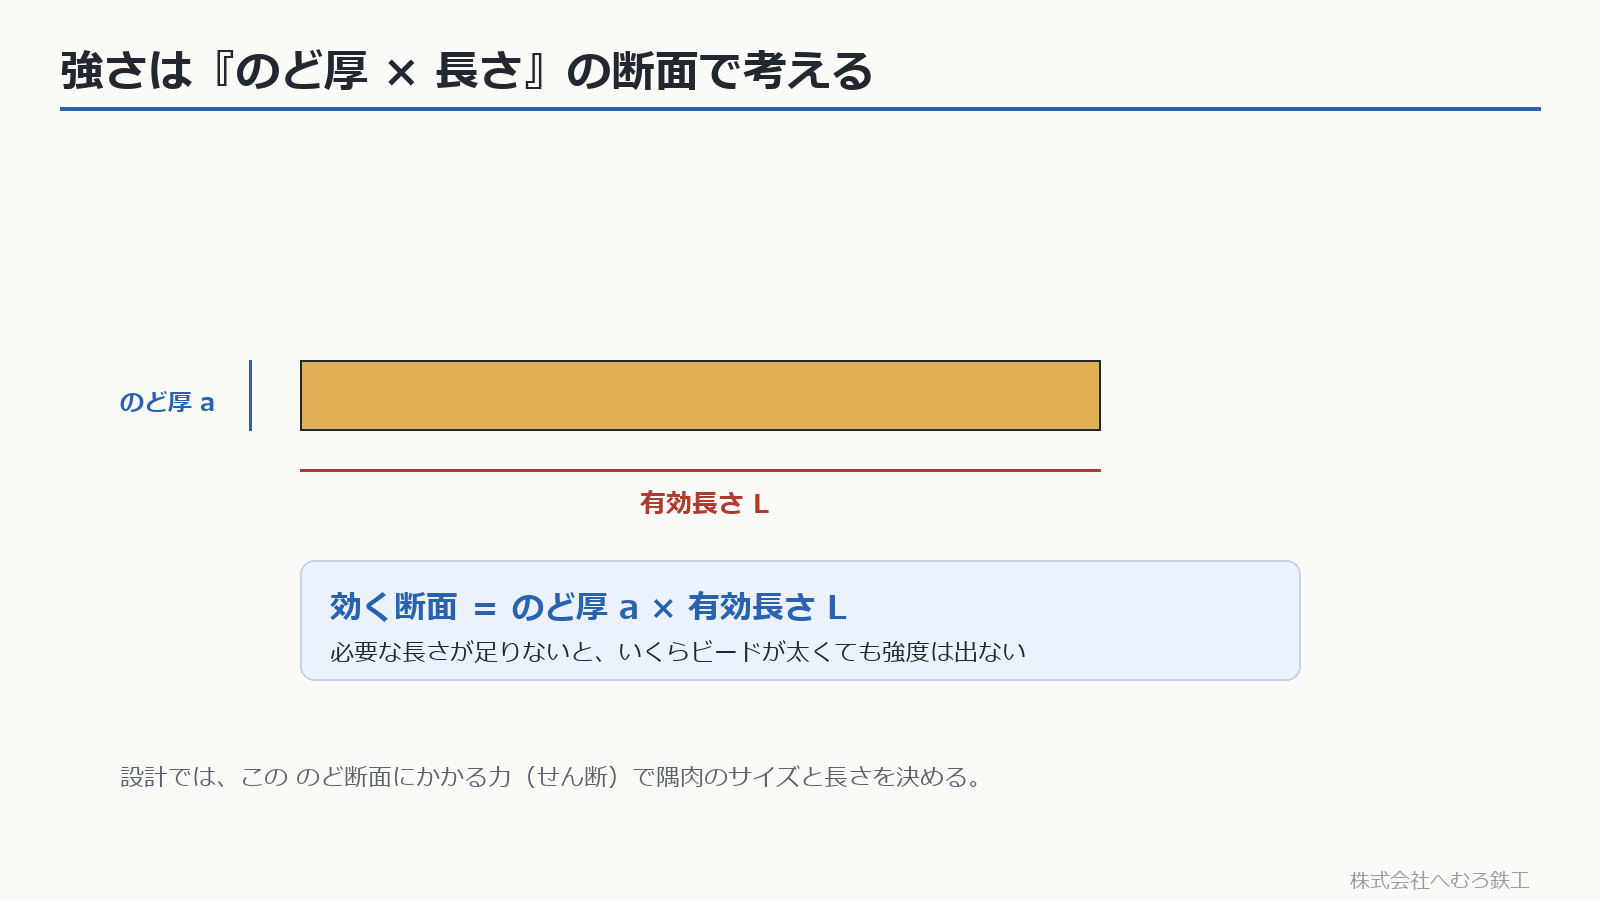
隅肉溶接の強さは、のど厚 aに有効長さ Lを掛けた断面で考えます。有効長さは、始め・終わりのクレーターを除いた長さで、目安として『実長 −2S』で見ます。
サイズが大きくても、必要な長さが足りなければ強度は出ません。設計では、こののど断面にかかる力(せん断)で、サイズと長さを決めます。
■まとめ:基本を外さないことが品質
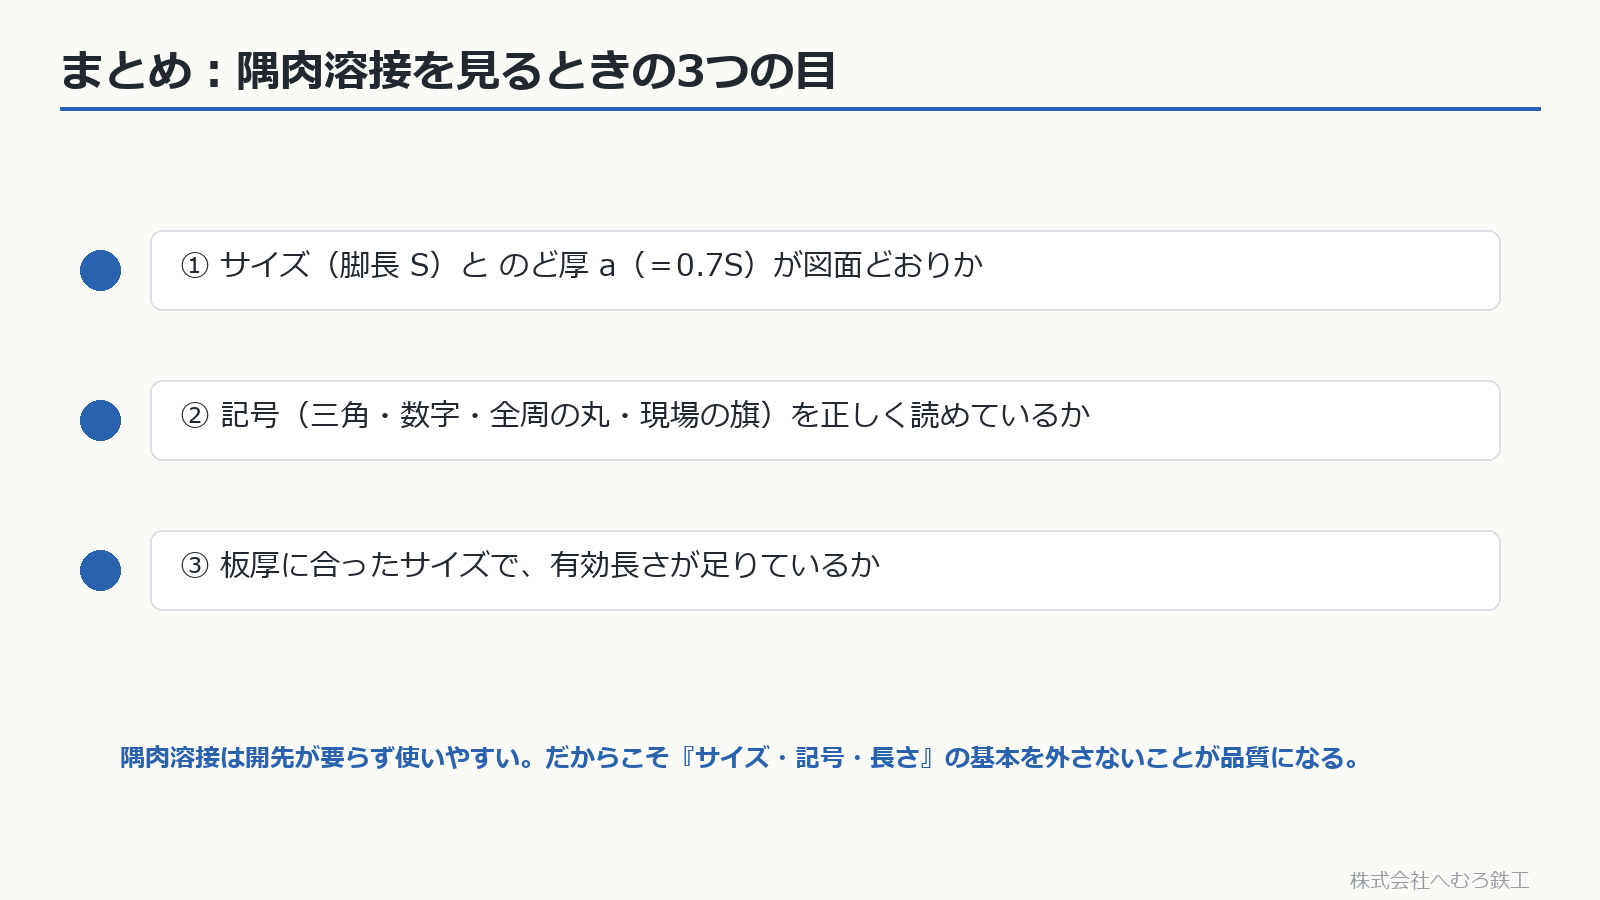
隅肉溶接は開先が要らず使いやすい分、サイズ・記号・長さの基本を外さないことが品質に直結します。脚長 S とのど厚 a(=0.7S)、記号の読み方、板厚に合ったサイズと有効長さ——この3つの目で見ると、図面も現場も分かりやすくなります。
鉄骨の製作・溶接についてのご相談やお見積もりは、お問い合わせからお気軽にどうぞ。
参考にした基準:日本建築学会 建築工事標準仕様書 JASS 6 鉄骨工事/JIS Z 3021 溶接記号/溶接施工要領書(WPS)の考え方。数値は代表例で、実際は各基準・設計図書に従います。
■よくある質問
隅肉溶接とは?
直角に合わせた板の『すみ』に、三角形の断面で盛る溶接です。開先を取らずに接合でき、建築鉄骨ではスチフナ・ガセットプレート・ブラケットのウェブなど、最も多くの箇所で使われます。
溶接の脚長とのど厚は何が違うのですか?
脚長(サイズ S)は三角形の1辺の長さで、図面に書かれる寸法です。のど厚 a は直角の頂点から斜辺までの厚みで、溶接が実際に効く厚みです。等脚の隅肉では a=0.7×S(正確には S÷√2)で、強さの計算はのど厚で行います。
隅肉溶接のサイズはどう決めますか?
図面の指定が優先します。指定がない場合は、板厚で決まる下限と上限の範囲(本文の表を参照)の中で、設計者が必要な強さから決めます。工場では溶接ゲージで脚長を測って確認します。
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
ピンバック: 開先とは?角度・ルート間隔・ルート面と、JASS 6 の許容差【鉄骨ファブが解説】 – 株式会社へむろ鉄工
ピンバック: 溶接記号の読み方|図面の△と矢印を現場語に翻訳【鉄骨ファブが解説】 – 株式会社へむろ鉄工