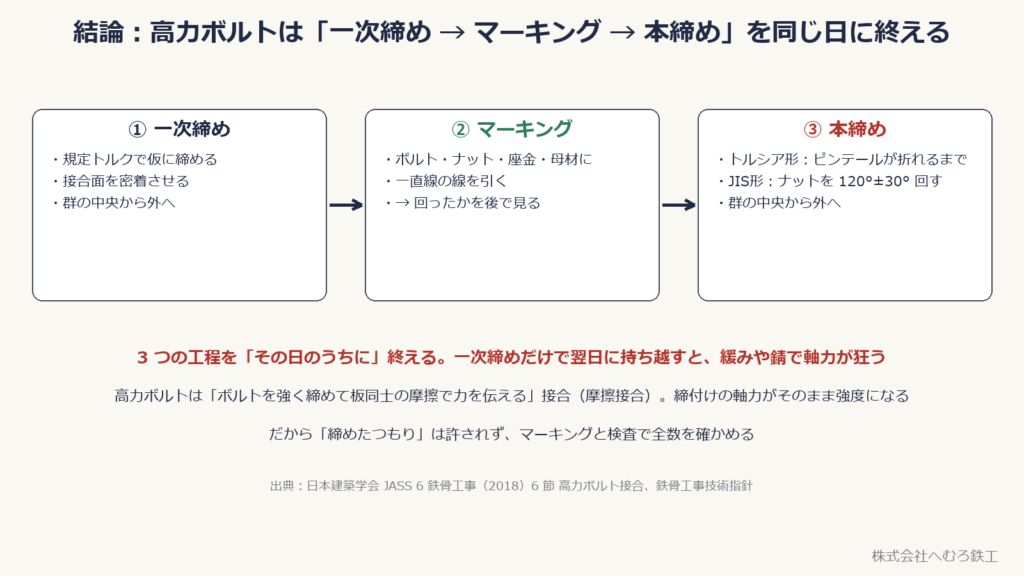
■結論:一次締め → マーキング → 本締めを、その日のうちに全数終える
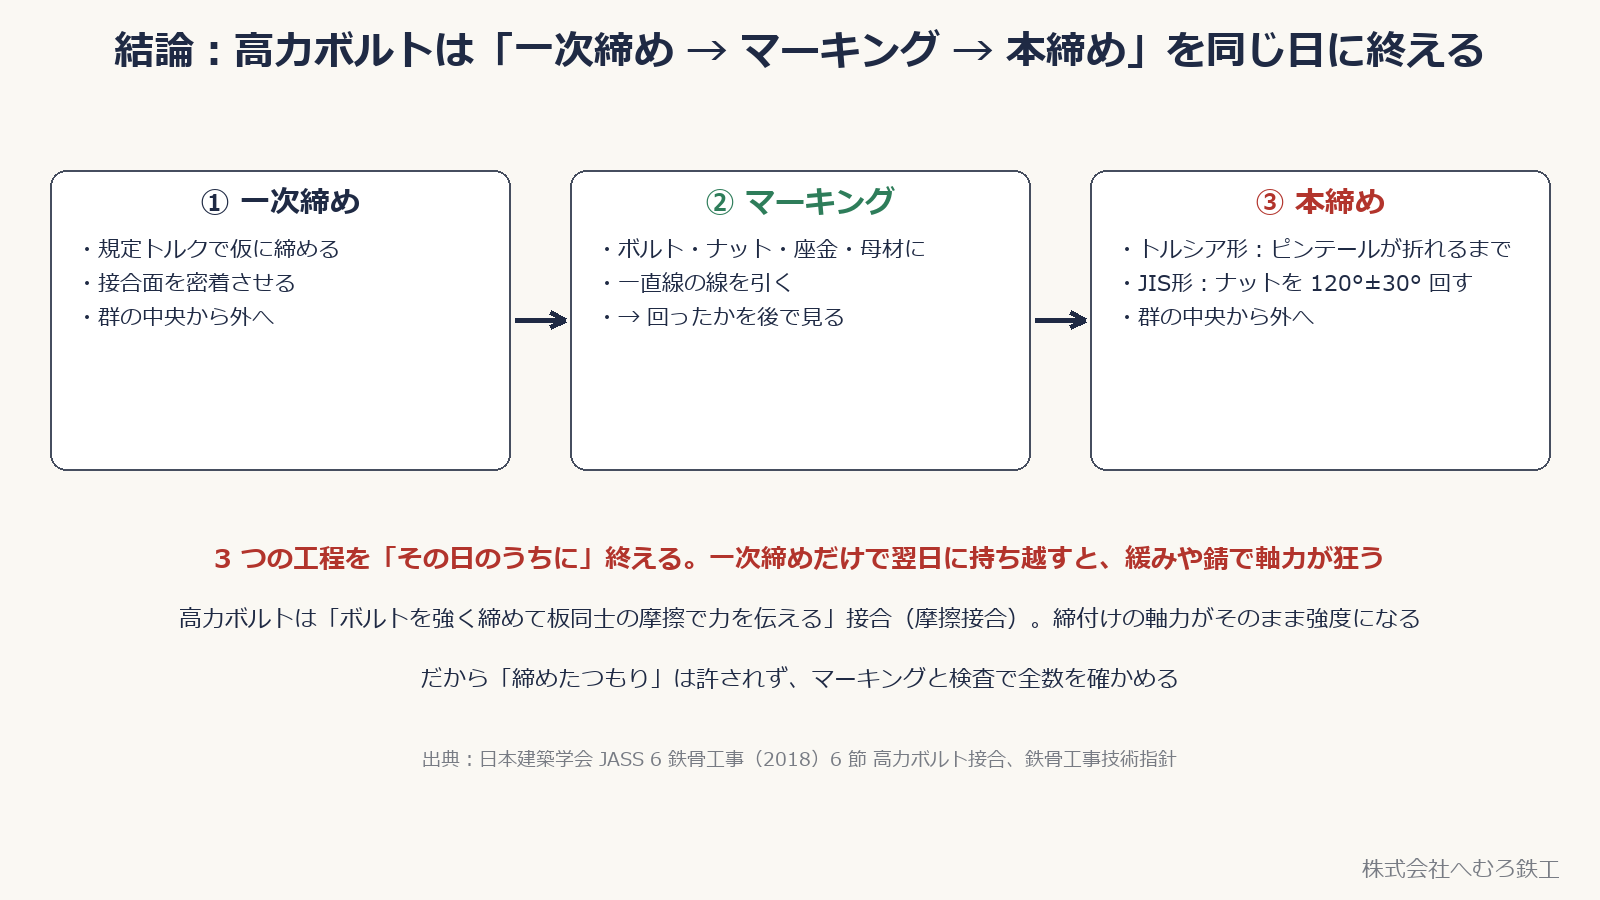
高力ボルト摩擦接合は、ボルトの締付けで板を押し付け、接合面の摩擦で力を伝えます。ボルト軸力だけでなく、すべり係数・摩擦面数なども接合性能に関係します。所定の軸力と摩擦面の状態を確保するため、施工手順と検査を管理します。
手順は ① 一次締め → ② マーキング → ③ 本締め の 3 段階。JASS 6 では、この 3 つを同じ日のうちに終えることになっています。一次締めだけで翌日に持ち越すと、雨や錆で摩擦面が変わり、軸力が狂うからです。
👉 締付けは「工程」ではなく「品質」そのもの。マーキングと検査で全数を確かめる仕組みになっています。
■高力ボルトの 3 種類と、本締めの方法
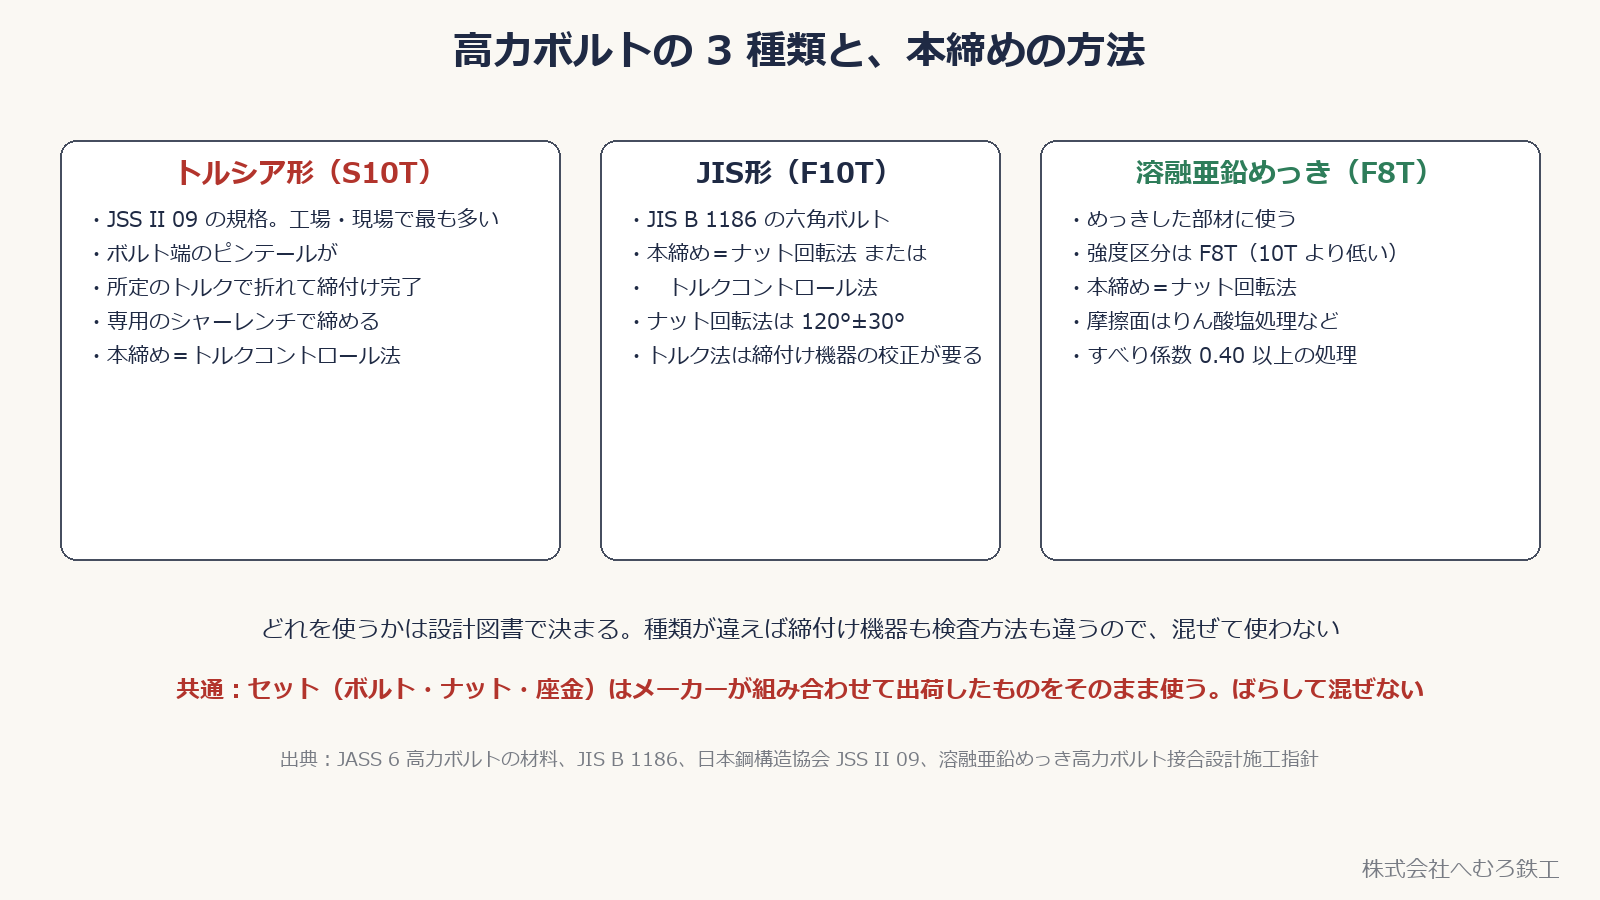
建築鉄骨で使う高力ボルトは、大きく 3 種類です。
トルシア形高力ボルト(S10T)は、日本鋼構造協会規格 JSS II 09 のボルトで、いまの鉄骨で最も多く使われています。ボルトの先端に「ピンテール」という突起があり、専用のシャーレンチで締めると、所定のトルクに達したところでピンテールが折れて締付け完了になります。本締めはトルクコントロール法です。
JIS形高力ボルト(F10Tなど)の締付け方法は、採用仕様とボルトの仕様に合わせて定めます。令和7年版の公共建築工事標準仕様書ではトルクコントロール法またはナット回転法を規定しています。回転量は径・長さなどの条件によるため、すべてを120°±30°で扱うわけではありません。
溶融亜鉛めっき高力ボルト(F8T)は、めっきした部材に使うボルトで、強度区分が F8T と一段低く、本締めはナット回転法です。摩擦面はりん酸塩処理などで、すべり係数 0.40 以上を確保します。
どれも共通するのは、ボルト・ナット・座金の「セット」をメーカーが組み合わせたまま使うこと。ばらして別のロットと混ぜると、トルクと軸力の関係が崩れます。
■一次締め:規定のトルクで「密着させる」、順序は中央から外へ
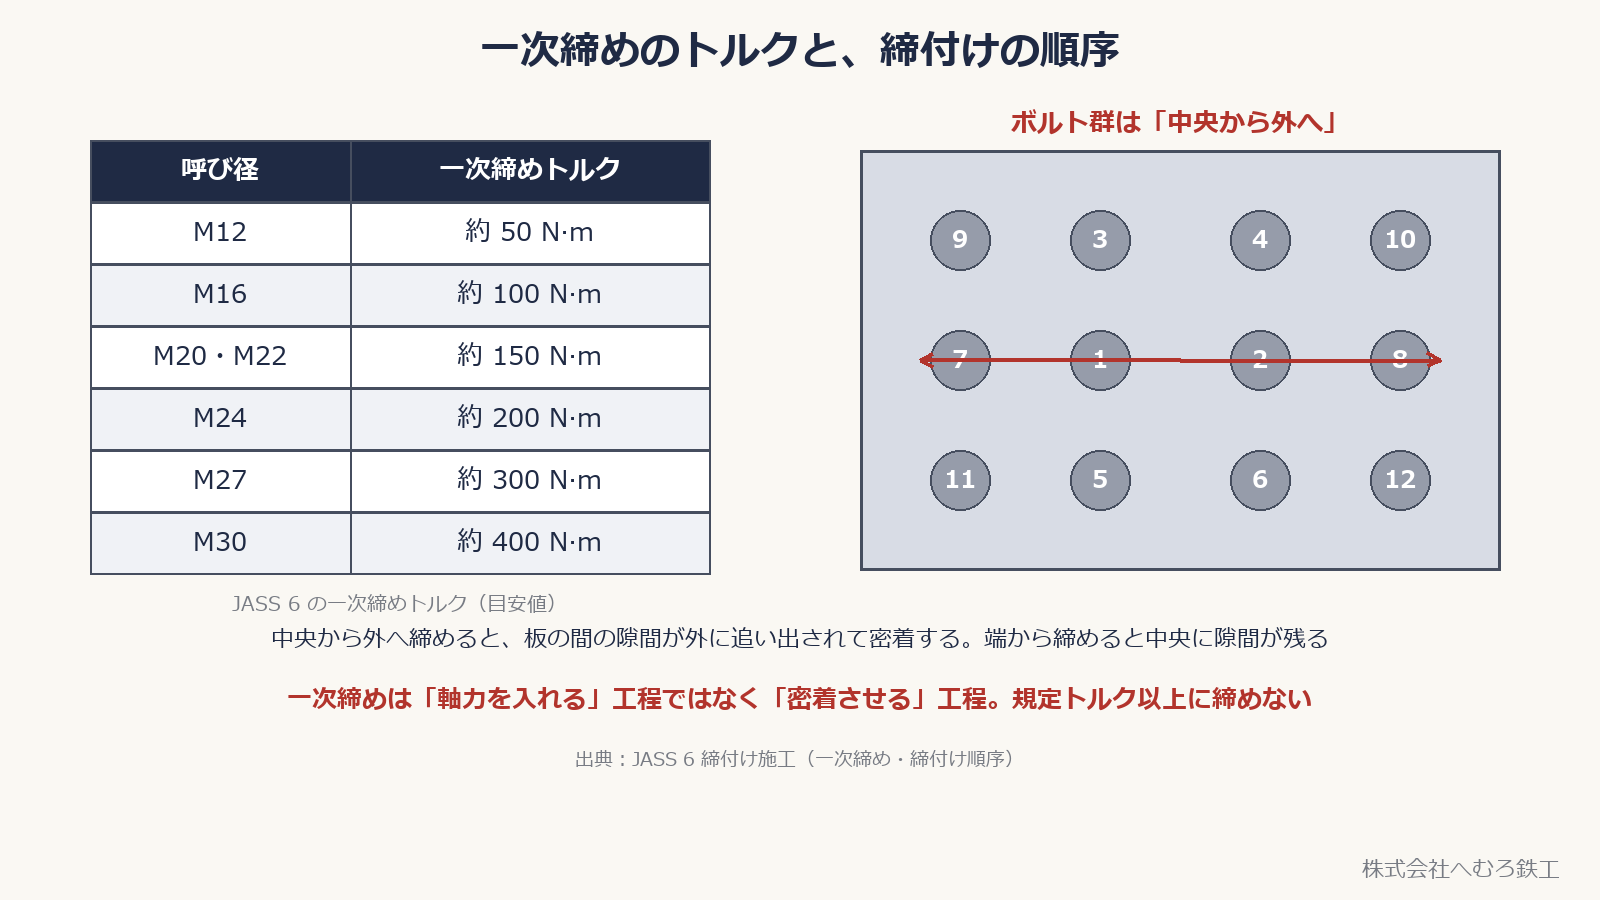
一次締めは、接合する板同士を密着させるための締付けです。JASS 6 に呼び径ごとの目安トルクがあり、M16 で約 100 N·m、M20・M22 で約 150 N·m、M24 で約 200 N·mです(M12 約 50、M27 約 300、M30 約 400 N·m)。一次締め用のトルクレンチかインパクトレンチで、この値まで締めます。
順序はボルト群の中央から外へ。中央から締めると板の間の隙間が外へ追い出されて密着します。端から締めると中央に隙間が残り、本締めしても軸力が板の変形に食われてしまいます。
一次締めで「強く締めれば良い」と規定以上に締めるのは間違いです。本締めの回転量やピンテール破断の前提が崩れます。
- 締付け前に、接合面の黒皮・塗料・油・ごみを取り除く
- 板の間の肌すきは 1mm 以下ならそのまま、1mm を超えたらフィラープレートを入れる
- 孔心が合わずボルトを挿入できない場合は、採用仕様に従って添え板等の取替えや承認された修正を行う。孔ずれの数値だけで無断の拡孔・リーマ掛けを行わない
■マーキングと本締め:線のずれ方で「正しく締まったか」が分かる
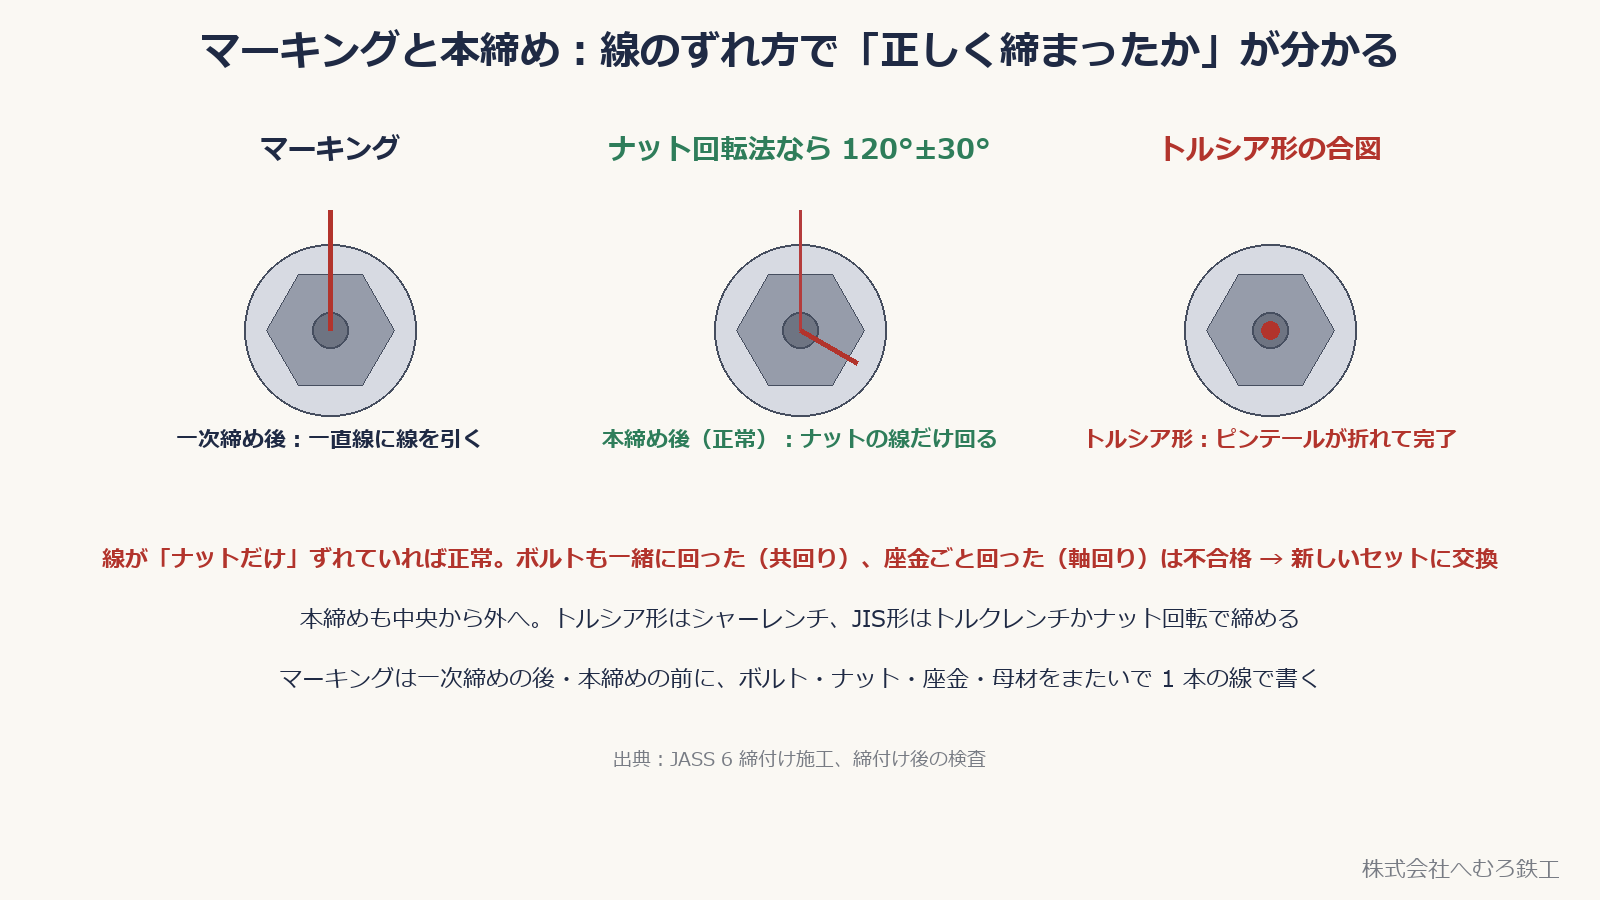
一次締めが終わったら、ボルト・ナット・座金・母材をまたいで 1 本の線を引きます。これがマーキングです。本締めのあとに線のずれ方を見れば、ナットだけが回ったか、ボルトや座金も一緒に回ってしまったかが一目で分かります。
本締めもボルト群の中央から周辺へ進めます。トルシア形は専用レンチでピンテールが破断するまで締め、その後に所定の確認を行います。令和7年版の公共建築工事標準仕様書では、JIS形のナット回転法の規定回転量は120°(M12は60°)、長さが呼び径の5倍を超える場合は特記によります。トルクコントロール法は、施工法の確認で設定した基準トルクによります。
線を見て、ボルトも一緒に回った「共回り」、座金ごと回った「軸回り」が分かったら、そのボルトは不合格です。新しいセットに交換します。一度締めた高力ボルトは再使用しません。
■締付け後の検査:全数を目で見て、記録に残す
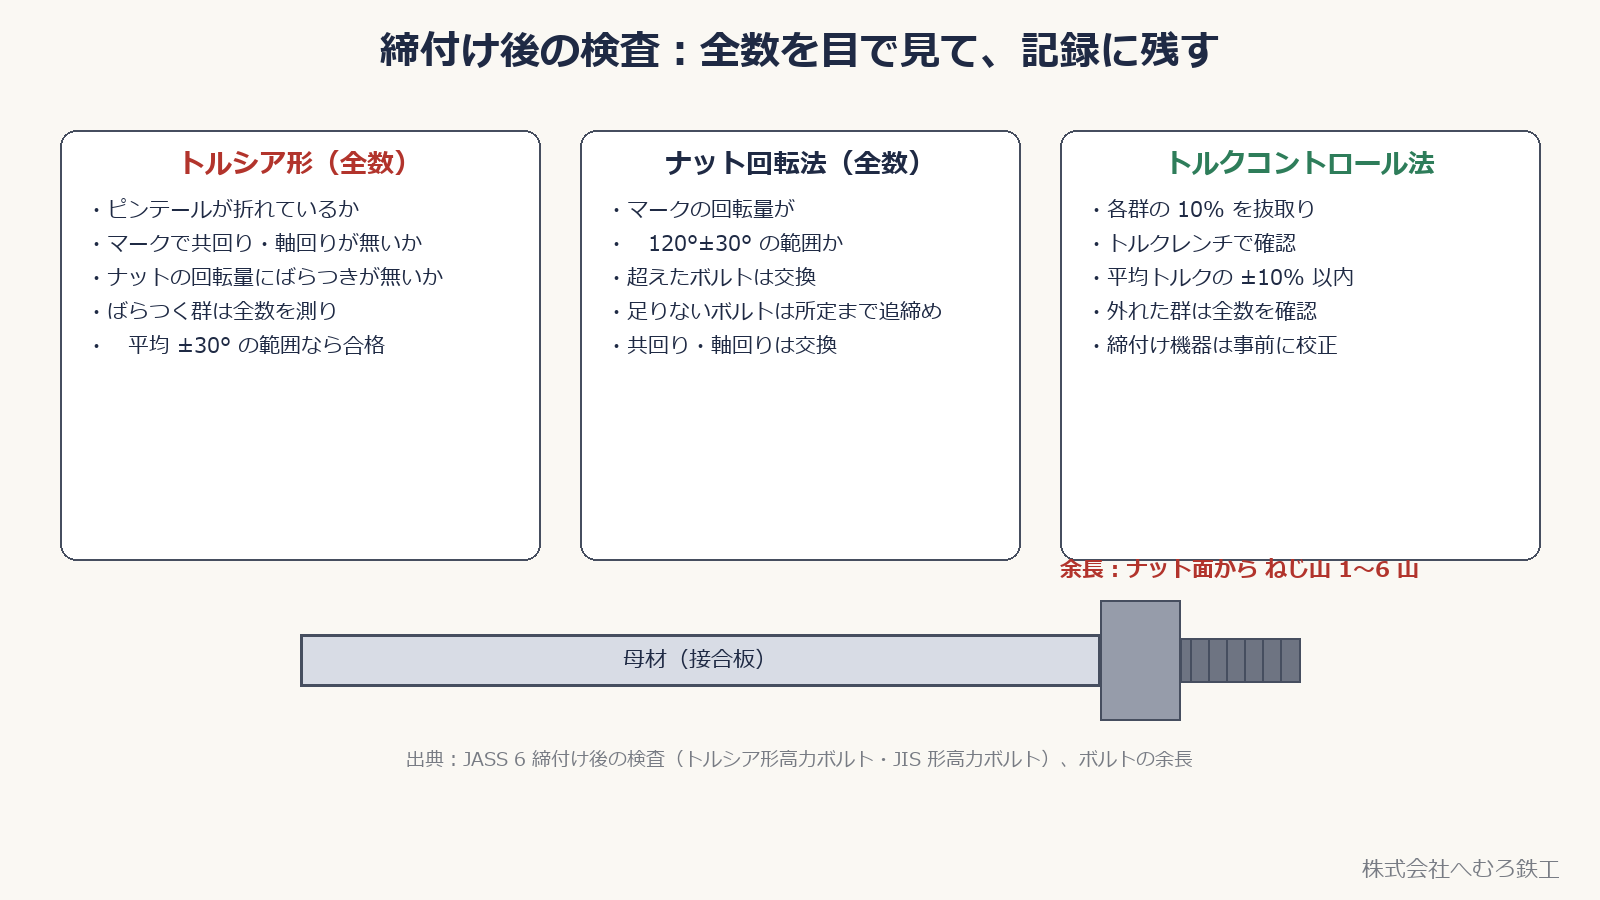
トルシア形は全数について、ピンテールが折れているか、マークで共回り・軸回りが無いか、ナットの回転量に著しいばらつきが無いかを目視で確認します。ばらつきのある群は全数の回転量を測り、平均±30° の範囲なら合格です。
ナット回転法は、採用仕様の規定回転量と許容範囲を確認します。令和7年版の公共建築工事標準仕様書では規定値±30°、M12は規定値−0°〜+30°です。回転不足は規定に従って追締めし、不合格のセットは取替えなど所定の措置を行います。
トルクコントロール法の確認を「測った平均トルクの±10%なら合格」とするのは誤りです。令和7年版の公共建築工事標準仕様書7.4.8では、回転量に著しいばらつきがある群を全数確認し、施工法の確認で設定した締付けトルクの基準値との差が±10%以内であることを確認します。検査対象・方法は、工事で採用した仕様と検査計画に合わせます。
どの方式でも、余長(ナットの外に出るねじ山)はナット面から 1〜6 山。短すぎればナットがかからず、長すぎればボルトの長さが間違っています。検査の結果は締付け記録(物件・部位・ボルト群・検査者・日付)として残します。
■やってはいけないこと・締付け前に確かめること
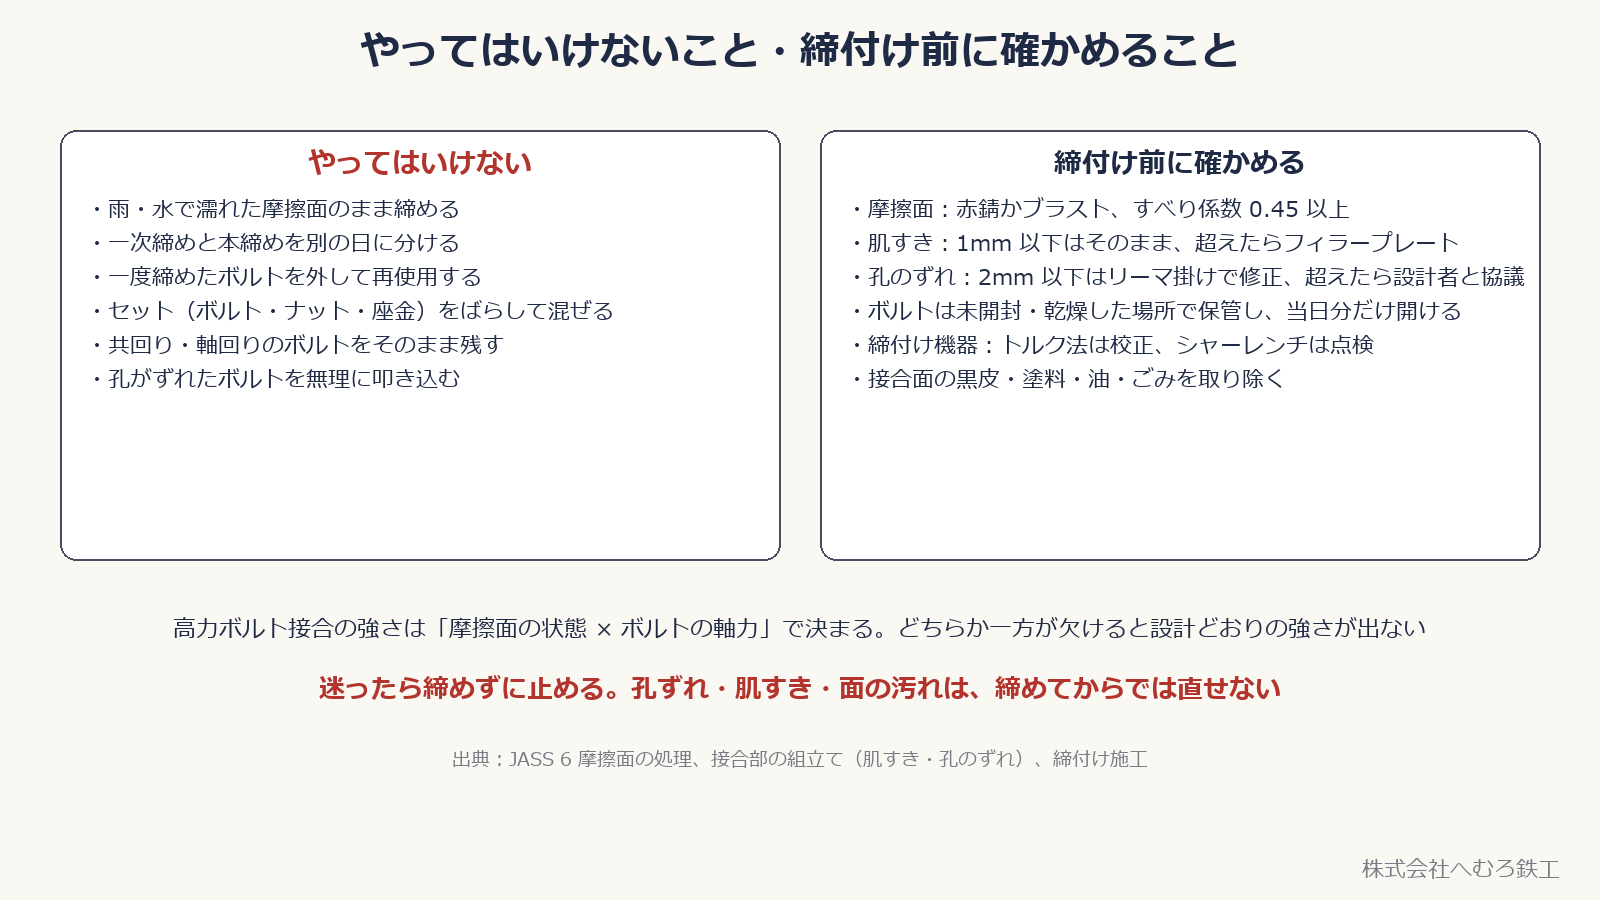
高力ボルト接合の強さは「摩擦面の状態 × ボルトの軸力」で決まります。摩擦面は赤錆状態かブラスト処理(表面粗さ Rz 50μm 以上)で、すべり係数 0.45 以上を確保します。塗料や油、めっきの光沢面のままでは摩擦が足りません。
雨や水で濡れた摩擦面のまま締めない、一次締めと本締めを別の日に分けない、一度締めたボルトを再使用しない、セットをばらして混ぜない。ボルトは未開封のまま乾燥した場所で保管し、その日に使う分だけ開けます。
締付け機器は、トルクコントロール法なら締付け前にキャリブレーション(校正)を行い、シャーレンチも点検しておきます。孔ずれ・肌すき・面の汚れは、締めてからでは直せません。迷ったら締めずに止めるのが基本です。
■まとめ
- 高力ボルト摩擦接合の性能には、ボルト軸力と摩擦面のすべり係数などが関係する
- 手順は一次締め → マーキング → 本締め。3 つを同じ日に、ボルト群の中央から外へ
- 一次締めトルクの目安:M16 約 100、M20・M22 約 150、M24 約 200 N·m(JASS 6)
- 本締めは、ボルト種別と採用仕様に応じてピンテール破断、所定回転量、所定トルクで管理する。締付け後の確認まで行う
- 検査は採用仕様に従う。トルクの比較対象は測定値の平均ではなく、施工法確認で設定した基準値
- 摩擦面・肌すき・孔心・締付け機器を施工前に確認する。再使用を避け、不適合は承認された方法で処置する
■参考にした基準・資料
- 日本建築学会『建築工事標準仕様書・同解説 JASS 6 鉄骨工事』(2018)6 節 高力ボルト接合:摩擦面の処理(すべり係数 0.45、赤錆・ブラスト Rz 50μm)、接合部の組立て(肌すき 1mm、孔のずれ 2mm・リーマ掛け)、締付け施工(一次締めトルク表、締付け順序、マーキング、ナット回転 120°±30°、余長 1〜6 山、同日施工)、締付け後の検査(トルシア形・ナット回転法・トルクコントロール法の合否)
- 日本建築学会『鉄骨工事技術指針・工事現場施工編』:高力ボルト接合の施工と検査
- 日本鋼構造協会 JSS II 09「構造用トルシア形高力ボルト・六角ナット・平座金のセット」
- JIS B 1186:2013「摩擦接合用高力六角ボルト・六角ナット・平座金のセット」
- 日本建築学会『溶融亜鉛めっき高力ボルト接合設計施工指針』:F8T、すべり係数 0.40 以上の摩擦面処理
- 日本建設業連合会 鉄骨工事 Q&A:高力ボルトの保管・雨天時の締付け・再使用の可否
■おわりに
この記事は一般的な基準(JASS 6 2018 など)に基づく解説です。実際の物件では、設計図書の特記仕様書・工事仕様書と、監理者の指示が優先します。数値は改定で変わることがあるので、最新版で確認してください。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連:
👉 技術コラム一覧(孔あけの精度、ミルシートの見方、製品検査 など)
👉 鉄骨製作管理技術者 一問一答(高力ボルトの問題も収録)
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
確認資料:国土交通省「公共建築工事標準仕様書(建築工事編)令和7年版」第7章。実際の施工は、工事で採用する仕様書の版・特記・承認済みの施工要領を確認してください。(2026年9月28日改訂)