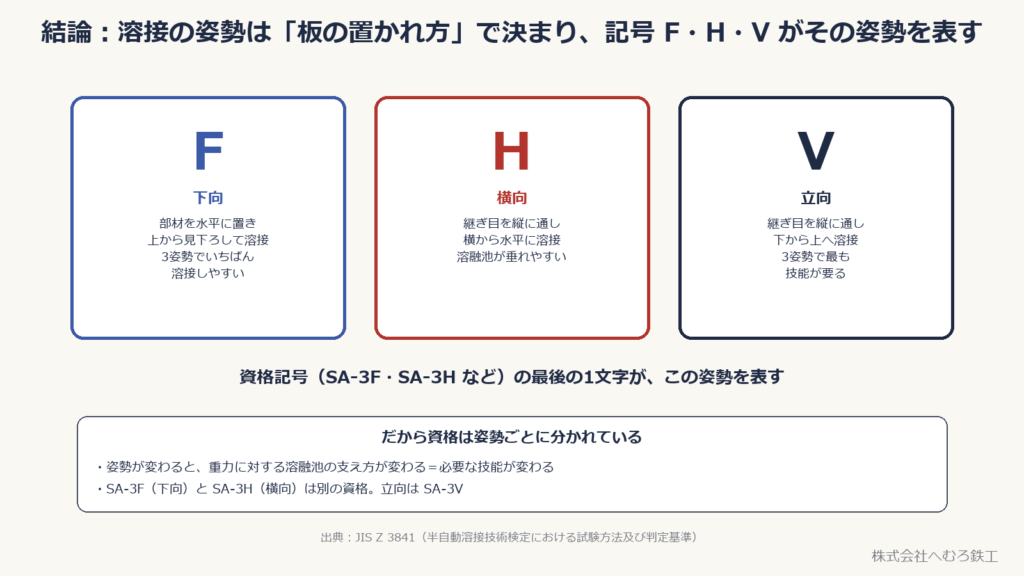
■結論:溶接の姿勢は「板の置かれ方」で決まり、記号 F・H・V がその姿勢を表す
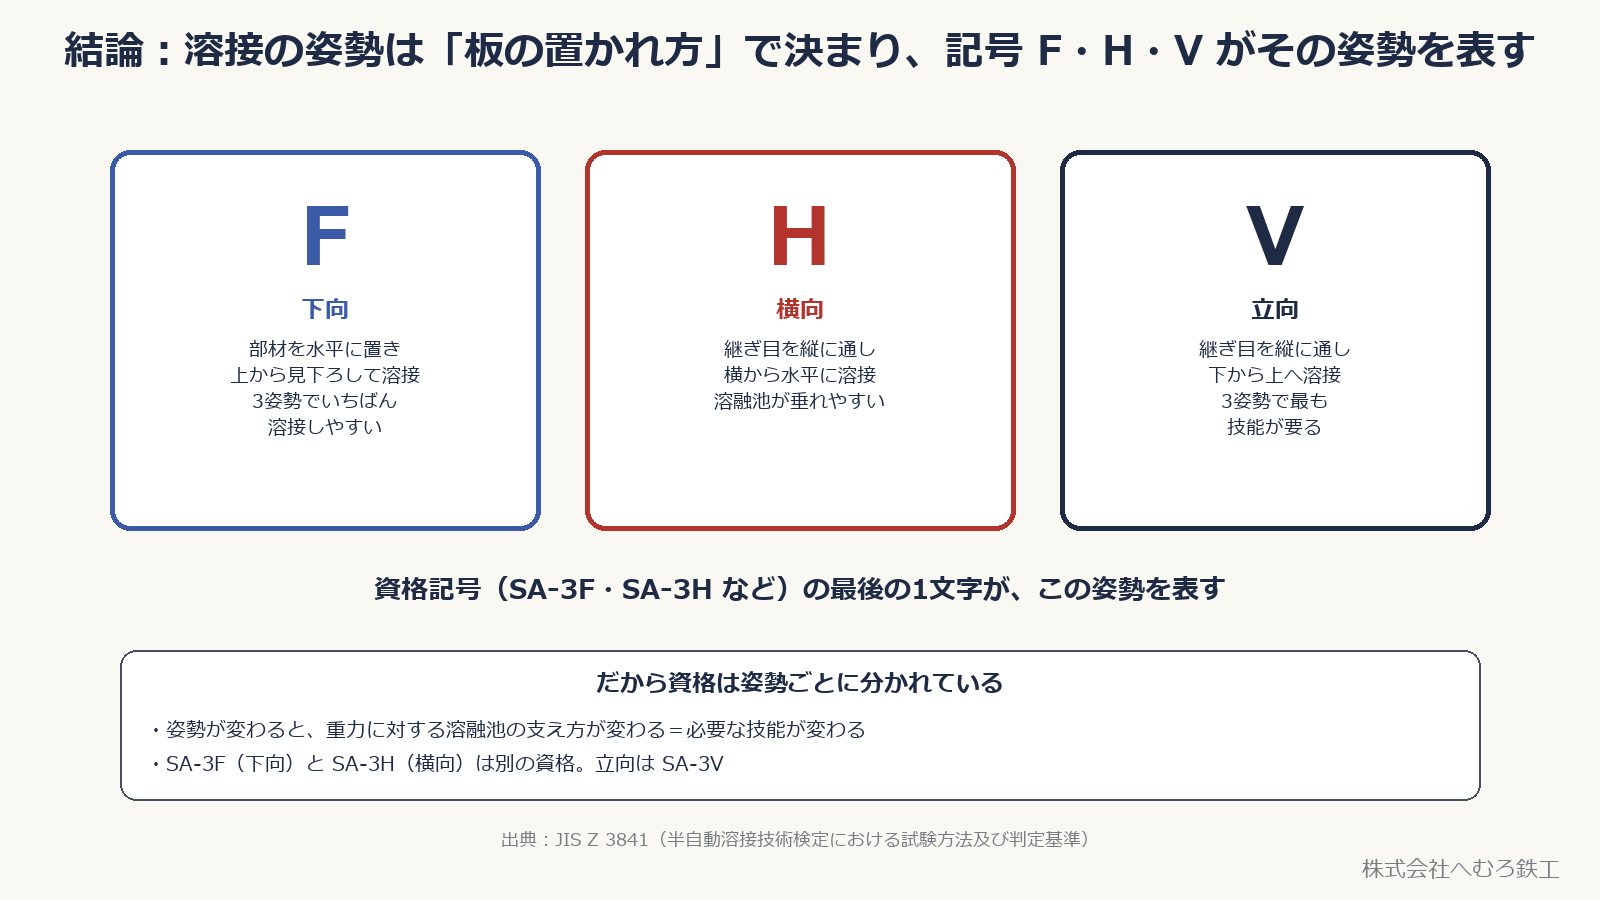
鉄骨の溶接には、部材がどう置かれているかで決まる姿勢があります。平らに置いた板の継ぎ目を上から溶接する下向、継ぎ目を横に通して横から溶接する横向、継ぎ目を縦に通して上下に溶接する立向の3つが、鉄骨工場で主に出てくる姿勢です。
JIS Z 3841 の溶接技能者資格の記号には、この姿勢がアルファベット1文字で入っています。F は下向、H は横向、V は立向です。SA-3F・SA-3H のような記号の最後の1文字を見れば、どの向きで溶接できる資格かが分かります。
👉 姿勢が変わると、重力に対する溶融池(溶けた金属のたまり)の支え方が変わります。資格が姿勢ごとに分かれているのは、姿勢が違えば必要な技能も変わるからです。
■溶接の3つの基本姿勢:下向・横向・立向
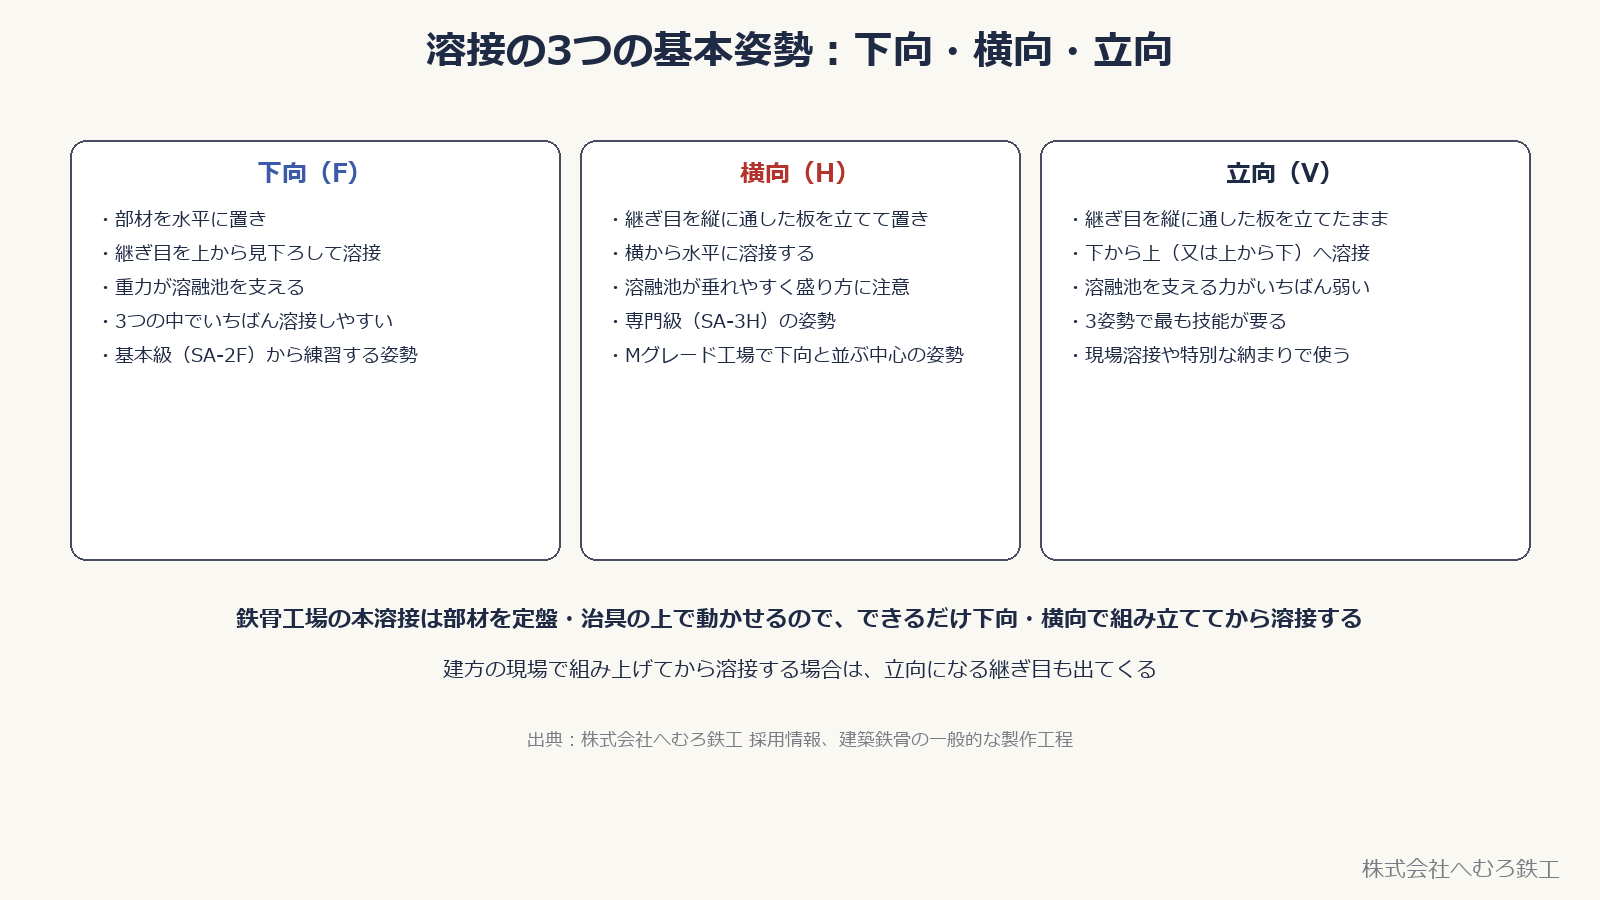
鉄骨工場の本溶接で出てくる姿勢は、主に次の3つです。
- 下向(F):部材を水平に置き、継ぎ目を上から見下ろして溶接する。重力が溶融池を支えるので、3つの中でいちばん溶接しやすい
- 横向(H):板を立てて継ぎ目が水平になるように置き、継ぎ目を横から溶接する。溶融池が垂れやすく、盛り方に注意が要る
- 立向(V):継ぎ目を縦に通した板を立てたまま、下から上(または上から下)へ溶接する。溶融池を支える力がいちばん弱く、3つの中で最も技能が要る
鉄骨製作工場の本溶接は、部材を定盤や治具の上で動かせるため、できるだけ下向・横向になるよう組み立ててから溶接します。建方の現場で部材を組み上げてから溶接する場合は、立向になる継ぎ目も出てきます。
■JIS Z 3841 の記号の読み方:S・A・数字・F/H/V
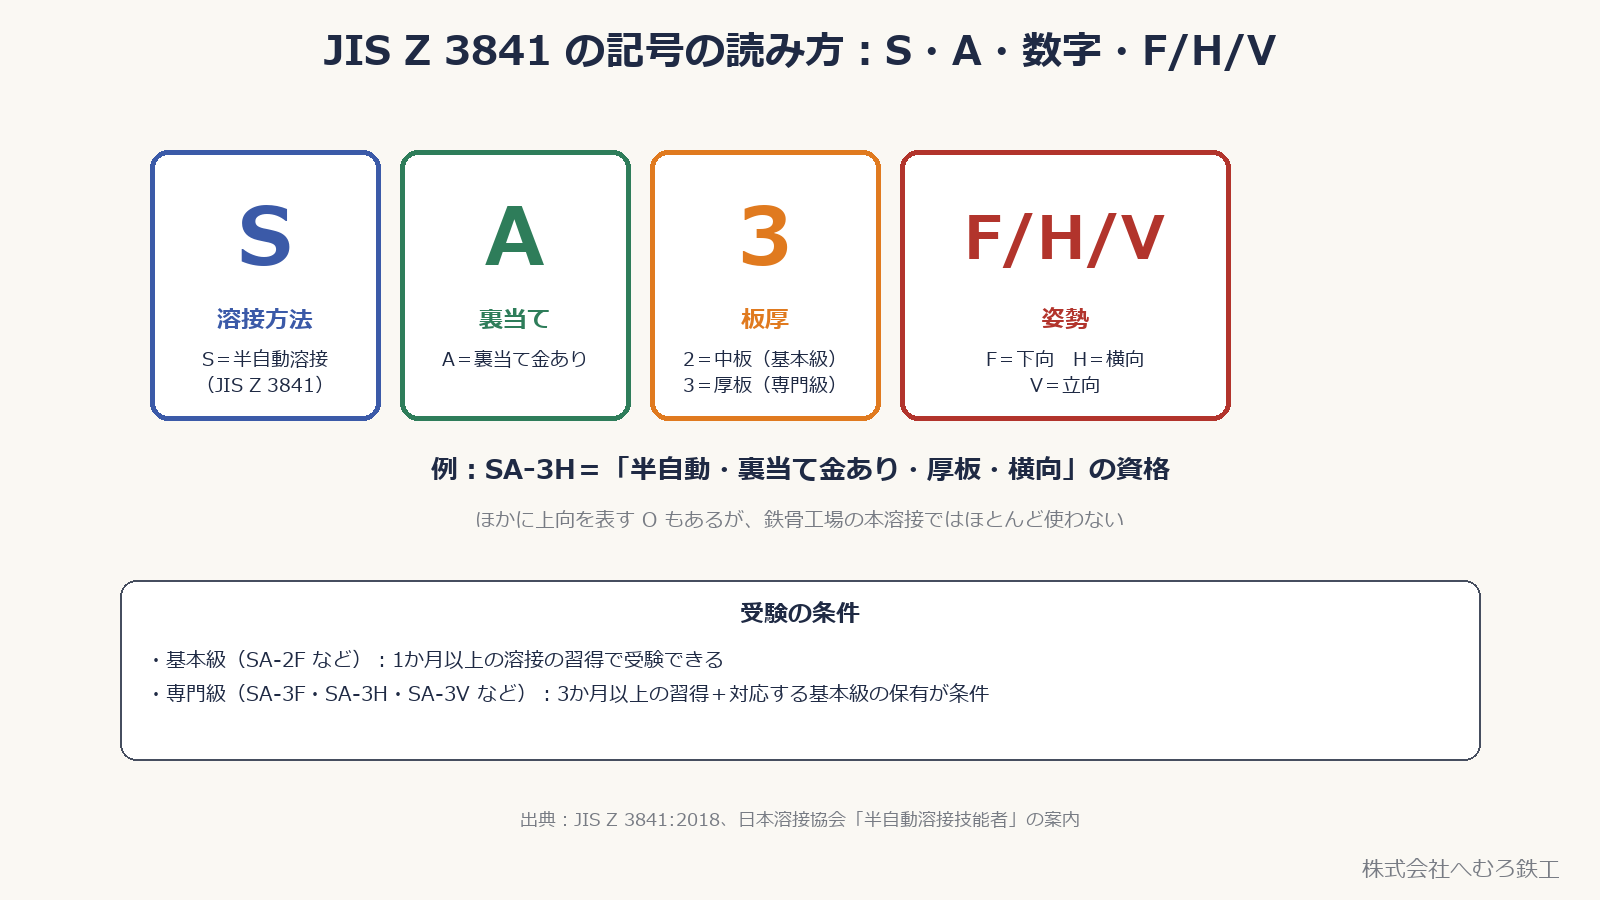
半自動溶接の技能者資格 JIS Z 3841 の記号は、溶接方法・裏当ての有無・板厚の区分・姿勢を組み合わせて表します。
- S:半自動溶接
- A:裏当て金あり
- 2:中板/3:厚板(数字は試験材の板厚区分。Fの下向は基本級、H・V・Oなどは専門級)
- F/H/V:下向/横向/立向(ほかに上向を表す O もあるが、鉄骨工場の本溶接ではほとんど使わない)
たとえばSA-3Hは「半自動・裏当て金あり・厚板・横向」の資格です。基本級は下向の SA-2F・SA-3F などで、1か月以上の溶接技術の習得が受験条件です。専門級は SA-2H・SA-2V・SA-3H・SA-3V などで、3か月以上の習得と、資格の種類ごとに対応する基本級の保有が受験条件になります。試験の流れは関連記事「JIS 溶接技能者の試験当日」に書いています。
■Mグレード工場の作業条件:下向・横向
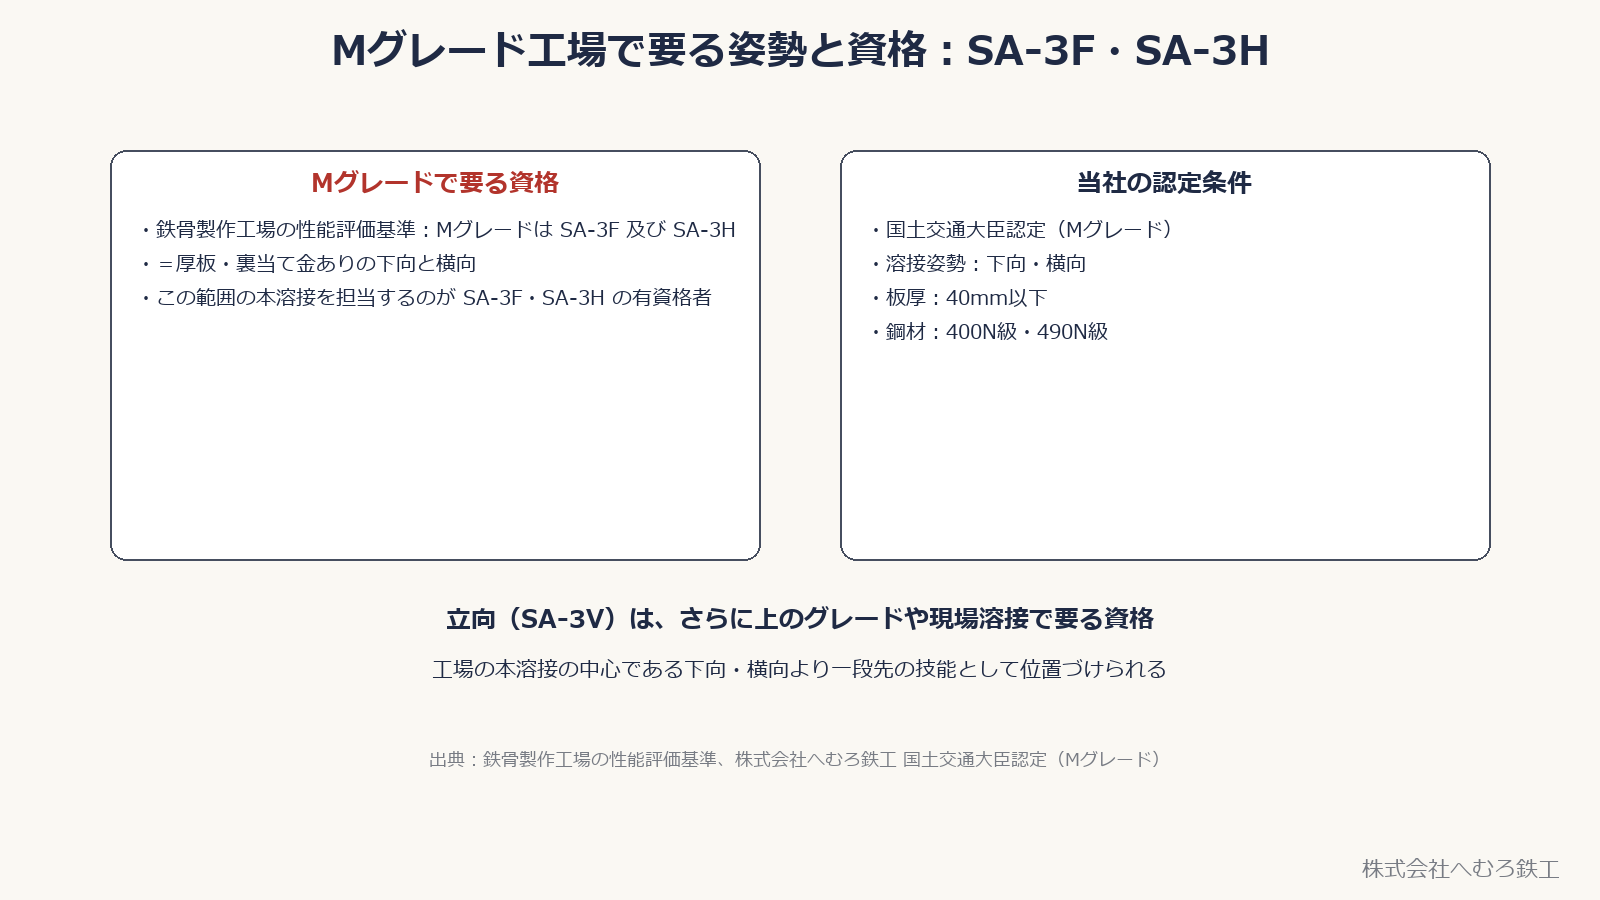
鉄骨製作工場の性能評価基準は、工場のグレードごとに作業条件と溶接技能者の資格を定めています。全国鉄骨評価機構のMグレード評価基準では、作業条件は下向と横向で、資格は半自動溶接のSA-3F・SA-3H、または手溶接のA-3F・A-3Hです。この記事では、当社が用いる半自動溶接の資格を中心に説明します。
当社(株式会社へむろ鉄工・茨城県小美玉市)の国土交通大臣認定(Mグレード)も、溶接姿勢を下向・横向、板厚40mm以下と定めています。この範囲の本溶接を担当するのが、SA-3F・SA-3H の有資格者です。
立向の SA-3V は専門級です。Mグレードの通常の評価範囲は下向・横向ですが、上位グレードの評価範囲や現場溶接などで立向作業が求められる場合は、適用する設計図書・施工要領書・認定条件に応じた有資格者を配置します。
■未経験者はどの順で覚えるか:下向 → 横向 → 立向
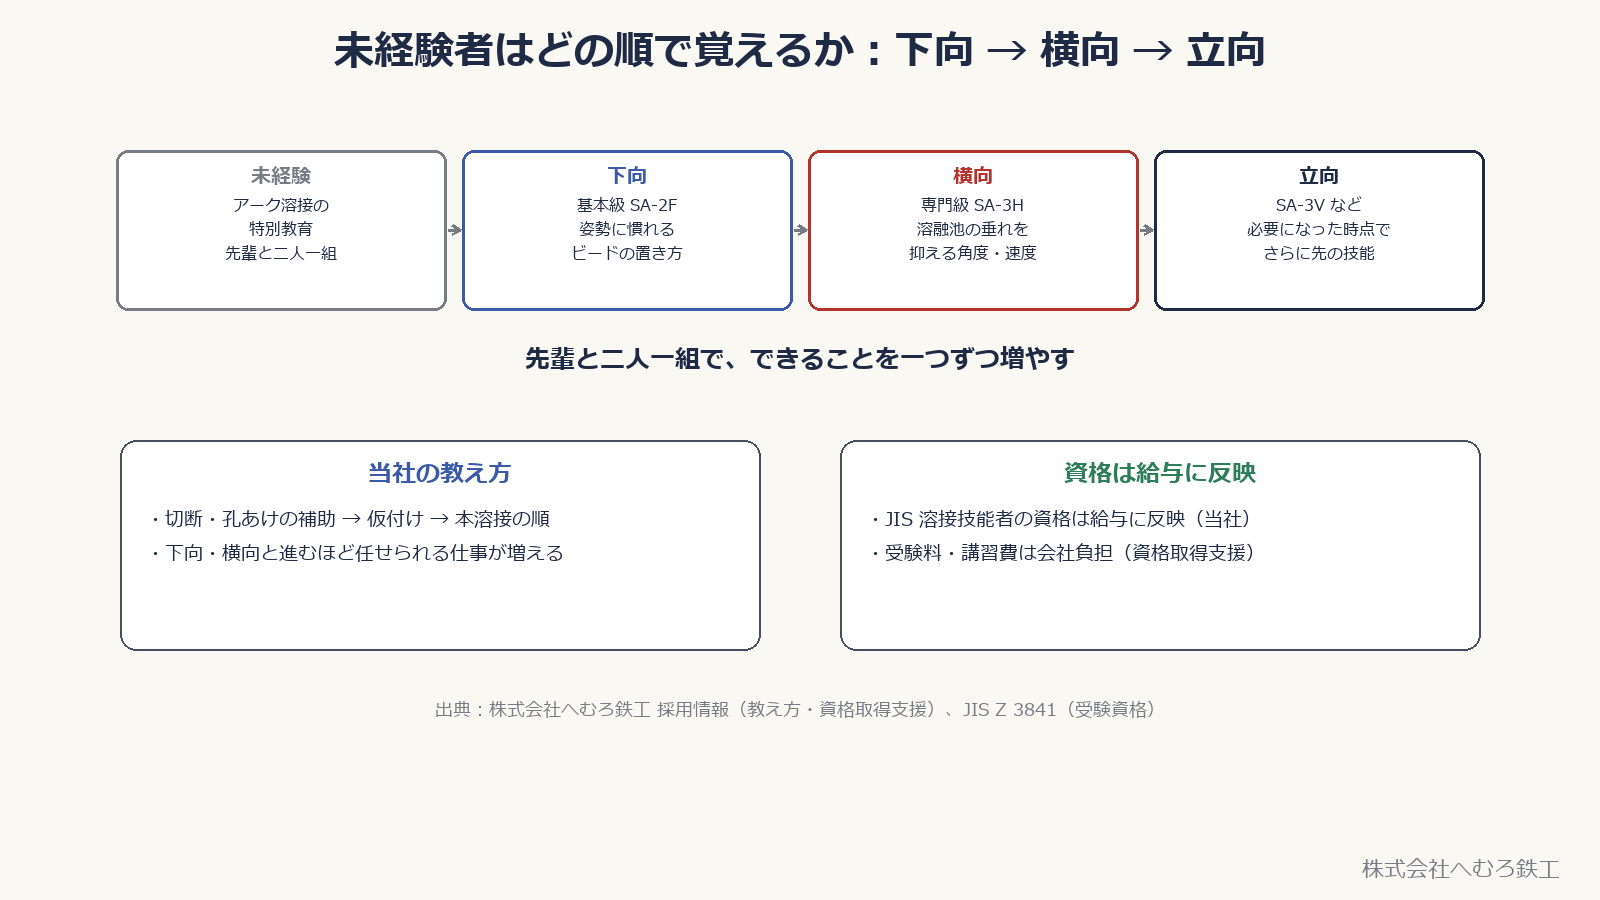
未経験の方は、まず重力が味方になる下向から練習を始めます。下向で溶融池の作り方とビードの置き方に慣れてから、横向に進みます。
- 下向(基本級の例:SA-2F・SA-3F):姿勢に慣れ、ビードの置き方を覚える
- 横向(専門級 SA-3H):溶融池の垂れを抑える角度と速度を覚える
- 立向(SA-3V など):必要になった時点で、さらに先の技能として習得する
当社では先輩と二人一組で、切断・孔あけの補助から仮付け、本溶接へと担当を一つずつ増やします。溶接技能者の資格は給与に反映するので、下向・横向と進むほど任せられる仕事も給与も広がります。関連記事「溶接技能者の資格と鉄骨工場で必要な人数」もあわせてご覧ください。
■へむろ鉄工の場合(溶接工・鍛冶工・CADオペレーターを募集中)
株式会社へむろ鉄工(茨城県小美玉市)は、国土交通大臣認定Mグレードの鉄骨製作工場で、溶接工・鍛冶工・CADオペレーター(鉄骨原寸 REAL4)を正社員で募集しています。溶接工・鍛冶工は就業時間 8:00〜17:00(日勤)、月給 201,000円〜330,000円(経験・資格による)、試用期間なし、資格取得支援あり(受験料・講習費は会社負担)、年間休日100日、マイカー通勤可・無料駐車場ありです。CADオペレーターは月給 188,000円〜330,000円(経験・資格による)、土日休み・年間休日118日です。最新の募集条件は採用情報をご確認ください。
現寸CADオペレーターは、鉄骨CADで工作図を描いた経験のある方(REAL4以外の経験でも可)が対象で、賃金は経験・技能により応相談です。募集条件は変更される場合があるため、最新情報は採用情報でご確認ください。
仕事内容・募集要項・応募方法は 採用情報 にまとめています。「工場を見てみたい」だけのご連絡も歓迎です。
■おわりに
溶接の姿勢とJIS Z 3841の記号は一般的な基準に基づく内容で、就業条件は当社の募集要項の値です。物件ごとの溶接施工条件は、設計図書と溶接施工要領書が優先します。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 溶接技能者の資格(JIS Z 3841 SA-3F/3H など)と鉄骨工場で必要な人数
👉 JIS 溶接技能者の試験当日|学科・実技・曲げ試験の流れ
👉 鉄骨の溶接工の仕事内容と1日|鉄骨製作工場(Mグレード)で働くと何をするか
参考にした基準・資料:JIS Z 3841(半自動溶接技術検定における試験方法及び判定基準)/鉄骨製作工場の性能評価基準(Mグレード)/一般社団法人 日本溶接協会「半自動溶接」/株式会社へむろ鉄工 採用情報(2026年10月4日確認)
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する