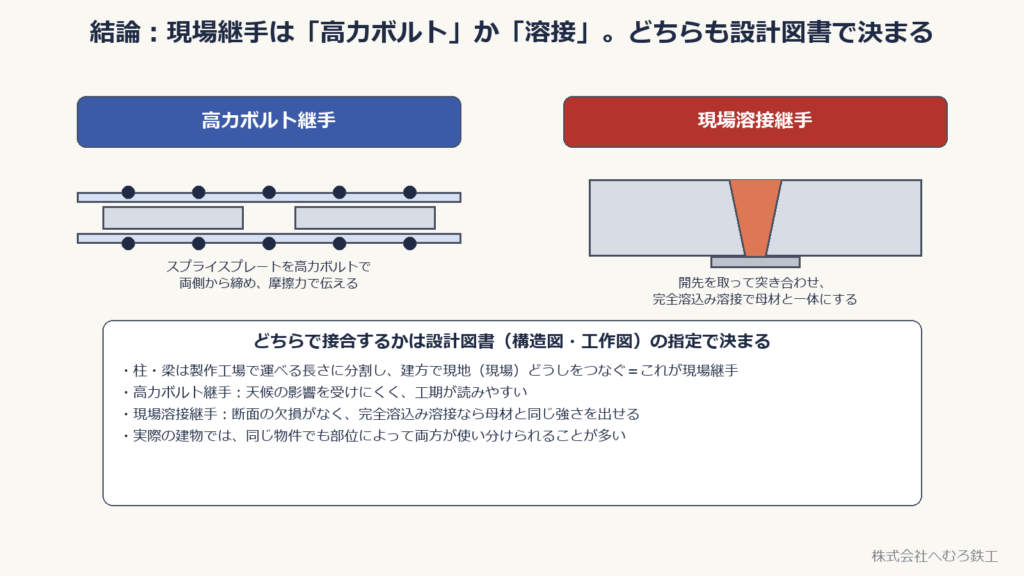
■結論:現場継手は「高力ボルト」か「溶接」。どちらも設計図書で決まる
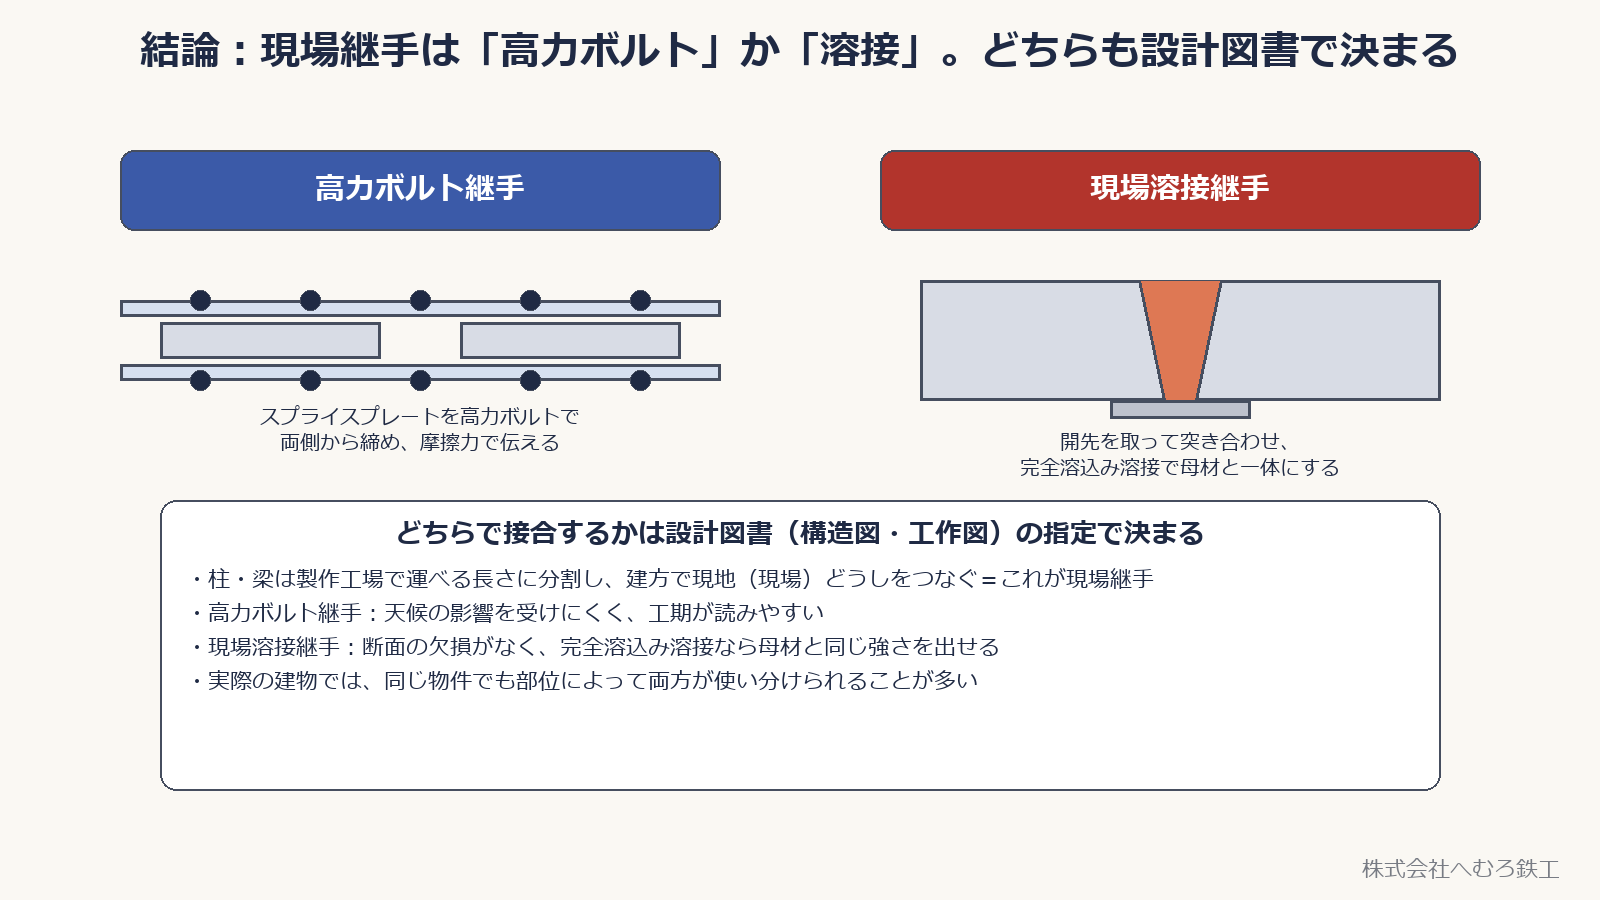
鉄骨の柱や梁は、工場で製作できる長さ・運搬できる長さに合わせて分割して作られます。この分割された部材どうしを、建方(たてかた)のときに現地でつなぐ箇所を現場継手といいます。
現場継手には大きく2つの方式があります。①高力ボルト継手(スプライスプレートを高力ボルトで締め付ける摩擦接合)と、②現場溶接継手(開先を取って完全溶込み溶接でつなぐ)です。
- 高力ボルト継手:所定の締付けと検査を終えてから次の工程へ進む。降雨時の締付けは避け、水濡れにも注意する
- 現場溶接継手:正しく施工できれば断面の欠損がなく、所定の条件で母材と同じ許容応力度を用いて設計できる
- どちらを採用するか、どこに設けるかは、設計図書(構造図・特記仕様書など)の指定に従う
👉 実際の建物では、柱の継手は高力ボルト、梁の端部は溶接のように、部位ごとに両方が使い分けられることも少なくありません。この記事では、工場継手との違い、それぞれの仕組みと品質管理、継手位置の選び方の考え方を順に整理します。
■現場継手とは何か:工場継手との違い
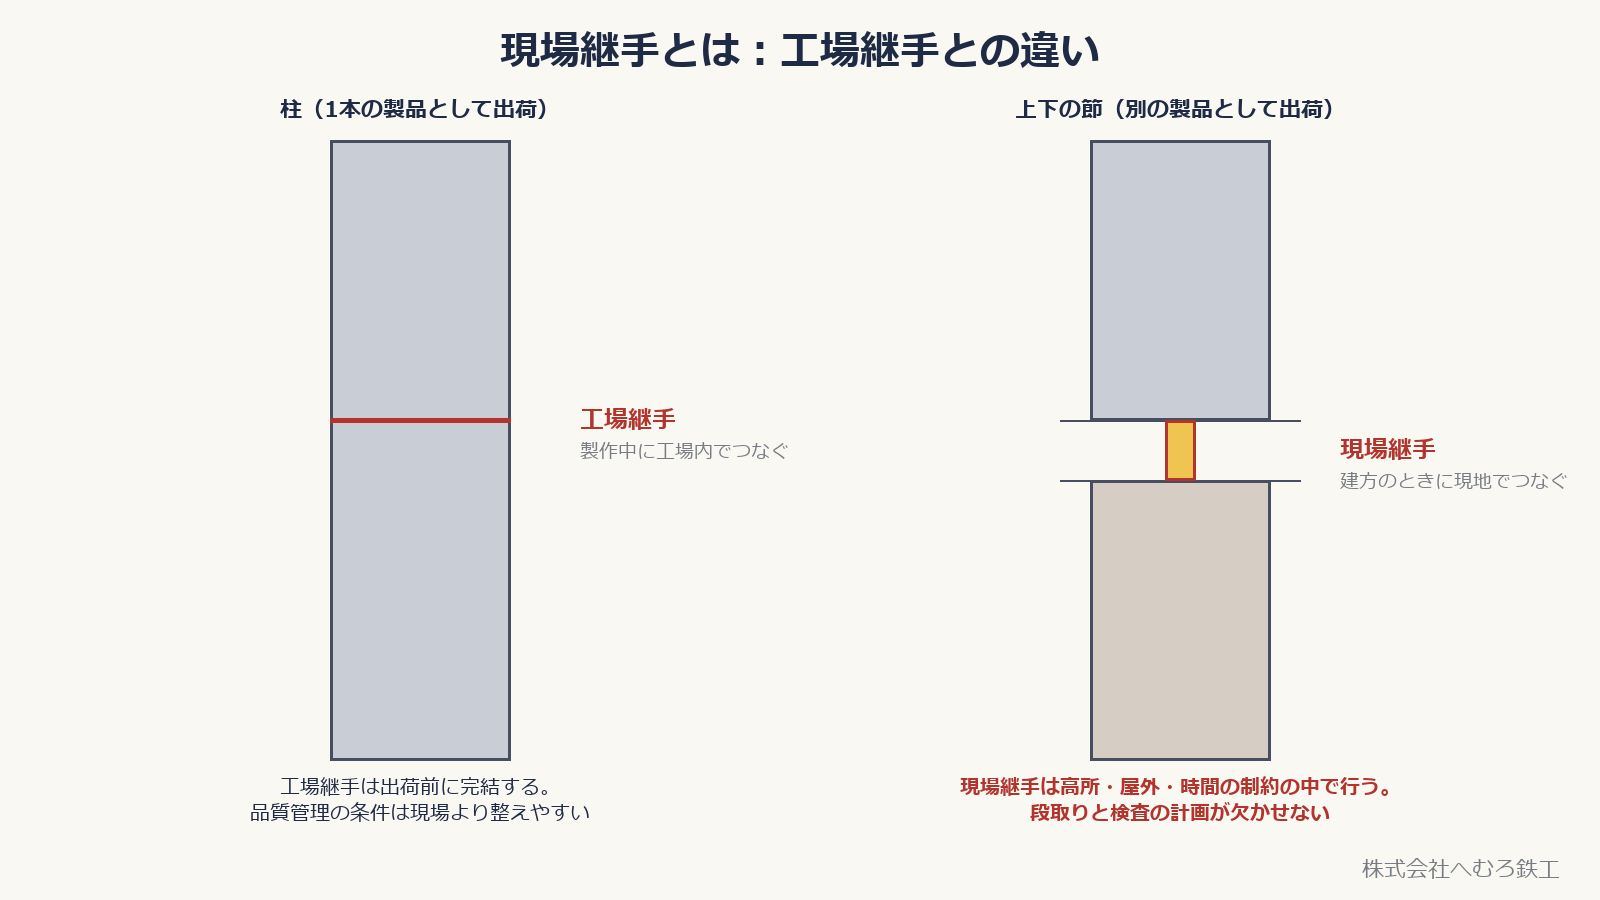
鉄骨の継手は、つなぐ場所によって2種類に区分されます。
工場継手は、製作の途中で工場内の部材どうしをつなぐ継手です。母材の運搬できる長さの都合で、1本の柱や梁を複数の鋼材からつなぎ合わせて作る場合に使われます。工場内で行うため、姿勢や環境を選んで施工・検査がしやすいのが特徴です。
一方、現場継手は、工場から別々の製品として出荷された部材を、建方のときに現地でつなぐ継手です。柱であれば数節(すうせつ)に分けて出荷し、現地でクレーンにより建て起こしながら、節と節の間を現場継手でつないでいきます。
- 部材を分割する理由:工場で製作できる大きさ・道路を使って運搬できる長さや重量、現地のクレーンでつり上げられる重量などの制約
- 分割位置は、運搬・建方の都合だけでなく、次に述べる応力の小さい位置という構造上の条件もあわせて決められる
👉 現場継手は、高所・屋外・限られた時間という工場より厳しい条件の中で行われます。だからこそ、段取り(ボルトの本数・締付け機器・溶接材料・検査の日程)をあらかじめ計画しておくことが欠かせません。
どの位置を工場継手にし、どの位置を現場継手にするかは、部材の長さ・重量・運搬条件・クレーンの能力などから設計段階または製作段階で決められ、構造図や工作図に示されます。
■高力ボルト継手の仕組み:摩擦接合とスプライスプレート
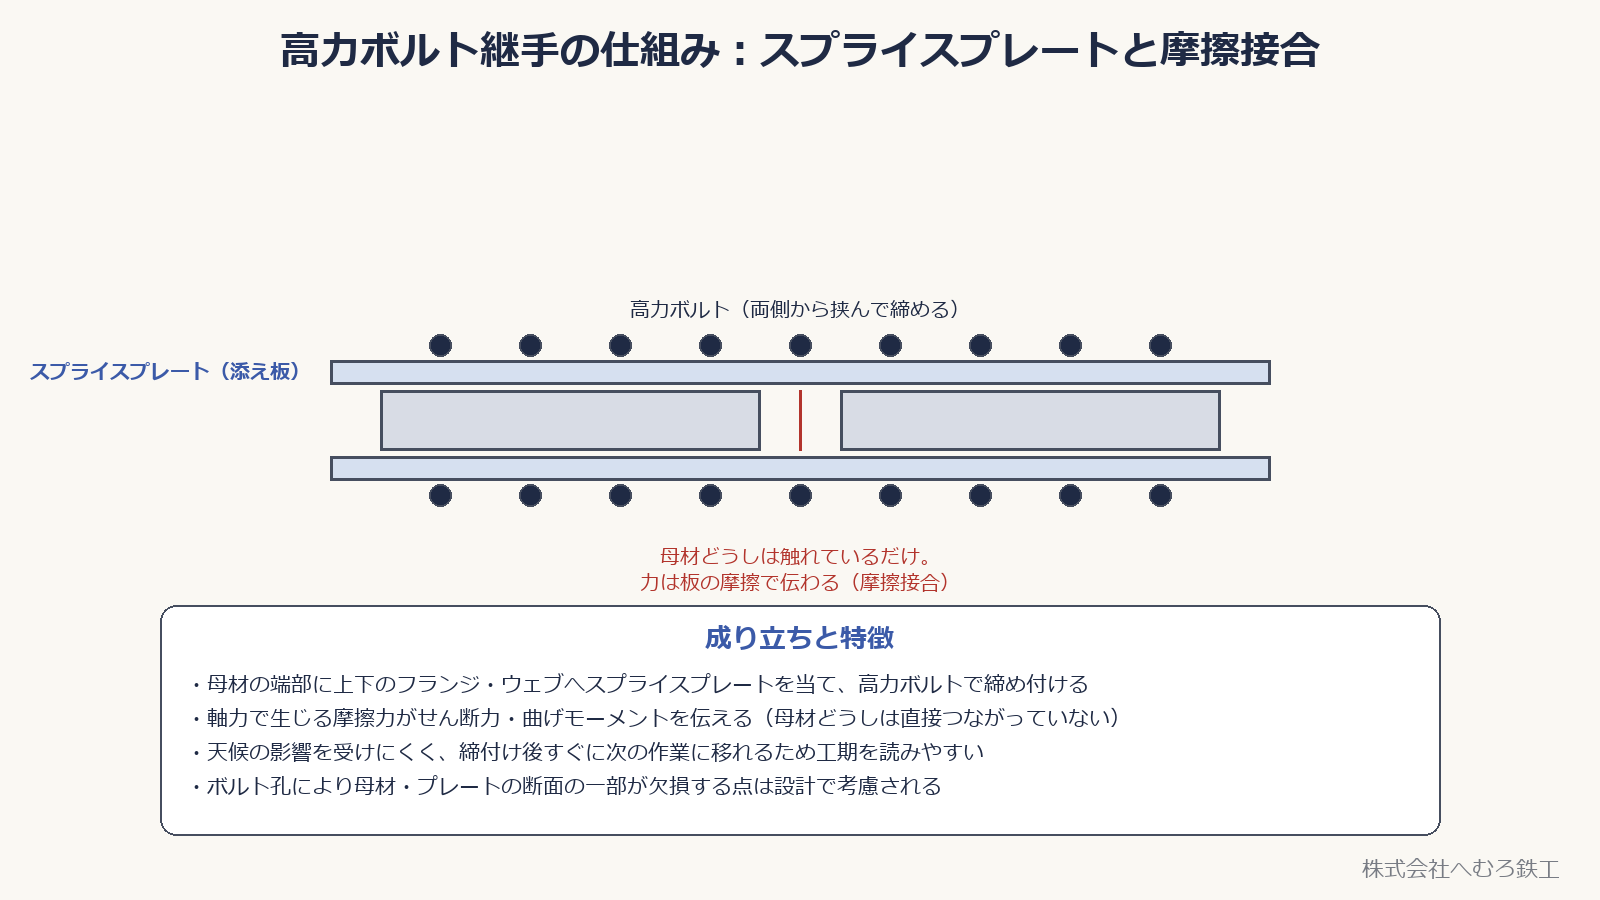
高力ボルト継手は、継ぎたい母材の端部にスプライスプレート(添え板)を当て、母材とプレートを一緒に高力ボルトで両側から締め付ける方式です。
ボルトを強く締め付けると、母材とプレートの接合面どうしが強い力で押しつけられます。この摩擦力でせん断力や曲げモーメントを伝えるのが高力ボルト接合(摩擦接合)の考え方で、ボルトそのものがせん断力を受けて切れる、という伝わり方ではありません。
- 柱・梁とも、フランジとウェブそれぞれにスプライスプレートを当てるのが一般的な構成
- 摩擦面の処理(赤錆状態やブラスト処理など)や肌すき・孔のずれの管理は、工場・現場に共通する高力ボルト接合の基本
- 締付けの手順(一次締め→マーキング→本締め)や検査の方法は工場継手・現場継手で共通
- 降雨時には締付けを行わず、ボルトや接合部の水濡れに注意する。次の工程へ進む前に、所定の締付け後の確認・検査を終える
👉 高力ボルト継手の締付け方法・トルクの目安・検査の見方は、高力ボルトの締付け|トルシア形・一次締め・本締め・マーキングにまとめています。あわせてご覧ください。
ボルト孔を開けることで母材・プレートの断面の一部が欠ける(断面欠損)点は、設計段階で必要な耐力を確保できるよう考慮されています。
■現場溶接継手の仕組み:完全溶込み溶接とその管理
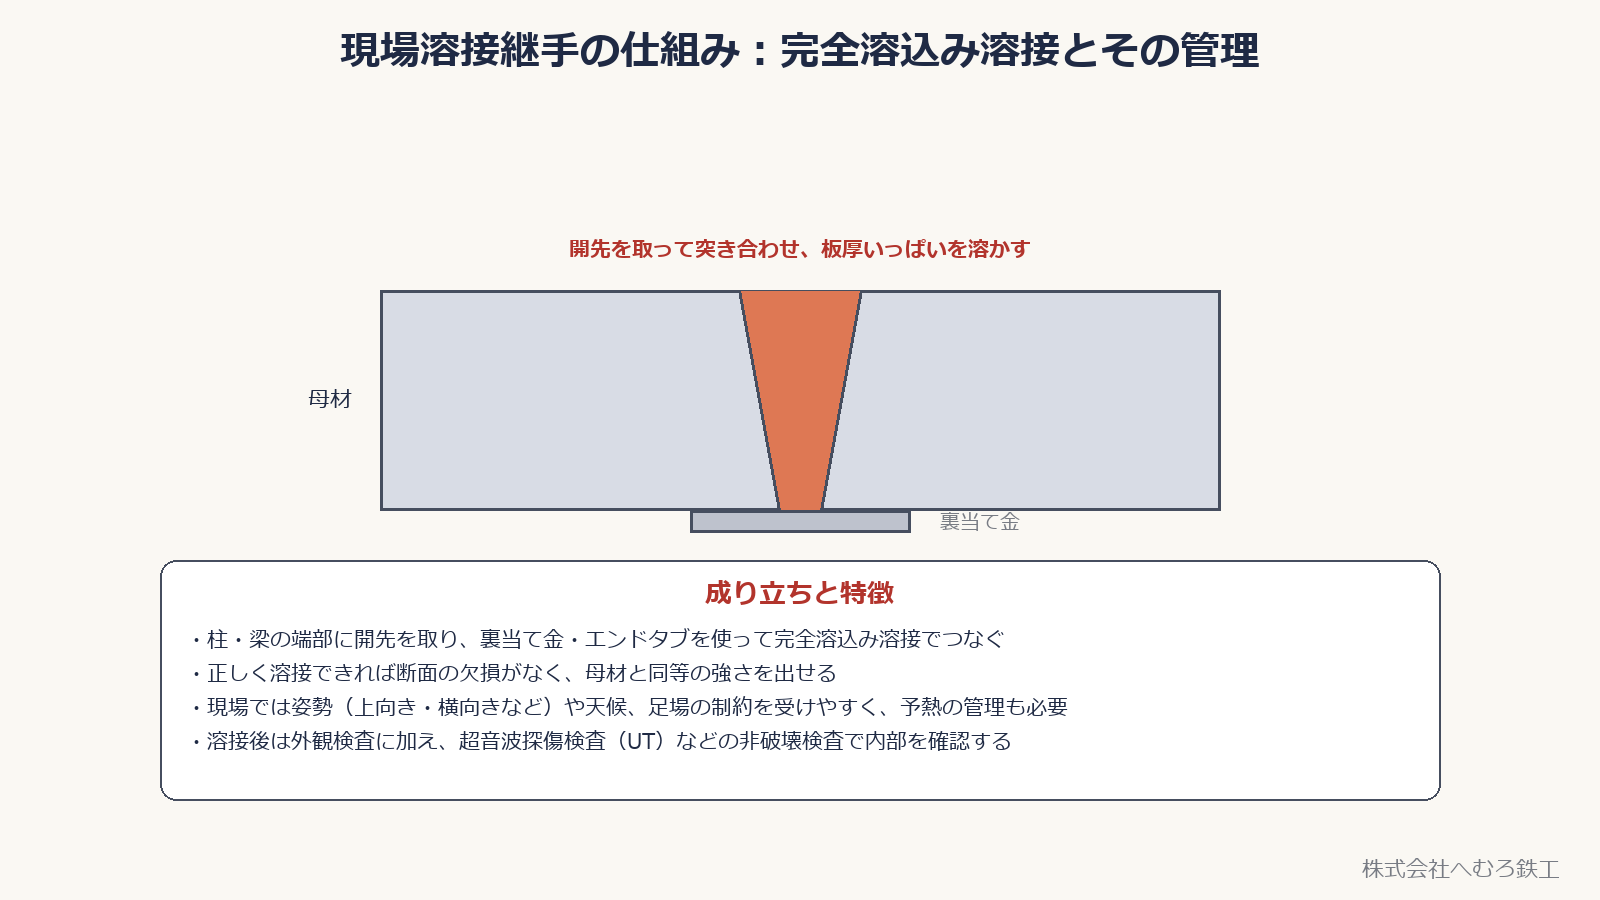
現場溶接継手は、母材の端部に開先(かいさき)を取って突き合わせ、完全溶込み溶接(フルペネ)で板厚いっぱいを溶かしてつなぐ方式です。裏当て金やエンドタブを使う点、初層(ルートパス)が一番難しい点など、基本的な考え方は工場での完全溶込み溶接と同じです。
ただし現場溶接には、工場溶接とは違う制約があります。溶接姿勢(上向き・横向きなど、工場のロボット溶接のような下向き一定の姿勢がとれるとは限らない)、天候(雨・風・気温)、足場(高所での作業スペース)の影響を受けやすく、溶接前の予熱の管理も必要です。
- 開先の形状・ルート間隔・裏当て金の密着は、工場継手と同様に施工前の確認が必須
- 気温が低い、板厚が厚いといった条件では予熱が必要になる(工場溶接と同じ考え方)
- 溶接後は外観検査に加え、超音波探傷検査(UT)などの非破壊検査で内部の健全性を確認する
- 柱・梁の接合部のように地震時に大きな力がかかる箇所では、完全溶込み溶接とUT検査がセットで指定されることが多い
👉 完全溶込み溶接の開先の形・裏当て金・エンドタブ・パス数・検査の考え方は、フルペネ溶接(完全溶込み溶接)とは?で詳しく解説しています。
正しく溶接・検査できれば、ボルト孔のような断面欠損がなく、所定の条件で母材と同じ許容応力度を用いて設計できる点が現場溶接継手の特徴です。
■継手位置の選び方と、使い分けの考え方
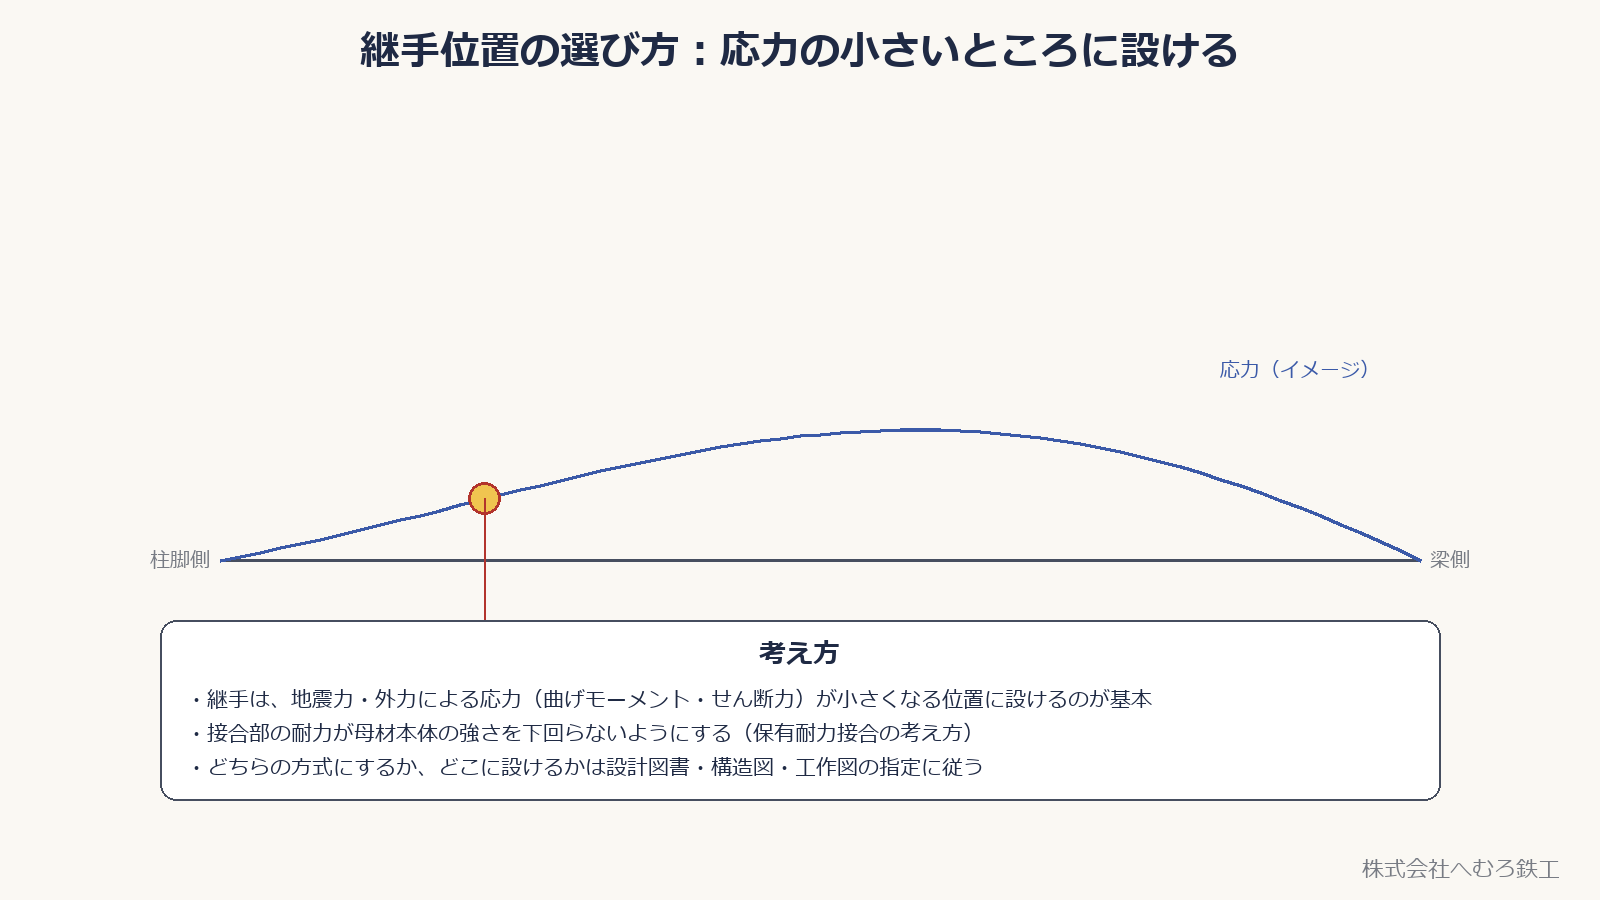
継手をどこに設けるかにも考え方があります。基本は、地震力や外力による応力(曲げモーメント・せん断力)が小さくなる位置に継手を設けるという考え方です。応力の大きい位置に継手があると、接合部が弱点になりやすいためです。
あわせて重要なのが保有耐力接合という考え方です。これは、接合される部材が十分に塑性変形する前に、継手が破断しないように設計するという考え方です。必要な接合部耐力を確保し、鋼材の粘り強さ(靭性)を発揮させることを目的とします。
- 高力ボルト継手・現場溶接継手のどちらを採用するかは、工期・天候条件・断面欠損の考え方などから設計段階で決められる
- 継手位置も、部材に生じる応力の分布をふまえて構造図・工作図で指定される
- 個々の部材でどちらの方式・位置になっているかは、必ず設計図書の指定を確認する
実際の建物では、同じ1本の柱・梁の中でも、位置によって高力ボルトと溶接が使い分けられることがあります。たとえば柱の節どうしは高力ボルトで、梁の端部(柱との接合部に近い側)は溶接で、といった組み合わせです。
👉 工場継手・現場継手にかかわらず、「どこで」「どの方式で」つなぐかは構造設計の判断事項です。製作・建方の立場からは、その指定どおりに段取り・加工・検査を行うことが品質の土台になります。
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
■関連記事
- 高力ボルトの締付け|トルシア形・一次締め・本締め・マーキング
- フルペネ溶接(完全溶込み溶接)とは?|開先・裏当て金・パス数・UT検査まで
- 建方(たてかた)とは|工場で作った鉄骨部材が現場でどう組み立てられるか
■参考にした基準・資料
この記事の用語と考え方は、次の一般的な基準・資料にもとづいています。実際の物件では、特記仕様書・構造図などの設計図書と監理者の指示に従い、その内容を反映した工作図で詳細を確認します。
- 日本建築学会『建築工事標準仕様書・同解説 JASS 6 鉄骨工事』:継手の区分(工場継手・現場継手)、高力ボルト接合(摩擦接合の考え方、スプライスプレートによる接合)、溶接接合(開先・裏当て金・エンドタブ、完全溶込み溶接の施工と検査)に関する規定
- 日本建築学会『鋼構造接合部設計指針』:継手位置の選定(応力の小さい位置への設置)、保有耐力接合の考え方
- JIS B 1186『摩擦接合用高力六角ボルト・六角ナット・平座金のセット』:高力ボルトセットの規格
👉 個別の物件における継手の方式・位置・本数は、設計図書と監理者の指示が優先します。鉄骨製作に関するご相談はお問い合わせからどうぞ。