■結論(一言で)
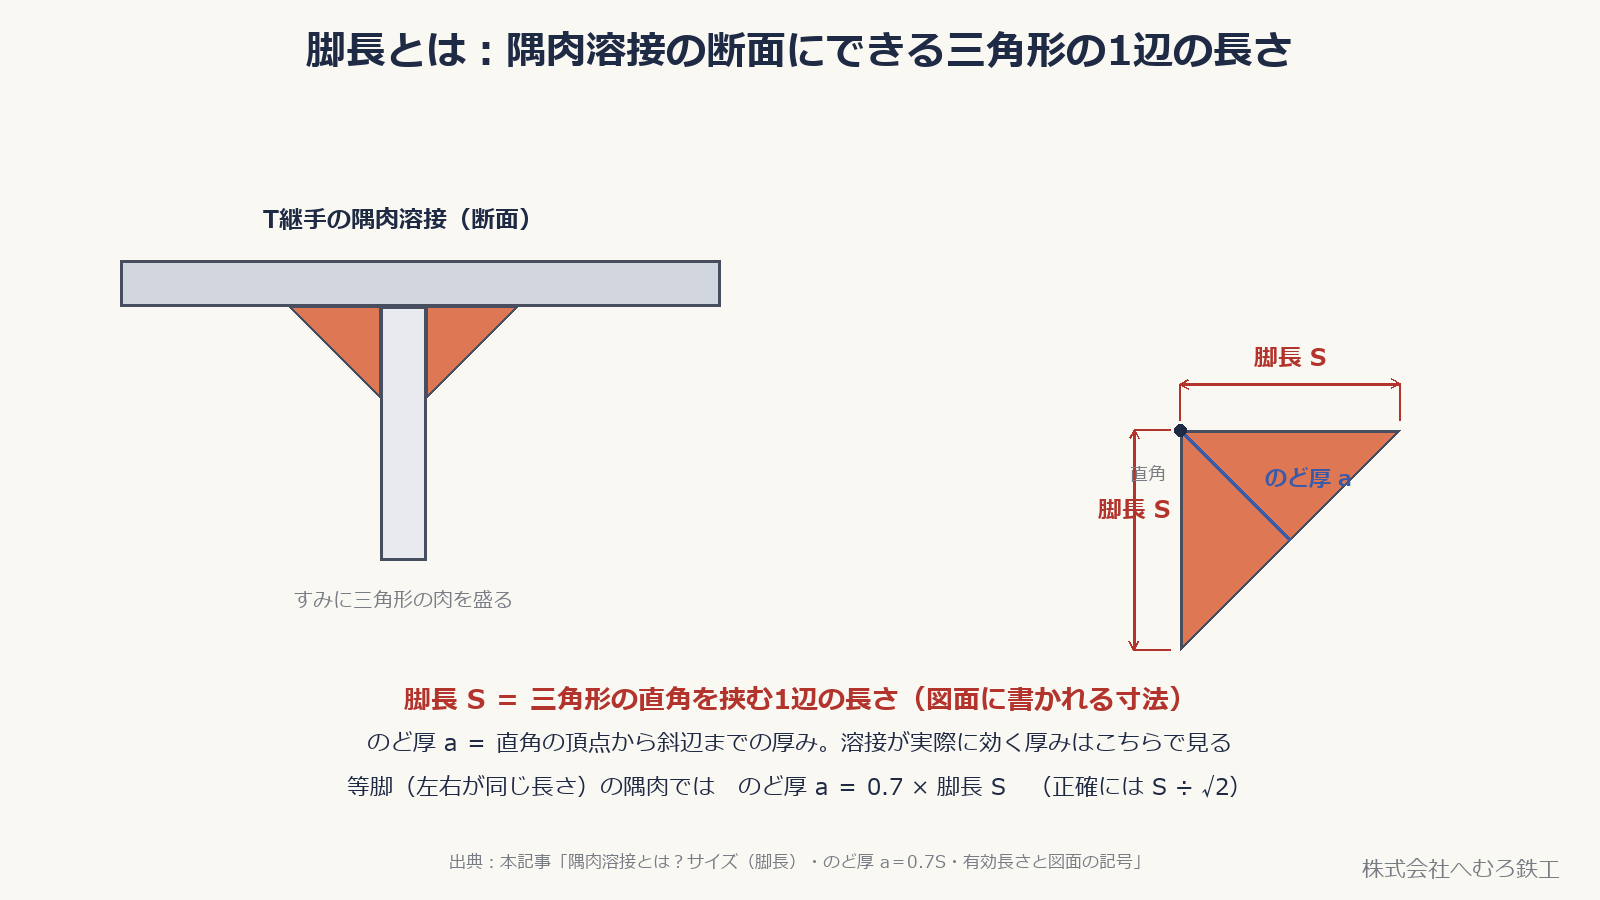
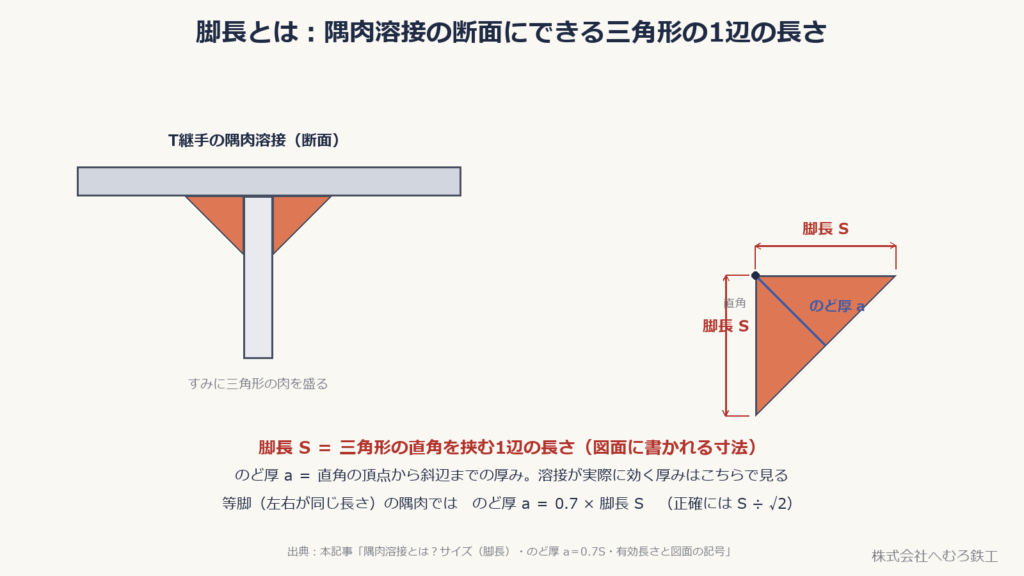
脚長(きゃくちょう)とは、隅肉溶接の断面にできる二等辺三角形の、直角をはさむ1辺の長さです。「サイズ」とも呼び、図面に書かれる溶接の大きさの寸法です。
- 脚長 S:隅肉溶接の断面の三角形で、直角を挟む2辺(左右対称なら同じ長さ)
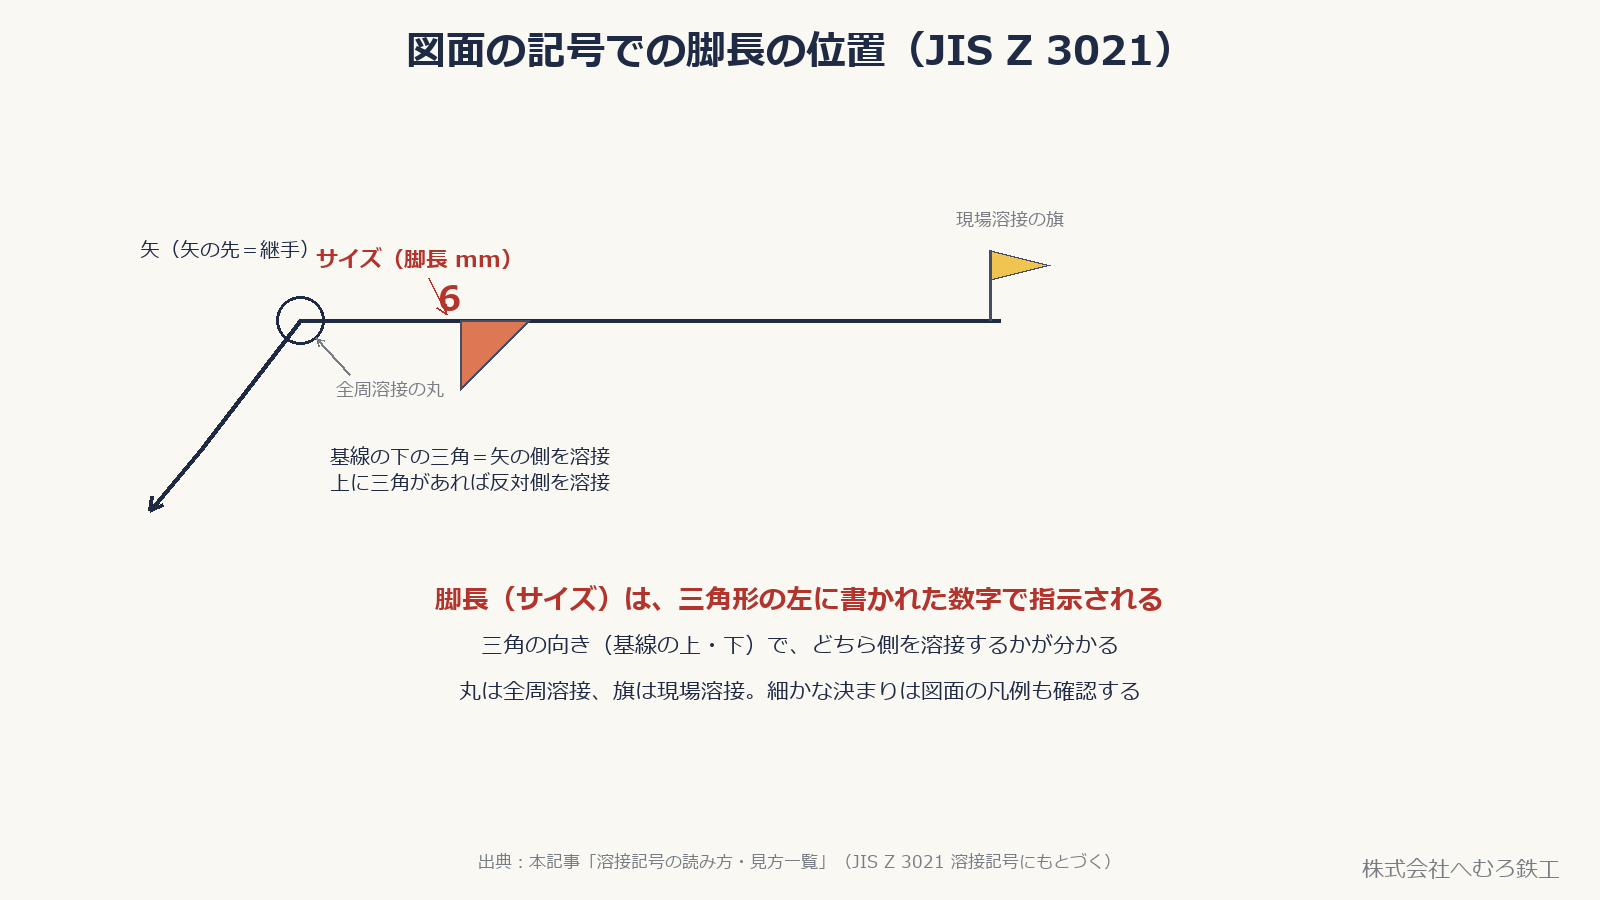
- 図面では「サイズ」として、溶接記号の数字で指示される
- 溶接が実際に効く厚みは脚長そのものではなく、断面の「のど厚」で考える
👉 脚長とのど厚の関係、継手の種類や図面の記号の詳しい読み方は、本記事隅肉溶接(すみ肉溶接)とは?サイズ(脚長)・のど厚 a=0.7S・有効長さと図面の記号にまとめています。
■意味と決まり
脚長 S とのど厚 a には、次の関係があります。
- 等脚(左右が同じ長さ)の隅肉では、のど厚 a = 0.7 × 脚長 S(正確には S ÷ √2 = 約0.707×S)
- 強さの計算は、脚長ではなく、こののど厚に溶接の長さを掛けた断面で考える
- 図面の記号(JIS Z 3021)では、三角形の左に書かれた数字が「サイズ(脚長)」
- 脚長の大きさは板厚で範囲が決まり、小さすぎると急冷して割れやすく、大きすぎると溶接量とひずみが増える
図面の記号全体の読み方(基線・矢・全周・現場溶接)は溶接記号の読み方・見方一覧の記事にまとめています。
■鉄骨工場での扱い
鉄骨工場では、脚長は溶接前の指示確認と、溶接後の検査の両方で見る寸法です。
- 溶接前:図面の記号どおりの脚長(サイズ)か、溶接条件(電流・ワイヤ・パス数)を確認する
- 溶接中:脚長が大きいほどパス数(層の数)が増えることがあり、入熱・パス間温度の管理に関わる
- 溶接後:外観検査で、溶接ゲージを使って脚長が図面の指示どおりかを確認する
- 過不足があれば、記録を残したうえで手直し(削って再溶接など)を行う
👉 脚長が図面の指示より小さいと、設計で見込んだ強さが出ません。逆に大きすぎても、ひずみや溶接量の増加につながるため、指示どおりの寸法で管理することが基本です。
■関連する本記事
- 隅肉溶接(すみ肉溶接)とは?サイズ(脚長)・のど厚 a=0.7S・有効長さと図面の記号
- 溶接記号の読み方・見方一覧|基線・△・全周・現場溶接の意味を図解
- 外観検査で見るもの|余盛・アンダーカット・ビード・スパッタ
■参考にした基準・資料
この記事は、本記事「隅肉溶接とは?サイズ(脚長)・のど厚 a=0.7S・有効長さと図面の記号」「溶接記号の読み方・見方一覧」(日本建築学会 建築工事標準仕様書 JASS 6 鉄骨工事・JIS Z 3021 溶接記号の考え方にもとづく)と同じ内容を短くまとめたものです。個別の物件は設計図書と監理者の指示が優先します。
この記事を書いた会社
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する