■結論(一言で)
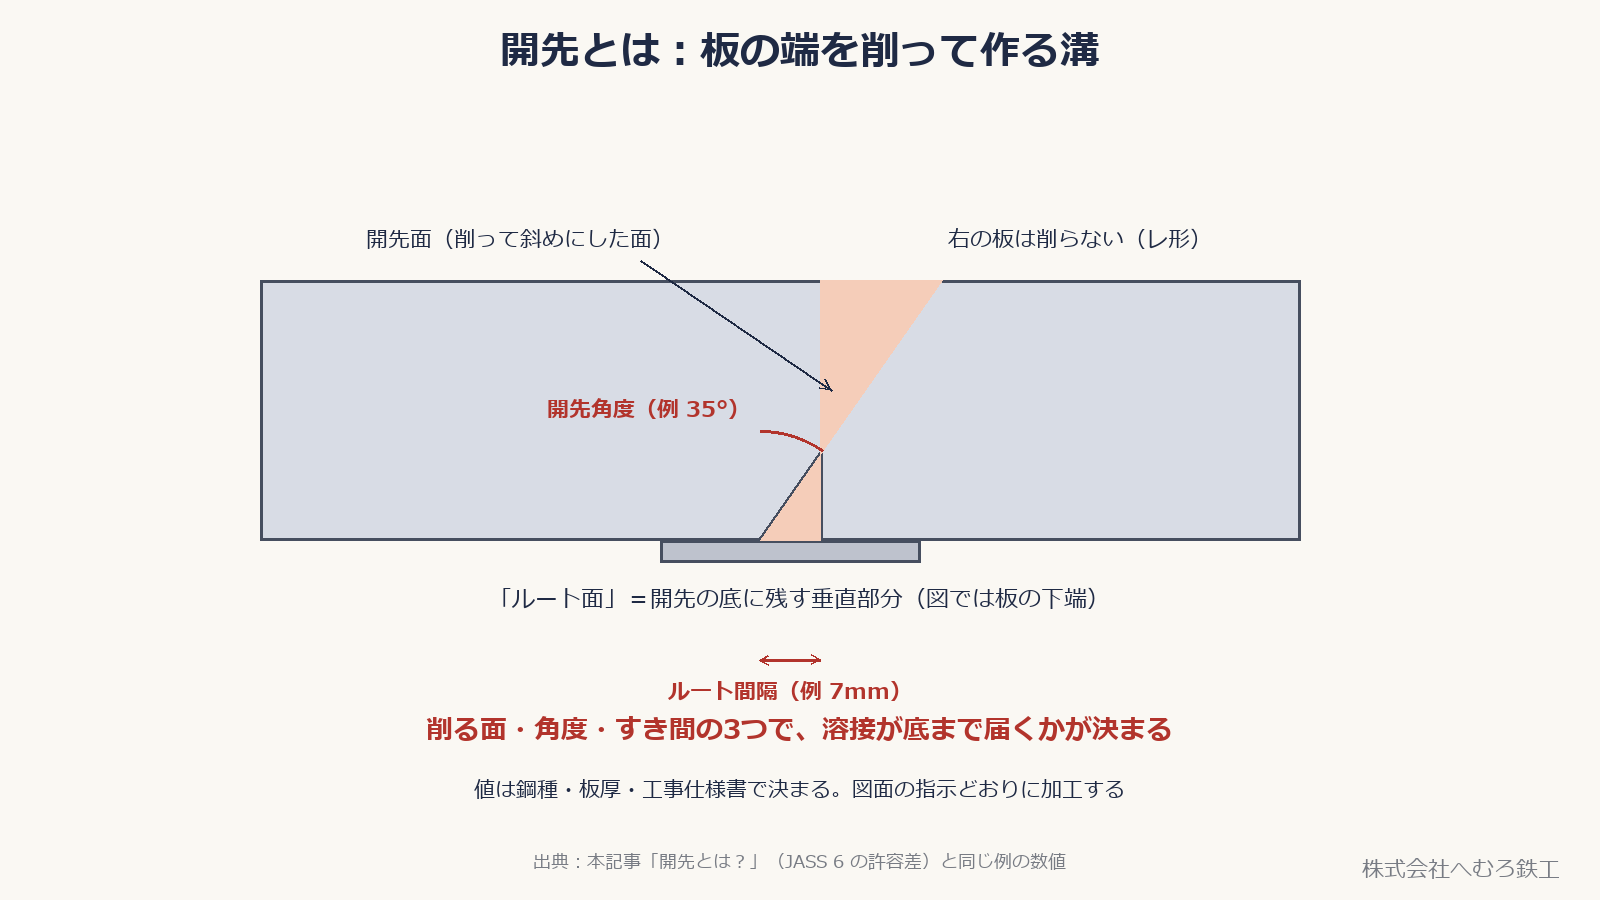
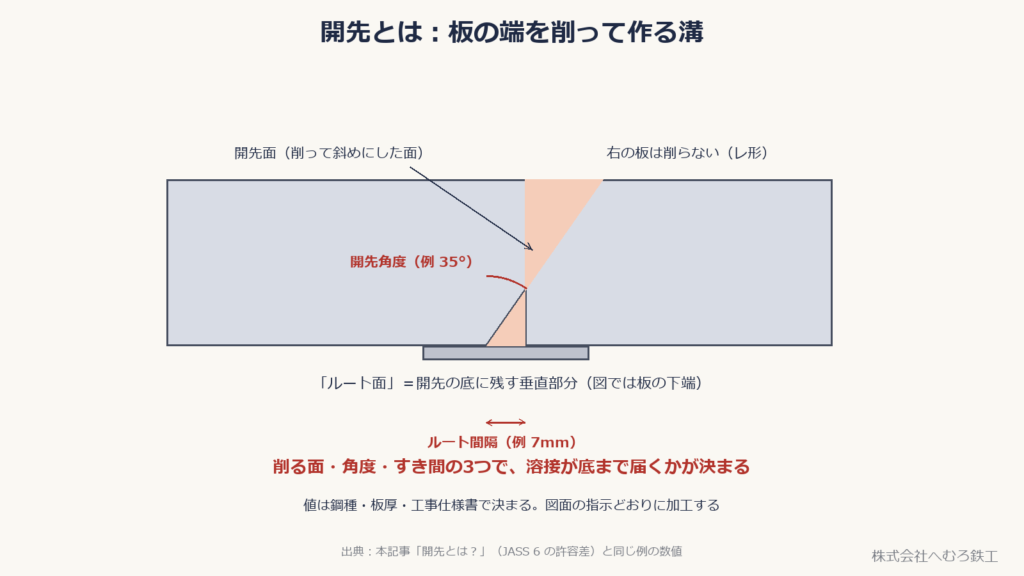
開先(かいさき)とは、溶接で板と板を突き合わせる前に、端を削って作る溝(みぞ)のことです。
- 開先角度:削った面の傾き
- ルート間隔(ルートギャップ):突き合わせた板と板のすき間
- ルート面(ルートフェイス):開先の底に残す垂直部分
板を垂直のまま突き合わせただけでは、溶接の熱が底まで届きません。
開先を取ることで、溶接ワイヤが奥まで入り、板厚の奥まで溶かし込めます。
👉 この3つの寸法は図面(詳細図・溶接記号)で指定されます。鉄骨工場は指定どおりに削るのが仕事です。
■意味と決まり
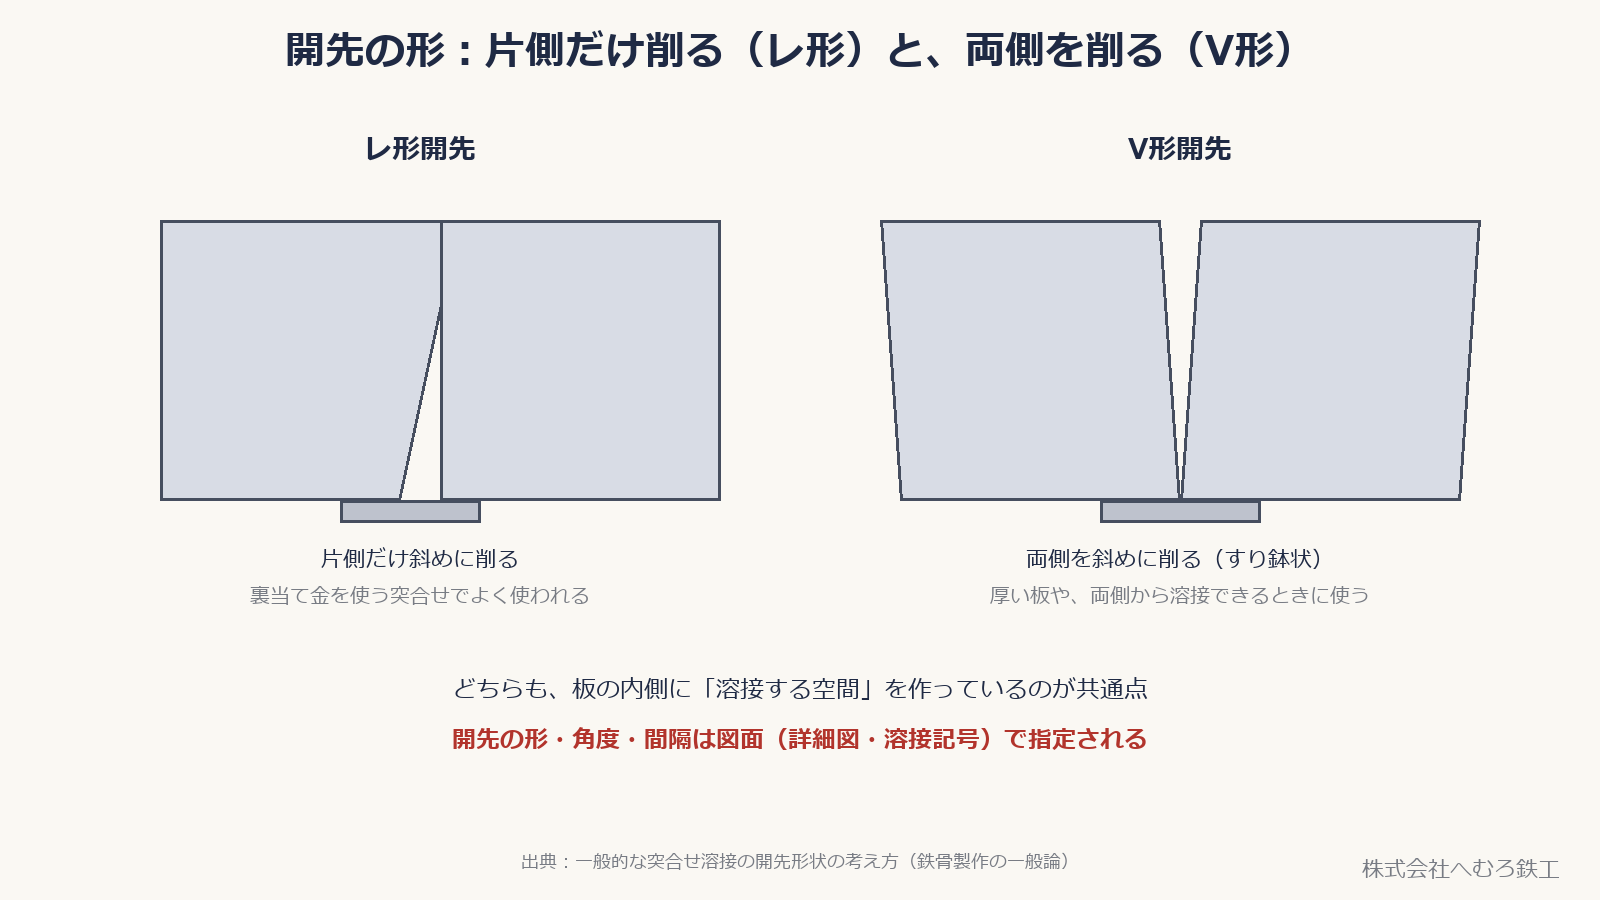
開先の形には種類があります。片側だけ削るのが「レ形」、両側を削るのが「V形」です。
- レ形開先:片側だけ斜めに削る。裏当て金を使う突合せでよく使われる
- V形開先:両側を斜めに削り、すり鉢状にする
- 角度やすき間が狭いと底まで溶けず、広すぎると溶接量が増えて歪みが大きくなる
👉 開先角度・ルート間隔の許容差や具体的な数値の目安は、本記事開先とは?開先角度・ルート間隔(ルートギャップ)・ルート面の意味と JASS 6 の許容差に詳しくまとめています。
■鉄骨工場での扱い
鉄骨工場で開先がとくに重要になるのは、完全溶込み溶接(板厚の全部を溶かして一体にする溶接)です。柱と通しダイアフラム、梁フランジと柱など、地震で力がかかる接合部に指定されます。
- 開先は切断機(ガス・プラズマ・レーザー等)や面取り機で加工する
- 裏当て金を使う場合は、開先の底にすき間なく密着させる
- 溶接前に、角度・ルート間隔・ルート面が図面どおりかを確認する
👉 開先の加工精度は、そのあとの溶接の良し悪しを左右します。段取り(開先・裏当て・組立精度)が整っていることが、完全溶込み溶接の前提になります。
■関連する本記事
- 開先とは?開先角度・ルート間隔(ルートギャップ)・ルート面の意味と JASS 6 の許容差
- 隅肉溶接とは?サイズ(脚長)とのど厚 a=0.7S の関係、図面の記号の読み方
- フルペネ溶接(完全溶込み溶接)とは?開先・裏当て金・パス数・UT検査まで現場目線で解説
■参考にした基準・資料
この記事の図の例の数値(開先角度・ルート間隔)は、本記事「開先とは?」(JASS 6 の許容差にもとづく)と同じものを使用しています。個別の物件は設計図書と監理者の指示が優先します。
この記事を書いた会社
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する