■結論:ルート間隔は「測る・保持する・本溶接前に確認」
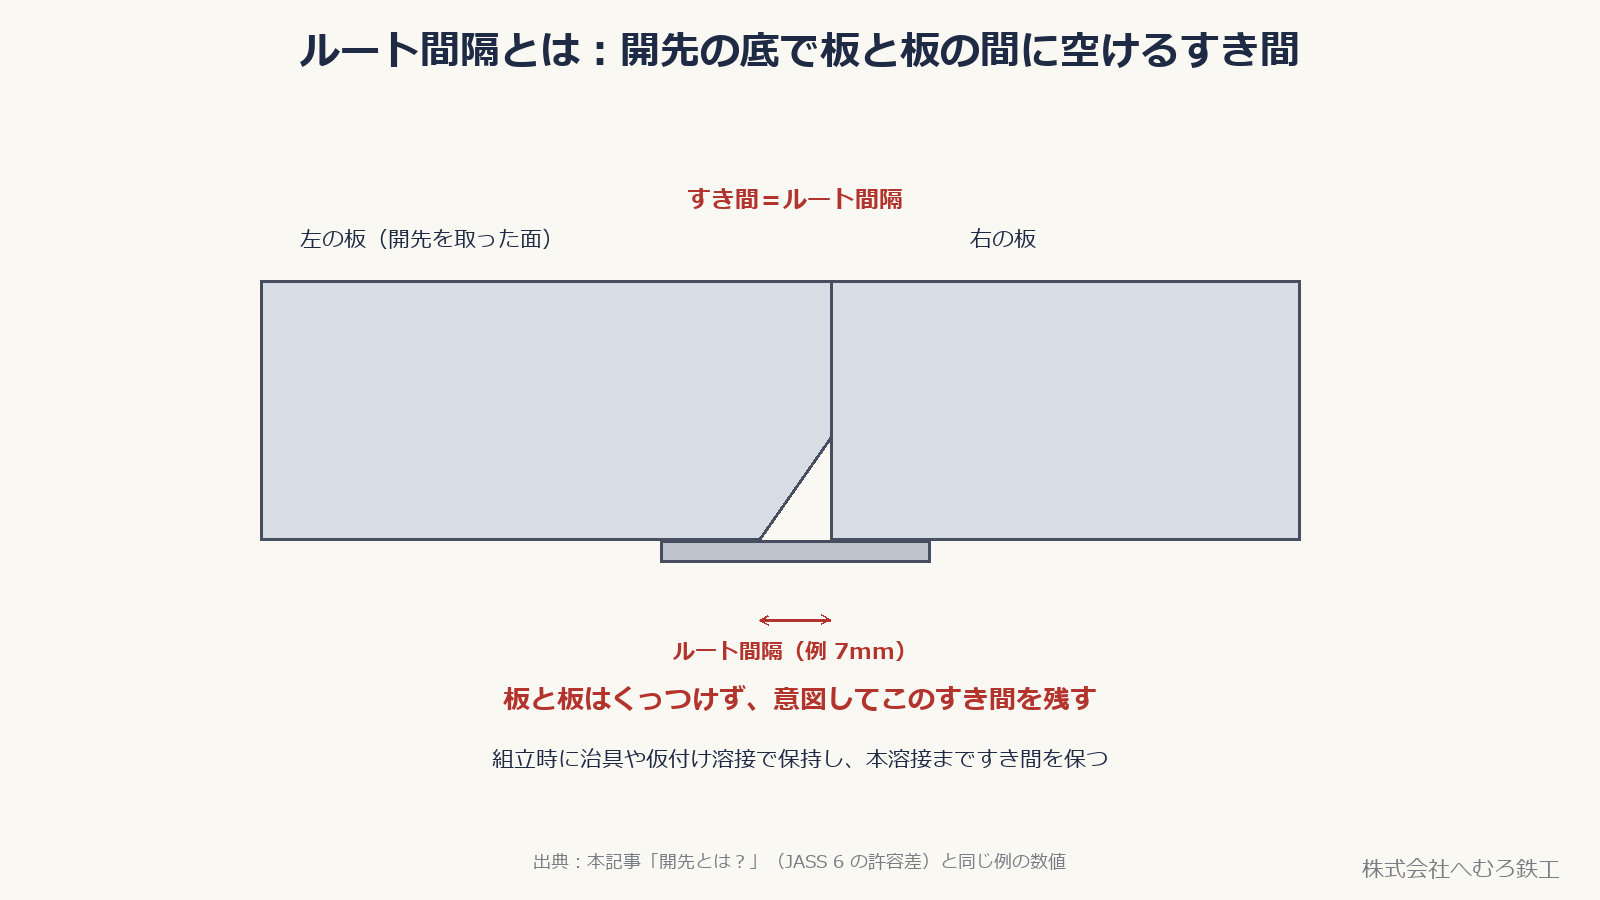
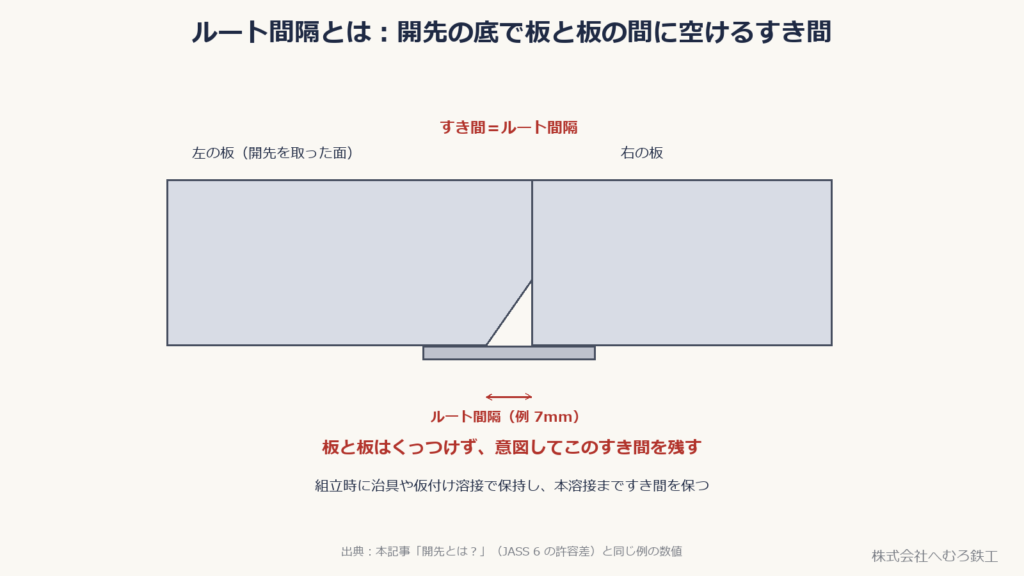
ルート間隔(ルートギャップ)は、突合せ溶接で開先を取った板と板の間に設けるすき間です。このページでは定義そのものより、鉄骨工場でどこを測るか・どう保持するか・いつ確認するかを中心に整理します。
- 測る:開先の底(ルート部)の板と板のすき間を、すき間ゲージ等で確認する
- 保持する:治具・くさび・仮付け溶接などを使い、組立中に指定値が変わらないようにする
- 確認する:本溶接前に、図面・施工要領書の指定値に収まっているかを再確認する
すき間が狭すぎると、溶接ワイヤが奥まで入らず底まで溶け込みません。すき間が広すぎると、溶接する量が増えて歪みが大きくなります。
👉 組立の時点で治具や仮付け溶接によってすき間を保持し、本溶接までそのまま保ちます。
■どこを測る?ルート部のすき間を確認する
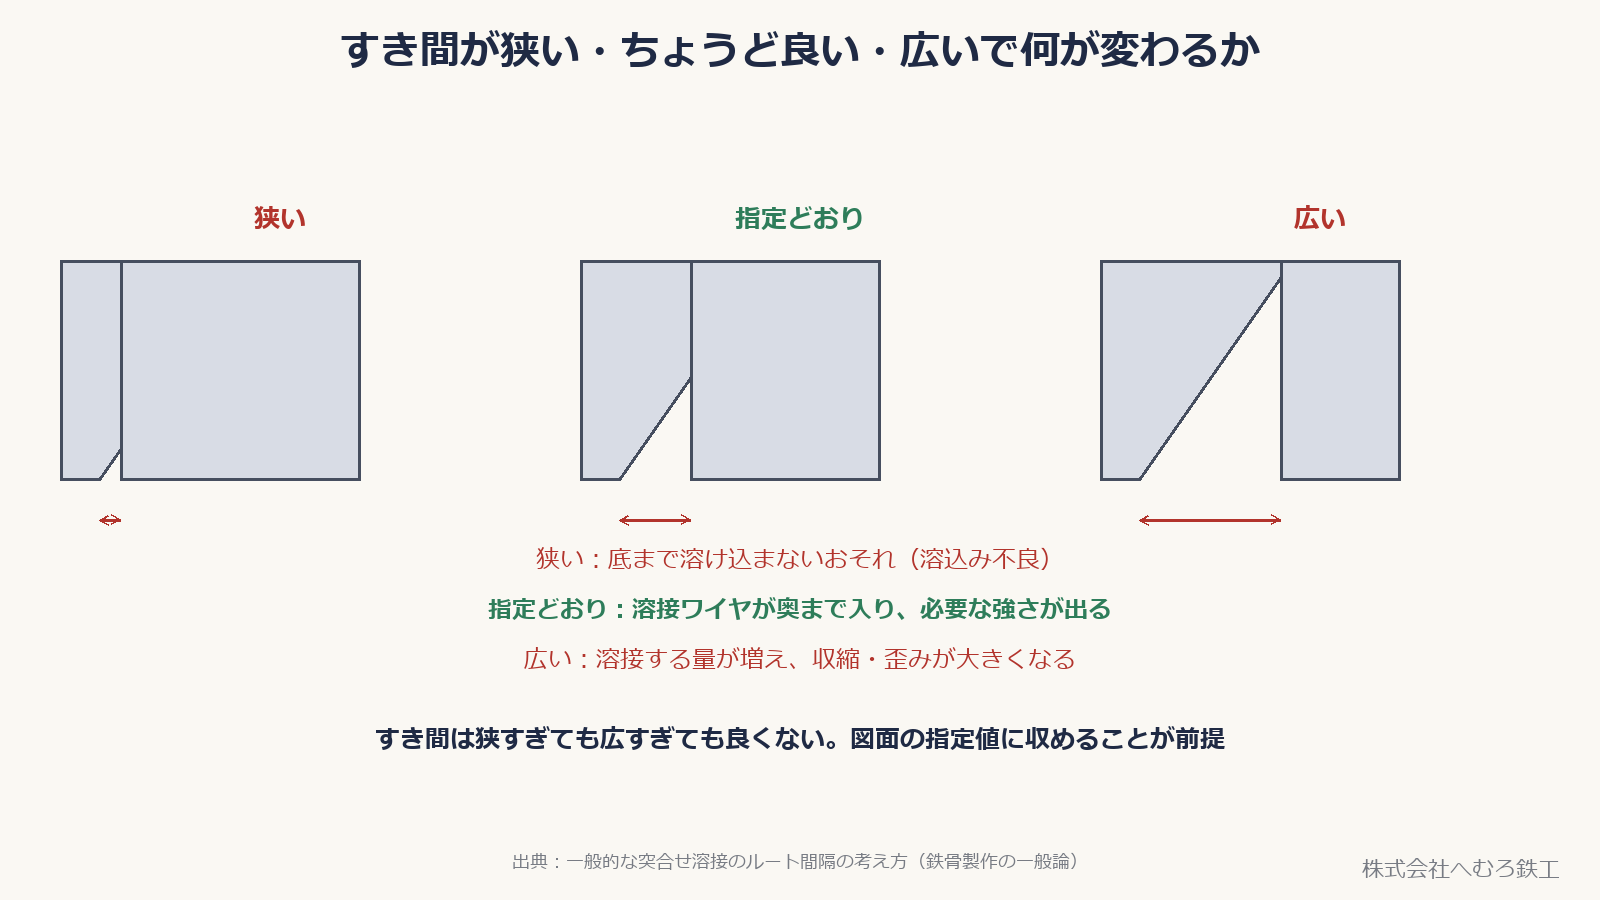
測る位置は、開先の底(ルート部)で向かい合う母材間のすき間です。組立時にすき間ゲージ等で確認し、治具・くさび・仮付け溶接などで保持します。測定する位置や許容範囲は、工作図・溶接施工要領書など、その物件で適用される指示を優先します。
- すき間が狭い:底まで溶け込まない「溶込み不良」のおそれ
- すき間が広い:溶接する量が増え、収縮・歪みが大きくなる
- 裏当て金を使う継手では、裏当て金とのすき間も含めて管理する
👉 ルート間隔の具体的な数値の目安や JASS 6 の許容差は、本記事開先とは?開先角度・ルート間隔(ルートギャップ)・ルート面の意味と JASS 6 の許容差にまとめています。
■組立から本溶接前までの管理手順
鉄骨工場では、①組立時に測る → ②治具などで保持する → ③仮付け後に再確認する → ④本溶接前に最終確認するという流れで管理します。組立時に合っていても、仮付けや部材の動きで間隔が変わることがあるため、溶接直前の確認が重要です。
- 組立時にすき間ゲージ等で測り、図面の指定値に収まっているかを確認する
- 仮付け溶接の位置・長さは、本溶接で溶け込みを妨げない範囲で決める
- 裏当て金を使う場合は、裏当て金と母材の密着もあわせて確認する
👉 すき間の確認は、溶接前の最終チェックの一つです。段取り(開先・ルート間隔・裏当て)が整っていることが、完全溶込み溶接の前提になります。
■定義・許容差は「開先とは?」で確認
- 開先とは?開先角度・ルート間隔(ルートギャップ)・ルート面の意味と JASS 6 の許容差
- 裏当て金の付け方|すき間・組立溶接の禁止位置
- フルペネ溶接(完全溶込み溶接)とは?開先・裏当て金・パス数・UT検査まで現場目線で解説
■参考にした基準・資料
この記事の図の例の数値(ルート間隔)は、本記事「開先とは?」(JASS 6 の許容差にもとづく)と同じものを使用しています。個別の物件は設計図書と監理者の指示が優先します。
この記事を書いた会社
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する