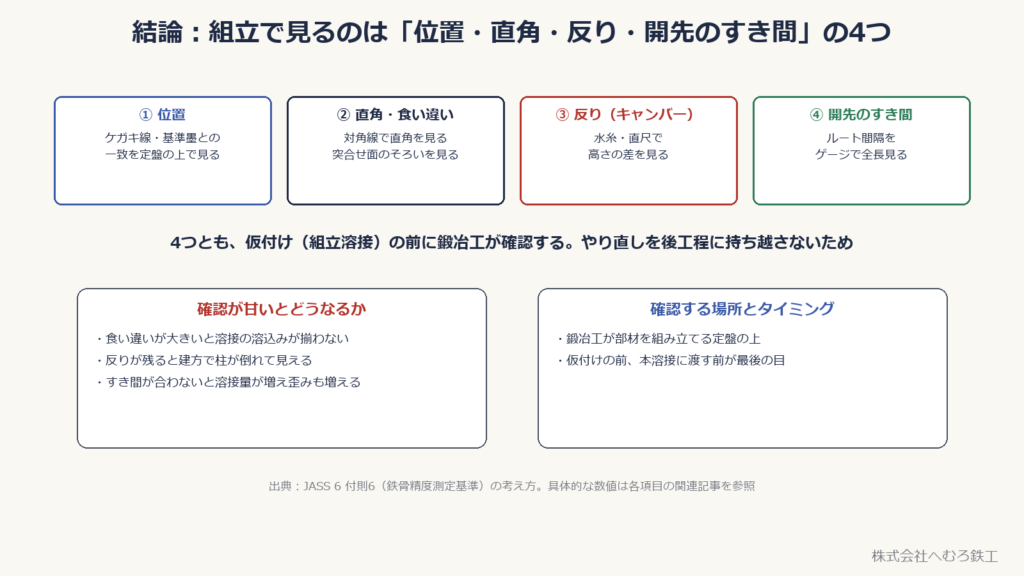
■結論:組立で見るのは「位置・直角・反り・開先のすき間」の4つ
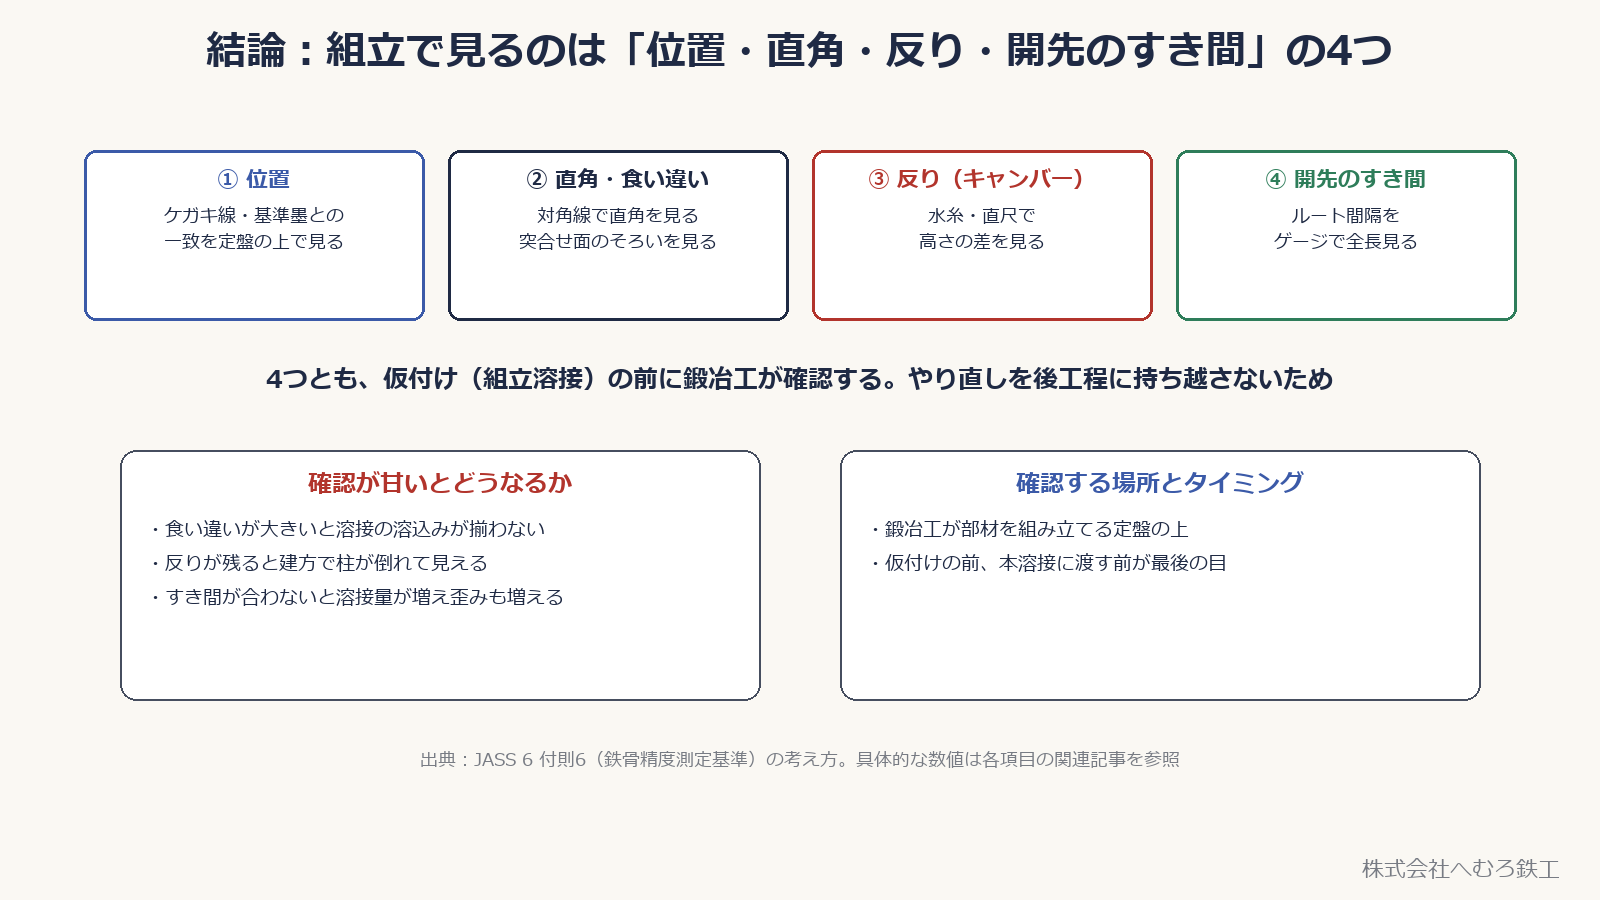
鉄骨の組立は、工作図どおりの位置に部材を置くだけでは終わりません。定盤の上で、直角・食い違い(目違い)・反り(キャンバー)・開先のすき間(ルート間隔)の4つを目と道具で確かめてから、仮付け(組立溶接)に進みます。
この確認を仮付けの前にしておくかどうかで、後工程の仕事量が大きく変わります。食い違いが大きいまま溶接すれば溶け込みが揃わず、反りが残ったまま建方に進めば現場で柱が傾いて見えることもあります。
👉 新人は先輩の横で、この4つの確認を実際の部材で繰り返し教わります。差し金・定規・水糸・すきまゲージという「測る道具」の使い方が、鍛冶工の基本になります。
■定盤の上で寸法どおりに組む:基準のとり方
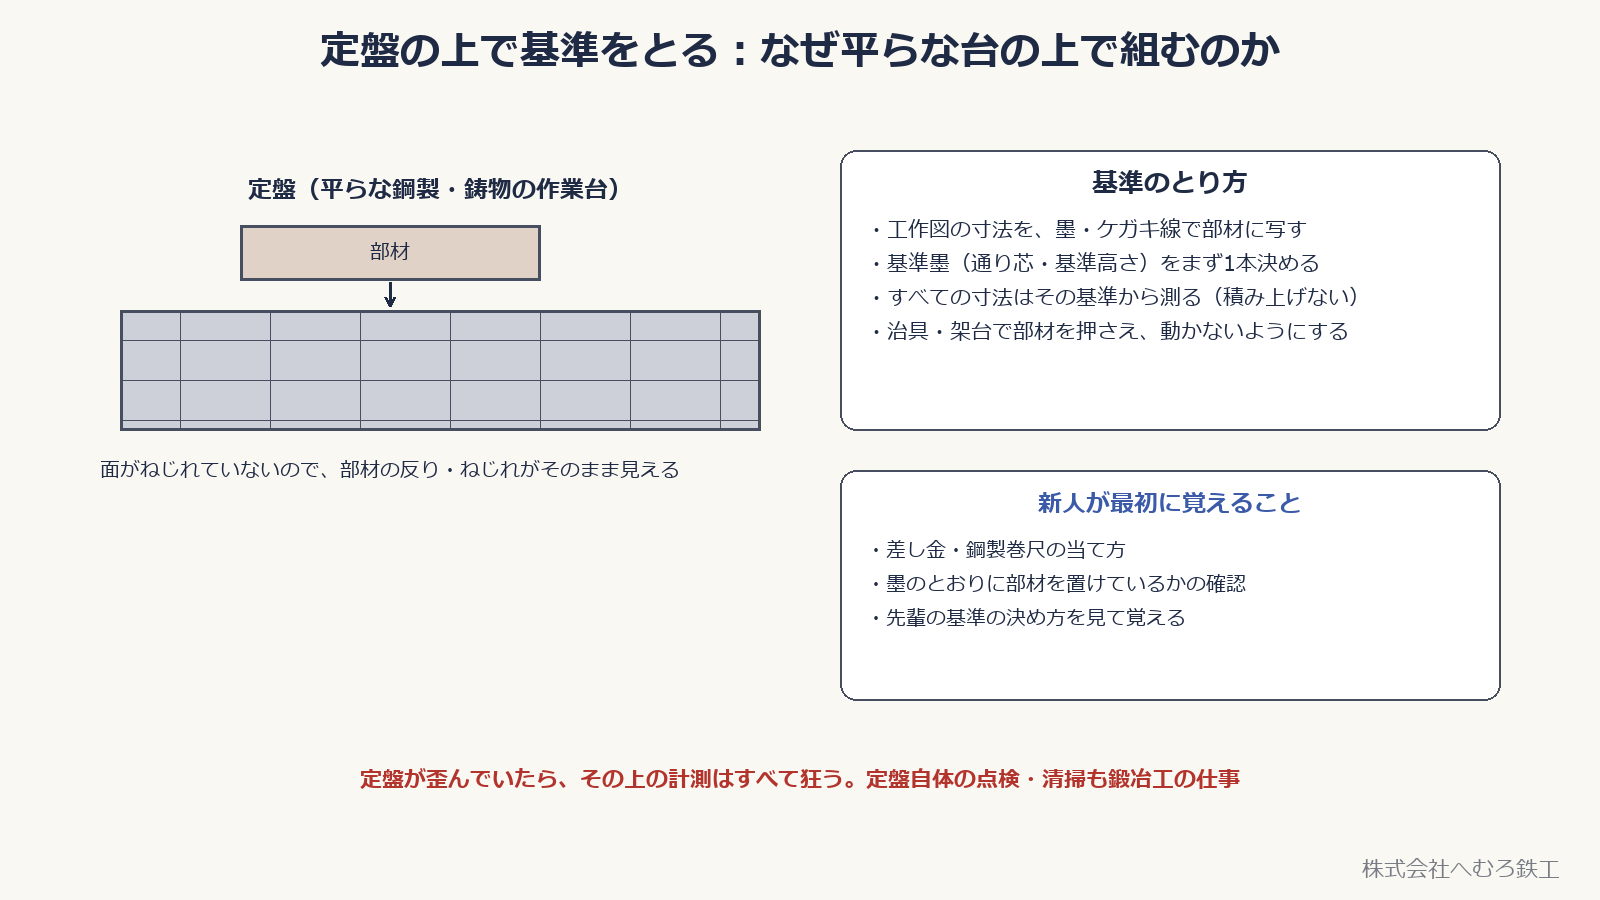
鍛冶工が部材を組み立てるのは、定盤と呼ばれる平らな鋼製・鋳物の作業台の上です。面がねじれていないので、部材を乗せたときの反りやねじれがそのまま見えます。
工作図の寸法は、まず基準墨(通り芯・基準高さ)を1本決め、そこからすべての寸法を測ります。寸法を積み上げて測ると、小さな誤差が端まで伝わって大きくなるためです。
部材は治具や架台で押さえ、計測の間に動かないようにします。定盤自体が歪んでいれば、その上の計測はすべて狂うため、定盤の点検・清掃も鍛冶工の仕事の一部です。
■直角と食い違い(目違い)の見方
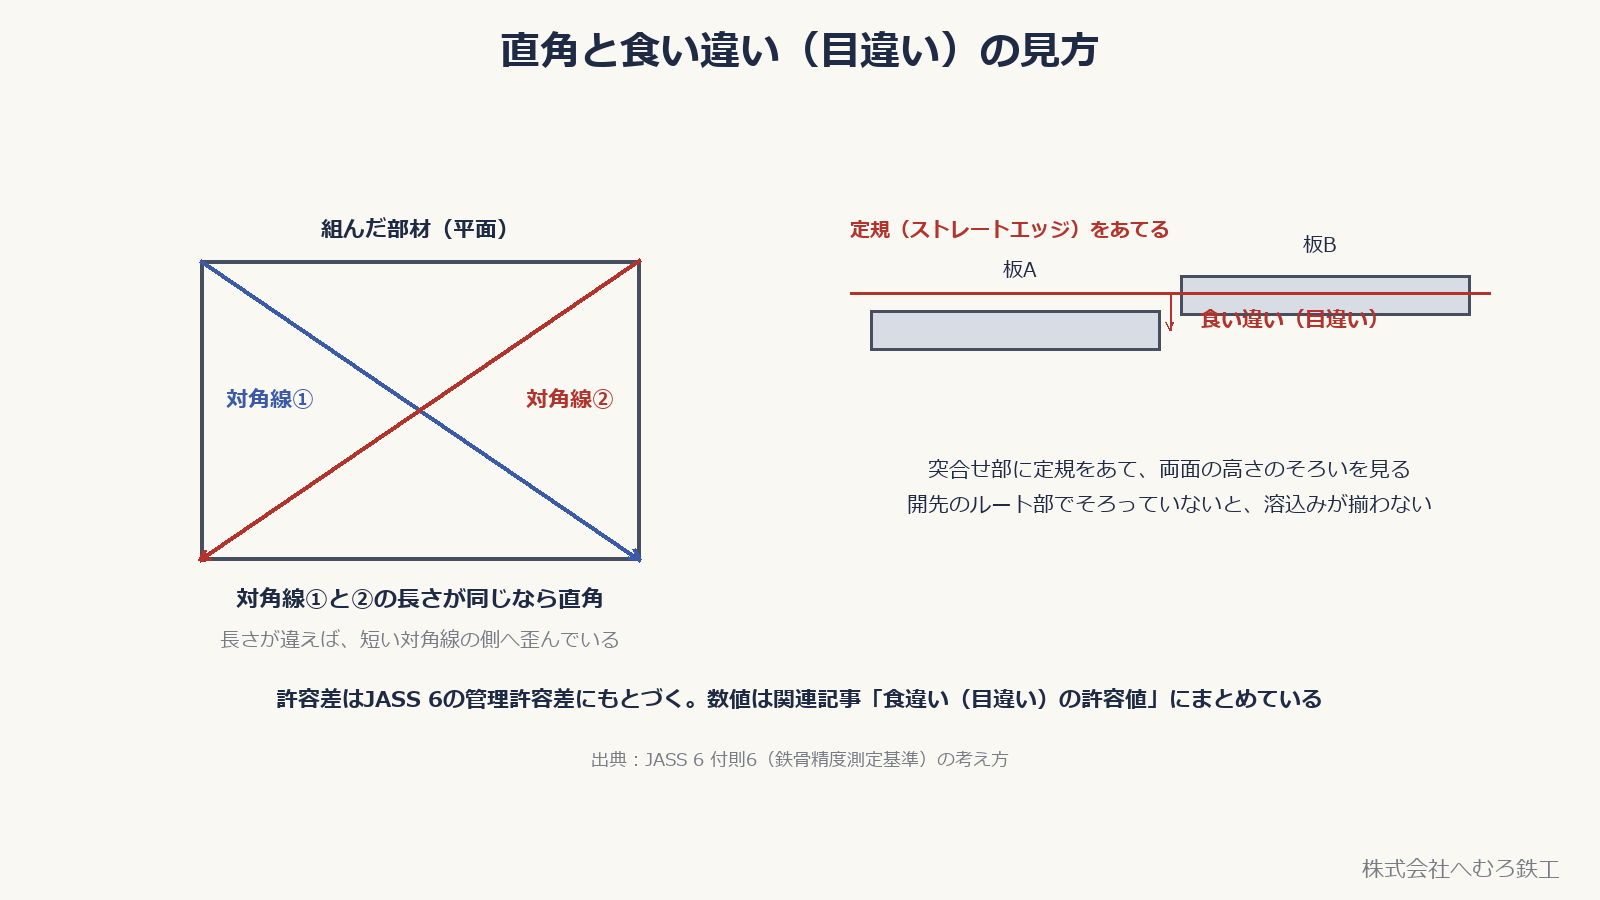
組んだ部材が直角かどうかを対角線法で確認する際は、向かい合う辺がそれぞれ平行であることが前提です。この条件で対角線2本の長さが同じなら長方形になります。一般の四角形では、対角線が同じ長さというだけで直角とは判断できません。
突合せ部では食い違い(目違い)も見ます。定規(ストレートエッジ)を継ぎ目にあて、両方の板の表面がそろっているかを確かめます。開先のルート部でそろっていないと、溶接の溶け込みが左右で揃いません。
食い違いの許容差はJASS 6の管理許容差の考え方にもとづいて決められています。具体的な数値は関連記事「食違い(目違い)の許容値」にまとめています。
■反り(キャンバー)の見方
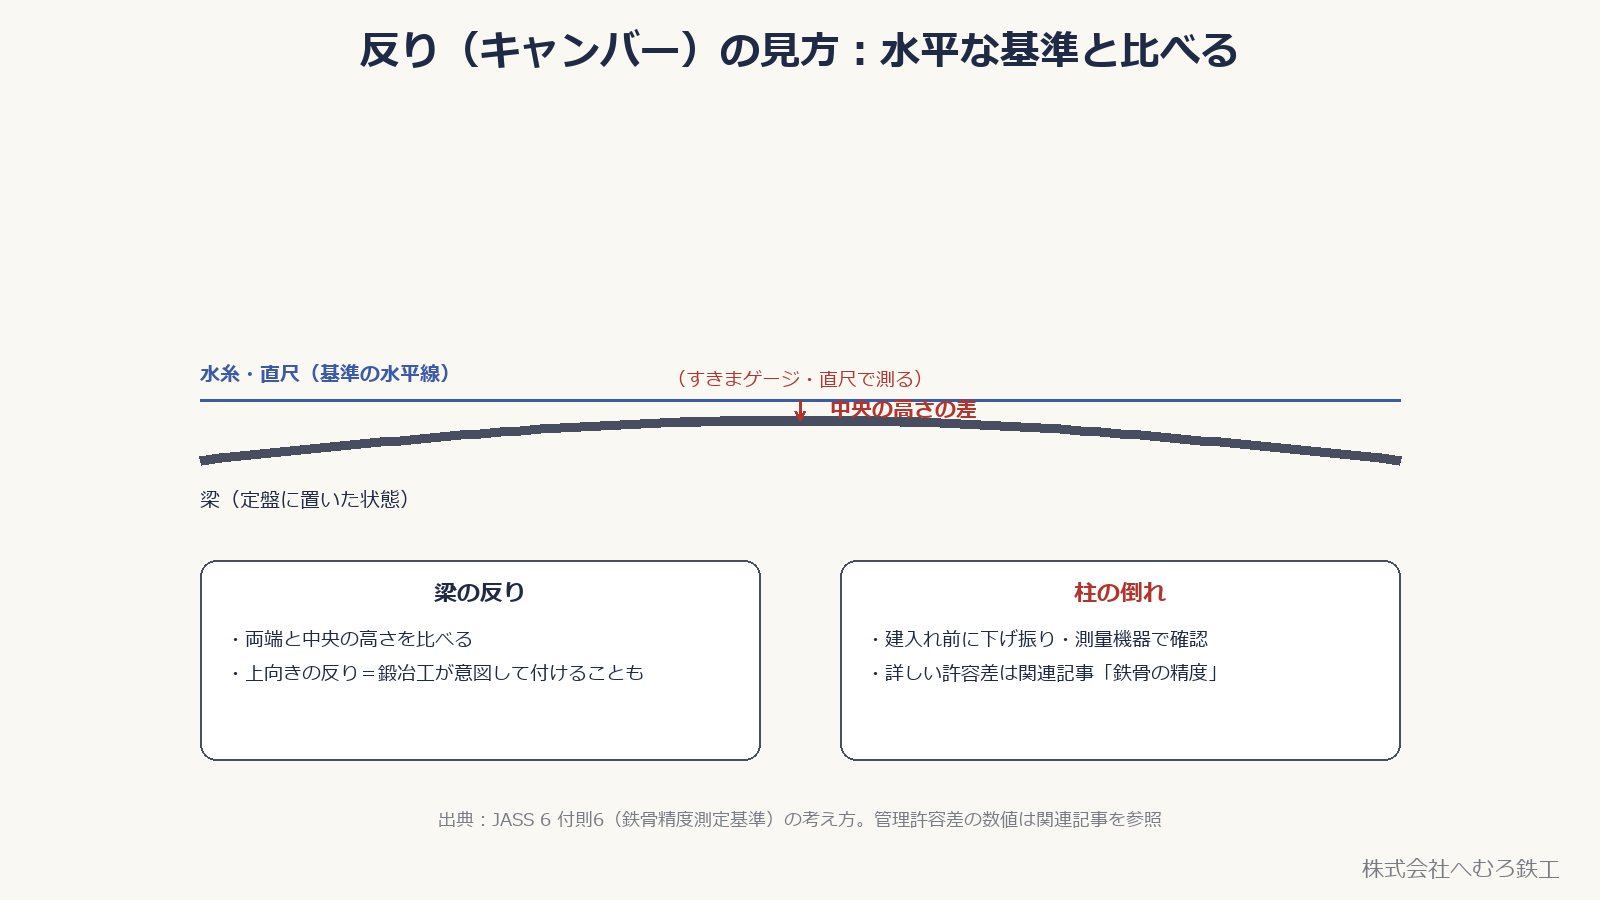
梁は水平な基準(水糸や直尺)と比べて、反り(キャンバー)を確認します。両端と中央の高さの差を、すきまゲージや直尺で測ります。
上向きのわずかな反りは、鍛冶工が仕上がりを見越してあえて付けることもあります。狙いと違う反りが出ていないかを、ここで確かめます。
柱は建て入れ(組立)の前に、下げ振りや測量機器で倒れを確認します。詳しい許容差は関連記事「鉄骨の精度」にまとめています。
■開先のすき間(ルート間隔)の見方
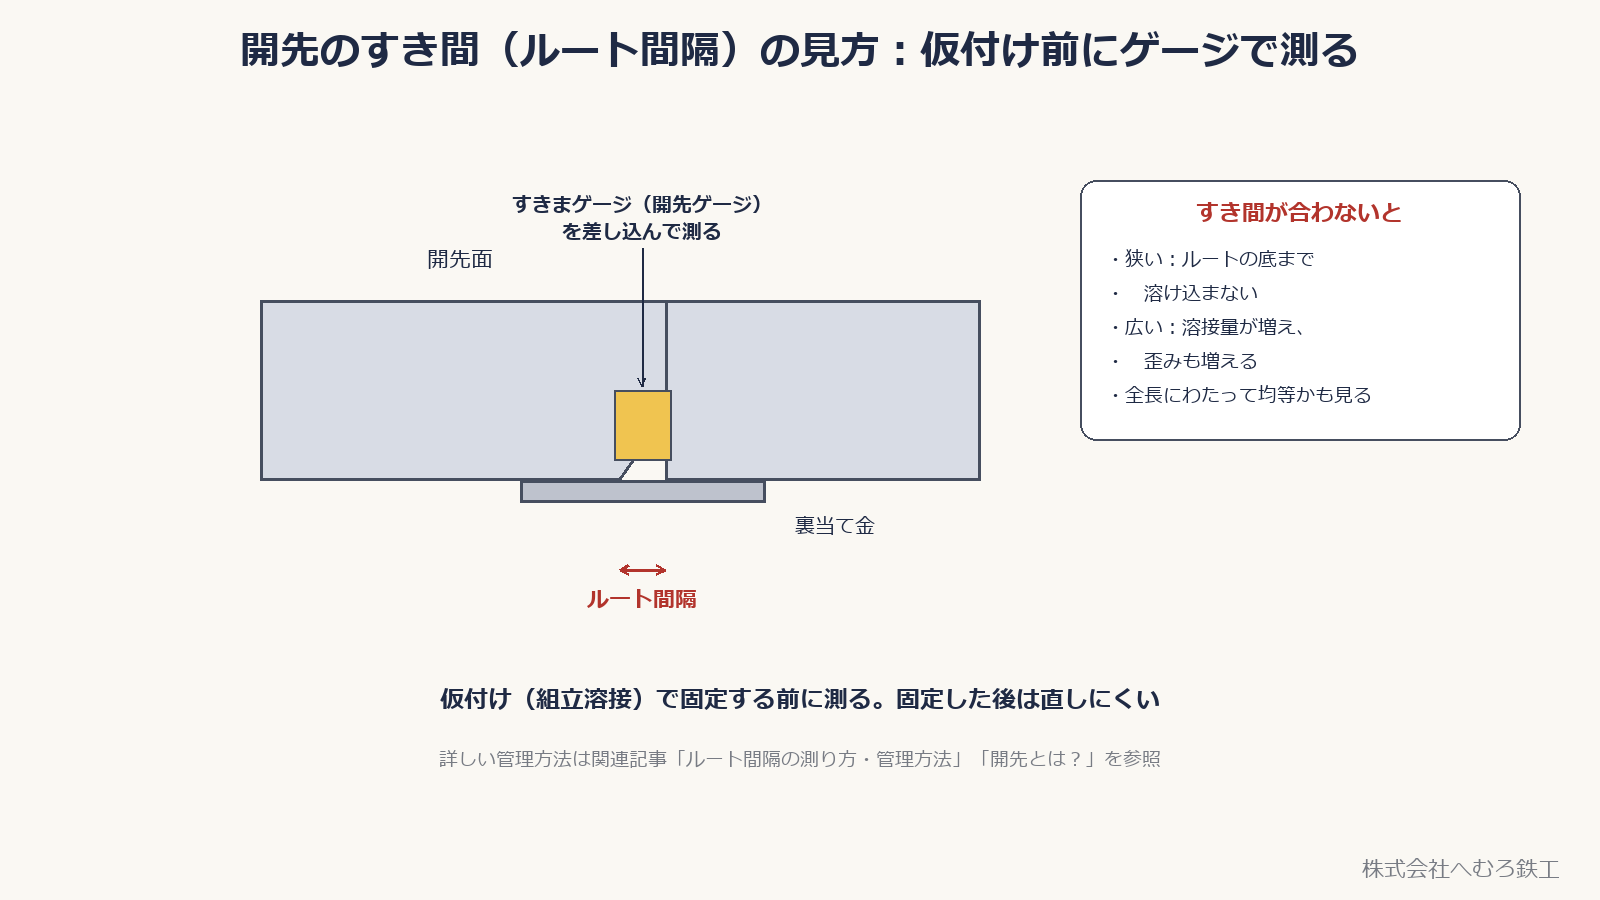
仮付けで固定する前に、開先のルート間隔(すき間)をすきまゲージや開先ゲージで測ります。固定したあとでは、すき間を直すのが難しくなるためです。
すき間が狭いと、溶接がルートの底まで溶け込みません。広すぎると溶接量が増え、歪みも大きくなります。全長にわたって均等かどうかも見ます。
開先の形とルート間隔の考え方は、関連記事「ルート間隔の測り方・管理方法」「開先とは?」で詳しく説明しています。
■仮付けから本溶接へ渡す前の最終チェック
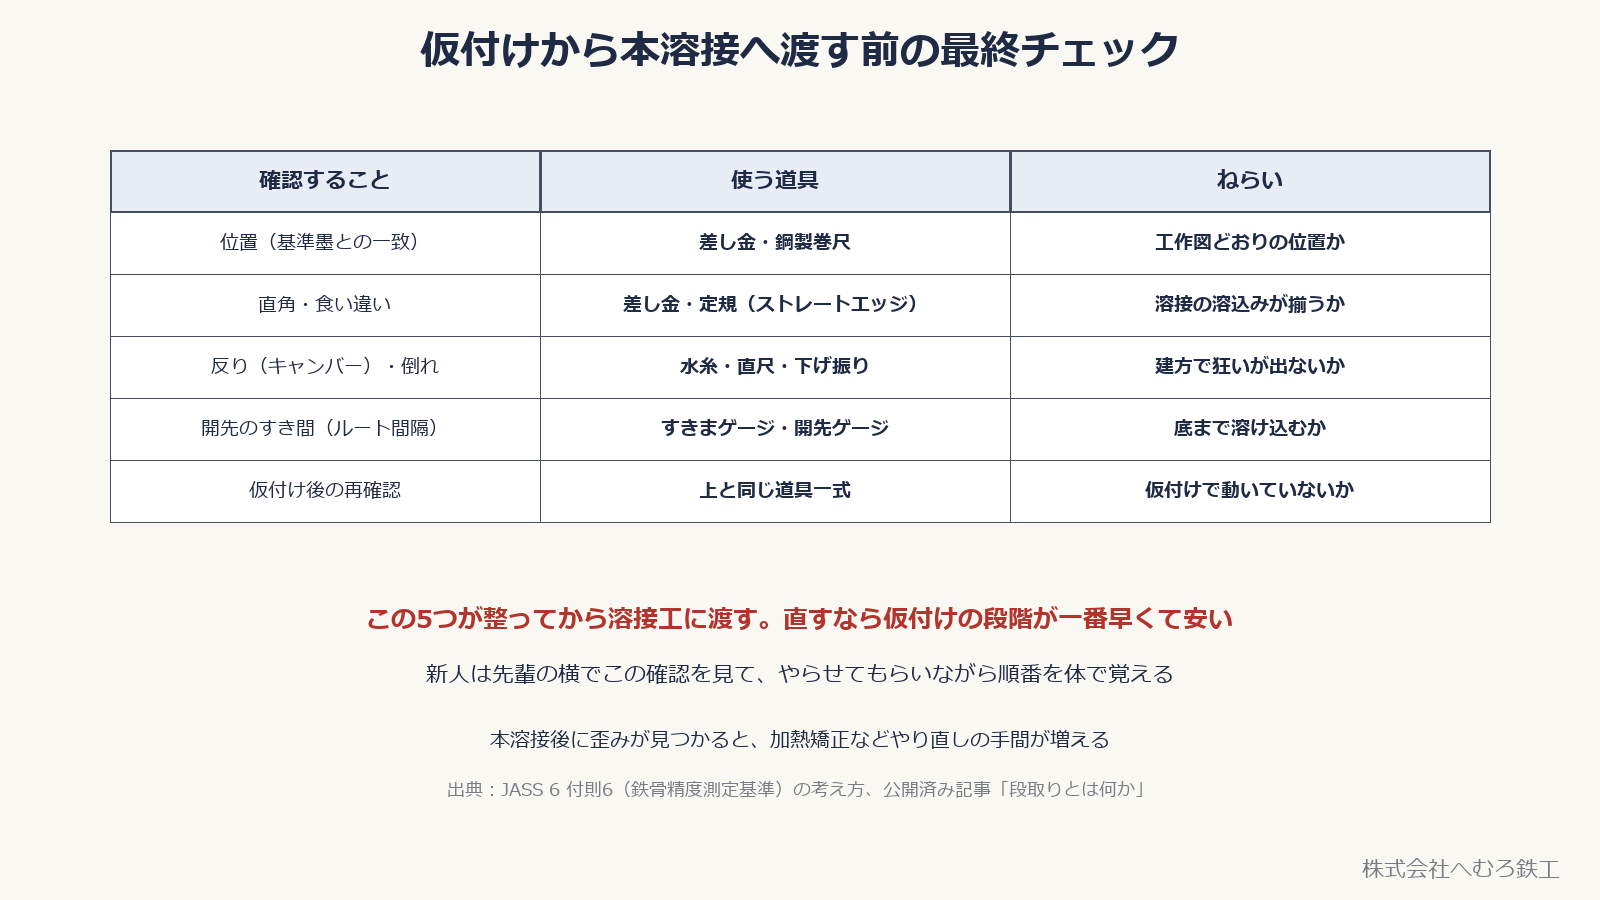
ここまでの4つの確認がそろったら、仮付け(組立溶接)で部材を固定します。固定した後も、差し金や定規をあてて歪みが出ていないかをもう一度確かめてから、溶接工に渡します。
- 位置:基準墨との一致を差し金・鋼製巻尺で確認
- 直角・食い違い:差し金・定規(ストレートエッジ)で確認
- 反り(キャンバー)・倒れ:水糸・直尺・下げ振りで確認
- 開先のすき間(ルート間隔):すきまゲージ・開先ゲージで確認
- 仮付け後の再確認:同じ道具で動きがないかを見る
直すなら、仮付けの段階が一番早くて安く済みます。本溶接のあとに歪みが見つかると、加熱矯正などやり直しの手間が増えます。新人は先輩の横でこの順番を見て、やらせてもらいながら体で覚えていきます。
■へむろ鉄工の場合(溶接工・鍛冶工・CADオペレーターを募集中)
株式会社へむろ鉄工(茨城県小美玉市)は、国土交通大臣認定Mグレードの鉄骨製作工場で、溶接工・鍛冶工、鉄骨原寸CADオペレーター(REAL4)を正社員で募集しています。溶接工・鍛冶工は就業時間 8:00〜17:00(日勤)、月給 201,000円〜330,000円(経験・資格による)、試用期間なし、資格取得支援あり、年間休日100日です。未経験の方は先輩と二人一組で、切断・孔あけの補助から開先加工・仮付け・本溶接の順に、今日書いたような確認のしかたも含めて覚えていきます。
仕事内容・募集要項・応募方法は 採用情報 にまとめています。「工場を見てみたい」だけのご連絡も歓迎です。
■おわりに
対角線法や反り・食い違いの許容差の考え方は、JASS 6 付則6(鉄骨精度測定基準)にもとづく一般的な基準で、当社固有の数値ではありません。就業条件は当社の募集要項の値です。
鉄骨製作のご相談はお問い合わせからどうぞ。
関連記事:
👉 鉄骨の精度|柱の倒れ・梁の反りの許容差
👉 食違い(目違い)の許容値|「t/5 かつ 4mm」と「t/10 かつ 3mm」の違い
👉 ルート間隔の測り方・管理方法|組立から溶接前検査まで
参考にした基準・資料:JASS 6(建築工事標準仕様書・同解説 鉄骨工事。付則6 鉄骨精度測定基準の考え方)/株式会社へむろ鉄工 採用情報・会社案内 2026年9月改訂版(就業条件)
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する