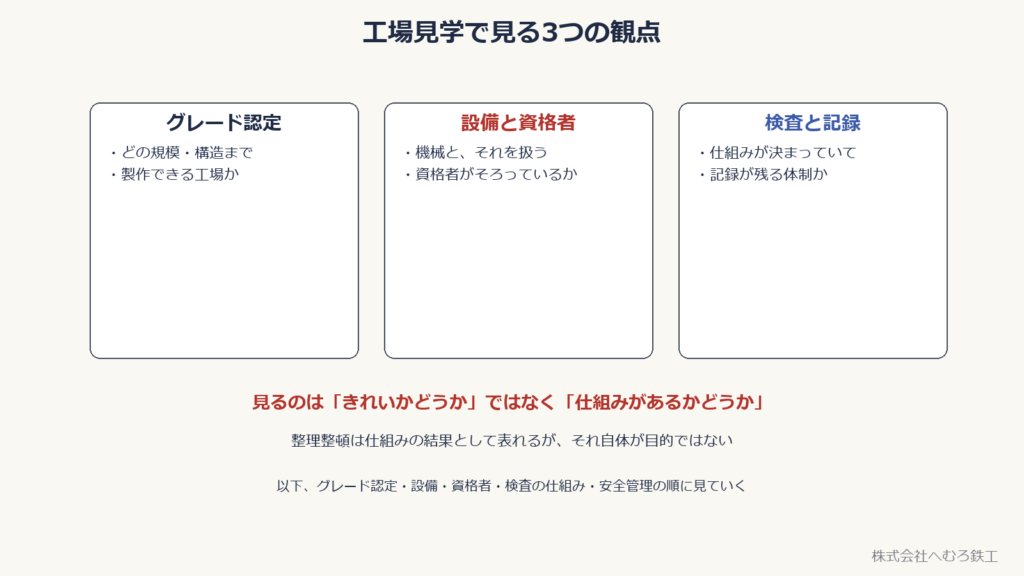
■結論:見るのは「グレード・設備と資格者・検査の仕組み」の3点
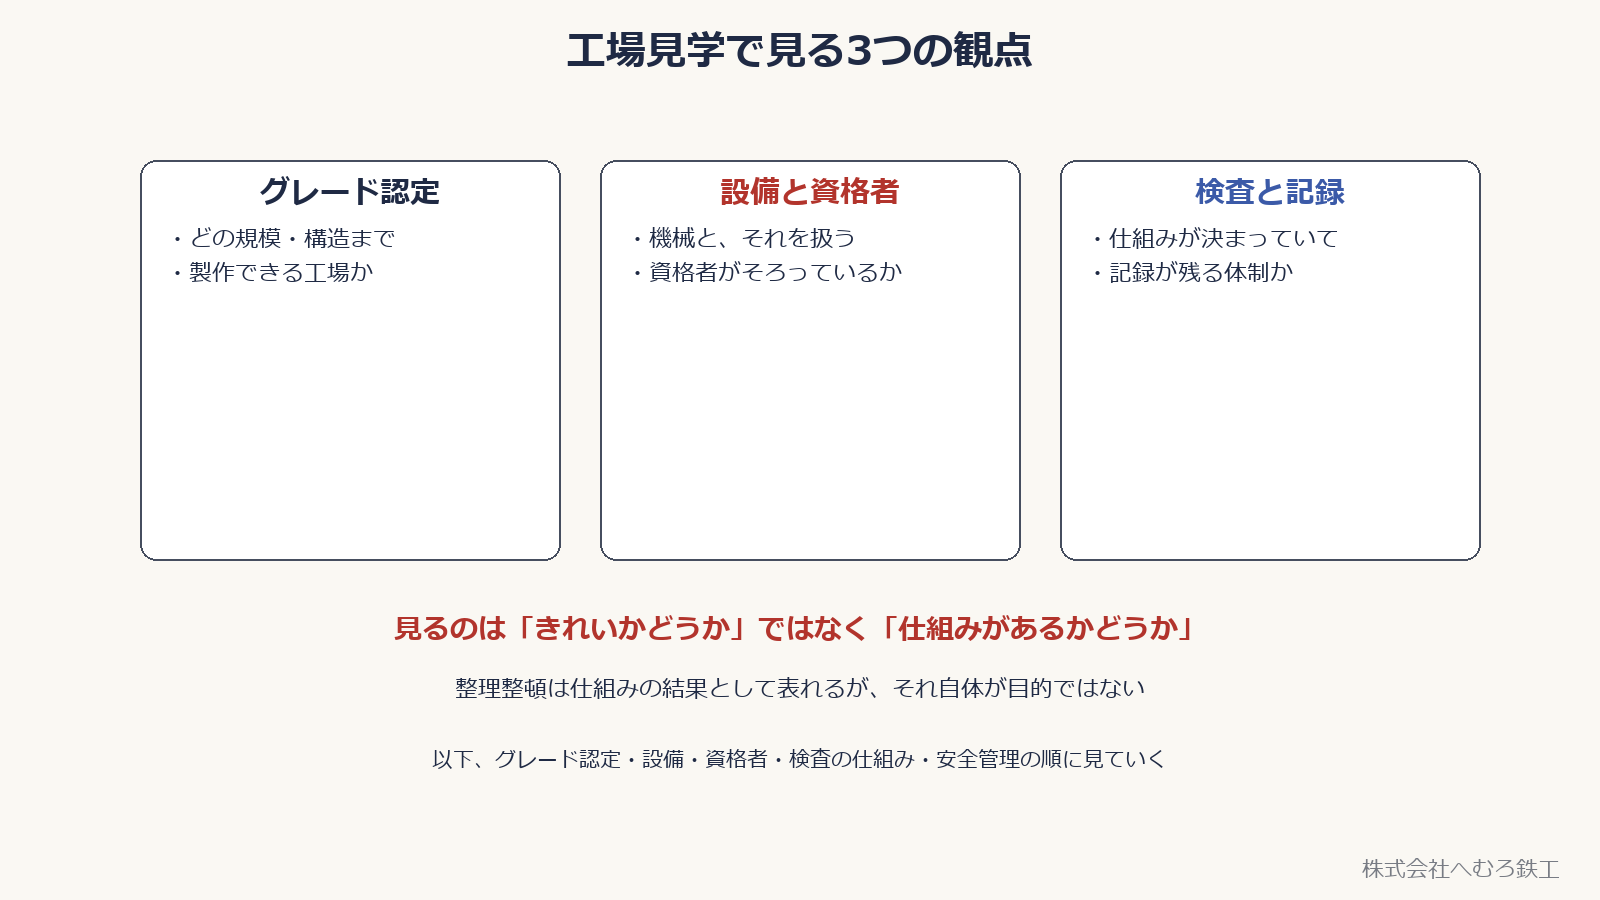
鉄骨製作工場を見学するとき、見るべきは三つに絞ると分かりやすくなります。①工場のグレード認定、②製作設備と資格者の配置、③検査の仕組みと記録です。
- ①グレード認定:どの規模・構造の建物まで製作できる工場か
- ②設備・資格者:切断・溶接・検査の機械と、それを扱う資格者がそろっているか
- ③検査と記録:検査の仕組みが決まっていて、記録が残る体制か
👉 見学は「きれいかどうか」ではなく「仕組みがあるかどうか」を確かめる機会です。整理整頓は仕組みの結果として表れますが、それ自体が目的ではありません。
設計者・ゼネコン・発注者のいずれの立場でも、工場見学は図面を預けて大丈夫な相手かどうかを確かめる機会です。担当者の説明だけでなく、現物(設備・資格者名簿・検査記録)を見せてもらうことが確認の軸になります。
以下、グレード認定・製作設備・資格者の配置・検査の仕組み・安全管理の順に、見学時に確認したい点を整理します。
■グレード認定(J・R・M・H・S)を確認する
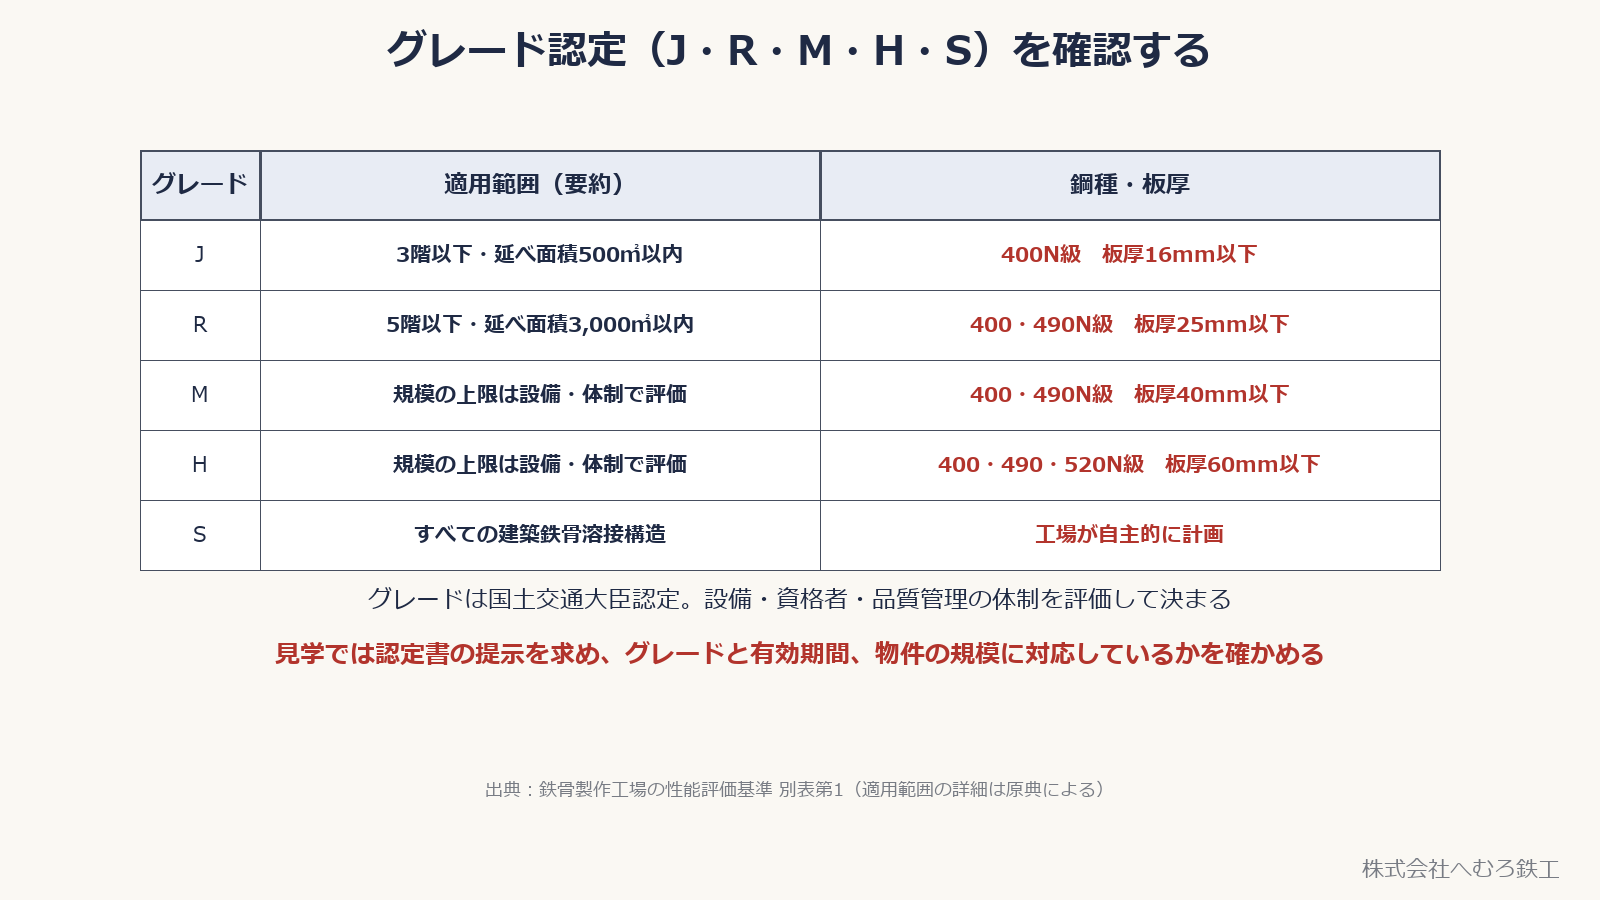
建築鉄骨の製作工場には、国土交通大臣認定の鉄骨製作工場グレード制度があります。J・R・M・H・S の5段階に区分され、グレードによって施工できる建物の規模や鋼種・板厚の扱いが変わります。
- J:3階以下・延べ面積500㎡以内、400N級・板厚16mm以下が目安
- R:5階以下・延べ面積3,000㎡以内、400・490N級・板厚25mm以下が目安
- M:400・490N級・板厚40mm以下。規模の上限は設備・体制で評価される
- H:400・490・520N級・板厚60mm以下。規模の上限は設備・体制で評価される
- S:すべての建築鉄骨溶接構造。工場が自主的に施工条件を計画する
グレードは、設備・資格者の配置・品質管理の仕組みを評価して決まります。認定には有効期間があり、更新のたびに再評価を受けます。
👉 見学では認定書の提示を求め、グレードと有効期間、物件の規模・構造に対応しているかを確認するのが基本です。グレード区分の詳しい内容は鉄骨のグレードとはにまとめています。
ただし、グレードは入口の確認であって、それだけで工場の良し悪しが決まるわけではありません。同じグレードでも、設備の更新状況や資格者の人数、検査の運用は工場ごとに違います。次の章から、グレードの先にある実際の体制を見ていきます。
■製作設備を見る:切断・溶接・検査の機械と配置
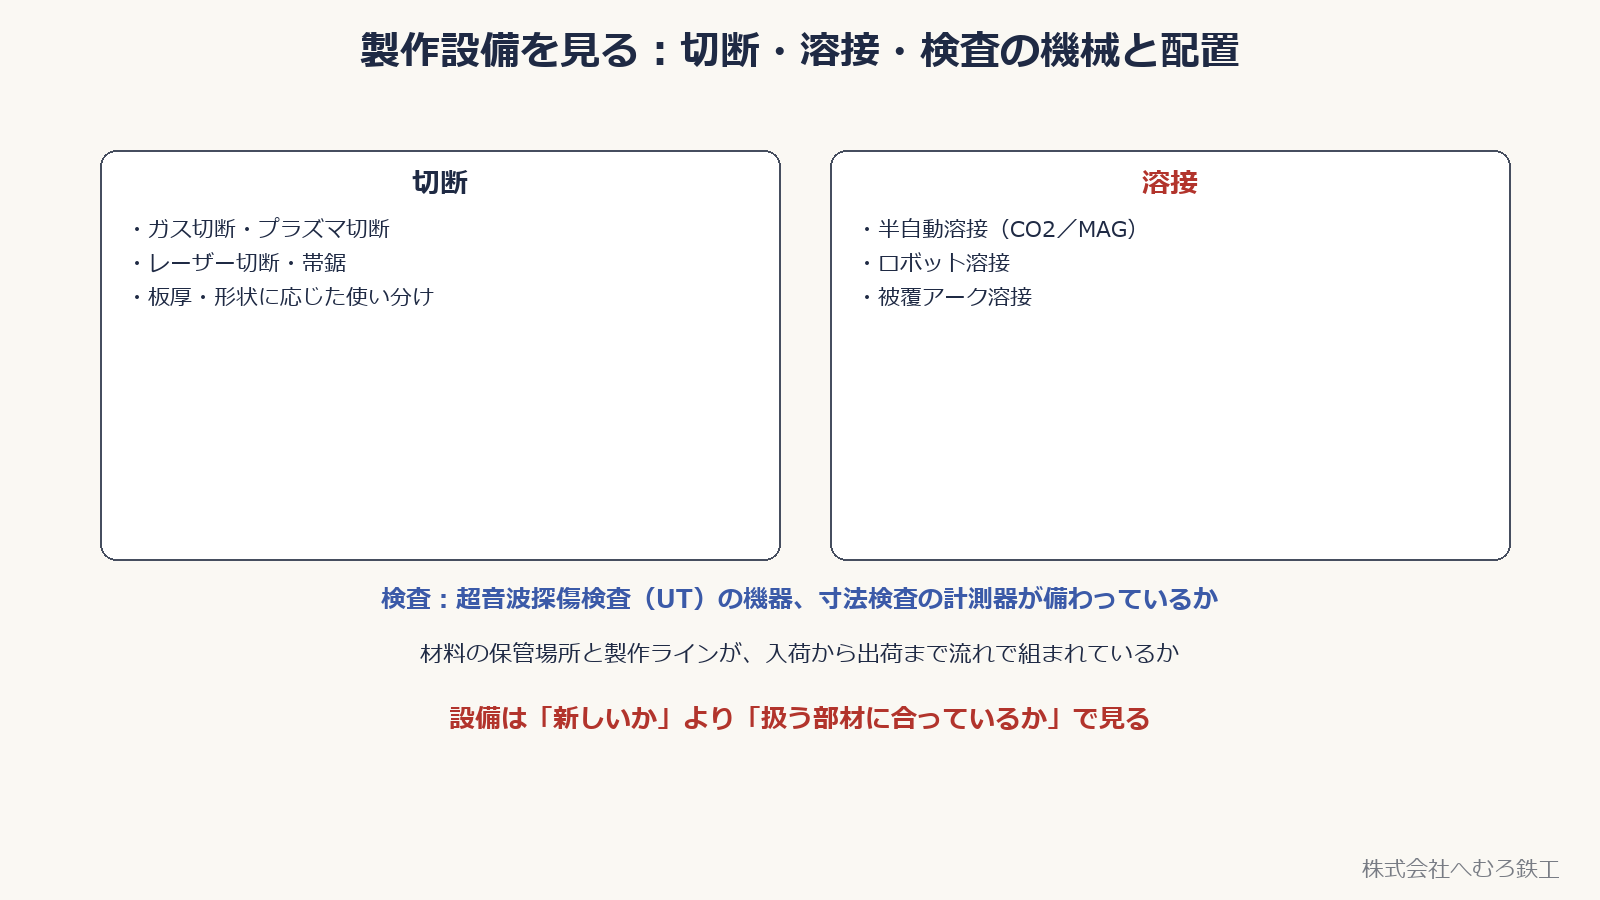
工場の製作設備は、切断・溶接・検査の3つの工程で見ると整理しやすくなります。
- 切断:ガス切断・プラズマ切断・レーザー切断・帯鋸など、扱う鋼材の板厚・形状に応じた設備があるか
- 溶接:半自動溶接(CO2/MAG)・ロボット溶接・被覆アーク溶接など、部材に応じた使い分けができているか
- 検査:超音波探傷検査(UT)の機器や、寸法検査のための計測器が備わっているか
- 材料の保管場所と製作ラインが、入荷から出荷まで流れで組まれているか
- 仮組(仮組立)のスペースがあるか。現場で組み合う部材を、出荷前に確かめる工程
切断・溶接の使い分けは鋼材の切断と半自動溶接と被覆アーク溶接の違いにまとめています。
👉 設備は「新しいか」より「扱う部材に合っているか」で見るのが実務的です。厚板の多い物件を薄板用の設備が中心の工場に頼むと、無理な条件での加工になりがちです。
■資格者の配置を確認する:溶接管理技術者・溶接技能者・検査技術者
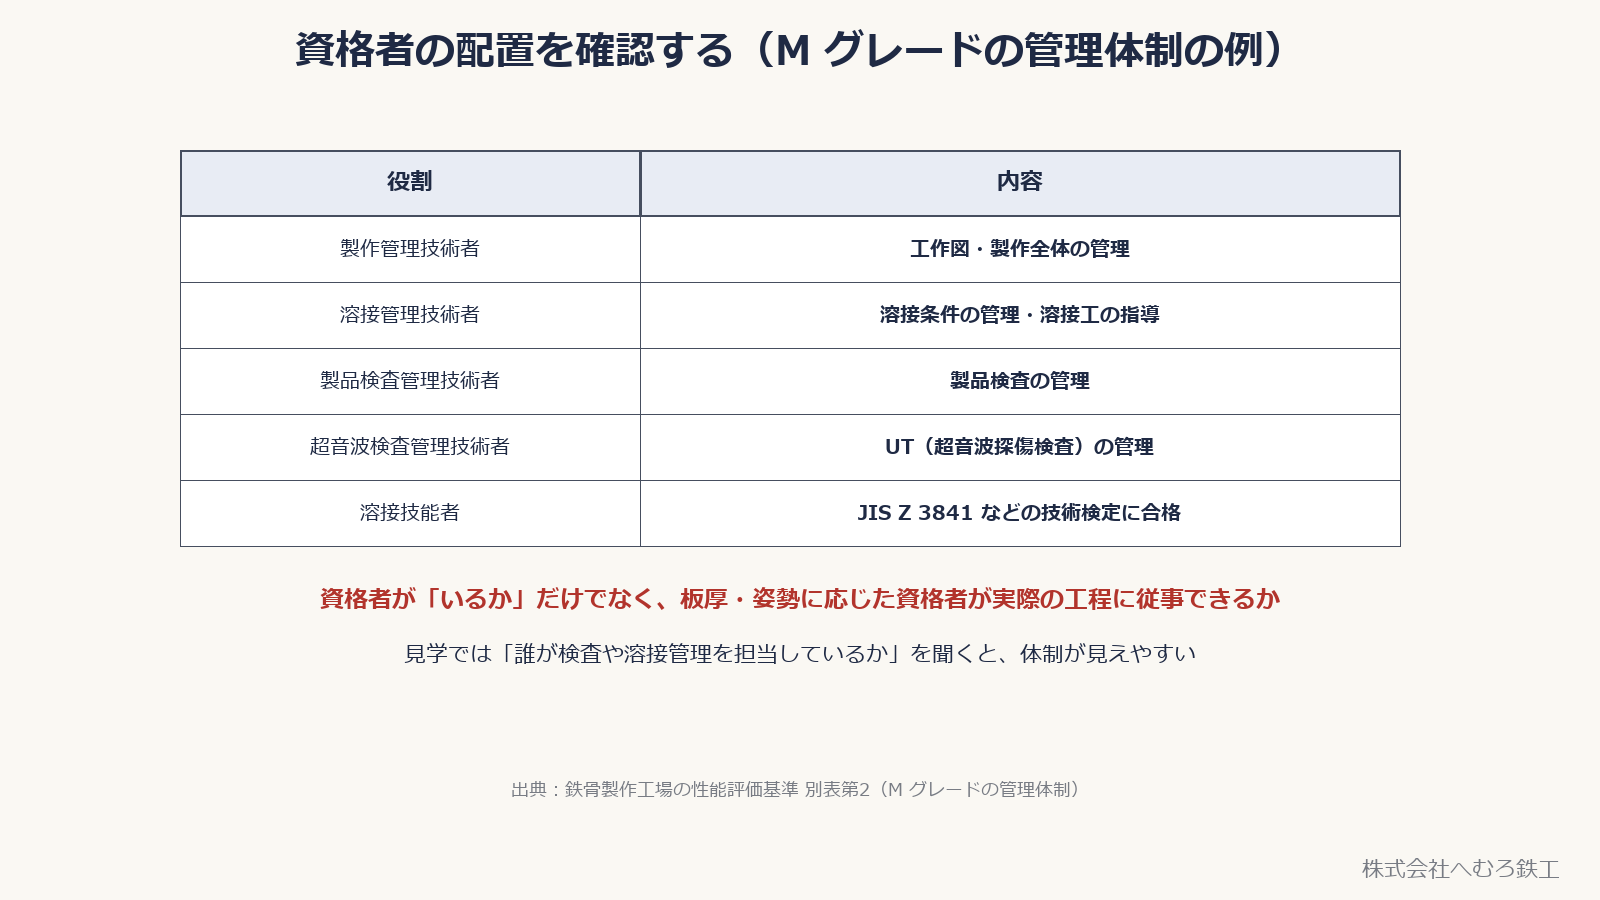
鉄骨製作には、工程ごとに資格を持つ技術者が関わります。M グレードの管理体制を例にすると、次のような役割に分かれます。
- 製作管理技術者:工作図・製作全体の管理
- 溶接管理技術者:溶接条件の管理と溶接工の指導
- 製品検査管理技術者:製品検査の管理
- 超音波検査管理技術者:UT(超音波探傷検査)の管理
- 溶接技能者:JIS Z 3841 などの技術検定に合格した技能者
資格者の等級や人数は、工場のグレードにも関わります。詳しい資格区分は溶接技能者の資格と建築鉄骨の検査技術者資格を参照してください。
建築鉄骨には、JIS の資格に加えてAW検定(建築鉄骨溶接技量検定)という建築鉄骨向けの付加試験もあります。合格者がいる工場では、工事ごとの技量付加試験が省略されることがあります。
👉 見学では資格者が「いるか」だけでなく、板厚・姿勢に応じた資格者が実際の工程に従事できるかがポイントです。「誰が検査や溶接管理を担当しているか」を聞くと、体制が見えやすくなります。
■検査の仕組みと記録を見る:社内検査・第三者検査・トレーサビリティ
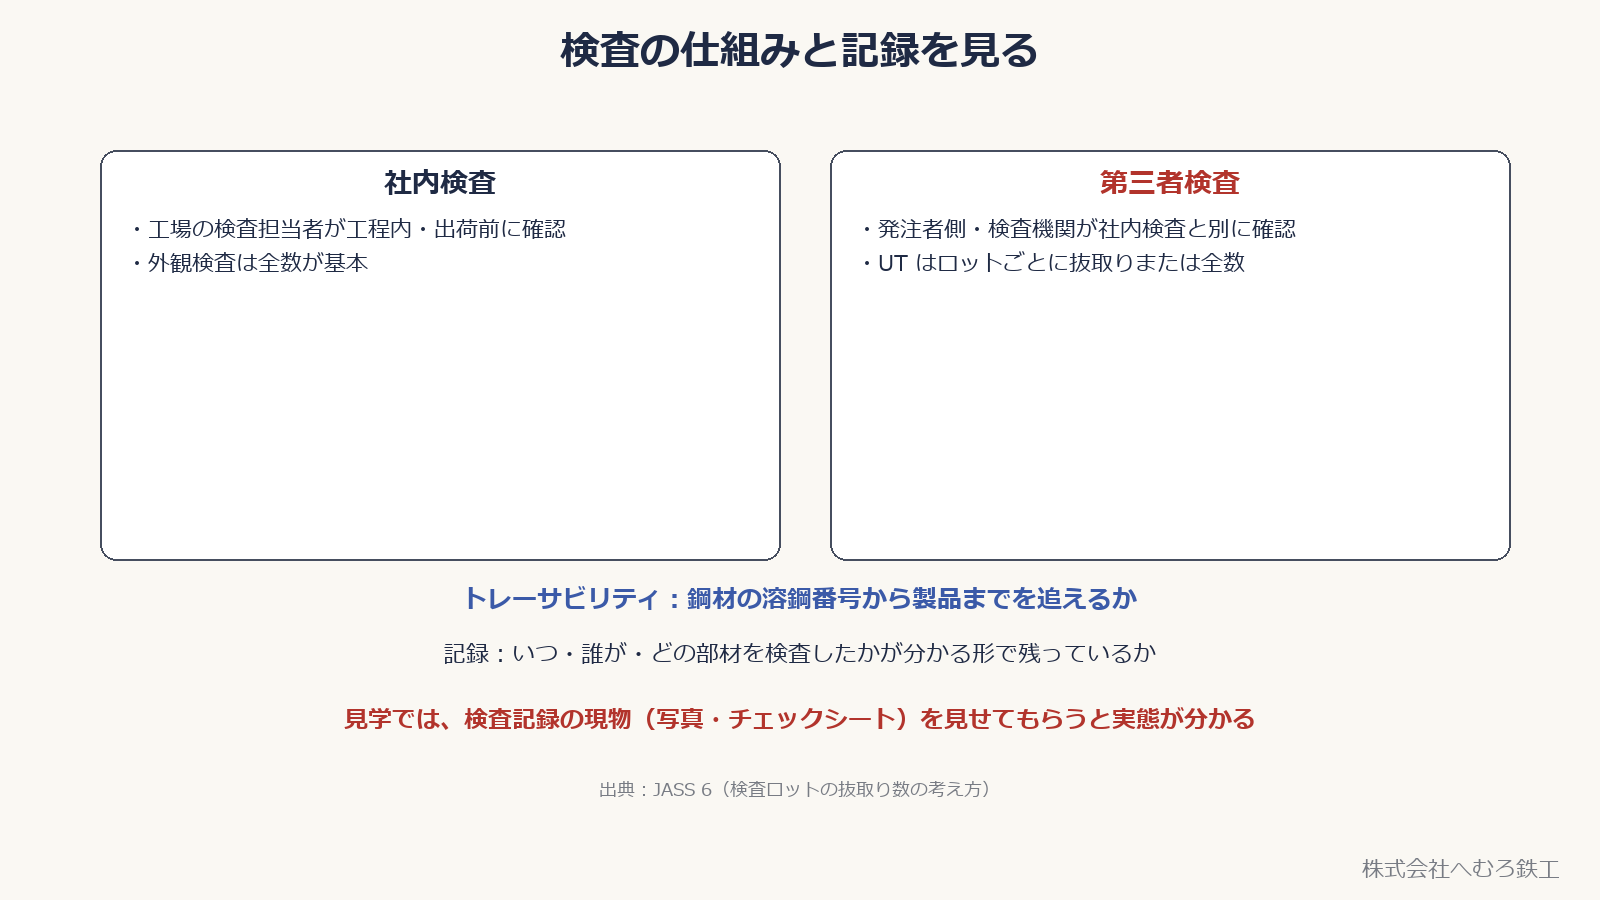
検査は誰が行うかで、社内検査と第三者検査に分かれます。
- 社内検査:工場の検査担当者が、工程内・出荷前に行う。外観検査は全数が基本
- 第三者検査:発注者側や検査機関が、社内検査と別に確認する。UT はロットごとに抜取りまたは全数
- 記録:検査の結果は、いつ・誰が・どの部材を検査したかが分かる形で残す
- トレーサビリティ:鋼材の溶鋼番号から製品までを追えるか
- 手直し(不合格となった箇所の手直し)の記録:どこを、どう直し、再検査でどうなったかが残るか
役割分担や記録の残し方は第三者検査と社内検査の役割分担と検査記録の残し方にまとめています。
👉 見学では検査記録の現物(写真・チェックシート)を見せてもらうと、仕組みの実態が分かります。記録が残っていない検査は、後から確かめようがありません。
■安全管理の状態を見る
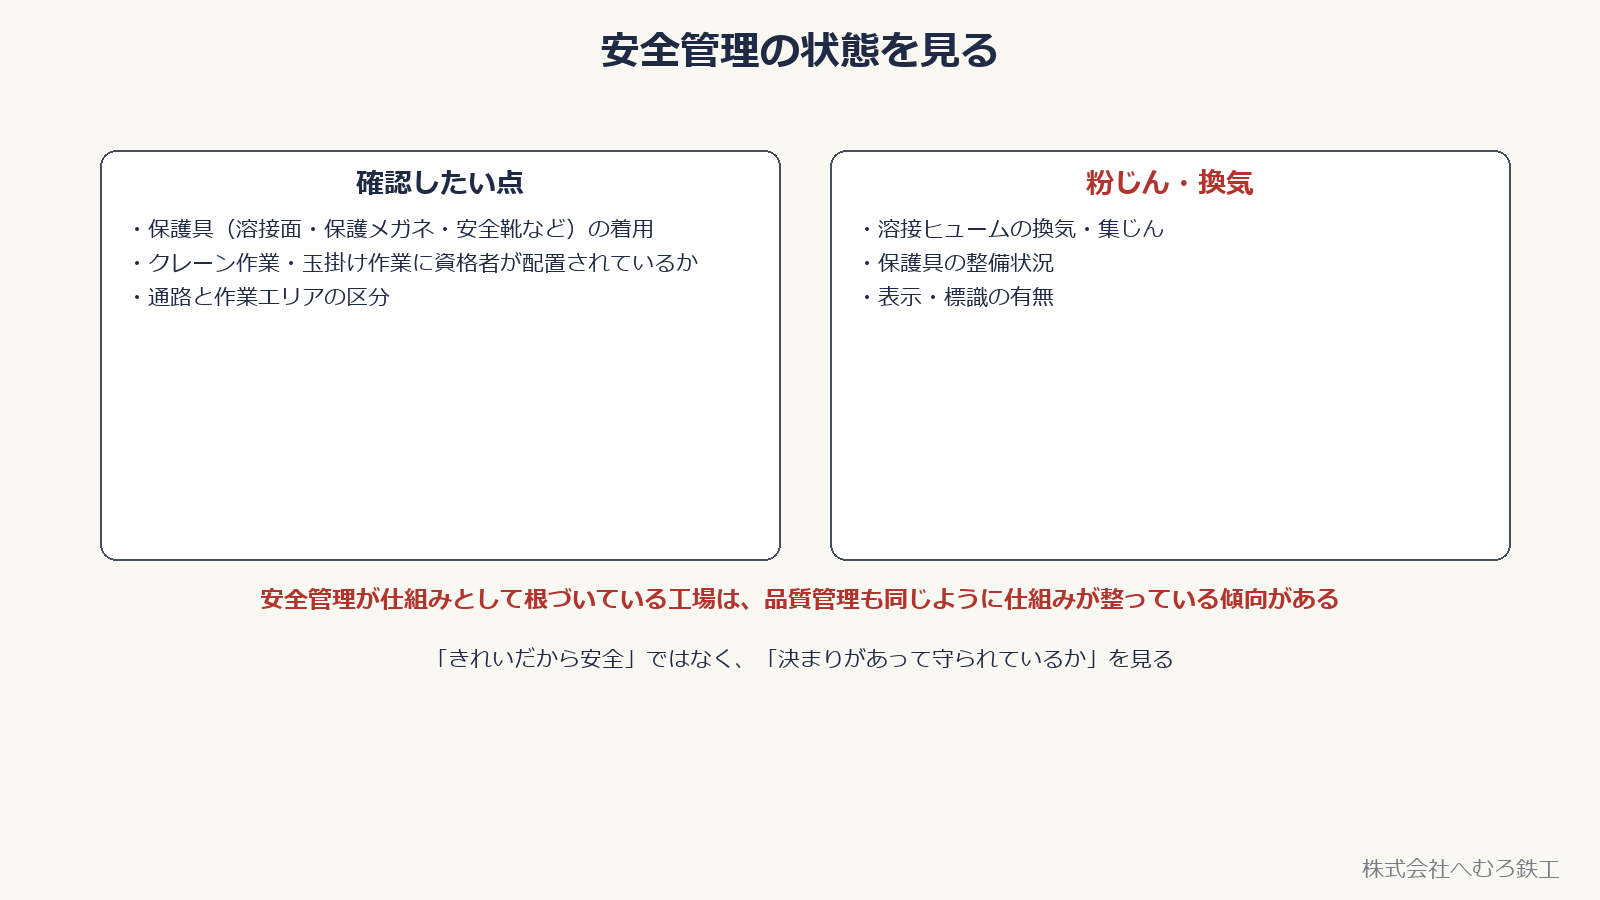
工場見学では、安全管理の状態も確認したい点です。
- 保護具(溶接面・保護メガネ・安全靴など)の着用が徹底されているか
- クレーン作業・玉掛け作業に資格者が配置されているか
- 通路と作業エリアの区分がはっきりしているか
- 溶接ヒュームなど粉じん対策(換気・集じん)がとられているか
- 朝礼・KY(危険予知)活動など、日々の安全確認が習慣になっているか
安全管理の基本的な考え方は鉄骨工場の安全の基本にまとめています。
👉 安全管理が仕組みとして根づいている工場は、品質管理も同じように仕組みが整っている傾向があります。「きれいだから安全」ではなく、「決まりがあって守られているか」を見るのが実務的です。
株式会社へむろ鉄工(茨城県小美玉市)。国土交通大臣認定 Mグレードの建築鉄骨製作工場です。工作図・現寸(REAL4)から製作・検査・出荷まで社内で行い、製作のみ・建方込み・協力工場としての製作分担のいずれの形でも、茨城県内と関東圏を中心に受けています。
会社案内(設備・有資格者) / 製作実績 / 図面を送って相談する
■関連記事
👉 鉄骨のグレードとは?鉄骨工場の J・R・M・H・S 5段階の違い一覧と、Mグレードでできること
👉 建築鉄骨はどうやって作られる?図面から建方まで、工場の工程を解説
👉 鉄骨工事の納期の目安|図面承認から建方まで
■参考にした基準・資料
この記事は一般的な鉄骨製作工場の体制をもとに整理したものです。個別の物件は設計図書と監理者の指示が優先します。
- 鉄骨製作工場の性能評価基準:別表第1(グレード区分 J・R・M・H・S の適用範囲)、別表第2(M グレードの管理体制・資格者の配置)
- JIS Z 3841『半自動溶接技術検定における試験方法及び判定基準』:溶接技能者の資格区分
- JASS 6『建築工事標準仕様書・同解説 鉄骨工事』:検査ロットの考え方、社内検査・第三者検査の役割分担
- このほか、鉄骨製作の資格・検査の制度については溶接技能者の資格・検査技術者資格の各記事で個別にまとめています
この記事で挙げた確認項目は、どれも一度の見学ですべて分かるとは限りません。見えなかった点は質疑応答書や打合せの場で改めて確認するのが実務的な進め方です。
鉄骨製作工場の見学・ご相談・お見積りはお問い合わせからどうぞ。