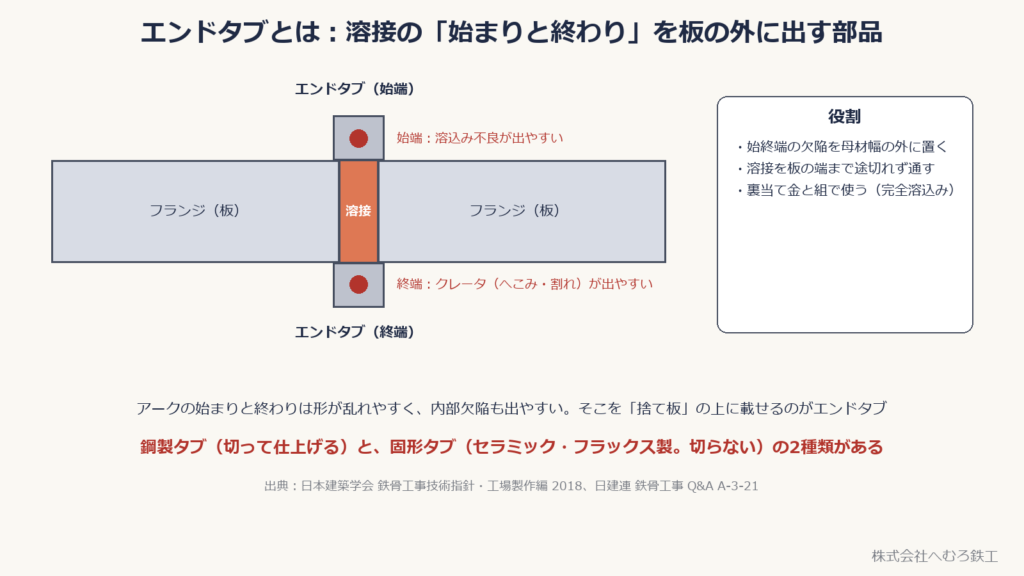
エンドタブとは?鋼製タブと固形タブ、切除の要否【鉄骨ファブが解説】
溶接の始終端に使うエンドタブの役割を解説。鋼製タブと固形タブの違い、切断・除去、施工法の適用確認、端部の検査と仕上げのポイントを紹介します。
エンドタブとは?鋼製タブと固形タブ、切除の要否【鉄骨ファブが解説】 続きを読む »

溶接の始終端に使うエンドタブの役割を解説。鋼製タブと固形タブの違い、切断・除去、施工法の適用確認、端部の検査と仕上げのポイントを紹介します。
エンドタブとは?鋼製タブと固形タブ、切除の要否【鉄骨ファブが解説】 続きを読む »
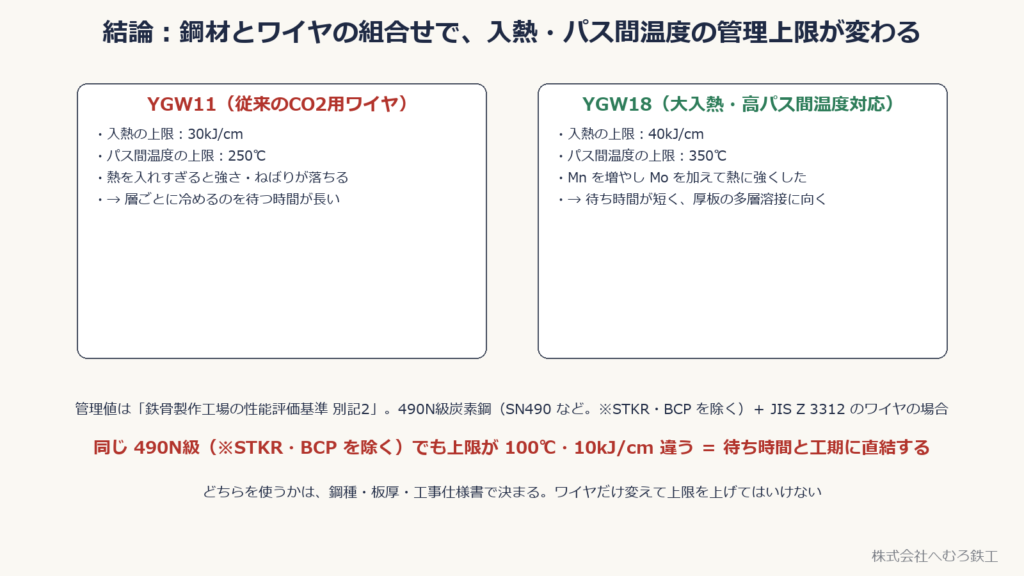
建築鉄骨の半自動溶接で使うソリッドワイヤ YGW11 と YGW18 の違いを解説。入熱・パス間温度の管理上限は鋼材とワイヤの組合せで決まり、490N級炭素鋼(STKR・BCP を除く)では YGW11 が 30kJ/cm・250℃、YGW18 が 40kJ/cm・350℃。その理由、JIS Z 3312 の種類、性能評価基準 別記2 の管理値の表、現場での選び方を図でまとめます。
溶接ワイヤ YGW11 と YGW18 の違い|入熱・パス間温度の上限が変わる理由【鉄骨ファブが解説】 続きを読む »
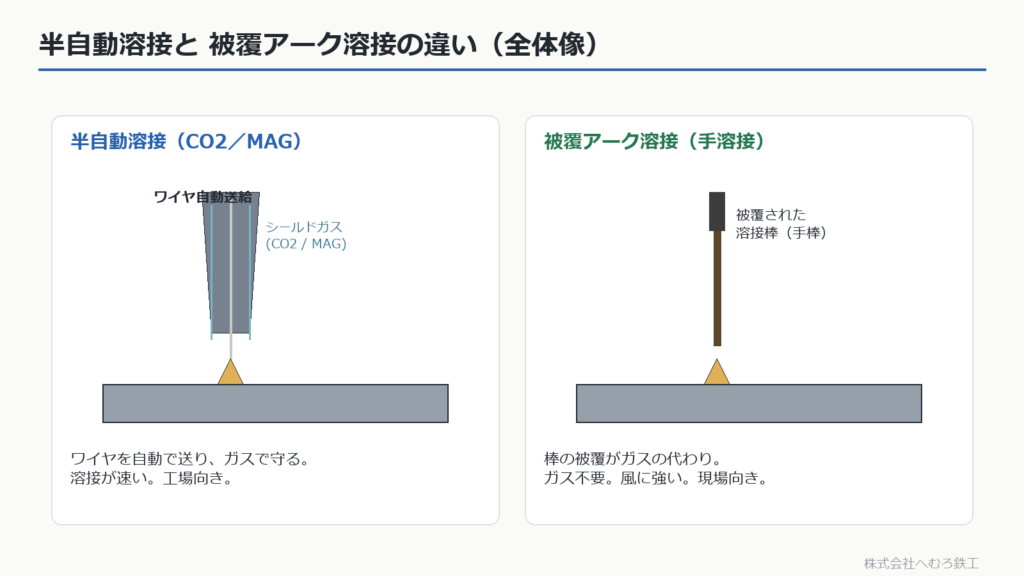
半自動溶接と被覆アーク溶接を、材料の送給と溶融金属の保護方法で比較。CO2とMAGの関係、ワイヤと指定ガス、防風対策、工場・現場での使い分けを解説します。
半自動溶接(CO2/MAG)と被覆アーク溶接の違い|鉄骨工場での使い分け【鉄骨ファブが解説】 続きを読む »
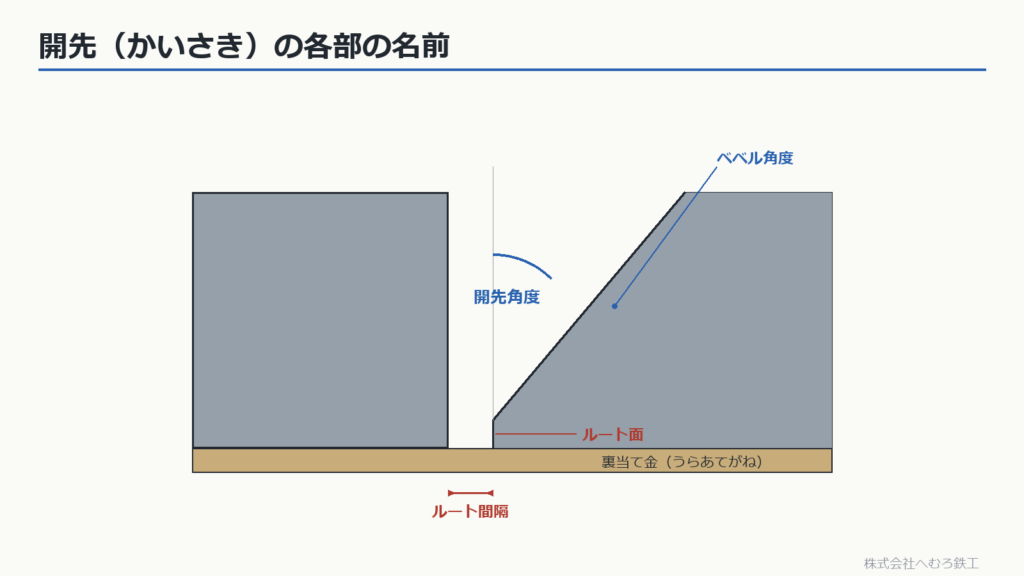
開先(かいさき)とは、溶接する板の合わせ目に設ける溝のこと。開先角度・ルート間隔(ルートギャップ)・ルート面(ルートフェイス)の意味、V形・レ形・X形などの種類、JSSC 標準開先(35°・7mm など)、JASS 6 の許容差を鉄骨工場が図で解説します。
開先とは?開先角度・ルート間隔(ルートギャップ)・ルート面(ルートフェイス)の意味と JASS 6 の許容差【鉄骨ファブが解説】 続きを読む »
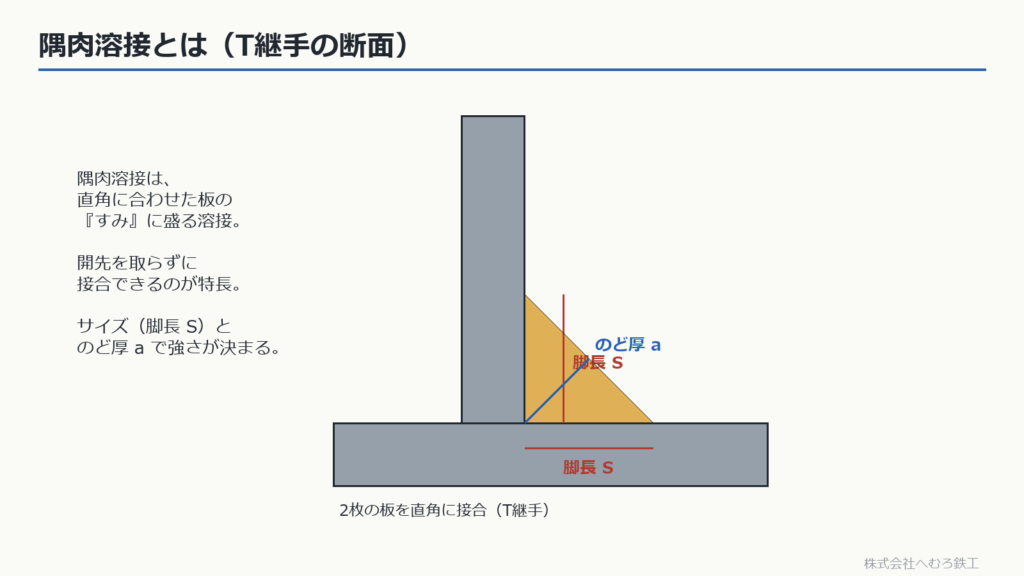
隅肉(すみ肉)溶接とは、直角に合わせた板のすみに三角形の断面で盛る溶接。サイズ(脚長S)とのど厚 a=0.7S の関係、有効長さ(実長−2S)の考え方、T継手・重ね継手・角継手、図面の記号の読み方、板厚で決まるサイズの範囲を鉄骨工場が図で解説します。
隅肉溶接(すみ肉溶接)とは?サイズ(脚長)・のど厚 a=0.7S・有効長さと図面の記号【鉄骨ファブが解説】 続きを読む »
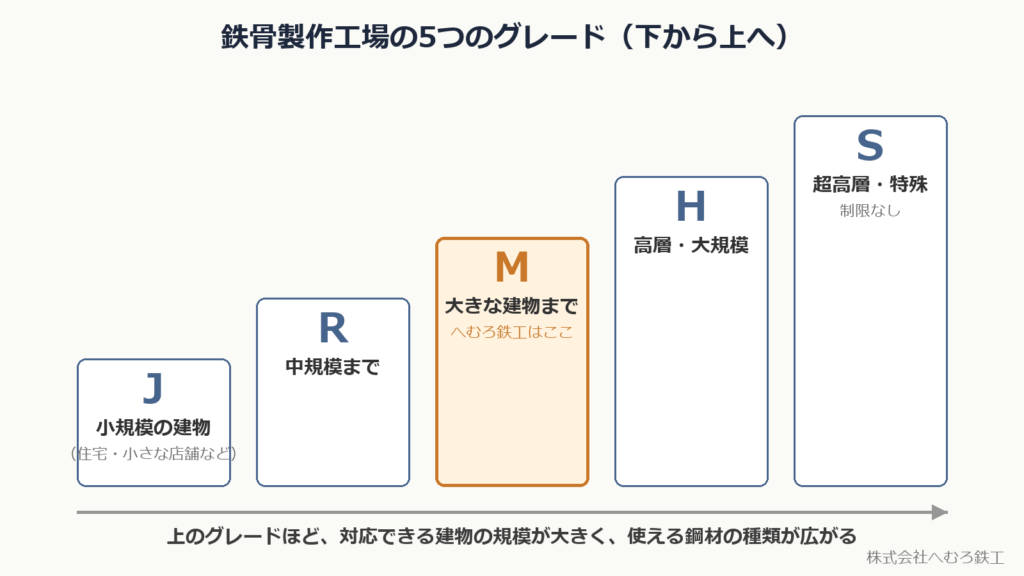
鉄骨工場(鉄骨製作工場)のグレードを J・R・M・H・S の5段階で一覧に。建物規模・鋼材・板厚の適用範囲、性能評価と国土交通大臣認定の違い、発注時の見方を解説。茨城県小美玉市の Mグレード認定工場が、当社の認定範囲もあわせてご案内します。
鉄骨工場のグレードとは?J・R・M・H・S 5段階の違い一覧とMグレードでできること【鉄骨ファブが解説】 続きを読む »
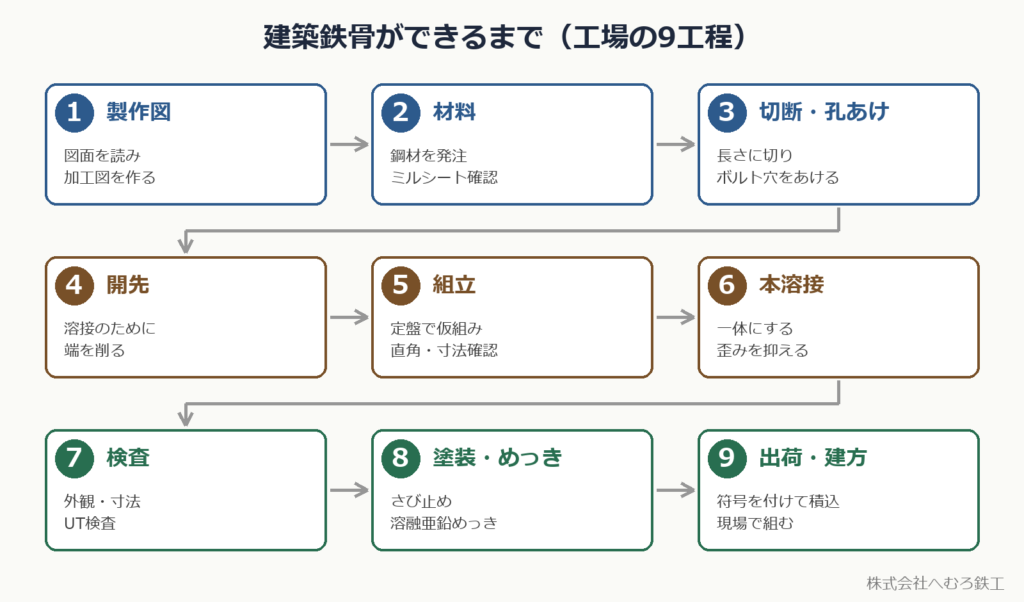
建築鉄骨ができるまでを、工作図、材料手配、切断・孔あけ、組立、溶接、検査、塗装、出荷・建方の順に解説。各工程で品質を確認するポイントを紹介します。
建築鉄骨はどうやって作られる?図面から建方まで、工場の工程を解説【鉄骨ファブが解説】 続きを読む »
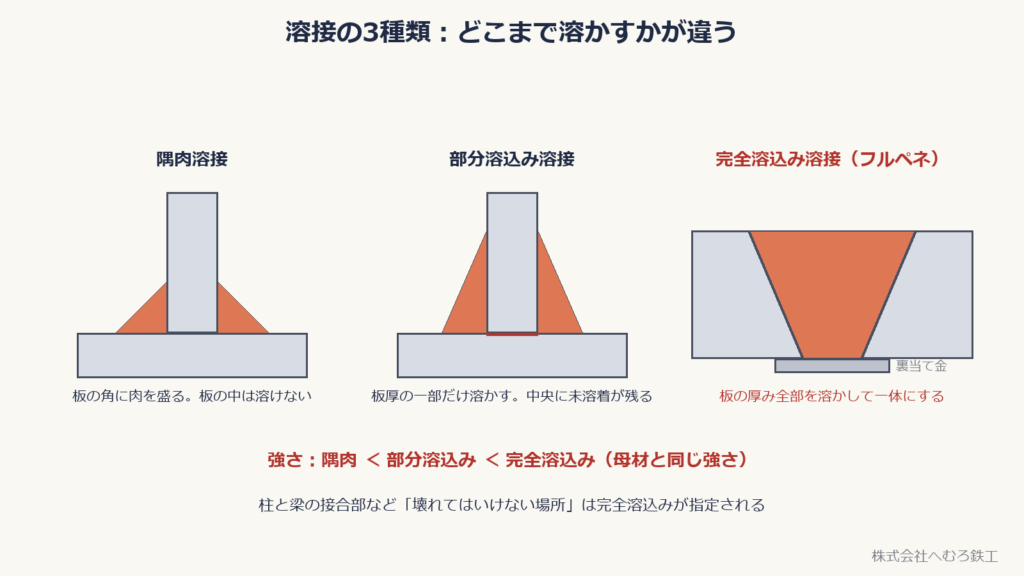
フルペネ溶接(完全溶込み溶接)の仕組みと、隅肉・部分溶込みとの違いを解説。開先、裏当て金、多層多パス、入熱・温度管理、UTによる品質確認を紹介します。
フルペネ溶接(完全溶込み溶接)とは?開先・裏当て金・パス数・UT検査まで現場目線で解説【鉄骨ファブが解説】 続きを読む »
2026年2月12日、本社工場が国土交通大臣認定 鉄骨製作工場 Mグレード(認定番号 TFBM-256335)の認定を受けました。
国土交通大臣認定 鉄骨製作工場 Mグレードを取得しました 続きを読む »