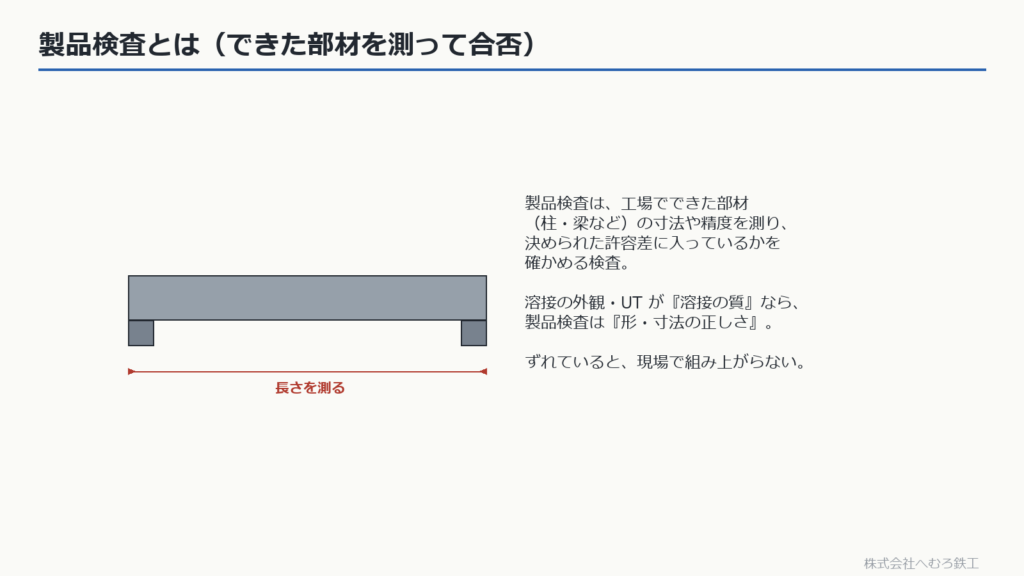
製品検査とは?寸法・精度の管理許容差と限界許容差【鉄骨ファブが解説】
鉄骨製品検査で測る寸法、曲がり、仕口の精度などを解説。管理許容差と限界許容差、社内検査・受入検査の範囲、不適合の処置と記録を紹介します。
製品検査とは?寸法・精度の管理許容差と限界許容差【鉄骨ファブが解説】 続きを読む »

鉄骨製品検査で測る寸法、曲がり、仕口の精度などを解説。管理許容差と限界許容差、社内検査・受入検査の範囲、不適合の処置と記録を紹介します。
製品検査とは?寸法・精度の管理許容差と限界許容差【鉄骨ファブが解説】 続きを読む »
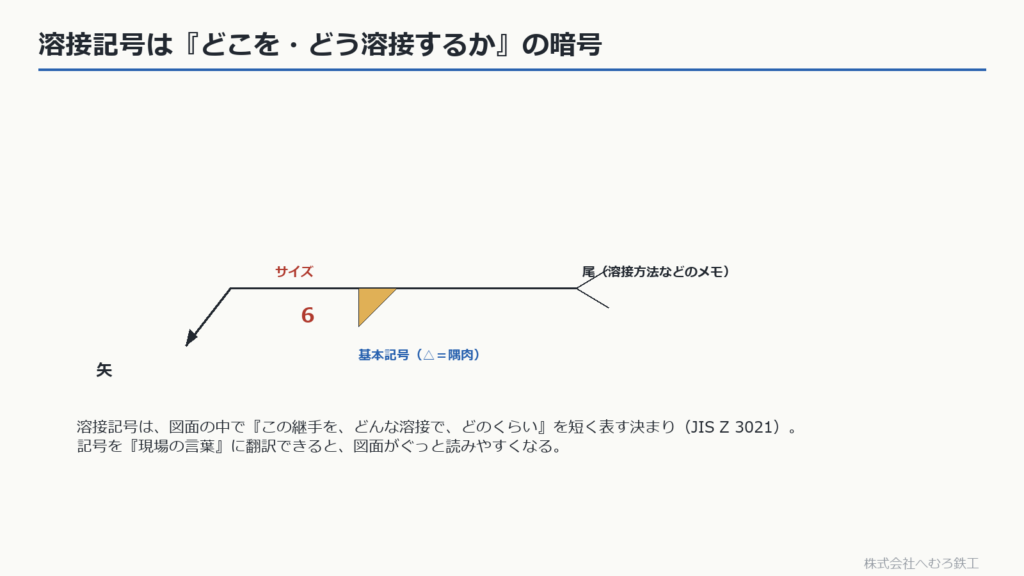
溶接記号(JIS Z 3021)の読み方・見方を図で一覧に。基線の上下で変わる溶接する側、△(隅肉)・V/レ(開先)の基本記号、サイズ・長さ・ピッチの書き方、全周溶接(○)・現場溶接(旗)の補助記号まで、鉄骨工場の現場目線で解説します。
溶接記号の読み方・見方一覧|基線・△・全周・現場溶接の意味を図解【鉄骨ファブが解説】 続きを読む »
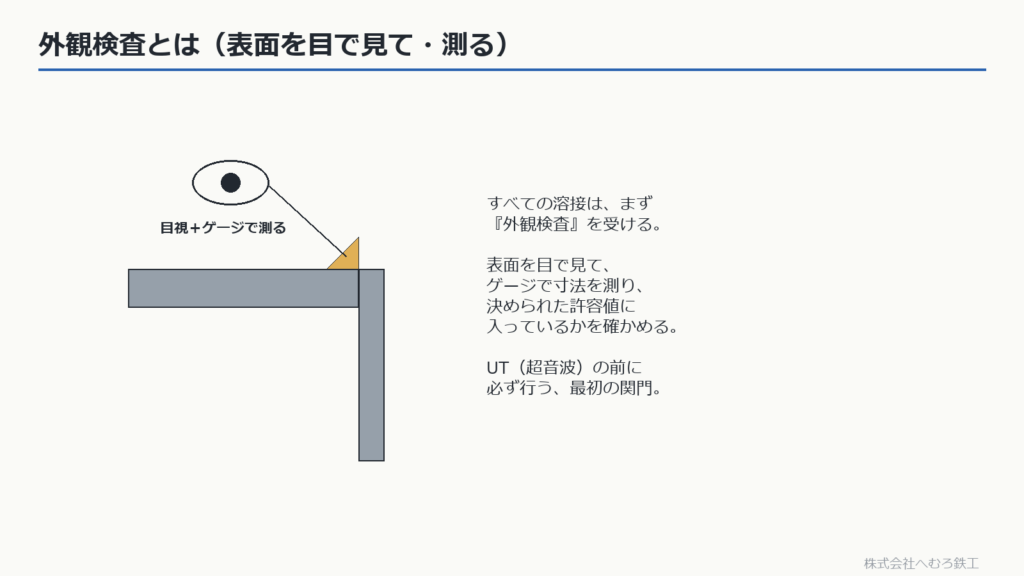
溶接の外観検査で見る形状、表面のきず、寸法を解説。余盛、アンダーカット、ピット、割れの確認と、内部のブローホールとの違い、補修・記録の流れを紹介します。
外観検査で見るもの|余盛・アンダーカット・ビード・スパッタ【鉄骨ファブが解説】 続きを読む »
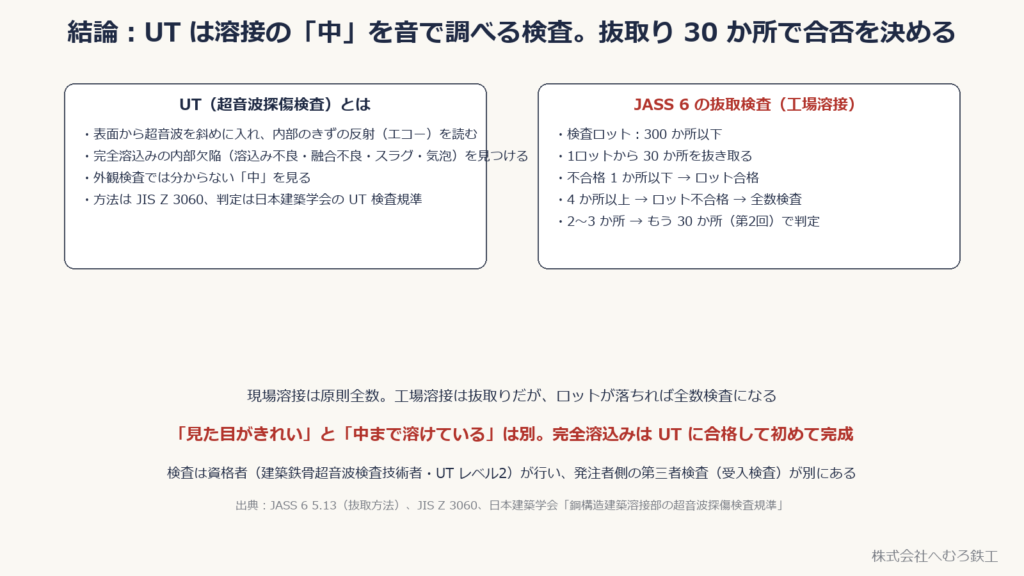
鉄骨溶接のUTの仕組みと判定を解説。抜取数が仕様書の版やAOQLで変わる理由、令和7年版の公共建築工事標準仕様書の例、探傷範囲と記録の確認点を紹介します。
UT(超音波探傷検査)とは?仕組み・抜取検査・合否判定【鉄骨ファブが解説】 続きを読む »
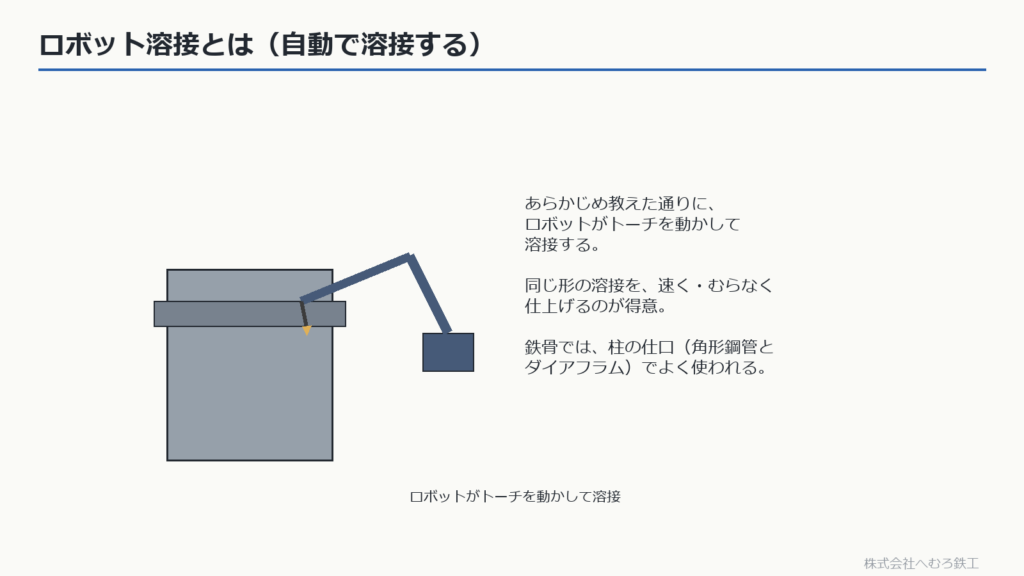
鉄骨柱のロボット溶接で行う教示、施工、検査を解説。単一トーチ・複数アークなど設備による違い、入熱管理、段取りや補修など人が担う仕事を紹介します。
鉄骨のロボット溶接とは?柱の溶接と人が担う仕事【鉄骨ファブが解説】 続きを読む »
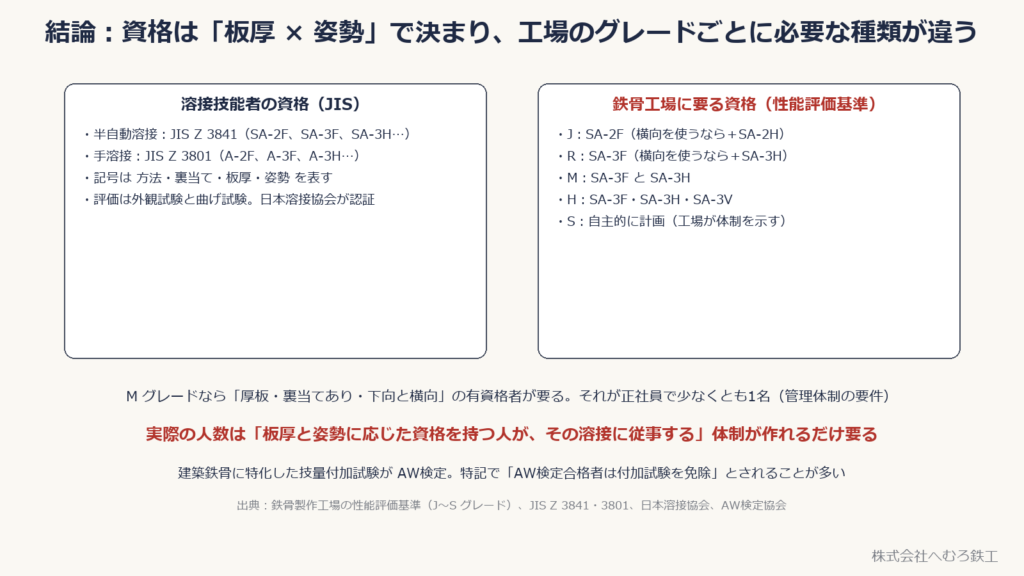
JIS Z 3841の資格記号、SA-3FとSA-3Hの違い、基本級・専門級と受験条件を解説。鉄骨工場のグレード別要件、資格者の配置、AW検定と期限管理も紹介します。
溶接技能者の資格(JIS Z 3841 SA-3F/3H など)と鉄骨工場で必要な人数【鉄骨ファブが解説】 続きを読む »
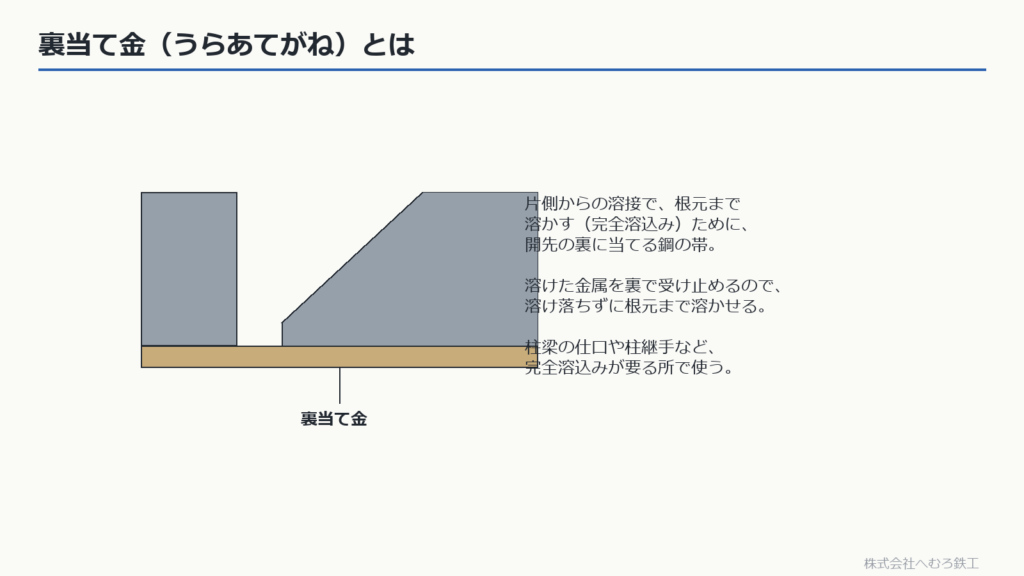
完全溶込み溶接で使う裏当て金の役割を解説。母材との密着、初層の融合、位置決め溶接の注意点を整理し、開先内の組立溶接を一律に認めない理由を紹介します。
裏当て金の付け方|すき間・組立溶接の禁止位置【鉄骨ファブが解説】 続きを読む »
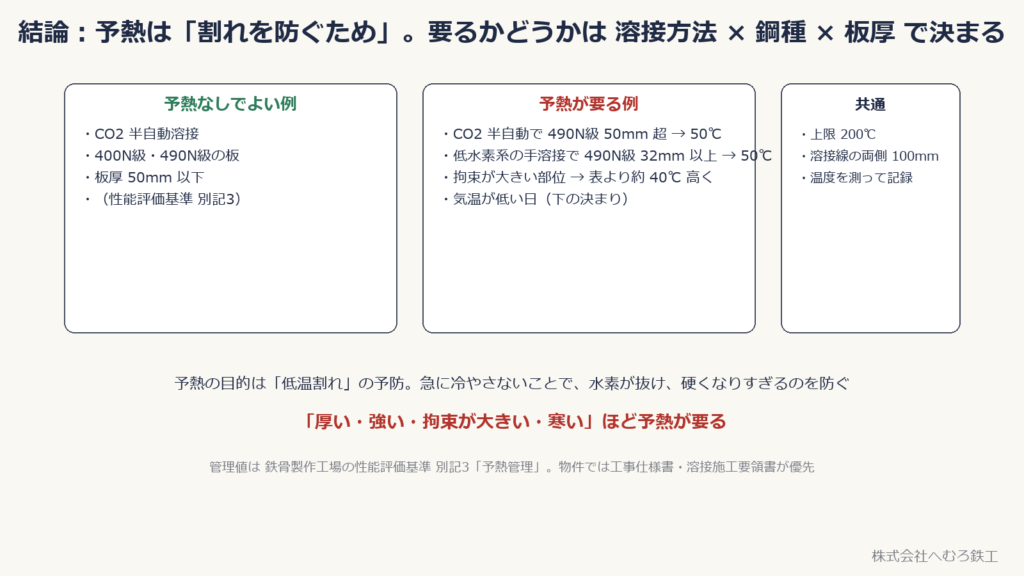
鉄骨溶接の「予熱」はいつ必要か。低温割れが起きる3つの条件、溶接方法×鋼種×板厚で決まる予熱温度の表(鉄骨製作工場の性能評価基準 別記3)、気温・結露・拘束の決まり、温める範囲と確認のしかたを、図でわかりやすく解説します。
予熱はいつ必要?板厚・鋼種・気温で決まる管理値【鉄骨ファブが解説】 続きを読む »
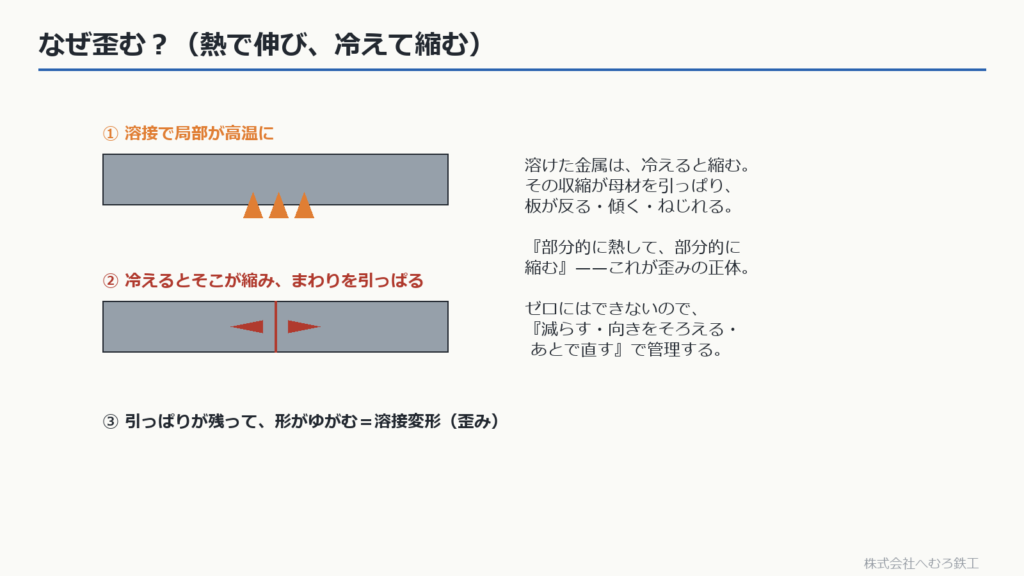
溶接で縮みや角変形が生じる理由と対策を解説。対称な溶接順序、スキップとバックステップの違い、拘束や逆ひずみ、矯正後の測定を紹介します。
溶接の歪みはなぜ出る?角変形・縦収縮・ねじれと工場の対策【鉄骨ファブが解説】 続きを読む »
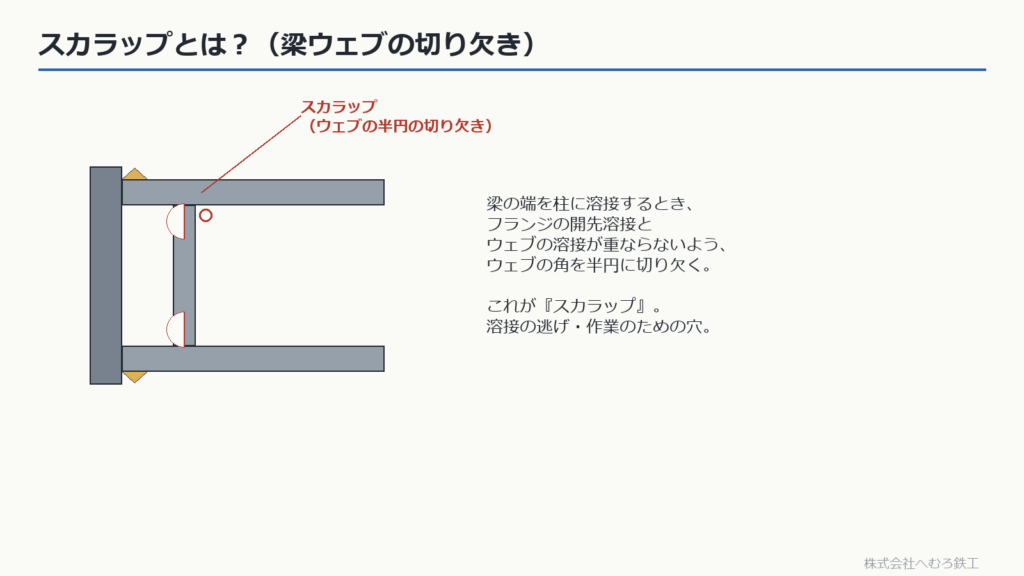
鉄骨の「スカラップ」を基礎から解説します。梁ウェブの切り欠きが何のためにあるのか、なぜ地震で弱点になったのか、そして改良型スカラップやノンスカラップ工法で梁端を強くする考え方を、図でわかりやすくまとめます。
スカラップとノンスカラップ工法|地震で分かったこと【鉄骨ファブが解説】 続きを読む »